
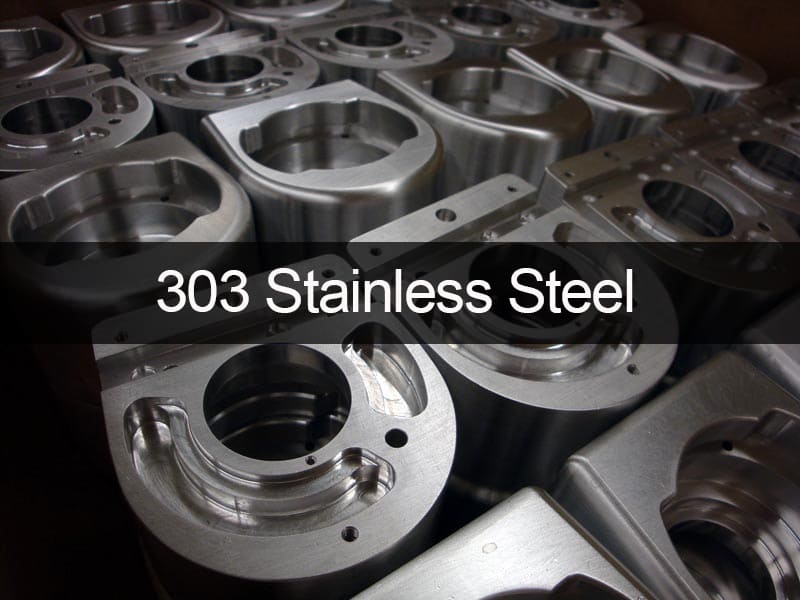
303 paslanmaz çelik (AISI 303 / UNS S30300) modern üretimde benzersiz ve uzun ömürlü bir yere sahiptir. Bir miktar korozyon direnci ve mekanik tokluk kaybı anlamına gelse de, en iyi “serbest işleme” kalitesi olması için bilerek değiştirilmiş bir östenitik paslanmaz çeliktir. Bu değiş tokuş bir sorun değildir; 303'ün CNC'de paslanmaz çelik işlemede hala yaygın olarak kullanılmasının mühendislik nedenidir.
303, mühendislik açısından en güçlü veya korozyona en dayanıklı alaşım olduğu için seçilmemiştir. Makinelerle çok iyi çalıştığı için seçilmiştir. 303 kısa, iyi kontrol edilen talaşlar oluşturur, daha az kesme kuvveti kullanır ve alaşım kimyasına sülfür ekleyerek standart 304'e göre daha öngörülebilir yüzey kalitesi sağlar. Bu, yüksek hacimli tornalama, İsviçre işleme ve hassas frezelemede daha kısa döngü süreleri ve daha uzun takım ömrü anlamına gelir.
Ancak, bu avantajların belirgin sınırları vardır. İşlenmesini kolaylaştıran aynı sülfür ilaveleri aynı zamanda kaynak yapılmasını zorlaştırır ve daha az dayanıklı hale getirir. Bu makalenin amacı, mühendislerin neden 303'ü seçtiklerini ve daha da önemlisi ne zaman seçmemeleri gerektiğini açıklamaktır. 303'ü sadece varsayılan bir seçenek olarak seçmek yerine doğru kullanmak için bu dengeyi nasıl bulacağınızı bilmeniz gerekir.
Paslanmaz çelik 303 nedir? Malzeme Tanımı ve Konumlandırma Nedir?
303 paslanmaz çelik, üretimi daha verimli hale getirmek için yapılmış modifiye bir östenitik alaşımdır. 300-serisi (Krom-Nikel) ailesinin bir parçasıdır, ancak farklıdır çünkü özellikle eksiltici üretim için tasarlanmıştır.
Bir Twist ile Östenitik Paslanmaz Çelik
303, 304 gibi, yüzeyi pasifleştirmek için Krom ve östenitik yapıyı sabit tutmak için Nikel kullanır. Bu sayede serttir ve manyetik değildir (tavlandığında).
Önemli değişiklik sülfür (S) eklenmesidir.
-
Mekanizma: Sülfür, metal matris boyunca yayılan yumuşak Manganez Sülfür (MnS) kalıntıları oluşturur.
-
Sonuç: Bu kalıntılar kesme sırasında takım içinde talaş kırıcı ve yağlayıcı olarak çalışır.
303 paslanmaz çeliklerle nerede uyum sağlar?
303, genel kullanım için değil, belirli bir amaç için üretilmiş bir alaşımdır.
-
Vs. 304: Makineler 20-30% daha hızlıdır, ancak korozyona karşı o kadar dayanıklı değildir.
-
Vs. 316: 316 çok daha ucuzdur ve çalışması daha kolaydır, ancak deniz ortamlarında o kadar uzun süre dayanmaz.
-
Vs. 416: Martensitik serbest işleme kalitelerinden (416 gibi) daha az paslanma olasılığı vardır, ancak o kadar sert değildir.
Mühendislik Tanımı: 303 maruz kalmak için değil, işlemek için üretilmiştir. Maliyet etkinliği ve boyutsal kontrol, maksimum çevresel esneklikten daha önemli olduğunda bu ürünü seçin.
303 paslanmaz çeliğin içinde ne var?
303'ün kimyası onu olduğu şey yapan şeydir. Saflık için değil, ne kadar iyi işlenebileceği için optimize edilmiştir.
Tablo 1: Normal Kimyasal Bileşim (ağırlıkça %)
| Element | Minimum % | Maksimum % | Mühendislik Rolü |
| Krom (Cr) | 17 | 19 | korozyona karşı koruyan pasif oksit tabakasını oluşturur. |
| Nikel (Ni) | 8 | 10 | östeniti stabilize eder ve daha sert ve esnek hale getirir. |
| Sülfür (S) | 0.15 | 0.35 | Temel Farklılaştırıcı. MnS inklüzyonlarının talaş kırmasını sağlar. |
| Manganez (Mn) | - | 2 | İyi inklüzyonlar yapmak için sülfür ile birleşir. |
| Fosfor (P) | - | 0.2 | İşlenebilirliğe yardımcı olan bir eser element. |
| Karbon (C) | - | 0.15 | malzemeyi esnek tutmak için düşük tutulmuştur. |
| Demir (Fe) | Denge | Temel matris. |
Sülfürün Mühendislik Maliyeti
MnS kalıntıları paslanmaz çeliği koruyan sürekli krom oksit tabakasını parçalar, ancak sülfür malzemenin kesilmesini kolaylaştırır.
-
Sonuç 1: Çukur korozyonu, inklüzyonların olduğu bu noktalarda daha kolay başlar.
-
Sonuç 2: İnklüzyonlar stres seviyelerini yükseltir, bu da malzemenin ömrünü kısaltır.
Sonuç olarak, sülfür kaynak sırasında “sıcak çatlamaya” neden olur ve bu da 303'ün kaynaklanmasını neredeyse imkansız hale getirir.
Mekanik ve Fiziksel Özellikler için Rakamların Anlamı
Mühendisler 303’ün özelliklerini nasıl kullanılacakları açısından düşünmelidir: hassas tornalanmış parçalar, şaftlar ve bağlantı parçaları yapmak için. Güçlüdür, ancak 304 veya 17-4PH ile aynı şekilde değildir.
Mekanik Özellikler (Tavlanmış Durum)
Tablo 2: Mekanik Özelliklerin Karşılaştırılması
| Mülkiyet | 303 Paslanmaz | 304 Paslanmaz | Mühendislik Yorumu |
| Çekme Dayanımı | ~620 MPa (90 ksi) | ~515 MPa (75 ksi) | 303 tavlanmış halde biraz daha güçlüdür çünkü içinde sülfür ve fosfor vardır. |
| Akma Mukavemeti | ~240 MPa (35 ksi) | ~205 MPa (30 ksi) | Çok önemli olmayan bağlantı elemanları ve yapılar için yeterince iyi. |
| Esneme hareketleri | 35-50% | 40 ila 60% | Daha az süneklik. 303 kırılmadan önce o kadar esnemez. |
| Brinell sertliği | yaklaşık 160 HB | yaklaşık 150 HB | Sertlik yaklaşık olarak aynıdır ve makineler çok yumuşak veya yapışkan olmadan iyi çalışır. |
| Yorulma Sınırı | Daha düşük | Daha yüksek | Çok fazla döngüsel yük (titreşim) altında kalacak parçalar için 303 kullanmayın. |
Tasarım için ipucu: Soğukta bükülecek veya şekillendirilecek parçalar için 303 kullanmayın. Parçalar büküldüklerinde talaş kıran kalıntılar nedeniyle de çatlayacaktır.
303 Paslanmaz Çelik Neden Bu Kadar İyi Çalışıyor (CNC Açısından)
303 paslanmaz çelik, CNC imalatının östenitik ailesinde “işlenebilirlik” standardıdır.
Çiplerin kontrolü ve stabilitesi
-
304/316 Davranış: Bu alaşımlar, “kuş yuvası” gibi görünen ve aletin ve iş parçasının etrafını saran uzun, telli, sert talaşlar oluşturur. Bu, sık sık durmanız gerektiği anlamına gelir. Bunlarla çalıştığınızda hızla sertleşirler.
-
303 Davranış: MnS kalıntıları yonganın küçük, kolay işlenebilir bukleler halinde kırılmasını sağlar. Bu da aşağıdakileri mümkün kılar:
-
Özellikle İsviçre torna tezgahlarında sürekli, otomatik çalışma.
-
Kesme kenarında daha az ısı birikimi.
-
Kesmek için daha az güç gerekir.
-
Aletin Ömrü ve Yüzey İşlemi
Talaşlar kolayca kırılır ve sülfür dahili bir “yağlayıcı” görevi görür, bu nedenle aletler 303'te 304'e göre üç ila beş kat daha uzun süre dayanabilir.
303, 304 ile meydana gelen yırtılma veya aşınma olmadan doğal olarak daha pürüzsüz, mat bir yüzey oluşturur. Büyük üretim çalışmalarında sürekli olarak sıkı toleransları (örn. ±0,01 mm) korur.
Tablo 3: İşlenebilirlik Derecesi (AISI B1112 = 100%)
| Alaşım | Derecelendirme % | Çip Karakteri | Tipik Uygulama |
| 303 | 75% | Küçük ve kırılgan | Birçok şeyi aynı anda çevirmek |
| 304 | 45% | Uzun, telli | Genel imalat |
| 316 | 40% | Sert ve lifli | Denizcilikte kullanım için parçalar |
| 17-4PH | 50% | Orta, sert | Çok güçlü şaftlar |
303 Paslanmaz Çelik CNC İşleme Kılavuzları
303 affedicidir, ancak sürece ince ayar yapmak çok para kazandırabilir.
1. Doğru araçların seçilmesi
-
Karbür: Kaplamasız veya TiAlN kaplamalı standart karbür takımlar çok iyi çalışır.
-
Geometri: Metali temiz bir şekilde kesmek için pozitif eğim açıları kullanın.
-
Keskinlik: İş sertleşmesini önlemek için aletlerinizi keskin tutun. Ancak 303, 304'ten çok daha az sertleşir.
2. Kesim Ayarları
-
Hız: 303'ü 304'ten daha yüksek yüzey hızlarında (SFM) çalıştırabilirsiniz, bu da daha fazla iş yapabileceğiniz anlamına gelir.
-
Soğutma sıvısı: Yüksek basınçlı soğutma sıvısı faydalıdır ancak 304'te olduğu kadar önemli değildir çünkü talaşlar kolayca çıkar. Yağ genellikle İsviçre işlemesinde işlerin daha iyi kaymasını sağlamak için kullanılır.
3. Tornalama ve frezeleme
-
Dönüyorum: 303 tornalama konusunda harikadır. İsviçre işleme, vidalar, pimler ve burçlar gibi küçük çaplı ve karmaşık şekillere sahip tornalanmış parçalar için standart malzemedir.
-
Frezeleme: İyi işliyor, ancak derin cepler yine de işleri kızıştırabilir.
303 paslanmaz çeliğin bazı sınırlamaları vardır (kritik sınırlar).
Mühendislikte 303 için değiş tokuşlar çok açıktır. Yanlış kullanırsanız, büyük bir arızaya neden olabilir.
1. Korozyona karşı daha az direnç
Sülfür kalıntıları yüzeyde küçük kırıklar oluşturur.
303 ıslak, tuzlu veya deniz ortamlarında 304“ten çok daha hızlı paslanır ve çukurlaşır. Sıklıkla ”kızıl" pas çiçekleri oluşur.
Kısıtlama: 303'ü denizcilik donanımında veya yağmura maruz kalacak dış mimari özelliklerde kullanmayın.
2. Kaynak yapılamaz
303'e kaynak yapma. Kaynak havuzu yüksek sülfür içeriği nedeniyle çok ısındığında çatlar. Bağlantı zayıf olacak ve içinde delikler olacaktır. Bir şeye kaynak yapmanız gerekiyorsa 304 veya 316'ya geçmelisiniz.
3. Kurallar ve düzenlemeler (gıda ve tıbbi)
-
Gıda Sınıfı: NSF/FDA genellikle gıda ile temas eden yüzeyler için 303'e izin vermez çünkü sülfür kalıntıları bakteri ve çukur barındırabilir ve temizliği zorlaştırabilir.
-
Tıbbi: Genellikle implantlar için kullanılmaz. Temizlik için 304V veya 316LVM (Vakumla Eritilmiş) daha iyidir.
Paslanmaz Çelik 303 ve 304 Arasında Seçim Yapma Kılavuzu
Bu, CNC işi yaptırırken en yaygın malzeme seçimidir.
Tablo 4: 303 ve 304 Mühendisliklerinin Karşılaştırılması
| Özellik | 303 Paslanmaz | 304 Paslanmaz | Karar Muhakemesi |
| İşlenebilirlik | Harika | İyi / Kötü | Büyük ve yapılması zor parçalar için 303 kullanın. |
| Korozyon | İyi (Kapalı) | Çok iyi | 304'ü ıslak veya dış ortamlarda kullanın. |
| Kaynaklanabilirlik | Kötü (Uzak Dur) | Harika | 304 kaynaklı montajlar için mükemmeldir. |
| Maliyet (Parça) | Daha az | Daha yüksek | 303 işleme süresini çok kısaltır. |
| Maliyet (Malzeme) | biraz daha yüksek | Daha düşük | Daha hızlı üretim, daha düşük malzeme maliyetini telafi eder. |
| Temizlik | Düşük | Yüksek | Gıda, tıbbi veya vakum için 304 kullanın. |
Başparmak Kuralı:
-
Çok kullanılan bir vida makinesi parçası mı (cıvata, somun veya bağlantı parçası)? -> Kullanım 303.
-
Bu bir kimyasal tank mı yoksa kaynaklı bir sac kutu mu? -> 304 kullanın.
303 Paslanmaz Çelik için Yaygın Kullanım Alanları
303, küçük ve hassas parçalara ihtiyaç duyan endüstrilerde her yerde kullanılır.
-
Bağlantı elemanları: Somunlar, cıvatalar, vidalar ve dikmeler.
-
Otomotiv: Burçlar, sensör yuvaları ve şaftlar.
-
Havacılık ve Uzay: Kritik olmayan bağlantı parçaları ve ikincil yapının parçaları.
-
Elektronik: Konektörler, adaptör gövdeleri ve karmaşık frezelenmiş muhafazalar.
-
Genel Endüstri: Valf gövdeleri, nozullar ve pompa milleri (korozyona uğramayan akışkanlar için).
Yüzey bitirme ve işlem sonrası için düşünülmesi gerekenler
Parlatma
303 cilalanabilir, ancak 304 veya 316 ile aynı “ayna” finisajını elde edemez. Bunlara yakından baktığınızda, kükürt kalıntıları küçük “taneler” veya çukurlar gibi görünebilir.
Pasivasyon
303 için nitrik veya sitrik asit ile pasivasyon şiddetle tavsiye edilir. Bu işlem yüzeydeki demir ve sülfürleri uzaklaştırarak 304 gibi korozyona karşı daha dirençli hale getirir. Ancak sülfür kalıntılarındaki “flaş saldırısını” durdurmak için genellikle özel pasivasyon işlemlerine (alkalin-alkalin-nitrik gibi) ihtiyaç duyulur.
Özet-Mühendislerin Hatırlaması Gerekenler
303 paslanmaz çelik üretim için üretilmiş bir malzemedir. “Bunu 100 yıl boyunca okyanusta nasıl tutabiliriz?” sorusu yerine “Bunlardan 10.000 tane nasıl hızlıca yapabiliriz?” sorusuna cevap verir.”
Önemli Öneriler:
-
Birim maliyetlerini düşürmek için, kaynak yapılmayan ve büyük miktarlarda üretilen CNC torna parçaları için 303 kullanın.
-
303'ü denizcilik, gıda teması veya kaynaklı işler için kullanmayın.
-
Pasivasyon, 303 parçadan en iyi şekilde yararlanmak için gerekli olmalıdır.
-
İşleme için Tasarım: 304 ile yapabileceğinizden daha sıkı toleransları tutmak için 303’ün stabilitesini kullanın.
Mühendisler, malzeme seçiminin üretim yöntemine ve çevresel sınırlara uygun olduğundan emin olarak ürünün kalitesine zarar vermeden 303'ün hızından yararlanabilirler.
Sıkça Sorulan Sorular
S: 303 paslanmaz çelik manyetize edilebilir mi?
C: Hayır. 303 de 304 gibi östenitiktir ve tavlandığında manyetik değildir. Ancak çok fazla soğuk işlemden (işleme) sonra, 304 kadar olmasa da biraz manyetik hale gelebilir.
S: 303 paslanır mı?
C: Normal iç ortamlarda kolay kolay paslanmaz, ancak ıslak, tuzlu veya dış ortamlarda 304'e göre çok daha hızlı paslanır. Çukurlaşma, işlerin bozulmasının en yaygın yoludur.
S: Gıda ekipmanlarında 303 kullanmak uygun mudur?
C: Genellikle olmaz. Sülfür kalıntıları bakteri tutabilen ve temizlenmesi daha zor olan küçük çukurlar oluşturur. En yaygın “gıda sınıfı” paslanmaz çelikler 304 ve 316'dır.
S: 303'ü kaynak yapılamaz yapan nedir?
C: Yüksek sülfür içeriği kaynak ağzını “sıcak kısa” yapar, bu da soğudukça çatlamasına neden olur. İki parçayı fiziksel olarak birbirine yapıştırabilirsiniz, ancak bağlantı onları bir arada tutacak kadar güçlü olmayacaktır.
S: 303 ve 303Se'nin birbirinden farkı nedir?
C: 303Se, çalışmayı kolaylaştırmak için Sülfür yerine Selenyum kullanır. Biraz daha iyi bir yüzey kaplamasına sahiptir ve soğuk kafalı olabilir, ancak daha pahalıdır ve standart 303'ten daha az yaygındır.


