
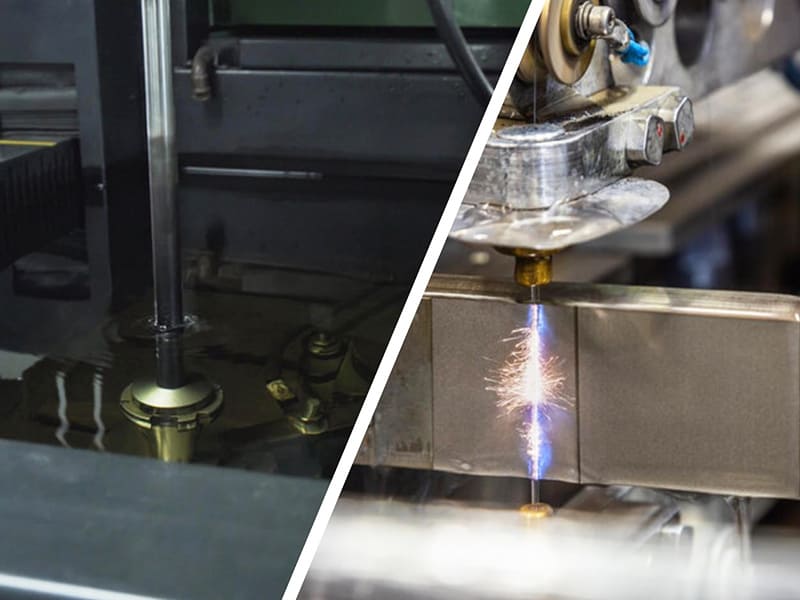
Schnelle Antwort: Draht-EDM und Senker-EDM (Ram-EDM, Senkerodieren-EDM) nutzen dasselbe Prinzip der Elektroerosion, lösen jedoch unterschiedliche geometrische Probleme. Beim Draht-EDM wird eine sich kontinuierlich bewegende Drahtelektrode (typischerweise mit einem Durchmesser von 0,10–0,30 mm) entlang einer mit CNC programmierten Bahn durch das Werkstück geführt, wodurch zweidimensionale Durchschneideprofile entstehen – der Draht muss über einen Ein- und Austritt durch die Werkstückdicke verfügen. Beim Senker-Erodieren EDM wird eine vorbearbeitete Massivelektrode (aus Graphit oder Kupfer) verwendet, die als Negativform des gewünschten Hohlraums gestaltet ist und Material abträgt, indem sie in die Werkstückoberfläche vordringt – das Verfahren ist nicht auf Durchschnitte beschränkt und stellt die Standardmethode für Sacklöcher, Innenhohlräume, tiefe Rippen und komplexe Formmerkmale dar. Typische Toleranz: Draht EDM ±0,002–0,005 mm; Senker EDM ±0,005–0,010 mm. Die Wahl hängt von der Zugänglichkeit der Geometrie ab – entscheidend ist, ob das Merkmal einen Durchgangsschnitt (Draht EDM) oder eine geschlossene/blinde Kavität (Senker EDM) erfordert. Beide Verfahren bearbeiten gehärtete Werkstoffe ohne Schnittkraft, unabhängig von der Werkstückhärte.
Der grundlegende Unterschied: Durchschnitt vs. Hohlraumbildung
Der Draht EDM und der Senker EDM konkurrieren nicht um dieselben Bearbeitungsaufgaben – sie lösen geometrisch unterschiedliche Probleme.
Draht EDM – Präzisions-Durchschnittsprofilierung: Die Drahtelektrode wird durch ein vorgebohrtes Startloch geführt und mittels einer durch einen CNC-gesteuerten X-Y-Tischbewegung durch das Werkstück transportiert, wobei ein kontrollierter Abstand (~0,01–0,05 mm) zwischen dem Draht und der Werkstückwand eingehalten wird. Der Draht erodiert das Werkstück entlang seiner Bahn und erzeugt dabei eine Schnittspalte, deren Breite dem Drahtdurchmesser plus dem doppelten Funkenabstand entspricht (Gesamtschnittspalte von ~0,12–0,40 mm bei einem Standarddraht von 0,20 mm). Die CNC-Steuerung programmiert beliebige zweidimensionale Profile, einschließlich komplexer Kurven, scharfer, nach innen gerichteter Ecken und mehrerer geschlossener Konturen in einer einzigen Aufspannung. Der Prozess unterliegt geometrischen Einschränkungen: Der Draht muss vom Eintritts- bis zum Austrittspunkt einen freien Weg durch das Werkstück haben. Es können keine Sacklöcher, Hohlräume mit geschlossener Oberseite oder von oben und unten unzugängliche Merkmale erzeugt werden.
Sinker EDM – durch Elektroden definierte Hohlraumbildung: Die Senkelektrode EDM wird vorab in die Negativform des gewünschten Hohlraums bearbeitet – ein Graphit- oder Kupferblock, der mittels CNC-Fräsen auf das Profil bearbeitet wird, das, wenn es in das Werkstück erodiert wird, das beabsichtigte Merkmal erzeugt. Die Elektrode dringt in die Werkstückoberfläche ein (die “Eintauchbewegung”), während elektrische Funken Material von der Werkstückoberfläche in Form der Elektrodenfläche abtragen. In der Regel werden mehrere Elektroden nacheinander eingesetzt: Eine Schrupelektrode entfernt den größten Teil des Materials mit hoher Funkenenergie, gefolgt von Halb- und Feinschrupelektroden mit zunehmend niedrigeren Energieeinstellungen, um Maßgenauigkeit und Oberflächengüte zu erreichen. Mit diesem Verfahren lassen sich Sacklöcher, geschlossene Innenmerkmale, Hinterschneidungen und dreidimensionale Hohlraumformen herstellen, die mit dem EDM-Draht nicht zugänglich sind.
Die praktische Konsequenz: Ein Stanzwerkzeugeinsatz erfordert sowohl ein Durchgangsprofil (die Schneidkantenkontur – Draht EDM) als auch eine Freistellung, die sich von der Schneidkante nach innen öffnet (Senker EDM oder CNC). Ein typischer Spritzguss-Einsatz verwendet den Sinker EDM für die Kavitätengeometrie und den Draht EDM für das Außenprofil des Einsatzes sowie für die Durchgangsmerkmale. Dabei handelt es sich um komplementäre Verfahren, die in verschiedenen Phasen der Fertigung desselben Bauteils zum Einsatz kommen.
Vergleich der Prozessfähigkeiten
| Faktor | Draht EDM | Senkblei EDM |
|---|---|---|
| Werkzeug | Messingdraht aus Endloszuführung, Ø 0,10–0,30 mm | Vorgefräste Elektrode (Graphit oder Kupfer) |
| Geometrietyp | 2D-Durchgangsprofile; Verjüngungen bis zu ±30° | 3D-Hohlräume; Sacklöcher; innere Strukturen |
| Anforderung an den Durchgang | Obligatorisch (der Draht muss vollständig hindurchgeführt werden) | Nicht erforderlich (die Elektrode ragt aus der Oberfläche heraus) |
| Blind-Funktionen | Nicht möglich | Standardfunktionen |
| Erreichbare Toleranz | ±0,002–0,005 mm | ±0,005–0,010 mm |
| Oberflächenbearbeitung (mehrere Durchgänge) | Ra 0,4–1,6 µm | Ra 0,2–1,2 µm (Schlichtdurchgänge) |
| Mindestradius für Innenecken | ~0,06–0,15 mm (Drahtradius + Funkenstrecke) | Hängt von der Elektrodengeometrie ab |
| Vorbereitung der Elektrode/des Werkzeugs | Keine (Standarddraht von der Spule) | Die Elektrode muss nach dem CNC-Verfahren bearbeitet werden; separater Zeit- und Kostenaufwand |
| Materialabtragsrate | In der Regel 20–200 mm²/min (Schnittfläche pro Minute) | In der Regel 0,1–5 cm³/Stunde |
| Härtegrenz | Keine (unabhängig von der Werkstückhärte) | Keine |
| Hauptanwendungsbereiche | Matrizen, Stempel, Profileinsätze, Präzisionsschlitze | Formnester, Sacklöcher, Stege, innere Merkmale |
Wann ist der Draht EDM die richtige Wahl?
Das Drahtschneiden EDM ist das geeignete Verfahren, wenn sich die Geometrie des Merkmals als zweidimensionales Profil beschreiben lässt, das quer durch die Werkstückdicke verläuft, und wenn Maßgenauigkeit und eine scharfe Profilgeometrie die wichtigsten Anforderungen sind.
Stanzformen und Stempel: Das Schneidkantenprofil eines Stanzwerkzeugs oder Stempels muss aus gehärtetem Werkzeugstahl (HRC 58–65) gefertigt sein, mit scharfen Ecken, deren Radius nahezu 0° beträgt, und Toleranzen von ±0,002–0,005 mm. Der Draht EDM schneidet dieses Profil direkt im gehärteten Zustand – ein Nachglühen ist nicht erforderlich und ein nachträgliches Schleifen der Kante ist nicht nötig. Der erreichbare Eckenradius entspricht in etwa dem Drahtradius zuzüglich der Funkenstrecke: Mit 0,10 mm starkem Draht lassen sich Innenecken mit einem Radius von etwa 0,07–0,10 mm erzielen. Bei der Bearbeitung mit CNC lassen sich diese Ecken in gehärtetem Werkzeugstahl nicht herstellen, und herkömmliches Schleifen kann komplexe, gekrümmte Profile nicht effizient bearbeiten.
Einsätze für Folgeverbundwerkzeuge: Progressivwerkzeuge bestehen aus mehreren Einsatzabschnitten, von denen jeder eine spezifische Durchgangsgeometrie aufweist, die mit den benachbarten Abschnitten innerhalb von ±0,003–0,005 mm übereinstimmen muss. Wire EDM, programmiert anhand der Werkzeugkonstruktionsdatei, fertigt jeden Abschnitt mit dem erforderlichen Profil in der für die Montage erforderlichen Genauigkeit und Konsistenz. Das Verfahren ist der Industriestandard für die Herstellung von Folgeverbundwerkzeugen.
Präzisionsmessgeräte und Vorrichtungen: Präzisionsmesseinsätze, Vorrichtungsbuchsen und Prüfvorrichtungen erfordern eine Durchgangsprofilgenauigkeit von ±0,002–0,003 mm an Stellen, die relativ zu festgelegten Bezugspunkten liegen müssen. Wire EDM nutzt die bearbeiteten Bezugspunkte des Bauteils als Einrichtungsreferenz und erzeugt die Messprofile mit der erforderlichen Positionsgenauigkeit in einer einzigen Aufspannung.
Merkmale in den Bereichen Medizin und Luft- und Raumfahrt: Dünne Bauteile aus Titan, Edelstahl und hochnickelhaltigen Legierungen mit komplexen Durchgangsprofilen, Schlitzen oder Startlöchern für den EDM-Draht erfordern den Vorteil des EDM-Drahts, der keine Schnittkräfte erzeugt. Die Neigung von Titan, sich nach dem Schneiden elastisch zurückzubiegen, sowie seine geringe Duktilität machen es besonders anfällig für Gratbildung und Kantenbeschädigungen durch mechanisches Schneiden – der Draht EDM beseitigt diese Risiken.
Was das Kabel EDM nicht kann: Mit der Drahtschneidemaschine EDM lassen sich keine Merkmale herstellen, die keinen Durchgang von der Ober- und Unterseite des Werkstücks haben. Blindtaschen, geschlossene Innenmerkmale, Hohlräume mit massiven Böden, Hinterschneidungen, die im Konuswinkelbereich der Maschine nicht zugänglich sind, sowie dreidimensionale Oberflächenkonturen, die eine gleichzeitige Bewegung in drei Achsen erfordern, liegen alle außerhalb der geometrischen Möglichkeiten des Drahts EDM.
Wann ist der Sinker EDM die richtige Wahl?
Das Sinker-EDM-Verfahren ist das richtige – und häufig das einzig praktikable – Verfahren, wenn es sich bei dem Merkmal um eine blinde Tasche, einen geschlossenen Hohlraum oder eine dreidimensionale Innenform handelt, die mit dem EDM-Draht nicht erreichbar ist.
Spritzgussformen: Der Hauptformhohlraum einer Spritzgussform ist ein dreidimensionaler, geschlossener Raum aus gehärtetem Werkzeugstahl (P20 mit HRC 30–34 oder H13 mit HRC 48–52). Das CNC-Fräsen wird vor dem Härten zum Schruppen und Vorschlichten eingesetzt; die Senkerodierelektrode EDM fertigt die Kavitätengeometrie nach dem Härten und sorgt dabei für scharfe Kanten und eine feine Oberflächenstruktur, die mit dem minimalen Fräserradius nicht erreicht werden können. Die Senkerelektrode EDM wird aus Graphit (am häufigsten bei Stahlformen verwendet) in der positiven Form des Formraums gefertigt, und durch die Erodierung entsteht das Negativ dieser Form in der Form.
Tiefe Rippen und schmale innere Merkmale: Formnester für gerippte Kunststoffteile, Kühlkörperkerne und Präzisionsinstrumentengehäuse weisen Rippen mit einer Breite von 0,5–2 mm und einer Tiefe von 10–30 mm auf. Bei dem Versuch, diese Merkmale in der Tiefe mit CNC-Schaftfräsern zu bearbeiten, kommt es zu Vibrationen, Werkzeugdurchbiegung und Werkzeugbruch. Senkelektroden vom Typ EDM erzeugen diese Rippen ohne Schnittkraft mit gleichbleibender Geometrie und glatten Oberflächen (Ra 0,4–0,8 µm bei Schlichtdurchgängen), unabhängig von der Rippentiefe.
Blindlöcher und Taschen: Eine zylindrische oder nicht kreisförmige Sackbohrung – also eine Bohrung, die nicht durch das Werkstück hindurchreicht – ist per Definition eine Anwendung für den Senker EDM, wenn sie eine enge Toleranz oder ein nicht kreisförmiges Profil erfordert. Kreisförmige Sacklöcher werden gebohrt; nicht kreisförmige Sacklöcher oder kreisförmige Sacklöcher, die eine Bodenebenheit von ±0,010–0,020 mm erfordern, werden mit dem Senker EDM bearbeitet.
Innenverzahnungen und Keilnuten: Innensplines an Kupplungsnaben und Getriebebohrungen, bei denen sich der Einsatz von Räumwerkzeugen bei kleinen Stückzahlen wirtschaftlich nicht lohnt, werden mit der Senkbohrmaschine EDM unter Verwendung einer profilierten Elektrode gefertigt. Das Elektrodenprofil entspricht der Spline-Zahnform; die Elektrode dringt in die Bohrung ein und erzeugt so die Spline-Geometrie.
Überlegungen zu den Elektrodenkosten: Jeder Sinker-EDM-Auftrag erfordert eine Elektrodenvorbereitung – ein CAD-Modell der Elektrode, die CNC-Bearbeitung der Elektrode (in der Regel 0,5–4 Stunden bei mittlerer Komplexität) sowie die Elektrodenqualifizierung. Eine einfache Blindtasche mit rechteckigem Querschnitt und mäßiger Toleranz erfordert möglicherweise eine Schruppelektrode; ein komplexer Formhohlraum mit mehreren Rippen, Radien und Anforderungen an die Oberflächenstruktur erfordert möglicherweise 3–6 Elektroden. Die Kosten für die Elektrodenvorbereitung stellen fixe Gemeinkosten pro Auftrag dar, wodurch das Senker-EDM-Verfahren bei einfachen Geometrien, bei denen das Draht-EDM-Verfahren anwendbar ist, weniger wirtschaftlich ist als das Draht-EDM-Verfahren.
Angaben zu Toleranzen und Oberflächenbeschaffenheit
Toleranzmechanismen für Draht EDM: Der Draht EDM erreicht seine engen Toleranzen (±0,002–0,005 mm) durch das Fehlen von Schnittkräften (wodurch Fehler durch Werkzeugdurchbiegung vermieden werden), den geringen Funkenabstand (der durch Maschinenparameter auf ca. 0,010–0,030 mm geregelt wird) sowie mehrere Schabdurchgänge. Der erste (Schrupp-)Durchgang entfernt den größten Teil des Materials; nachfolgende Schälgänge reduzieren die verbleibende Rauheit der Funkenkrater und verfeinern die Maßlage. Mit drei Durchgängen erreicht ein EDM-Drahtverfahren typischerweise Ra 0,8–1,6 µm und ±0,003–0,005 mm. Mit vier bis fünf Durchgängen sind auf Präzisionsmaschinen Ra-Werte von 0,4–0,8 µm und Maßabweichungen von ±0,002–0,003 mm erreichbar.
Toleranzmechanismen des Sinkers EDM: Die Maßgenauigkeit des Sinker-Verfahrens EDM hängt ab von: dem Funkenabstand zwischen Elektrode und Werkstück (gesteuert durch die Entladungsenergie); dem Elektrodenverschleißverhältnis (Menge an abgetragenem Elektrodenmaterial pro Einheit abgetragenen Werkstückmaterials, typischerweise 0,1–2% bei Graphitelektroden, was eine Kompensation bei der Elektrodenprogrammierung erfordert); und der Genauigkeit der Elektrode selbst (bearbeitet auf ±0,005–0,010 mm). Jeder Durchgang des Senker-Verfahrens EDM verwendet unterschiedliche Entladungsparameter: Schruppen (hohe Energie, schneller Materialabtrag, Ra 3,2–6,3 µm), Vorfertigbearbeitung (mittlere Energie, Ra 1,6–3,2 µm) und Fertigbearbeitung (niedrige Energie, Ra 0,4–1,6 µm). Die Elektrodengeometrie weicht um die Funkenstrecke zuzüglich des Ausgleichsmaßes von der Geometrie des Endteils ab, was eine präzise Programmierung erfordert.
Vergleich der Kurvenfahrleistung: Der minimale Inneneckenradius beim Draht-Elektroden-Senkschneiden mit EDM entspricht in etwa dem Drahtradius zuzüglich des Funkenabstands – bei einem Drahtdurchmesser von 0,10–0,20 mm beträgt er etwa 0,07–0,15 mm. Bei Werkzeugen und Lehren, die sehr scharfe Innenecken erfordern, bietet der Draht EDM die beste Eckengeometrie aller Bearbeitungsverfahren. Die Eckenbearbeitungsfähigkeit des Senkdrahts EDM hängt von der Elektrodengeometrie ab – die Elektrode kann mit sehr kleinen Radien bearbeitet werden, und die resultierende Hohlraumecke entspricht in etwa der Elektrodenecke abzüglich des Funkenabstands. Auch bei konkaven Ecken in Kavitäten (konvexe Ecken an der Elektrode) erzielt das Senker-Verfahren EDM eine nahezu scharfe Geometrie.
Kostenanalyse
Wirtschaftlichkeit von EDM-Kabeln: Für den Draht EDM fallen keine Kosten für die Elektrodenvorbereitung an – der Draht ist ein Standard-Verbrauchsmaterial (ca. $0,10–$0,50 pro verbrauchtem Drahtmeter). Die Kostenfaktoren sind die Maschinenzeit (die Schnittgeschwindigkeit nimmt mit zunehmender Werkstückdicke und engeren Toleranzen ab) sowie die Komplexität des Bauteils (längerer programmierter Schnittweg = längere Schnittzeit). Bei einem einfachen rechteckigen Stanzprofil aus 20 mm dickem D2-Werkzeugstahl benötigt der Draht EDM einschließlich Rüstzeit etwa 2–3 Stunden; ein komplexer Folgeverbund-Einsatz kann 8–15 Stunden in Anspruch nehmen. Der Draht EDM ist wirtschaftlich für hochpräzise Durchgangsprofile beliebiger Komplexität und stellt in der Regel die kostengünstigste Option dar, wenn die Geometrie gut zugänglich ist.
Wirtschaftlichkeit des Sinker EDM: Bei der Sinker-Elektrode EDM beträgt der Zeitaufwand für die Elektrodenvorbereitung je nach Komplexität der Elektrode etwa $100–$1.500 pro Einrichtung. Eine einfache rechteckige Taschenelektrode wird in 30–60 Minuten CNC-Zeit bearbeitet; eine komplexe Formhohlraumelektrode mit mehreren Rippen und Radien kann 4–10 Stunden CNC-Zeit zuzüglich der Einarbeitungszeit für den Bediener erfordern. Dieser feste Zeitaufwand macht die Senker-Elektrode EDM bei einfachen Merkmalen weniger wirtschaftlich als die Draht-Elektrode EDM, ist jedoch bei komplexen Formhohlräumen wettbewerbsfähig, bei denen kein alternatives Verfahren die erforderliche Geometrie erzielen kann.
| Objekttyp | Ein wirtschaftlicheres Verfahren | Grund |
|---|---|---|
| Einfaches rechteckiges oder Konturprofil (durchgehend) | Draht EDM | Keine Elektrode erforderlich; direktes Schneiden |
| Komplexes Konturprofil aus gehärtetem Stahl | Draht EDM | Keine Elektrodenüberhang; schneidet jedes Profil |
| Einfache, blinde, rechteckige Tasche | CNC-Bearbeitung (bevorzugt); Senkfräsen EDM, falls die Toleranz dies erfordert | CNC ist schneller und kostengünstiger bei barrierefreier Geometrie |
| Komplexer Formhohlraum mit Rippen, nach dem Aushärten | Senkblei EDM | CNC ist nach dem Aushärten nicht erreichbar; die Geometrie erfordert eine Elektrode |
| Innenverzahnung, kleine Stückzahl | Senkblei EDM | Die Kosten für Räumnwerkzeuge sind nicht gerechtfertigt; eine Elektrode ist praktikabel |
| Komponenten für Folgeverbundwerkzeuge | Draht EDM | Standardverfahren; keine Elektrode erforderlich |
Häufige Fehler bei der Auswahl des EDM-Verfahrens
| Fehler | Folge | Der richtige Ansatz |
|---|---|---|
| Festlegung des Drahts EDM für einen Blindhohlraum | Nicht bearbeitbar – der Draht hat keinen Austrittsweg | Prüfen, ob das Bauteil über einen Durchgang verfügt; falls nicht, Sinker EDM angeben |
| Festlegen des Senkers EDM für ein einfaches Durchschnittsprofil | Unnötige Kosten für die Elektrodenvorbereitung; 2–5-mal höhere Kosten als bei Draht EDM | Verwenden Sie den Draht EDM für Durchgangsprofile; reservieren Sie den Senker EDM für unzugängliche Stellen. |
| Nichtberücksichtigung der Kosten für die Elektrodenvorbereitung in den Angeboten für Sinker EDM | Die tatsächlichen Kosten liegen um 30–70% höher als die reinen Bearbeitungskosten | Bitte senden Sie mir ein vollständiges Angebot einschließlich Elektrodenkonstruktion, Bearbeitung und Qualifizierungszeit zu |
| Unter der Annahme, dass der Draht EDM und der Senker EDM austauschbar sind | Aufgrund der Vertrautheit wurde ein falscher Prozess ausgewählt | Stellen Sie fest, ob es sich um eine Durchgangsbohrung oder eine Sackbohrung handelt, bevor Sie den Typ EDM angeben. |
| Bei Draht EDM wird die Verjüngung nicht angegeben, obwohl dies erforderlich wäre | Senkrechte Wände, die dort entstehen, wo sich verjüngende Wände erforderlich sind (oder umgekehrt) | Geben Sie in der Zeichnung den erforderlichen Entformungs- oder Konuswinkel an; der Draht EDM unterstützt je nach Maschine einen Konuswinkel von ±15–30°. |
Wichtigste Erkenntnisse
- Das wichtigste Auswahlkriterium bei der Entscheidung zwischen dem Draht EDM und dem Senker EDM ist die geometrische Zugänglichkeit.: Bei der Draht-Elektroerosion EDM ist ein Durchschnitt erforderlich; bei der Senker-Elektroerosion EDM erfolgt die Bearbeitung von der Werkstückoberfläche aus, wodurch auch Blindlöcher hergestellt werden können. Bei dieser Unterscheidung geht es nicht um Präzisionsvorlieben, sondern um die geometrische Machbarkeit.
- Der Draht EDM erreicht eine Toleranz von ±0,002–0,005 mm bei Durchgangsprofilen mit einer Oberflächenrauheit von Ra 0,4–1,6 µm nach mehreren Schlichtdurchgängen. Der minimale Inneneckenradius beträgt etwa 0,07–0,15 mm, wodurch sich dieses Verfahren am besten für scharfe Ecken in Durchgangsprofilen eignet.
- Der Senker EDM erreicht eine Toleranz von ±0,005–0,010 mm in Abhängigkeit von den Hohlraumabmessungen, mit einer Oberflächengüte von Ra 0,2–1,2 µm durch Schlichtdurchgänge. Die Genauigkeit hängt von der Genauigkeit der Elektrodengeometrie und der Programmierung der Funkenabstandskompensation ab.
- Bei beiden Verfahren werden gehärtete Werkstoffe ohne Schnittkraft bearbeitet: Dies ist der gemeinsame Vorteil, der beide EDM-Typen für Werkzeugstähle mit einer Härte von HRC 60–65, Titan, Inconel und andere harte oder schwer zerspanbare Werkstoffe geeignet macht, bei denen herkömmliche Zerspanungsverfahren zu einem schnellen Werkzeugverschleiß führen.
- Der Draht EDM weist einen geringeren Overhead pro Auftrag auf als der Sinker EDM. für Durchgangsprofile, da keine Elektrodenvorbereitung erforderlich ist. Das Sinker-Verfahren EDM ist zwar mit höheren Fixkosten verbunden (Elektrodenkonstruktion, Bearbeitung und Qualifizierung), stellt jedoch das einzige praktikable Verfahren für geschlossene Hohlräume und komplexe Sacklöcher dar.
- Viele Präzisionsbauteile erfordern beide Verfahren: Für das Außenprofil und die Durchgangsfeatures wird das Draht-Draht-Verfahren EDM verwendet; für die Innenhohlräume und die blinden Rippen wird das Senkdraht-Verfahren EDM eingesetzt. Hierbei handelt es sich um sich ergänzende Verfahren, die in der Regel in verschiedenen Phasen der Fertigung desselben Werkstücks angewendet werden.
- Für Beschaffungs- und Entwicklungsteams von Erstausrüstern: Bei der Angabe von EDM in Konstruktionszeichnungen sollte aus der Zeichnung hervorgehen, welche Merkmale durchgehend sind (Draht-EDM anwendbar) und welche Sacklöcher oder geschlossene Merkmale sind (Senk-EDM erforderlich), sowie die jeweiligen Toleranz- und Oberflächengüteanforderungen. Eine Anmerkung wie “Draht EDM, Profil ±0,003 mm” oder “Senker EDM, Kavität, Ra ≤ 1,6 µm nach der Endbearbeitung” liefert dem Lieferanten die notwendigen Informationen, um ein genaues Angebot zu erstellen und das richtige Verfahren eindeutig auszuwählen.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen dem Draht EDM und dem Senker EDM?
Beim Draht-Erodieren EDM wird eine sich kontinuierlich bewegende Drahtelektrode verwendet, um zweidimensionale Profile vollständig durch das Werkstück zu schneiden – der Draht muss in das Werkstück ein- und wieder austreten, weshalb dieses Verfahren nur für Durchschnitte geeignet ist. Beim Senker-Verfahren EDM wird eine vorbearbeitete Massivelektrode verwendet, um Material von der Werkstückoberfläche abzutragen, indem sie in diese vordringt (senkt) – das Verfahren ist nicht auf Durchschnitte beschränkt und kann Sacklöcher, geschlossene Hohlräume, tiefe Rippen und dreidimensionale Innenkonturen erzeugen. Beide Verfahren nutzen die Funkenerosion, sind unabhängig von der Werkstückhärte und erzeugen keine Schnittkräfte. Die Wahl zwischen den beiden Verfahren hängt davon ab, ob das Merkmal durchgehend zugänglich ist (Draht EDM) oder nur von einer Seite zugänglich sein muss (Senker EDM).
Kann die EDM-Maschine blinde Kavitäten bearbeiten?
Nein. Beim Draht-Elektroerosionsverfahren EDM muss der Draht das Werkstück vom Eintritts- bis zum Austrittsort vollständig durchdringen – der Draht darf sich nicht um sich selbst wickeln oder in einen geschlossenen Hohlraum eintreten. Jedes Merkmal, das keinen Durchgang aufweist (eine Tasche mit geschlossenem Boden, ein umschlossenes inneres Merkmal, ein Sackloch mit nicht kreisförmigem Profil), kann mit dem Draht-Erodierverfahren EDM nicht hergestellt werden. Für diese Merkmale ist das Senkerodieren EDM erforderlich, bei dem die geformte Elektrode von der Werkstückoberfläche aus vorrückt, um die Hohlraumform zu erodieren. In einigen Fällen kann die CNC-Bearbeitung vor dem Härten für blinde Merkmale verwendet werden, wobei die Senker-Elektrode EDM für die Merkmale reserviert bleibt, die mit CNC nach dem Härten nicht fertiggestellt werden können.
Was ist genauer – „Wire EDM“ oder „Sinker EDM“?
Beide Verfahren sind äußerst präzise, erzielen diese Genauigkeit jedoch durch unterschiedliche Mechanismen. Der Draht EDM erreicht in der Regel eine Genauigkeit von ±0,002–0,005 mm durch das Fehlen einer Schnittkraft, eine kontrollierte Funkenstrecke und mehrere Dünnschichtdurchläufe. Das Senker-Verfahren EDM erreicht typischerweise eine Genauigkeit von ±0,005–0,010 mm, wobei die Genauigkeit von der Genauigkeit der Elektrodengeometrie, der Kompensation des Funkenabstands und dem Management des Elektrodenverschleißverhältnisses abhängt. Die Genauigkeit beim Drahterodieren EDM hängt stärker von den Prozessparametern ab; beim Senkerodieren EDM erfordert die Genauigkeit zusätzliche technische Maßnahmen bei der Elektrodenvorbereitung. Bei durchgehenden Profilen ist das Drahterodieren EDM im Allgemeinen genauer; bei geschlossenen Hohlräumen stellt das Senkerodieren EDM die einzige genaue Option dar.
Warum ist bei Sinker EDM eine Elektrodenvorbereitung erforderlich?
Die Senkerodiermaschine EDM trägt Material in Form der Elektrodenfläche ab – die Elektrode wird in die positive Form des gewünschten Hohlraums bearbeitet, und das Werkstück erhält die negative Form. Ohne eine geformte Elektrode kann die Senkerodiermaschine EDM keine definierte Geometrie erzeugen. Die Elektrodenvorbereitung umfasst: die Modellierung der Elektrodengeometrie in CAD (unter Berücksichtigung des Funkenabstandsversatzes und der Elektrodenverschleißkompensation), die Bearbeitung der Elektrode aus Graphit- oder Kupferrohling in CNC sowie die Überprüfung der Elektrodenabmessungen vor dem Einsatz. Bei komplexen Geometrien können 3–6 Elektroden mit unterschiedlichen Energiestufen (Schruppen, Vorschlichten, Schlichten) erforderlich sein. Dieser feste Gemeinkostenaufwand pro Auftrag macht das Senker-Elektroden-Verfahren EDM bei einfachen Geometrien, bei denen das Draht-Elektroden-Verfahren EDM anwendbar ist, weniger wirtschaftlich.
Wann sollte ich die EDM-Drahtbearbeitung der herkömmlichen CNC-Bearbeitung vorziehen?
Die Drahtbearbeitung mit EDM ist der Bearbeitung mit CNC vorzuziehen, wenn: das Material auf einen Härtegrad von über ca. HRC 45–50 gehärtet ist, da bei CNC der Werkzeugverschleiß zunimmt und die Maßgenauigkeit nur schwer aufrechtzuerhalten ist; der erforderliche Inneneckradius kleiner ist als der kleinste praktikable CNC-Schaftfräser (ca. 0,5 mm beim serienmäßigen CNC-Fräsen gegenüber 0,07–0,15 mm beim EDM-Drahtfräsen); das Bauteil dünn oder empfindlich ist und mechanische Schnittkräfte zu Durchbiegung oder Verformung führen würden; oder die geforderte Toleranz (±0,002–0,005 mm) bei der betreffenden Geometrie durch die CNC-Bearbeitung nicht konsistent erreicht werden kann. Bei weichen bis mittelharten Werkstoffen mit Merkmalen mit einem Eckenradius von mehr als 0,5 mm und Toleranzen von mehr als ±0,010 mm ist die CNC-Bearbeitung in der Regel schneller und kostengünstiger als das EDM-Drahterodieren.
Verfasst vom CMS-Entwicklungsteam mit über 15 Jahren Erfahrung in der Präzisionsbearbeitung nach dem CNC-Verfahren, einschließlich der Koordination von Draht-EDM- und Senker-EDM-Bearbeitungen für Stanzwerkzeugkomponenten, Spritzguss-Einsätze, Präzisionsmessgeräte, Vorrichtungen für die Luft- und Raumfahrt sowie Komponenten für medizinische Geräte aus Werkzeugstahl, Edelstahl, Titan und Inconel. Technische Referenzen: Masuzawa T. – Stand der Technik der Mikrobearbeitung (EDM-Verfahren), ASM-Handbuch Band 16 (Bearbeitung – Elektroerosion), Laermer F. und Schilp A. — Bosch-DRIE-Patent (zum Vergleich der EDM-Geometrie mit anderen Präzisionsverfahren), GF Machining Solutions Anwendungsleitfäden für Draht-EDM und Senker-EDM, Machinery’s Handbook (Elektroerosion).
Suchen Sie präzise EDM-Bearbeitungsteile?
Bei CMS koordinieren wir den EDM-Draht- und EDM-Senker-Einsatz für Stanzwerkzeuge, Formeinsätze, Präzisionsmessgeräte sowie Komponenten für die Luft- und Raumfahrt und die Medizin – mit einer Toleranz von ±0,003 mm, einer Oberflächengüte von Ra 0,4–0,8 µm und vollständigen CMM-Maßprotokollen.
[Eine Überprüfung der EDM-Spezifikation und ein Angebot für die Präzisionsbearbeitung anfordern →]


