
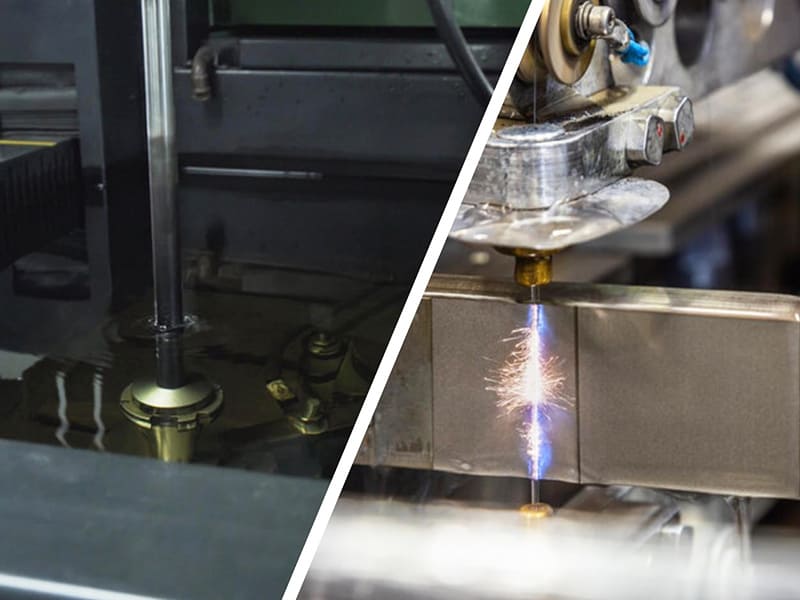
Réponse rapide : L'électroérosion à fil EDM et l'électroérosion par enfonçage EDM (électrode-ram EDM, enfonçage par électrode EDM) utilisent le même principe d'érosion par décharge électrique, mais résolvent des problèmes géométriques différents. Le fil EDM alimente une électrode-fil en mouvement continu (généralement de 0,10 à 0,30 mm de diamètre) à travers la pièce selon un trajet programmé en CNC, produisant des profils de coupe traversants bidimensionnels — le fil doit avoir un accès d'entrée et de sortie à travers l'épaisseur de la pièce. L'enfonçage EDM utilise une électrode solide pré-usinée (graphite ou cuivre) façonnée à la forme négative de la cavité souhaitée, qui érode la matière en avançant dans la surface de la pièce — le procédé n'est pas limité aux coupes traversantes et constitue la méthode standard pour les poches borgnes, les cavités internes, les nervures profondes et les formes complexes de moules. Tolérance typique : fil EDM ±0,002–0,005 mm ; enfonçage EDM ±0,005–0,010 mm. Le choix est dicté par l'accessibilité géométrique — la question est de savoir si la fonction nécessite une coupe traversante (fil EDM) ou une cavité fermée/borgne (enfonçage EDM). Les deux procédés usinent les matériaux trempés sans force de coupe, indépendamment de la dureté de la pièce.
La différence fondamentale : coupe traversante vs formation de cavité
Le fil EDM et l'enfonçage EDM ne sont pas en concurrence pour les mêmes tâches d'usinage — ils résolvent des problèmes géométriquement distincts.
Fil EDM — profilage de précision en coupe traversante : L'électrode-fil est enfilée à travers un trou de départ pré-percé et alimentée à travers la pièce par un mouvement de table X-Y contrôlé en CNC, en maintenant un espace contrôlé (~0,01–0,05 mm) entre le fil et la paroi de la pièce. Le fil érode la pièce le long de son trajet, produisant une saignée d'une largeur égale au diamètre du fil plus deux fois l'intervalle d'étincelage (~0,12–0,40 mm de saignée totale pour un fil standard de 0,20 mm). La commande CNC programme tout profil bidimensionnel, y compris les courbes complexes, les angles rentrants vifs et les contours fermés multiples en un seul montage. Le procédé est géométriquement limité : le fil doit avoir un trajet dégagé du point d'entrée au point de sortie à travers la pièce. Il ne peut pas produire de poches borgnes, de cavités à sommet fermé ou de fonctions inaccessibles depuis le dessus et le dessous.
Enfonçage EDM — formation de cavité définie par l'électrode : L'électrode d'enfonçage EDM est pré-usinée à la forme négative de la cavité souhaitée — un bloc de graphite ou de cuivre usiné par fraisage CNC selon le profil qui, une fois érodé dans la pièce, produit la fonction prévue. L'électrode avance dans la surface de la pièce (le mouvement d“” enfonçage ») tandis que les étincelles électriques érodent la matière de la surface de la pièce selon la forme de la face de l'électrode. Plusieurs électrodes sont généralement utilisées en séquence : une électrode d'ébauche retire la majeure partie de la matière à haute énergie d'étincelage, suivie d'électrodes de semi-finition et de finition à des réglages d'énergie progressivement plus faibles pour atteindre la précision dimensionnelle et l'état de surface. Le procédé peut produire des poches borgnes, des fonctions internes fermées, des contre-dépouilles et des formes de cavités tridimensionnelles que le fil EDM ne peut pas atteindre.
La conséquence pratique : Un insert de matrice d'emboutissage nécessite à la fois un profil traversant (le contour du tranchant — fil EDM) et un dégagement qui s'ouvre vers l'intérieur depuis le tranchant (enfonçage EDM ou CNC). Un insert de moule d'injection typique utilise l'enfonçage EDM pour la géométrie de la cavité et le fil EDM pour le profil externe et les fonctions traversantes de l'insert. Ce sont des procédés complémentaires utilisés à différentes étapes de la production du même composant.
Comparaison des capacités des procédés
| Facteur | Électroérosion à fil | Électroérosion par enfonçage |
|---|---|---|
| Outil | Fil de laiton à alimentation continue, Ø0,10–0,30 mm | Électrode pré-usinée (graphite ou cuivre) |
| Type de géométrie | Profils traversants 2D ; cônes jusqu'à ±30° | Cavités 3D ; poches borgnes ; fonctions internes |
| Exigence d'accès traversant | Obligatoire (le fil doit passer complètement à travers) | Non requis (l'électrode avance depuis la surface) |
| Fonctions borgnes | Impossible | Capacité standard |
| Tolérance réalisable | ±0,002 à 0,005 mm | ±0,005–0,010 mm |
| État de surface (passes multiples) | Ra 0,4–1,6 µm | Ra 0,2–1,2 µm (passes de finition) |
| Rayon de coin interne minimal | ~0,06–0,15 mm (rayon du fil + intervalle d'étincelage) | Dépend de la géométrie de l'électrode |
| Préparation de l'électrode/outil | Aucune (fil standard depuis la bobine) | L'électrode doit être usinée en CNC ; temps et coût séparés |
| Taux d'enlèvement de matière | Généralement 20–200 mm²/min (surface de coupe par minute) | Généralement 0,1–5 cm³/heure |
| Limitation de dureté | Aucune (indépendant de la dureté de la pièce) | Aucun |
| Applications principales | Matrices, poinçons, inserts de profil, fentes de précision | Cavités de moules, poches borgnes, nervures, fonctions internes |
Quand le fil EDM est le bon choix
Le fil EDM est le procédé approprié lorsque la géométrie de la fonction peut être décrite comme un profil bidimensionnel coupé à travers l'épaisseur de la pièce, et lorsque la précision dimensionnelle et la géométrie de profil nette sont les exigences principales.
Matrices d'emboutissage et poinçons : Le profil du tranchant d'une matrice d'emboutissage ou d'un poinçon doit être produit dans de l'acier à outils trempé (HRC 58–65) avec des angles vifs approchant un rayon de 0° et des tolérances de ±0,002–0,005 mm. Le fil EDM coupe ce profil directement à l'état trempé — aucun recuit n'est requis et aucune rectification secondaire du tranchant n'est nécessaire. Le rayon de coin réalisable est approximativement égal au rayon du fil plus l'intervalle d'étincelage : avec un fil de 0,10 mm, des coins internes d'environ 0,07–0,10 mm de rayon sont réalisables. L'usinage CNC ne peut pas produire ces coins dans l'acier à outils trempé, et la rectification conventionnelle ne peut pas produire efficacement des profils courbes complexes.
Inserts de matrices progressives : Les matrices progressives d'emboutissage sont constituées de plusieurs sections d'inserts, chacune avec une géométrie de profil traversant spécifique qui doit correspondre aux sections adjacentes à ±0,003–0,005 mm près. Le fil EDM, programmé à partir du fichier de conception de la matrice, produit chaque section au profil requis avec la précision et la cohérence nécessaires à l'assemblage. Ce procédé est la norme industrielle pour la production de matrices progressives.
Calibres et gabarits de précision : Les inserts de calibres de précision, les bagues de guidage et les gabarits d'inspection nécessitent une précision de profil traversant de ±0,002 à 0,003 mm à des emplacements qui doivent être relatifs aux éléments de référence établis. Le fil EDM, utilisant les éléments de référence usinés de la pièce comme référence de montage, produit les profils de calibres avec la précision de position requise en un seul montage.
Caractéristiques traversantes médicales et aérospatiales : Les composants minces en titane, en acier inoxydable et en alliages à haute teneur en nickel avec des profils traversants complexes, des fentes ou des trous de départ pour fil EDM nécessitent l'avantage de l'absence de force de coupe du fil EDM. La tendance du titane à revenir élastiquement après la coupe, ainsi que sa faible ductilité, le rend particulièrement sujet aux bavures et aux dommages sur les bords lors de la coupe mécanique — le fil EDM élimine ces risques.
Ce que le fil EDM ne peut pas faire : Le fil EDM ne peut produire aucune caractéristique qui n'a pas d'accès traversant depuis le haut et le bas de la pièce. Les poches borgnes, les caractéristiques internes fermées, les cavités avec fonds pleins, les caractéristiques en contre-dépouille non accessibles dans la plage d'angle de conicité de la machine, et les contours de surface tridimensionnels nécessitant un mouvement simultané sur trois axes sont tous hors de la capacité géométrique du fil EDM.
Quand l'électroérosion à enfonçage EDM est le bon choix
Le Sinker EDM est le processus correct — et souvent le seul processus viable — lorsque la caractéristique est une poche borgne, une cavité fermée ou une forme interne tridimensionnelle que le fil EDM ne peut pas atteindre.
Cavités de moule d'injection : La cavité principale d'un moule d'injection est un volume fermé tridimensionnel dans de l'acier à outils trempé (P20 à HRC 30–34 ou H13 à HRC 48–52). Le fraisage CNC est utilisé pour l'ébauche et la semi-finition avant la trempe ; le Sinker EDM termine la géométrie de la cavité après la trempe, ajoutant des angles vifs et une texture de surface fine que le rayon minimal de l'outil de fraisage ne peut pas atteindre. L'électrode du Sinker EDM est usinée en graphite (le plus courant pour les moules en acier) à la forme positive de la cavité, et l'érosion produit le négatif de cette forme dans le moule.
Nervures profondes et caractéristiques internes étroites : Les cavités de moules pour pièces en plastique nervurées, noyaux de dissipateurs thermiques et boîtiers d'instruments de précision contiennent des nervures de 0,5 à 2 mm de large et de 10 à 30 mm de profondeur. Les fraises en bout CNC tentant d'usiner ces caractéristiques en profondeur subissent des vibrations, une déflexion de l'outil et des ruptures. Les électrodes Sinker EDM, sans force de coupe, produisent ces nervures avec une géométrie constante et des surfaces lisses (Ra 0,4–0,8 µm avec passes de finition) quelle que soit la profondeur de la nervure.
Trous borgnes et poches : Une poche borgne cylindrique ou non circulaire — une poche qui ne traverse pas la pièce — est une application Sinker EDM par définition si elle nécessite une tolérance serrée ou un profil non circulaire. Les trous borgnes circulaires sont percés ; les caractéristiques borgnes non circulaires, ou les caractéristiques circulaires borgnes nécessitant une planéité de fond de ±0,010–0,020 mm, utilisent le Sinker EDM.
Cannelures internes et clavetages : Les cannelures internes sur les moyeux d'accouplement et les alésages d'engrenages, où le brochage n'est pas économiquement justifié pour de petites quantités, sont produites par Sinker EDM à l'aide d'une électrode profilée. Le profil de l'électrode correspond à la forme de la dent de cannelure ; l'électrode avance dans l'alésage produisant la géométrie de la cannelure.
La considération du coût des électrodes : Chaque travail Sinker EDM nécessite une préparation d'électrode — modèle CAD de l'électrode, usinage CNC de l'électrode (généralement 0,5 à 4 heures pour une complexité modérée), et qualification de l'électrode. Une poche borgne simple à section rectangulaire et tolérance modérée peut nécessiter une électrode d'ébauche ; une cavité de moule complexe avec plusieurs nervures, rayons et exigences de texture peut nécessiter 3 à 6 électrodes. Le coût de préparation des électrodes est un frais général fixe par travail qui rend le Sinker EDM moins économique que le fil EDM pour les géométries simples où le fil EDM est applicable.
Détails de tolérance et de finition de surface
Mécanismes de tolérance du fil EDM : Le fil EDM atteint ses tolérances serrées (±0,002–0,005 mm) grâce à l'absence de force de coupe (éliminant l'erreur de déflexion de l'outil), au petit espace d'étincelle (contrôlé par les paramètres de la machine à environ 0,010–0,030 mm), et aux multiples passes de finition. La première passe (d'ébauche) enlève la majeure partie du matériau ; les passes de finition suivantes réduisent la rugosité résiduelle des cratères d'étincelle et affinent la position dimensionnelle. Avec trois passes, un processus de fil EDM atteint généralement Ra 0,8–1,6 µm et ±0,003–0,005 mm. Avec quatre à cinq passes, Ra 0,4–0,8 µm et ±0,002–0,003 mm sont réalisables sur des machines de précision.
Mécanismes de tolérance du Sinker EDM : La précision dimensionnelle du Sinker EDM dépend : de l'espace d'étincelle électrode-pièce (contrôlé par l'énergie de décharge) ; du taux d'usure de l'électrode (quantité de matériau d'électrode enlevée par unité de matériau de pièce enlevée, généralement 0,1–2% pour les électrodes en graphite, nécessitant une compensation dans la programmation de l'électrode) ; et de la précision de l'électrode elle-même (usinée à ±0,005–0,010 mm). Chaque passe Sinker EDM utilise différents paramètres de décharge : ébauche (énergie élevée, enlèvement de matière rapide, Ra 3,2–6,3 µm), semi-finition (énergie moyenne, Ra 1,6–3,2 µm), et finition (énergie faible, Ra 0,4–1,6 µm). La géométrie de l'électrode est décalée de la géométrie finale de la pièce par l'espace d'étincelle plus le montant de compensation, nécessitant une programmation précise.
Comparaison des capacités de coins : Le rayon de coin interne minimal du fil EDM est approximativement égal au rayon du fil plus la distance de l'espace d'étincelle — environ 0,07–0,15 mm pour un fil de 0,10–0,20 mm. Pour les matrices et calibres nécessitant des coins internes très vifs, le fil EDM offre la meilleure géométrie de coin de tout processus d'usinage. La capacité de coin du Sinker EDM dépend de la géométrie de l'électrode — l'électrode peut être usinée avec de très petits rayons, et le coin de cavité résultant correspond approximativement au coin de l'électrode moins l'espace d'étincelle. Pour les coins concaves dans les cavités (coins convexes sur l'électrode), le Sinker EDM atteint également une géométrie quasi-vive.
Analyse des coûts
Économie du fil EDM : Le fil EDM n'a aucun coût de préparation d'électrode — le fil est un consommable standard (environ $0,10–$0,50 par mètre de fil consommé). Les facteurs de coût sont le temps machine (la vitesse de coupe diminue avec l'épaisseur de la pièce et la tolérance plus serrée) et la complexité de la pièce (trajet programmé plus long = temps de coupe plus long). Pour un profil de matrice rectangulaire simple dans de l'acier à outils D2 de 20 mm d'épaisseur, le fil EDM peut prendre 2 à 3 heures incluant la configuration ; un insert de matrice progressive complexe peut prendre 8 à 15 heures. Le fil EDM est économique pour les profils traversants de haute précision de toute complexité et est généralement l'option la moins coûteuse lorsque la géométrie est accessible.
Économie du Sinker EDM : Le Sinker EDM a un frais général de préparation d'électrode d'environ $100–$1 500 par configuration selon la complexité de l'électrode. Une électrode simple de poche rectangulaire est usinée en 30 à 60 minutes de temps CNC ; une électrode de cavité de moule complexe avec plusieurs nervures et rayons peut nécessiter 4 à 10 heures de temps CNC plus le temps de qualification de l'opérateur. Ce frais général fixe rend le Sinker EDM moins économique que le fil EDM pour les caractéristiques simples, mais compétitif pour les cavités complexes où aucun processus alternatif ne peut atteindre la géométrie requise.
| Type d'élément | Processus le plus économique | Raison |
|---|---|---|
| Profil rectangulaire ou de contour simple (traversant) | Électroérosion à fil | Aucune électrode nécessaire ; coupe directe |
| Profil de contour complexe dans acier trempé | Électroérosion à fil | Pas de frais d'électrode ; coupe tout profil |
| Poche rectangulaire simple non débouchante | Usinage CNC (préféré) ; EDM par enfonçage si la tolérance l'exige | CNC est plus rapide et moins cher pour une géométrie accessible |
| Cavité de moule complexe avec nervures, après trempe | Électroérosion par enfonçage | CNC ne peut pas atteindre après trempe ; la géométrie nécessite une électrode |
| Canelure intérieure, petite quantité | Électroérosion par enfonçage | Coût de l'outil de brochage non justifié ; l'électrode est pratique |
| Composants de filière progressive | Électroérosion à fil | Processus standard ; aucune électrode requise |
Erreurs courantes dans la sélection du processus EDM
| Erreur | Conséquence | La bonne approche |
|---|---|---|
| Spécifier le EDM par fil pour une cavité non débouchante | Impossible à usiner — le fil n'a pas de chemin de sortie | Identifier si la fonction a un accès débouchant ; sinon, spécifier le EDM par enfonçage |
| Spécifier le EDM par enfonçage pour un profil simple débouchant | Coût inutile de préparation d'électrode ; coût 2 à 5 fois plus élevé que le EDM par fil | Utiliser le EDM par fil pour une géométrie débouchante ; réserver le EDM par enfonçage pour les fonctions inaccessibles |
| Ignorer le coût de préparation de l'électrode dans les devis de EDM par enfonçage | Coût réel 30 à 70% plus élevé que le seul coût d'usinage | Demander un devis complet incluant la conception de l'électrode, l'usinage et le temps de qualification |
| Supposer que le EDM par fil et le EDM par enfonçage sont interchangeables | Mauvais processus sélectionné en fonction de la familiarité | Déterminer si la fonction est débouchante ou non avant de spécifier le type de EDM |
| Ne pas spécifier la conicité dans le EDM par fil lorsque requis | Parois verticales produites là où des parois coniques sont nécessaires (ou vice versa) | Spécifiez tout angle de dépouille ou de conicité requis sur le dessin ; le EDM à fil supporte une conicité de ±15–30° selon la machine |
Principaux enseignements
- Le critère de sélection principal entre le EDM à fil et le EDM par enfonçage est l’accessibilité géométrique: le EDM à fil nécessite un trajet de coupe traversant ; le EDM par enfonçage opère depuis la surface de la pièce et peut produire des formes borgnes. Cette distinction ne relève pas d’une préférence de précision — elle relève de la faisabilité géométrique.
- Le EDM à fil atteint une tolérance de ±0,002–0,005 mm sur les dimensions de profil traversant avec un état de surface Ra 0,4–1,6 µm après plusieurs passes de finition. Le rayon de coin interne minimal est d’environ 0,07–0,15 mm, ce qui en fait le meilleur procédé pour les angles vifs dans les profils traversants.
- Le EDM par enfonçage atteint une tolérance de ±0,005–0,010 mm sur les dimensions de cavité, avec un état de surface Ra 0,2–1,2 µm avec passes de finition. La précision dépend de la précision géométrique de l’électrode et de la programmation de compensation de l’intervalle d’étincelage.
- Les deux procédés usinent les matériaux trempés sans effort de coupe: c’est l’avantage commun qui rend les deux types de EDM applicables aux aciers à outils à HRC 60–65, au titane, à l’Inconel et à d’autres matériaux durs ou difficiles à usiner où la coupe conventionnelle produit une usure rapide de l’outil.
- Le EDM à fil a des frais généraux par lot inférieurs à ceux du EDM par enfonçage pour les profils traversants car aucune préparation d’électrode n’est requise. Le EDM par enfonçage a des frais généraux fixes plus élevés (conception, usinage et qualification de l’électrode) mais est le seul procédé viable pour les cavités fermées et les formes borgnes complexes.
- De nombreux composants de précision nécessitent les deux procédés: le profil externe et les formes traversantes utilisent le EDM à fil ; les cavités internes et les nervures borgnes utilisent le EDM par enfonçage. Ce sont des procédés complémentaires généralement appliqués à différentes étapes de la production d’une même pièce.
- À l'attention des équipes d'approvisionnement et de conception des équipementiers: lors de la spécification du EDM sur les dessins techniques, le dessin doit indiquer quelles formes sont traversantes (EDM à fil applicable) et lesquelles sont borgnes ou fermées (EDM par enfonçage requis), ainsi que les exigences de tolérance et d’état de surface pour chacune. Une note telle que “ EDM à fil, profil à ±0,003 mm ” ou “ cavité EDM par enfonçage, Ra ≤1,6 µm après finition ” fournit au fournisseur les informations nécessaires pour établir un devis précis et sélectionner le bon procédé sans ambiguïté.
Questions fréquemment posées
Quelle est la principale différence entre le EDM à fil et le EDM par enfonçage ?
Le EDM à fil utilise une électrode-fil en mouvement continu pour découper des profils bidimensionnels entièrement à travers la pièce — le fil doit entrer et sortir de la pièce, ce qui le rend applicable uniquement aux formes traversantes. Le EDM par enfonçage utilise une électrode solide pré-usinée pour éroder la matière depuis la surface de la pièce en avançant (en s’enfonçant) dans celle-ci — le procédé n’est pas limité aux coupes traversantes et peut produire des poches borgnes, des cavités fermées, des nervures profondes et des formes internes tridimensionnelles. Les deux procédés utilisent l’érosion par décharge électrique, les deux sont indépendants de la dureté de la pièce, et les deux ne produisent aucun effort de coupe. La sélection entre eux est déterminée par le fait que la forme a un accès traversant (EDM à fil) ou nécessite un accès depuis un seul côté (EDM par enfonçage).
Le EDM à fil peut-il usiner des cavités borgnes ?
Non. Le EDM à fil nécessite que le fil traverse complètement la pièce de l’entrée à la sortie — le fil ne peut pas faire demi-tour sur lui-même ni entrer dans une cavité fermée. Toute forme sans accès traversant (une poche avec un fond plein, une forme interne fermée, un trou borgne à profil non circulaire) ne peut pas être produite par le EDM à fil. Ces formes nécessitent le EDM par enfonçage, où l’électrode profilée avance depuis la surface de la pièce pour éroder la forme de la cavité. Dans certains cas, l’usinage CNC avant trempe peut être utilisé pour les formes borgnes, le EDM par enfonçage étant réservé aux formes que le CNC ne peut pas terminer après trempe.
Lequel est le plus précis — le EDM à fil ou le EDM par enfonçage ?
Les deux sont très précis, mais ils atteignent la précision par des mécanismes différents. Le EDM à fil atteint généralement ±0,002–0,005 mm grâce à l’absence d’effort de coupe, à l’intervalle d’étincelage contrôlé et aux multiples passes de finition. Le EDM par enfonçage atteint généralement ±0,005–0,010 mm, où la précision dépend de la précision géométrique de l’électrode, de la compensation de l’intervalle d’étincelage et de la gestion du taux d’usure de l’électrode. La précision du EDM à fil est plus inhérente aux paramètres du procédé ; la précision du EDM par enfonçage nécessite une ingénierie supplémentaire dans la préparation des électrodes. Pour les formes à profil traversant, le EDM à fil est généralement plus précis ; pour les cavités fermées, le EDM par enfonçage offre la seule option précise.
Pourquoi le EDM par enfonçage nécessite-t-il une préparation d’électrode ?
Le EDM par enfonçage érode la matière selon la forme de la face de l’électrode — l’électrode est usinée à la forme positive de la cavité souhaitée, et la pièce reçoit le négatif. Sans électrode profilée, le EDM par enfonçage ne peut produire aucune géométrie définie. La préparation de l’électrode implique : la modélisation de la géométrie de l’électrode dans CAD (en tenant compte du décalage de l’intervalle d’étincelage et de la compensation d’usure de l’électrode), l’usinage CNC de l’électrode à partir de graphite ou de cuivre, et la qualification des dimensions de l’électrode avant utilisation. Pour les géométries complexes, 3 à 6 électrodes de différents niveaux d’énergie (ébauche, semi-finition, finition) peuvent être nécessaires. Ces frais généraux fixes par lot rendent le EDM par enfonçage moins économique pour les géométries simples où le EDM à fil est applicable.
Quand dois-je choisir le EDM à fil plutôt que l’usinage CNC conventionnel ?
Le fil EDM doit être choisi plutôt que l'usinage CNC lorsque : le matériau est trempé au-dessus d'environ HRC 45-50, où l'usure de l'outil CNC devient rapide et la précision dimensionnelle est difficile à maintenir ; le rayon de coin interne requis est plus petit que la plus petite fraise en bout CNC pratique (environ 0,5 mm pour le fraisage CNC de production contre 0,07-0,15 mm pour le fil EDM) ; la pièce est fine ou délicate et la force de coupe mécanique provoquerait une déflexion ou une distorsion ; ou la tolérance requise (±0,002-0,005 mm) ne peut pas être atteinte de manière constante par l'usinage CNC pour le type de caractéristique. Pour les matériaux de dureté douce à moyenne avec des caractéristiques au-dessus de 0,5 mm de rayon de coin et des tolérances supérieures à ±0,010 mm, l'usinage CNC est généralement plus rapide et moins coûteux que le fil EDM.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC, y compris la coordination des opérations de fil EDM et d'enfoncement EDM pour les composants de matrices d'estampage, les inserts de moules d'injection, le calibrage de précision, les fixations aérospatiales et les composants de dispositifs médicaux en acier à outils, acier inoxydable, titane et Inconel. Références techniques : Masuzawa T. — State of the Art of Micromachining (procédés EDM), ASM Handbook Vol. 16 (Machining — Electrical Discharge Machining), Laermer F. et Schilp A. — Bosch DRIE Patent (pour comparaison de la géométrie EDM avec d'autres procédés de précision), GF Machining Solutions Wire EDM et Sinker EDM Application Guides, Machinery's Handbook (Electrical Discharge Machining).
Vous recherchez des composants usinés de précision par EDM ?
Chez CMS, nous coordonnons les opérations de fil EDM et d'enfoncement EDM pour les matrices d'estampage, les inserts de moules, le calibrage de précision et les composants aérospatiaux/médicaux — avec une capacité de tolérance à ±0,003 mm, un état de surface Ra 0,4-0,8 µm et des rapports dimensionnels complets CMM.
[Demander une revue de spécification EDM et un devis d'usinage de précision →]


