
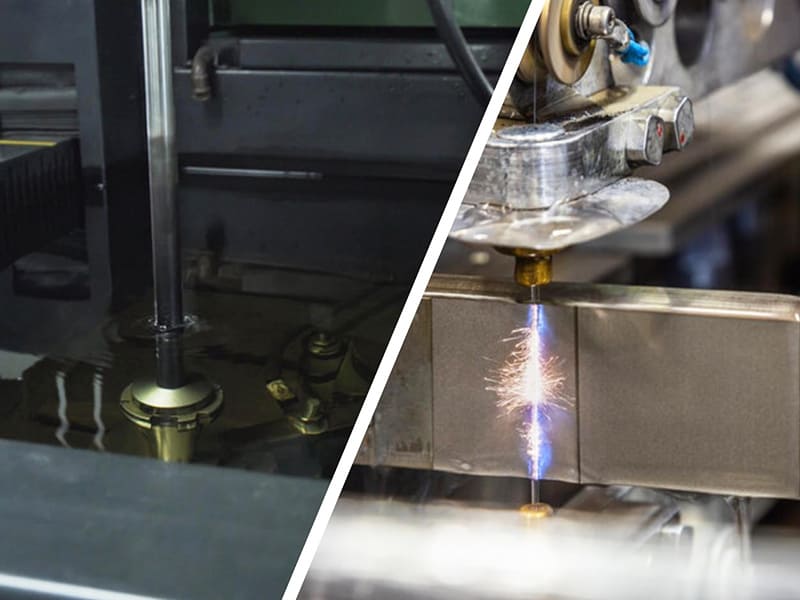
Hızlı Cevap: Tel EDM ve dalma EDM (ram EDM, dalma erozyon EDM) aynı elektriksel deşarj erozyon prensibini kullanır ancak farklı geometri problemlerini çözer. Tel EDM, iş parçası boyunca CNC ile programlanmış bir yol boyunca sürekli hareket eden bir tel elektrodu (tipik olarak 0,10–0,30 mm çapında) besler ve iki boyutlu kesme profilleri üretir — telin iş parçası kalınlığı boyunca giriş ve çıkış erişimine sahip olması gerekir. Dalma EDM, istenen boşluğun negatif şeklinde işlenmiş bir katı elektrot (grafit veya bakır) kullanır ve bu elektrot iş parçası yüzeyine ilerleyerek malzemeyi aşındırır — bu işlem kesme ile sınırlı değildir ve kör cepler, iç boşluklar, derin kaburgalar ve karmaşık kalıp özellikleri için standart yöntemdir. Tipik tolerans: tel EDM ±0,002–0,005 mm; dalma EDM ±0,005–0,010 mm. Seçim, geometri erişilebilirliği tarafından belirlenir — soru, özelliğin bir kesme (tel EDM) mi yoksa kapalı/kör bir boşluk (dalma EDM) mı gerektirdiğidir. Her iki işlem de sertleştirilmiş malzemeleri kesme kuvveti olmadan işler ve iş parçası sertliğinden bağımsızdır.
Temel Fark: Kesme vs Boşluk Oluşumu
Tel EDM ve dalma EDM aynı işleme görevleri için rekabet etmez — geometrik olarak farklı problemleri çözerler.
Tel EDM — hassas kesme profilleme: Tel elektrot, önceden delinmiş bir başlangıç deliğinden geçirilir ve CNC kontrollü X-Y tabla hareketi ile iş parçası boyunca beslenir; tel ile iş parçası duvarı arasında kontrollü bir boşluk (~0,01–0,05 mm) korunur. Tel, yolu boyunca iş parçasını aşındırarak tel çapı artı iki kat kıvılcım boşluğuna eşit genişlikte bir kesim oluşturur (standart 0,20 mm tel için toplam kesim genişliği ~0,12–0,40 mm). CNC kontrolü, karmaşık eğriler, keskin iç köşeler ve tek bir kurulumda birden fazla kapalı kontur dahil olmak üzere herhangi bir iki boyutlu profili programlar. İşlem geometrik olarak sınırlıdır: telin iş parçası boyunca giriş noktasından çıkış noktasına net bir yola sahip olması gerekir. Kör cepler, üstü kapalı boşluklar veya yukarıdan ve aşağıdan erişilemeyen özellikler üretemez.
Dalma EDM — elektrot tanımlı boşluk oluşumu: Dalma EDM elektrodu, istenen boşluğun negatif şekline göre önceden işlenir — CNC frezeleme ile profillenen ve iş parçasına aşındırıldığında amaçlanan özelliği üreten bir grafit veya bakır blok. Elektrot, iş parçası yüzeyine ilerler (“dalma” hareketi) ve elektriksel kıvılcımlar, elektrot yüzeyinin şeklinde iş parçası yüzeyinden malzemeyi aşındırır. Genellikle birden fazla elektrot sırayla kullanılır: bir kaba işleme elektrodu yüksek kıvılcım enerjisiyle malzemenin çoğunu kaldırır, ardından boyutsal doğruluk ve yüzey kalitesi elde etmek için giderek daha düşük enerji ayarlarında yarı finiş ve finiş elektrotları kullanılır. İşlem, tel EDM'nin erişemeyeceği kör cepler, kapalı iç özellikler, alt kesikler ve üç boyutlu boşluk formları üretebilir.
Pratik sonuç: Bir damgalama kalıbı inserti hem bir kesme profili (kesme kenarı konturu — tel EDM) hem de kesme kenarından içe doğru açılan bir boşluk rahatlatması (dalma EDM veya CNC) gerektirir. Tipik bir enjeksiyon kalıbı inserti, boşluk geometrisi için dalma EDM ve insertin dış profili ile kesme özellikleri için tel EDM kullanır. Bunlar, aynı bileşenin üretiminin farklı aşamalarında kullanılan tamamlayıcı işlemlerdir.
İşlem Yeteneklerinin Karşılaştırılması
| Faktör | Tel EDM | Dalma EDM |
|---|---|---|
| Araç | Sürekli beslenen pirinç tel, Ø0,10–0,30 mm | Önceden işlenmiş elektrot (grafit veya bakır) |
| Geometri tipi | 2D kesme profilleri; ±30°'ye kadar koniklik | 3D boşluklar; kör cepler; iç özellikler |
| Kesme erişim gereksinimi | Zorunlu (tel tamamen geçmelidir) | Gerekli değil (elektrot yüzeyden ilerler) |
| Kör özellikler | Mümkün değil | Standart yetenek |
| Elde edilebilir tolerans | ±0,002–0,005 mm | ±0,005–0,010 mm |
| Yüzey kalitesi (çoklu geçişler) | Ra 0,4–1,6 µm | Ra 0,2–1,2 µm (finiş geçişleri) |
| Minimum iç köşe yarıçapı | ~0,06–0,15 mm (tel yarıçapı + kıvılcım boşluğu) | Elektrot geometrisine bağlıdır |
| Elektrot/takım hazırlığı | Yok (makarasından standart tel) | Elektrot CNC ile işlenmelidir; ayrı süre ve maliyet |
| Malzeme kaldırma hızı | Tipik olarak 20–200 mm²/dak (dakikada kesim alanı) | Tipik olarak 0,1–5 cm³/saat |
| Sertlik sınırlaması | Yok (iş parçası sertliğinden bağımsız) | Yok |
| Birincil uygulamalar | Kalıplar, zımbalar, profil insertleri, hassas kanallar | Kalıp boşlukları, kör cepler, kaburgalar, iç özellikler |
Tel EDM Ne Zaman Doğru Seçimdir
Tel EDM, özellik geometrisi iş parçası kalınlığı boyunca iki boyutlu bir profil kesimi olarak tanımlanabildiğinde ve boyutsal doğruluk ile keskin profil geometrisi birincil gereksinimler olduğunda doğru işlemdir.
Damgalama kalıpları ve zımbalar: Bir damgalama kalıbı veya zımbanın kesme kenarı profili, 0° yarıçapa yaklaşan keskin köşeler ve ±0,002–0,005 mm toleranslarla sertleştirilmiş takım çeliğinde (HRC 58–65) üretilmelidir. Tel EDM bu profili doğrudan sertleştirilmiş durumda keser — yeniden tavlama gerekmez ve kenarın ikincil taşlanması gerekmez. Elde edilebilir köşe yarıçapı yaklaşık olarak tel yarıçapı artı kıvılcım boşluğuna eşittir: 0,10 mm tel ile yaklaşık 0,07–0,10 mm yarıçaplı iç köşeler elde edilebilir. CNC işleme, sertleştirilmiş takım çeliğinde bu köşeleri üretemez ve geleneksel taşlama karmaşık eğrisel profilleri verimli bir şekilde üretemez.
Progresif kalıp insertleri: Progresif damgalama kalıpları, her biri bitişik bölümlere ±0,003–0,005 mm içinde uyması gereken belirli bir kesme profili geometrisine sahip birden fazla insert bölümünden oluşur. Kalıp tasarım dosyasından programlanan tel EDM, her bölümü montajın gerektirdiği doğruluk ve tutarlılıkla gerekli profile üretir. İşlem, progresif kalıp üretimi için endüstri standardıdır.
Hassas mastarlar ve fikstürler: Hassas mastar geçmeleri, jig burçları ve muayene fikstürleri, belirlenmiş datum özelliklerine göre göreceli olması gereken konumlarda ±0,002–0,003 mm geçiş profili doğruluğu gerektirir. Parçanın işlenmiş datum özelliklerini kurulum referansı olarak kullanan Wire EDM, mastar profillerini tek bir kurulumda gerekli konumsal doğrulukla üretir.
Medikal ve havacılık geçiş özellikleri: Titanyum, paslanmaz çelik ve yüksek nikel alaşımlarındaki karmaşık geçiş profilleri, yuvalar veya tel-EDM başlangıç delikleri olan ince bileşenler, tel EDM'nin kesme kuvveti olmama avantajını gerektirir. Titanyumun kesim sonrası elastik olarak geri yaylanma eğilimi ve düşük sünekliği, onu mekanik kesimden kaynaklanan çapaklanma ve kenar hasarına özellikle yatkın hale getirir — tel EDM bu riskleri ortadan kaldırır.
Tel EDM'nin yapamadıkları: Tel EDM, iş parçasının üstünden ve altından geçiş erişimi olmayan hiçbir özelliği üretemez. Kör cepler, kapalı iç özellikler, katı tabanlı boşluklar, makinenin konik açı aralığında erişilemeyen alt kesim özellikleri ve eşzamanlı üç eksen hareketi gerektiren üç boyutlu yüzey konturları, tel EDM'nin geometrik kabiliyetinin dışındadır.
Dalma EDM Ne Zaman Doğru Seçimdir
Dalma EDM, özellik kör bir cep, kapalı bir boşluk veya tel EDM'nin erişemeyeceği üç boyutlu bir iç form olduğunda doğru işlemdir — ve sıklıkla tek uygulanabilir işlemdir.
Enjeksiyon kalıp boşlukları: Bir enjeksiyon kalıbının birincil boşluğu, sertleştirilmiş takım çeliğinde (HRC 30–34'te P20 veya HRC 48–52'de H13) üç boyutlu kapalı bir hacimdir. CNC frezeleme, sertleştirme öncesi kaba işleme ve yarı bitirme için kullanılır; dalma EDM, sertleştirme sonrası boşluk geometrisini bitirir ve minimum freze takım yarıçapının elde edemeyeceği keskin köşeler ve ince yüzey dokusu ekler. Dalma EDM elektrodu, grafitden (çelik kalıplar için en yaygın) boşluğun pozitif şekline işlenir ve erozyon, kalıpta o şeklin negatifini üretir.
Derin kaburgalar ve dar iç özellikler: Kaburgalı plastik parçalar, ısı emici çekirdekler ve hassas alet muhafazaları için kalıp boşlukları, 0,5–2 mm genişliğinde ve 10–30 mm derinliğinde kaburgalar içerir. Bu özellikleri derinlikte işlemeye çalışan CNC parmak frezeleri titreşim, takım sapması ve kırılma yaşar. Kesme kuvveti olmayan dalma EDM elektrotları, kaburga derinliğinden bağımsız olarak bu kaburgaları tutarlı geometri ve pürüzsüz yüzeylerle (bitirme geçişleriyle Ra 0,4–0,8 µm) üretir.
Kör delikler ve cepler: Silindirik veya dairesel olmayan kör bir cep — iş parçasından geçmeyen bir cep — sıkı tolerans veya dairesel olmayan bir profil gerektiriyorsa tanım gereği bir dalma EDM uygulamasıdır. Dairesel kör delikler delinir; dairesel olmayan kör özellikler veya ±0,010–0,020 mm taban düzlüğü gerektiren dairesel kör özellikler dalma EDM kullanır.
İç kamalar ve kama yuvaları: Küçük miktarlar için broşlama takımının ekonomik olarak gerekçelendirilmediği kaplin göbekleri ve dişli delikleri üzerindeki iç kamalar, profilli bir elektrot kullanılarak dalma EDM ile üretilir. Elektrot profili kama diş formuyla eşleşir; elektrot deliğe ilerleyerek kama geometrisini üretir.
Elektrot maliyet değerlendirmesi: Her dalma EDM işi elektrot hazırlığı gerektirir — elektrodun CAD modeli, elektrodun CNC işlenmesi (orta karmaşıklık için tipik olarak 0,5–4 saat) ve elektrot kalifikasyonu. Dikdörtgen kesitli ve orta toleranslı basit bir kör cep bir kaba işleme elektrodu gerektirebilir; çoklu kaburgalar, yarıçaplar ve doku gereksinimleri olan karmaşık bir kalıp boşluğu 3–6 elektrot gerektirebilir. Elektrot hazırlama maliyeti, iş başına sabit bir genel giderdir ve tel EDM'nin uygulanabilir olduğu basit geometri için dalma EDM'yi tel EDM'den daha az ekonomik hale getirir.
Tolerans ve Yüzey Bitirme Detayları
Tel EDM tolerans mekanizmaları: Tel EDM sıkı toleranslarını (±0,002–0,005 mm) kesme kuvvetinin olmaması (takım sapma hatasını ortadan kaldırır), küçük kıvılcım aralığı (makine parametreleriyle yaklaşık 0,010–0,030 mm'ye kontrol edilir) ve çoklu sıyırma geçişleri yoluyla elde eder. İlk (kaba işleme) geçiş malzemenin çoğunu kaldırır; sonraki sıyırma geçişleri kalan kıvılcım krateri pürüzlülüğünü azaltır ve boyutsal konumu iyileştirir. Üç geçişle, bir tel EDM işlemi tipik olarak Ra 0,8–1,6 µm ve ±0,003–0,005 mm elde eder. Dört ila beş geçişle, hassas makinelerde Ra 0,4–0,8 µm ve ±0,002–0,003 mm elde edilebilir.
Dalma EDM tolerans mekanizmaları: Dalma EDM boyutsal doğruluğu şunlara bağlıdır: elektrot-iş parçası kıvılcım aralığı (deşarj enerjisiyle kontrol edilir); elektrot aşınma oranı (kaldırılan birim iş parçası malzemesi başına kaldırılan elektrot malzemesi miktarı, grafit elektrotlar için tipik olarak 0,1–2%, elektrot programlamasında telafi gerektirir); ve elektrodun kendisinin doğruluğu (±0,005–0,010 mm'ye işlenir). Her dalma EDM geçişi farklı deşarj parametreleri kullanır: kaba işleme (yüksek enerji, hızlı malzeme kaldırma, Ra 3,2–6,3 µm), yarı bitirme (orta enerji, Ra 1,6–3,2 µm) ve bitirme (düşük enerji, Ra 0,4–1,6 µm). Elektrot geometrisi, nihai parça geometrisinden kıvılcım aralığı artı telafi miktarı kadar kaydırılır ve hassas programlama gerektirir.
Köşe kabiliyeti karşılaştırması: Tel EDM'nin minimum iç köşe yarıçapı yaklaşık olarak tel yarıçapı artı kıvılcım aralığı mesafesine eşittir — 0,10–0,20 mm tel için yaklaşık 0,07–0,15 mm. Çok keskin iç köşeler gerektiren kalıplar ve mastarlar için tel EDM, herhangi bir işleme işleminin en iyi köşe geometrisini sağlar. Dalma EDM'nin köşe kabiliyeti elektrot geometrisine bağlıdır — elektrot çok küçük yarıçaplarla işlenebilir ve ortaya çıkan boşluk köşesi yaklaşık olarak elektrot köşesi eksi kıvılcım aralığına eşleşir. Boşluklardaki içbükey köşeler için (elektrotta dışbükey köşeler), dalma EDM de neredeyse keskin geometri elde eder.
Maliyet Analizi
Tel EDM ekonomisi: Tel EDM'de elektrot hazırlama maliyeti yoktur — tel standart bir sarf malzemesidir (tüketilen tel metresi başına yaklaşık $0,10–$0,50). Maliyet etkenleri makine süresi (kesme hızı iş parçası kalınlığı ve daha sıkı toleransla azalır) ve parça karmaşıklığıdır (daha uzun programlanmış yol = daha uzun kesme süresi). 20 mm kalınlığında D2 takım çeliğinde basit bir dikdörtgen kalıp profili için tel EDM kurulum dahil 2–3 saat sürebilir; karmaşık bir sıralı kalıp inserti 8–15 saat sürebilir. Tel EDM, her karmaşıklıkta yüksek hassasiyetli geçiş profilleri için ekonomiktir ve geometri erişilebilir olduğunda tipik olarak en düşük maliyetli seçenektir.
Dalma EDM ekonomisi: Dalma EDM, elektrot karmaşıklığına bağlı olarak kurulum başına yaklaşık $100–$1.500 elektrot hazırlama ek yüküne sahiptir. Basit bir dikdörtgen cep elektrodu 30–60 dakikalık CNC süresinde işlenir; çok sayıda kaburga ve radyüse sahip karmaşık bir kalıp boşluğu elektrodu, 4–10 saatlik CNC süresi artı operatör kalifikasyon süresi gerektirebilir. Bu sabit ek yük, dalma EDM'yi basit özellikler için tel EDM'den daha az ekonomik kılar, ancak gerekli geometriyi başka hiçbir alternatif prosesin elde edemeyeceği karmaşık boşluklar için rekabetçidir.
| Özellik Tipi | Daha Ekonomik Proses | Neden |
|---|---|---|
| Basit dikdörtgen veya kontur profili (geçiş) | Tel EDM | Elektrot gerekmez; doğrudan kesim |
| Sertleştirilmiş çelikte karmaşık kontur profili | Tel EDM | Elektrot ek yükü yok; her profili keser |
| Basit kör dikdörtgen cep | CNC işleme (tercih edilen); tolerans gerektiriyorsa dalma EDM | CNC, erişilebilir geometri için daha hızlı ve daha ucuzdur |
| Kaburgalı karmaşık kalıp boşluğu, sertleştirme sonrası | Dalma EDM | CNC sertleştirme sonrası ulaşamaz; geometri elektrot gerektirir |
| İç kama yuvası, küçük miktar | Dalma EDM | Broşlama takım maliyeti gerekçelendirilmez; elektrot pratiktir |
| Sıralı kalıp bileşenleri | Tel EDM | Standart proses; elektrot gerekmez |
EDM Proses Seçiminde Yaygın Hatalar
| Hata | Sonuç | Doğru Yaklaşım |
|---|---|---|
| Kör bir boşluk için tel EDM belirtilmesi | İşlenmesi imkansız — telin çıkış yolu yok | Özelliğin geçiş erişimi olup olmadığını belirleyin; yoksa dalma EDM belirtin |
| Basit bir geçiş kesim profili için dalma EDM belirtilmesi | Gereksiz elektrot hazırlama maliyeti; tel EDM'ye göre 2–5 kat daha yüksek maliyet | Geçiş profilli geometri için tel EDM kullanın; erişilemeyen özellikler için dalma EDM'yi saklayın |
| Dalma EDM tekliflerinde elektrot hazırlama maliyetinin göz ardı edilmesi | Gerçek maliyet, yalnızca işleme maliyetinden 30–70% daha yüksek | Elektrot tasarımı, işleme ve kalifikasyon süresini içeren tam teklif isteyin |
| Tel EDM ile dalma EDM'nin birbirinin yerine kullanılabileceğini varsaymak | Aşinalığa dayalı olarak yanlış proses seçimi | EDM tipini belirlemeden önce özelliğin geçiş mi yoksa kör mü olduğunu belirleyin |
| Gerektiğinde tel EDM'de konikliğin belirtilmemesi | Konik duvarların gerekli olduğu yerlerde dikey duvarlar üretilmesi (veya tam tersi) | Çizimde gerekli herhangi bir çekme veya konik açısını belirtin; tel EDM, makineye bağlı olarak ±15–30° konikliği destekler |
Önemli Noktalar
- Tel EDM ile dalma EDM arasındaki birincil seçim kriteri geometri erişilebilirliğidir: tel EDM bir geçiş kesim yolu gerektirir; dalma EDM iş parçası yüzeyinden çalışır ve kör özellikler üretebilir. Bu ayrım hassasiyet tercihiyle ilgili değildir — geometrik uygulanabilirlikle ilgilidir.
- Tel EDM, ±0,002–0,005 mm tolerans elde eder çoklu sıyırma geçişlerinden sonra Ra 0,4–1,6 µm yüzey kalitesiyle geçiş profili boyutlarında. Minimum iç köşe yarıçapı yaklaşık 0,07–0,15 mm'dir ve bu da onu geçiş profillerindeki keskin köşeler için en iyi proses haline getirir.
- Dalma EDM, ±0,005–0,010 mm tolerans elde eder bitirme geçişleriyle Ra 0,2–1,2 µm yüzey kalitesiyle boşluk boyutlarında. Doğruluk, elektrot geometrisi doğruluğuna ve kıvılcım aralığı telafi programlamasına bağlıdır.
- Her iki proses de sertleştirilmiş malzemeleri kesme kuvveti olmadan işler: bu, her iki EDM tipini de HRC 60–65'te takım çelikleri, titanyum, Inconel ve geleneksel kesmenin hızlı takım aşınmasına neden olduğu diğer sert veya işlenmesi zor malzemeler için uygulanabilir kılan ortak avantajdır.
- Tel EDM, dalma EDM'ye göre iş başına daha düşük genel gidere sahiptir geçiş profilleri için çünkü elektrot hazırlama gerekmez. Dalma EDM daha yüksek sabit gidere sahiptir (elektrot tasarımı, işleme ve kalifikasyon) ancak kapalı boşluklar ve karmaşık kör özellikler için tek uygulanabilir prosestir.
- Birçok hassas bileşen her iki prosesi de gerektirir: dış profil ve geçiş özellikleri tel EDM kullanır; iç boşluklar ve kör kaburgalar dalma EDM kullanır. Bunlar genellikle aynı iş parçasının üretiminin farklı aşamalarında uygulanan tamamlayıcı proseslerdir.
- OEM tedarik ve tasarım ekipleri için: mühendislik çizimlerinde EDM belirtilirken, çizim hangi özelliklerin geçiş kesimi olduğunu (tel EDM uygulanabilir) ve hangilerinin kör veya kapalı olduğunu (dalma EDM gerekli) ve her biri için tolerans ve yüzey kalitesi gereksinimlerini belirtmelidir. “tel EDM, profil ±0,003 mm'ye” veya “dalma EDM boşluğu, bitirmeden sonra Ra ≤1,6 µm” gibi bir not, tedarikçiye doğru teklif vermek ve doğru prosesi belirsizlik olmadan seçmek için gereken bilgileri sağlar.
Sık Sorulan Sorular
Tel EDM ile dalma EDM arasındaki temel fark nedir?
Tel EDM, iş parçası boyunca tamamen iki boyutlu profilleri kesmek için sürekli hareket eden bir tel elektrot kullanır — tel iş parçasına girmeli ve çıkmalıdır, bu da onu yalnızca geçiş kesimi özelliklerine uygulanabilir kılar. Dalma EDM, iş parçası yüzeyinden içeri ilerleyerek (dalarak) malzemeyi aşındırmak için önceden işlenmiş katı bir elektrot kullanır — proses geçiş kesimleriyle sınırlı değildir ve kör cepler, kapalı boşluklar, derin kaburgalar ve üç boyutlu iç özellikler üretebilir. Her iki proses de elektriksel deşarj aşındırma kullanır, her ikisi de iş parçası sertliğinden bağımsızdır ve her ikisi de kesme kuvveti üretmez. Aralarındaki seçim, özelliğin geçiş erişimine sahip olup olmadığı (tel EDM) veya yalnızca bir taraftan erişim gerektirip gerektirmediği (dalma EDM) ile belirlenir.
Tel EDM kör boşlukları işleyebilir mi?
Hayır. Tel EDM, telin girişten çıkışa iş parçası boyunca tamamen geçmesini gerektirir — tel kendi üzerine geri dönemez veya kapalı bir boşluğa giremez. Geçiş erişimi olmayan herhangi bir özellik (katı tabanlı bir cep, kapalı bir iç özellik, dairesel olmayan profilli bir kör delik) tel EDM ile üretilemez. Bu özellikler, şekillendirilmiş elektrodun boşluk formunu aşındırmak için iş parçası yüzeyinden ilerlediği dalma EDM gerektirir. Bazı durumlarda, kör özellikler için sertleştirmeden önce CNC işleme kullanılabilir ve sertleştirmeden sonra CNC'nin tamamlayamadığı özellikler için dalma EDM saklanır.
Hangisi daha doğrudur — tel EDM mi yoksa dalma EDM mi?
Her ikisi de son derece doğrudur, ancak doğruluğa farklı mekanizmalar aracılığıyla ulaşırlar. Tel EDM tipik olarak kesme kuvvetinin olmaması, kontrollü kıvılcım aralığı ve çoklu sıyırma geçişleri sayesinde ±0,002–0,005 mm elde eder. Dalma EDM tipik olarak ±0,005–0,010 mm elde eder; burada doğruluk elektrot geometrisi doğruluğuna, kıvılcım aralığı telafisine ve elektrot aşınma oranı yönetimine bağlıdır. Tel EDM'nin doğruluğu proses parametrelerine daha doğuştandır; dalma EDM doğruluğu elektrot hazırlamada ek mühendislik gerektirir. Geçiş profili özellikleri için tel EDM genellikle daha doğrudur; kapalı boşluklar için dalma EDM tek doğru seçeneği sunar.
Dalma EDM neden elektrot hazırlama gerektirir?
Dalma EDM, malzemeyi elektrot yüzünün şeklinde aşındırır — elektrot, istenen boşluğun pozitif şekline göre işlenir ve iş parçası negatifi alır. Şekillendirilmiş bir elektrot olmadan, dalma EDM herhangi bir tanımlı geometri üretemez. Elektrot hazırlama şunları içerir: CAD'de elektrot geometrisinin modellenmesi (kıvılcım aralığı ofseti ve elektrot aşınma telafisini hesaba katarak), elektrodun grafit veya bakır stoktan CNC ile işlenmesi ve kullanımdan önce elektrot boyutlarının kalifiye edilmesi. Karmaşık geometriler için, farklı enerji seviyelerinde (kaba işleme, yarı bitirme, bitirme) 3–6 elektrot gerekebilir. İş başına bu sabit gider, dalma EDM'yi tel EDM'nin uygulanabilir olduğu basit geometri için daha az ekonomik hale getirir.
Geleneksel CNC işleme yerine ne zaman tel EDM seçmeliyim?
Tel EDM, malzeme yaklaşık HRC 45–50'nin üzerinde sertleştirildiğinde, CNC takım aşınmasının hızlı hale geldiği ve boyutsal doğruluğun korunmasının zor olduğu durumlarda; gerekli iç köşe yarıçapı en küçük pratik CNC parmak frezeden daha küçük olduğunda (üretim CNC frezeleme için yaklaşık 0,5 mm'ye karşı tel EDM için 0,07–0,15 mm); parça ince veya hassas olduğunda ve mekanik kesme kuvveti sapma veya distorsiyona neden olacağında; veya gereken tolerans (±0,002–0,005 mm) özellik tipi için CNC işleme ile tutarlı olarak elde edilemediğinde CNC işlemeye tercih edilmelidir. 0,5 mm köşe yarıçapının üzerindeki özellikler ve ±0,010 mm'nin üzerindeki toleranslar ile yumuşak-orta sertlikteki malzemeler için, CNC işleme tipik olarak tel EDM'den daha hızlı ve daha ucuzdur.
CMS mühendislik ekibi tarafından, takım çeliği, paslanmaz çelik, titanyum ve Inconel'de damgalama kalıbı bileşenleri, enjeksiyon kalıbı insertleri, hassas ölçüm, havacılık bağlantı elemanları ve tıbbi cihaz bileşenleri için tel EDM ve dalma EDM operasyonlarının koordinasyonu dahil olmak üzere 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: Masuzawa T. — State of the Art of Micromachining (EDM processes), ASM Handbook Vol. 16 (Machining — Electrical Discharge Machining), Laermer F. and Schilp A. — Bosch DRIE Patent (for comparison of EDM geometry with other precision processes), GF Machining Solutions Wire EDM and Sinker EDM Application Guides, Machinery's Handbook (Electrical Discharge Machining).
Hassas EDM İşlenmiş Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, damgalama kalıpları, kalıp insertleri, hassas ölçüm ve havacılık/tıbbi bileşenler için tel EDM ve dalma EDM operasyonlarını koordine ediyoruz — ±0,003 mm'ye kadar tolerans kabiliyeti, Ra 0,4–0,8 µm yüzey kalitesi ve tam CMM boyutsal raporlarla.
[EDM spesifikasyon incelemesi ve hassas işleme teklifi isteyin →]


