
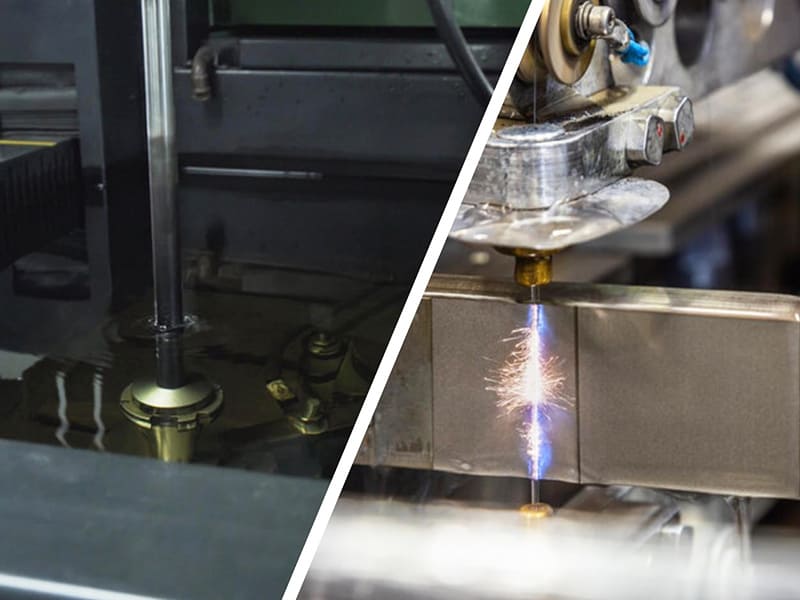
Быстрый ответ: Проволочная EDM и прошивная EDM (штаммовая EDM, копировально-прошивная EDM) используют один и тот же принцип электроэрозионного разрушения, но решают разные геометрические задачи. Проволочная EDM подаёт непрерывно движущуюся проволочную электрод (обычно диаметром 0,10–0,30 мм) через заготовку по траектории, запрограммированной в CNC, создавая двумерные сквозные профили — проволока должна иметь вход и выход через толщу заготовки. Прошивная EDM использует предварительно обработанный сплошной электрод (графитовый или медный), форма которого является негативом желаемой полости, и который разрушает материал, внедряясь в поверхность заготовки — процесс не ограничен сквозными резами и является стандартным методом для глухих карманов, внутренних полостей, глубоких рёбер и сложных элементов пресс-форм. Типичный допуск: проволочная EDM ±0,002–0,005 мм; прошивная EDM ±0,005–0,010 мм. Выбор определяется геометрической доступностью — вопрос в том, требует ли элемент сквозного реза (проволочная EDM) или замкнутой/глухой полости (прошивная EDM). Оба процесса обрабатывают закалённые материалы без усилия резания, независимо от твёрдости заготовки.
Принципиальное различие: сквозной рез против формирования полости
Проволочная EDM и прошивная EDM не конкурируют за одни и те же задачи обработки — они решают геометрически различные задачи.
Проволочная EDM — точное профилирование сквозным резом: Проволочный электрод заправляется через предварительно просверленное стартовое отверстие и подаётся через заготовку посредством управляемого CNC перемещения стола по осям X-Y, поддерживая контролируемый зазор (~0,01–0,05 мм) между проволокой и стенкой заготовки. Проволока разрушает заготовку вдоль своей траектории, создавая рез шириной, равной диаметру проволоки плюс удвоенный искровой зазор (~0,12–0,40 мм общая ширина реза для стандартной проволоки 0,20 мм). Управление CNC программирует любой двумерный профиль, включая сложные кривые, острые внутренние углы и множество замкнутых контуров за одну установку. Процесс геометрически ограничен: проволока должна иметь чёткий путь от точки входа до точки выхода через заготовку. Он не может создавать глухие карманы, полости с закрытыми вершинами или элементы, недоступные сверху и снизу.
Прошивная EDM — формирование полости, определяемое электродом: Электрод прошивной EDM предварительно обрабатывается до негативной формы желаемой полости — графитовый или медный блок, обработанный фрезерованием CNC до профиля, который при электроэрозионном внедрении в заготовку создаёт требуемый элемент. Электрод внедряется в поверхность заготовки (движение “прошивания”), в то время как электрические искры разрушают материал с поверхности заготовки по форме торца электрода. Обычно используется несколько электродов последовательно: черновой электрод удаляет большую часть материала при высокой энергии искры, затем следуют получистовой и чистовой электроды с постепенно снижающейся энергией для достижения размерной точности и качества поверхности. Процесс может создавать глухие карманы, замкнутые внутренние элементы, поднутрения и трёхмерные формы полостей, недоступные для проволочной EDM.
Практическое следствие: Вставка штамповочного штампа требует как сквозного профиля (контур режущей кромки — проволочная EDM), так и разгрузочного зазора, открывающегося внутрь от режущей кромки (прошивная EDM или CNC). Типичная вставка литьевой пресс-формы использует прошивную EDM для геометрии полости и проволочную EDM для внешнего профиля вставки и сквозных элементов. Это взаимодополняющие процессы, используемые на разных этапах производства одного и того же компонента.
Сравнение возможностей процессов
| Фактор | Электроэрозионная резка | Электроэрозионная обработка с погружением |
|---|---|---|
| Инструмент | Непрерывно подаваемая латунная проволока, Ø0,10–0,30 мм | Предварительно обработанный электрод (графит или медь) |
| Тип геометрии | 2D сквозные профили; конусность до ±30° | 3D полости; глухие карманы; внутренние элементы |
| Требование сквозного доступа | Обязательно (проволока должна пройти насквозь) | Не требуется (электрод внедряется с поверхности) |
| Глухие элементы | Невозможно | Стандартная возможность |
| Достижимый допуск | ±0,002–0,005 мм | ±0,005–0,010 мм |
| Качество поверхности (многопроходная обработка) | Ra 0,4–1,6 мкм | Ra 0,2–1,2 мкм (чистовые проходы) |
| Минимальный радиус внутреннего угла | ~0,06–0,15 мм (радиус проволоки + искровой зазор) | Зависит от геометрии электрода |
| Подготовка электрода/инструмента | Отсутствует (стандартная проволока с катушки) | Электрод должен быть обработан на CNC; отдельное время и стоимость |
| Скорость съема материала | Обычно 20–200 мм²/мин (площадь реза в минуту) | Обычно 0,1–5 см³/час |
| Ограничение по твёрдости | Отсутствует (независимо от твёрдости заготовки) | Нет |
| Основное применение | Штампы, пуансоны, профильные вставки, точные пазы | Полости пресс-форм, глухие карманы, рёбра, внутренние элементы |
Когда проволочная EDM — правильный выбор
Проволочная EDM — правильный процесс, когда геометрию элемента можно описать как двумерный профильный рез через толщу заготовки, и когда размерная точность и острая геометрия профиля являются основными требованиями.
Штампы и пуансоны: Профиль режущей кромки штамповочного штампа или пуансона должен быть изготовлен из закалённой инструментальной стали (HRC 58–65) с острыми углами, приближающимися к радиусу 0°, и допусками ±0,002–0,005 мм. Проволочная EDM вырезает этот профиль непосредственно в закалённом состоянии — не требуется повторный отжиг и не требуется вторичное шлифование кромки. Достижимый радиус угла приблизительно равен радиусу проволоки плюс искровой зазор: при проволоке 0,10 мм достижимы внутренние углы радиусом приблизительно 0,07–0,10 мм. Обработка CNC не может создать такие углы в закалённой инструментальной стали, а обычное шлифование не может эффективно создавать сложные криволинейные профили.
Вставки последовательных штампов: Прогрессивные штампы состоят из нескольких вставных секций, каждая из которых имеет определенную сквозную геометрию профиля, которая должна совпадать со смежными секциями в пределах ±0,003–0,005 мм. Проволочный EDM, запрограммированный из файла проекта штампа, производит каждую секцию с требуемым профилем с точностью и согласованностью, необходимыми для сборки. Этот процесс является отраслевым стандартом для производства прогрессивных штампов.
Прецизионные калибры и приспособления: Прецизионные вставки калибров, втулки кондукторов и контрольные приспособления требуют точности сквозного профиля ±0,002–0,003 мм в местах, которые должны быть относительны установленных базовых элементов. Проволочный EDM, используя обработанные базовые элементы детали в качестве установочного ориентира, производит профили калибров с требуемой точностью позиционирования за одну установку.
Сквозные элементы для медицинской и аэрокосмической отраслей: Тонкие компоненты из титана, нержавеющей стали и высоконикелевых сплавов со сложными сквозными профилями, пазами или стартовыми отверстиями для проволочной EDM требуют преимущества проволочной EDM в отсутствии силы резания. Склонность титана к упругому возврату после резания и его низкая пластичность делают его особенно подверженным образованию заусенцев и повреждению кромок при механическом резании — проволочная EDM устраняет эти риски.
Что проволочная EDM не может делать: Проволочная EDM не может создавать какие-либо элементы, не имеющие сквозного доступа сверху и снизу заготовки. Глухие карманы, замкнутые внутренние элементы, полости с сплошным дном, поднутрения, недоступные в диапазоне угла конусности станка, и трёхмерные контуры поверхностей, требующие одновременного движения по трём осям, — всё это выходит за пределы геометрических возможностей проволочной EDM.
Когда электроэрозионный прошивочный станок EDM является правильным выбором
Электроэрозионный прошивочный станок EDM — это правильный процесс, и часто единственно возможный процесс, когда элемент представляет собой глухой карман, замкнутую полость или трёхмерную внутреннюю форму, к которой проволочная EDM не имеет доступа.
Полости литьевых форм: Основная полость литьевой формы представляет собой трёхмерный замкнутый объём в закалённой инструментальной стали (P20 при HRC 30–34 или H13 при HRC 48–52). Фрезерование CNC используется для черновой и получистовой обработки до закалки; электроэрозионный прошивочный станок EDM выполняет чистовую обработку геометрии полости после закалки, добавляя острые углы и тонкую текстуру поверхности, которых не может достичь минимальный радиус фрезерного инструмента. Электрод электроэрозионного прошивочного станка EDM изготавливается из графита (наиболее распространён для стальных форм) по позитивной форме полости, и эрозия создаёт негатив этой формы в форме.
Глубокие рёбра и узкие внутренние элементы: Полости форм для ребристых пластиковых деталей, сердечников радиаторов и корпусов точных приборов содержат рёбра шириной 0,5–2 мм и глубиной 10–30 мм. Концевые фрезы CNC, пытающиеся обработать эти элементы на глубине, испытывают вибрацию, отклонение инструмента и поломку. Электроды электроэрозионного прошивочного станка EDM, не создавая силы резания, воспроизводят эти рёбра с постоянной геометрией и гладкими поверхностями (Ra 0,4–0,8 мкм при чистовых проходах) независимо от глубины ребра.
Глухие отверстия и карманы: Цилиндрический или нецилиндрический глухой карман — карман, не проходящий насквозь через заготовку, — по определению является областью применения электроэрозионного прошивочного станка EDM, если он требует жёсткого допуска или нецилиндрического профиля. Круглые глухие отверстия сверлятся; нецилиндрические глухие элементы или круглые глухие элементы, требующие плоскостности дна ±0,010–0,020 мм, обрабатываются на электроэрозионном прошивочном станке EDM.
Внутренние шлицы и шпоночные пазы: Внутренние шлицы на соединительных ступицах и расточках зубчатых колёс, где протяжной инструмент экономически не оправдан для малых партий, изготавливаются на электроэрозионном прошивочном станке EDM с использованием профильного электрода. Профиль электрода соответствует форме зуба шлица; электрод продвигается в расточку, создавая геометрию шлица.
Учёт стоимости электрода: Каждая работа на электроэрозионном прошивочном станке EDM требует подготовки электрода — моделирование электрода в CAD, обработка электрода на CNC (обычно 0,5–4 часа для средней сложности) и аттестация электрода. Простой глухой карман с прямоугольным поперечным сечением и умеренным допуском может потребовать одного чернового электрода; сложная полость формы с множеством рёбер, радиусов и требований к текстуре может потребовать 3–6 электродов. Стоимость подготовки электрода — это фиксированные накладные расходы на каждую работу, которые делают электроэрозионный прошивочный станок EDM менее экономичным, чем проволочная EDM, для простой геометрии, где проволочная EDM применима.
Подробности о допусках и чистоте поверхности
Механизмы обеспечения допусков проволочной EDM: Проволочная EDM достигает своих жёстких допусков (±0,002–0,005 мм) благодаря отсутствию силы резания (устранение погрешности отклонения инструмента), малому искровому зазору (контролируемому параметрами станка до примерно 0,010–0,030 мм) и множественным чистовым проходам. Первый (черновой) проход удаляет большую часть материала; последующие чистовые проходы уменьшают остаточную шероховатость от искровых кратеров и уточняют размерное положение. При трёх проходах процесс проволочной EDM обычно достигает Ra 0,8–1,6 мкм и ±0,003–0,005 мм. При четырёх-пяти проходах на прецизионных станках достижимы Ra 0,4–0,8 мкм и ±0,002–0,003 мм.
Механизмы обеспечения допусков электроэрозионного прошивочного станка EDM: Размерная точность электроэрозионного прошивочного станка EDM зависит от: искрового зазора между электродом и заготовкой (контролируемого энергией разряда); коэффициента износа электрода (количество материала электрода, удаляемого на единицу удалённого материала заготовки, обычно 0,1–2% для графитовых электродов, требующее компенсации при программировании электрода); и точности самого электрода (обработанного до ±0,005–0,010 мм). Каждый проход электроэрозионного прошивочного станка EDM использует различные параметры разряда: черновой (высокая энергия, быстрое удаление материала, Ra 3,2–6,3 мкм), получистовой (средняя энергия, Ra 1,6–3,2 мкм) и чистовой (низкая энергия, Ra 0,4–1,6 мкм). Геометрия электрода смещена от конечной геометрии детали на величину искрового зазора плюс величина компенсации, что требует точного программирования.
Сравнение возможностей по углам: Минимальный внутренний радиус угла проволочной EDM приблизительно равен радиусу проволоки плюс расстояние искрового зазора — примерно 0,07–0,15 мм для проволоки 0,10–0,20 мм. Для штампов и калибров, требующих очень острых внутренних углов, проволочная EDM обеспечивает наилучшую геометрию углов среди всех процессов механической обработки. Возможности электроэрозионного прошивочного станка EDM по углам зависят от геометрии электрода — электрод может быть обработан с очень малыми радиусами, и результирующий угол полости приблизительно соответствует углу электрода минус искровой зазор. Для вогнутых углов в полостях (выпуклых углов на электроде) электроэрозионный прошивочный станок EDM также достигает почти острой геометрии.
Анализ затрат
Экономика проволочной EDM: Wire EDM не требует затрат на подготовку электрода — проволока является стандартным расходным материалом (примерно $0,10–$0,50 за метр израсходованной проволоки). Основные статьи затрат — машинное время (скорость резки снижается с увеличением толщины заготовки и ужесточением допуска) и сложность детали (более длинная запрограммированная траектория = больше времени резки). Для простого прямоугольного профиля штампа в инструментальной стали D2 толщиной 20 мм Wire EDM может занять 2–3 часа включая наладку; сложная вставка последовательного штампа может занять 8–15 часов. Wire EDM экономичен для высокоточных сквозных профилей любой сложности и обычно является наиболее низкозатратным вариантом, когда геометрия доступна.
Экономика Sinker EDM: Sinker EDM имеет накладные расходы на подготовку электрода примерно $100–$1 500 за наладку в зависимости от сложности электрода. Простой прямоугольный электрод для кармана обрабатывается за 30–60 минут времени CNC; сложный электрод для полости пресс-формы с множеством рёбер и радиусов может потребовать 4–10 часов времени CNC плюс время на квалификацию оператора. Эти фиксированные накладные расходы делают Sinker EDM менее экономичным, чем Wire EDM, для простых элементов, но конкурентоспособным для сложных полостей, где никакой альтернативный процесс не может обеспечить требуемую геометрию.
| Тип функции | Более экономичный процесс | Причина |
|---|---|---|
| Простой прямоугольный или контурный профиль (сквозной) | Электроэрозионная резка | Электрод не нужен; прямая резка |
| Сложный контурный профиль в закалённой стали | Электроэрозионная резка | Нет накладных расходов на электрод; режет любой профиль |
| Простой глухой прямоугольный карман | Обработка CNC (предпочтительно); Sinker EDM, если требует допуск | CNC быстрее и дешевле для доступной геометрии |
| Сложная полость пресс-формы с рёбрами, после закалки | Электроэрозионная обработка с погружением | CNC не может достичь после закалки; геометрия требует электрода |
| Внутренний шлиц, малая партия | Электроэрозионная обработка с погружением | Затраты на инструмент для протягивания не оправданы; электрод практичен |
| Компоненты последовательного штампа | Электроэрозионная резка | Стандартный процесс; электрод не требуется |
Типичные ошибки при выборе процесса EDM
| Ошибка | Последствие | Правильный подход |
|---|---|---|
| Назначение Wire EDM для глухой полости | Невозможно обработать — у проволоки нет выходного пути | Определите, имеет ли элемент сквозной доступ; если нет, назначьте Sinker EDM |
| Назначение Sinker EDM для простого сквозного профиля | Излишние затраты на подготовку электрода; стоимость в 2–5 раз выше, чем у Wire EDM | Используйте Wire EDM для сквозной профильной геометрии; резервируйте Sinker EDM для недоступных элементов |
| Игнорирование затрат на подготовку электрода в расценках на Sinker EDM | Фактическая стоимость на 30–70% выше, чем только стоимость обработки | Запросить полное коммерческое предложение, включая проектирование электрода, обработку и время квалификации |
| Предполагая, что проволочный EDM и прошивной EDM взаимозаменяемы | Неправильный процесс выбран на основе привычности | Определите, является ли элемент сквозным или глухим, прежде чем указывать тип EDM |
| Не указан конус в проволочном EDM, когда это требуется | Вертикальные стенки получены там, где необходимы конические стенки (или наоборот) | Укажите любой требуемый угол уклона или конуса на чертеже; проволочный EDM поддерживает конус ±15–30° в зависимости от станка |
Основные выводы
- Основным критерием выбора между проволочным EDM и прошивным EDM является геометрическая доступность: проволочный EDM требует сквозного пути резания; прошивной EDM работает от поверхности заготовки и может создавать глухие элементы. Это различие не о предпочтении точности — оно о геометрической осуществимости.
- Проволочный EDM достигает допуска ±0,002–0,005 мм на размерах сквозного профиля с шероховатостью поверхности Ra 0,4–1,6 мкм после нескольких чистовых проходов. Минимальный внутренний радиус угла составляет приблизительно 0,07–0,15 мм, что делает его лучшим процессом для острых углов в сквозных профилях.
- Прошивной EDM достигает допуска ±0,005–0,010 мм на размерах полости, с шероховатостью поверхности Ra 0,2–1,2 мкм при чистовых проходах. Точность зависит от точности геометрии электрода и программирования компенсации искрового зазора.
- Оба процесса обрабатывают закалённые материалы без силы резания: это общее преимущество, которое делает оба типа EDM применимыми к инструментальным сталям при HRC 60–65, титану, Inconel и другим твёрдым или труднообрабатываемым материалам, где обычное резание вызывает быстрый износ инструмента.
- Проволочный EDM имеет более низкие накладные расходы на задание, чем прошивной EDM для сквозных профилей, поскольку подготовка электрода не требуется. Прошивной EDM имеет более высокие постоянные накладные расходы (проектирование электрода, обработка и квалификация), но является единственным жизнеспособным процессом для закрытых полостей и сложных глухих элементов.
- Многие прецизионные компоненты требуют обоих процессов: внешний профиль и сквозные элементы используют проволочный EDM; внутренние полости и глухие рёбра используют прошивной EDM. Это взаимодополняющие процессы, обычно применяемые на разных этапах производства одной и той же заготовки.
- Для OEM отделов закупок и проектирования: при указании EDM на инженерных чертежах чертёж должен указывать, какие элементы являются сквозными (применим проволочный EDM), а какие глухими или закрытыми (требуется прошивной EDM), а также требования к допуску и шероховатости поверхности для каждого. Примечание, такое как “проволочный EDM, профиль до ±0,003 мм” или “полость прошивного EDM, Ra ≤1,6 мкм после чистовой обработки”, предоставляет поставщику информацию, необходимую для точного расчёта стоимости и выбора правильного процесса без двусмысленности.
Часто задаваемые вопросы
В чём основное различие между проволочным EDM и прошивным EDM?
Проволочный EDM использует непрерывно движущийся проволочный электрод для резки двумерных профилей полностью через заготовку — проволока должна входить и выходить из заготовки, что делает его применимым только для сквозных элементов. Прошивной EDM использует предварительно обработанный сплошной электрод для эрозии материала с поверхности заготовки путём продвижения (погружения) в неё — процесс не ограничен сквозными резами и может создавать глухие карманы, закрытые полости, глубокие рёбра и трёхмерные внутренние элементы. Оба процесса используют электроэрозионную обработку, оба не зависят от твёрдости заготовки, и оба не создают силы резания. Выбор между ними определяется тем, имеет ли элемент сквозной доступ (проволочный EDM) или требует доступа только с одной стороны (прошивной EDM).
Может ли проволочный EDM обрабатывать глухие полости?
Нет. Проволочный EDM требует, чтобы проволока проходила полностью через заготовку от входа до выхода — проволока не может развернуться на себя или войти в закрытую полость. Любой элемент, не имеющий сквозного доступа (карман с сплошным дном, закрытый внутренний элемент, глухое отверстие с некруглым профилем), не может быть изготовлен проволочным EDM. Эти элементы требуют прошивного EDM, где профилированный электрод продвигается от поверхности заготовки для эрозии формы полости. В некоторых случаях обработка CNC до закалки может использоваться для глухих элементов, с прошивным EDM, зарезервированным для элементов, которые CNC не может завершить после закалки.
Что точнее — проволочный EDM или прошивной EDM?
Оба высокоточны, но достигают точности через разные механизмы. Проволочный EDM обычно достигает ±0,002–0,005 мм благодаря отсутствию силы резания, контролируемому искровому зазору и множественным чистовым проходам. Прошивной EDM обычно достигает ±0,005–0,010 мм, где точность зависит от точности геометрии электрода, компенсации искрового зазора и управления коэффициентом износа электрода. Точность проволочного EDM более присуща параметрам процесса; точность прошивного EDM требует дополнительной инженерной проработки при подготовке электрода. Для сквозных профильных элементов проволочный EDM, как правило, более точен; для закрытых полостей прошивной EDM обеспечивает единственный точный вариант.
Почему прошивной EDM требует подготовки электрода?
Прошивной EDM эродирует материал по форме торца электрода — электрод обрабатывается в положительную форму желаемой полости, а заготовка получает отрицательную. Без профилированного электрода прошивной EDM не может создать никакой определённой геометрии. Подготовка электрода включает: моделирование геометрии электрода в CAD (с учётом смещения искрового зазора и компенсации износа электрода), обработку CNC электрода из графитовой или медной заготовки и квалификацию размеров электрода перед использованием. Для сложных геометрий может потребоваться 3–6 электродов с разными уровнями энергии (черновая, получистовая, чистовая обработка). Эти постоянные накладные расходы на задание делают прошивной EDM менее экономичным для простой геометрии, где применим проволочный EDM.
Когда следует выбирать проволочный EDM вместо обычной обработки CNC?
Проволочную EDM следует выбирать вместо обработки CNC, когда: материал закалён выше примерно HRC 45–50, где износ инструмента CNC становится быстрым и трудно поддерживать точность размеров; требуемый радиус внутреннего угла меньше наименьшей практичной концевой фрезы CNC (примерно 0,5 мм для производственного фрезерования CNC против 0,07–0,15 мм для проволочной EDM); деталь тонкая или хрупкая, и механическая сила резания вызовет отклонение или деформацию; или требуемый допуск (±0,002–0,005 мм) не может быть стабильно достигнут обработкой CNC для данного типа элемента. Для материалов от мягкой до средней твёрдости с элементами радиусом угла более 0,5 мм и допусками более ±0,010 мм обработка CNC обычно быстрее и дешевле, чем проволочная EDM.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, включая координацию операций проволочной EDM и прошивной EDM для компонентов штампов, вставок литьевых форм, прецизионных измерительных средств, аэрокосмических оснасток и компонентов медицинских изделий из инструментальной стали, нержавеющей стали, титана и Inconel. Технические источники: Masuzawa T. — State of the Art of Micromachining (процессы EDM), ASM Handbook Vol. 16 (Machining — Electrical Discharge Machining), Laermer F. and Schilp A. — Bosch DRIE Patent (для сравнения геометрии EDM с другими прецизионными процессами), GF Machining Solutions Wire EDM and Sinker EDM Application Guides, Machinery’s Handbook (Electrical Discharge Machining).
Ищете прецизионные компоненты, обработанные на EDM?
В CMS мы координируем операции проволочной EDM и прошивной EDM для штампов, вставок форм, прецизионных измерительных средств и аэрокосмических/медицинских компонентов — с возможностью обеспечения допуска до ±0,003 мм, шероховатостью поверхности Ra 0,4–0,8 мкм и полными размерными отчётами CMM.
[Запросить проверку спецификации EDM и расчёт стоимости прецизионной обработки →]


