
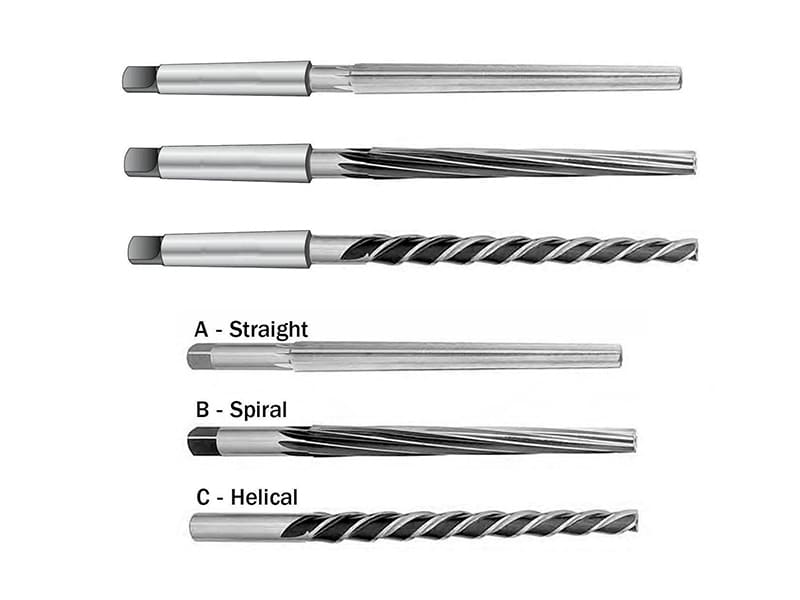
Schnelle Antwort: Eine Reibahle ist ein mehrschneidiges rotierendes Werkzeug, das eine gebohrte Bohrung auf präzisen Durchmesser, genaue Rundheit und glatte Oberflächengüte fertigbearbeitet, indem es nur 0,10–0,30 mm Material in einem finalen kontrollierten Durchgang entfernt. Das Bohren legt die Bohrungsposition und die ungefähre Größe fest (typische Toleranz ±0,05–0,10 mm); das Reiben erreicht die funktionale Toleranz — H7-Passung, Lagersitz, Passstiftbohrung — bei ±0,010–0,025 mm mit Oberflächengüte Ra 0,8–1,6 µm. Die Hauptarten von Reibahlen sind: Maschinenreibahlen (CNC-Produktion, ±0,010–0,025 mm Wiederholbarkeit), Handreibahlen (manuelle Reparatur und Einzelteil-Anpassung), Hartmetallreibahlen (harte Materialien und Großserienproduktion), Spiralnuten-Reibahlen (zähe Materialien wie Edelstahl, bei denen die Spanabfuhr kritisch ist), verstellbare Reibahlen (nicht standardisierte Durchmesser), Kegelstift-Reibahlen (selbsthemmende Kegelstift-Installationen), Aufsteckreibahlen (große Durchmesser) und Schwimmhalterungen für Reibahlen (Korrektur von Spindelfluchtungsfehlern). Die richtige Auswahl hängt ab von: geforderter Toleranzklasse, Werkstückmaterial, Produktionsmenge und ob die Bohrung als Durchgangs- oder Sackloch ausgeführt ist.
Was Reibahlen bewirken — und warum Bohren allein nicht ausreicht
Ein Bohrer erzeugt ein Loch, indem er Material vor den beiden Schneidlippen an der Bohrerspitze bricht und zur Seite drückt. Das Ergebnis ist ein Loch, das ungefähr die richtige Größe und Position hat, aber Einschränkungen aufweist, die dem Bohrvorgang inhärent sind:
Maßungenauigkeit: Bohrer biegen sich unter den Schnittkräften leicht durch, insbesondere beim Eintritt in schräge Oberflächen, beim Bohren in Querbohrungen oder bei langen Werkzeugauskragungen. Selbst ein scharfer, korrekt geschliffener Bohrer in gutem Zustand erzeugt typischerweise Bohrungen mit Durchmesserschwankungen von ±0,025–0,075 mm und Unrundheit (Rundheitsfehler) von 0,025–0,075 mm.
Oberflächenrauheit: Die Schneidlippen des Bohrers reißen und schaben das Material, anstatt es sauber zu scheren. Die resultierende Bohrungsoberfläche ist rau — Ra 3,2–6,3 µm ist typisch für gebohrte Löcher in Stahl, was weit gröber ist als das üblicherweise für Lagersitze, Gleitsitze und hydraulische Dichtungsbohrungen geforderte Ra 0,8–1,6 µm.
Diese Einschränkungen sind akzeptabel, wenn die Funktion der Bohrung lediglich darin besteht, ein Befestigungselement durchzulassen — Durchgangslöcher für Schrauben, Löcher für Kabelverlegung oder Löcher, die Gewinde geschnitten werden. Sie sind nicht akzeptabel, wenn die Bohrung ein Bauteil positionieren (Passstift), ein rotierendes Element lagern (Lager), eine hydraulische Abdichtung aufrechterhalten (Ventilbohrung) oder eine bestimmte Press- oder Spielpassung erreichen muss.
Das Reiben behebt alle drei Einschränkungen. Die mehreren Schneiden einer Reibahle (typischerweise 4–8 bei Standardreibahlen) entfernen jeweils einen dünnen, gleichmäßigen Span von der Bohrungswand. Der Mehrschneiden-Kontakt mit der vorhandenen Bohrungswand führt das Werkzeug entlang der etablierten Mittellinie, korrigiert leichte Ovalität und erzeugt eine durchgehend runde Bohrung. Die leichte Schlichtspanbelastung erzeugt routinemäßig Ra 0,8–1,6 µm. Mit geeigneter Werkzeugausrüstung und Prozesskontrolle ist eine Toleranz von ±0,010–0,015 mm auf den Bohrungsdurchmesser in der Produktion erreichbar.
Das Aufmaß-Prinzip: Reibahlen sind nicht dafür ausgelegt, große Materialmengen zu entfernen. Wenn zu viel Aufmaß für das Reiben belassen wird, biegt sich die Reibahle durch, erzeugt Rattern und vergrößert die Bohrung. Die Standardpraxis besteht darin, die Bohrung 0,10–0,30 mm untermaßig zu bohren (abhängig von Bohrungsdurchmesser und Material) und dann auf Endmaß zu reiben. Die Reibahle entfernt diese finalen 0,10–0,30 mm Gesamtaufmaß auf den Durchmesser.
Die Hauptarten von Reibahlen und ihre Anwendungen
Maschinenreibahlen
Maschinenreibahlen sind das Standard-Produktionsreibwerkzeug für CNC-Bearbeitungszentren, CNC-Drehmaschinen (für Bohrungsoperationen) und Säulenbohrmaschinen. Sie haben einen Zylinderschaft (zylindrisch, für Schaftfräser-Halterungen) oder einen Morsekegelschaft für die direkte Spindelmontage und 4–8 gerade oder leicht spiralige Nuten.
Leistung: Maschinenreibahlen, die in der CNC-Bearbeitung mit entsprechender Steifigkeit, Vorschubgeschwindigkeit (ca. 0,1–0,4 mm/U) und Schnittgeschwindigkeit (typischerweise 50–80% der Bohrgeschwindigkeit für dasselbe Material) eingesetzt werden, erzeugen Bohrungstoleranzen von ±0,010–0,025 mm auf den Durchmesser und Oberflächengüten von Ra 0,8–1,6 µm. Diese Werte decken die Mehrheit der Präzisionspassungsanforderungen in der industriellen Fertigung ab.
Material: Maschinenreibahlen aus Schnellarbeitsstahl (HSS) sind der Standard für die meisten Stahl- und Aluminiumanwendungen. Kobalt-HSS (M42) bietet bessere Leistung bei austenitischem Edelstahl und hoch nickelhaltigen Legierungen. Für Großserienproduktion oder harte Materialien werden Hartmetallreibahlen (Vollhartmetall oder hartmetallbestückt) spezifiziert.
Wann zu verwenden: Die Standardwahl für die CNC-Produktion von H7-, H8- und vergleichbaren Toleranzbohrungen. Lagersitze, Passstiftbohrungen in Vorrichtungen und Werkzeugen, Positionierbohrungen in montierten Bauteilen und Präzisionsbuchsen sind allesamt Routineanwendungen.
Handreibahlen
Handreibahlen haben einen Vierkantansatz am Schaftende (für Windeisen oder T-Griff) und eine lange, sanft konische Einführfase, die es ermöglicht, das Werkzeug manuell ohne Maschine in die Bohrung zu führen. Die Nuten sind typischerweise etwas länger als bei Maschinenreibahlen, um die längere Eingriffslänge zu ermöglichen, die für eine kontrollierte Handbedienung erforderlich ist.
Leistung: Das Handreiben hängt von der Fertigkeit und Konsistenz des Bedieners ab. Toleranzen von ±0,020–0,050 mm sind mit sorgfältiger Technik erreichbar; dies über mehrere Teile in einer Produktionsserie aufrechtzuerhalten ist nicht praktikabel. Handreibahlen sind grundsätzlich auf Situationen beschränkt, in denen maschinelle Werkzeuge nicht verfügbar oder unpraktisch sind.
Wann zu verwenden: Vor-Ort-Service und Wartung (Vergrößern oder Verfeinern einer Bohrung in einer Baugruppe, die nicht zerlegt werden kann, um eine Maschine zu erreichen), Passarbeiten für Press- oder Übergangspassungen, bei denen die endgültige Maßhaltigkeit schrittweise erfolgen muss, sowie Prototypen-/Werkstattarbeiten, bei denen eine einzelne Bohrung präzise dimensioniert werden muss. Handreibahlen sollten nicht in Produktionsumgebungen eingesetzt werden, in denen eine konsistente Bohrungs-zu-Bohrungs-Gleichmäßigkeit erforderlich ist.
Hartmetall-Reibahlen
Hartmetall-Reibahlen verwenden eine Vollhartmetall-Konstruktion (am häufigsten bei kleinen Durchmessern unter ca. 16 mm) oder in einen Stahlkörper eingelötete Hartmetall-Schneidplatten (bei größeren Durchmessern). Der Elastizitätsmodul von Hartmetall (~550 GPa) ist etwa 3× so hoch wie der von HSS (~200 GPa), was zu geringerer Durchbiegung unter Schnittlasten und besserer Dimensionsstabilität führt – besonders relevant für tiefe Bohrungen und Materialien mit hohen Schnittkräften.
Leistungsvorteile gegenüber HSS: Bei abrasiven Materialien (Gusseisen, faserverstärkte Kunststoffe, gehärteter Stahl) halten Hartmetall-Reibahlen 5–15× länger als HSS-Reibahlen, bevor die Spannutkanten verschleißen und der Durchmesser zu driften beginnt. In kontinuierlichen Produktionsläufen (1.000+ Bohrungen) erzeugen Hartmetall-Reibahlen über den gesamten Lauf konsistentere Bohrungsdurchmesser, da der Verschleiß den Schneiddurchmesser langsam und vorhersehbar beeinflusst. Hartmetall ermöglicht außerdem höhere Schnittgeschwindigkeiten und reduziert so die Zykluszeit.
Wann zu verwenden: Edelstahl (304, 316, Duplex), bei dem Kaltverfestigung scharfe, starke Schneidkanten erfordert; Titanlegierungen, bei denen geringe Wärmeleitfähigkeit die Wärme an der Werkzeugkante konzentriert; gehärtete Stähle über ca. HRC 35; Gusseisen und andere abrasive Materialien; sowie jede Anwendung mit hohem Volumen, bei der die Kosten pro Bohrung die höhere Investition in das Hartmetallwerkzeug rechtfertigen.
Spiralgenutete Reibahlen
Spiralgenutete Reibahlen haben Spannuten, die spiralförmig um den Körper verlaufen (typischerweise mit einem Drallwinkel von 15–45°). Diese Geometrie erzeugt eine kontinuierliche, progressive Schnittwirkung (anstelle des unterbrochenen Kontakts gerader Nuten) und erzeugt einen axialen Spanförder-Effekt, der Späne bei Durchgangsbohrungen aus der Bohrung in Richtung Maschinenspindel zieht.
Wenn gerade Nuten versagen: Bei Edelstahl und anderen kaltverfestigenden Materialien neigen Reibahlen mit geraden Nuten zu Rattern – das Werkzeug vibriert mit der Kontaktfrequenz der Schneidkante, da die gerade Nut periodische Stoßbelastungen erzeugt. Spiralnuten verteilen die Schnittkraft kontinuierlich um die Bohrung und unterdrücken diese Vibration. Die resultierende Bohrungsoberfläche ist glatter (typischerweise Ra 1,0–1,6 µm gegenüber Ra 2,4–3,2 µm bei geraden Nuten in Edelstahl) und dimensional konsistenter.
Spanabfuhr-Vorteil: Bei tiefen Bohrungen (Tiefen-zu-Durchmesser-Verhältnis über ca. 3:1) und bei duktilen Materialien, die lange, fadenförmige Späne erzeugen (Aluminium, Kupfer, Weichstahl), reduziert die axiale Pumpwirkung der Spiralnuten das Risiko von Spanverdichtung erheblich – angesammelte Späne, die in der Bohrung verklemmen und die fertige Oberfläche zerkratzen oder ein Festfressen der Reibahle verursachen.
Wann zu verwenden: Edelstahl (die primäre Anwendung), Kupfer und Kupferlegierungen, Aluminium beim Reiben tiefer Bohrungen sowie jede Anwendung, bei der Reibahlen mit geraden Nuten Rattern oder inkonsistente Oberflächengüten erzeugt haben.
Verstellbare Reibahlen
Verstellbare Reibahlen haben messerartige Schneideinsätze in abgewinkelten Schlitzen, die aus- oder eingefahren werden können, um den effektiven Schneiddurchmesser anzupassen, typischerweise über einen Bereich von ±0,5–2,0 mm von der Nenngröße. Die Einstellung erfolgt durch Lösen eines Sicherungsrings und Vor- oder Zurückfahren der Schneideinsätze.
Präzisionsgrenzen: Der verstellbare Mechanismus führt zusätzliche Variablen ein (Schneidenauslenkung, ungleichmäßige Einstellung zwischen den Schneiden, Rundlaufabweichung durch Klemmkräfte), die die erreichbare Toleranz im Vergleich zu massiven Reibahlen reduzieren. Toleranzen von ±0,025–0,050 mm sind bei sorgfältiger Einstellung realistisch; ±0,010 mm ist in der Routinepraxis im Allgemeinen nicht erreichbar.
Wann zu verwenden: Nicht standardmäßige Bohrungsdurchmesser, die nicht von standardmäßigen Reibahlen mit fester Größe abgedeckt werden; Reparaturarbeiten, bei denen die zu reibende Bohrung verschlissen oder auf eine nicht standardmäßige Größe repariert wurde; sowie Werkstattsituationen, in denen die exakt erforderliche Größe durch Versuch ermittelt werden muss. Nicht geeignet für Produktionsanwendungen mit engen Toleranzen.
Kegelstift-Reibahlen
Kegelstift-Reibahlen entsprechen der Standardkegelgeometrie von Kegelstiften (definiert durch ASME B18.8 im Zollsystem: Standardkegel von 1:50 auf den Durchmesser pro Längeneinheit). Der Schneidkegel der Reibahle entspricht dem Kegel des Stifts, sodass die geriebene Bohrung den Stift in einer selbsthemmenden konischen Verbindung aufnimmt.
Funktion: Kegelstifte bieten eine lösbare, selbstspannende Pressverbindung zwischen einer Welle und einem Gegenstück (Nabe, Zahnrad, Hebel). Die konische Verbindung verriegelt unter axialer Kraft beim Zusammenbau, kann aber zum Zerlegen wieder ausgetrieben werden. Dies steht im Gegensatz zu zylindrischen Stiften (einschließlich Passstiften), die für ihren Halt auf Presssitz angewiesen sind.
Wann zu verwenden: Jede Baugruppe, die Standard-Kegelstifte gemäß ASME B18.8 oder gleichwertigen metrischen Normen verwendet. Die geriebene Kegelbohrung muss der spezifischen Kegelstiftnummer entsprechen (#0 bis #7 im Zollsystem, mit entsprechenden Kegeldurchmessern und -längen).
Aufsteckreibahlen
Aufsteckreibahlen haben einen hohlen Körper, der auf einer Aufnahmespindel montiert wird, wobei sich die Schneidzähne auf der Reibahle befinden. Das austauschbare Aufsteckkonzept ermöglicht die Wiederverwendung der Aufnahmespindel, wenn die Reibahle verschlissen ist, was die Werkzeugkosten bei größeren Durchmessern senkt, bei denen Vollreibahlen teuer sind.
Wann zu verwenden: Durchmesser über etwa 20–25 mm, bei denen Vollhartmetallreibahlen unerschwinglich teuer werden und das aufsteckbare Design der Reibahle mit Aufnahmespindel vergleichbare Steifigkeit zu geringeren Kosten bietet. Lagergehäusebohrungen, Buchsenbohrungen in Vorrichtungs- und Spannkörpern sowie große Hydraulikbohrungen sind typische Anwendungen.
Schwimmende Reibahlenhalter
Ein schwimmender Reibahlenhalter (auch Schwimmfutter oder flexibler Halter genannt) ist kein Reibahlentyp, sondern ein Werkzeughaltezubehör, das der Reibahle eine radiale Bewegung (typischerweise ±0,5–2,0 mm gesamter radialer Hub) relativ zur Maschinenspindel ermöglicht. Dieser Schwimmausgleich kompensiert die Fluchtungsabweichung zwischen der Mittellinie des gebohrten Lochs und der Spindelachse.
Warum Fluchtungsabweichungen auftreten: Selbst in gut kalibrierten CNC-Bearbeitungszentren können die Spindelachse und die Achse des gebohrten Lochs nicht perfekt übereinstimmen, aufgrund von: Bohrerauslenkung während des Bohrvorgangs (was ein Loch erzeugt, das an der programmierten Position beginnt, aber mit zunehmender Tiefe abweicht), Vorrichtungsregistrierungsfehlern und thermischer Ausdehnung der Maschinenstruktur. Wenn eine starre Reibahle in dieses leicht versetzte Loch geführt wird, verursachen die Reaktionskräfte ein exzentrisches Schneiden der Reibahle, was eine überdimensionierte Bohrung erzeugt.
Kompensation durch den Schwimmhalter: Der Schwimmhalter ermöglicht es der Reibahle, der vorhandenen Lochachse unabhängig von der Spindelachse zu folgen, sodass die Reibahle unabhängig von geringfügigen Fluchtungsabweichungen konzentrisch im Loch schneidet. Das Ergebnis ist eine bessere Rundheit, ein gleichmäßigerer Durchmesser und eine bessere Oberflächengüte im Vergleich zu einer starren Einrichtung mit demselben Grad an Fluchtungsabweichung.
Wann zu verwenden: Präzisionsfertigung, bei der Lochkonzentrizität unter 0,010 mm TIR erforderlich ist; dünnwandige Werkstücke, bei denen Reaktionskräfte einer starren Einrichtung das Teil verformen würden; und jede Anwendung, bei der das Bohren konsistent Löcher mit geringfügiger Abweichung vom programmierten Zentrum erzeugt.
Reibahlenauswahl nach Material
Das Werkstückmaterial bestimmt die Schnittkräfte, die Spanbildungscharakteristik, die Wärmeentwicklung und die Kaltverfestigungstendenz – all dies beeinflusst, welcher Reibahlentyp am besten abschneidet.
| Material | Empfohlene Reibahle | Hauptgrund | Kritischer Parameter |
|---|---|---|---|
| Aluminium-Legierungen | Geradgenutete Maschinenreibahle (HSS oder Hartmetall) | Einfache Geometrie; ausreichende Spanabfuhr | Hohe Geschwindigkeit akzeptabel; Spanverdichtung vermeiden |
| Kohlenstoffstahl (≤HB 250) | HSS-Maschinenreibahle | Ausreichende Verschleißfestigkeit und Zähigkeit | Standardgeschwindigkeiten und -vorschübe |
| Austenitischer Edelstahl (304, 316) | Spiralgenutete Hartmetallreibahle | Kaltverfestigung; Spanabfuhr; Rattern verhindern | Reduzierte Geschwindigkeit; stetiger, kontinuierlicher Vorschub |
| Gehärteter Stahl (>HRC 35) | Hartmetallreibahle; CBN für >HRC 55 | Kantenfestigkeit; Verschleißfestigkeit | Sehr niedrige Geschwindigkeit; starre Einrichtung erforderlich |
| Titan-Legierungen | Hartmetallreibahle; Innenkühlung bevorzugt | Wärmekonzentration am Werkzeug; Abrasion | Sehr niedrige Geschwindigkeit; Überflutungskühlung |
| Grauguss | Hartmetallreibahle | Abrasiver Verschleiß durch Graphiteinschlüsse | Mittlere Geschwindigkeit; Spanabfuhr mit Druckluft |
| Messing und Bronze | HSS- oder Hartmetall-Maschinenreibahle | Geringe Schnittkräfte; gute Oberflächengüte | Hohe Geschwindigkeit; scharfe Kanten zur Vermeidung von Ausreißen |
| Technische Kunststoffe (PEEK, Delrin) | Scharfgeschliffene HSS- oder Hartmetallreibahle | Schmelzen verhindern; saubere Spanabfuhr | Hohe Geschwindigkeit; scharfe Kanten; Wärmestau vermeiden |
Der Edelstahlfall im Detail: Austenitischer Edelstahl (304, 316) kaltverfestigt an der Oberfläche während des Schneidens – jeder Schneidgang hinterlässt eine härtere Schicht, die der nächste Gang durchschneiden muss. Bei geradgenuteten Reibahlen ermöglicht der intermittierende Kontakt jeder Nut dem Werkstückmaterial, zwischen den Schneidereignissen leicht zurückzufedern, was die Kaltverfestigung verstärkt und Rattern verursacht. Spiralnuten halten einen kontinuierlicheren Kontakt aufrecht, wodurch Rückfederung und Kaltverfestigungsrate reduziert werden. In Kombination mit reduzierter Schnittgeschwindigkeit (etwa 50% der Geschwindigkeit, die für Kohlenstoffstahl bei gleichem Durchmesser verwendet wird) und einem kontinuierlichen, stetigen Vorschub, der verhindert, dass die Reibahle ohne Schneiden reibt, erzeugen spiralgenutete Hartmetallreibahlen saubere, gleichmäßige Bohrungen in Edelstahl, die geradgenutete HSS-Reibahlen nicht erreichen können.
Erreichbare Toleranzen nach Reibahlentyp
| Reibahlentyp | Typische Fertigungstoleranz | Oberflächengüte (Ra) | Optimale Einsatzbedingung |
|---|---|---|---|
| Handreibahle | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Einzelteil-Anpassung, Reparatur |
| Maschinenreibahle (HSS) | ±0,010–0,025 mm | Ra 0,8–1,6 µm | CNC-Produktion, Standardmaterialien |
| Maschinenreibahle (Hartmetall) | ±0,008–0,020 mm | Ra 0,4–1,2 µm | Hohe Stückzahlen, harte Materialien |
| Spiralnutenreibahle | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Edelstahl, tiefe Bohrungen, rattanfällig |
| Verstellbare Reibahle | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Sondergrößen, Reparatur |
| Aufsteckreibahle | ±0,015–0,030 mm | Ra 1,2–2,4 µm | Große Durchmesser |
| Hartmetall + schwimmende Aufnahme | ±0,005–0,015 mm | Ra 0,4–0,8 µm | Höchstpräzise Fertigung |
H7-Toleranz als Konstruktionsreferenz: H7 ist die häufigste Präzisionsbohrungstoleranz in ISO-Systemzeichnungen. Für eine 10-mm-H7-Bohrung beträgt die Toleranz +0,015 / 0 mm (Bohrung kann 10,000–10,015 mm betragen). Für eine 20-mm-H7-Bohrung beträgt die Toleranz +0,021 / 0 mm. Eine Maschinenreibahle in einem gut kontrollierten CNC-Setup erreicht diese Toleranzen konsistent über Produktionschargen hinweg.
Häufige Reibprobleme, Ursachen und Lösungen
| Problem | Hauptursache | Technische Lösung |
|---|---|---|
| Übermaßbohrung | Reibahlenauslenkung; überhöhte Drehzahl; verschlissene Reibahle | Drehzahl reduzieren; Hartmetallreibahle für Steifigkeit verwenden; verschlissenes Werkzeug ersetzen |
| Untermaßbohrung | Unzureichende Aufmaßzugabe; verschlissene Reibahle schneidet zu klein | Vorreibdurchmesser prüfen; neue Reibahle verwenden |
| Schlechte Oberflächengüte (Ra >3,2 µm) | Werkzeug reibt statt zu schneiden (stumpfe Kanten, unzureichendes Aufmaß) | Vorbohrdurchmesser prüfen, 0,10–0,30 mm Aufmaß lassen; Reibahle ersetzen |
| Rattern an der Bohrungswand | Maschinenvibration; gerade Nuten bei kaltverfestigendem Material | Spiralnutenreibahle verwenden; Steifigkeit von Maschine und Werkzeughalter prüfen |
| Bohrung am Eintritt übermaßig, zum Austritt hin verjüngend | Ausrichtung zwischen Spindel und Bohrung fehlerhaft; Reibahle biegt sich aus | Schwimmenden Reibahlenhalter verwenden; Geradheit der Bohrung prüfen |
| Spanstau (tiefe Bohrungen, Aluminium) | Späne werden nicht abgeführt; Spanraumgeometrie fängt Späne ein | Spiralnutenreibahle verwenden; Kühlmitteldurchfluss/-druck erhöhen |
| Schneller Werkzeugverschleiß | Falsches Material für die Werkstückhärte | Von HSS auf Hartmetall aufrüsten; Schnittgeschwindigkeit reduzieren |
Das Reibaufmaß ist der häufigste Prozessfehler: Wenn der Bohrer zu wenig Aufmaß lässt (weniger als ca. 0,050 mm gesamt auf den Durchmesser), kann die Reibahle nicht schneiden – sie reibt, erzeugt Wärme und Druck, was dazu führen kann, dass die Bohrung anfangs korrekt dimensioniert ist, aber eine kaltverfestigte Oberfläche und eine kurze Reibahlenlebensdauer entstehen. Wenn zu viel Aufmaß bleibt (über ca. 0,4–0,5 mm gesamt bei den meisten Materialien), biegt sich die Reibahle unter der Last aus, was eine übermaßige Bohrung mit schlechter Rundheit erzeugt. Der Bereich von 0,10–0,30 mm Gesamtaufmaß ist das Fenster, in dem Reiben korrekt funktioniert.
DFM-Überlegungen für Reibbohrungen
Standard-Reibahlengrößen: Reibahlen werden in Standardgrößen hergestellt (ISO 521, DIN 206, ASME B94.2 je nach System). Die Konstruktion von Bohrungsdurchmessern passend zu Standard-Reibahlengrößen (Schritte von 0,5 mm bei den meisten Durchmessern, mit Unter-0,5-mm-Größen bei kleinen Durchmessern) eliminiert die Notwendigkeit kundenspezifischer oder verstellbarer Werkzeuge. Nicht standardmäßige Bohrungsdurchmesser (z. B. 12,7 mm in einem metrischen Konstruktionskontext) erfordern entweder eine verstellbare Reibahle oder ein kundenspezifisches Werkzeug – beides erhöht die Kosten und reduziert die Präzision im Vergleich zu Standardgrößen.
Aufmaß für das Reiben: Technische Zeichnungen, die einen endgültigen Reibdurchmesser vorgeben, ohne die Bohrergröße vor dem Reiben zu berücksichtigen, können Fertigungsprobleme verursachen. Zeichnungen sollten entweder nur den fertig geriebenen Durchmesser angeben (mit einem Hinweis wie “bohren und reiben auf Ø10H7”) oder sowohl den Bohrerdurchmesser als auch den geriebenen Durchmesser explizit angeben. Es liegt in der Verantwortung des Maschinisten, eine geeignete Bohrergröße zu wählen, die 0,10–0,25 mm Aufmaß für das Reiben lässt.
Verhältnis von Bohrungstiefe zu Durchmesser: Das Reiben ist unkompliziert für Bohrungen mit einem Tiefen-zu-Durchmesser-Verhältnis von unter etwa 3:1. Über 5:1 wird die Spanabfuhr bei geraden Spannuten problematisch, und die Werkzeugdurchbiegung verringert die Genauigkeit. Über 8:1 wird eine Innenkühlung (Hochdruck-Kühlmittel, das durch das Werkzeugzentrum zugeführt wird) praktisch zwingend für eine zuverlässige Spanabfuhr, und die Aufrechterhaltung der Positionsgenauigkeit erfordert sorgfältige Beachtung der Geradheit des Vorbohrens. Konstruktionszeichnungen, die tiefe Bohrungen mit engen Toleranzen vorgeben, sollten auf die Machbarkeit des Reibens überprüft werden.
Fase am Bohrungseingang: Eine 45°-Einführfase mit 0,5–1,0 mm Tiefe am Bohrungseingang hilft, die Reibahle beim ersten Eingriff in die Bohrung zu führen, wodurch das Risiko von Rattern oder Auslenken der Reibahle beim Eintritt verringert wird. Diese Fase bricht auch die scharfe Kante an der Schnittstelle zwischen Bohrung und Oberfläche, die einen Spannungskonzentrationspunkt bei ermüdungsbelasteten Bauteilen darstellt.
Wichtigste Erkenntnisse
- Reiben ist der Prozess, der aus gebohrten Löchern funktionale Bohrungen erzeugt: Die 0,10–0,30 mm Spanabnahme bei einem Reibgang verbessert die Durchmessergenauigkeit von ±0,050–0,100 mm (gebohrt) auf ±0,010–0,025 mm (gerieben) und die Oberflächengüte von Ra 3,2–6,3 µm (gebohrt) auf Ra 0,8–1,6 µm (gerieben).
- Maschinenreibahlen in CNC-Operationen sind die Standardwahl für Bohrungen mit Produktionstoleranz: Sie erreichen eine Durchmessertoleranz von ±0,010–0,025 mm mit einer Oberflächengüte von Ra 0,8–1,6 µm und decken H7 sowie vergleichbare Toleranzanforderungen in Standardmaterialien ab.
- Reibahlen mit Spiralnuten sind für austenitischen Edelstahl und andere kaltverfestigende Materialien erforderlich: Gerade Spannuten erzeugen bei Edelstahl Rattern, da der unterbrochene Kontakt ein Zurückfedern des Materials zwischen den Schnittvorgängen ermöglicht; Spiralnuten halten einen kontinuierlicheren Kontakt aufrecht, unterdrücken Rattern und erzeugen konsistent Ra 1,0–1,6 µm.
- Hartmetall-Reibahlen sind erforderlich für die Serienproduktion, harte Materialien und Anwendungen, die einen konsistenten Bohrungsdurchmesser über Tausende von Bohrungen erfordern: Hartmetall hält 5–15× länger als HSS in abrasiven oder kaltverfestigenden Materialien und hält den Durchmesser über wesentlich längere Produktionsläufe innerhalb der Toleranz.
- Schwimmende Reibahlenhalter kompensieren die Ausrichtung zwischen Spindel und Bohrung: Die schwimmende Nachgiebigkeit ermöglicht es der Reibahle, der vorhandenen Bohrungsachse zu folgen, anstatt durch die Spindel außeraxial geführt zu werden, was in hochpräzisen Anwendungen überlegene Rundheit und Konzentrizität erzeugt.
- Das Aufmaß vor dem Reiben von 0,10–0,30 mm gesamt auf den Durchmesser ist entscheidend: Zu wenig Aufmaß verursacht Reiben und Kaltverfestigung; zu viel verursacht Durchbiegung, Übermaß und Rattern.
- Für Beschaffungs- und Entwicklungsteams von Erstausrüstern: Geben Sie geriebene Bohrungen als “bohren und reiben Ø[Nennmaß] [Toleranzklasse]” an (z. B. “bohren und reiben Ø10H7”), anstatt nur den Enddurchmesser ohne Prozesskontext anzugeben. Dies gibt dem Fertigungslieferanten eine klare Anweisung zur geforderten Toleranz und impliziert den zweistufigen Prozess. Für Bauteile aus Edelstahl oder Titan mit Präzisionsbohrungen vermeidet die Angabe “gerieben, Spiralnuten-Hartmetallwerkzeug” in der Prozessnotiz die Probleme mit geraden Spannuten, die zu Nacharbeit führen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einer Maschinenreibahle und einer Handreibahle?
Eine Maschinenreibahle ist für den Einsatz in einem CNC-Bearbeitungszentrum, einer Säulenbohrmaschine oder Drehmaschine bei kontrollierter Drehzahl und Vorschub ausgelegt und erzeugt konsistente Bohrungstoleranzen von ±0,010–0,025 mm mit einer Oberflächengüte von Ra 0,8–1,6 µm über Produktionschargen. Eine Handreibahle wird manuell mit einem Gewindeschneidergriff oder T-Griff gedreht, hat eine lange konische Einführung für geführten Eintritt und erzeugt Toleranzen von ±0,025–0,050 mm, die je nach Technik des Bedieners variieren. Maschinenreibahlen sind die richtige Wahl für jede Situation, die konsistente, wiederholbare Ergebnisse über mehrere Teile erfordert. Handreibahlen sind geeignet für Reparatur und Wartung, wenn kein Maschinenzugang verfügbar ist, oder für Einzelteil-Passarbeiten, bei denen die Größe schrittweise nach Gefühl angepasst werden muss.
Warum sollte für Edelstahl eine Reibahle mit Spiralnuten verwendet werden?
Austenitischer Edelstahl (304, 316) kaltverfestigt beim Schneiden – die Oberfläche des Materials wird nach jedem Schnittvorgang härter als das darunterliegende Material, sodass nachfolgende Schnitte durch zunehmend härteres Material erfolgen müssen. Bei Reibahlen mit geraden Spannuten kontaktiert jede Schneide kurz die Bohrungswand und verliert dann den Kontakt, bevor die nächste Schneide eingreift. Während dieses kontaktfreien Intervalls federt die Materialoberfläche zurück und verfestigt sich teilweise. Wenn die nächste Schneide eingreift, trifft sie auf eine härtere Oberfläche, was eine ratternde, unterbrochene Schnittwirkung erzeugt. Spiralnuten halten während des gesamten Schnittvorgangs einen kontinuierlicheren Kontakt mit der Bohrungswand aufrecht, reduzieren das Rückfederungsintervall und unterdrücken Rattern. Das Ergebnis ist eine Bohrungsoberfläche von Ra 0,8–1,6 µm bei Edelstahl im Vergleich zu Ra 2,4–3,2 µm oder schlechter mit geraden Spannuten.
Wie viel Aufmaß sollte für das Reiben gelassen werden?
Das Standard-Aufmaß vor dem Reiben beträgt 0,10–0,30 mm gesamt auf den Durchmesser (0,05–0,15 mm pro Seite), skaliert zum unteren Ende für kleine Durchmesser und weiche Materialien und zum oberen Ende für große Durchmesser und harte Materialien. Für eine Ø10-mm-Bohrung in Stahl sind 0,10–0,15 mm Gesamtaufmaß (bohren auf Ø9,85–9,90 mm, reiben auf Ø10,000 mm H7) Standard. Wenn weniger Aufmaß gelassen wird, kann die Reibahle nicht sauber schneiden und reibt statt zu scheren, was Wärme erzeugt, die Bohrungsoberfläche kaltverfestigt und die Reibahllenlebensdauer verringert. Wenn mehr Aufmaß gelassen wird, biegt sich die Reibahle unter der höheren Schnittlast durch, was eine überdimensionierte Bohrung mit schlechter Rundheit erzeugt. Die Überprüfung des Vorbohrdurchmessers vor jedem Reibvorgang ist ein grundlegender Qualitätskontrollschritt in der Präzisionsbearbeitung.
Wann sollte ein schwimmender Reibahlenhalter verwendet werden?
Ein schwimmender Reibahlenhalter wird verwendet, wenn eine Fluchtungsabweichung zwischen der Spindelachse und der Mittellinie des gebohrten Lochs vorliegt, die durch die Maschineneinrichtung nicht korrigiert werden kann. Diese Fluchtungsabweichung tritt auf, wenn der Bohrer während des Bohrens auslenkt (was ein Loch mit einer Mittellinie erzeugt, die vom programmierten Pfad abweicht), wenn Positionierfehler der Vorrichtung das Loch relativ zur Spindel außermittig platzieren oder wenn die thermische Ausdehnung der Maschine die Beziehung zwischen Spindel und Vorrichtung während der Produktionsserie verändert. Ohne einen schwimmenden Halter erzeugt eine starre Reibahle, die in ein fluchtungsabweichendes Loch getrieben wird, einen exzentrischen Schnitt – die Reibahle entfernt auf einer Seite mehr Material als auf der anderen – was zu einer übermaßigen Bohrung und schlechter Rundheit führt. Der schwimmende Halter ermöglicht es der Reibahle, der vorhandenen Lochachse zu folgen, und erzielt Rundheiten innerhalb von 0,005–0,010 mm TIR in Anwendungen, die mit starren Aufbauten nicht erreichbar sind.
Welche Toleranz kann mit CNC-Reiben erreicht werden?
Standardmäßiges CNC-Maschinenreiben mit HSS-Werkzeugen erreicht ±0,010–0,025 mm auf den Bohrungsdurchmesser und eine Oberflächengüte von Ra 0,8–1,6 µm, was die ISO-Toleranzanforderungen H7 und H8 bei den meisten Durchmessern abdeckt. Hartmetall-Reibahlen in starren Aufbauten erreichen ±0,008–0,020 mm. Hartmetall-Reibahlen mit schwimmenden Haltern erreichen ±0,005–0,015 mm und Ra 0,4–0,8 µm. Diese Werte setzen voraus: korrekte Aufmaßzugabe vor dem Reiben (0,10–0,30 mm gesamt), geeignete Schnittgeschwindigkeit (50–80% der Bohrgeschwindigkeit für dasselbe Material) und eine Reibahle in gutem Zustand (scharfe Schneiden, innerhalb der Durchmesserspezifikation). Werkzeugverschleiß verursacht eine fortschreitende Durchmesserabweichung – eine Reibahle, die zu Beginn einer Produktionsserie ±0,012 mm hielt, kann nach erheblichem Verschleiß Bohrungen mit ±0,025 mm erzeugen. Die Überwachung des Bohrungsdurchmessers während der Produktionsserie und der Austausch der Reibahle vor Überschreitung der Toleranz ist für eine gleichbleibende Produktionsqualität unerlässlich.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung, das geriebene Bohrungen für Lagersitze, Passstiftbohrungen, Hydraulikkomponenten, Luftfahrtbuchsen und medizinische Baugruppen aus Aluminium, Edelstahl, Titan und technischen Legierungen herstellt. Technische Referenzen: Machinery’s Handbook (Reamers and Reaming), ASME B94.2 (Reamers), ISO 521 (Hand Reamers — Dimensions), Sandvik Coromant Hole-Making Application Guide, SME Fundamentals of Tool Design (Reaming chapter).
Sie suchen präzise CNC-bearbeitete Komponenten mit geriebenen Bohrungen?
Bei CMS fertigen wir präzise geriebene Bohrungen nach H7, H6 und kundenspezifischen Toleranzspezifikationen – mit materialgerechten Werkzeugen (Spiralnuten-Hartmetall für Edelstahl, schwimmende Halter für Hochpräzisionsproduktion), CMM-Bohrungsmessung an Erstmustern und Dokumentation der Prozessfähigkeit.
[Anfrage zur Überprüfung der Reibahlspezifikation und CNC-Bearbeitungsangebot →]


