
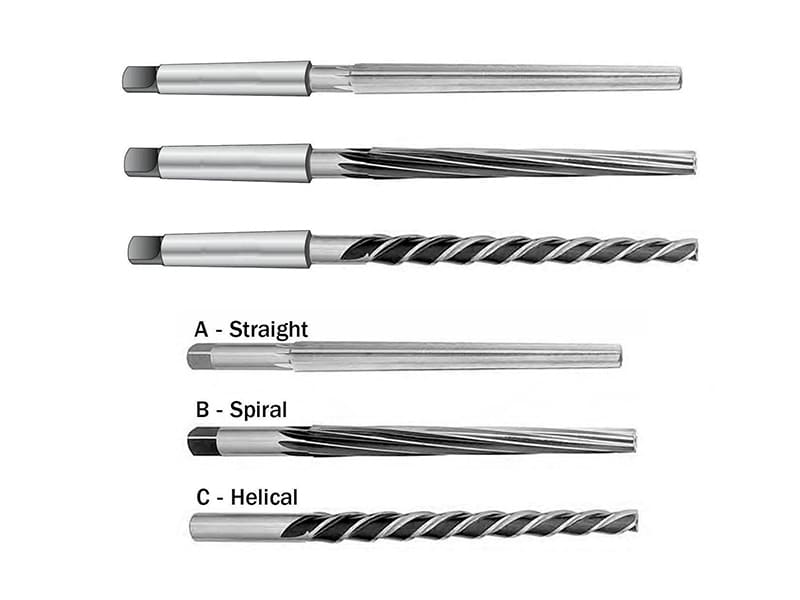
Hızlı Cevap: Rayba, delinmiş bir deliği son kontrollü geçişte yalnızca 0,10–0,30 mm malzeme kaldırarak hassas çapa, doğru yuvarlaklığa ve pürüzsüz yüzey kalitesine getiren çok kanallı bir döner takımdır. Delme, delik konumunu ve yaklaşık boyutu belirler (tipik tolerans ±0,05–0,10 mm); raybalama ise fonksiyonel toleransı — H7 geçme, rulman yatağı, pim deliği — Ra 0,8–1,6 µm yüzey kalitesiyle ±0,010–0,025 mm'de sağlar. Başlıca rayba türleri şunlardır: makine raybaları (CNC üretimi, ±0,010–0,025 mm tekrarlanabilirlik), el raybaları (manuel onarım ve tek parça ayarı), karbür raybalar (sert malzemeler ve yüksek hacimli üretim), helisel kanal raybaları (talaş tahliyesinin kritik olduğu paslanmaz çelik gibi zorlu malzemeler), ayarlanabilir raybalar (standart dışı çaplar), konik pim raybaları (kendinden kilitlemeli konik pim montajları), gövde raybaları (büyük çaplar) ve yüzer rayba tutucuları (iş mili yanlış hizalamasını düzeltme). Doğru seçim şunlara bağlıdır: gerekli tolerans sınıfı, iş parçası malzemesi, üretim hacmi ve delik tipinin geçiş veya kör olup olmadığı.
Raybalar Ne Yapar — ve Neden Tek Başına Delme Yetersizdir
Matkap, matkap ucundaki iki kesici dudağın önünde malzemeyi kırarak ve yana iterek bir delik oluşturur. Sonuç, yaklaşık olarak doğru boyutta ve doğru konumda bir deliktir, ancak delme işlemine özgü sınırlamaları vardır:
Boyutsal yanlışlık: Matkaplar kesme kuvvetleri altında hafifçe sapar; özellikle eğik yüzeylere girerken, çapraz delikler delerken veya uzun erişimli takım düzenekleriyle çalışırken. İyi durumda, keskin ve doğru bilenmiş bir matkap bile tipik olarak ±0,025–0,075 mm çap değişimi ve 0,025–0,075 mm yuvarlaklık hatası (dairesellik hatası) olan delikler üretir.
Yüzey pürüzlülüğü: Matkabın kesici dudakları malzemeyi temiz bir şekilde kesmek yerine yırtar ve kazır. Ortaya çıkan delik yüzeyi pürüzlüdür — çelikte delinmiş delikler için tipik olan Ra 3,2–6,3 µm, rulman yatakları, kayar geçmeler ve hidrolik sızdırmazlık delikleri için tipik olarak gerekli olan Ra 0,8–1,6 µm'den çok daha kabadır.
Bu sınırlamalar, deliğin işlevi yalnızca bir bağlantı elemanını geçirmek olduğunda kabul edilebilir — cıvatalar için boşluk delikleri, kablo yönlendirme delikleri veya kılavuz çekilecek delikler. Bir bileşeni konumlandırması (pim), dönen bir elemanı desteklemesi (rulman), hidrolik sızdırmazlığı sürdürmesi (valf deliği) veya belirli bir sıkı ya da gevşek geçme elde etmesi gerektiğinde kabul edilemezler.
Raybalama, üç sınırlamanın tümünü ele alır. Bir raybanın çok sayıda kanalı (standart raybalar için tipik olarak 4–8) delik duvarından ince, eşit bir talaş kaldırır. Mevcut delik duvarıyla çok kanallı temas, takımı belirlenmiş merkez çizgisi boyunca yönlendirir, küçük ovalikleri düzeltir ve tutarlı biçimde yuvarlak bir delik üretir. Hafif bitirme talaş yükü, rutin bir sonuç olarak Ra 0,8–1,6 µm üretir. Uygun takım ve proses kontrolü ile üretimde delik çapında ±0,010–0,015 mm tolerans elde edilebilir.
Talaş payı prensibi: Raybalar büyük miktarlarda malzeme kaldırmak için tasarlanmamıştır. Raybalama için çok fazla pay bırakılırsa rayba sapar, tırlama yapar ve deliği büyütür. Standart uygulama, deliği 0,10–0,30 mm eksik delmek (delik çapına ve malzemeye bağlı olarak) ve ardından son ölçüye raybalamaktır. Rayba, çap üzerinde bu son 0,10–0,30 mm'yi kaldırır.
Başlıca Rayba Türleri ve Uygulamaları
Makine Raybaları
Makine raybaları, CNC işleme merkezleri, CNC tornalar (delik işleme operasyonları için) ve matkap presleri için standart üretim raybalama takımıdır. Düz saplı (silindirik, parmak freze tipi tutucular için) veya doğrudan iş miline montaj için Morse konik saplıdır ve 4–8 düz ya da hafif helisel kanala sahiptir.
Performans: Uygun rijitlik, ilerleme hızı (yaklaşık 0,1–0,4 mm/dev) ve kesme hızı (aynı malzeme için tipik olarak delme hızının 50–80%'si) ile CNC işlemede kullanılan makine raybaları, çap üzerinde ±0,010–0,025 mm delik toleransı ve Ra 0,8–1,6 µm yüzey kalitesi üretir. Bu değerler, endüstriyel imalattaki hassas geçme gereksinimlerinin çoğunu karşılar.
Malzeme: Yüksek hız çeliği (HSS) makine raybaları, çoğu çelik ve alüminyum uygulaması için standarttır. Kobalt HSS (M42), östenitik paslanmaz çelik ve yüksek nikel alaşımlarında daha iyi performans sağlar. Yüksek hacimli üretim veya sert malzemeler için karbür (katı karbür veya karbür uçlu) raybalar belirtilir.
Ne zaman kullanılır: H7, H8 ve benzeri tolerans deliklerinin CNC üretimi için varsayılan seçim. Rulman yatakları, fikstür ve takımlardaki pim delikleri, monte edilmiş bileşenlerdeki konumlandırma delikleri ve hassas burçlar rutin uygulamalardır.
El Raybaları
El raybaları, sap ucunda kare tahrik tırnağı (musluk anahtarı veya T kolu için) ve takımın makine olmadan manuel olarak deliğe yönlendirilmesini sağlayan uzun, hafif konik giriş pahına sahiptir. Kanallar, kontrollü el ile çalıştırma için gereken daha uzun kavramayı karşılamak üzere tipik olarak makine raybalarından biraz daha uzundur.
Performans: El ile raybalama, operatörün becerisine ve tutarlılığına bağlıdır. Dikkatli teknikle ±0,020–0,050 mm toleranslar elde edilebilir; bir üretim serisinde bunu birden fazla parça boyunca sürdürmek pratik değildir. El raybaları doğası gereği, makine takımının mevcut olmadığı veya pratik olmadığı durumlarla sınırlıdır.
Ne zaman kullanılır: Saha servisi ve bakım (bir makineye erişmek için sökülemeyen bir montajdaki deliği büyütme veya iyileştirme), son boyutlandırmanın kademeli olarak yapılması gereken pres geçme veya geçiş geçmeleri için alıştırma işlemleri ve tek bir deliğin hassas boyutlandırılması gereken prototip/takımhane işleri. El raybaları, delikten deliğe tutarlılığın gerekli olduğu üretim ortamlarında kullanılmamalıdır.
Karbür Raybalar
Karbür raybalar, katı karbür yapı (küçük çaplar için en yaygın, yaklaşık 16 mm'nin altında) veya daha büyük çaplar için çelik bir gövdeye lehimlenmiş karbür uçlar kullanır. Karbürün elastisite modülü (~550 GPa), HSS'ninkinin (~200 GPa) yaklaşık 3 katıdır; bu, kesme yükleri altında daha az sapma ve daha iyi boyutsal kararlılık sağlar — özellikle derin delikler ve yüksek kesme kuvvetli malzemeler için önemlidir.
HSS'ye göre performans avantajları: Aşındırıcı malzemelerde (dökme demir, fiber takviyeli plastikler, sertleştirilmiş çelik), karbür raybalar, kanal kenarları aşınmadan ve çap kaymaya başlamadan önce HSS raybalardan 5–15 kat daha uzun dayanır. Sürekli üretim serilerinde (1.000+ delik), karbür raybalar seri boyunca daha tutarlı delik çapları üretir çünkü aşınma kesme çapını yavaş ve öngörülebilir şekilde etkiler. Karbür ayrıca daha yüksek kesme hızlarına izin vererek çevrim süresini azaltır.
Ne zaman kullanılır: İş sertleşmesinin keskin, güçlü kenarlar gerektirdiği paslanmaz çelik (304, 316, dubleks); düşük termal iletkenliğin ısıyı takım kenarında yoğunlaştırdığı titanyum alaşımları; yaklaşık HRC 35'in üzerindeki sertleştirilmiş çelikler; dökme demir ve diğer aşındırıcı malzemeler; ve delik başına maliyetin daha yüksek karbür takım yatırımını haklı çıkardığı her türlü yüksek hacimli uygulama.
Helisel Kanal Raybalar
Helisel kanal raybalar, gövde etrafında bir helis açısıyla (tipik olarak 15–45°) spiral çizen kanallara sahiptir. Bu geometri sürekli, kademeli bir kesme hareketi üretir (düz kanalların kesintili temasının aksine) ve delikten geçen uygulamalarda talaşları delikten makine miline doğru çeken eksenel bir talaş pompalama etkisi yaratır.
Düz kanallar ne zaman başarısız olur: Paslanmaz çelikte ve diğer iş sertleştiren malzemelerde, düz kanal raybalar tırlama üretme eğilimindedir — takım, düz kanal periyodik darbe yüklemesi yarattığı için kesme kenarı temas frekansında titreşir. Helisel kanallar kesme kuvvetini delik çevresine sürekli dağıtarak bu titreşimi bastırır. Ortaya çıkan delik yüzeyi daha pürüzsüzdür (paslanmaz çelikte düz kanallar için tipik olarak Ra 2,4–3,2 µm'ye karşı Ra 1,0–1,6 µm) ve boyutsal olarak daha tutarlıdır.
Talaş tahliye avantajı: Derin deliklerde (yaklaşık 3:1'in üzerinde derinlik-çap oranı) ve uzun, ipliksi talaşlar üreten sünek malzemelerde (alüminyum, bakır, yumuşak çelik), helisel kanalların eksenel pompalama hareketi talaş sıkışması riskini önemli ölçüde azaltır — delikte biriken talaşların sıkışması ve bitmiş yüzeyi çizmesi veya raybanın sıkışmasına neden olması.
Ne zaman kullanılır: Paslanmaz çelik (birincil uygulama), bakır ve bakır alaşımları, derin delik raybalama işlemlerinde alüminyum ve düz kanal raybaların tırlama veya tutarsız yüzey kalitesi ürettiği her türlü uygulama.
Ayarlanabilir Raybalar
Ayarlanabilir raybalar, etkin kesme çapını ayarlamak için genişletilebilen veya daraltılabilen açılı yuvalarda bıçak tipi kesme uçlarına sahiptir; tipik olarak nominal boyuttan ±0,5–2,0 mm aralığında. Ayar, bir kilitleme halkası gevşetilerek ve bıçak uçları ilerletilerek veya geri çekilerek yapılır.
Hassasiyet sınırlamaları: Ayarlanabilir mekanizma, katı raybalara kıyasla ulaşılabilir toleransı azaltan ek değişkenler (bıçak sapması, bıçaklar arasında dengesiz ayar, kilitleme kuvvetlerinden kaynaklanan salgı) getirir. Dikkatli ayarla ±0,025–0,050 mm toleranslar gerçekçidir; ±0,010 mm rutin uygulamada genellikle elde edilemez.
Ne zaman kullanılır: Standart sabit boyutlu raybaların kapsamadığı standart dışı delik çapları; raybalanacak deliğin standart dışı bir boyuta aşındığı veya onarıldığı onarım işlemleri; ve tam gereken boyutun deneme yoluyla belirlenmesi gereken takımhane durumları. Sıkı toleranslı üretim uygulamaları için uygun değildir.
Konik Pim Raybalar
Konik pim raybalar, konik pimlerin standart konik geometrisiyle eşleşir (inç sisteminde ASME B18.8 ile tanımlanır: birim uzunluk başına çapta standart koniklik 1:50). Raybanın kesme konikliği pimin konikliğiyle eşleşir, böylece raybalanan delik pimi kendinden kilitlemeli konik bir geçmede alır.
İşlev: Konik pimler, bir mil ile eşleşen bir parça (göbek, dişli, kol) arasında çıkarılabilir, kendinden sıkışan bir sıkı geçme bağlantısı sağlar. Konik geçme, montajdan gelen eksenel kuvvet altında kilitlenir ancak sökme için dışarı sürülebilir. Bu, tutma için sıkı geçmeye dayanan silindirik pimlerin (kama pimleri dahil) aksinedir.
Ne zaman kullanılır: ASME B18.8 veya eşdeğer metrik standartlara göre standart konik pimler kullanan her türlü montaj. Raybalanan koniklik, belirli konik pim numarasıyla eşleşmelidir (inç sisteminde #0 ila #7, karşılık gelen konik çapları ve uzunluklarıyla).
Gövde Raybalar
Kabuk raybalar, kesici dişleri kabuk üzerinde olan ve bir mandrel üzerine monte edilen içi boş bir gövdeye sahiptir. Değiştirilebilir kabuk konsepti, kabuk aşındığında mandrelin yeniden kullanılmasına olanak tanır ve katı raybaların pahalı olduğu büyük çaplar için takım maliyetini düşürür.
Ne zaman kullanılır: Yaklaşık 20–25 mm'nin üzerindeki çaplar; bu çaplarda katı karbür raybalar aşırı derecede pahalı hale gelir ve kabuk raybanın mandrel üzerine monte edilen tasarımı, daha düşük maliyetle karşılaştırılabilir rijitlik sağlar. Rulman yuvası delikleri, bağlama ve fikstür gövdelerindeki burç delikleri ve büyük hidrolik delikler tipik uygulamalardır.
Yüzer Rayba Tutucuları
Yüzer rayba tutucusu (yüzer ayna veya esnek tutucu olarak da adlandırılır) bir rayba türü değil, raybanın makine miline göre radyal olarak yüzmesine (tipik olarak toplam ±0,5–2,0 mm radyal hareket) olanak tanıyan bir takım tutma aksesuarıdır. Bu yüzme, delinmiş delik merkez çizgisi ile mil ekseni arasındaki yanlış hizalamayı telafi eder.
Yanlış hizalama neden oluşur: İyi kalibre edilmiş CNC işleme merkezlerinde bile, mil ekseni ile delinmiş delik ekseni aşağıdaki nedenlerle tam olarak çakışmayabilir: delme işlemi sırasında matkap sapması (programlanan konumda başlayan ancak derinleştikçe sapan bir delik üreten), fikstür konumlandırma hataları ve makine yapısının termal genleşmesi. Rijit bir rayba bu hafif yanlış hizalanmış delikten aşağı sürülürse, tepki kuvvetleri raybanın eksantrik kesmesine neden olarak aşırı büyük bir delik üretir.
Yüzer tutucu telafisi: Yüzer tutucu, raybanın mil ekseninden bağımsız olarak mevcut delik eksenini takip etmesini sağlar, böylece rayba küçük yanlış hizalamadan bağımsız olarak delik içinde eş merkezli keser. Sonuç, aynı derecede yanlış hizalamaya sahip rijit bir kuruluma kıyasla daha iyi yuvarlaklık, daha tutarlı çap ve daha iyi yüzey kalitesidir.
Ne zaman kullanılır: Delik eş merkezliliğinin 0,010 mm TIR'nin altında olmasının gerektiği hassas üretim; rijit bir kurulumdan gelen tepki kuvvetlerinin parçayı saptıracağı ince cidarlı iş parçaları; ve delmenin sürekli olarak programlanan merkezden küçük sapmalarla delikler ürettiği herhangi bir uygulama.
Malzemeye Göre Rayba Seçimi
İş parçası malzemesi kesme kuvvetlerini, talaş oluşum karakterini, ısı üretimini ve iş sertleştirme eğilimini belirler — bunların tümü hangi rayba türünün en iyi performans göstereceğini etkiler.
| Malzeme | Önerilen Rayba | Ana Neden | Kritik Parametre |
|---|---|---|---|
| Alüminyum alaşımlar | Düz kanallı makine raybası (HSS veya karbür) | Basit geometri; yeterli talaş tahliyesi | Yüksek hız kabul edilebilir; talaş sıkışmasından kaçının |
| Karbon çeliği (≤HB 250) | HSS makine raybası | Yeterli aşınma direnci ve tokluk | Standart hızlar ve ilerlemeler |
| Östenitik paslanmaz (304, 316) | Helisel kanallı karbür rayba | İş sertleştirme; talaş tahliyesi; tırlama önleme | Azaltılmış hız; sabit, sürekli ilerleme |
| Sertleştirilmiş çelik (>HRC 35) | Karbür rayba; >HRC 55 için CBN | Kenar mukavemeti; aşınma direnci | Çok düşük hız; rijit kurulum gerekli |
| Titanyum alaşımları | Karbür rayba; içten soğutma tercih edilir | Takımda ısı yoğunlaşması; aşınma | Çok düşük hız; bol soğutma sıvısı |
| Dökme demir | Karbür rayba | Grafit kalıntılarından kaynaklanan aşındırıcı aşınma | Orta hız; basınçlı hava ile talaş temizleme |
| Pirinç ve bronz | HSS veya karbür makine raybası | Düşük kesme kuvvetleri; iyi yüzey kalitesi | Yüksek hız; yırtılmayı önlemek için keskin kenarlar |
| Mühendislik plastikleri (PEEK, Delrin) | Keskin geometrili HSS veya karbür | Erimeyi önleyin; temiz talaş tahliyesi | Yüksek hız; keskin kenarlar; ısı birikiminden kaçının |
Paslanmaz çelik durumu ayrıntılı olarak: Östenitik paslanmaz çelik (304, 316) kesme sırasında yüzeyde iş sertleşmesi yaşar — her kesme geçişi, bir sonraki geçişin kesmesi gereken daha sert bir katman bırakır. Düz kanallı raybalarda, her kanalın aralıklı teması, iş parçası malzemesinin kesme olayları arasında hafifçe geri yaylanmasına izin vererek iş sertleşmesini kötüleştirir ve tırlamaya neden olur. Helisel kanallar daha sürekli temas sağlayarak geri yaylanmayı ve iş sertleşme oranını azaltır. Azaltılmış kesme hızı (eşdeğer çapta karbon çeliği için kullanılan hızın yaklaşık 50%'si) ve raybanın kesmeden sürtünmesini önleyen sürekli, sabit bir ilerleme ile birleştirildiğinde, helisel karbür raybalar paslanmaz çelikte düz kanallı HSS raybaların eşleşemeyeceği temiz, tutarlı delikler üretir.
Rayba Türüne Göre Elde Edilebilir Toleranslar
| Rayba Türü | Tipik Üretim Toleransı | Yüzey Kalitesi (Ra) | En İyi Kullanım Koşulu |
|---|---|---|---|
| El ile rayba | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Tek parça ayarı, onarım |
| Makine raybası (HSS) | ±0,010–0,025 mm | Ra 0,8–1,6 µm | CNC üretimi, standart malzemeler |
| Makine raybası (karbür) | ±0,008–0,020 mm | Ra 0,4–1,2 µm | Yüksek hacimli, sert malzemeler |
| Helisel kanallı rayba | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Paslanmaz, derin delikler, titreşime yatkın |
| Ayarlanabilir rayba | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Standart dışı boyutlar, onarım |
| Kapaklı rayba | ±0,015–0,030 mm | Ra 1,2–2,4 µm | Büyük çaplar |
| Karbür + yüzer tutucu | ±0,005–0,015 mm | Ra 0,4–0,8 µm | En yüksek hassasiyetli üretim |
Tasarım referansı olarak H7 toleransı: H7, ISO sistem çizimlerinde en yaygın hassas delik toleransıdır. 10 mm'lik bir H7 deliği için tolerans +0,015 / 0 mm'dir (delik 10,000–10,015 mm olabilir). 20 mm'lik bir H7 deliği için tolerans +0,021 / 0 mm'dir. İyi kontrol edilen bir CNC kurulumunda kullanılan bir makine raybası, üretim partileri boyunca bu toleransları tutarlı bir şekilde elde eder.
Yaygın Raybalama Sorunları, Nedenleri ve Çözümleri
| Sorun | Birincil Neden | Mühendislik Çözümü |
|---|---|---|
| Büyük delik | Rayba sapması; aşırı hız; aşınmış rayba | Hızı düşürün; rijitlik için karbür rayba kullanın; aşınmış takımı değiştirin |
| Küçük delik | Yetersiz talaş payı; aşınmış rayba küçük kesiyor | Raybalama öncesi çapı kontrol edin; yeni rayba kullanın |
| Zayıf yüzey kalitesi (Ra >3,2 µm) | Takımın kesmek yerine sürtünmesi (kör kenarlar, yetersiz talaş payı) | Ön delme çapının 0,10–0,30 mm bıraktığını doğrulayın; raybayı değiştirin |
| Delik duvarında titreşim izleri | Makine titreşimi; iş sertleştiren malzemede düz kanallar | Helisel kanallı rayba kullanın; makine ve takım tutucu rijitliğini kontrol edin |
| Girişte büyük, çıkışa doğru daralan delik | İş mili ile delik arasında hizalama hatası; rayba sapması | Yüzer rayba tutucusu kullanın; delme deliği düzlüğünü doğrulayın |
| Talaş sıkışması (derin delikler, alüminyum) | Talaş tahliye edilmiyor; kanal geometrisi talaşı hapsediyor | Helisel kanallı rayba kullanın; soğutma sıvısı akışını/basıncını artırın |
| Hızlı takım aşınması | İş parçası sertliği için yanlış malzeme | HSS'den karbüre yükseltin; kesme hızını düşürün |
Raybalama öncesi payı en yaygın proses hatasıdır: Matkap çok az talaş payı bırakırsa (çap üzerinde toplam yaklaşık 0,050 mm'den az), rayba kesemez — sürtünür, ısı ve basınç üretir; bu başlangıçta deliği doğru boyuta getirebilir ancak iş sertleşmiş bir yüzey ve kısa rayba ömrü oluşturur. Çok fazla talaş payı bırakılırsa (çoğu malzeme için toplam yaklaşık 0,4–0,5 mm'nin üzerinde), rayba yük altında sapar ve zayıf yuvarlaklıkta büyük bir delik üretir. 0,10–0,30 mm toplam talaş payı aralığı, raybalamanın doğru çalıştığı penceredir.
Raybalanmış Delikler için DFM Değerlendirmeleri
Standart rayba boyutları: Raybalar standart boyutlarda üretilir (sisteme bağlı olarak ISO 521, DIN 206, ASME B94.2). Delik çaplarını standart rayba boyutlarına uyacak şekilde tasarlamak (çoğu çapta 0,5 mm artışlarla, küçük çaplarda 0,5 mm altı boyutlarla) özel veya ayarlanabilir takım ihtiyacını ortadan kaldırır. Standart dışı delik çapları (örneğin, metrik tasarım bağlamında 12,7 mm) ya ayarlanabilir bir rayba ya da özel boyutlu bir takım gerektirir — her ikisi de standart boyutlara kıyasla maliyeti artırır ve hassasiyeti düşürür.
Raybalama payı uyumu: Raybalama öncesi matkap boyutunu hesaba katmadan nihai raybalanmış çapı belirten mühendislik çizimleri üretim sorunları yaratabilir. Çizimler ya yalnızca bitirme raybalanmış çapı belirtmeli (örneğin “Ø10H7”ye delin ve raybalayın" gibi bir notla) ya da hem matkap çapını hem de raybalanmış çapı açıkça belirtmelidir. Tezgah operatörünün sorumluluğu, raybalama için 0,10–0,25 mm talaş payı bırakan uygun bir matkap boyutu seçmektir.
Delik derinliği ile çap oranı: Çap-derinlik oranı yaklaşık 3:1'in altında olan delikler için raybalama basittir. 5:1'in üzerinde, düz kanallarla talaş tahliyesi sorunlu hale gelir ve takım sapması doğruluğu düşürür. 8:1'in üzerinde, güvenilir talaş tahliyesi için içten soğutma (takım merkezinden verilen yüksek basınçlı soğutma sıvısı) neredeyse zorunlu hale gelir ve konum doğruluğunu korumak için ön delme düzgünlüğüne dikkat edilmesi gerekir. Derin, dar toleranslı delikler belirten tasarım çizimleri raybalama uygulanabilirliği açısından gözden geçirilmelidir.
Delik girişinde pah: Delik girişinde 0,5–1,0 mm derinliğinde 45° giriş pahı, ilk temas geçişinde raybanın deliğe yönlendirilmesine yardımcı olarak raybanın girişte titremesi veya sapması riskini azaltır. Bu pah aynı zamanda delik-yüzey kesişimindeki keskin kenarı kırar; bu nokta yorulma yüklü bileşenlerde bir gerilme yoğunlaşması noktasıdır.
Önemli Noktalar
- Raybalama, delinmiş deliklerden fonksiyonel delikler üreten işlemdir: raybalama geçişinde 0,10–0,30 mm talaş kaldırma, delik çapı doğruluğunu ±0,050–0,100 mm'den (delinmiş) ±0,010–0,025 mm'ye (raybalanmış) ve yüzey kalitesini Ra 3,2–6,3 µm'den (delinmiş) Ra 0,8–1,6 µm'ye (raybalanmış) iyileştirir.
- CNC operasyonlarındaki makine raybaları, üretim toleranslı delikler için varsayılan seçimdir: standart malzemelerde H7 ve benzeri tolerans gereksinimlerini karşılayarak ±0,010–0,025 mm çap toleransı ve Ra 0,8–1,6 µm yüzey kalitesi elde ederler.
- Östenitik paslanmaz çelik ve diğer iş sertleşmesi yapan malzemeler için helisel kanallı raybalar gereklidir: düz kanallar paslanmaz çelikte titreme üretir çünkü kesintili temas, kesme olayları arasında malzemenin geri yaylanmasına izin verir; helisel kanallar daha sürekli temas sağlayarak titremeyi bastırır ve tutarlı bir şekilde Ra 1,0–1,6 µm üretir.
- Yüksek hacimli üretim, sert malzemeler ve binlerce delik boyunca tutarlı delik çapı gerektiren uygulamalar için karbür raybalar gereklidir: karbür, aşındırıcı veya iş sertleşmesi yapan malzemelerde HSS'den 5–15× daha uzun ömürlüdür ve önemli ölçüde daha uzun üretim serileri boyunca çapı tolerans içinde tutar.
- Yüzer rayba tutucuları iş mili-delik yanlış hizalamasını telafi eder: yüzer uyum, raybanın iş mili tarafından eksen dışına sürüklenmek yerine mevcut delik eksenini takip etmesini sağlayarak yüksek hassasiyetli uygulamalarda üstün yuvarlaklık ve eşmerkezlilik üretir.
- Çap üzerinden toplam 0,10–0,30 mm raybalama öncesi talaş payı kritiktir: çok az pay sürtünmeye ve iş sertleşmesine neden olur; çok fazla pay sapma, ölçü üstü ve titremeye neden olur.
- OEM tedarik ve tasarım ekipleri için: raybalanmış delikleri yalnızca nihai çapı proses bağlamı olmadan belirtmek yerine “del ve raybala Ø[anma] [tolerans sınıfı]” (örn. “del ve raybala Ø10H7”) olarak belirtin. Bu, işleme tedarikçisine gerekli tolerans hakkında net talimat verir ve iki adımlı prosesi ima eder. Hassas deliklere sahip paslanmaz çelik veya titanyum bileşenler için proses notunda “raybalanmış, helisel kanallı karbür takım” belirtmek, yeniden işlemeye yol açan düz kanal sorunlarını önler.
Sık Sorulan Sorular
Makine raybası ile el raybası arasındaki fark nedir?
Makine raybası, kontrollü hız ve ilerlemede bir CNC işleme merkezinde, matkap presinde veya torna tezgahında kullanılmak üzere tasarlanmıştır ve üretim partileri boyunca ±0,010–0,025 mm tutarlı delik toleransları ve Ra 0,8–1,6 µm yüzey kalitesi üretir. El raybası, bir pafta kolu veya T-kol ile manuel olarak döndürülür, yönlendirilmiş giriş için uzun bir konik girişe sahiptir ve operatör tekniğine göre değişen ±0,025–0,050 mm toleranslar üretir. Makine raybaları, birden fazla parça boyunca tutarlı, tekrarlanabilir sonuçlar gerektiren her durumda doğru seçimdir. El raybaları, makine erişimi olmadığında onarım ve bakım için veya boyutun hisle kademeli olarak ayarlanması gereken tek parça uyum operasyonları için uygundur.
Paslanmaz çelik için neden helisel kanallı rayba kullanılmalıdır?
Östenitik paslanmaz çelik (304, 316) kesildiğinde iş sertleşmesi yapar — malzemenin yüzeyi her kesme geçişinden sonra alt malzemeden daha sert hale gelir ve sonraki geçişlerin giderek daha sert malzemeyi kesmesini gerektirir. Düz kanallı raybalarda, her kanal delik duvarına kısa süre temas eder ve sonra bir sonraki kanal devreye girmeden önce teması kaybeder. Bu temassız aralıkta, malzeme yüzeyi geri yaylanır ve kısmen iş sertleşmesi yapar. Bir sonraki kanal devreye girdiğinde daha sert bir yüzeyle karşılaşır ve titremeye neden olan kesintili bir kesme hareketi oluşturur. Helisel kanallar, kesme geçişi boyunca delik duvarıyla daha sürekli temas sağlayarak geri yaylanma aralığını azaltır ve titremeyi bastırır. Sonuç, paslanmaz çelikte düz kanallarla Ra 2,4–3,2 µm veya daha kötüsüne kıyasla Ra 0,8–1,6 µm delik yüzey kalitesidir.
Raybalama için ne kadar talaş payı bırakılmalıdır?
Standart raybalama öncesi talaş payı, çap üzerinden toplam 0,10–0,30 mm'dir (yan başına 0,05–0,15 mm); küçük çaplar ve yumuşak malzemeler için alt uca, büyük çaplar ve sert malzemeler için üst uca doğru ölçeklenir. Çelikte Ø10 mm'lik bir delik için, toplam 0,10–0,15 mm pay (Ø9,85–9,90 mm'ye del, Ø10,000 mm H7'ye raybala) standarttır. Daha az pay bırakılırsa, rayba temiz kesemez ve kesmek yerine sürtünerek ısı üretir, delik yüzeyini iş sertleştirir ve rayba ömrünü azaltır. Daha fazla pay bırakılırsa, rayba daha yüksek kesme yükü altında sapar ve zayıf yuvarlaklıkta ölçü üstü bir delik üretir. Her raybalama operasyonundan önce ön delme çapının doğrulanması, hassas işlemede temel bir kalite kontrol adımıdır.
Yüzer rayba tutucusu ne zaman kullanılmalıdır?
Yüzer rayba tutucusu, iş mili ekseni ile delinmiş delik merkez çizgisi arasında makine kurulumuyla düzeltilemeyen bir yanlış hizalama olduğunda kullanılır. Bu yanlış hizalama, delme sırasında matkabın sapması (programlanan yoldan sapan bir merkez çizgisine sahip bir delik üretmesi), fikstür konumlandırma hatalarının deliği iş miline göre eksen dışına yerleştirmesi veya üretim çalışması sırasında makinenin termal genleşmesinin iş mili ile fikstür arasındaki ilişkiyi değiştirmesi durumunda ortaya çıkar. Yüzer bir tutucu olmadan, yanlış hizalanmış bir deliğe sürülen rijit bir rayba eksantrik bir kesim üretir — rayba bir taraftan diğerinden daha fazla malzeme kaldırır — bu da aşırı büyük bir delik ve zayıf yuvarlaklık ile sonuçlanır. Yüzer tutucu, raybanın mevcut delik eksenini takip etmesini sağlar ve rijit kurulumların elde edemeyeceği uygulamalarda 0,005–0,010 mm TIR içinde yuvarlaklık üretir.
CNC raybalama hangi toleransı elde edebilir?
HSS takımlarla standart CNC makine raybalama, delik çapında ±0,010–0,025 mm ve Ra 0,8–1,6 µm yüzey kalitesi elde eder; bu, çoğu çapta H7 ve H8 ISO tolerans gereksinimlerini karşılar. Rijit kurulumlarda karbür raybalar ±0,008–0,020 mm elde eder. Yüzer tutuculu karbür raybalar ±0,005–0,015 mm ve Ra 0,4–0,8 µm elde eder. Bu değerler şunları varsayar: doğru raybalama öncesi talaş payı (toplam 0,10–0,30 mm), uygun kesme hızı (aynı malzeme için delme hızının 50–80%'si) ve iyi durumda bir rayba (keskin oluklar, çap spesifikasyonu içinde). Takım aşınması kademeli çap kaymasına neden olur — bir üretim çalışmasının başında ±0,012 mm tutan bir rayba, önemli aşınmadan sonra ±0,025 mm'de delikler üretebilir. Üretim çalışması boyunca delik çapını izlemek ve tolerans aşılmadan önce raybayı değiştirmek, tutarlı üretim kalitesi için esastır.
CMS mühendislik ekibi tarafından, alüminyum, paslanmaz çelik, titanyum ve mühendislik alaşımlarında rulman yatakları, pim delikleri, hidrolik bileşenler, havacılık burçları ve tıbbi cihaz montajları için raybalanmış delikler üreten 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: Machinery's Handbook (Reamers and Reaming), ASME B94.2 (Reamers), ISO 521 (Hand Reamers — Dimensions), Sandvik Coromant Hole-Making Application Guide, SME Fundamentals of Tool Design (Reaming chapter).
Raybalanmış Delikler Gerektiren Hassas CNC İşlenmiş Bileşenler mi Arıyorsunuz?
CMS olarak, H7, H6 ve özel tolerans spesifikasyonlarına göre hassas raybalanmış delikler üretiyoruz — malzemeye uygun takımlarla (paslanmaz çelik için helisel oluklu karbür, yüksek hassasiyetli üretim için yüzer tutucular), ilk numunelerde CMM delik ölçümü ve proses kabiliyeti dokümantasyonu ile.
[Raybalanmış delik spesifikasyon incelemesi ve CNC işleme teklifi isteyin →]


