
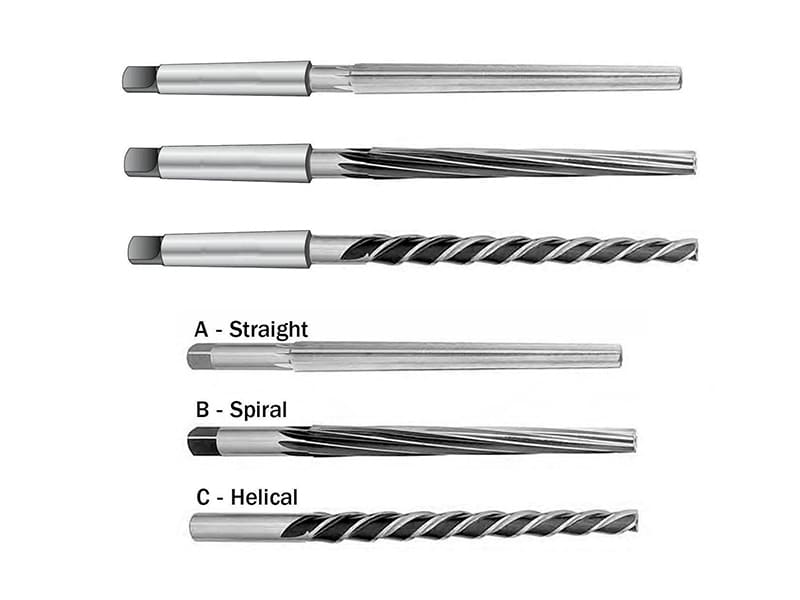
Réponse rapide : Un alésoir est un outil rotatif à plusieurs arêtes qui termine un trou percé à un diamètre précis, une rondeur exacte et un état de surface lisse en enlevant seulement 0,10 à 0,30 mm de matière lors d'une passe finale contrôlée. Le perçage établit l'emplacement du trou et sa taille approximative (tolérance typique ±0,05–0,10 mm) ; l'alésage atteint la tolérance fonctionnelle — ajustement H7, portée de roulement, trou de goupille de positionnement — à ±0,010–0,025 mm avec un état de surface Ra 0,8–1,6 µm. Les principaux types d'alésoirs sont : les alésoirs machine (production CNC, répétabilité ±0,010–0,025 mm), les alésoirs à main (réparation manuelle et ajustement de pièce unique), les alésoirs en carbure (matériaux durs et production en grande série), les alésoirs à hélice (matériaux tenaces comme l'acier inoxydable où l'évacuation des copeaux est critique), les alésoirs réglables (diamètres non standard), les alésoirs coniques pour goupilles (installations de goupilles coniques autobloquantes), les alésoirs à coquille (grands diamètres) et les porte-alésoirs flottants (correction du désalignement de la broche). Le choix correct dépend de : la classe de tolérance requise, le matériau de la pièce, le volume de production et le fait que le trou soit débouchant ou borgne.
Ce que font les alésoirs — et pourquoi le perçage seul est insuffisant
Un foret crée un trou en fracturant et en repoussant la matière devant les deux lèvres de coupe à la pointe du foret. Le résultat est un trou qui est approximativement de la bonne taille et au bon emplacement, mais qui présente des limitations inhérentes au processus de perçage :
Imprécision dimensionnelle : Les forets fléchissent légèrement sous les efforts de coupe, particulièrement lors de l'entrée sur des surfaces obliques, du perçage de trous transversaux ou avec des configurations d'outils à longue portée. Même un foret affûté, correctement rectifié et en bon état produit généralement des trous avec une variation de diamètre de ±0,025–0,075 mm et un défaut de rondeur (erreur de circularité) de 0,025–0,075 mm.
Rugosité de la surface : Les lèvres de coupe du foret déchirent et raclent la matière plutôt que de la cisailler proprement. La surface du trou résultant est rugueuse — Ra 3,2–6,3 µm est typique pour les trous percés dans l'acier, ce qui est bien plus grossier que le Ra 0,8–1,6 µm généralement requis pour les portées de roulements, les ajustements glissants et les alésages d'étanchéité hydraulique.
Ces limitations sont acceptables lorsque la fonction du trou est simplement de laisser passer une fixation — trous de passage pour boulons, trous pour le passage de câbles ou trous destinés à être taraudés. Elles ne sont pas acceptables lorsque le trou doit positionner un composant (goupille de positionnement), supporter un élément rotatif (roulement), maintenir une étanchéité hydraulique (alésage de vanne) ou obtenir un ajustement avec jeu ou serrage spécifique.
L'alésage remédie à ces trois limitations. Les multiples arêtes d'un alésoir (typiquement 4 à 8 pour les alésoirs standard) enlèvent chacune un copeau fin et uniforme de la paroi du trou. Le contact multi-arêtes avec la paroi existante du trou guide l'outil le long de l'axe établi, corrigeant la légère ovalité et produisant un alésage constamment rond. La légère charge de coupe de finition produit un Ra 0,8–1,6 µm en résultat courant. Avec un outillage et un contrôle de processus appropriés, une tolérance de ±0,010–0,015 mm sur le diamètre du trou est réalisable en production.
Le principe de la surépaisseur d'usinage : Les alésoirs ne sont pas conçus pour enlever de grandes quantités de matière. Si trop de surépaisseur est laissée pour l'alésage, l'alésoir fléchit, produit du broutement et surdimensionne le trou. La pratique standard consiste à percer le trou de 0,10 à 0,30 mm en dessous de la cote (selon le diamètre du trou et le matériau), puis à aléser à la dimension finale. L'alésoir enlève ces 0,10–0,30 mm finaux sur le diamètre.
Les principaux types d'alésoirs et leurs applications
Alésoirs machine
Les alésoirs machine sont l'outil d'alésage de production standard pour les centres d'usinage CNC, les tours CNC (pour les opérations d'alésage) et les perceuses à colonne. Ils ont une queue cylindrique (pour les porte-outils de type fraise) ou une queue cône Morse pour montage direct sur broche, et 4 à 8 arêtes droites ou légèrement hélicoïdales.
Performance : Les alésoirs machine utilisés en usinage CNC avec une rigidité appropriée, une avance adaptée (environ 0,1–0,4 mm/tour) et une vitesse de coupe (typiquement 50–80% de la vitesse de perçage pour le même matériau) produisent des tolérances d'alésage de ±0,010–0,025 mm sur le diamètre et un état de surface de Ra 0,8–1,6 µm. Ces valeurs couvrent la majorité des exigences d'ajustement de précision dans la fabrication industrielle.
Matériau : Les alésoirs machine en acier rapide (HSS) sont la norme pour la plupart des applications en acier et aluminium. Le HSS au cobalt (M42) offre de meilleures performances dans l'acier inoxydable austénitique et les alliages à haute teneur en nickel. Pour la production en grande série ou les matériaux durs, des alésoirs en carbure (carbure monobloc ou à plaquettes carbure) sont spécifiés.
Quand l'utiliser : Le choix par défaut pour la production CNC d'alésages à tolérance H7, H8 et comparable. Les portées de roulements, les trous de goupilles de positionnement dans les gabarits et outillages, les alésages de positionnement dans les composants assemblés et les bagues de précision sont toutes des applications courantes.
Alésoirs à main
Les alésoirs à main ont un carré d'entraînement à l'extrémité de la queue (pour tourne-à-gauche ou clé en T) et un long chanfrein d'entrée légèrement conique qui permet de guider l'outil manuellement dans l'alésage sans machine. Les arêtes sont typiquement légèrement plus longues que celles des alésoirs machine pour accommoder l'engagement plus long nécessaire à une opération manuelle contrôlée.
Performance : L'alésage à la main dépend de l'habileté et de la constance de l'opérateur. Des tolérances de ±0,020–0,050 mm sont réalisables avec une technique soignée ; maintenir cela sur plusieurs pièces dans une série de production n'est pas pratique. Les alésoirs à main sont intrinsèquement limités aux situations où l'usinage sur machine est indisponible ou impraticable.
Quand l'utiliser : Service sur site et maintenance (agrandissement ou affinage d'un trou dans un ensemble qui ne peut pas être démonté pour accéder à une machine), opérations d'ajustement pour des ajustements serrés ou incertains où la dimension finale doit être réalisée progressivement, et travail de prototype/atelier d'outillage où un trou unique doit être dimensionné avec précision. Les alésoirs à main ne doivent pas être utilisés dans des environnements de production où la constance d'un trou à l'autre est requise.
Alésoirs en carbure
Les alésoirs en carbure utilisent une construction en carbure monobloc (la plus courante pour les petits diamètres, en dessous d’environ 16 mm) ou des plaquettes en carbure brasées sur un corps en acier (pour les diamètres plus grands). Le module d’élasticité du carbure (~550 GPa) est environ 3 fois supérieur à celui de l’HSS (~200 GPa), ce qui produit moins de déflexion sous les charges de coupe et une meilleure stabilité dimensionnelle — particulièrement pertinent pour les alésages profonds et les matériaux à forces de coupe élevées.
Avantages de performance par rapport à l’HSS : Dans les matériaux abrasifs (fonte, plastiques renforcés de fibres, acier trempé), les alésoirs en carbure durent 5 à 15 fois plus longtemps que les alésoirs en HSS avant que les arêtes des cannelures ne s’usent et que le diamètre ne commence à dériver. Dans les séries de production continues (1 000+ trous), les alésoirs en carbure produisent des diamètres de trous plus cohérents tout au long de la série, car l’usure affecte le diamètre de coupe lentement et de manière prévisible. Le carbure permet également des vitesses de coupe plus élevées, réduisant le temps de cycle.
Quand l'utiliser : Acier inoxydable (304, 316, duplex) où l’écrouissage nécessite des arêtes vives et résistantes ; alliages de titane où la faible conductivité thermique concentre la chaleur au niveau de l’arête de l’outil ; aciers trempés au-dessus d’environ HRC 35 ; fonte et autres matériaux abrasifs ; et toute application à grand volume où le coût par trou justifie l’investissement plus élevé dans l’outil en carbure.
Alésoirs à cannelures hélicoïdales
Les alésoirs à cannelures hélicoïdales ont des cannelures qui spiralent autour du corps à un angle d’hélice (généralement 15–45°). Cette géométrie produit une action de coupe continue et progressive (plutôt que le contact interrompu des cannelures droites) et crée un effet de pompage axial des copeaux qui les extrait de l’alésage vers la broche de la machine dans les applications de trous débouchants.
Quand les cannelures droites échouent : Dans l’acier inoxydable et d’autres matériaux à écrouissage, les alésoirs à cannelures droites ont tendance à produire du broutement — l’outil vibre à la fréquence de contact de l’arête de coupe parce que la cannelure droite crée une charge d’impact périodique. Les cannelures hélicoïdales répartissent la force de coupe en continu autour de l’alésage, supprimant cette vibration. La surface de l’alésage résultante est plus lisse (typiquement Ra 1,0–1,6 µm contre Ra 2,4–3,2 µm pour les cannelures droites dans l’acier inoxydable) et plus cohérente dimensionnellement.
Avantage de l’évacuation des copeaux : Dans les alésages profonds (rapport profondeur/diamètre supérieur à environ 3:1) et dans les matériaux ductiles qui produisent des copeaux longs et filandreux (aluminium, cuivre, acier doux), l’action de pompage axial des cannelures hélicoïdales réduit considérablement le risque d’accumulation de copeaux — des copeaux accumulés se coinçant dans l’alésage et rayant la surface finie ou provoquant le grippage de l’alésoir.
Quand l'utiliser : Acier inoxydable (application principale), cuivre et alliages de cuivre, aluminium dans l’alésage de trous profonds, et toute application où les alésoirs à cannelures droites ont produit du broutement ou une finition de surface incohérente.
Alésoirs réglables
Les alésoirs réglables ont des plaquettes de coupe de type lame dans des fentes inclinées qui peuvent être expansées ou contractées pour ajuster le diamètre de coupe effectif, typiquement sur une plage de ±0,5–2,0 mm par rapport à la taille nominale. L’ajustement est effectué en desserrant une bague de verrouillage et en avançant ou en reculant les plaquettes de coupe.
Limitations de précision : Le mécanisme réglable introduit des variables supplémentaires (déflexion de la lame, ajustement inégal entre les lames, faux-rond provenant des forces de verrouillage) qui réduisent la tolérance réalisable par rapport aux alésoirs monoblocs. Des tolérances de ±0,025–0,050 mm sont réalistes avec un ajustement soigné ; ±0,010 mm n’est généralement pas réalisable en pratique courante.
Quand l'utiliser : Diamètres de trous non standard non couverts par les alésoirs à taille fixe standard ; opérations de réparation où le trou à aléser a été usé ou réparé à une taille non standard ; et situations d’atelier d’outillage où la taille exacte requise doit être déterminée par essai. Non approprié pour les applications de production à tolérance serrée.
Alésoirs pour goupilles coniques
Les alésoirs pour goupilles coniques correspondent à la géométrie de cône standard des goupilles coniques (définie par ASME B18.8 dans le système impérial : cône standard de 1:50 sur le diamètre par unité de longueur). Le cône de coupe de l’alésoir correspond au cône de la goupille, de sorte que le trou alésé reçoit la goupille dans un engagement conique autobloquant.
Fonction : Les goupilles coniques fournissent une connexion par interférence amovible et auto-serrante entre un arbre et une pièce d’accouplement (moyeu, engrenage, levier). L’engagement conique se verrouille sous la force axiale lors de l’assemblage mais peut être chassé pour le démontage. Cela contraste avec les goupilles cylindriques (y compris les goupilles de positionnement), qui reposent sur un ajustement par interférence pour la rétention.
Quand l'utiliser : Tout assemblage qui utilise des goupilles coniques standard selon ASME B18.8 ou des normes métriques équivalentes. Le cône alésé doit correspondre au numéro spécifique de la goupille conique (#0 à #7 dans le système impérial, avec les diamètres et longueurs de cône correspondants).
Alésoirs à coquille
Les alésoirs à coquille ont un corps creux qui se monte sur un arbre porte-outil, avec les dents de coupe sur la coquille. Le concept de coquille interchangeable permet de réutiliser l’arbre porte-outil lorsque la coquille est usée, réduisant le coût d’outillage pour les diamètres plus grands où les alésoirs monoblocs sont coûteux.
Quand l'utiliser : Diamètres supérieurs à environ 20–25 mm, où les alésoirs en carbure monobloc deviennent prohibitifs et où la conception montée sur arbre de l’alésoir à coquille offre une rigidité comparable à moindre coût. Les alésages de logements de roulements, les alésages de bagues dans les corps de gabarits et de montages, et les grands alésages hydrauliques sont des applications typiques.
Porte-alésoirs flottants
Un porte-alésoirs flottant (également appelé mandrin flottant ou porte-outil flexible) n’est pas un type d’alésoir mais un accessoire de porte-outil qui permet à l’alésoir de flotter radialement (typiquement ±0,5–2,0 mm de course radiale totale) par rapport à la broche de la machine. Ce flottement compense le désalignement entre l’axe du trou percé et l’axe de la broche.
Pourquoi le désalignement se produit : Même dans les centres d'usinage CNC bien calibrés, l'axe de la broche et l'axe du trou percé peuvent ne pas être parfaitement coïncidents en raison de : la déviation du foret pendant l'opération de perçage (produisant un trou qui commence à l'emplacement programmé mais dévie en s'approfondissant), les erreurs de positionnement du montage, et la dilatation thermique de la structure de la machine. Si un alésoir rigide est entraîné dans ce trou légèrement désaligné, les forces de réaction provoquent une coupe excentrique de l'alésoir, produisant un alésage surdimensionné.
Compensation par porte-outil flottant : Le porte-outil flottant permet à l'alésoir de suivre l'axe du trou existant indépendamment de l'axe de la broche, de sorte que l'alésoir coupe de manière concentrique dans le trou indépendamment du léger désalignement. Le résultat est une meilleure circularité, un diamètre plus constant et un meilleur état de surface par rapport à un montage rigide avec le même degré de désalignement.
Quand l'utiliser : Production de précision où une concentricité de trou inférieure à 0,010 mm TIR est requise ; pièces à parois minces où les forces de réaction d'un montage rigide déformeraient la pièce ; et toute application où le perçage produit systématiquement des trous avec un léger écart par rapport au centre programmé.
Sélection de l'alésoir selon le matériau
Le matériau de la pièce détermine les forces de coupe, le caractère de formation des copeaux, la génération de chaleur et la tendance à l'écrouissage — tous ces facteurs influencent le type d'alésoir le plus performant.
| Matériel | Alésoir recommandé | Raison clé | Paramètre critique |
|---|---|---|---|
| Alliages d'aluminium | Alésoir machine à cannelures droites (HSS ou carbure) | Géométrie simple ; évacuation adéquate des copeaux | Vitesse élevée acceptable ; éviter le tassement des copeaux |
| Acier au carbone (≤HB 250) | Alésoir machine HSS | Résistance à l'usure et ténacité adéquates | Vitesses et avances standard |
| Acier inoxydable austénitique (304, 316) | Alésoir carbure à cannelures hélicoïdales | Écrouissage ; évacuation des copeaux ; prévention du broutement | Vitesse réduite ; avance régulière et continue |
| Acier trempé (>HRC 35) | Alésoir carbure ; CBN pour >HRC 55 | Résistance d'arête ; résistance à l'usure | Vitesse très faible ; montage rigide requis |
| Alliages de titane | Alésoir carbure ; lubrification par trou central préférée | Concentration de chaleur à l'outil ; abrasion | Vitesse très faible ; lubrification par inondation |
| Fonte | Alésoir carbure | Usure abrasive due aux inclusions de graphite | Vitesse modérée ; dégagement des copeaux à air comprimé |
| Laiton et bronze | Alésoir machine HSS ou carbure | Faibles forces de coupe ; bon état de surface | Vitesse élevée ; arêtes vives pour éviter le déchirement |
| Plastiques techniques (PEEK, Delrin) | HSS ou carbure à géométrie affûtée | Prévenir la fusion ; élimination propre des copeaux | Vitesse élevée ; arêtes vives ; éviter l'accumulation de chaleur |
Le cas de l'acier inoxydable en détail : L'acier inoxydable austénitique (304, 316) s'écrouit en surface pendant la coupe — chaque passe de coupe laisse une couche plus dure que la passe suivante doit traverser. Avec les alésoirs à cannelures droites, le contact intermittent de chaque cannelure permet au matériau de la pièce de revenir légèrement en arrière entre les événements de coupe, exacerbant l'écrouissage et provoquant du broutement. Les cannelures hélicoïdales maintiennent un contact plus continu, réduisant le retour élastique et le taux d'écrouissage. Combinées à une vitesse de coupe réduite (environ 50% de la vitesse utilisée pour l'acier au carbone à diamètre équivalent) et à une avance continue et régulière qui empêche l'alésoir de frotter sans couper, les alésoirs carbure hélicoïdaux produisent des alésages propres et constants dans l'inox que les alésoirs HSS à cannelures droites ne peuvent pas égaler.
Tolérances réalisables selon le type d'alésoir
| Type d'alésoir | Tolérance de production typique | Finition de la surface (Ra) | Condition d'utilisation optimale |
|---|---|---|---|
| Alésoir à main | ±0,025–0,050 mm | Ra 1,6-3,2 µm | Ajustement de pièce unique, réparation |
| Alésoir machine (HSS) | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Production CNC, matériaux standard |
| Alésoir machine (carbure) | ±0,008–0,020 mm | Ra 0,4–1,2 µm | Grand volume, matériaux durs |
| Alésoir à cannelures hélicoïdales | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Inox, trous profonds, sujets au broutage |
| Alésoir réglable | ±0,025–0,050 mm | Ra 1,6-3,2 µm | Tailles non standard, réparation |
| Alésoir à coquille | ±0,015–0,030 mm | Ra 1,2–2,4 µm | Grands diamètres |
| Carbure + porte-outil flottant | ±0,005–0,015 mm | Ra 0,4 à 0,8 µm | Production de très haute précision |
Tolérance H7 comme référence de conception : H7 est la tolérance de trou de précision la plus courante dans les dessins du système ISO. Pour un alésage H7 de 10 mm, la tolérance est de +0,015 / 0 mm (l’alésage peut être de 10,000–10,015 mm). Pour un alésage H7 de 20 mm, la tolérance est de +0,021 / 0 mm. Un alésoir machine utilisé dans un montage bien contrôlé CNC atteint systématiquement ces tolérances sur les lots de production.
Problèmes courants d’alésage, causes et solutions
| Problème | Cause principale | Solution technique |
|---|---|---|
| Trou surdimensionné | Déflexion de l’alésoir ; vitesse excessive ; alésoir usé | Réduire la vitesse ; utiliser un alésoir en carbure pour la rigidité ; remplacer l’outil usé |
| Trou sous-dimensionné | Surépaisseur insuffisante ; alésoir usé coupant sous-dimensionné | Vérifier le diamètre de pré-alésage ; utiliser un nouvel alésoir |
| Mauvais état de surface (Ra >3,2 µm) | L’outil frotte au lieu de couper (arêtes émoussées, surépaisseur insuffisante) | Vérifier que le diamètre de pré-perçage laisse 0,10–0,30 mm ; remplacer l’alésoir |
| Marques de broutage sur la paroi de l’alésage | Vibration de la machine ; cannelures droites dans un matériau durcissant par écrouissage | Utiliser un alésoir à cannelures hélicoïdales ; vérifier la rigidité de la machine et du porte-outil |
| Trou surdimensionné à l’entrée, se rétrécissant vers la sortie | Désalignement entre la broche et le trou ; déflexion de l’alésoir | Utiliser un porte-outil flottant ; vérifier la rectitude du trou percé |
| Bourrage de copeaux (trous profonds, aluminium) | Copeaux non évacués ; géométrie des cannelures piégeant les copeaux | Utiliser un alésoir à cannelures hélicoïdales ; augmenter le débit/pression du liquide de refroidissement |
| Usure rapide de l’outil | Mauvais matériau pour la dureté de la pièce | Passer de l’HSS au carbure ; réduire la vitesse de coupe |
La surépaisseur de pré-alésage est l’erreur de processus la plus courante : Si le foret laisse trop peu de matière (moins d’environ 0,050 mm au total sur le diamètre), l’alésoir ne peut pas couper — il frotte, générant chaleur et pression qui peuvent faire que l’alésage se dimensionne correctement au départ mais produit une surface écrouie et une durée de vie courte de l’alésoir. Si trop de matière est laissée (au-dessus d’environ 0,4–0,5 mm au total pour la plupart des matériaux), l’alésoir dévie sous la charge, produisant un trou surdimensionné avec une mauvaise rondeur. La plage de surépaisseur totale de 0,10–0,30 mm est la fenêtre dans laquelle l’alésage fonctionne correctement.
Considérations DFM pour les trous alésés
Tailles standard d’alésoirs : Les alésoirs sont fabriqués en tailles standard (ISO 521, DIN 206, ASME B94.2 selon le système). Concevoir des diamètres de trous correspondant aux tailles standard d’alésoirs (incréments de 0,5 mm pour la plupart des diamètres, avec des tailles inférieures à 0,5 mm pour les petits diamètres) élimine le besoin d’outillage personnalisé ou réglable. Les diamètres de trous non standard (par exemple, 12,7 mm dans un contexte de conception métrique) nécessitent soit un alésoir réglable, soit un outil de taille personnalisée — les deux augmentent les coûts et réduisent la précision par rapport aux tailles standard.
Prise en compte de la surépaisseur d’alésage : Les dessins techniques qui spécifient un diamètre alésé final sans tenir compte de la taille du foret de pré-alésage peuvent créer des problèmes de fabrication. Les dessins doivent soit spécifier uniquement le diamètre alésé final (avec une note telle que “ percer et aléser à Ø10H7 ”), soit spécifier explicitement le diamètre du foret et le diamètre alésé. La responsabilité de l’usineur est de sélectionner une taille de foret appropriée qui laisse 0,10–0,25 mm de matière pour l’alésage.
Rapport profondeur du trou vs diamètre : L’alésage est simple pour les trous avec un rapport profondeur/diamètre inférieur à environ 3:1. Au-dessus de 5:1, l’évacuation des copeaux devient problématique avec des cannelures droites, et la déflexion de l’outil réduit la précision. Au-dessus de 8:1, le liquide de refroidissement traversant (liquide haute pression délivré par le centre de l’outil) devient essentiellement obligatoire pour une évacuation fiable des copeaux, et le maintien de la précision de position nécessite une attention particulière à la rectitude du pré-perçage. Les dessins de conception qui spécifient des alésages profonds avec tolérances serrées doivent être examinés pour la faisabilité de l’alésage.
Chanfrein à l’entrée de l’alésage : Un chanfrein d’entrée à 45° d’une profondeur de 0,5–1,0 mm à l’entrée de l’alésage aide à guider l’alésoir dans l’alésage lors de la passe d’engagement initiale, réduisant le risque de broutage ou de déflexion de l’alésoir à l’entrée. Ce chanfrein casse également l’arête vive à l’intersection alésage-surface, qui est un point de concentration de contraintes dans les composants soumis à fatigue.
Principaux enseignements
- Le brochage est le processus qui produit des trous fonctionnels à partir de trous percés: l’enlèvement de matière de 0,10–0,30 mm lors d’une passe d’alésage améliore la précision du diamètre du trou de ±0,050–0,100 mm (percé) à ±0,010–0,025 mm (alésé), et l’état de surface de Ra 3,2–6,3 µm (percé) à Ra 0,8–1,6 µm (alésé).
- Les alésoirs machine dans les opérations CNC sont le choix par défaut pour les alésages avec tolérances de production: ils atteignent une tolérance de diamètre de ±0,010–0,025 mm avec un état de surface Ra 0,8–1,6 µm, couvrant les exigences de tolérance H7 et équivalentes dans les matériaux standard.
- Les alésoirs à cannelures hélicoïdales sont requis pour l’acier inoxydable austénitique et autres matériaux durcissant par écrouissage: les cannelures droites provoquent des vibrations dans l’inox car le contact intermittent permet un retour élastique du matériau entre les passes de coupe ; les cannelures hélicoïdales maintiennent un contact plus continu, supprimant les vibrations et produisant régulièrement un Ra de 1,0–1,6 µm.
- Les alésoirs en carbure sont requis pour la production en grand volume, les matériaux durs et les applications exigeant un diamètre d’alésage constant sur des milliers de trous: le carbure dure 5 à 15 fois plus longtemps que l’HSS dans les matériaux abrasifs ou durcissant par écrouissage, maintenant le diamètre dans la tolérance sur des séries de production nettement plus longues.
- Les porte-alésoirs flottants compensent le désalignement broche-trou: la conformité flottante permet à l’alésoir de suivre l’axe du trou existant plutôt que d’être dévié hors axe par la broche, produisant une rondeur et une concentricité supérieures dans les applications de haute précision.
- La surépaisseur avant alésage de 0,10–0,30 mm au total sur le diamètre est critique: une surépaisseur trop faible provoque un frottement et un écrouissage ; une surépaisseur trop importante provoque une déflexion, un surdimensionnement et des vibrations.
- À l'attention des équipes d'approvisionnement et de conception des équipementiers: spécifier les trous alésés comme “ percer et aléser Ø[nominal] [classe de tolérance] ” (par exemple, “ percer et aléser Ø10H7 ”) plutôt que de spécifier uniquement le diamètre final sans contexte de processus. Cela donne au fournisseur d’usinage une instruction claire sur la tolérance requise et implique le processus en deux étapes. Pour les composants en acier inoxydable ou en titane avec alésages de précision, spécifier “ alésé, outillage carbure à cannelures hélicoïdales ” dans la note de processus évite les problèmes de cannelures droites qui entraînent des reprises.
Questions fréquemment posées
Quelle est la différence entre un alésoir machine et un alésoir à main ?
Un alésoir machine est conçu pour être utilisé dans un centre d’usinage CNC, une perceuse à colonne ou un tour à vitesse et avance contrôlées, et produit des tolérances de trou constantes de ±0,010–0,025 mm avec un état de surface Ra 0,8–1,6 µm sur les lots de production. Un alésoir à main est tourné manuellement avec une clé à molette ou un T-handle, possède une longue entrée conique pour un guidage d’introduction, et produit des tolérances de ±0,025–0,050 mm qui varient selon la technique de l’opérateur. Les alésoirs machine sont le choix correct pour toute situation exigeant des résultats constants et reproductibles sur plusieurs pièces. Les alésoirs à main sont appropriés pour la réparation et la maintenance lorsque l’accès machine n’est pas disponible, ou pour des opérations d’ajustage sur pièce unique où la taille doit être ajustée progressivement au ressenti.
Pourquoi un alésoir à cannelures hélicoïdales doit-il être utilisé pour l’acier inoxydable ?
L’acier inoxydable austénitique (304, 316) durcit par écrouissage lors de la coupe — la surface du matériau devient plus dure que le matériau sous-jacent après chaque passe de coupe, exigeant des passes suivantes pour couper à travers un matériau progressivement plus dur. Avec les alésoirs à cannelures droites, chaque cannelure contacte brièvement la paroi de l’alésage puis perd le contact avant que la cannelure suivante ne s’engage. Pendant cet intervalle sans contact, la surface du matériau revient élastiquement et durcit partiellement par écrouissage. Lorsque la cannelure suivante s’engage, elle rencontre une surface plus dure, créant une action de coupe interrompue induisant des vibrations. Les cannelures hélicoïdales maintiennent un contact plus continu avec la paroi de l’alésage tout au long de la passe de coupe, réduisant l’intervalle de retour élastique et supprimant les vibrations. Le résultat est un état de surface d’alésage Ra 0,8–1,6 µm dans l’inox comparé à Ra 2,4–3,2 µm ou pire avec des cannelures droites.
Quelle surépaisseur doit être laissée pour l’alésage ?
La surépaisseur standard avant alésage est de 0,10–0,30 mm au total sur le diamètre (0,05–0,15 mm par côté), ajustée vers la limite inférieure pour les petits diamètres et les matériaux tendres, et vers la limite supérieure pour les grands diamètres et les matériaux durs. Pour un trou de Ø10 mm dans l’acier, une surépaisseur totale de 0,10–0,15 mm (percer à Ø9,85–9,90 mm, aléser à Ø10,000 mm H7) est standard. Si moins de surépaisseur est laissée, l’alésoir ne peut pas couper proprement et frottera plutôt que de cisailler, générant de la chaleur, durcissant la surface de l’alésage par écrouissage et réduisant la durée de vie de l’alésoir. Si plus de surépaisseur est laissée, l’alésoir dévie sous la charge de coupe plus élevée, produisant un trou surdimensionné avec une mauvaise rondeur. Vérifier le diamètre de pré-perçage avant chaque opération d’alésage est une étape de contrôle qualité de base en usinage de précision.
Quand un porte-alésoir flottant doit-il être utilisé ?
Un porte-alésoir flottant est utilisé lorsqu’il existe un désalignement entre l’axe de la broche et la ligne centrale du trou percé qui ne peut pas être corrigé par le réglage de la machine. Ce désalignement se produit lorsque le foret dévie pendant le perçage (produisant un trou dont la ligne centrale s’écarte du trajet programmé), lorsque des erreurs de positionnement du gabarit placent le trou hors axe par rapport à la broche, ou lorsque la dilatation thermique de la machine modifie la relation entre la broche et le gabarit pendant la série de production. Sans porte flottant, un alésoir rigide entraîné dans un trou désaligné produit une coupe excentrique — l’alésoir enlève plus de matière d’un côté que de l’autre — résultant en un alésage surdimensionné et une mauvaise rondeur. Le porte flottant permet à l’alésoir de suivre l’axe du trou existant, produisant une rondeur dans les 0,005–0,010 mm TIR dans les applications que les montages rigides ne peuvent pas atteindre.
Quelle tolérance l’alésage CNC peut-il atteindre ?
L'alésage standard en machine CNC avec outillage HSS atteint ±0,010–0,025 mm sur le diamètre du trou et un état de surface Ra 0,8–1,6 µm, ce qui couvre les exigences de tolérance ISO H7 et H8 pour la plupart des diamètres. Les alésoirs en carbure en montage rigide atteignent ±0,008–0,020 mm. Les alésoirs en carbure avec porte-alésoir flottant atteignent ±0,005–0,015 mm et Ra 0,4–0,8 µm. Ces chiffres supposent : une surépaisseur d'alésage correcte avant opération (0,10–0,30 mm au total), une vitesse de coupe appropriée (50–80% de la vitesse de perçage pour le même matériau), et un alésoir en bon état (cannelures affûtées, conforme à la spécification de diamètre). L'usure de l'outil provoque une dérive progressive du diamètre — un alésoir qui maintenait ±0,012 mm au début d'une série de production peut produire des trous à ±0,025 mm après une usure significative. Le contrôle du diamètre du trou tout au long de la production et le remplacement de l'alésoir avant que la tolérance ne soit dépassée sont essentiels pour une qualité de production constante.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC produisant des trous alésés pour sièges de roulements, trous de goupilles, composants hydrauliques, bagues aérospatiales et assemblages de dispositifs médicaux en aluminium, acier inoxydable, titane et alliages techniques. Références techniques : Machinery's Handbook (Reamers and Reaming), ASME B94.2 (Reamers), ISO 521 (Hand Reamers — Dimensions), Guide d'application de perçage Sandvik Coromant, SME Fundamentals of Tool Design (chapitre sur l'alésage).
Vous recherchez des composants usinés de précision CNC nécessitant des trous alésés ?
Chez CMS, nous produisons des trous alésés de précision selon les spécifications H7, H6 et tolérances personnalisées — avec un outillage adapté au matériau (carbure à cannelures hélicoïdales pour l'acier inoxydable, porte-alésoirs flottants pour la production de haute précision), mesure de trou CMM sur les premières pièces et documentation de capacité de processus.
[Demander une revue de spécification de trou alésé et un devis d'usinage CNC →]


