
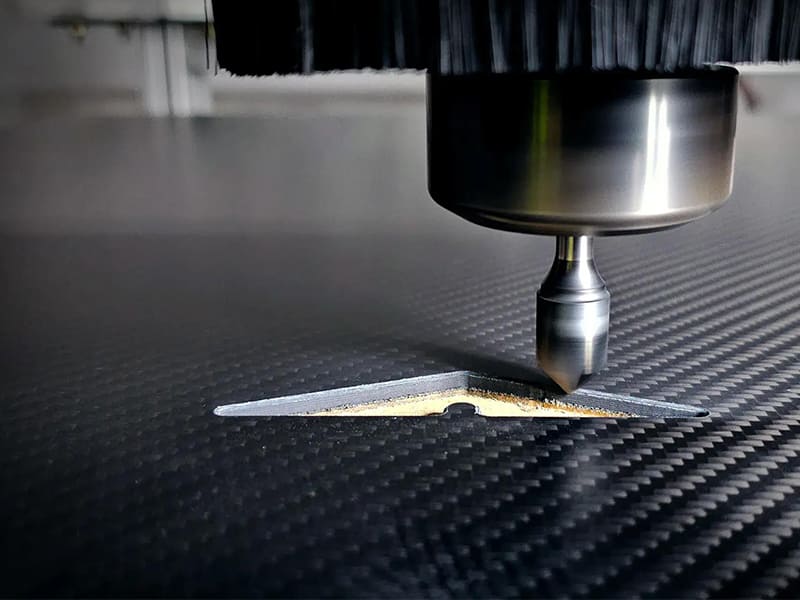
Schnelle Antwort: Die CNC-Bearbeitung von Kohlefaser eignet sich für Präzisionsbearbeitungen – wie das Schneiden, Bohren, Besäumen und Nuten von vorgefertigten Laminaten –, ist jedoch nicht das Hauptverfahren zur Herstellung von Verbundwerkstoffstrukturen. Das Verfahren ist geeignet, wenn: die Geometrie eine 2D- oder einfache 3D-Platten-/Halterform aufweist, das Produktionsvolumen unter etwa 2.000–5.000 Teilen liegt, Toleranzen von ±0,05–0,10 mm ausreichend sind und die Bearbeitung das Verbundschichten oder -formen ergänzt (anstatt es zu ersetzen). Wichtige technische Unterschiede zur Metallbearbeitung: Kohlenstofffasern sind stark abrasiv (die Standzeit der Werkzeuge sinkt ohne diamantbeschichtete Werkzeuge auf 50–200 Bohrungen), beim Schneiden entsteht feiner, leitfähiger Staub, der eine spezielle Absaugung erfordert, und Delaminierung am Bohrungsausgang ist die häufigste Fehlerart. Ab einer Stückzahl von etwa 5.000–10.000 Teilen pro Jahr ist das Formpressen oder RTM in der Regel wirtschaftlicher, da die CNC-Zykluszeiten von 5–20 Minuten pro Teil zum Kostenengpass werden.
Warum sich die CNC-Bearbeitung von Kohlefaser grundlegend von der Metallbearbeitung unterscheidet
Kohlefaserverstärkter Kunststoff (CFK) ist ein Schichtverbundwerkstoff und kein homogenes Material. Diese Unterscheidung bestimmt jeden Aspekt der Bearbeitungsplanung: welche Werkzeuge eingesetzt werden müssen, mit welchen Fehlern zu rechnen ist und welche Toleranzen eingehalten werden können.
Materialaufbau: CFK besteht aus einer Kohlefaserverstärkung (die die Zugbelastung aufnimmt und je nach Typ einen Zugmodul von 230–700 GPa aufweist), die in eine Epoxidharzmatrix eingebettet ist (die Scher- und Druckbelastungen aufnimmt). Die Fasern sind in einzelnen Schichten (Lagen) unter Winkeln angeordnet, die typischerweise 0°, 45°, 90° und −45° umfassen. Das so entstehende Material ist stark anisotrop – die Zugfestigkeit in Faserrichtung kann 1.500–2.000 MPa betragen; senkrecht zu den Fasern sinkt die Festigkeit auf etwa 50–80 MPa.
So verhält sich der Schnitt: Beim Schneiden eines Metalls schert das Werkzeug das Werkstückmaterial ab, wodurch ein Span entsteht. Bei CFK führt der Schneidvorgang nicht zum Scheren einer duktilen Matrix, sondern zum Bruch der Kohlenstofffasern. Die zum Brechen der Fasern erforderliche Energie hängt davon ab, ob die Faser in Längsrichtung, quer oder schräg geschnitten wird. Diese Variabilität führt zu schwankenden Schnittkräften – im Gegensatz zu den stationären Kräften beim Metallschneiden – und die an der Schnittfläche verbleibenden Faserenden verursachen ein Ausfransen oder Ausreißen der Fasern, wenn das Werkzeug nicht scharf ist oder die Richtung der Werkzeugbahn nicht optimiert ist.
Warum Standardwerkzeuge versagen: Kohlefasern gehören zu den härtesten abrasiven Werkstoffen, die bei der Zerspanung vorkommen. Die Mohs-Härte von Kohlefaser liegt bei etwa 3–4 und ist damit höher als die vieler unbeschichteter Schneidkanten im weichen Zustand. Unbeschichtete Hartmetall-Schaftfräser, die CFK bearbeiten, weisen einen raschen Flankenverschleiß auf; ohne geeignete Beschichtung beträgt die Standzeit typischerweise 50–100 Bohrungen. Diamantbeschichtete Werkzeuge (CVD-Diamant oder PCD-bestückt) weisen eine Härte im Bereich von 8.000–10.000 HV auf – ausreichend, um dem Kontakt mit den abrasiven Fasern standzuhalten – und können eine 5–10-mal längere Standzeit als unbeschichtetes Hartmetall erreichen.
Staubgefahr: Beim Bruch von Kohlefasern entstehen feine Partikel (1–10 µm), die elektrisch leitfähig und lungengängig sind. Diese Partikel verunreinigen die Maschinenelektronik, können – wenn sie nicht aufgefangen werden – Kurzschlüsse in Steuerungssystemen verursachen und stellen eine Gefahr für die Atemwege dar, die eine P100-Filterung erfordert. Eine spezielle Absaugung an der Schnittstelle ist für die dauerhafte Bearbeitung von CFK unverzichtbar.
| Eigentum | Aluminium 6061 | Kohlefaser (CFK, 60%-Faseranteil) |
|---|---|---|
| Materialaufbau | Homogen und isotrop | Schichtförmiger anisotroper Verbundwerkstoff |
| Schneidmechanismus | Duktil-Spanbildung | Faserbruch, kein duktiler Span |
| Werkzeugverschleißmodus | Kraterbildung, langsamer Flankenverschleiß | Schneller abrasiver Flankenschleiß |
| Typische Standzeit (Schaftfräser) | 50.000–100.000 mm³ abgetragenes Metall | 2.000–5.000 Bohrungen ohne Diamantbeschichtung |
| Risiko der Delaminierung | Keine | Bedeutend am Bohrungsanfang/Bohrungsende |
| Staubart | Metallspäne (grob) | Feine leitfähige Partikel (1–10 µm) |
| Oberflächenrauheit (erreichbar) | Ra 0,4–0,8 µm | Ra 1,6–3,2 µm (typisch); Ra 0,8 bei optimaler Werkzeugauswahl |
| Formstabilität | Hoch | Mäßig (Auswirkungen von Restspannungen) |
Wann ist die CNC-Bearbeitung von Kohlefaser sinnvoll?
Prototypenbau und Kleinserienfertigung
Die CNC-Bearbeitung erfordert keine speziellen Werkzeuge (keine Formen, keine Laminierwerkzeuge). Für ein Verbundwerkstoff-Entwicklungsprogramm, bei dem sich das Design noch in der Entwicklung befindet, ist die Möglichkeit, ein CAM-Programm zu aktualisieren, anstatt eine Form im Wert von $2.000–$20.000 zu modifizieren, ein erheblicher Vorteil. Die Vorlaufzeit für CNC-gefräste CFK-Prototypen aus serienmäßigem Laminat beträgt in der Regel 3–7 Tage. Die Vorlaufzeiten für Formwerkzeuge im Formpressverfahren betragen in der Regel mindestens 4–8 Wochen.
Bei Produktionsmengen unter etwa 2.000 Teilen machen die amortisierten Werkzeugkosten für eine Verbundwerkstoffform die CNC-Bearbeitung von zugekauftem Laminatmaterial in der Regel wirtschaftlicher. Ab etwa 5.000–10.000 Teilen pro Jahr wird die Zykluszeit der CNC-Bearbeitung (5–20 Minuten pro Teil, je nach Geometrie) zum Kostenengpass, und Formverfahren mit Zykluszeiten von 1–3 Minuten werden wirtschaftlicher.
Merkmale von Präzisionsbohrungen und -schlitzen
Nachgehärtete Verbundwerkstoffteile, die im Autoklav, im Formpressverfahren oder im Harztransferverfahren (RTM) hergestellt werden, weisen aufgrund von Formtoleranzen Maßabweichungen von ±0,3–0,5 mm bei den Bohrungspositionen und von ±0,2–0,5 mm bei den Kantenprofilen auf, Aushärtungsschrumpfung und Spring-in (eine dauerhafte Winkelverformung gekrümmter Verbundwerkstoffteile nach dem Entformen, typischerweise 0,5–1,5°).
Durch CNC-Bohren und -Fräsen lassen sich diese Merkmale mit einer Positionstoleranz von ±0,05 mm realisieren, was für mechanische Befestigungsverbindungen, die Montage von Sensoren und strukturelle Schnittstellenverbindungen erforderlich ist. Ein Drohnenrahmen, der mehr als 40 Befestigungslöcher für Motoren und Elektronik benötigt – jedes mit einer Positionstoleranz von ±0,05 mm –, kann allein durch Spritzguss nicht gemäß dieser Spezifikation hergestellt werden. Die CNC-Nachbearbeitung des Spritzgussrahmens ist dabei der Standardansatz.
Endbearbeitung von geformten Verbundwerkstoffteilen
In der Verbundwerkstofffertigung für die Luft- und Raumfahrt sowie die Automobilindustrie lautet der Standard-Produktionsablauf wie folgt: Verbundwerkstoff-Aufbau oder -Formung (zur Festlegung der strukturellen Form und der Faserausrichtung), gefolgt von CNC-Zuschnitt, Bohren und Kantenbearbeitung (zur Einhaltung der Montagetoleranzen). Bei diesem zweistufigen Ansatz wird jeder Prozess für das eingesetzt, was er am besten kann: das Formen zur Herstellung der Verbundwerkstoffstruktur und die CNC-Bearbeitung zur Gewährleistung der Maßgenauigkeit.
Zu den typischen CNC-Bearbeitungsvorgängen an geformten Verbundwerkstoffteilen gehören: das Besäumen der Konturen (Entfernen von Graten und Anpassen der Kanten auf das Nennmaß), das Bohren von Befestigungslöchern unter Einhaltung der Positionstoleranz, das Fräsen von Aussparungen für den Zugang zu Kabeln und Steckverbindern sowie die Oberflächenbearbeitung, sofern dies aufgrund der Kantenqualität oder aus ästhetischen Gründen erforderlich ist.
Wann sich die CNC-Bearbeitung von Kohlefaser nicht eignet
Großserienfertigung
Bei Jahresstückzahlen von über etwa 5.000–10.000 Teilen ist die CNC-Bearbeitung von Kohlefaser im Vergleich zum Formpressen oder RTM wirtschaftlich unvorteilhaft. Die Maschinenzeitkosten von 10–20 Minuten pro Teil führen in Verbindung mit den Werkzeugwechselkosten für abrasive CFK-Werkstoffe zu Stückkosten, die das Formpressen mit einem Zyklus von 1–3 Minuten pro Teil bei hohen Stückzahlen um 50–70% unterbieten kann.
Bei einer Stückzahl von 20.000 Teilen pro Jahr beträgt die CNC-Bearbeitungszeit 15 Minuten pro Teil, was einem Maschinenaufwand von 5.000 Maschinenstunden pro Jahr entspricht – das entspricht etwa drei CNC-Bearbeitungszentren im Vollzeitbetrieb, zuzüglich Werkzeugkosten und Bedienerzeit. Ein Formpresswerkzeug mit einer Anfangsinvestition von $15.000 und einer Zykluszeit von 2 Minuten produziert dieselben 20.000 Teile in etwa 667 Maschinenstunden. Diese wirtschaftliche Realität ist der Grund, warum CFK-Automobilkomponenten in großen Stückzahlen (Motorhauben, Türeinsätze, Strukturteile) im Formpressverfahren oder RTM-Verfahren hergestellt werden und nicht mittels CNC-Bearbeitung.
Bauteile, bei denen die Faserausrichtung entscheidend ist
Bei der CNC-Bearbeitung wird Material von vorhandenen Laminaten abgetragen. Dabei können weder Fasern hinzugefügt noch die Faserausrichtung verändert oder die durch eine Strukturanalyse vorgegebene Faserarchitektur erzeugt werden. Wenn Lastpfade in einem Verbundbauteil bestimmte Faserausrichtungen erfordern – was bei Primärstrukturen praktisch immer der Fall ist –, muss das Laminat so konstruiert und geschichtet werden, dass diese Ausrichtungen gewährleistet sind. Die CNC-Bearbeitung der Umrisse, Bohrungen und Schnittstellenflächen ist eine geeignete Endbearbeitung; die Verwendung von CNC zur Bearbeitung der strukturellen Form aus einem flachen Laminat führt jedoch zu einem Bauteil, bei dem die Faserarchitektur nicht für den Lastpfad optimiert wurde.
Bei einer korrekt konstruierten tragenden Halterung sind die Fasern entlang der primären Zug- und Druckwege ausgerichtet. Die Bearbeitung einer komplexen Form aus einem flachen 0°/45°/90°-Laminat führt zu einem Bauteil mit zufälliger Faserausrichtung im Verhältnis zu den tatsächlichen Belastungswegen an jedem Querschnitt sowie zu lokalen Spannungskonzentrationen an den bearbeiteten Kanten, an denen Fasern durchtrennt werden.
Dünnwandige oder kosmetische Oberflächen, die empfindlich gegenüber Faserschäden sind
CFK-Bauteile mit einer Wandstärke von weniger als etwa 2 mm weisen während der Bearbeitung ein erhöhtes Risiko für eine durchgehende Delaminierung auf. Die interlaminare Bruchzähigkeit typischer Epoxid-Kohlenstoff-Systeme in der Luft- und Raumfahrt (Modus I: 200–400 J/m²) ist relativ gering – vergleichbar mit spröden Polymeren – und die Konzentration der Schnittkräfte an dünnen Wänden führt zu einer Delaminierung, die sowohl die strukturelle Integrität als auch die Oberflächenqualität beeinträchtigt.
Sichtbare Kohlefaseroberflächen (optisch anspruchsvolle CFK-Verkleidungen in der Automobilindustrie und bei Konsumgütern) reagieren besonders empfindlich auf die Kantenqualität und die Oberflächenbeschaffenheit. Der Unterschied zwischen einer sauberen Kante mit scharfen Faserenden und einer ausgefransten Kante mit Faserausbrüchen ist mit bloßem Auge erkennbar. Um eine kosmetische Qualität zu erreichen, sind Diamantwerkzeuge, eine optimierte Werkzeuggeometrie (Kompressionsschneider, die die Fasern gleichzeitig von der Ober- und Unterseite des Laminats abscheren) sowie kontrollierte Parameter erforderlich.
Werkzeuge für die CNC-Bearbeitung von Kohlefaser
Diamantbeschichtete Schaftfräser und Oberfräser: CVD-diamantbeschichtete Hartmetallwerkzeuge bieten beim Fräsen und Beschneiden von CFK eine 5- bis 10-mal höhere Verschleißfestigkeit als unbeschichtetes Hartmetall. Die Diamantbeschichtung sorgt für eine anhaltende Schärfe der Schneidkante beim Kontakt mit den hochharten Fasern, wodurch der Flankenverschleiß begrenzt und die Kantenqualität erhalten bleibt. Die Dicke der CVD-Diamantbeschichtung beträgt typischerweise 10–20 µm; die Beschichtung haftet gut auf Hartmetallsubstraten und behält eine Härte von über 8.000 HV bei.
Pressschneider: Ein Kompressionsfräser (auch als „Up-Down-Fräser“ bezeichnet) verfügt im unteren Bereich über rechtsgängige Spiralnuten und im oberen Bereich über linksgängige Spiralnuten, sodass die Schnittkräfte die obere und untere Faserschicht während des Fräsvorgangs zur Mitte des Laminats hin drücken. Dies verhindert das Herausreißen der oberen Faserschicht (beim herkömmlichen Fräsen wird die obere Schicht nach oben gedrückt, wodurch die Oberfläche angehoben und ausgefranst wird) sowie die Delaminierung der unteren Schicht (beim herkömmlichen Fräsen wird die untere Schicht nach unten gedrückt). Beim Fräsen von CFK-Profilen und Nuten erzielen Kompressionsfräser eine deutlich bessere Kantenqualität als herkömmliche Einhelix-Werkzeuge.
Brad-Point- und Stufenbohrer zum Bohren: Standard-Spiralbohrer konzentrieren die Schubkraft auf den Spitzenpunkt und erzeugen am Bohrausgang eine Reißwirkung – die Hauptursache für Delaminationen am Bohrausgang. Brad-Point-Bohrer verfügen über einen kleinen Spitzenpunkt und zwei äußere Schneidkanten, die den Einstichkreis vor dem Eingriff des Hauptkörpers vorritzen, wodurch die Schubkraft reduziert und die Einstichqualität verbessert wird. Stufenbohrer (Vorgabbohrung plus Enddurchmesser in einem Werkzeug) reduzieren das am Austritt verdrängte Material, indem sie das Loch schrittweise vorbohren. Am Bohrungsaustritt wird die Delaminierung am Austritt weiter verringert, indem die Vorschubgeschwindigkeit für die letzten 0,5–1,0 mm reduziert wird (oder indem das Werkstück mit einer Opferplatte unterlegt wird, die die Austrittslagen stützt).
Fehlervermeidung: Die fünf entscheidenden Kontrollmaßnahmen
Delaminierung am Bohrungsausgang
Grundursache: Die Schubkraft am Bohrerschnitzpunkt übersteigt die interlaminare Zugfestigkeit der letzten Lagen, wodurch diese sich trennen, bevor die Bohrerspitze austritt. Vorbeugung: Verwenden Sie eine Brad-Point- oder Stufenbohrergeometrie, bringen Sie unter dem CFK eine Unterlegplatte aus MDF oder Aluminium an, reduzieren Sie die Vorschubgeschwindigkeit beim Durchbruch um 50% und verwenden Sie eine hohe Spindeldrehzahl (die Verringerung der Spanabnahme pro Umdrehung reduziert die Schubkraft pro abgetragener Materialeinheit).
Ausgefranste Kanten bei Fräsvorgängen
Ursache: Die Fasern werden an der Schnittkante eher gedrückt als abgeschert. Vorbeugung: Verwenden Sie Kompressionsschneider, bevorzugen Sie das Steigfräsen (der Span ist am Anfang dick und wird zum Ende hin dünner, was zu einer kontrollierteren Scherung führt), halten Sie die Werkzeuge scharf (abgenutzte Werkzeuge erfordern einen höheren Kraftaufwand beim Schneiden, wodurch die Zugkraft auf die Fasern zunimmt) und reduzieren Sie die Spanbelastung pro Zahn.
Schneller Werkzeugverschleiß
Grundursache: Die Abrasivität von Kohlefaser führt bei unbeschichtetem Hartmetall zu schnellem Flankenschleiß. Vorbeugung: Verwenden Sie diamantbeschichtete Werkzeuge, überwachen Sie die Standzeit anhand der Anzahl der Bohrungen oder der zurückgelegten linearen Meter beim Fräsen und tauschen Sie die Werkzeuge aus, bevor sich die Maßtoleranz oder die Kantenqualität verschlechtert. Bei unbeschichtetem Hartmetall in CFK beträgt die Standzeit typischerweise 50–200 Bohrungen; bei CVD-diamantbeschichteten Werkzeugen 500–2.000 Bohrungen bei gleichbleibenden Parametern.
Maßabweichungen aufgrund von Restspannungen
Grundursache: CFK-Laminate weisen Restspannungen aus dem Aushärtungsprozess auf. Wenn Material abgetragen wird (insbesondere auf einer Seite eines asymmetrischen Laminats), ändert sich die Spannungsverteilung, und das Bauteil kann sich verziehen. Vorbeugung: Verwenden Sie eine Vakuumtisch-Spannvorrichtung, um das Bauteil während der Bearbeitung flach zu halten, lassen Sie an kritischen Oberflächen 0,10–0,20 mm Aufmaß für einen leichten Schlichtdurchgang stehen und gleichen Sie den Werkzeugweg aus (entfernen Sie nach Möglichkeit gleiche Materialmengen von beiden Seiten), um die Netto-Spannungsänderung zu minimieren.
Verunreinigung durch Kohlenstoffstaub
Grundursache: Beim Brechen der Fasern entstehen feine Partikel, die in die Luft gelangen und sich in der gesamten Maschine sowie im Arbeitsbereich ablagern. Vorbeugung: Absaugung direkt an der Schnittstelle (Düse in einem Abstand von 10–20 mm zum Schneidwerkzeug), Bearbeitungskabinen, die eine Staubausbreitung verhindern, sowie die Trennung der CFK-Bearbeitung von anderen Werkzeugmaschinen in der Halle. Das Bedienpersonal muss während der Einrichtung und der Handhabung der Werkstücke einen Atemschutz der Klasse P100 oder gleichwertig tragen.
Realistische Toleranzen bei der CNC-Bearbeitung von Kohlefaser
Kohlefaserlaminate sind nicht in gleicher Weise formstabil wie Aluminiumblöcke. Zwei Faktoren schränken die erreichbaren Toleranzen ein:
Restspannung im Laminat: Beim Aushärtungsprozess entstehen thermische Eigenspannungen (das Harz schrumpft beim Abkühlen von der Aushärtungstemperatur von 120–180 °C). Wenn beim Bearbeiten Material abgetragen wird, verändert sich die Verteilung der Eigenspannungen und das Bauteil verschiebt sich. Bei ausgewogenen, symmetrischen Laminaten (mit annähernd gleichem Faseranteil auf beiden Seiten der Neutralebene) ist diese Verschiebung gering. Bei unausgewogenen Laminaten ist eine Verschiebung von 0,05–0,20 mm bei einem 200-mm-Bauteil möglich.
Variabilität der Ballaststoffe: Gewebe weisen periodische Schwankungen in der Faserdichte auf; unidirektionales Band hat eine gleichmäßigere Faserverteilung, weist jedoch an den Lagengrenzen weiterhin lokale Schwankungen auf. Diese Schwankungen führen zu einer leichten Heterogenität im mechanischen Verhalten an der Werkzeugspitze.
Praktische Toleranzrichtlinien:
| Funktion | Erreichbare Toleranz | Prozessanforderungen |
|---|---|---|
| Außenprofil (Fräsen) | ±0,10–0,15 mm | Standard-Diamantwerkzeuge, Vakuumspannvorrichtung |
| Bohrlochposition (Bohren) | ±0,05 mm | Brad-Point-Bohrer, starre Befestigung, Stechbohren |
| Lochdurchmesser | ±0,05 mm | Einstufig oder aufgebohrt, kontrollierte Parameter |
| Position von Kante zu Bohrung | ±0,05–0,08 mm | Kombinierte Fräs- und Bohrvorrichtung |
| Präzise Formteile mit engen Toleranzen | ±0,02–0,03 mm | Validierte Einrichtung, Endbearbeitungsdurchlauf, CMM-Überprüfung |
Die Festlegung von Toleranzen, die enger als ±0,05 mm sind, bei CFK ohne Validierung durch den Lieferanten stellt ein erhebliches Risiko dar. Im Gegensatz zur Aluminiumbearbeitung (wo mit geeigneten Werkzeugen und einer stabilen Maschine routinemäßig Toleranzen von ±0,01 mm erreicht werden können) erfordern CFK-Toleranzen unter ±0,03 mm eine nachgewiesene Prozessfähigkeit, die sich aus einer spezifischen Kombination aus Material, Laminatdicke, Laminierkonfiguration, Spannvorrichtung und Werkzeugausstattung ergibt. Fordern Sie vor der Auftragserteilung Testdaten an.
DFM-Richtlinien für CNC-gefräste Teile aus Kohlefaser
Inneneckenradien: Rotierende Werkzeuge können keine scharfen Innenecken erzeugen. Legen Sie minimale Inneneckenradien fest, die mindestens dem Radius des Fräswerkzeugs entsprechen (typischerweise 0,5–2,0 mm für die meisten CFK-Fräsanwendungen). Bei Bauteilen, die rechtwinklige Innenecken erfordern (z. B. zum Zusammenbau mit einer rechtwinkligen Welle), ermöglicht eine „Dog-Bone“-Entlastung an der Ecke die rechtwinklige Form und passt sich gleichzeitig der kreisförmigen Werkzeugbahn an.
Mindestwandstärke: Bei Wandstärken unter etwa 2,0–2,5 mm besteht bei CFK-Wänden ein erhöhtes Risiko der Delaminierung während der Bearbeitung. Wenn dünne Wände aus funktionalen Gründen erforderlich sind, sollte die Bearbeitungsreihenfolge so geplant werden, dass dünne Abschnitte erst gegen Ende des Arbeitsvorgangs bearbeitet werden (nachdem das umgebende Material für Halt gesorgt hat), und beim Bohren sollte eine Stützplatte verwendet werden.
Ausrichtung der Fasern: Platzieren Sie Präzisionsbohrungen und strukturelle Aussparungen unter Berücksichtigung der zugrunde liegenden Faserarchitektur. Eine Bohrung, die in einem Winkel von 45° zur Hauptfaserrichtung gebohrt wird, schneidet pro Durchmesser-Einheit mehr Fasern als eine Bohrung, die auf die Faserachse ausgerichtet ist, was zu höheren Schnittkräften und einem erhöhten Delaminierungsrisiko führt. Richten Sie Bohrmuster nach Möglichkeit an den Faserausrichtungen im Laminat aus.
Verhältnis von Tiefe zu Durchmesser bei Taschen: Das Fräsen tiefer, schmaler Taschen (Tiefen-Breiten-Verhältnis über 3–4:1) in CFK erfordert lange, schlanke Fräswerkzeuge mit geringer Steifigkeit, was zu Vibrationen, schlechter Maßhaltigkeit und einem erhöhten Risiko für Werkzeugbruch im spröden Laminat führt. Flache, breite Strukturen lassen sich deutlich zuverlässiger bearbeiten. Sofern es die Konstruktion zulässt, sollten tiefe Taschen durch Durchgangsbohrungen oder einen Zugang von der gegenüberliegenden Seite ersetzt werden.
Datum und Konstruktion der Vorrichtung: Ebene, gut zugängliche Bezugsebenen sind für die Konstruktion von Vakuumvorrichtungen unerlässlich. Teile mit komplexen Krümmungen (Formschalen) erfordern eine maßgeschneiderte Vakuumvorrichtung, die an die Teilekontur angepasst ist – dies ist bei der Kosten- und Vorlaufzeitkalkulation zu berücksichtigen. Teile mit ebenen Flächen können auf einem Standard-Vakuumtisch eingespannt werden.
Wichtigste Erkenntnisse
- Die CNC-Bearbeitung von Kohlefaser ist ein Präzisionsveredelungsverfahren und kein primäres Formgebungsverfahren für Verbundwerkstoffe.: Es eignet sich hervorragend zum Bohren, Fräsen und Zuschneiden von vorgefertigten Laminaten mit engen Toleranzen, kann jedoch nicht die Faserstruktur erzeugen, die für die Strukturanalyse erforderlich ist.
- Der entscheidende Unterschied bei den Materialien ist die Anisotropie: Das Schneiden quer zur Faserrichtung führt zu anderen Kräften, anderen Defektrisiken und anderem Werkzeugverschleiß als das Schneiden in Faserrichtung. DFM-Prüfungen, bei denen die Faserausrichtung im Verhältnis zu den bearbeiteten Merkmalen außer Acht gelassen wird, führen zu Bauteilen mit unvorhersehbaren Festigkeitsverlusten an den Schnittkanten.
- Diamantbeschichtete Werkzeuge sind für die Bearbeitung von CFK in der Produktion unverzichtbar: Unbeschichtete Hartmetallwerkzeuge haben eine Standzeit von 50–200 Bohrungen; CVD-diamantbeschichtete Werkzeuge erreichen 500–2.000+ Bohrungen. Die höheren Werkzeugkosten amortisieren sich bereits nach wenigen Dutzend Teilen durch die geringere Häufigkeit von Werkzeugwechseln und die verbesserte Schneidenqualität.
- Die Delaminierung am Bohrungsausgang ist die häufigste Form des Qualitätsversagens.: Dies wird durch die Geometrie von Brad-Point- oder Stufenbohrern, Stützplatten und eine reduzierte Vorschubgeschwindigkeit beim Durchbohren verhindert. Es handelt sich nicht um einen zufälligen Defekt – sondern um eine vorhersehbare Folge einer übermäßigen Druckkraft an der Austrittslage.
- Die CNC-Bearbeitung ist bei Stückzahlen unter etwa 2.000–5.000 Teilen wirtschaftlich wettbewerbsfähig.: Ab dieser Stückzahl senken Formverfahren (Formpressen, RTM) bei großem Produktionsvolumen die Stückkosten in der Regel um 50–70%, wodurch der Großteil der Kosten für die CNC-Bearbeitung entfällt.
- Bei Präzisionsmerkmalen beträgt die erreichbare Toleranz ±0,05 mm, sofern geeignete Werkzeuge und Spannvorrichtungen verwendet werden.: Engere Toleranzen erfordern eine Validierung der jeweiligen Material-Prozess-Kombination durch den Lieferanten; die Vorgabe von ±0,01 mm auf der Grundlage von Erfahrungen mit Aluminium führt zu hohen Ausschussquoten und Problemen mit der Konformität seitens der Lieferanten.
- Für OEM-Einkaufsteams: Bei der Beschaffung von CNC-gefrästen CFK-Bauteilen sind folgende Angaben zu machen: Laminatmaterial (Kohlefasertyp, Webart oder UD, Faservolumenanteil), Harzsystem, Laminatdicke und Lagenaufbau, kritische Toleranzen mit GD&T-Angaben, Anforderungen an die Kantenqualität (Ra- und Delaminations-Akzeptanzkriterien) sowie die Angabe, ob für das Erstmuster CMM-Prüfberichte erforderlich sind. Fehlen diese Angaben, enthalten die Angebote unausgesprochene Annahmen, die zu Schwankungen in der Produktionsqualität führen.
Häufig gestellte Fragen
Wann sollte Kohlefaser lieber CNC-gefräst als gegossen werden?
Die CNC-Bearbeitung eignet sich für Kohlefaser, wenn: das Produktionsvolumen unter etwa 2.000–5.000 Teilen liegt (wodurch Werkzeugkosten in Höhe von $2.000–$20.000+ vermieden werden), die Geometrie präzise Merkmale (Bohrungen, Schlitze, Kantenprofile) mit Toleranzen von ±0,05 mm erfordert, die durch Formguss nicht direkt erreicht werden können, sich die Konstruktion in der Prototypen- oder Entwicklungsphase befindet, in der häufige Änderungen anfallen, oder das Bauteil im Formgussverfahren hergestellt wird und zur Maßgenauigkeit eine CNC-Nachbearbeitung erfordert. Die CNC-Bearbeitung ist nicht geeignet, wenn das Ziel darin besteht, komplexe Verbundstrukturen zu erzeugen (Fasern lassen sich durch Bearbeitung nicht ausrichten), wenn das Volumen so hoch ist, dass die Wirtschaftlichkeit der Formzykluszeit im Vordergrund steht, oder wenn die strukturelle Leistungsfähigkeit von Faserausrichtungen abhängt, die eine bearbeitete Platte nicht bieten kann.
Welche Werkzeuge werden für die CNC-Bearbeitung von Kohlefaser benötigt?
Die drei wesentlichen Werkzeugtypen für die Bearbeitung von CFK sind: diamantbeschichtete (CVD) Schaftfräser und Oberfräser zum Profilfräsen und Nutenfräsen (5–10-mal längere Standzeit als unbeschichtetes Hartmetall bei CFK); Kompressionsfräser (mit gegenüberliegenden rechts- und linksgängigen Spiralnutenabschnitten) zum Fräsen von Kanten, bei denen sowohl die Ober- als auch die Unterseitenqualität erhalten bleiben muss; sowie Brad-Point- oder Stufenbohrer zum Bohren von Löchern ohne Delaminierung am Austritt. Herkömmliche Zerspanungswerkzeuge – unbeschichtete Hartmetall-Schaftfräser, Standard-Spiralbohrer – können für Prototypenmengen verwendet werden, verschleißen jedoch schnell und führen zu steigenden Fehlerquoten, wenn sich der Werkzeugzustand verschlechtert. Die CFK-Bearbeitung in der Serienfertigung erfordert diamantbeschichtete Werkzeuge als Mindestanforderung.
Welche Toleranzen sind bei der CNC-Bearbeitung von Kohlefaser realistisch?
Die erreichbaren Toleranzen hängen von der Art des Merkmals ab: Beim allgemeinen Profilfräsen werden ±0,10–0,15 mm erreicht; bei der Position von Bohrungen werden mit geeigneter Aufspannung und Werkzeugausstattung ±0,05 mm erreicht; bei hochpräzisen Merkmalen lassen sich ±0,02–0,03 mm mit einem validierten Verfahren erreichen, das eine Vakuumspannung, einen Schlichtdurchgang und eine CMM-Prüfung umfasst. Der Hauptgrund dafür, dass die Toleranzen bei CFK größer sind als bei Aluminium, sind die verbleibenden Aushärtungsspannungen im Laminat – wenn Material abgetragen wird, ändert sich die Spannungsverteilung, und Teile können sich um 0,02–0,05 mm verschieben, insbesondere bei dünnen oder asymmetrischen Laminaten. Die Anwendung von Toleranzen von ±0,01 mm aus der Aluminiumbearbeitung auf CFK führt zu hohen Ausschussraten. Validieren Sie enge Toleranzen anhand von Prototypenläufen, bevor Sie die Serienfertigung freigeben.
Wie wird eine Delaminierung beim Bohren in Kohlefaser verhindert?
Eine Delaminierung am Bohrausgang tritt auf, wenn die Schubkraft des Bohrers die interlaminare Zugfestigkeit der Ausgangsschichten übersteigt, wodurch sich diese voneinander lösen, bevor die Bohrspitze das Material vollständig durchdrungen hat. Zur Vermeidung sind vier Maßnahmen gleichzeitig erforderlich: Verwenden Sie Brad-Point- oder Stufenbohrer anstelle von Standard-Spiralbohrern (die Brad-Point-Geometrie ritzt den Eintrittsbereich ein und konzentriert die anfängliche Schnittkraft am Rand statt in der Mitte, wodurch der Austrittsschub reduziert wird); eine Opferunterlage (MDF oder Aluminium) unter die CFK-Platte legen, um die Austrittsschichten zu stützen; die Vorschubgeschwindigkeit während der letzten 0,5–1,0 mm vor dem Durchbruch um 50% reduzieren; und eine hohe Spindeldrehzahl bei geringer Spanabnahme pro Umdrehung verwenden, um den Schub pro Umdrehung zu minimieren. Delaminierung bei CFK ist ein vorhersehbarer, vermeidbarer Fehler – wenn sie in der Produktion auftritt, fehlt eine oder mehrere dieser Kontrollmaßnahmen.
Ist die CNC-Bearbeitung von Kohlefaser teurer als die von Aluminium?
Ja, bei gleicher Komplexität sind die Kosten pro Teil in der Regel 3–8-mal höher. Der Kostenaufschlag ergibt sich aus fünf Faktoren: Rohmaterial (CFK-Platten kosten auf Massenbasis 5–10-mal mehr als vergleichbare Aluminiumbarren); Werkzeugverschleiß (diamantbeschichtete Werkzeuge kosten $50–$200 gegenüber $5–$20 für Hartmetall-Schaftfräser und erfordern eine häufigere Überwachung); Staubabsaugsysteme (spezielle Absauganlagen und Maschinenabdeckungen); höhere Prüfanforderungen (Kanten von Verbundwerkstoffen erfordern eine Sicht- und Maßprüfung, die bei der Aluminiumbearbeitung in der Regel nicht erforderlich ist); sowie ein erhöhtes Ausschussrisiko (CFRP-Defekte wie Delaminierung machen oft das gesamte Bauteil unbrauchbar, während bei Aluminium häufig eine Nachbearbeitung möglich ist). Bei Präzisionsteilen in kleinen Stückzahlen rechtfertigen die Gewichts- und Steifigkeitsvorteile von CFK die Kosten. Bei Anwendungen mit hohen Stückzahlen ist der Kostenunterschied im Vergleich zu geformtem CFK der relevantere Vergleich.
Verfasst vom CMS-Entwicklungsteam mit über 15 Jahren Erfahrung in der präzisen CNC-Bearbeitung, einschließlich der Bearbeitung von Kohlefaser- und Verbundwerkstoffkomponenten für UAV-Rahmen, Innenausstattungen in der Luft- und Raumfahrt, Halterungen für die medizinische Bildgebung, Robotikstrukturen und CFK-Paneele für die Automobilindustrie. Technische Referenzen: Kalpakjian S. und Schmid S.R. – „Manufacturing Engineering and Technology“ (Kapitel „Composite Machining“), Soutis C. – Carbon Fiber Reinforced Plastics in Aircraft Construction, Sandvik Coromant Anwendungsleitfaden zur Bearbeitung von Verbundwerkstoffen, ASM Handbook Band 21 (Verbundwerkstoffe – Bearbeitung und Bohren).
Suchen Sie CNC-gefräste Carbonfaserkomponenten?
Bei CMS bearbeiten wir CFK-Platten, Halterungen und Präzisionsvorrichtungen aus vom Kunden bereitgestelltem oder von uns beschafftem Laminat – mit diamantbeschichteten Werkzeugen, einer speziellen Staubabsaugung, Vakuum-Spannvorrichtungen und Prüfberichten zur Erstmusterprüfung mittels Koordinatenmessgerät (CMM).
[Fordern Sie eine DFM-Prüfung und ein Angebot für die CNC-Bearbeitung von Kohlefaser an →]


