
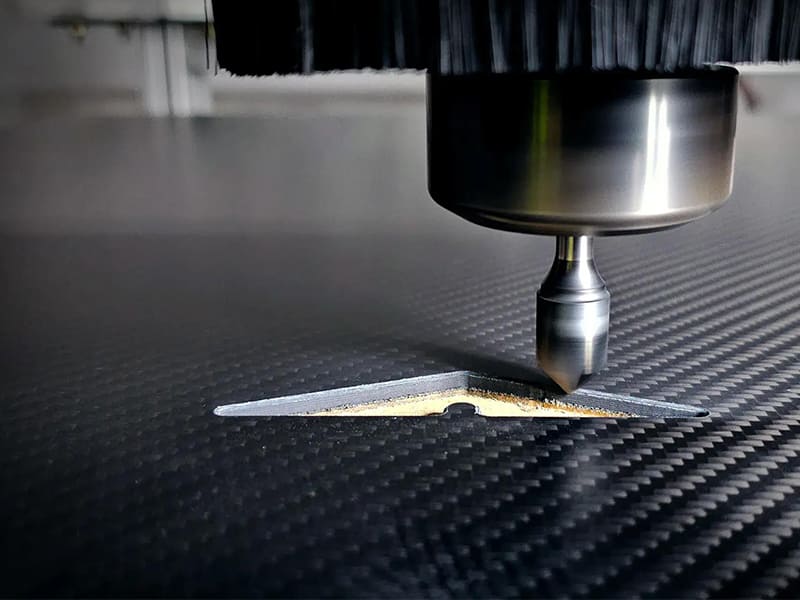
Risposta rapida: La lavorazione CNC CNC della fibra di carbonio è efficace per operazioni di finitura di precisione — taglio, foratura, rifilatura e scanalatura di laminati preformati — ma non è il metodo principale per formare strutture composite. Il processo è appropriato quando: la geometria è 2D o una semplice forma 3D a piastra/supporto, il volume di produzione è inferiore a circa 2.000–5.000 pezzi, tolleranze di ±0,05–0,10 mm sono adeguate e la lavorazione integra (piuttosto che sostituire) la stratificazione o lo stampaggio del composito. Differenze tecniche chiave rispetto alla lavorazione dei metalli: le fibre di carbonio sono altamente abrasive (la durata dell'utensile scende a 50–200 fori senza utensili rivestiti in diamante), il taglio produce polvere conduttiva fine che richiede un'aspirazione dedicata e la delaminazione all'uscita della foratura è la principale modalità di difetto di qualità. Oltre circa 5.000–10.000 pezzi annui, lo stampaggio a compressione o l'RTM è tipicamente più economico perché i tempi di ciclo CNC di 5–20 minuti per pezzo diventano il collo di bottiglia dei costi.
Perché la Lavorazione CNC CNC della Fibra di Carbonio è Fondamentalmente Diversa dalla Lavorazione dei Metalli
Il polimero rinforzato con fibra di carbonio (CFRP) è un composito stratificato, non un materiale omogeneo. Questa distinzione guida ogni aspetto di come la lavorazione deve essere pianificata, quali utensili devono essere utilizzati, quali difetti anticipare e quali tolleranze possono essere mantenute.
Struttura del materiale: Il CFRP è costituito da un rinforzo in fibra di carbonio (che sopporta il carico di trazione, con modulo a trazione di 230–700 GPa a seconda del grado) legato in una matrice epossidica (che sopporta carichi di taglio e compressione). Le fibre sono orientate in strati discreti (plies) ad angoli tipicamente inclusi 0°, 45°, 90° e −45°. Il materiale risultante è fortemente anisotropo — la resistenza a trazione lungo la direzione della fibra può essere di 1.500–2.000 MPa; perpendicolarmente alle fibre, la resistenza scende a circa 50–80 MPa.
Come si comporta il taglio: Quando un metallo viene tagliato, l'utensile taglia il materiale del pezzo, formando un truciolo. Nel CFRP, l'azione di taglio frattura le fibre di carbonio piuttosto che tagliare una matrice duttile. L'energia richiesta per fratturare le fibre varia a seconda che la fibra venga tagliata lungo la sua lunghezza, trasversalmente o ad angolo. Questa variabilità produce forze di taglio intermittenti — a differenza delle forze in stato stazionario nel taglio dei metalli — e le estremità delle fibre lasciate sulla superficie tagliata creano una condizione sfilacciata o di fibre estratte se l'utensile non è affilato o la direzione del percorso utensile non è ottimizzata.
Perché gli utensili standard falliscono: Le fibre di carbonio sono tra i materiali abrasivi più duri incontrati nella lavorazione. La durezza Mohs della fibra di carbonio è di circa 3–4, che è più dura di molti bordi di utensili da taglio non rivestiti nella loro condizione ammorbidita. Le frese a candela in carburo non rivestito che lavorano il CFRP subiscono un rapido usura del fianco; la durata dell'utensile a 50–100 fori è tipica senza un rivestimento appropriato. Gli utensili rivestiti in diamante (diamante CVD o punte PCD) hanno una durezza nell'intervallo di 8.000–10.000 HV — sufficiente a resistere al contatto abrasivo delle fibre — e possono raggiungere una durata dell'utensile 5–10 volte superiore rispetto al carburo non rivestito.
Pericolo della polvere: La frattura della fibra di carbonio produce particelle fini (1–10 µm) che sono elettricamente conduttive e respirabili. Queste particelle contaminano l'elettronica della macchina, causano cortocircuiti nei sistemi di controllo se non contenute e costituiscono un rischio respiratorio che richiede filtrazione P100. L'aspirazione dedicata con vuoto nel punto di taglio non è opzionale per una lavorazione CFRP sostenuta.
| Proprietà | Alluminio 6061 | Fibra di Carbonio (CFRP, 60% volume di fibra) |
|---|---|---|
| Struttura del materiale | Omogeneo isotropo | Composito stratificato anisotropo |
| Meccanismo di taglio | Formazione di truciolo duttile | Frattura delle fibre, nessun truciolo duttile |
| Modalità di usura dell'utensile | Craterizzazione, lenta usura del fianco | Rapida usura abrasiva del fianco |
| Durata tipica dell'utensile (fresa a candela) | 000–100.000 mm³ di metallo rimosso | 000–5.000 fori senza rivestimento in diamante |
| Rischio di delaminazione | Nessuno | Significativo all'ingresso/uscita della foratura |
| Tipo di polvere | Trucioli metallici (grossolani) | Particelle conduttive fini (1–10 µm) |
| Rugosità superficiale (raggiungibile) | Ra 0,4–0,8 µm | Ra 1,6–3,2 µm tipico; Ra 0,8 con utensili ottimali |
| Stabilità dimensionale | Alto | Moderata (effetti delle tensioni residue) |
Quando la Lavorazione CNC CNC della Fibra di Carbonio è Appropriata
Prototipazione e Produzione a Basso Volume
La lavorazione CNC CNC non richiede utensili dedicati (nessuno stampo, nessun attrezzo di stratificazione). Per un programma di sviluppo di compositi in cui il design è ancora in evoluzione, la capacità di aggiornare un programma CAM piuttosto che modificare uno stampo da $2.000–$20.000 è un vantaggio sostanziale. Il lead time per prototipi CFRP lavorati con CNC da laminato in stock è tipicamente di 3–7 giorni. I lead time degli utensili per stampaggio a compressione sono tipicamente di almeno 4–8 settimane.
A volumi di produzione inferiori a circa 2.000 pezzi, il costo ammortizzato dell'utensile per uno stampo composito rende tipicamente la lavorazione CNC CNC da laminato acquistato più economica. Oltre circa 5.000–10.000 pezzi all'anno, il tempo di ciclo della lavorazione CNC CNC (5–20 minuti per pezzo a seconda delle caratteristiche) diventa il collo di bottiglia dei costi, e i processi di stampaggio con tempi di ciclo di 1–3 minuti diventano più economici.
Caratteristiche di Precisione per Fori e Scanalature
I pezzi compositi post-polimerizzazione prodotti con autoclave, stampaggio a compressione o stampaggio a trasferimento di resina (RTM) presentano variazioni dimensionali di ±0,3–0,5 mm sulle posizioni dei fori e ±0,2–0,5 mm sui profili dei bordi a causa delle tolleranze dello stampo, del ritiro di polimerizzazione e dello spring-in (una distorsione angolare permanente dei pezzi compositi curvi dopo lo stampaggio, tipicamente 0,5–1,5°).
La foratura e fresatura CNC porta queste caratteristiche a una tolleranza posizionale di ±0,05 mm, requisito necessario per assemblaggi con elementi di fissaggio meccanici, montaggio di sensori e connessioni di interfaccia strutturale. Un telaio per drone che richiede oltre 40 fori di montaggio per motori ed elettronica — ciascuno con posizione ±0,05 mm — non può essere prodotto a quella specifica solo tramite stampaggio. La post-lavorazione CNC del telaio stampato è l'approccio standard.
Finitura di Parti Composite Stampate
Nella produzione di compositi per il settore aerospaziale e automobilistico, la sequenza produttiva standard è: stratificazione o stampaggio del composito (che forma la forma strutturale e l'orientamento delle fibre), seguita da rifilatura, foratura e finitura dei bordi CNC (che raggiunge le tolleranze di assemblaggio). Questo approccio in due fasi utilizza ciascun processo per ciò che fa meglio: lo stampaggio per la formazione strutturale del composito, l'CNC per la precisione dimensionale.
Le operazioni CNC tipiche su parti composite stampate includono: rifilatura del perimetro (rimozione della bava e portare i bordi alla dimensione netta), foratura dei fori per elementi di fissaggio con tolleranza posizionale, fresatura di aperture per accesso a cavi/connettori e finitura superficiale dove la qualità del bordo o i requisiti estetici lo richiedono.
Quando la Lavorazione CNC della Fibra di Carbonio Non È Appropriata
Produzione ad Alto Volume
A volumi annuali superiori a circa 5.000–10.000 pezzi, la lavorazione CNC della fibra di carbonio diventa economicamente svantaggiosa rispetto allo stampaggio a compressione o all'RTM. Il costo del tempo macchina a 10–20 minuti per pezzo, combinato con i costi di sostituzione degli utensili per i materiali CFRP abrasivi, produce costi per pezzo che lo stampaggio con ciclo di 1–3 minuti per pezzo può sottocostare del 50–70% a volume.
A 20.000 pezzi all'anno, il tempo macchina CNC a 15 minuti per pezzo consuma 5.000 ore macchina all'anno — circa 3 centri di lavorazione CNC operativi a tempo pieno, più il costo degli utensili, più il tempo operatore. Uno stampo a compressione con un investimento iniziale di 15.000 € che opera con un ciclo di 2 minuti produce gli stessi 20.000 pezzi in circa 667 ore macchina. Questa realtà economica è il motivo per cui i componenti automobilistici CFRP ad alto volume (pannelli del cofano, inserti per porte, pannelli strutturali) sono prodotti tramite stampaggio a compressione o RTM, non tramite lavorazione CNC.
Componenti Strutturali Dove l'Orientamento delle Fibre è Critico
La lavorazione CNC rimuove materiale da laminati esistenti. Non può aggiungere fibre, modificare l'orientamento delle fibre o creare l'architettura delle fibre specificata da un'analisi strutturale. Quando i percorsi di carico in un componente composito richiedono orientamenti specifici delle fibre — che è praticamente sempre il caso per le strutture primarie — il laminato deve essere progettato e stratificato per fornire tali orientamenti. La lavorazione CNC del perimetro, dei fori e delle superfici di interfaccia è una finitura appropriata; utilizzare CNC per lavorare la forma strutturale da un laminato piatto produce un componente in cui l'architettura delle fibre non è stata ottimizzata per il percorso di carico.
Una staffa portante, quando progettata correttamente, ha le fibre orientate lungo i percorsi primari di trazione e compressione. Lavorare una forma complessa da un laminato piatto 0°/45°/90° produce un componente con orientamento casuale delle fibre rispetto ai percorsi di carico effettivi in ogni sezione trasversale e concentrazioni di stress locali sui bordi lavorati dove le fibre vengono tagliate.
Superfici a Parete Sottile o Cosmetiche Sensibili al Danno delle Fibre
I componenti in CFRP con spessore di parete inferiore a circa 2 mm presentano un rischio elevato di delaminazione attraverso lo spessore durante la lavorazione. La tenacità alla frattura interlaminare dei tipici sistemi epossidici-carbonio aerospaziali (Modo I: 200–400 J/m²) è relativamente bassa — paragonabile ai polimeri fragili — e la concentrazione della forza di taglio sulle pareti sottili produce delaminazione che compromette sia l'integrità strutturale che la qualità superficiale.
Le superfici visibili in fibra di carbonio (pannelli CFRP cosmetici in automotive e prodotti di consumo) sono particolarmente sensibili alla qualità dei bordi e alla finitura superficiale. La distinzione tra un bordo pulito con terminazioni nette delle fibre e un bordo sfilacciato con estrazione delle fibre è visibile a occhio nudo. Ottenere una qualità cosmetica richiede utensili diamantati, geometria ottimizzata dell'utensile (frese a compressione che tagliano le fibre sia dalla parte superiore che inferiore del laminato simultaneamente) e parametri controllati.
Utensileria per la Lavorazione CNC della Fibra di Carbonio
Frese a candela e frese con rivestimento diamantato: Gli utensili in carburo con rivestimento CVD diamantato offrono una resistenza all'usura 5–10× superiore rispetto al carburo non rivestito per fresatura e rifilatura CFRP. Il rivestimento diamantato mantiene l'affilatura del tagliente attraverso il contatto con fibre ad alta durezza, limitando l'usura sul fianco e mantenendo la qualità del bordo. Lo spessore del rivestimento CVD diamantato è tipicamente di 10–20 µm; il rivestimento aderisce bene ai substrati in carburo e mantiene una durezza superiore a 8.000 HV.
Frese a compressione: Una fresa a compressione (chiamata anche fresa up-down) ha scanalature elicoidali destrorse sulla parte inferiore e scanalature elicoidali sinistrorse sulla parte superiore, così che le forze di taglio spingano gli strati di fibra superiore e inferiore verso il centro del laminato durante il taglio. Questo previene l'estrazione delle fibre dello strato superiore (la fresatura convenzionale spinge lo strato superiore verso l'alto, sollevando e sfilacciando la superficie superiore) e la delaminazione dello strato inferiore (la fresatura convenzionale spinge lo strato inferiore verso il basso). Per la fresatura di profili e cave in CFRP, le frese a compressione producono una qualità del bordo significativamente migliore rispetto agli utensili standard a elica singola.
Punte a punta centrale e punte a gradino per la foratura: Le punte elicoidali standard concentrano la spinta sul punto centrale e creano un'azione di strappo all'uscita del foro — la causa principale della delaminazione in uscita. Le punte a punta centrale hanno un piccolo punto centrale e due labbri di taglio esterni che incidono il cerchio di ingresso prima che il corpo principale si impegni, riducendo la forza di spinta e migliorando la qualità di ingresso. Le punte a gradino (pilota più diametro finale in un unico utensile) riducono il materiale spostato all'uscita pre-tagliando il foro progressivamente. All'uscita del foro, ridurre la velocità di avanzamento per gli ultimi 0,5–1,0 mm (o supportare il pezzo con una piastra di supporto sacrificale che sostiene gli strati di uscita) riduce ulteriormente la delaminazione in uscita.
Prevenzione dei Difetti: I Cinque Controlli Critici
Delaminazione all'Uscita del Foro
Causa principale: la forza di spinta all'uscita del foro supera la resistenza a trazione interlaminare degli ultimi strati, causandone la separazione prima che la punta esca. Prevenzione: utilizzare geometria a punta centrale o a gradino, aggiungere una piastra di supporto in MDF o alluminio sotto il CFRP, ridurre la velocità di avanzamento del 50% alla penetrazione e utilizzare un'elevata velocità del mandrino (riducendo il carico di truciolo per giro si riduce la forza di spinta per unità di materiale rimosso).
Bordi Sfilacciati nelle Operazioni di Fresatura
Causa principale: le fibre vengono spinte piuttosto che tagliate sul bordo di taglio. Prevenzione: utilizzare frese a compressione, preferire la fresatura in concordanza (il truciolo inizia spesso e finisce sottile, producendo un taglio più controllato), mantenere utensili affilati (gli utensili usurati richiedono maggiore forza di taglio, aumentando l'estrazione delle fibre) e ridurre il carico di truciolo per dente.
Usura Rapida dell'Utensile
Causa principale: l'abrasività della fibra di carbonio causa una rapida usura sul fianco del carburo non rivestito. Prevenzione: specificare utensili con rivestimento diamantato, monitorare la vita dell'utensile tracciando il numero di fori o i metri lineari di fresatura completati e sostituire gli utensili prima che la tolleranza dimensionale o la qualità del bordo si degradino. Per il carburo non rivestito nel CFRP, la vita dell'utensile è tipicamente di 50–200 fori; per gli utensili con rivestimento CVD diamantato, 500–2.000 fori a parametri equivalenti.
Variazione Dimensionale da Stress Residuo
Causa principale: i laminati CFRP contengono stress residuo di polimerizzazione. Quando il materiale viene rimosso (in particolare su un lato di un laminato asimmetrico), la distribuzione dello stress cambia e il componente può deformarsi. Prevenzione: utilizzare un fissaggio con tavola a vuoto per mantenere il pezzo piatto durante la lavorazione, lasciare 0,10–0,20 mm di sovrametallo sulle superfici critiche per una passata di finitura leggera e bilanciare il percorso utensile (rimuovere quantità uguali da entrambe le facce quando possibile) per minimizzare la variazione netta di stress.
Contaminazione da Polvere di Carbonio
Causa principale: la frattura delle fibre produce particelle fini che diventano aerodisperse e si depositano in tutta la macchina e nell'area di lavoro. Prevenzione: aspirazione al punto di taglio (ugello posizionato entro 10–20 mm dall'utensile da taglio), recinzioni di lavorazione che impediscono la dispersione della polvere e isolamento della lavorazione CFRP dalle altre macchine utensili dell'impianto. Gli operatori richiedono protezione respiratoria P100 o equivalente durante la preparazione e la movimentazione dei pezzi.
Tolleranze Realistiche nella Lavorazione CNC della Fibra di Carbonio
I laminati in fibra di carbonio non sono dimensionalmente stabili come il blocco di alluminio. Due fattori limitano le tolleranze raggiungibili:
Stress residuo nel laminato: Il processo di polimerizzazione introduce stress termico residuo (la resina si ritira mentre si raffredda dalla temperatura di polimerizzazione di 120–180°C). Quando il materiale viene rimosso durante la lavorazione, la distribuzione dello stress residuo cambia e il pezzo si deforma. Per laminati bilanciati e simmetrici (contenuto di fibra approssimativamente uguale su ciascun lato del piano neutro), questo movimento è ridotto. Per laminati non bilanciati, è possibile un movimento di 0,05–0,20 mm su un pezzo di 200 mm.
Variabilità delle fibre: I tessuti intrecciati presentano una variazione periodica nella densità delle fibre; il nastro unidirezionale ha una distribuzione delle fibre più uniforme ma contiene comunque variazioni locali ai confini degli strati. Queste variazioni producono una leggera eterogeneità nella risposta meccanica alla punta dell'utensile.
Linee guida pratiche per le tolleranze:
| Caratteristica | Tolleranza Raggiungibile | Requisiti di Processo |
|---|---|---|
| Profilo esterno (fresatura) | ±0,10–0,15 mm | Utensileria diamantata standard, fissaggio sottovuoto |
| Posizione foro (foratura) | ±0,05 mm | Punta a centraggio, fissaggio rigido, foratura a strappo |
| Diametro del foro | ±0,05 mm | A passo singolo o alesato, parametri controllati |
| Posizione bordo-foro | ±0,05–0,08 mm | Fissaggio combinato per fresatura e foratura |
| Caratteristiche di precisione critiche | ±0,02–0,03 mm | Setup validato, passata di finitura, verifica CMM |
Specificare tolleranze più strette di ±0,05 mm su CFRP senza validazione del fornitore rappresenta un rischio significativo. A differenza della lavorazione dell'alluminio (dove ±0,01 mm è ottenibile di routine con utensileria appropriata e macchina stabile), una tolleranza CFRP inferiore a ±0,03 mm richiede una capacità di processo dimostrata da una combinazione specifica di materiale, spessore del laminato, configurazione della stratificazione, fissaggio e utensileria. Richiedere dati di test prima di impegnarsi.
Linee Guida DFM per Parti Lavorate in Fibra di Carbonio CNC
Raggi degli angoli interni: Gli utensili rotanti non possono produrre angoli interni netti. Specificare raggi interni minimi uguali o superiori al raggio dell'utensile di fresatura (tipicamente 0,5–2,0 mm per la maggior parte delle applicazioni di fresatura CFRP). Per parti che richiedono angoli interni quadrati (ad es., per l'accoppiamento con un albero quadrato), uno scarico a osso di cane all'angolo consente la caratteristica quadrata accomodando il percorso circolare dell'utensile.
Spessore minimo della parete: Sotto circa 2,0–2,5 mm, le pareti in CFRP presentano un rischio elevato di delaminazione durante la lavorazione. Dove pareti sottili sono funzionalmente richieste, pianificare la sequenza di lavorazione per lasciare le sezioni sottili fino a tarda fase dell'operazione (dopo che il materiale circostante fornisce supporto) e specificare un approccio con piastra di supporto durante le operazioni di foratura.
Allineamento dell'orientamento delle fibre: Posizionare fori di precisione e tagli strutturali con consapevolezza dell'architettura delle fibre sottostante. Un foro forato a 45° rispetto alla direzione primaria delle fibre interseca più fibre per unità di diametro rispetto a uno allineato con l'asse della fibra, producendo forze di taglio più elevate e un aumento del rischio di delaminazione. Dove possibile, allineare i pattern dei fori con gli orientamenti delle fibre nel laminato.
Rapporto profondità-diametro per tasche: La fresatura di CFRP di tasche profonde e strette (rapporto profondità-larghezza superiore a 3–4:1) richiede utensili di fresatura lunghi e sottili con rigidezza ridotta, che producono vibrazioni, scarse tolleranze dimensionali e un maggior rischio di rottura dell'utensile nel laminato fragile. Le caratteristiche poco profonde e larghe sono significativamente più facili da lavorare in modo affidabile. Dove il progetto lo consente, sostituire le tasche profonde con caratteristiche passanti o accessi dalla faccia opposta.
Progettazione di riferimenti e attrezzature di fissaggio: Superfici di riferimento piatte e accessibili sono essenziali per la progettazione di attrezzature a vuoto. Le parti con curvatura complessa (gusci stampati) richiedono un'attrezzatura a vuoto personalizzata abbinata al contorno della parte — aggiungere questo al costo e alla stima dei tempi di consegna. Le parti con facce piatte possono essere fissate su un tavolo a vuoto standard.
Punti di forza
- La lavorazione CNC della fibra di carbonio è un processo di finitura di precisione, non un processo primario di formatura dei compositi: eccelle nella foratura, fresatura e rifilatura di laminati preformati con tolleranze strette, ma non può creare l'architettura delle fibre richiesta dall'analisi strutturale.
- La distinzione più critica del materiale è l'anisotropia: il taglio attraverso gli strati di fibra produce forze, rischi di difetti e usura dell'utensile diversi rispetto al taglio lungo di essi. Le revisioni DFM che ignorano l'orientamento delle fibre rispetto alle caratteristiche lavorate producono parti con una riduzione imprevedibile della resistenza sui bordi tagliati.
- Gli utensili rivestiti in diamante non sono opzionali per la lavorazione CFRP in produzione: gli utensili in carburo non rivestiti hanno una durata di 50–200 fori; gli utensili rivestiti in CVD diamante raggiungono 500–2.000+ fori. Il sovrapprezzo del costo dell'utensile viene recuperato entro poche decine di pezzi grazie alla ridotta frequenza di cambio utensile e alla migliore qualità dei bordi.
- La delaminazione all'uscita della foratura è la principale modalità di guasto qualitativo: prevenuta con geometria di punta a corona o a gradini, piastre di supporto e velocità di avanzamento ridotta alla penetrazione. Non è un difetto casuale — è una conseguenza prevedibile di una forza di spinta eccessiva sullo strato di uscita.
- La lavorazione CNC è economicamente competitiva per volumi inferiori a circa 2.000–5.000 pezzi: al di sopra di questo volume, i processi di stampaggio (compressione, RTM) riducono tipicamente il costo per pezzo del 50–70% su larga scala, eliminando la maggior parte del costo della lavorazione CNC.
- La tolleranza raggiungibile è ±0,05 mm per caratteristiche di precisione con utensili e attrezzature appropriate: tolleranze più strette richiedono la validazione da parte del fornitore della specifica combinazione materiale-processo; specificare ±0,01 mm basandosi sull'esperienza con l'alluminio produce alti tassi di scarto e problemi di non conformità del fornitore.
- Per i team di approvvigionamento degli OEM: quando si acquistano componenti in CFRP lavorati con CNC, specificare: materiale del laminato (tipo di fibra di carbonio, tessuto o UD, frazione volumetrica di fibra), sistema di resina, spessore del laminato e sequenza degli strati, tolleranze critiche con indicazioni GD&T, requisito di qualità dei bordi (Ra e criteri di accettazione della delaminazione) e se sono richiesti rapporti di ispezione CMM sul primo articolo. La mancanza di una qualsiasi di queste specifiche produce preventivi con presupposti non dichiarati che generano variazioni nella qualità di produzione.
Domande frequenti
Quando la fibra di carbonio dovrebbe essere lavorata con CNC piuttosto che stampata?
La lavorazione CNC è appropriata per la fibra di carbonio quando: il volume di produzione è inferiore a circa 2.000–5.000 pezzi (evitando il costo dello stampo di $2.000–$20.000+), la geometria richiede caratteristiche di precisione (fori, slot, profili dei bordi) con tolleranze di ±0,05 mm che lo stampaggio non può raggiungere direttamente, il progetto è in fase di prototipo o sviluppo con modifiche frequenti, o la parte è prodotta per stampaggio e richiede post-lavorazione CNC per la precisione dimensionale. La lavorazione CNC non è appropriata quando l'obiettivo è creare una struttura composita complessa (le fibre non possono essere orientate mediante lavorazione), quando il volume è abbastanza elevato da rendere dominante l'economia dei tempi di ciclo di stampaggio, o quando le prestazioni strutturali dipendono da orientamenti delle fibre che una piastra lavorata non può fornire.
Quali utensili sono necessari per la lavorazione CNC della fibra di carbonio?
I tre tipi di utensili essenziali per la lavorazione CFRP sono: frese a candela e frese rivestite in diamante (CVD) per la fresatura di profili e il taglio di slot (durata 5–10 volte superiore rispetto al carburo non rivestito nel CFRP); frese a compressione (con sezioni di scanalatura elicoidale destrorsa e sinistrorsa opposte) per fresare bordi dove devono essere preservate sia la qualità della superficie superiore che inferiore; e punte a corona o a gradini per forare senza delaminazione all'uscita. Gli utensili standard per il taglio dei metalli — frese a candela in carburo non rivestito, punte elicoidali standard — possono essere utilizzati per quantità di prototipi ma si usurano rapidamente e producono tassi di difetti crescenti con il degrado delle condizioni dell'utensile. La lavorazione CFRP in produzione richiede utensili rivestiti in diamante come specifica di base.
Quali sono le tolleranze realistiche per la lavorazione CNC della fibra di carbonio?
Le tolleranze raggiungibili dipendono dal tipo di caratteristica: la fresatura generale dei profili raggiunge ±0,10–0,15 mm; la posizione dei fori raggiunge ±0,05 mm con attrezzature e utensili appropriati; le caratteristiche di precisione strette possono raggiungere ±0,02–0,03 mm con un processo validato che include fissaggio a vuoto, passata di finitura e verifica CMM. Il motivo principale per cui le tolleranze CFRP sono più ampie rispetto all'alluminio è lo stress residuo di polimerizzazione nel laminato — quando il materiale viene rimosso, la distribuzione dello stress cambia e le parti possono spostarsi di 0,02–0,05 mm, in particolare nei laminati sottili o asimmetrici. Applicare tolleranze di ±0,01 mm dall'esperienza di lavorazione dell'alluminio al CFRP produce alti tassi di scarto. Validare le tolleranze strette con prove su prototipi prima dell'impegno produttivo.
Come si previene la delaminazione nella foratura della fibra di carbonio?
La delaminazione all'uscita della foratura si verifica quando la forza di spinta della punta supera la resistenza a trazione interlaminare degli strati di uscita, causandone la separazione prima che la punta superi completamente il materiale. La prevenzione richiede quattro controlli simultanei: utilizzare punte a punta centrale o a gradino anziché punte elicoidali standard (la geometria a punta centrale incide il cerchio di ingresso, concentrando la forza di taglio iniziale alla periferia piuttosto che al centro, riducendo così la spinta in uscita); posizionare una piastra di supporto sacrificale (MDF o alluminio) sotto il pannello in CFRP per sostenere gli strati di uscita; ridurre la velocità di avanzamento del 50% durante gli ultimi 0,5–1,0 mm di materiale prima della penetrazione; e utilizzare un'elevata velocità del mandrino con un basso carico di truciolo per giro per minimizzare la spinta per giro. La delaminazione nel CFRP è un difetto prevedibile e prevenibile — se si verifica in produzione, uno o più di questi controlli manca.
La lavorazione del carbonio CNC è più costosa dell'alluminio?
Sì, tipicamente 3–8 volte più costosa per pezzo a parità di complessità. Il sovrapprezzo deriva da cinque fattori: materia prima (il pannello in CFRP costa 5–10 volte più del corrispondente blocco di alluminio su base massica); usura degli utensili (gli utensili rivestiti in diamante costano $50–$200 contro $5–$20 per le frese in carburo, e richiedono un monitoraggio più frequente); sistemi di aspirazione polveri (estrazione dedicata e cabine macchina); requisiti di ispezione più elevati (i bordi compositi richiedono ispezione visiva e dimensionale che la lavorazione dell'alluminio tipicamente non richiede); e rischio di scarto più elevato (i difetti del CFRP come la delaminazione spesso rovinano l'intero pezzo, mentre la rilavorazione dell'alluminio è spesso possibile). Per pezzi di precisione a basso volume, il costo è giustificato dai vantaggi in termini di peso e rigidità del CFRP. Per applicazioni ad alto volume, il confronto dei costi con il CFRP stampato è il riferimento più rilevante.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC, inclusa la lavorazione di componenti in fibra di carbonio e compositi per telai UAV, accessori interni aerospaziali, fissaggi per imaging medico, strutture robotiche e pannelli CFRP automobilistici. Riferimenti tecnici: Kalpakjian S. e Schmid S.R. — Manufacturing Engineering and Technology (capitolo sulla lavorazione dei compositi), Soutis C. — Carbon Fiber Reinforced Plastics in Aircraft Construction, Guida applicativa alla lavorazione dei materiali compositi Sandvik Coromant, ASM Handbook Vol. 21 (Composites — Machining and Drilling).
Approvvigionamento di componenti in fibra di carbonio lavorati con CNC?
Presso CMS, lavoriamo pannelli, staffe e fissaggi di precisione in CFRP da laminati forniti dal cliente o acquistati — con utensili rivestiti in diamante, aspirazione polveri dedicata, sistemi di fissaggio a vuoto e rapporti di ispezione del primo articolo CMM.
[Richiedi una revisione DFM e un preventivo per la lavorazione del carbonio CNC →]


