
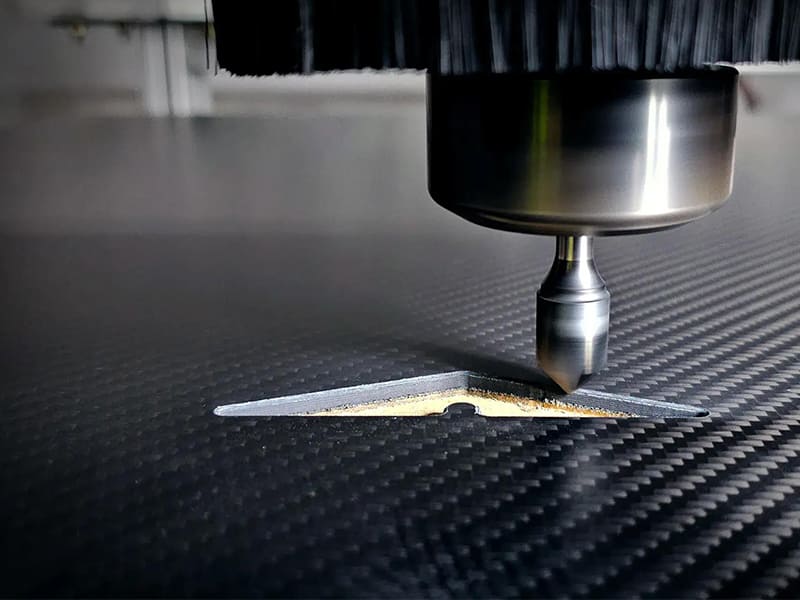
Hızlı Cevap: Karbon fiber CNC işleme, hassas bitirme operasyonları için etkilidir — önceden üretilmiş laminatların kesilmesi, delinmesi, düzeltilmesi ve kanal açılması — ancak kompozit yapı oluşturmak için birincil yöntem değildir. Süreç şu durumlarda uygundur: geometri 2D veya basit 3D plaka/braket formunda olduğunda, üretim hacmi yaklaşık 2.000–5.000 parçanın altında olduğunda, ±0,05–0,10 mm toleranslar yeterli olduğunda ve işleme kompozit yatırma veya kalıplamayı (yerine koymak yerine) tamamladığında. Metal işlemeden temel teknik farklılıklar: karbon fiberler son derece aşındırıcıdır (elmas kaplı takım olmadan takım ömrü 50–200 deliğe düşer), kesme ince iletken toz üretir ve özel emiş gerektirir ve delik çıkışında delaminasyon birincil kalite arıza modudur. Yıllık yaklaşık 5.000–10.000 parçanın üzerinde, sıkıştırma kalıplama veya RTM tipik olarak daha ekonomiktir çünkü parça başına 5–20 dakikalık CNC çevrim süreleri maliyet darboğazı haline gelir.
Karbon Fiber CNC İşleme Neden Metal İşlemeden Temelden Farklıdır
Karbon fiber takviyeli polimer (CFRP) homojen bir malzeme değil, katmanlı bir kompozittir. Bu ayrım, işlemenin nasıl planlanması gerektiğini, hangi takımların kullanılması gerektiğini, hangi kusurların öngörüleceğini ve hangi toleransların tutulabileceğini her açıdan belirler.
Malzeme yapısı: CFRP, epoksi matris içinde (kayma ve basma yüklerini taşıyan) bağlanmış karbon fiber takviyeden (çekme yükünü taşıyan, kaliteye bağlı olarak çekme modülü 230–700 GPa) oluşur. Fiberler tipik olarak 0°, 45°, 90° ve −45° açılarını içeren ayrık katmanlarda (ply) yönlendirilir. Ortaya çıkan malzeme güçlü şekilde anizotropiktir — fiber yönü boyunca çekme dayanımı 1.500–2.000 MPa olabilir; fiberlere dik yönde dayanım yaklaşık 50–80 MPa'ya düşer.
Kesmenin davranışı: Bir metal kesildiğinde, takım iş parçası malzemesini makaslar ve bir talaş oluşturur. CFRP'de kesme eylemi sünek bir matrisi makaslamak yerine karbon fiberleri kırar. Fiberleri kırmak için gereken enerji, fiberin uzunluğu boyunca, enine veya bir açıyla kesilip kesilmediğine bağlı olarak değişir. Bu değişkenlik, metal kesmedeki kararlı durum kuvvetlerinden farklı olarak kesintili kesme kuvvetleri üretir ve takım keskin değilse veya takım yolu yönü optimize edilmemişse kesme yüzeyinde kalan fiber uçları tüylenmiş veya çekilmiş fiber durumu yaratır.
Standart takımlar neden başarısız olur: Karbon fiberler, işlemede karşılaşılan en sert aşındırıcı malzemeler arasındadır. Karbon fiberin Mohs sertliği yaklaşık 3–4'tür ve bu, yumuşatılmış durumdaki birçok kaplamasız kesici takım kenarından daha serttir. CFRP işleyen kaplamasız karbür parmak frezeler hızlı yan aşınma yaşar; uygun kaplama olmadan 50–100 delikte takım ömrü tipiktir. Elmas kaplı takımlar (CVD elmas veya PCD uçlu) 8.000–10.000 HV aralığında sertliğe sahiptir — aşındırıcı fiber temasına direnmek için yeterlidir — ve kaplamasız karbürden 5–10× daha uzun takım ömrü elde edebilir.
Toz tehlikesi: Karbon fiber kırılması, elektriksel olarak iletken ve solunabilir ince parçacıklar (1–10 µm) üretir. Bu parçacıklar makine elektroniğini kirletir, muhafaza edilmezse kontrol sistemlerini kısa devre yaptırır ve P100 filtrasyonu gerektiren solunum tehlikesi oluşturur. Kesme noktasında özel vakum emişi, sürekli CFRP işleme için isteğe bağlı değildir.
| Mülkiyet | 6061 Alüminyum | Karbon Fiber (CFRP, 60% fiber hacmi) |
|---|---|---|
| Malzeme yapısı | Homojen izotropik | Katmanlı anizotropik kompozit |
| Kesme mekanizması | Sünek talaş oluşumu | Fiber kırılması, sünek talaş yok |
| Takım aşınma modu | Kraterleşme, yavaş yan aşınma | Hızlı aşındırıcı yan aşınma |
| Tipik takım ömrü (parmak freze) | 000–100.000 mm³ metal kaldırıldı | Elmas kaplama olmadan 2.000–5.000 delik |
| Delaminasyon riski | Yok | Delik giriş/çıkışında önemli |
| Toz tipi | Metal talaşları (kaba) | İnce iletken parçacıklar (1–10 µm) |
| Yüzey pürüzlülüğü (elde edilebilir) | Ra 0,4–0,8 µm | Tipik Ra 1,6–3,2 µm; optimal takımla Ra 0,8 |
| Boyutsal kararlılık | Yüksek | Orta (artık gerilme etkileri) |
Karbon Fiber CNC İşleme Ne Zaman Uygundur
Prototipleme ve Düşük Hacimli Üretim
CNC işleme özel takım gerektirmez (kalıp yok, yatırma takımı yok). Tasarımın hâlâ geliştiği bir kompozit geliştirme programında, $2.000–$20.000 kalıbı değiştirmek yerine bir CAM programını güncelleme yeteneği önemli bir avantajdır. Stok laminattan CNC ile işlenmiş CFRP prototipleri için teslim süresi tipik olarak 3–7 gündür. Sıkıştırma kalıp takımı teslim süreleri tipik olarak minimum 4–8 haftadır.
Yaklaşık 2.000 parçanın altındaki üretim hacimlerinde, bir kompozit kalıp için amortize edilmiş takım maliyeti tipik olarak satın alınan laminat stoğundan CNC işlemeyi daha ekonomik hale getirir. Yılda yaklaşık 5.000–10.000 parçanın üzerinde, CNC işleme çevrim süresi (özelliklere bağlı olarak parça başına 5–20 dakika) maliyet darboğazı haline gelir ve 1–3 dakikalık çevrim sürelerine sahip kalıplama süreçleri daha ekonomik olur.
Hassas Delik ve Kanal Özellikleri
Otoklav, sıkıştırma kalıplama veya reçine transfer kalıplama (RTM) ile üretilen kür sonrası kompozit parçalar, kalıp toleransları, kürlenme çekmesi ve yaylanma (kavisli kompozit parçaların kalıptan çıkarıldıktan sonraki kalıcı açısal distorsiyonu, tipik olarak 0,5–1,5°) nedeniyle delik konumlarında ±0,3–0,5 mm ve kenar profillerinde ±0,2–0,5 mm boyutsal varyasyonlara sahiptir.
CNC delme ve frezeleme, bu özellikleri mekanik bağlantı elemanı montajları, sensör montajı ve yapısal arayüz bağlantıları için gerekli olan ±0,05 mm konumsal toleransa getirir. Her biri ±0,05 mm konumunda 40+ motor ve elektronik montaj deliği gerektiren bir drone çerçevesi, yalnızca kalıplama ile bu spesifikasyona üretilemez. Kalıplanmış çerçevenin CNC son işlemesi standart yaklaşımdır.
Kalıplanmış Kompozit Parçaların Bitirilmesi
Havacılık ve otomotiv kompozit üretiminde standart üretim sırası şöyledir: kompozit yatırma veya kalıplama (yapısal şekli ve elyaf yönünü oluşturur), ardından CNC kesme, delme ve kenar bitirme (montaj toleranslarını sağlar). Bu iki aşamalı yaklaşım, her süreci en iyi yaptığı iş için kullanır: yapısal kompozit oluşumu için kalıplama, boyutsal hassasiyet için CNC.
Kalıplanmış kompozit parçalar üzerindeki tipik CNC işlemleri şunları içerir: çevre kesme (çapak alma ve kenarları net ölçüye getirme), bağlantı elemanı deliklerinin konumsal toleransa göre delinmesi, kablo/konnektör erişimi için kesik açma ve kenar kalitesi veya kozmetik gereksinimin talep ettiği yerlerde yüzey bitirme.
Karbon Fiber CNC İşlemenin Uygun Olmadığı Durumlar
Yüksek Hacimli Üretim
Yıllık hacimler yaklaşık 5.000–10.000 parçanın üzerine çıktığında, karbon fiberin CNC işlenmesi sıkıştırma kalıplama veya RTM'ye kıyasla ekonomik olarak dezavantajlı hale gelir. Parça başına 10–20 dakikalık makine süresi maliyeti, aşındırıcı CFRP malzemeleri için takım değiştirme maliyetleriyle birleştiğinde, parça başına 1–3 dakikalık kalıplama döngüsünün hacimde –70% daha düşük maliyetle alt edebileceği parça başı maliyetler üretir.
Yılda 20.000 parçada, parça başına 15 dakikalık CNC makine süresi yılda 5.000 makine saati tüketir — yaklaşık 3 adet tam zamanlı çalışan CNC işleme merkezi, artı takım maliyeti, artı operatör süresi. 2 dakikalık çevrim süresiyle çalışan $15.000 başlangıç yatırımlı bir sıkıştırma kalıplama kalıbı, aynı 20.000 parçayı yaklaşık 667 makine saatinde üretir. Bu ekonomik gerçeklik, yüksek hacimli CFRP otomotiv bileşenlerinin (kaput panelleri, kapı ekleri, yapısal paneller) neden CNC işleme ile değil, sıkıştırma kalıplama veya RTM ile üretildiğinin nedenidir.
Elyaf Yönünün Kritik Olduğu Yapısal Bileşenler
CNC işleme, mevcut laminatlardan malzeme kaldırır. Elyaf ekleyemez, elyaf yönünü değiştiremez veya bir yapısal analizin belirlediği elyaf mimarisini oluşturamaz. Bir kompozit bileşendeki yük yolları belirli elyaf yönleri gerektirdiğinde — ki bu birincil yapı için neredeyse her zaman geçerlidir — laminat bu yönleri sağlayacak şekilde tasarlanmalı ve yatırılmalıdır. Çevrenin, deliklerin ve arayüz yüzeylerinin CNC işlenmesi uygun bir bitirmedir; düz bir laminattan yapısal formu işlemek için CNC kullanmak, elyaf mimarisinin yük yolu için optimize edilmediği bir parça üretir.
Yük taşıyan bir braket, doğru tasarlandığında, lifleri birincil gerilme ve basma yolları boyunca yönlendirilmiştir. Düz bir 0°/45°/90° laminattan karmaşık bir şekil işlemek, her kesitte gerçek yük yollarına göre rastgele lif yönelimine sahip bir parça ve liflerin kesildiği işlenmiş kenarlarda yerel gerilme yığılmaları üretir.
Lif Hasarına Duyarlı İnce Cidar veya Kozmetik Yüzeyler
Cidar kalınlığı yaklaşık 2 mm'nin altında olan CFRP parçalar, işleme sırasında kalınlık boyunca delaminasyon riski altındadır. Tipik havacılık epoksi-karbon sistemlerinin katmanlar arası kırılma tokluğu (Mod I: 200–400 J/m²) nispeten düşüktür — kırılgan polimerlerle karşılaştırılabilir düzeydedir — ve ince cidarlarda kesme kuvveti yoğunlaşması, hem yapısal bütünlüğü hem de yüzey kalitesini tehlikeye atan delaminasyon üretir.
Görünür karbon fiber yüzeyler (otomotiv ve tüketici ürünlerindeki kozmetik CFRP panelleri) kenar kalitesine ve yüzey bitişine karşı özellikle hassastır. Keskin lif sonlanmalarına sahip temiz bir kenar ile lif çekilmesine sahip tüylenmiş bir kenar arasındaki fark çıplak gözle görülebilir. Kozmetik kalite elde etmek elmas takım kullanımı, optimize edilmiş takım geometrisi (laminatın hem üstünden hem altından lifleri aynı anda kesen kompresyon kesiciler) ve kontrollü parametreler gerektirir.
Karbon Fiber CNC İşleme için Takımlama
Elmas kaplamalı parmak frezeler ve router uçları: CVD elmas kaplamalı karbür takımlar, CFRP router ve kesme işlemleri için kaplamasız karbüre göre 5–10 kat daha iyi aşınma direnci sağlar. Elmas kaplama, yüksek sertlikteki lif teması boyunca kesici kenar keskinliğini korur, yan aşınmayı sınırlar ve kenar kalitesini muhafaza eder. CVD elmas kaplama kalınlığı tipik olarak 10–20 µm'dir; kaplama karbür altlıklara iyi yapışır ve 8.000 HV'nin üzerinde sertliği korur.
Kompresyon kesiciler: Bir kompresyon kesici (yukarı-aşağı kesici olarak da adlandırılır), alt kısmında sağ yönlü helisel kanallara ve üst kısmında sol yönlü helisel kanallara sahiptir; böylece kesme kuvvetleri kesme sırasında üst ve alt lif katmanlarını laminatın merkezine doğru iter. Bu, üst katman lif çekilmesini (geleneksel router üst katmanı yukarı iter, üst yüzeyi kaldırır ve tüylendirir) ve alt katman delaminasyonunu (geleneksel router alt katmanı aşağı iter) önler. CFRP profillerinin ve kanallarının router ile işlenmesinde, kompresyon kesiciler standart tek helisel takımlardan önemli ölçüde daha iyi kenar kalitesi üretir.
Delme için brad-point ve kademeli matkaplar: Standart helisel matkaplar itme kuvvetini merkez noktada yoğunlaştırır ve matkap çıkışında yırtma etkisi yaratır — çıkış delaminasyonunun birincil nedeni budur. Brad-point matkaplar küçük bir merkez noktasına ve ana gövde devreye girmeden önce giriş dairesini çizen iki dış kesme dudağına sahiptir; bu, itme kuvvetini azaltır ve giriş kalitesini iyileştirir. Kademeli matkaplar (tek takımda pilot artı nihai çap), deliği kademeli olarak önceden keserek çıkışta yer değiştiren malzemeyi azaltır. Matkap çıkışında, son 0,5–1,0 mm için ilerleme hızını azaltmak (veya parçayı çıkış katmanlarını destekleyen bir feda altlık tahtasıyla desteklemek) çıkış delaminasyonunu daha da azaltır.
Hata Önleme: Beş Kritik Kontrol
Matkap Çıkışında Delaminasyon
Kök neden: matkap çıkışındaki itme kuvveti, son katmanların katmanlar arası çekme mukavemetini aşar ve matkap ucu çıkmadan önce bunların ayrılmasına neden olur. Önleme: brad-point veya kademeli matkap geometrisi kullanın, CFRP'nin altına MDF veya alüminyumdan bir altlık plakası ekleyin, delme çıkışında ilerleme hızını 50% azaltın ve yüksek iş mili hızı kullanın (devir başına talaş yükünü azaltmak, kaldırılan birim malzeme başına itme kuvvetini azaltır).
Router İşlemlerinde Tüylenmiş Kenarlar
Kök neden: lifler kesim kenarında kesilmek yerine itilir. Önleme: kompresyon kesiciler kullanın, tırmanmalı frezelemeyi tercih edin (talaş kalın başlar ve ince biter, daha kontrollü bir kesme üretir), keskin takımları koruyun (aşınmış takımlar kesmek için daha yüksek kuvvet gerektirir, lif çekilmesini artırır) ve diş başına talaş yükünü azaltın.
Hızlı Takım Aşınması
Kök neden: karbon fiberin aşındırıcılığı, kaplamasız karbürde hızlı yan aşınmaya neden olur. Önleme: elmas kaplamalı takım belirtin, tamamlanan delik sayısını veya router ile işlenen lineer metreyi takip ederek takım ömrünü izleyin ve boyutsal tolerans veya kenar kalitesi bozulmadan önce takımları değiştirin. CFRP'de kaplamasız karbür için takım ömrü tipik olarak 50–200 deliktir; CVD elmas kaplamalı takımlar için eşdeğer parametrelerde 500–2.000 deliktir.
Artık Gerilmeden Kaynaklanan Boyutsal Değişim
Kök neden: CFRP laminatlar kürleme artık gerilmesi içerir. Malzeme kaldırıldığında (özellikle asimetrik bir laminatın bir tarafından), gerilme dağılımı değişir ve parça çarpılabilir. Önleme: işleme sırasında parçayı düz tutmak için vakum tablası bağlama kullanın, hafif bir bitirme geçişi için kritik yüzeylerde 0,10–0,20 mm stok bırakın ve net gerilme değişimini en aza indirmek için takım yolunu dengeleyin (mümkün olduğunda her iki yüzden eşit miktarda kaldırın).
Karbon Tozu Kirlenmesi
Kök neden: lif kırılması, havaya karışan ve makine ile çalışma alanı boyunca çöken ince parçacıklar üretir. Önleme: kesim noktasında vakum ekstraksiyonu (nozul kesici takımın 10–20 mm yakınına konumlandırılır), toz dağılımını önleyen işleme muhafazaları ve tesisteki CFRP işlemesinin diğer takım tezgahlarından izole edilmesi. Operatörler kurulum ve parça taşıma sırasında P100 veya eşdeğeri solunum koruması gerektirir.
Karbon Fiber CNC İşlemede Gerçekçi Toleranslar
Karbon fiber laminatlar, alüminyum kütük ile aynı şekilde boyutsal olarak kararlı değildir. Ulaşılabilir toleransları iki faktör sınırlar:
Laminattaki artık gerilme: Kürleme işlemi termal artık gerilme yaratır (reçine 120–180°C kürleme sıcaklığından soğurken büzülür). İşleme sırasında malzeme kaldırıldığında, artık gerilme dağılımı değişir ve parça hareket eder. Dengeli, simetrik laminatlar için (nötr düzlemin her iki tarafında yaklaşık eşit lif içeriği), bu hareket küçüktür. Dengesiz laminatlar için, 200 mm'lik bir parçada 0,05–0,20 mm hareket mümkündür.
Fiber değişkenliği: Dokuma kumaşlar, fiber yoğunluğunda periyodik varyasyon gösterir; tek yönlü bant daha homojen fiber dağılımına sahiptir ancak katman sınırlarında hala yerel varyasyonlar içerir. Bu varyasyonlar, takım ucundaki mekanik tepkide hafif heterojenlik yaratır.
Pratik tolerans kılavuzları:
| Özellik | Ulaşılabilir Tolerans | Proses Gereksinimleri |
|---|---|---|
| Dış profil (frezeleme) | ±0,10–0,15 mm | Standart elmas takım, vakum fikstürü |
| Delik konumu (delme) | ±0,05 mm | Brad-point matkap, rijit fikstürleme, kademeli delme |
| Delik çapı | ±0,05 mm | Tek adımlı veya raybalanmış, kontrollü parametreler |
| Kenardan deliğe konum | ±0,05–0,08 mm | Birleşik frezeleme ve delme fikstürü |
| Sıkı hassasiyet özellikleri | ±0,02–0,03 mm değerine ulaşabilir | Doğrulanmış kurulum, bitirme geçişi, CMM doğrulaması |
CFRP'de tedarikçi doğrulaması olmadan ±0,05 mm'den daha sıkı toleranslar belirtmek önemli bir risktir. Alüminyum işlemenin aksine (uygun takım ve stabil bir makine ile ±0,01 mm rutin olarak ulaşılabilir), ±0,03 mm'nin altındaki CFRP toleransı, malzeme, laminat kalınlığı, katman konfigürasyonu, fikstürleme ve takımın belirli bir kombinasyonundan kanıtlanmış proses kabiliyeti gerektirir. Taahhüt etmeden önce test verilerini talep edin.
Karbon Fiber CNC İşlenmiş Parçalar için DFM Kılavuzları
İç köşe yarıçapları: Dönen takımlar keskin iç köşeler üretemez. Minimum iç köşe yarıçaplarını frezeleme takımı yarıçapına eşit veya daha büyük olarak belirtin (çoğu CFRP frezeleme uygulaması için tipik olarak 0,5–2,0 mm). Kare iç köşeler gerektiren parçalar için (örn. kare bir şaftla eşleşmek üzere), köşedeki bir dog-bone rahatlatma, dairesel takım yolunu barındırırken kare özelliğe olanak tanır.
Minimum duvar kalınlığı: Yaklaşık 2,0–2,5 mm'nin altında, CFRP duvarları işleme sırasında delaminasyon riski açısından yüksektir. İnce duvarların işlevsel olarak gerekli olduğu durumlarda, işleme sırasını ince bölümleri operasyonun sonuna kadar bırakacak şekilde planlayın (çevreleyen malzeme destek sağladıktan sonra) ve delme operasyonları sırasında bir destek plakası yaklaşımı belirtin.
Fiber yönü hizalaması: Hassas delikleri ve yapısal kesikleri, altındaki fiber mimarisinin farkında olarak yerleştirin. Birincil fiber yönüne 45° açıyla delinen bir delik, fiber eksenine hizalı bir deliğe kıyasla birim çap başına daha fazla fiber keser; bu da daha yüksek kesme kuvvetleri ve artan delaminasyon riski üretir. Mümkün olduğunda, delik desenlerini laminattaki fiber yönelimleriyle hizalayın.
Cepler için derinlik-çap oranı: Derin, dar ceplerin (derinlik-genişlik oranı 3–4:1'in üzerinde) CFRP frezelenmesi, azaltılmış rijitliğe sahip uzun, ince freze takımları gerektirir; bu da tırlama, zayıf boyutsal tolerans ve kırılgan laminatta artan takım kırılma riski üretir. Sığ, geniş özellikler güvenilir şekilde işlenmesi önemli ölçüde daha kolaydır. Tasarım izin verdiğinde, derin cepleri geçiş özellikleriyle veya karşı yüzden erişimle değiştirin.
Datum ve fikstür tasarımı: Düz, erişilebilir datum yüzeyleri vakum fikstür tasarımı için esastır. Karmaşık eğriliğe sahip parçalar (kalıplanmış kabuklar), parça konturuna uygun özel bir vakum fikstürü gerektirir — bunu maliyet ve teslim süresi tahminine ekleyin. Düz yüzlere sahip parçalar standart bir vakum masasında fikstürlenebilir.
Önemli Noktalar
- Karbon fiber CNC işleme, birincil bir kompozit şekillendirme süreci değil, hassas bir bitirme sürecidir: önceden üretilmiş laminatları sıkı toleranslarda delme, frezeleme ve traşlamada mükemmeldir, ancak yapısal analizin gerektirdiği fiber mimarisini oluşturamaz.
- En kritik malzeme ayrımı anizotropidir: fiber katmanlarına çapraz kesme, boyunca kesmeye kıyasla farklı kuvvetler, kusur riskleri ve takım aşınması üretir. İşlenmiş özelliklere göre fiber yönelimini göz ardı eden DFM incelemeleri, kesim kenarlarında öngörülemeyen mukavemet azalmasına sahip parçalar üretir.
- Elmas kaplı takımlar üretim CFRP işleme için isteğe bağlı değildir: kaplamasız karbür takımlar 50–200 delik takım ömrüne sahiptir; CVD elmas kaplı takımlar 500–2.000+ deliğe ulaşır. Takım maliyet primi, azaltılmış takım değiştirme sıklığı ve iyileştirilmiş kenar kalitesi yoluyla birkaç düzine parça içinde geri kazanılır.
- Matkap çıkışındaki delaminasyon birincil kalite arıza modudur: brad-point veya kademeli matkap geometrisi, destek plakaları ve çıkışta azaltılmış ilerleme hızı ile önlenir. Bu rastgele bir kusur değildir — çıkış katmanındaki aşırı itme kuvvetinin öngörülebilir bir sonucudur.
- CNC işleme, yaklaşık 2.000–5.000 parçanın altındaki hacimler için ekonomik olarak rekabetçidir: bu hacmin üzerinde, kalıplama süreçleri (sıkıştırma, RTM) tipik olarak ölçekte parça başı maliyeti –70% azaltarak CNC işleme maliyetinin çoğunu ortadan kaldırır.
- Ulaşılabilir tolerans, uygun takım ve fikstürleme ile hassas özellikler için ±0,05 mm'dir: daha sıkı toleranslar, tedarikçinin spesifik malzeme-süreç kombinasyonunu doğrulamasını gerektirir; alüminyum deneyiminden ±0,01 mm belirtmek yüksek hurda oranları ve tedarikçi uygunsuzluk sorunları üretir.
- OEM tedarik ekipleri için: CNC ile işlenmiş CFRP bileşenleri tedarik ederken şunları belirtin: laminat malzemesi (karbon fiber tipi, dokuma veya UD, fiber hacim fraksiyonu), reçine sistemi, laminat kalınlığı ve katman programı, GD&T çağrılarıyla kritik toleranslar, kenar kalitesi gereksinimi (Ra ve delaminasyon kabul kriterleri) ve ilk numunede CMM muayene raporlarının gerekli olup olmadığı. Bu spesifikasyonlardan herhangi birinin eksik olması, üretim kalitesinde varyasyon yaratan belirtilmemiş varsayımlarla teklifler üretir.
Sık Sorulan Sorular
Karbon fiber ne zaman kalıplanmak yerine CNC işlenmelidir?
CNC işleme karbon fiber için şu durumlarda uygundur: üretim hacmi yaklaşık 2.000–5.000 parçanın altında olduğunda ($2.000–$20.000+ kalıp takım maliyetinden kaçınılır), geometri kalıplamanın doğrudan ulaşamayacağı ±0,05 mm toleranslarda hassas özellikler (delikler, kanallar, kenar profilleri) gerektirdiğinde, tasarım değişikliklerin sık olduğu prototip veya geliştirme aşamasında olduğunda veya parça kalıplama ile üretilip boyutsal hassasiyet için CNC son işleme gerektirdiğinde. CNC işleme, amaç karmaşık kompozit yapı oluşturmak olduğunda (fiberler işleme ile yönlendirilemez), hacim kalıplama çevrim süresi ekonomisinin baskın olduğu kadar yüksek olduğunda veya yapısal performans işlenmiş bir plakanın sağlayamayacağı fiber yönelimlerine bağlı olduğunda uygun değildir.
Karbon fiber CNC işleme için hangi takımlar gereklidir?
CFRP işleme için üç temel takım tipi şunlardır: profil frezeleme ve kanal kesimi için elmas kaplı (CVD) parmak frezeler ve frezeler (CFRP'de kaplamasız karbüre kıyasla 5–10× daha uzun takım ömrü); hem üst hem de alt yüzey kalitesinin korunması gereken kenarların frezelenmesi için kompresyon kesiciler (karşıt sağ ve sol sarmal yiv bölümleriyle); ve çıkışta delaminasyon olmadan delik delmek için brad-point veya kademeli matkaplar. Standart metal kesme takımları — kaplamasız karbür parmak frezeler, standart burgu matkaplar — prototip miktarları için kullanılabilir ancak hızla aşınır ve takım durumu bozuldukça artan kusur oranları üretir. Üretim CFRP işleme, temel spesifikasyon olarak elmas kaplı takım gerektirir.
Karbon fiber CNC işleme için gerçekçi toleranslar nelerdir?
Ulaşılabilir toleranslar özellik tipine bağlıdır: genel profil frezeleme ±0,10–0,15 mm; delinmiş delik konumu uygun fikstür ve takımlama ile ±0,05 mm; sıkı hassasiyet özellikleri vakum fikstürü, bir bitirme geçişi ve CMM doğrulaması içeren valide edilmiş bir süreçle ±0,02–0,03 mm elde edilebilir. CFRP toleranslarının alüminyuma göre daha gevşek olmasının temel nedeni laminattaki artık kürleme gerilmesidir — malzeme çıkarıldığında gerilme dağılımı değişir ve parçalar özellikle ince veya asimetrik laminatlarda 0,02–0,05 mm kayabilir. Alüminyum işleme deneyiminden gelen ±0,01 mm toleranslarının CFRP'ye uygulanması yüksek hurda oranları üretir. Sıkı toleransları üretim taahhüdünden önce prototip çalışmalarıyla doğrulayın.
Karbon fiber delmede delaminasyon nasıl önlenir?
Delaminasyon, matkap çıkışında matkabın itme kuvveti çıkış katmanlarının katmanlar arası çekme mukavemetini aştığında ve matkap ucu malzemeden çıkmadan önce bu katmanların ayrılmasına neden olduğunda meydana gelir. Önleme dört eşzamanlı kontrol gerektirir: standart burgu matkaplar yerine brad-point veya kademeli matkaplar kullanın (brad point geometrisi giriş dairesini çizer, başlangıç kesme kuvvetini merkez yerine çevrede yoğunlaştırır, bu da çıkış itme kuvvetini azaltır); CFRP panelin altına çıkış katmanlarını desteklemek için bir feda tahtası (MDF veya alüminyum) yerleştirin; delme öncesi son 0,5–1,0 mm malzemede ilerleme hızını 50% azaltın; ve devir başına itme kuvvetini en aza indirmek için düşük talaş yükü ile yüksek iş mili hızı kullanın. CFRP'de delaminasyon öngörülebilir, önlenebilir bir kusurdur — üretimde meydana geliyorsa bu kontrollerden bir veya daha fazlası eksiktir.
Karbon fiber CNC işleme alüminyumdan daha mı pahalı?
Evet, eşdeğer karmaşıklıkta parça başına tipik olarak 3–8× daha pahalıdır. Maliyet primi beş faktörden kaynaklanır: hammadde (CFRP levha stoğu kütle bazında eşdeğer alüminyum kütükten 5–10× daha pahalıdır); takım aşınması (elmas kaplı takımlar karbür parmak frezelere göre $50–$200'e karşı $5–$20 maliyetindedir ve daha sık izleme gerektirir); toz kontrol sistemleri (özel vakum emme ve makine muhafazaları); daha yüksek muayene gereksinimleri (kompozit kenarlar alüminyum işlemenin tipik olarak gerektirmediği görsel ve boyutsal muayene gerektirir); ve yüksek hurda riski (delaminasyon gibi CFRP kusurları genellikle tüm parçayı mahveder, oysa alüminyum yeniden işleme sıklıkla mümkündür). Düşük hacimli hassas parçalar için maliyet, CFRP'nin ağırlık ve sertlik avantajlarıyla gerekçelendirilir. Yüksek hacimli uygulamalar için, kalıplanmış CFRP'ye göre maliyet farkı daha ilgili karşılaştırmadır.
CMS mühendislik ekibi tarafından 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır; UAV çerçeveleri, havacılık iç donanım parçaları, tıbbi görüntüleme fikstürleri, robotik yapılar ve otomotiv CFRP panelleri için karbon fiber ve kompozit bileşen işleme dahil. Teknik referanslar: Kalpakjian S. ve Schmid S.R. — Manufacturing Engineering and Technology (Kompozit İşleme bölümü), Soutis C. — Carbon Fiber Reinforced Plastics in Aircraft Construction, Sandvik Coromant Kompozit Malzeme İşleme Uygulama Kılavuzu, ASM Handbook Vol. 21 (Kompozitler — İşleme ve Delme).
CNC İşlenmiş Karbon Fiber Bileşenler mi Tedarik Ediyorsunuz?
CMS'de, müşteri tarafından sağlanan veya tedarik edilen laminattan CFRP panelleri, braketleri ve hassas fikstürleri işliyoruz — elmas kaplı takımlama, özel toz emme, vakum fikstür kurulumları ve CMM ilk parça muayene raporları ile.
[Karbon fiber CNC işleme DFM incelemesi ve teklifi isteyin →]


