
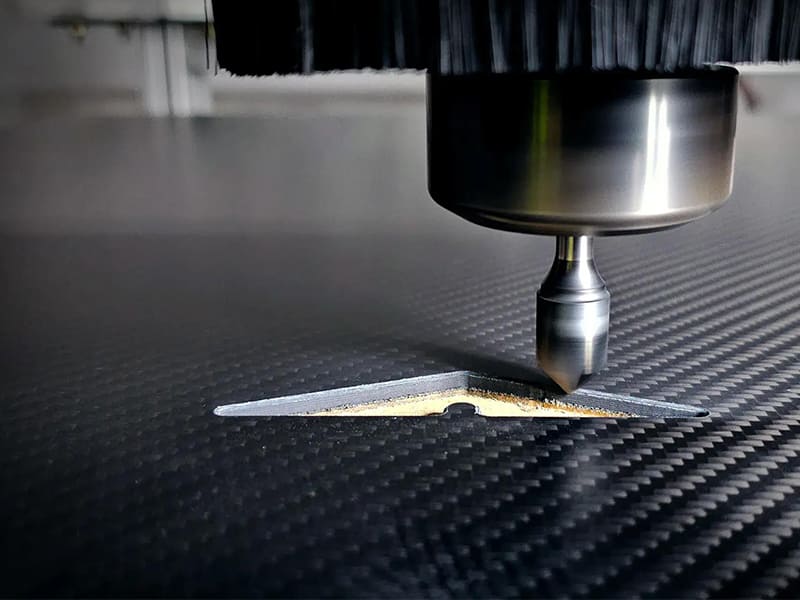
Respuesta rápida: El mecanizado de fibra de carbono CNC es eficaz para operaciones de acabado de precisión — corte, taladrado, recorte y ranurado de laminados prefabricados — pero no es el método principal para formar estructuras compuestas. El proceso es adecuado cuando: la geometría es de placa 2D o 3D simple en forma de soporte, el volumen de producción es inferior a aproximadamente 2,000–5,000 piezas, las tolerancias de ±0.05–0.10 mm son adecuadas, y el mecanizado complementa (en lugar de reemplazar) el laminado o moldeo de compuestos. Distinciones técnicas clave frente al mecanizado de metales: las fibras de carbono son altamente abrasivas (la vida útil de la herramienta cae a 50–200 orificios sin herramientas recubiertas de diamante), el corte produce polvo fino conductor que requiere extracción dedicada, y la delaminación en la salida de la broca es el modo de fallo de calidad principal. Por encima de aproximadamente 5,000–10,000 piezas anuales, el moldeo por compresión o RTM suele ser más económico porque los tiempos de ciclo de CNC de 5–20 minutos por pieza se convierten en el cuello de botella de costos.
Por qué el mecanizado de fibra de carbono CNC es fundamentalmente diferente del mecanizado de metales
El polímero reforzado con fibra de carbono (CFRP) es un compuesto laminado, no un material homogéneo. Esta distinción determina todos los aspectos de cómo debe planificarse el mecanizado, qué herramientas deben utilizarse, qué defectos anticipar y qué tolerancias se pueden mantener.
Estructura del material: El CFRP consiste en un refuerzo de fibra de carbono (que soporta la carga de tracción, con módulo de tracción de 230–700 GPa según el grado) unido en una matriz epoxi (que soporta cargas de corte y compresión). Las fibras están orientadas en capas discretas (láminas) en ángulos que típicamente incluyen 0°, 45°, 90° y −45°. El material resultante es fuertemente anisotrópico — la resistencia a la tracción a lo largo de la dirección de la fibra puede ser de 1,500–2,000 MPa; perpendicular a las fibras, la resistencia cae a aproximadamente 50–80 MPa.
Cómo se comporta el corte: Cuando se corta un metal, la herramienta cizalla el material de la pieza, formando una viruta. En el CFRP, la acción de corte fractura las fibras de carbono en lugar de cizallar una matriz dúctil. La energía requerida para fracturar las fibras varía dependiendo de si la fibra se corta a lo largo, transversalmente o en ángulo. Esta variabilidad produce fuerzas de corte intermitentes — a diferencia de las fuerzas de estado estacionario en el corte de metales — y los extremos de fibra dejados en la superficie cortada crean una condición de fibra deshilachada o arrancada si la herramienta no está afilada o la trayectoria de la herramienta no está optimizada.
Por qué fallan las herramientas estándar: Las fibras de carbono se encuentran entre los materiales abrasivos más duros que se encuentran en el mecanizado. La dureza Mohs de la fibra de carbono es de aproximadamente 3–4, que es más dura que muchos filos de herramientas de corte sin recubrir en su condición ablandada. Las fresas de carburo sin recubrir que mecanizan CFRP experimentan un desgaste rápido de flanco; la vida útil de la herramienta de 50–100 orificios es típica sin recubrimiento adecuado. Las herramientas recubiertas de diamante (diamante CVD o punta de PCD) tienen una dureza en el rango de 8,000–10,000 HV — suficiente para resistir el contacto abrasivo de la fibra — y pueden lograr una vida útil de herramienta 5–10 veces mayor que el carburo sin recubrir.
Peligro del polvo: La fractura de la fibra de carbono produce partículas finas (1–10 µm) que son eléctricamente conductoras y respirables. Estas partículas contaminan la electrónica de la máquina, cortocircuitan los sistemas de control si no se contienen, y constituyen un peligro respiratorio que requiere filtración P100. La extracción por vacío dedicada en el punto de corte no es opcional para el mecanizado sostenido de CFRP.
| Propiedad | Aluminio 6061 | Fibra de carbono (CFRP, 60% volumen de fibra) |
|---|---|---|
| Estructura del material | Homogéneo isotrópico | Compuesto anisotrópico laminado |
| Mecanismo de corte | Formación de viruta dúctil | Fractura de fibra, sin viruta dúctil |
| Modo de desgaste de herramienta | Craterización, desgaste lento de flanco | Desgaste abrasivo rápido de flanco |
| Vida útil típica de herramienta (fresa) | 50,000–100,000 mm³ de metal eliminado | 2,000–5,000 orificios sin recubrimiento de diamante |
| Riesgo de delaminación | Ninguno | Significativo en la entrada/salida de la broca |
| Tipo de polvo | Virutas metálicas (gruesas) | Partículas finas conductoras (1–10 µm) |
| Rugosidad superficial (alcanzable) | Ra 0,4–0,8 µm | Ra 1.6–3.2 µm típico; Ra 0.8 con herramientas óptimas |
| Estabilidad dimensional | Alta | Moderada (efectos de tensiones residuales) |
Cuándo es apropiado el mecanizado de fibra de carbono CNC
Prototipado y producción de bajo volumen
El mecanizado CNC no requiere herramientas dedicadas (sin moldes, sin herramientas de laminado). Para un programa de desarrollo de compuestos donde el diseño aún está evolucionando, la capacidad de actualizar un programa CAM en lugar de modificar un molde de $2,000–$20,000 es una ventaja sustancial. El plazo de entrega para prototipos de CFRP mecanizados con CNC a partir de laminado de stock es típicamente de 3–7 días. Los plazos de entrega de herramientas de moldeo por compresión son típicamente de 4–8 semanas como mínimo.
En volúmenes de producción por debajo de aproximadamente 2,000 piezas, el costo amortizado de herramientas para un molde de compuesto típicamente hace que el mecanizado CNC a partir de laminado comprado sea más económico. Por encima de aproximadamente 5,000–10,000 piezas por año, el tiempo de ciclo del mecanizado CNC (5–20 minutos por pieza dependiendo de las características) se convierte en el cuello de botella de costos, y los procesos de moldeo con tiempos de ciclo de 1–3 minutos se vuelven más económicos.
Características de orificios y ranuras de precisión
Las piezas compuestas post-curado producidas por autoclave, moldeo por compresión o moldeo por transferencia de resina (RTM) tienen variaciones dimensionales de ±0.3–0.5 mm en ubicaciones de orificios y ±0.2–0.5 mm en perfiles de borde debido a tolerancias del molde, contracción de curado y spring-in (una distorsión angular permanente de piezas compuestas curvas después del desmoldeo, típicamente de 0.5–1.5°).
El taladrado y fresado CNC lleva estas características a una tolerancia posicional de ±0,05 mm, que es necesaria para ensamblajes con sujetadores mecánicos, montaje de sensores y conexiones de interfaz estructural. Un marco de dron que requiere más de 40 orificios de montaje para motores y electrónica — cada uno con una posición de ±0,05 mm — no puede producirse con esa especificación solo mediante moldeo. El postprocesado CNC del marco moldeado es el enfoque estándar.
Acabado de piezas compuestas moldeadas
En la fabricación de compuestos aeroespaciales y automotrices, la secuencia de producción estándar es: colocación de capas o moldeo de compuestos (forma la estructura y la orientación de las fibras), seguido de recorte, taladrado y acabado de bordes CNC (logra las tolerancias de ensamblaje). Este enfoque de dos pasos utiliza cada proceso para lo que mejor hace: el moldeo para la formación estructural del compuesto, el CNC para la precisión dimensional.
Las operaciones típicas de CNC en piezas compuestas moldeadas incluyen: recorte perimetral (eliminación de rebabas y ajuste de bordes a la dimensión final), taladrado de orificios para sujetadores con tolerancia posicional, fresado de aberturas para acceso de cables/conectores y acabado superficial cuando el requisito de calidad de borde o cosmético lo exige.
Cuándo el mecanizado CNC de fibra de carbono no es apropiado
Producción de alto volumen
Con volúmenes anuales superiores a aproximadamente 5.000–10.000 piezas, el mecanizado CNC de fibra de carbono se vuelve económicamente desventajoso en comparación con el moldeo por compresión o RTM. El costo del tiempo de máquina a 10–20 minutos por pieza, combinado con los costos de reemplazo de herramientas para materiales CFRP abrasivos, produce costos por pieza que el moldeo con ciclos de 1–3 minutos por pieza puede reducir en un 50–70% a volumen.
A 20.000 piezas por año, el tiempo de máquina CNC a 15 minutos por pieza consume 5.000 horas-máquina al año — aproximadamente 3 centros de mecanizado CNC operando a tiempo completo, más el costo de herramientas, más el tiempo de operador. Una herramienta de moldeo por compresión con una inversión inicial de 15.000 € que opera con un ciclo de 2 minutos produce las mismas 20.000 piezas en aproximadamente 667 horas-máquina. Esta realidad económica es la razón por la que los componentes automotrices de CFRP de alto volumen (paneles de capó, insertos de puertas, paneles estructurales) se producen mediante moldeo por compresión o RTM, no mediante mecanizado CNC.
Componentes Estructurales Donde la Orientación de la Fibra es Crítica
El mecanizado CNC elimina material de laminados existentes. No puede añadir fibras, cambiar la orientación de la fibra ni crear la arquitectura de fibra que especifica un análisis estructural. Cuando las rutas de carga en un componente compuesto requieren orientaciones específicas de la fibra — que es prácticamente siempre el caso en estructura primaria — el laminado debe diseñarse y apilarse para proporcionar esas orientaciones. El mecanizado CNC del perímetro, agujeros y superficies de interfaz es un acabado apropiado; usar CNC para mecanizar la forma estructural a partir de un laminado plano produce una pieza donde la arquitectura de la fibra no fue optimizada para la ruta de carga.
Un soporte de carga, cuando se diseña correctamente, tiene fibras orientadas a lo largo de las rutas primarias de tensión y compresión. Mecanizar una forma compleja a partir de un laminado plano de 0°/45°/90° produce una pieza con orientación aleatoria de la fibra en relación con las rutas de carga reales en cada sección transversal, y concentraciones de tensión locales en los bordes mecanizados donde se cortan las fibras.
Superficies de Pared Delgada o Cosmética Sensibles al Daño de la Fibra
Las piezas de CFRP con espesor de pared inferior a aproximadamente 2 mm presentan un riesgo elevado de delaminación a través del espesor durante el mecanizado. La tenacidad a la fractura interlaminar de los sistemas típicos aeroespaciales de epoxi-carbono (Modo I: 200–400 J/m²) es relativamente baja — comparable a polímeros frágiles — y la concentración de fuerza de corte en paredes delgadas produce delaminación que compromete tanto la integridad estructural como la calidad superficial.
Las superficies visibles de fibra de carbono (paneles cosméticos de CFRP en automoción y productos de consumo) son particularmente sensibles a la calidad del borde y al acabado superficial. La distinción entre un borde limpio con terminaciones de fibra nítidas y un borde deshilachado con arranque de fibra es visible a simple vista. Lograr calidad cosmética requiere herramientas de diamante, geometría de herramienta optimizada (fresas de compresión que cortan las fibras desde la parte superior e inferior del laminado simultáneamente) y parámetros controlados.
Herramientas para Mecanizado CNC de Fibra de Carbono
Fresas de punta esférica y fresas recubiertas de diamante: Las herramientas de carburo recubiertas con CVD de diamante proporcionan una resistencia al desgaste 5–10× mejor que el carburo sin recubrir para el fresado y recorte de CFRP. El recubrimiento de diamante mantiene la nitidez del filo de corte a través del contacto con fibras de alta dureza, limitando el desgaste de flanco y manteniendo la calidad del borde. El espesor típico del recubrimiento CVD de diamante es de 10–20 µm; el recubrimiento se adhiere bien a los sustratos de carburo y mantiene una dureza superior a 8,000 HV.
Fresas de compresión: Una fresa de compresión (también llamada fresa arriba-abajo) tiene flautas helicoidales a derechas en la parte inferior y flautas helicoidales a izquierdas en la parte superior, de modo que las fuerzas de corte empujan las capas de fibra superior e inferior hacia el centro del laminado durante el corte. Esto evita el arranque de fibra de la capa superior (el fresado convencional empuja la capa superior hacia arriba, levantando y deshilachando la superficie superior) y la delaminación de la capa inferior (el fresado convencional empuja la capa inferior hacia abajo). Para el fresado de perfiles y ranuras de CFRP, las fresas de compresión producen una calidad de borde significativamente mejor que las herramientas estándar de hélice simple.
Brocas de punta de lanza y brocas escalonadas para taladrado: Las brocas helicoidales estándar concentran el empuje en el punto central y crean una acción de desgarro a la salida de la broca — la causa principal de la delaminación de salida. Las brocas de punta de lanza tienen un pequeño punto central y dos labios de corte exteriores que marcan el círculo de entrada antes de que el cuerpo principal se acople, reduciendo la fuerza de empuje y mejorando la calidad de entrada. Las brocas escalonadas (piloto más diámetro final en una sola herramienta) reducen el material desplazado a la salida al precortar el agujero progresivamente. A la salida de la broca, reducir la velocidad de avance en los últimos 0.5–1.0 mm (o respaldar la pieza con una placa de soporte sacrificable que sostenga las capas de salida) reduce aún más la delaminación de salida.
Prevención de Defectos: Los Cinco Controles Críticos
Delaminación a la Salida de la Broca
Causa raíz: la fuerza de empuje a la salida de la broca excede la resistencia a la tracción interlaminar de las últimas capas, provocando que se separen antes de que la punta de la broca salga. Prevención: usar geometría de broca de punta de lanza o escalonada, añadir una placa de soporte de MDF o aluminio debajo del CFRP, reducir la velocidad de avance en un 50% en la penetración, y usar alta velocidad de husillo (reducir la carga de viruta por revolución reduce la fuerza de empuje por unidad de material eliminado).
Bordes Deshilachados en Operaciones de Fresado
Causa raíz: las fibras se empujan en lugar de cortarse en el borde de corte. Prevención: usar fresas de compresión, preferir fresado en concordancia (la viruta comienza gruesa y termina delgada, produciendo un corte más controlado), mantener herramientas afiladas (las herramientas desgastadas requieren mayor fuerza para cortar, aumentando el arranque de fibra), y reducir la carga de viruta por diente.
Desgaste rápido de las herramientas
Causa raíz: la abrasividad de la fibra de carbono causa desgaste rápido de flanco en carburo sin recubrir. Prevención: especificar herramientas recubiertas de diamante, monitorear la vida útil de la herramienta mediante el seguimiento del número de agujeros o metros lineales de fresado completados, y reemplazar las herramientas antes de que la tolerancia dimensional o la calidad del borde se degraden. Para carburo sin recubrir en CFRP, la vida útil típica es de 50–200 agujeros; para herramientas recubiertas con CVD de diamante, 500–2,000 agujeros con parámetros equivalentes.
Variación Dimensional por Tensión Residual
Causa raíz: los laminados de CFRP contienen tensión residual de curado. Cuando se elimina material (particularmente en un lado de un laminado asimétrico), la distribución de tensión cambia y la pieza puede deformarse. Prevención: usar fijación con mesa de vacío para mantener la pieza plana durante el mecanizado, dejar 0.10–0.20 mm de sobremedida en superficies críticas para un pase de acabado ligero, y equilibrar la trayectoria de herramienta (eliminar cantidades iguales de ambas caras cuando sea posible) para minimizar el cambio neto de tensión.
Contaminación por Polvo de Carbono
Causa raíz: la fractura de fibra produce partículas finas que se dispersan en el aire y se depositan por toda la máquina y el área de trabajo. Prevención: extracción de polvo en el punto de corte (boquilla posicionada a 10–20 mm de la herramienta de corte), recintos de mecanizado que eviten la dispersión del polvo y aislamiento del mecanizado de CFRP de otras máquinas herramienta en la instalación. Los operadores requieren protección respiratoria P100 o equivalente durante la preparación y manipulación de piezas.
Tolerancias realistas en el mecanizado CNC de fibra de carbono
Los laminados de fibra de carbono no son dimensionalmente estables de la misma manera que el aluminio en bruto. Dos factores limitan las tolerancias alcanzables:
Tensión residual en el laminado: El proceso de curado introduce tensión residual térmica (la resina se contrae al enfriarse desde la temperatura de curado de 120–180°C). Cuando se elimina material durante el mecanizado, la distribución de tensión residual cambia y la pieza se deforma. Para laminados balanceados y simétricos (contenido de fibra aproximadamente igual en cada lado del plano neutro), este movimiento es pequeño. Para laminados no balanceados, es posible un movimiento de 0.05–0.20 mm en una pieza de 200 mm.
Variabilidad de la fibra: Los tejidos de fibra tienen variación periódica en la densidad de fibra; la cinta unidireccional tiene una distribución de fibra más uniforme pero aún contiene variaciones locales en los límites entre capas. Estas variaciones producen una ligera heterogeneidad en la respuesta mecánica en la punta de la herramienta.
Guías prácticas de tolerancia:
| Característica | Tolerancia alcanzable | Requisitos del proceso |
|---|---|---|
| Perfil externo (fresado de contorno) | ±0.10–0.15 mm | Herramienta de diamante estándar, fijación por vacío |
| Posición de agujeros (taladrado) | ±0,05 mm | Broca de punta centradora, fijación rígida, taladrado intermitente |
| Diámetro del orificio | ±0,05 mm | Paso único o escariado, parámetros controlados |
| Posición de borde a agujero | ±0.05–0.08 mm | Fijación combinada de fresado y taladrado |
| Características de precisión estricta | ±0,02–0,03 mm | Configuración validada, pasada de acabado, verificación CMM |
Especificar tolerancias más estrictas que ±0.05 mm en CFRP sin validación del proveedor es un riesgo significativo. A diferencia del mecanizado de aluminio (donde ±0.01 mm es alcanzable de forma rutinaria con la herramienta adecuada y una máquina estable), una tolerancia de CFRP inferior a ±0.03 mm requiere capacidad de proceso demostrada a partir de una combinación específica de material, espesor de laminado, configuración de apilado, fijación y herramienta. Solicite datos de prueba antes de comprometerse.
Guías de DFM para piezas mecanizadas CNC de fibra de carbono
Radios de esquina internos: Las herramientas rotativas no pueden producir esquinas internas afiladas. Especifique radios de esquina internos mínimos iguales o mayores que el radio de la herramienta de fresado (típicamente 0.5–2.0 mm para la mayoría de las aplicaciones de fresado de CFRP). Para piezas que requieren esquinas internas cuadradas (por ejemplo, para acoplarse con un eje cuadrado), un alivio en forma de hueso de perro en la esquina permite la característica cuadrada mientras acomoda la trayectoria circular de la herramienta.
Espesor mínimo de pared: Por debajo de aproximadamente 2.0–2.5 mm, las paredes de CFRP tienen un riesgo elevado de delaminación durante el mecanizado. Cuando se requieren paredes delgadas funcionalmente, planifique la secuencia de mecanizado para dejar las secciones delgadas hasta el final de la operación (después de que el material circundante proporcione soporte) y especifique un enfoque de placa de respaldo durante las operaciones de taladrado.
Alineación de la orientación de la fibra: Coloque agujeros de precisión y recortes estructurales con conocimiento de la arquitectura de fibra subyacente. Un agujero taladrado a 45° de la dirección principal de la fibra interseca más fibras por unidad de diámetro que uno alineado con el eje de la fibra, produciendo mayores fuerzas de corte y mayor riesgo de delaminación. Cuando sea posible, alinee los patrones de agujeros con las orientaciones de fibra en el laminado.
Relación profundidad-diámetro para cavidades: El fresado de CFRP en bolsillos profundos y estrechos (relación profundidad-anchura superior a 3–4:1) requiere herramientas de fresado largas y esbeltas con rigidez reducida, lo que produce vibración, tolerancia dimensional deficiente y mayor riesgo de rotura de la herramienta en el laminado frágil. Las características anchas y poco profundas son significativamente más fáciles de mecanizar de forma fiable. Cuando el diseño lo permita, sustituya los bolsillos profundos por características pasantes o acceda desde la cara opuesta.
Diseño de referencia y fijación: Las superficies de referencia planas y accesibles son esenciales para el diseño de fijaciones de vacío. Las piezas con curvatura compleja (carcasas moldeadas) requieren una fijación de vacío personalizada adaptada al contorno de la pieza — añada esto al costo y al plazo de entrega estimado. Las piezas con caras planas pueden fijarse en una mesa de vacío estándar.
Principales conclusiones
- El mecanizado de fibra de carbono CNC es un proceso de acabado de precisión, no un proceso primario de conformado de compuestos: destaca en taladrado, fresado y recorte de laminados prefabricados con tolerancias ajustadas, pero no puede crear la arquitectura de fibra que requiere el análisis estructural.
- La distinción de material más crítica es la anisotropía: cortar a través de las capas de fibra produce fuerzas, riesgos de defectos y desgaste de herramienta diferentes que cortar a lo largo de ellas. Las revisiones de DFM que ignoran la orientación de la fibra en relación con las características mecanizadas producen piezas con reducción de resistencia impredecible en los bordes cortados.
- Las herramientas con recubrimiento de diamante no son opcionales para el mecanizado de CFRP en producción: las herramientas de carburo sin recubrimiento tienen una vida útil de 50–200 orificios; las herramientas con recubrimiento de diamante CVD alcanzan 500–2,000+ orificios. La prima en el costo de la herramienta se recupera en unas pocas docenas de piezas mediante la reducción de la frecuencia de cambio de herramienta y la mejora de la calidad del borde.
- La delaminación en la salida de la broca es el modo de fallo de calidad principal: se previene con geometría de broca de punta de lanza o escalonada, placas de respaldo y reducción de la velocidad de avance en la penetración. No es un defecto aleatorio — es una consecuencia predecible del exceso de fuerza de empuje en la capa de salida.
- El mecanizado CNC es económicamente competitivo para volúmenes inferiores a aproximadamente 2,000–5,000 piezas: por encima de este volumen, los procesos de moldeo (compresión, RTM) típicamente reducen el costo por pieza en 50–70% a escala, eliminando la mayor parte del costo de mecanizado CNC.
- La tolerancia alcanzable es ±0.05 mm para características de precisión con herramientas y fijaciones apropiadas: tolerancias más ajustadas requieren validación del proveedor de la combinación específica material-proceso; especificar ±0.01 mm basado en experiencia con aluminio produce altas tasas de desecho y problemas de no conformidad con el proveedor.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): al adquirir componentes de CFRP mecanizados con CNC, especifique: material del laminado (tipo de fibra de carbono, tejido o UD, fracción de volumen de fibra), sistema de resina, espesor del laminado y programa de capas, tolerancias críticas con indicaciones GD&T, requisito de calidad del borde (Ra y criterios de aceptación de delaminación), y si se requieren informes de inspección CMM en la primera pieza. La falta de cualquiera de estas especificaciones produce cotizaciones con suposiciones no declaradas que generan variación en la calidad de producción.
Preguntas frecuentes
¿Cuándo debe mecanizarse la fibra de carbono con CNC en lugar de moldearse?
El mecanizado CNC es apropiado para fibra de carbono cuando: el volumen de producción es inferior a aproximadamente 2,000–5,000 piezas (evitando el costo del molde de $2,000–$20,000+), la geometría requiere características de precisión (orificios, ranuras, perfiles de borde) con tolerancias de ±0.05 mm que el moldeo no puede lograr directamente, el diseño está en una etapa de prototipo o desarrollo donde los cambios son frecuentes, o la pieza se produce por moldeo y requiere post-mecanizado CNC para precisión dimensional. El mecanizado CNC no es apropiado cuando el objetivo es crear una estructura compuesta compleja (las fibras no pueden orientarse mediante mecanizado), cuando el volumen es suficientemente alto como para que la economía del tiempo de ciclo de moldeo domine, o cuando el rendimiento estructural depende de orientaciones de fibra que una placa mecanizada no puede proporcionar.
¿Qué herramientas se requieren para el mecanizado CNC de fibra de carbono?
Los tres tipos de herramientas esenciales para el mecanizado de CFRP son: fresas y fresadoras con recubrimiento de diamante (CVD) para fresado de perfiles y corte de ranuras (vida útil 5–10× mayor que el carburo sin recubrimiento en CFRP); fresas de compresión (con secciones de flauta en espiral opuestas a derecha e izquierda) para fresado de bordes donde debe preservarse la calidad de la superficie superior e inferior; y brocas de punta de lanza o escalonadas para taladrar orificios sin delaminación en la salida. Las herramientas estándar de corte de metales — fresas de carburo sin recubrimiento, brocas helicoidales estándar — pueden usarse para cantidades de prototipo pero se desgastan rápidamente y producen tasas de defectos crecientes a medida que la condición de la herramienta se degrada. El mecanizado de CFRP en producción requiere herramientas con recubrimiento de diamante como especificación base.
¿Cuáles son las tolerancias realistas para el mecanizado CNC de fibra de carbono?
Las tolerancias alcanzables dependen del tipo de característica: el fresado de perfil general logra ±0.10–0.15 mm; la posición de orificios taladrados logra ±0.05 mm con fijaciones y herramientas apropiadas; las características de precisión ajustada pueden lograr ±0.02–0.03 mm con un proceso validado que incluya fijación de vacío, pasada de acabado y verificación CMM. La razón clave por la que las tolerancias de CFRP son más holgadas que las del aluminio es la tensión residual de curado en el laminado — cuando se elimina material, la distribución de tensión cambia y las piezas pueden desplazarse 0.02–0.05 mm, particularmente en laminados delgados o asimétricos. Aplicar tolerancias de ±0.01 mm de la experiencia de mecanizado de aluminio al CFRP produce altas tasas de desecho. Valide las tolerancias ajustadas con corridas de prototipo antes del compromiso de producción.
¿Cómo se previene la delaminación en el taladrado de fibra de carbono?
La delaminación en la salida del taladro ocurre cuando la fuerza de empuje de la broca excede la resistencia a la tracción interlaminar de las capas de salida, provocando que se separen antes de que la punta de la broca atraviese el material. La prevención requiere cuatro controles simultáneos: usar brocas de punta tipo brad-point o escalonadas en lugar de brocas helicoidales estándar (la geometría de punta brad-point marca el círculo de entrada, concentrando la fuerza de corte inicial en el perímetro en lugar del centro, lo que reduce el empuje de salida); colocar una placa de respaldo sacrificable (MDF o aluminio) debajo del panel de CFRP para soportar las capas de salida; reducir la velocidad de avance en un 50% durante los últimos 0,5–1,0 mm de material antes de la penetración; y usar alta velocidad de husillo con baja carga de viruta por revolución para minimizar el empuje por revolución. La delaminación en CFRP es un defecto predecible y prevenible — si ocurre en producción, falta uno o más de estos controles.
¿Es el mecanizado de fibra de carbono CNC más caro que el de aluminio?
Sí, típicamente de 3 a 8 veces más caro por pieza a complejidad equivalente. La prima de costo proviene de cinco factores: materia prima (la lámina de CFRP cuesta 5–10 veces más que el tocho de aluminio equivalente en base a masa); desgaste de herramienta (las herramientas recubiertas de diamante cuestan $50–$200 frente a $5–$20 para fresas de carburo, y requieren monitoreo más frecuente); sistemas de control de polvo (extracción de vacío dedicada y cerramientos de máquina); mayores requisitos de inspección (los bordes compuestos requieren inspección visual y dimensional que el mecanizado de aluminio típicamente no requiere); y mayor riesgo de desecho (los defectos de CFRP como la delaminación a menudo arruinan la pieza completa, mientras que el retrabajo de aluminio es frecuentemente posible). Para piezas de precisión de bajo volumen, el costo se justifica por las ventajas de peso y rigidez del CFRP. Para aplicaciones de alto volumen, la diferencia de costo relativa al CFRP moldeado es la comparación más relevante.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC, incluyendo mecanizado de componentes de fibra de carbono y compuestos para estructuras de UAV, accesorios interiores aeroespaciales, soportes de imágenes médicas, estructuras robóticas y paneles de CFRP automotrices. Referencias técnicas: Kalpakjian S. y Schmid S.R. — Manufacturing Engineering and Technology (capítulo de mecanizado de compuestos), Soutis C. — Carbon Fiber Reinforced Plastics in Aircraft Construction, Guía de aplicación de mecanizado de materiales compuestos de Sandvik Coromant, ASM Handbook Vol. 21 (Composites — Machining and Drilling).
¿Buscas proveedores de componentes mecanizados de fibra de carbono CNC?
En CMS, mecanizamos paneles de CFRP, soportes y accesorios de precisión a partir de laminados suministrados por el cliente o adquiridos — con herramientas recubiertas de diamante, extracción de polvo dedicada, configuraciones de fijación por vacío e informes de inspección de primera pieza CMM.
[Solicitar una revisión DFM y cotización de mecanizado de fibra de carbono CNC →]


