
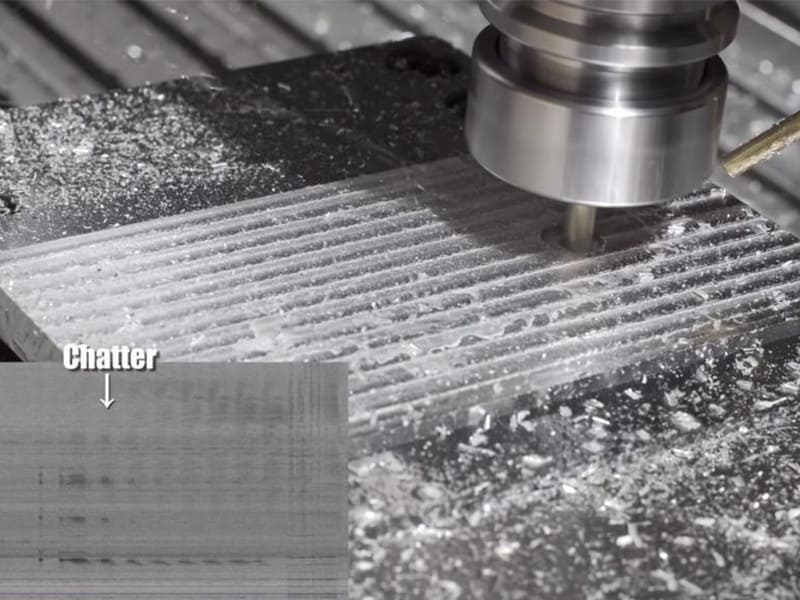
Schnelle Antwort: Rattern in der Zerspanung ist eine selbsterregte, regenerative Vibration, die auftritt, wenn Schnittkräfte mit der Flexibilität des Werkzeugs, Werkstücks oder der Maschinenstruktur interagieren und eine Rückkopplungsschleife erzeugen: Jeder Schnitt hinterlässt eine wellige Oberfläche, der nächste Schnitt trifft auf diese Welligkeit und erzeugt eine schwankende Schnittkraft, die die Vibration verstärkt, was eine größere Welle erzeugt – und der Zyklus eskaliert. Rattern erzeugt charakteristische gleichmäßig verteilte Wellenmuster auf der bearbeiteten Oberfläche, ein hochfrequentes oder heulendes Schnittgeräusch, schnellen Werkzeugverschleiß (eine Reduzierung der Werkzeuglebensdauer um 30–50 % ist üblich) und Maßungenauigkeiten. Die effektivste erste Korrekturmaßnahme ist die Reduzierung des Werkzeugüberhangs – die Verkürzung des Überhangs von 6× auf 3× des Werkzeugdurchmessers kann Rattern sofort beseitigen, da die Biegesteifigkeit mit der inversen Kubik der Länge skaliert. Die zweitschnellste Lösung ist die Anpassung der Spindeldrehzahl um ±10–20 %, die die Schnittfrequenz von der Eigenfrequenz des Systems wegbewegt.
Was Rattern tatsächlich ist – der regenerative Mechanismus
Rattern ist keine zufällige Vibration – es hat einen spezifischen physikalischen Mechanismus, das sogenannte regenerative Rattern, der verstanden werden muss, um die richtige Lösung anzuwenden.
Die Rückkopplungsschleife, die Rattern verursacht: Jeder Schnitt hinterlässt eine Oberfläche mit einer gewissen Welligkeit. Wenn der nächste Zahn (oder dasselbe Werkzeug bei der nächsten Umdrehung) auf diese wellige Oberfläche trifft, schwankt die momentane Spandicke, während das Werkzeug der Oberflächenunregelmäßigkeit folgt. Diese schwankende Spandicke erzeugt eine schwankende Schnittkraft. Die schwankende Kraft verursacht Vibrationen von Werkzeug und Werkstück. Die Vibration hinterlässt ein größeres welliges Oberflächenmuster. Der nächste Zahn trifft auf eine welligere Oberfläche – und der Zyklus eskaliert. Innerhalb von 2–3 Sekunden nach Beginn wird Rattern typischerweise schwerwiegend.
Warum normale Vibration anders ist: Zufällige erzwungene Vibration (durch Unwucht, unterbrochenes Schneiden, Lagerunregelmäßigkeiten) eskaliert nicht – sie bleibt auf der Größenordnung, die durch die Eingangskraft angetrieben wird. Regeneratives Rattern eskaliert, weil die Vibration aus ihrem eigenen vorherigen Zyklus selbst erzeugt wird. Dies ist auch der Grund, warum Rattern oft plötzlich mitten im Schnitt auftritt: Das System wird marginal instabil, wenn sich die Bedingungen ändern (Werkzeug verschleißt, Eingriffstiefe erhöht sich, Temperatur verändert den Halt des Werkzeughalters).
Das Stabilitätslappendiagramm (konzeptionell): Für jedes Werkzeug-Spindel-Werkstück-System gibt es Kombinationen von Spindeldrehzahl und axialer Schnitttiefe, die unbedingt stabil sind, und andere, die Rattern erzeugen. Die stabilen “Lappen” treten bei Spindeldrehzahlen auf, bei denen die Zahneingriffsfrequenz eine günstige Phasenbeziehung zur natürlichen Vibrationsfrequenz des Werkzeugs erzeugt. Dies ist der Grund, warum die Anpassung der Spindeldrehzahl um ±10–20 % Rattern oft behebt – sie bewegt den Arbeitspunkt von einer instabilen Zone zu einem stabilen Lappen.
Wie man Rattern erkennt
Akustische Anzeichen (erster und schnellster Indikator)
Erfahrene Maschinisten erkennen Rattern am Klang, bevor visuelle Hinweise am Teil erscheinen. Stabiler Schnitt erzeugt ein gleichmäßiges Summen oder Surren mit fester Tonhöhe. Rattern erzeugt:
- Ein hochfrequentes Quietschen oder Heulen
- Ein Geräusch, das in Tonhöhe oder Intensität schwankt – nicht gleichmäßig
- Ein Geräusch, das über Sekunden lauter wird, anstatt konstant zu bleiben
Die Klangänderung von stabil zu ratternd dauert oft 2–5 Sekunden ab dem ersten Auftreten. Anhalten oder Anpassen an diesem Punkt verhindert Oberflächenschäden; Fortfahren lässt die Vibration wachsen, bis sichtbare Markierungen am Teil erscheinen.
Visuelle Anzeichen auf der Teiloberfläche
Rattermarkierungen sind von normaler Oberflächenrauheit durch ihre Regelmäßigkeit unterscheidbar. Normale bearbeitete Oberflächenrauheit (durch Vorschub pro Zahn, Eckenradius usw.) ist eine gleichmäßige Textur ohne großflächige Periodizität. Rattermarkierungen sind:
- Gleichmäßig verteilte Wellen mit konsistenter Wellenlänge über die bearbeitete Oberfläche
- “Waschbrett”-Muster, sichtbar aus 20–50 cm Betrachtungsabstand
- Wellenlänge typischerweise 0,1–1,0 mm, abhängig von Spindeldrehzahl und System-Eigenfrequenz
- Oberflächenrauheit (Ra) steigt von ungefähr 0,8–1,6 µm (stabil) auf 3,2–6,3 µm oder schlechter
Maschinenindikatoren
Bei Maschinen mit Spindellastüberwachung erzeugt Rattern schwankende Spindellastwerte anstelle eines stabilen Werts. Eine Lastschwankung von ±10–30 % der mittleren Last ist charakteristisch. Für Bediener ohne Lastüberwachung vibriert die Spindel bei schwerem Rattern sichtbar, und das Werkzeug ist in Schwingung zu sehen.
Grundursachen: Das Drei-Faktoren-Modell
Rattern erfordert drei gleichzeitige Bedingungen: ausreichende Schnittkraft zur Anregung der Vibration, ausreichende Systemflexibilität, um das Wachstum der Vibration zu ermöglichen, und eine Frequenzbeziehung, die den regenerativen Rückkopplungsmechanismus funktionieren lässt. Entfernen Sie einen der drei Faktoren und Rattern stoppt.
| Grundursachenkategorie | Spezifische Ursachen | Primärer technischer Effekt |
|---|---|---|
| Systemflexibilität – Werkzeug | Langer Überhang (>4×D); kleiner Durchmesser; HSS vs. Hartmetall; schlechter Halter | Werkzeugdurchbiegung unter Schnittkraft; reduziert die effektive Steifigkeit |
| Systemflexibilität – Werkstück | Dünne Wände (<2–3 mm); ungestützte Länge; schlechte Spannung | Werkstückdurchbiegung; lokalisiertes Rattern in flexiblen Bereichen |
| Systemflexibilität – Maschine | Verschlissene Spindellager; lose Führungsleisten; verschlissene Ständerschlitten | Reduzierung der maschinenseitigen Steifigkeit |
| Resonanz (Frequenzabstimmung) | Spindeldrehzahl fällt mit der System-Eigenfrequenz zusammen | Vibrationsverstärkung im Resonanzzustand |
| Ungleichgewicht der Schnittparameter | Schnitttiefe zu hoch; Vorschub pro Zahn zu niedrig (Reiben); falscher Eingriff | Übermäßige oder destabilisierende Schnittkraft |
Werkzeugüberhang: Der dominierende Steifigkeitsfaktor
Die Biegesteifigkeit des Werkzeugs skaliert mit EI/L³ — umgekehrt proportional zur dritten Potenz der Überhanglänge L. Eine Verdopplung des Überhangs reduziert die Steifigkeit um den Faktor 8. Ein Werkzeug mit 6-fachem Durchmesser-Überhang hat nur 1/8 der Steifigkeit desselben Werkzeugs bei 3-fachem Durchmesser-Überhang. Aus diesem Grund erzeugen bereits kleine Überhangänderungen dramatische Rattereffekte:
- Reduzierung des Überhangs von 60 mm auf 40 mm bei einem 10-mm-Werkzeug: Die Steifigkeit erhöht sich um den Faktor (60/40)³ = 3,4×
- Dies ist häufig der Unterschied zwischen einem instabilen und einem stabilen System
Vorschub und Reiben: Das kontraintuitive Problem
Die Reduzierung des Vorschubs, um bei auftretendem Rattern “sicherer zu sein”, ist eine der häufigsten falschen Reaktionen. Wenn die Spandicke (Vorschub pro Zahn) unter etwa 0,02–0,03 mm bei Aluminium und 0,01–0,02 mm bei Stahl fällt, beginnt das Werkzeug, die Oberfläche zu reiben, anstatt sie zu schneiden. Reiben erzeugt unregelmäßige, schwankende Schnittkräfte, die Rattern auslösen oder verstärken können. Eine Erhöhung des Vorschubs von 0,02 mm/Zahn auf 0,05 mm/Zahn stellt in dieser Situation sauberes Schneiden wieder her und stabilisiert den Prozess.
Ursachenidentifikation: Werkzeugrattern vs. Werkstückrattern
Die Korrekturmaßnahme bei Rattern hängt vollständig davon ab, ob die primäre Flexibilität im Werkzeug-Halter-System oder im Werkstück liegt. Diese beiden Ursachen werden durch die Position der Rattermarken auf dem Bauteil unterschieden.
Werkzeugrattern: Die Schwingungsquelle ist die Biegung des Werkzeugs unter Schnittkraft. Die Auslenkung ist konsistent, unabhängig davon, wo auf dem Werkstück das Werkzeug schneidet. Charakteristisches Muster: Rattermarken erscheinen gleichmäßig über die gesamte bearbeitete Oberfläche — keine Änderung der Intensität über verschiedene Bereiche des Bauteils.
Werkstückrattern: Die Schwingungsquelle ist das Durchbiegen des Werkstücks an Schwachstellen. Verschiedene Bereiche des Bauteils haben unterschiedliche Steifigkeit. Charakteristisches Muster: Rattermarken sind auf die flexiblen Bereiche lokalisiert — nahe der Oberseite einer dünnen Wand, in der Mitte einer ungestützten Spannweite, entlang einer ungestützten Wellenlänge. Die Basis der dünnen Wand, wo die Vorrichtung Steifigkeit bietet, wird sauber bearbeitet.
Diagnosetest: Wenn das Verkürzen des Werkzeugs Rattern beseitigt → war die Werkzeugsteifigkeit das Problem. Wenn verbessertes Spannen oder zusätzliche Abstützung Rattern reduziert → war die Werkstücksteifigkeit das Problem. Wenn eine Änderung der Spindeldrehzahl um 10–20% Rattern beseitigt → war Resonanz der primäre Mechanismus, unabhängig von der Quelle.
Korrekturmaßnahmen in Prioritätsreihenfolge
Werkzeugüberhang reduzieren (Größte Wirkung, Sofortiger Effekt)
Die wirksamste Einzelmaßnahme ist die Reduzierung des Werkzeugüberhangs auf das Minimum, das das Werkstückmerkmal freiräumt. Die exponentielle Steifigkeits-Längen-Beziehung bedeutet, dass kleine Überhangreduzierungen überproportionale Stabilitätsverbesserungen erzeugen.
Praktische Zielwerte: ≤3×D ist der stabile Bereich für die meisten Bearbeitungsvorgänge; 4–5×D ist moderates Risiko und erfordert Parameteranpassung; über 5–6×D ist Rattern wahrscheinlich in allen außer den weichsten Materialien mit leichten Schnitten.
Für Taschenfräsen in tiefen Kavitäten, bei denen lange Werkzeuge erforderlich sind: Verwenden Sie das größtmögliche Werkzeugdurchmesser, arbeiten Sie sich mit kürzeren Werkzeugen durch mehrere Schnitttiefenstufen, wo möglich, und erwägen Sie Stummel-Sonderwerkzeuge für die tiefsten Schnitte.
Spindeldrehzahl um ±10–20% anpassen (Schnellste Echtzeit-Korrektur)
Die Spindeldrehzahl bestimmt die Schnittfrequenz (Zahn-Eingriffsfrequenz = Spindeldrehzahl × Anzahl der Schneiden). Wenn diese Frequenz mit der Eigenfrequenz des Systems übereinstimmt, verstärkt Resonanz die Schwingung. Eine Verschiebung der Drehzahl um 10–20% in beide Richtungen bewegt den Arbeitspunkt aus der Resonanzzone heraus.
Vorgehensweise: Aktuelle Drehzahl notieren, wenn Rattern auftritt, um 10% reduzieren, Ergebnis beobachten. Wenn keine Verbesserung eintritt, ursprüngliche Drehzahl um 10–20% erhöhen. Beide Richtungen sollten getestet werden, da das Stabilitätslappenmuster nicht gleichmäßig ist — eine niedrigere Drehzahl kann weniger stabil sein als eine höhere, abhängig vom spezifischen System.
Wenn Rattern bei einer bestimmten Drehzahländerung vollständig verschwindet und bei Wiederherstellung der ursprünglichen Drehzahl zurückkehrt: ist das Problem resonanzbedingt und die Drehzahlanpassung ist die richtige Lösung.
Werkstückspannung verbessern (Werkstückflexibilität beheben)
Bei Werkstückrattern besteht die Korrekturmaßnahme darin, die Steifigkeit des Werkstück-Stützsystems zu erhöhen:
- Stützblöcke oder weiche Spannbacken hinzufügen, die die Rückseite dünner Wände kontaktieren
- Die ungestützte Länge einer Welle reduzieren, indem der Reitstock neu positioniert oder eine Lünette hinzugefügt wird
- Die Vorrichtung neu konstruieren, um das Werkstück näher an der Schnittzone zu stützen
- Temporäre Spannklebstoffe (Cyanacrylat, Epoxid) verwenden, um dünne Merkmale während der Schlichtbearbeitung zu stabilisieren
Speziell für dünne Wände: Eine Bearbeitungsstrategie, bei der ein “temporärer Stützsteg” aus Material belassen wird, der die dünne Wand mit der angrenzenden Struktur verbindet und im letzten Schnitt entfernt wird, reduziert Rattern während der Zwischenbearbeitungsstufen erheblich.
Axiale Schnitttiefe reduzieren
Die Reduzierung der Schnitttiefe verringert die Größe der Schnittkraft. Bei einem grenzwertig stabilen System kann die Reduzierung der axialen Schnitttiefe um 30–50% den Betriebszustand unter die Stabilitätsgrenze bringen. Dies geht zu Lasten einer erhöhten Zykluszeit (mehr Schnitte erforderlich), ist aber oft die zuverlässigste Lösung, wenn andere Ansätze nicht sofort verfügbar sind.
Vorschub erhöhen (Bei Rattern durch zu geringen Vorschub/Reiben)
Wenn der aktuelle Vorschub auf oder unter der minimalen Spandicke für Material und Werkzeug liegt, stellt die Erhöhung des Vorschubs pro Zahn auf 0,05–0,10 mm den Schnittmodus vom Reiben zum Scheren wieder her und stabilisiert die Schnittkraft.
Auf Werkzeuge mit variabler Teilung umrüsten
Schaftfräser mit variabler Teilung haben ungleichmäßig verteilte Schneiden, die Schnittkräfte gleichzeitig bei mehreren Frequenzen erzeugen, anstatt bei einer einzigen Zahn-Eingriffsfrequenz. Dies verhindert die Synchronisation der Schwingung bei einer einzigen Frequenz, die den regenerativen Rattermechanismus ermöglicht. Werkzeuge mit variabler Teilung sind besonders effektiv für Schlichtschnitte, Dünnwandbearbeitung und Hochgeschwindigkeits-Aluminiumbearbeitung, bei der Standardwerkzeuge Rattern erzeugen.
Adaptive oder trochoidale Werkzeugwege verwenden (CAM-Ebene-Korrektur)
Adaptive Clearing (trochoidales Fräsen, Werkzeugwege mit konstantem Eingriff) hält einen konstanten radialen Eingriffswinkel über den gesamten Werkzeugweg aufrecht und eliminiert die abrupten Schnittkraftänderungen, die bei konventionellen Werkzeugwegen beim Eintreten in Ecken oder bei Richtungswechseln auftreten. Konstante Kraft = stabile Schnittbedingungen.
Werkzeugauswahl für Ratterresistenz
| Werkzeugfaktor | Höheres Ratterrisiko | Geringeres Ratterrisiko |
|---|---|---|
| Durchmesser | Klein (hohes Kräfte/Flächen-Verhältnis) | Größer (maximal verwenden, das das Merkmal freiräumt) |
| Verhältnis Auskragung zu Durchmesser | >5×D | ≤3×D |
| Material | HSS (niedrigerer Elastizitätsmodul) | Hartmetall (~3-fache Steifigkeit von HSS) |
| Spannutensteigung | Gleiche Teilung | Variable Teilung |
| Werkzeughalter | ER-Spannzange mit langer Auskragung | Schrumpffutter oder Hydraulikspannfutter |
| Anzahl der Schneiden | 2-schneidig (geringere Schnittkraft pro Zahn) | 4+ Schneiden in stabilen Materialien |
Hartmetall vs. HSS: Der Elastizitätsmodul von Hartmetall (~550–650 GPa) ist etwa 3× so hoch wie der von HSS (~200 GPa). Bei gleicher Werkzeuggeometrie und Auskragung erzeugt ein Hartmetallwerkzeug unter gleicher Schnittkraft etwa 3× weniger Durchbiegung. In Anwendungen, in denen die Werkzeugsteifigkeit die Stabilität begrenzt, reduziert Hartmetall das Ratterrisiko erheblich.
Steifigkeit des Werkzeughalters: ER-Spannzangenfutter sind zwar flexibel und weit verbreitet, lassen jedoch ein gewisses Maß an Rundlaufabweichung zu und haben eine geringere radiale Steifigkeit als Hydraulik- oder Schrumpffutter. Bei ratternpfindlichen Operationen (Langauskragungsfräsen, Hochgeschwindigkeitsschlichten) reduziert ein Upgrade von ER-Spannzange auf Hydraulik- oder Schrumpffutter die effektive Nachgiebigkeit des Werkzeugsystems.
Geometriespezifische Ratterprobleme
Dünne Wände
Dünne Wände (unter etwa 2–3 mm bei Aluminium, 3–5 mm bei Stahl) sind in Richtung senkrecht zur Wandebene strukturell flexibel. Mit zunehmender Materialabtragung wird die Wand dünner, ihre Steifigkeit nimmt ab und das Ratterrisiko steigt bei den letzten Schnitten. Standard-Korrekturansätze:
- Bearbeiten Sie beide Wandseiten parallel und halten Sie die Wanddicke bei der Materialabtragung annähernd gleich
- Lassen Sie an einer Fläche eine Bearbeitungszugabe, bis die andere fertig ist, und nehmen Sie dann einen letzten Schnitt vor
- Verwenden Sie Gleichlauffräsen (Down-Milling), das einen Span erzeugt, der am Eintritt am dicksten ist und zum Austritt hin abnimmt, was eine geringere Schwingungsanregung als Gegenlauffräsen erzeugt
Tiefe Taschen und Kavitäten
Tiefe Taschen erfordern lange Werkzeuge. Die Kombination aus Werkzeuglänge und begrenztem Raum für die Spanabfuhr erzeugt unabhängig von der Werkstücksteifigkeit ein Ratterrisiko. Strategien:
- Schruppen Sie mit den tiefsten möglichen Schnitten mit einem kurzen, großdurchmessrigen Stub-Werkzeug, so tief es die Tiefe zulässt; wechseln Sie nur für die verbleibende Tiefe auf ein längeres Werkzeug
- Reduzieren Sie die radiale Eingriffsbreite (Zustellung) für die Passagen mit langem Werkzeug, um die Schnittkraft zu senken
- Verwenden Sie Werkzeuge mit hohem Drallwinkel (40–45°) bei Aluminium, die eine eher axial gerichtete statt radial gerichtete Schnittkraft erzeugen und so die ratternerzeugende Schwingungsmode reduzieren
Lange Wellen beim Drehen
Wellen mit einem Längen-zu-Durchmesser-Verhältnis über etwa 8:1 biegen sich unter der radialen Schnittkraft beim Drehen durch und erzeugen Vibrationen. Kontrollansätze:
- Unterstützung mit Reitstock-Pinzette (Spitze) bis etwa 20:1 L/D
- Zusätzliche Lünette für L/D über 10–15:1
- Schnitttiefe reduzieren und Vorschub erhöhen (dickerer Span pro Schnitt, weniger Schnitte)
- Verwenden Sie ein Schneidwerkzeug mit positivem Spanwinkel und scharfer Schneide, um die Radialkraft zu minimieren
Häufige Fehler, die Rattern verschlimmern
| Falsche Reaktion | Warum es Rattern verschlimmert | Richtige Maßnahme |
|---|---|---|
| Vorschub pro Zahn reduzieren | Geht in den Reibbereich über; Kraft wird unregelmäßig | Vorschub erhöhen, um sauberes Schneiden wiederherzustellen |
| Drehzahl erhöhen, um den Schnitt zu “glätten” | Kann in den Resonanzbereich geraten | Um ±10–20 % anpassen, beide Richtungen testen |
| Längeres Werkzeug für die Reichweite verwenden | Steifigkeit nimmt mit der dritten Potenz der Länge ab | Kürzestes Werkzeug verwenden, das das Merkmal freiräumt |
| Werkzeugmarke/Beschichtung wechseln, ohne die Steifigkeit zu beheben | Grundursache (Flexibilität) bleibt unverändert | Werkzeug zuerst kürzen oder Unterstützung verbessern |
| Nur axiale Schnitttiefe reduzieren | Hilft, behebt aber nicht die Grundursache | Zuerst Steifigkeit angehen, dann ggf. Schnitttiefe reduzieren |
Wichtigste Erkenntnisse
- Rattern ist eine regenerative selbsterregte Schwingung: Der vorherige Werkzeugdurchgang erzeugt eine wellige Oberfläche, die beim nächsten Durchgang schwankende Schnittkräfte verursacht und die Vibration verstärkt — kein Problem zufälliger Geräusche.
- Die schnellste Diagnose ist akustisch: Rattern erzeugt ein oszillierendes, hochfrequentes Geräusch, das an Intensität zunimmt. Reagiert man bereits beim Klangwechsel, werden Oberflächenschäden vermieden.
- Rattermarkierungen sind periodisch angeordnet (Wellenlänge typischerweise 0,1–1 mm): Dies unterscheidet sie von zufälliger Rauheit und bestätigt Rattern als Ursache von Oberflächenqualitätsproblemen.
- Die Reduzierung des Werkzeugüberstands ist die wirksamste Einzelmaßnahme: Die Steifigkeit skaliert mit der inversen dritten Potenz der Überstandslänge – eine Reduzierung des Überstands von 6×D auf 3×D erhöht die Steifigkeit um das 8-fache.
- Die Spindeldrehzahl-Anpassung um ±10–20 % ist die schnellste Echtzeit-Lösung: Sie verschiebt die Schnittfrequenz von der Resonanzfrequenz des Systems – dem Mechanismus, durch den sich regeneratives Rattern verstärkt.
- Die Reduzierung der Vorschubgeschwindigkeit ist oft kontraproduktiv: Unterhalb der minimalen Spanungsdicke (~0,02–0,03 mm bei Aluminium) geht das Schneiden in Reiben über, was unregelmäßige Kräfte erzeugt, die Rattern auslösen oder verstärken.
- Für Einkaufsteams und Produktkonstrukteure: Rattern wird häufig durch Geometriemerkmale verursacht – dünne Wände, tiefe Taschen, Merkmale mit hohem Längenverhältnis – und nicht durch Parameterfehler in der Bearbeitung. Eine DFM-Prüfung, die Mindestwandstärken (2 mm bei Aluminium), Taschen-Tiefen-zu-Breiten-Verhältnisse und Wellen-L/D-Verhältnisse vor dem Design-Freeze identifiziert, reduziert sowohl die Bearbeitungskosten als auch die Wahrscheinlichkeit von ratternbedingtem Ausschuss und Nacharbeit.
Häufig gestellte Fragen
Was ist Rattern in der Zerspanung und warum tritt es auf?
Rattern in der Zerspanung ist eine selbsterregte, regenerative Vibration, die durch eine Rückkopplungsschleife zwischen Werkzeug, Werkstück und Maschinenstruktur verursacht wird. Jeder Schnittgang hinterlässt eine leicht wellige Oberfläche. Wenn der nächste Gang auf diese Welligkeit trifft, schwankt die Spanungsdicke, was eine schwankende Schnittkraft erzeugt. Diese schwankende Kraft versetzt das Werkzeug-Werkstück-System in Schwingung und erzeugt ein größeres Wellenmuster für den nächsten Gang – und der Zyklus eskaliert. Rattern erfordert drei gleichzeitige Bedingungen: ausreichende Schnittkraft, ausreichende Systemflexibilität (Werkzeugsteifigkeit, Werkstücksteifigkeit oder Maschinensteifigkeit) und eine Frequenzbeziehung, die den regenerativen Mechanismus ermöglicht. Es ist die Kombination dieser Faktoren, nicht eine einzelne Ursache, die Rattern erzeugt.
Wie beseitigt man Rattern bei der 5-Achs-Bearbeitung?
Der effektivste Ansatz folgt einer Prioritätenreihenfolge. Erstens: Werkzeugüberstand auf das Minimum reduzieren, das das Werkstückmerkmal freiräumt – die Biegesteifigkeit des Werkzeugs skaliert invers mit der dritten Potenz der Überstandslänge, sodass selbst kleine Reduzierungen erhebliche Stabilitätsverbesserungen bringen (Reduzierung von 6×D auf 3×D Überstand erhöht die Steifigkeit um das 8-fache). Zweitens: Wenn der Werkzeugüberstand bereits kurz ist, die Spindeldrehzahl um ±10–20 % anpassen, um die Schnittfrequenz von der Eigenfrequenz des Systems zu verschieben. Drittens: Wenn Rattern nur in bestimmten Bereichen des Bauteils auftritt (statt gleichmäßig), die Werkstückunterstützung an diesen Stellen verbessern – dies deutet darauf hin, dass die Werkstückflexibilität die Quelle ist, nicht die Werkzeugflexibilität. Viertens: Die axiale Schnitttiefe um 30–50 % reduzieren, was den Schnittkrafteintrag in das System verringert.
Warum verursacht Rattern Werkzeugschäden?
Beim stabilen Schneiden greift jeder Zahn in das Material ein und verdünnt den Span progressiv von maximaler auf minimale Dicke (beim Gleichlauffräsen). Die Krafteinwirkung ist gleichmäßig und konstant. Beim Rattern bedeutet die schwankende Spanungsdicke, dass das Werkzeug abwechselnd auf dickes Material trifft (hohe Kraft erforderlich) und dann auf dünnes Material oder nichts (Kraft fällt ab). Dies erzeugt ein schlagartiges Belastungsmuster. Die Schneidkante, die für stationäre Belastung ausgelegt ist, erfährt dynamische Stoßbelastung mit der Ratternfrequenz (typischerweise 500–5.000 Hz, abhängig vom System). Dies führt durch Ermüdung zu Schneidkantenausbrüchen bei Spanlasten, die das Werkzeug unter stabilen Bedingungen nicht ausbrechen würden. Eine Reduzierung der Werkzeugstandzeit um 30–50 % ist unter Ratternbedingungen typisch; bei schwerem Rattern mit Werkzeugen kleinen Durchmessers kann ein Bruch innerhalb von Sekunden auftreten.
Was verursacht Rattern speziell an dünnwandigen Bauteilen?
Dünne Wände rattern, weil ihre Steifigkeit senkrecht zur Wand sehr gering ist. Eine Wand mit der Dicke t und der Höhe h hat eine Biegesteifigkeit proportional zu t³/h³ – die Steifigkeit nimmt schnell ab, je höher oder dünner die Wand wird. Während die Wand bearbeitet und Material entfernt wird, wird die verbleibende Wand zunehmend weniger steif, und Rattern tritt typischerweise bei den letzten Schnitten auf, wenn die Wand am dünnsten und höchsten ist. Das charakteristische Muster von Rattern an dünnwandigen Werkstücken ist, dass der Wandfuß (durch die Werkstückmasse darunter gestützt) sauber bearbeitet wird, während die ungestützte Oberkante Rattermarkierungen zeigt. Korrekturansätze: Beide Seiten gleichzeitig bearbeiten, um eine gleichmäßige Wandstärke während des Materialabtrags zu erhalten; eine temporäre Stützsteg verwenden, die im letzten Schnitt entfernt wird; Stützunterstützung gegen die Rückseite der Wand anbringen.
Ist die Reduzierung der Spindeldrehzahl immer die richtige Lösung gegen Rattern?
Nein – die Spindeldrehzahl-Anpassung ist die richtige Lösung, wenn Resonanz der primäre Ratternmechanismus ist, aber sie ist wirkungslos, wenn die Ursache unzureichende Werkzeug- oder Werkstücksteifigkeit ist. Der Diagnosetest: Wenn Rattern verschwindet (oder sich erheblich reduziert), wenn sich die Spindeldrehzahl um 10–20 % ändert, ist Resonanz der Mechanismus und die Drehzahlanpassung ist angemessen. Wenn Rattern über einen weiten Bereich von Spindeldrehzahlen bestehen bleibt, ist die Ursache unzureichende Steifigkeit, und die Reduzierung des Werkzeugüberstands oder die Verbesserung der Werkstückaufnahme ist erforderlich. Das blinde Erhöhen der Spindeldrehzahl ist besonders problematisch – es ist gleichermaßen wahrscheinlich, dass der Betriebszustand in eine resonantere Zone verschoben wird wie aus einer heraus.
Geschrieben vom CMS-Engineering-Team mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung zur Lösung von Rattern in Aluminium, Edelstahl, Titan und technischen Kunststoffen – einschließlich Dünnwandfräsen, Tiefkavitätsbearbeitung und Langwellendrehen für Luft- und Raumfahrt, Medizintechnik, Robotik und Präzisions-OEM-Fertigung. Technische Referenzen: Altintas Y. – Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibration and CNC Design (Cambridge University Press), Sandvik Coromant Vibration-Free Machining Application Guide, SME Fundamentals of Tool Design (Vibration and Chatter-Kapitel), Machinery’s Handbook (Milling Operations – Chatter).
Beschaffung von CNC-bearbeiteten Teilen mit komplexer oder ratteranfälliger Geometrie?
Bei CMS wenden wir systematische Strategien zur Rattern-Vermeidung an – Werkzeugpfadoptimierung, Auswahl von Werkzeugen mit variabler Steigung, Sequenzierung der Dünnwandbearbeitung und Vorrichtungsentwicklung – für Präzisionskomponenten aus Aluminium, Edelstahl, Titan und technischen Kunststoffen.
[DFM-Überprüfung und CNC-Bearbeitungsangebot anfordern →]


