
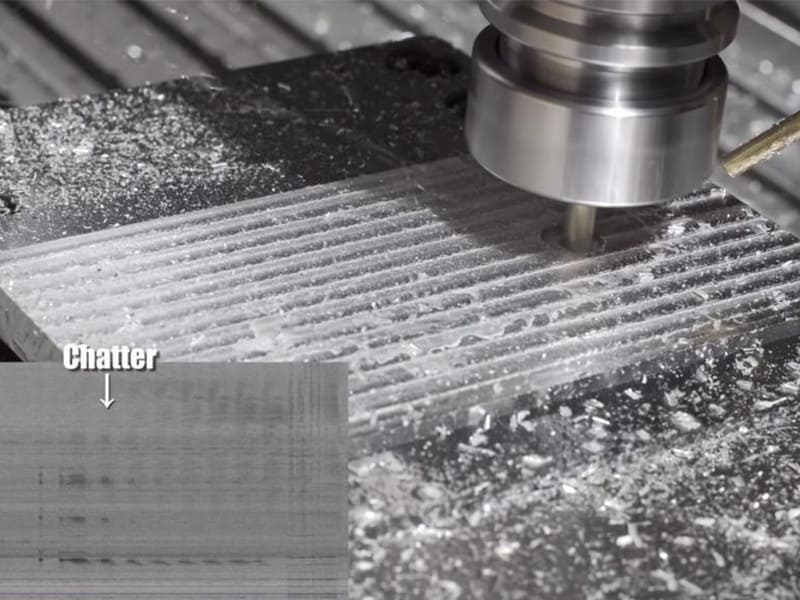
Réponse rapide : Le broutement en usinage est une vibration auto-excitée et régénérative qui se produit lorsque les forces de coupe interagissent avec la flexibilité de l'outil, de la pièce ou de la structure de la machine pour créer une boucle de rétroaction : chaque passage laisse une surface ondulée, le passage suivant rencontre cette ondulation et génère une force de coupe fluctuante, qui amplifie la vibration, créant une onde plus grande — et le cycle s'intensifie. Le broutement produit des motifs d'ondes caractéristiques et régulièrement espacés sur la surface usinée, un bruit de coupe aigu ou hurlant, une usure rapide de l'outil (réduction de la durée de vie de l'outil de 30 à 50 % est courante) et une imprécision dimensionnelle. La première action corrective la plus efficace consiste à réduire la portée à faux de l'outil — réduire la portée à faux de 6× à 3× le diamètre de l'outil peut éliminer immédiatement le broutement car la rigidité en flexion évolue avec l'inverse du cube de la longueur. La deuxième correction la plus rapide est un ajustement de la vitesse de broche de ±10 à 20 %, ce qui éloigne la fréquence de coupe de la fréquence naturelle du système.
Ce qu'est réellement le broutement — Le mécanisme régénératif
Le broutement n'est pas une vibration aléatoire — il possède un mécanisme physique spécifique appelé broutement régénératif qui doit être compris pour appliquer la correction appropriée.
La boucle de rétroaction qui provoque le broutement : Chaque passage de coupe laisse une surface avec une certaine ondulation. Lorsque la dent suivante (ou le même outil à la révolution suivante) rencontre cette surface ondulée, l'épaisseur instantanée du copeau fluctue à mesure que l'outil suit l'irrégularité de la surface. Cette épaisseur de copeau fluctuante produit une force de coupe fluctuante. La force fluctuante provoque la vibration de l'outil et de la pièce. La vibration laisse un motif de surface ondulé plus important. La dent suivante rencontre une surface plus ondulée — et le cycle s'intensifie. En 2 à 3 secondes après son apparition, le broutement devient généralement sévère.
Pourquoi la vibration normale est différente : La vibration forcée aléatoire (due au déséquilibre, à la coupe interrompue, aux imperfections des roulements) ne s'intensifie pas — elle reste à l'amplitude dictée par la force d'entrée. Le broutement régénératif s'intensifie car la vibration est auto-générée à partir de son propre cycle précédent. C'est aussi pourquoi le broutement apparaît souvent soudainement en cours de coupe : le système devient marginalement instable lorsque les conditions changent (usure de l'outil, augmentation de la profondeur d'engagement, changement de température affectant la prise du porte-outil).
Le diagramme des lobes de stabilité (conceptuel) : Pour tout système outil-broche-pièce, il existe des combinaisons de vitesse de broche et de profondeur de coupe axiale qui sont inconditionnellement stables, et d'autres qui produisent du broutement. Les “ lobes ” stables se produisent à des vitesses de broche où la fréquence de passage des dents produit une relation de phase favorable avec la fréquence de vibration naturelle de l'outil. C'est pourquoi ajuster la vitesse de broche de ±10 à 20 % résout souvent le broutement — cela déplace le point de fonctionnement d'une zone instable vers un lobe stable.
Comment reconnaître le broutement
Signes auditifs (premier et plus rapide indicateur)
Les machinistes expérimentés détectent le broutement par le son avant toute preuve visuelle sur la pièce. Une coupe stable produit un bourdonnement ou un ronronnement constant à une hauteur fixe. Le broutement produit :
- Un grincement aigu ou un hurlement
- Un son qui oscille en hauteur ou en intensité — pas constant
- Un bruit qui augmente en volume sur plusieurs secondes plutôt que de rester constant
Le changement sonore de stable à broutement prend souvent 2 à 5 secondes après l'apparition initiale. S'arrêter ou ajuster à ce stade évite les dommages de surface ; continuer permet à la vibration de croître jusqu'à ce que des marques visibles apparaissent sur la pièce.
Signes visuels sur la surface de la pièce
Les marques de broutement se distinguent de la rugosité de surface normale par leur régularité. La rugosité de surface normale d'usinage (due à l'avance par dent, au rayon de bec, etc.) est une texture uniforme sans périodicité à grande échelle. Les marques de broutement sont :
- Des ondes régulièrement espacées avec une longueur d'onde cohérente sur la surface usinée
- “Un motif ” en planche à laver » visible à une distance de 20 à 50 cm
- Une longueur d'onde typiquement de 0,1 à 1,0 mm selon la vitesse de broche et la fréquence naturelle du système
- Une rugosité de surface (Ra) passant d'environ 0,8 à 1,6 µm (stable) à 3,2 à 6,3 µm ou pire
Indicateurs machine
Sur les machines avec surveillance de charge de broche, le broutement produit des lectures de charge de broche oscillantes plutôt qu'une valeur stable. Une variation de charge de ±10 à 30 % de la charge moyenne est caractéristique. Pour les opérateurs sans surveillance de charge, la broche vibre visiblement en cas de broutement sévère, et l'outil peut être vu en oscillation.
Causes racines : le modèle à trois facteurs
Le broutement nécessite trois conditions simultanées : une force de coupe suffisante pour exciter la vibration, une flexibilité suffisante du système pour permettre à la vibration de croître, et une relation de fréquence permettant au mécanisme de rétroaction régénérative de fonctionner. Supprimez l'un des trois et le broutement s'arrête.
| Catégorie de cause racine | Causes spécifiques | Effet technique principal |
|---|---|---|
| Flexibilité du système — outil | Porte-à-faux long (>4×D) ; petit diamètre ; HSS vs carbure ; mauvais porte-outil | Déflexion de l'outil sous la force de coupe ; réduit la rigidité effective |
| Flexibilité du système — pièce | Parois minces (<2–3 mm) ; longueur non supportée ; mauvais serrage | Déflexion de la pièce ; broutement localisé dans les zones flexibles |
| Flexibilité du système — machine | Roulements de broche usés ; glissières desserrées ; coulisses de colonne usées | Réduction de la rigidité côté machine |
| Résonance (correspondance de fréquence) | La vitesse de broche coïncide avec la fréquence naturelle du système | Amplification de la vibration en condition de résonance |
| Déséquilibre des paramètres de coupe | Profondeur de coupe trop élevée ; avance par dent trop faible (frottement) ; engagement incorrect | Force de coupe excessive ou déstabilisante |
Porte-à-faux de l'outil : le facteur de rigidité dominant
La rigidité en flexion de l'outil évolue comme EI/L³ — inversement avec le cube de la longueur de porte-à-faux L. Doubler le porte-à-faux réduit la rigidité d'un facteur 8. Un outil avec un porte-à-faux de 6× le diamètre n'a que 1/8 de la rigidité du même outil avec un porte-à-faux de 3× le diamètre. C'est pourquoi de petits changements de porte-à-faux produisent des effets spectaculaires sur le broutement :
- Réduire le porte-à-faux de 60 mm à 40 mm sur un outil de 10 mm : la rigidité augmente d'un facteur (60/40)³ = 3,4×
- C'est souvent la différence entre un système instable et un système stable
Avance et frottement : le problème contre-intuitif
Réduire l'avance pour “ être plus prudent ” lorsque des vibrations apparaissent est l'une des réponses incorrectes les plus courantes. Lorsque l'épaisseur du copeau (avance par dent) tombe en dessous d'environ 0,02 à 0,03 mm dans l'aluminium et de 0,01 à 0,02 mm dans l'acier, l'outil commence à frotter la surface plutôt qu'à la couper. Le frottement produit des forces de coupe irrégulières et fluctuantes qui peuvent initier ou aggraver les vibrations. Augmenter l'avance de 0,02 mm/dent à 0,05 mm/dent dans cette situation rétablit une coupe propre et stabilise le processus.
Identifier la source : broutement d’outil vs broutement de pièce
L’action corrective pour le broutement dépend entièrement de savoir si la flexibilité principale se trouve dans le système porte-outil ou dans la pièce. Ces deux sources se distinguent par l’emplacement des marques de broutement sur la pièce.
Broutement d’outil : La source de vibration est la flexion de l’outil sous l’effet de la force de coupe. La déflexion est constante quel que soit l’endroit de la pièce où l’outil coupe. Motif caractéristique : les marques de broutement apparaissent uniformément sur toute la surface usinée — aucune variation de sévérité entre les différentes zones de la pièce.
Broutement de pièce : La source de vibration est la flexion de la pièce aux points faibles. Différentes zones de la pièce présentent des rigidités différentes. Motif caractéristique : les marques de broutement sont localisées aux zones flexibles — près du sommet d’une paroi mince, au milieu d’une portée non supportée, le long d’une longueur d’arbre non supportée. La base de la paroi mince, où le montage fournit la rigidité, est usinée proprement.
Test de diagnostic : Si le fait de raccourcir l’outil élimine le broutement → la rigidité de l’outil était le problème. Si l’amélioration du bridage ou l’ajout de support réduit le broutement → la rigidité de la pièce était le problème. Si le changement de vitesse de broche de 10 à 20 % élimine le broutement → la résonance était le mécanisme principal, quelle que soit la source.
Corrections par ordre de priorité
Réduire le porte-à-faux de l’outil (impact maximal, effet immédiat)
L’intervention unique la plus efficace consiste à réduire le porte-à-faux de l’outil au minimum nécessaire pour dégager la caractéristique de la pièce. La relation exponentielle rigidité-longueur signifie que de petites réductions du porte-à-faux produisent des améliorations de stabilité disproportionnées.
Objectifs pratiques : ≤3×D est la plage stable pour la plupart des opérations d’usinage ; 4–5×D est un risque modéré nécessitant un ajustement des paramètres ; au-dessus de 5–6×D, le broutement est probable dans tous les matériaux sauf les plus tendres avec des coupes légères.
Pour le fraisage de cavités profondes nécessitant des outils longs : utiliser le plus grand diamètre d’outil possible, progresser par plusieurs étapes de profondeur de coupe avec des outils plus courts lorsque c’est possible, et envisager des outils spécialisés de type court pour les passes les plus profondes.
Ajuster la vitesse de broche de ±10 à 20 % (correctif temps réel le plus rapide)
La vitesse de broche détermine la fréquence de coupe (fréquence de passage de dent = vitesse de broche × nombre de cannelures). Si cette fréquence s’aligne sur la fréquence naturelle du système, la résonance amplifie la vibration. Décaler la vitesse de 10 à 20 % dans l’une ou l’autre direction éloigne le point de fonctionnement de la zone de résonance.
Procédure : noter le régime actuel lorsque le broutement apparaît, réduire de 10 %, observer le résultat. Si aucune amélioration, augmenter le régime d’origine de 10 à 20 %. Les deux directions doivent être testées car le motif des lobes stables n’est pas uniforme — un régime inférieur peut être moins stable qu’un régime supérieur selon le système spécifique.
Si le broutement disparaît complètement à un changement de régime spécifique et revient lorsque la vitesse d’origine est rétablie : le problème est lié à la résonance et l’ajustement du régime est la solution correcte.
Améliorer le maintien de pièce (corriger la flexibilité de la pièce)
Pour le broutement de pièce, l’action corrective consiste à augmenter la rigidité du système de support de la pièce :
- Ajouter des blocs de support ou des mors souples en contact avec la face arrière des parois minces
- Réduire la longueur non supportée d’un arbre en repositionnant la contre-pointe ou en ajoutant une lunette fixe
- Redessiner le montage pour supporter la pièce plus près de la zone de coupe
- Utiliser des adhésifs de montage temporaires (cyanoacrylate, époxy) pour stabiliser les caractéristiques minces pendant l’usinage de finition
Pour les parois minces spécifiquement : une stratégie d’usinage consistant à laisser une “ âme de support temporaire ” de matière reliant la paroi mince à la structure adjacente, retirée lors de la passe finale, réduit considérablement le broutement pendant les étapes d’usinage intermédiaires.
Réduire la profondeur de coupe axiale
La réduction de la profondeur de coupe diminue l’amplitude de la force de coupe. Pour un système marginalement stable, réduire la profondeur de coupe axiale de 30 à 50 % peut amener la condition de fonctionnement sous la limite de stabilité. Cela se fait au prix d’un temps de cycle accru (plus de passes requises), mais c’est souvent la correction la plus fiable lorsque d’autres approches ne sont pas immédiatement disponibles.
Augmenter l’avance (pour le broutement par frottement à faible avance)
Si l’avance actuelle est égale ou inférieure à l’épaisseur minimale de copeau pour le matériau et l’outil, augmenter l’avance par dent à 0,05–0,10 mm rétablit le régime de coupe du frottement au cisaillement et stabilise la force de coupe.
Passer à des outils à pas variable
Les fraises en bout à pas variable ont des cannelures inégalement espacées qui produisent des forces de coupe à plusieurs fréquences simultanément plutôt qu’à une seule fréquence de passage de dent. Cela empêche la synchronisation des vibrations à une fréquence unique qui permet le mécanisme de broutement régénératif. Les outils à pas variable sont particulièrement efficaces pour les passes de finition, l’usinage de parois minces et l’usinage à grande vitesse de l’aluminium où les outils standard produisent du broutement.
Utiliser des trajectoires adaptatives ou trochoïdales (correctif au niveau FAO)
Le dégagement adaptatif (fraisage trochoïdal, trajectoires à engagement constant) maintient un angle d’engagement radial constant tout au long de la trajectoire, éliminant les changements brusques de force de coupe qui se produisent lorsque les trajectoires conventionnelles entrent dans les coins ou changent de direction. Force constante = condition de coupe stable.
Sélection d’outils pour la résistance au broutement
| Facteur d’outil | Risque de broutement plus élevé | Risque de broutement plus faible |
|---|---|---|
| Diamètre | Diamètre : Petit (rapport forces/surface élevé) | Plus grand (utiliser le maximum qui dégage la caractéristique) | Rapport porte-à-faux/diamètre : >5×D | ≤3×D |
| Matériau : HSS (module inférieur) | Carbure (~3× la rigidité du HSS) | Pas de cannelures : Pas égal | Pas variable | Porte-outil : Pince ER à extension longue | Mandrin à rétraction ou hydraulique |
| Matériel | Nombre de cannelures : (texte manquant dans l’original) | Carbure (~3× rigidité de l'acier rapide) |
| Pas d'hélice | Pas égal | Pas variable |
| Porte-outil | Pince ER avec extension longue | Mandrin à rétraction ou hydraulique |
| Nombre de cannelures | 2 dents (force de coupe réduite par dent) | 4 dents ou plus dans les matériaux stables |
Carbure vs HSS : Le module d'élasticité du carbure cémenté (~550–650 GPa) est environ 3 fois celui du HSS (~200 GPa). Pour une même géométrie d'outil et un même porte-à-faux, un outil en carbure produit environ 3 fois moins de déflexion sous une même force de coupe. Dans les applications où la rigidité de l'outil limite la stabilité, les outils en carbure réduisent considérablement le risque de broutement.
Rigidité du porte-outil : Les mandrins à pince ER, bien que flexibles et largement utilisés, présentent un certain voile et une rigidité radiale inférieure à celle des mandrins hydrauliques ou à rétraction thermique. Pour les opérations sujettes au broutement (fraisage à longue portée, finition à haute vitesse), passer d'un mandrin ER à un mandrin hydraulique ou à rétraction thermique réduit la compliance effective du système d'outil.
Problèmes de broutement spécifiques à la géométrie
Parois minces
Les parois minces (en dessous d'environ 2–3 mm en aluminium, 3–5 mm en acier) sont structurellement flexibles dans la direction perpendiculaire au plan de la paroi. À mesure que le matériau est enlevé et que la paroi devient progressivement plus mince, sa rigidité diminue et le risque de broutement augmente lors des passes finales. Approches correctives standard :
- Usiner les deux côtés de la paroi en parallèle, en maintenant une épaisseur de paroi approximativement égale à mesure que le matériau est enlevé
- Laisser une surépaisseur d'usinage sur une face jusqu'à ce que l'autre soit terminée, puis effectuer une passe finale
- Utiliser le fraisage en avalant (fraisage en concordance) qui produit un copeau le plus épais à l'entrée et qui diminue vers la sortie, produisant une excitation vibratoire plus faible que le fraisage conventionnel
Poches profondes et cavités
Les poches profondes nécessitent des outils longs. La combinaison de la longueur d'outil et de l'espace limité pour l'évacuation des copeaux crée un risque de broutement indépendamment de la rigidité de la pièce. Stratégies :
- Ébaucher avec les coupes les plus profondes possibles en utilisant un outil court et de grand diamètre aussi loin que la profondeur le permet ; passer à un outil plus long uniquement pour la profondeur restante
- Réduire l'engagement radial (pas latéral) pour les passes avec outil long afin de diminuer la force de coupe
- Utiliser des outils à forte hélice (40–45°) en aluminium, qui produisent une force de coupe davantage dirigée axialement plutôt que radialement, réduisant le mode vibratoire qui provoque le broutement
Arbres longs en tournage
Les arbres avec un rapport longueur/diamètre supérieur à environ 8:1 fléchissent sous la force de coupe radiale en tournage, produisant des vibrations. Approches de contrôle :
- Soutenir avec une contre-pointe (poupée mobile) jusqu'à environ 20:1 L/D
- Ajouter une lunette à suivre pour L/D supérieur à 10–15:1
- Réduire la profondeur de coupe et augmenter l'avance (copeau plus épais par passe, moins de passes)
- Utiliser un outil de coupe avec un angle de coupe positif et une arête vive pour minimiser la force radiale
Erreurs courantes qui aggravent le broutement
| Réponse incorrecte | Pourquoi cela aggrave le broutement | Action correcte |
|---|---|---|
| Réduire l'avance par dent | Passe en régime de frottement ; la force devient irrégulière | Augmenter l'avance pour rétablir une coupe propre |
| Augmenter le régime pour “ lisser ” la coupe | Peut entrer dans la zone de résonance | Ajuster de ±10–20 %, tester les deux directions |
| Utiliser un outil plus long pour atteindre | La rigidité diminue comme le cube de la longueur | Utiliser l'outil le plus court qui dégage la fonctionnalité |
| Changer la marque/le revêtement de l'outil sans corriger la rigidité | La cause racine (flexibilité) reste inchangée | Raccourcir l'outil ou améliorer le support d'abord |
| Réduire uniquement la profondeur axiale | Aide mais ne traite pas la cause racine | Traiter la rigidité d'abord, puis réduire la DOC si nécessaire |
Principaux enseignements
- Le broutement est une vibration auto-excitée régénérative: la passe précédente de l'outil crée une surface ondulée qui produit des forces de coupe fluctuantes lors de la passe suivante, ce qui amplifie la vibration — pas un problème de bruit aléatoire.
- Le diagnostic le plus rapide est auditif: le broutement produit un bruit oscillant et aigu qui augmente en intensité. Réagir au stade du changement de son évite les dommages de surface.
- Les marques de broutement sont espacées périodiquement (longueur d'onde typiquement de 0,1–1 mm): cela les distingue de la rugosité aléatoire et confirme le broutement comme cause des problèmes de qualité de surface.
- La réduction du porte-à-faux de l'outil est la correction unique à plus fort impact: la rigidité évolue avec l'inverse du cube de la longueur du porte-à-faux — réduire le porte-à-faux de 6×D à 3×D augmente la rigidité de 8×.
- L’ajustement de la vitesse de broche de ±10–20 % est la correction en temps réel la plus rapide: il déplace la fréquence de coupe loin de la fréquence de résonance du système — le mécanisme par lequel le broutement régénératif s’amplifie.
- Réduire l’avance est souvent contre-productif: en dessous de l’épaisseur minimale de copeau (~0,02–0,03 mm dans l’aluminium), la coupe se transforme en frottement, ce qui crée des forces irrégulières qui initient ou aggravent le broutement.
- Pour les équipes d’approvisionnement et les concepteurs de produits: le broutement est fréquemment causé par des caractéristiques géométriques — parois minces, poches profondes, caractéristiques à rapport d’aspect élevé — plutôt que par des erreurs de paramètres d’usinage. Une revue DFM qui identifie l’épaisseur minimale de paroi (2 mm dans l’aluminium), les rapports profondeur/largeur des poches et les rapports L/D des arbres avant le gel de la conception réduit à la fois le coût d’usinage et la probabilité de rebut et de reprise liés au broutement.
Questions fréquemment posées
Qu’est-ce que le broutement en usinage et pourquoi se produit-il ?
Le broutement en usinage est une vibration auto-excitée et régénérative causée par une boucle de rétroaction entre l’outil, la pièce et la structure de la machine. Chaque passage de coupe laisse une surface légèrement ondulée. Lorsque le passage suivant rencontre cette ondulation, l’épaisseur du copeau fluctue, produisant une force de coupe fluctuante. Cette force fluctuante fait vibrer le système outil-pièce, créant un motif d’ondulation plus important pour le passage suivant — et le cycle s’intensifie. Le broutement nécessite trois conditions simultanées : une force de coupe suffisante, une flexibilité suffisante du système (rigidité de l’outil, rigidité de la pièce ou rigidité de la machine), et une relation de fréquence permettant au mécanisme régénératif de fonctionner. C’est la combinaison de ces facteurs, et non une cause unique, qui produit le broutement.
Comment éliminer le broutement en usinage CNC ?
L’approche la plus efficace suit une séquence de priorités. Premièrement, réduire le porte-à-faux de l’outil au minimum qui dégage la caractéristique de la pièce — la rigidité en flexion de l’outil varie inversement avec le cube de la longueur du porte-à-faux, donc même de petites réductions produisent des améliorations majeures de stabilité (passer d’un porte-à-faux de 6×D à 3×D augmente la rigidité de 8×). Deuxièmement, si le porte-à-faux de l’outil est déjà court, ajuster la vitesse de broche de ±10–20 % pour éloigner la fréquence de coupe de la fréquence naturelle du système. Troisièmement, si le broutement n’apparaît que dans des zones spécifiques de la pièce (plutôt que de manière uniforme), améliorer le support de maintien à ces endroits — cela indique que la flexibilité de la pièce est la source, et non la flexibilité de l’outil. Quatrièmement, réduire la profondeur de coupe axiale de 30–50 %, ce qui réduit l’apport de force de coupe au système.
Pourquoi le broutement cause-t-il des dommages à l’outil ?
En coupe stable, chaque dent engage le matériau et amincit progressivement le copeau de l’épaisseur maximale à minimale (en fraisage en avalant). L’application de la force est lisse et constante. En cas de broutement, l’épaisseur fluctuante du copeau signifie que l’outil rencontre alternativement un matériau épais (nécessitant une force élevée) puis un matériau mince ou rien (la force chute). Cela crée un motif de chargement de type impact. L’arête de coupe, conçue pour un chargement en régime permanent, subit un chargement par choc dynamique à la fréquence de broutement (typiquement 500–5 000 Hz selon le système). Cela produit un écaillage de l’arête par fatigue à des charges de copeau qui n’écailleraient pas l’outil dans des conditions stables. Une réduction de la durée de vie de l’outil de 30–50 % est typique dans des conditions de broutement ; en cas de broutement sévère avec des outils de petit diamètre, la fracture peut survenir en quelques secondes.
Qu’est-ce qui cause spécifiquement le broutement sur les pièces à parois minces ?
Les parois minces broutent parce que leur rigidité dans la direction perpendiculaire à la paroi est très faible. Une paroi d’épaisseur t et de hauteur h a une rigidité en flexion proportionnelle à t³/h³ — la rigidité diminue rapidement à mesure que la paroi devient plus haute ou plus mince. Lorsque la paroi est usinée et que le matériau est retiré, la paroi restante devient progressivement moins rigide, et le broutement apparaît typiquement sur les dernières passes lorsque la paroi est la plus mince et la plus haute. Le motif caractéristique du broutement des pièces à parois minces est que la base de la paroi (supportée par la masse de la pièce en dessous) s’usine proprement, tandis que le bord supérieur non supporté montre des marques de broutement. Approches correctives : usiner les deux côtés simultanément pour maintenir une épaisseur de paroi égale à mesure que le matériau est retiré ; utiliser une âme de support temporaire retirée lors de la passe finale ; appliquer un support arrière contre la face arrière de la paroi.
Réduire la vitesse de broche est-il toujours la bonne solution pour le broutement ?
Non — l’ajustement de la vitesse de broche est la bonne solution lorsque la résonance est le mécanisme principal du broutement, mais il est inefficace lorsque la cause racine est une rigidité insuffisante de l’outil ou de la pièce. Le test de diagnostic : si le broutement disparaît (ou se réduit considérablement) lorsque la vitesse de broche change de 10–20 %, la résonance est le mécanisme et l’ajustement de la vitesse est approprié. Si le broutement persiste sur une large plage de vitesses de broche, la cause est une rigidité insuffisante, et la réduction du porte-à-faux de l’outil ou l’amélioration du maintien est nécessaire. Augmenter aveuglément la vitesse de broche est particulièrement problématique — il est tout aussi probable de déplacer la condition de fonctionnement vers une zone plus résonante que de l’en éloigner.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en usinage de précision CNC pour résoudre les problèmes de broutage dans l’aluminium, l’acier inoxydable, le titane et les plastiques techniques — y compris le fraisage de parois minces, l’usinage de cavités profondes et le tournage de longs arbres pour les secteurs aérospatial, des dispositifs médicaux, de la robotique et de la fabrication industrielle de précision OEM. Références techniques : Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibration and CNC Design (Cambridge University Press), Guide d’application Sandvik Coromant sur l’usinage sans vibration, SME Fundamentals of Tool Design (chapitre Vibration et broutage), Machinery’s Handbook (opérations de fraisage — Broutage).
Vous recherchez des pièces usinées CNC avec une géométrie complexe ou sujette au broutage ?
Chez CMS, nous appliquons des stratégies systématiques de prévention du broutage — optimisation de la trajectoire d’outil, sélection d’outils à pas variable, séquencement d’usinage des parois minces et ingénierie de montage — pour des composants de précision en aluminium, acier inoxydable, titane et plastiques techniques.
[Demander une revue DFM et un devis d’usinage CNC →]


