
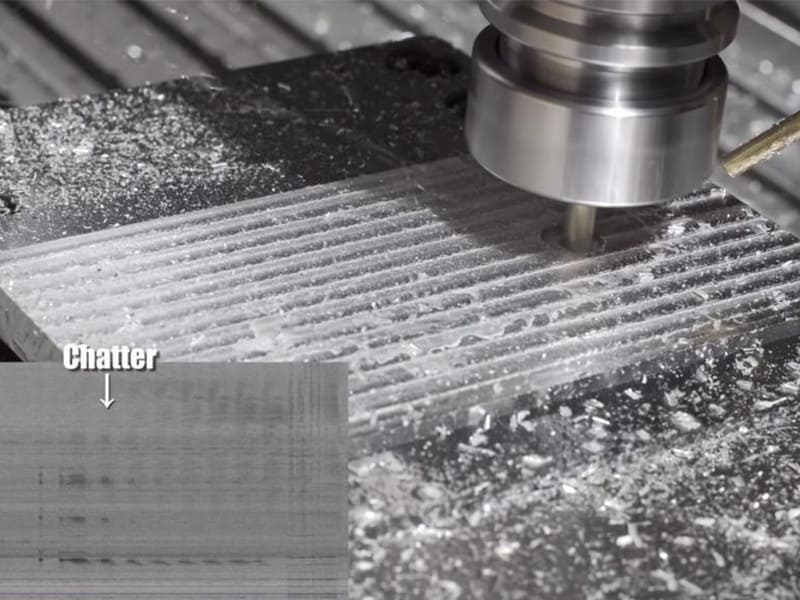
Быстрый ответ: Дребезг при обработке — это самовозбуждающаяся регенеративная вибрация, возникающая, когда силы резания взаимодействуют с податливостью инструмента, заготовки или конструкции станка, создавая петлю обратной связи: каждый проход оставляет волнистую поверхность, следующий проход сталкивается с этой волнистостью и генерирует колеблющуюся силу резания, которая усиливает вибрацию, создавая более крупную волну — и цикл нарастает. Дребезг создаёт характерные равномерно распределённые волновые узоры на обработанной поверхности, высокочастотный или воющий звук резания, ускоренный износ инструмента (снижение стойкости инструмента на 30–50% — обычное явление) и размерную неточность. Наиболее эффективное первое корректирующее действие — уменьшение вылета инструмента: сокращение вылета с 6× до 3× диаметра инструмента может немедленно устранить дребезг, поскольку жёсткость при изгибе масштабируется обратно кубу длины. Второе по скорости решение — корректировка скорости шпинделя на ±10–20%, что смещает частоту резания от собственной частоты системы.
Что такое дребезг на самом деле — регенеративный механизм
Дребезг — это не случайная вибрация; он имеет конкретный физический механизм, называемый регенеративным дребезгом, который необходимо понимать для применения правильного решения.
Петля обратной связи, вызывающая дребезг: Каждый проход резания оставляет поверхность с некоторой волнистостью. Когда следующий зуб (или тот же инструмент при следующем обороте) сталкивается с этой волнистой поверхностью, мгновенная толщина стружки колеблется, поскольку инструмент следует за неровностью поверхности. Эта колеблющаяся толщина стружки создаёт колеблющуюся силу резания. Колеблющаяся сила заставляет инструмент и заготовку вибрировать. Вибрация оставляет более крупный волнистый узор на поверхности. Следующий зуб сталкивается с ещё более волнистой поверхностью — и цикл нарастает. В течение 2–3 секунд после начала дребезг обычно становится выраженным.
Чем отличается обычная вибрация: Случайная вынужденная вибрация (от дисбаланса, прерывистого резания, дефектов подшипников) не нарастает — она остаётся на уровне, определяемом входной силой. Регенеративный дребезг нарастает, потому что вибрация самогенерируется из собственного предыдущего цикла. Именно поэтому дребезг часто появляется внезапно в середине резания: система становится маргинально неустойчивой при изменении условий (износ инструмента, увеличение глубины врезания, изменение температуры влияет на зажим держателя инструмента).
Диаграмма лепестков устойчивости (концептуальная): Для любой системы инструмент-шпиндель-заготовка существуют комбинации скорости шпинделя и осевой глубины резания, которые безусловно устойчивы, и другие, которые вызывают дребезг. Устойчивые “лепестки” возникают при скоростях шпинделя, где частота прохождения зубьев создаёт благоприятное фазовое соотношение с собственной частотой вибрации инструмента. Именно поэтому корректировка скорости шпинделя на ±10–20% часто устраняет дребезг — она перемещает рабочую точку из неустойчивой зоны в устойчивый лепесток.
Как распознать дребезг
Звуковые признаки (первый и самый быстрый индикатор)
Опытные операторы ЧПУ обнаруживают дребезг по звуку до появления каких-либо визуальных признаков на детали. Устойчивое резание создаёт постоянный гул или жужжание на фиксированной высоте тона. Дребезг создаёт:
- Высокочастотный визг или воющий шум
- Звук, колеблющийся по высоте тона или интенсивности — не постоянный
- Шум, который усиливается в течение секунд, а не остаётся постоянным
Изменение звука от устойчивого к дребезжащему обычно занимает 2–5 секунд от начального момента. Остановка или корректировка в этот момент предотвращает повреждение поверхности; продолжение позволяет вибрации нарастать до появления видимых следов на детали.
Визуальные признаки на поверхности детали
Следы дребезга отличаются от обычной шероховатости поверхности своей регулярностью. Обычная шероховатость обработанной поверхности (от подачи на зуб, радиуса вершины и т.д.) — это однородная текстура без крупномасштабной периодичности. Следы дребезга — это:
- Равномерно распределённые волны с постоянной длиной волны по обработанной поверхности
- “Узор ”стиральной доски», видимый на расстоянии 20–50 см
- Длина волны обычно 0,1–1,0 мм в зависимости от скорости шпинделя и собственной частоты системы
- Шероховатость поверхности (Ra), возрастающая с примерно 0,8–1,6 мкм (устойчивое резание) до 3,2–6,3 мкм или хуже
Индикаторы станка
На станках с мониторингом нагрузки шпинделя дребезг создаёт колеблющиеся показания нагрузки шпинделя вместо стабильного значения. Вариация нагрузки ±10–30% от средней нагрузки характерна. Для операторов без мониторинга нагрузки шпиндель визуально вибрирует при сильном дребезге, и можно наблюдать колебания инструмента.
Коренные причины: трёхфакторная модель
Для дребезга необходимы три одновременных условия: достаточная сила резания для возбуждения вибрации, достаточная податливость системы для роста вибрации и частотное соотношение, позволяющее функционировать регенеративному механизму обратной связи. Устраните любое из трёх — и дребезг прекратится.
| Категория коренной причины | Конкретные причины | Основной инженерный эффект |
|---|---|---|
| Податливость системы — инструмент | Большой вылет (>4×D); малый диаметр; HSS против твердого сплава; плохой держатель | Прогиб инструмента под силой резания; снижает эффективную жёсткость |
| Податливость системы — заготовка | Тонкие стенки (<2–3 мм); неподдерживаемая длина; плохое закрепление | Прогиб заготовки; локальный дребезг в податливых зонах |
| Податливость системы — станок | Изношенные подшипники шпинделя; люфт клиньев; изношенные направляющие колонны | Снижение жёсткости со стороны станка |
| Резонанс (совпадение частот) | Скорость шпинделя совпадает с собственной частотой системы | Усиление вибрации в резонансном режиме |
| Дисбаланс параметров резания | Слишком большая глубина резания; слишком малая подача на зуб (трение); неправильное врезание | Чрезмерная или дестабилизирующая сила резания |
Вылет инструмента: доминирующий фактор жёсткости
Жёсткость инструмента на изгиб масштабируется как EI/L³ — обратно пропорционально кубу длины вылета L. Удвоение вылета снижает жёсткость в 8 раз. Инструмент с вылетом 6× диаметра имеет лишь 1/8 жёсткости того же инструмента с вылетом 3× диаметра. Именно поэтому небольшие изменения вылета приводят к резким эффектам дребезга:
- Уменьшение вылета с 60 мм до 40 мм для инструмента диаметром 10 мм: жёсткость возрастает в (60/40)³ = 3,4 раза
- Это часто является разницей между нестабильной и стабильной системой
Подача и трение: контринтуитивная проблема
Снижение подачи, чтобы “было безопаснее”, при появлении вибрации — одна из самых распространённых ошибочных реакций. Когда толщина стружки (подача на зуб) падает примерно ниже 0,02–0,03 мм для алюминия и 0,01–0,02 мм для стали, инструмент начинает тереться о поверхность, а не резать её. Трение создаёт неравномерные, колеблющиеся силы резания, которые могут вызвать или усилить вибрацию. Увеличение подачи с 0,02 мм/зуб до 0,05 мм/зуб в этой ситуации восстанавливает чистое резание и стабилизирует процесс.
Определение источника: вибрация инструмента или вибрация заготовки
Корректирующее действие при вибрации полностью зависит от того, где находится основная податливость — в системе «инструмент–держатель» или в заготовке. Эти два источника различаются по расположению следов вибрации на детали.
Вибрация инструмента: Источник колебаний — изгиб инструмента под действием силы резания. Прогиб остаётся одинаковым независимо от того, в каком месте заготовки режет инструмент. Характерная картина: следы вибрации равномерно появляются по всей обработанной поверхности — интенсивность не меняется на разных участках детали.
Вибрация заготовки: Источник колебаний — прогиб заготовки в слабых местах. Разные участки детали имеют разную жёсткость. Характерная картина: следы вибрации локализованы в податливых зонах — у вершины тонкой стенки, в середине неподкреплённого пролёта, вдоль неподкреплённого участка вала. Основание тонкой стенки, где приспособление обеспечивает жёсткость, обрабатывается чисто.
Диагностический тест: Если уменьшение длины инструмента устраняет вибрацию → проблема была в жёсткости инструмента. Если улучшение закрепления или добавление поддержки уменьшает вибрацию → проблема была в жёсткости заготовки. Если изменение частоты вращения шпинделя на 10–20% устраняет вибрацию → резонанс был основным механизмом независимо от источника.
Решения в порядке приоритета
Уменьшить вылет инструмента (наибольшее влияние, немедленный эффект)
Наиболее эффективное единичное вмешательство — уменьшить вылет инструмента до минимума, обеспечивающего доступ к обрабатываемому элементу заготовки. Экспоненциальная зависимость жёсткости от длины означает, что небольшое уменьшение вылета даёт непропорционально большое улучшение стабильности.
Практические ориентиры: ≤3×D — стабильный диапазон для большинства операций обработки; 4–5×D — умеренный риск, требующий корректировки параметров; выше 5–6×D вибрация вероятна в любых материалах, кроме самых мягких, при лёгких резах.
Для фрезерования глубоких полостей, где требуются длинные инструменты: используйте инструмент максимально возможного диаметра, по возможности проходите несколько этапов глубины резания более короткими инструментами и рассмотрите специальный инструмент укороченной длины для самых глубоких проходов.
Скорректировать частоту вращения шпинделя ±10–20% (самое быстрое решение в реальном времени)
Частота вращения шпинделя определяет частоту резания (частота прохождения зубьев = частота вращения шпинделя × число зубьев). Если эта частота совпадает с собственной частотой системы, резонанс усиливает колебания. Смещение частоты на 10–20% в любую сторону уводит рабочую точку из резонансной зоны.
Порядок действий: зафиксируйте текущие обороты при появлении вибрации, уменьшите на 10%, оцените результат. Если улучшения нет, увеличьте исходные обороты на 10–20%. Следует проверять оба направления, поскольку картина стабильных зон неравномерна — более низкие обороты могут быть менее стабильными, чем более высокие, в зависимости от конкретной системы.
Если вибрация полностью исчезает при определённом изменении оборотов и возвращается при восстановлении исходной частоты: проблема вызвана резонансом, и корректировка оборотов является правильным решением.
Улучшить закрепление заготовки (устранить податливость заготовки)
При вибрации заготовки корректирующее действие заключается в повышении жёсткости системы поддержки заготовки:
- Добавьте опорные блоки или мягкие губки, контактирующие с обратной стороной тонких стенок
- Уменьшите неподкреплённую длину вала, переместив заднюю бабку или добавив люнет
- Перепроектируйте приспособление так, чтобы поддерживать заготовку ближе к зоне резания
- Используйте временные клеи для фиксации (цианоакрилат, эпоксидная смола) для стабилизации тонких элементов во время чистовой обработки
Конкретно для тонких стенок: стратегия обработки с оставлением “временной поддерживающей перемычки” из материала, соединяющей тонкую стенку со смежной структурой, которая удаляется на финальном проходе, значительно снижает вибрацию на промежуточных этапах обработки.
Уменьшить осевую глубину резания
Уменьшение глубины резания снижает величину силы резания. Для системы на грани стабильности уменьшение осевой глубины резания на 30–50% может вывести рабочие условия ниже предела устойчивости. Это сопряжено с увеличением времени цикла (требуется больше проходов), но часто является самым надёжным решением, когда другие подходы недоступны немедленно.
Увеличить подачу (при вибрации от трения из-за низкой подачи)
Если текущая подача находится на уровне или ниже минимальной толщины стружки для данного материала и инструмента, увеличение подачи на зуб до 0,05–0,10 мм возвращает режим резания от трения к сдвигу и стабилизирует силу резания.
Перейти на инструмент с переменным шагом зубьев
Концевые фрезы с переменным шагом имеют неравномерно расположенные зубья, которые создают силы резания одновременно на нескольких частотах, а не на одной частоте прохождения зубьев. Это предотвращает синхронизацию колебаний на одной частоте, которая обеспечивает механизм регенеративной вибрации. Инструмент с переменным шагом особенно эффективен для чистовых проходов, обработки тонких стенок и высокоскоростной обработки алюминия, где стандартный инструмент вызывает вибрацию.
Использовать адаптивные или трохоидальные траектории (решение на уровне CAM)
Адаптивная обработка (трохоидальное фрезерование, траектории с постоянным зацеплением) поддерживает постоянный угол радиального зацепления по всей траектории, устраняя резкие изменения силы резания, возникающие при входе обычных траекторий в углы или изменении направления. Постоянная сила = стабильные условия резания.
Выбор инструмента для устойчивости к вибрации
| Фактор инструмента | Более высокий риск вибрации | Более низкий риск вибрации |
|---|---|---|
| Диаметр | Малый (высокое соотношение сил/площади) | Больший (используйте максимальный, который проходит по элементу) |
| Соотношение вылета к диаметру | >5×D | ≤3×D |
| Материал | HSS (низкий модуль) | Твердый сплав (~3× жёсткость HSS) |
| Шаг зубьев | Равномерный шаг | Переменный шаг |
| Держатель инструмента | ER-цанга на длинном удлинителе | Термозажимной или гидравлический патрон |
| Количество зубьев | 2 зуба (меньшая сила резания на зуб) | 4+ зуба для стабильных материалов |
Твёрдый сплав против HSS: Модуль упругости твёрдого сплава (~550–650 ГПа) примерно в 3 раза выше, чем у HSS (~200 ГПа). При одинаковой геометрии инструмента и вылете инструмент из твёрдого сплава даёт примерно в 3 раза меньшее отклонение при одинаковой силе резания. В применениях, где жёсткость инструмента ограничивает стабильность, инструменты из твёрдого сплава существенно снижают риск возникновения вибраций.
Жёсткость держателя инструмента: Патроны с ER-цангой, будучи гибкими и широко используемыми, допускают некоторое биение и имеют более низкую радиальную жёсткость, чем гидравлические или термозажимные патроны. Для операций, склонных к вибрациям (фрезерование с длинным вылетом, высокоскоростная чистовая обработка), переход с ER-цанги на гидравлический или термозажимной патрон снижает эффективную податливость инструментальной системы.
Проблемы вибраций, связанные с геометрией
Тонкие стенки
Тонкие стенки (менее примерно 2–3 мм для алюминия, 3–5 мм для стали) структурно податливы в направлении, перпендикулярном плоскости стенки. По мере удаления материала и прогрессирующего утоньшения стенки её жёсткость снижается, а риск вибраций возрастает на финальных проходах. Стандартные корректирующие подходы:
- Обрабатывать обе стороны стенки параллельно, поддерживая примерно равную толщину стенки по мере удаления материала
- Оставить припуск на одной стороне до завершения обработки другой, затем выполнить финальный проход
- Использовать попутное фрезерование (down-milling), при котором стружка имеет наибольшую толщину на входе и уменьшается к выходу, создавая меньшее вибрационное возбуждение, чем встречное фрезерование
Глубокие карманы и полости
Глубокие карманы требуют длинных инструментов. Сочетание длины инструмента и ограниченного пространства для отвода стружки создаёт риск вибраций независимо от жёсткости заготовки. Стратегии:
- Черновая обработка с максимально глубокими резами с использованием короткого крупнодиаметрового жёсткого инструмента настолько глубоко, насколько позволяет глубина; переход на более длинный инструмент только для оставшейся глубины
- Уменьшить радиальное врезание (шаг по ширине) для проходов длинным инструментом, чтобы снизить силу резания
- Использовать инструменты с большим углом наклона винтовой канавки (40–45°) для алюминия, которые создают силу резания, направленную более осевым образом, а не радиально, снижая вибрационную моду, вызывающую вибрации
Длинные валы при токарной обработке
Валы с отношением длины к диаметру выше примерно 8:1 отклоняются под действием радиальной силы резания при токарной обработке, вызывая вибрацию. Подходы к контролю:
- Поддерживать вращающимся центром (задней бабкой) до примерно 20:1 L/D
- Добавить подвижный люнет для L/D выше 10–15:1
- Уменьшить глубину резания и увеличить подачу (более толстая стружка за проход, меньше проходов)
- Использовать режущий инструмент с положительным передним углом и острой кромкой для минимизации радиальной силы
Типичные ошибки, усугубляющие вибрации
| Неправильная реакция | Почему это усугубляет вибрации | Правильное действие |
|---|---|---|
| Уменьшить подачу на зуб | Переход в режим трения; сила становится нерегулярной | Увеличить подачу для восстановления чистого резания |
| Увеличить обороты для “сглаживания” резания | Возможен вход в резонансную зону | Корректировать на ±10–20%, проверять оба направления |
| Использовать более длинный инструмент для доступа | Жёсткость снижается как куб длины | Использовать самый короткий инструмент, обеспечивающий обработку элемента |
| Сменить бренд/покрытие инструмента без устранения проблемы жёсткости | Коренная причина (податливость) не устранена | Сначала укоротить инструмент или улучшить поддержку |
| Уменьшить только осевую глубину | Помогает, но не устраняет коренную причину | Сначала устранить проблему жёсткости, затем при необходимости уменьшить глубину резания |
Основные выводы
- Вибрации — это регенеративная самовозбуждающаяся вибрация: предыдущий проход инструмента создаёт волнистую поверхность, которая вызывает колебания силы резания на следующем проходе, что усиливает вибрацию — это не проблема случайного шума.
- Самый быстрый способ диагностики — на слух: вибрации создают осциллирующий высокочастотный шум, интенсивность которого нарастает. Реагирование на стадии изменения звука предотвращает повреждение поверхности.
- Следы вибрации имеют периодическое расположение (длина волны обычно 0,1–1 мм): это отличает их от случайной шероховатости и подтверждает вибрацию как причину проблем с качеством поверхности.
- Уменьшение вылета инструмента — это наиболее эффективное единичное решение: жёсткость обратно пропорциональна кубу длины вылета — уменьшение вылета с 6×D до 3×D увеличивает жёсткость в 8 раз.
- Регулировка скорости шпинделя на ±10–20% — это самое быстрое решение в реальном времени: она смещает частоту резания от резонансной частоты системы — механизма, посредством которого регенеративная вибрация усиливается.
- Снижение подачи часто даёт обратный эффект: ниже минимальной толщины стружки (~0,02–0,03 мм в алюминии) резание переходит в трение, что создаёт нерегулярные силы, которые вызывают или усугубляют вибрацию.
- Для OEM отделов закупок и продуктовых дизайнеров: вибрация часто вызвана геометрическими особенностями — тонкими стенками, глубокими карманами, элементами с большим соотношением сторон — а не ошибками в параметрах обработки. DFM-анализ, выявляющий минимальную толщину стенки (2 мм в алюминии), соотношения глубины кармана к ширине и соотношения L/D вала до фиксации конструкции, снижает как стоимость обработки, так и вероятность брака и доработки, связанных с вибрацией.
Часто задаваемые вопросы
Что такое вибрация при обработке и почему она возникает?
Вибрация при обработке — это самовозбуждающаяся регенеративная вибрация, вызванная обратной связью между инструментом, заготовкой и конструкцией станка. Каждый проход резания оставляет слегка волнистую поверхность. Когда последующий проход встречает эту волнистость, толщина стружки колеблется, создавая колеблющуюся силу резания. Эта колеблющаяся сила вызывает вибрацию системы «инструмент–заготовка», создавая более крупный волнистый рельеф для следующего прохода — и цикл нарастает. Для возникновения вибрации необходимы три условия одновременно: достаточная сила резания, достаточная гибкость системы (жёсткость инструмента, жёсткость заготовки или жёсткость станка) и частотное соотношение, позволяющее работать регенеративному механизму. Именно сочетание этих факторов, а не какая-либо отдельная причина, порождает вибрацию.
Как устранить вибрацию при обработке CNC?
Наиболее эффективный подход следует порядку приоритетов. Во-первых, уменьшите вылет инструмента до минимума, обеспечивающего доступ к элементу заготовки — жёсткость инструмента на изгиб обратно пропорциональна кубу длины вылета, поэтому даже небольшие уменьшения дают значительное повышение устойчивости (уменьшение вылета с 6×D до 3×D увеличивает жёсткость в 8 раз). Во-вторых, если вылет инструмента уже короткий, отрегулируйте скорость шпинделя на ±10–20%, чтобы сместить частоту резания от собственной частоты системы. В-третьих, если вибрация появляется только в определённых зонах детали (а не равномерно), улучшите поддержку закрепления заготовки в этих местах — это указывает на то, что источником является гибкость заготовки, а не гибкость инструмента. В-четвёртых, уменьшите осевую глубину резания на 30–50%, что снижает силу резания, передаваемую в систему.
Почему вибрация вызывает повреждение инструмента?
При устойчивом резании каждый зуб входит в материал и постепенно уменьшает толщину стружки от максимальной до минимальной (при попутном фрезеровании). Приложение силы плавное и равномерное. При вибрации колеблющаяся толщина стружки означает, что инструмент попеременно встречает толстый материал (требующий большой силы), а затем тонкий материал или ничего (сила падает). Это создаёт ударный характер нагрузки. Режущая кромка, рассчитанная на стационарную нагрузку, испытывает динамическую ударную нагрузку на частоте вибрации (обычно 500–5 000 Гц в зависимости от системы). Это приводит к выкрашиванию кромки вследствие усталости при таких нагрузках на стружку, которые не выкрашивали бы инструмент в стабильных условиях. Снижение стойкости инструмента на 30–50% типично в условиях вибрации; при сильной вибрации с инструментами малого диаметра разрушение может произойти за секунды.
Что конкретно вызывает вибрацию на тонкостенных деталях?
Тонкие стенки вибрируют, потому что их жёсткость в направлении, перпендикулярном стенке, очень низкая. Стенка толщиной t и высотой h имеет жёсткость на изгиб, пропорциональную t³/h³ — жёсткость быстро снижается по мере увеличения высоты или уменьшения толщины стенки. По мере обработки стенки и удаления материала оставшаяся стенка становится всё менее жёсткой, и вибрация обычно появляется на финальных проходах, когда стенка наиболее тонкая и высокая. Характерная картина вибрации тонкостенной заготовки: основание стенки (поддерживаемое массой заготовки снизу) обрабатывается чисто, тогда как неподдерживаемый верхний край показывает следы вибрации. Корректирующие подходы: обрабатывайте обе стороны одновременно, чтобы поддерживать равную толщину стенки по мере удаления материала; используйте временную поддерживающую перемычку, удаляемую на финальном проходе; применяйте подпорную поддержку с обратной стороны стенки.
Всегда ли снижение скорости шпинделя — правильное решение для вибрации?
Нет — регулировка скорости шпинделя является правильным решением, когда резонанс — основной механизм вибрации, но она неэффективна, когда корневая причина — недостаточная жёсткость инструмента или заготовки. Диагностический тест: если вибрация исчезает (или существенно уменьшается) при изменении скорости шпинделя на 10–20%, механизмом является резонанс, и регулировка скорости уместна. Если вибрация сохраняется в широком диапазоне скоростей шпинделя, причина — недостаточная жёсткость, и требуется уменьшить вылет инструмента или улучшить закрепление заготовки. Слепое увеличение скорости шпинделя особенно проблематично — оно с равной вероятностью может переместить рабочие условия в более резонансную зону, как и вывести из неё.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, решающей проблемы вибрации при обработке алюминия, нержавеющей стали, титана и инженерных пластиков — включая фрезерование тонких стенок, обработку глубоких полостей и точение длинных валов для аэрокосмической отрасли, медицинских изделий, робототехники и прецизионного промышленного производства OEM. Технические источники: Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibration and CNC Design (Cambridge University Press), Sandvik Coromant Vibration-Free Machining Application Guide, SME Fundamentals of Tool Design (глава Vibration and Chatter), Machinery’s Handbook (Milling Operations — Chatter).
Ищете поставщика обработанных на станках с ЧПУ деталей CNC сложной геометрии или склонной к вибрации?
В CMS мы применяем системные стратегии предотвращения вибрации — оптимизацию траектории инструмента, выбор инструмента с переменным шагом зубьев, последовательность обработки тонких стенок и проектирование оснастки — для прецизионных компонентов из алюминия, нержавеющей стали, титана и инженерных пластиков.
[Запросить DFM-анализ и расчёт стоимости обработки CNC →]


