
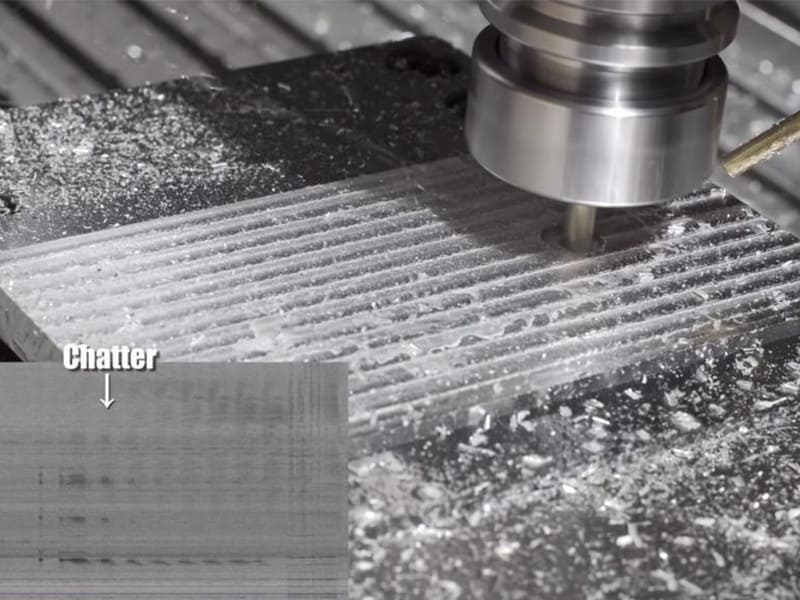
Hızlı Cevap: İşlemede çatırtı, kesme kuvvetlerinin takımın, iş parçasının veya makine yapısının esnekliğiyle etkileşime girmesiyle oluşan ve bir geri besleme döngüsü yaratan kendinden tahrikli, rejeneratif bir titreşimdir: her geçiş dalgalı bir yüzey bırakır, bir sonraki geçiş bu dalgalılıkla karşılaşır ve dalgalanan bir kesme kuvveti üretir, bu da titreşimi güçlendirerek daha büyük bir dalga oluşturur — ve döngü giderek şiddetlenir. Çatırtı, işlenmiş yüzeyde karakteristik eşit aralıklı dalga desenleri, yüksek perdeli veya uğuldayan bir kesme sesi, hızlı takım aşınması (takım ömründe –50% azalma yaygındır) ve boyutsal hassasiyetsizlik üretir. En etkili ilk düzeltici eylem, takım sarkmasını azaltmaktır — sarkmayı takım çapının 6×'inden 3×'ine kısaltmak çatırtıyı anında ortadan kaldırabilir çünkü eğilme sertliği uzunluğun ters küpüyle ölçeklenir. İkinci en hızlı çözüm, kesme frekansını sistemin doğal frekansından uzaklaştıran ±10–20% iş mili hızı ayarıdır.
Çatırtı Aslında Nedir — Rejeneratif Mekanizma
Çatırtı rastgele bir titreşim değildir — doğru düzeltmeyi uygulamak için anlaşılması gereken rejeneratif çatırtı adı verilen belirli bir fiziksel mekanizmaya sahiptir.
Çatırtıya neden olan geri besleme döngüsü: Her kesme geçişi yüzeyde bir miktar dalgalılık bırakır. Bir sonraki diş (veya bir sonraki devirde aynı takım) bu dalgalı yüzeyle karşılaştığında, takım yüzey düzensizliğini takip ederken anlık talaş kalınlığı dalgalanır. Bu dalgalanan talaş kalınlığı dalgalanan bir kesme kuvveti üretir. Dalgalanan kuvvet takımın ve iş parçasının titreşmesine neden olur. Titreşim daha büyük bir dalgalı yüzey deseni bırakır. Bir sonraki diş daha dalgalı bir yüzeyle karşılaşır — ve döngü giderek şiddetlenir. Başlangıçtan itibaren 2–3 saniye içinde çatırtı tipik olarak şiddetli hale gelir.
Normal titreşim neden farklıdır: Rastgele zorlanmış titreşim (dengesizlik, kesintili kesme, yatak kusurlarından kaynaklanan) şiddetlenmez — giriş kuvveti tarafından sürülen büyüklükte kalır. Rejeneratif çatırtı şiddetlenir çünkü titreşim kendi önceki döngüsünden kendinden üretilir. Bu aynı zamanda çatırtının neden sıklıkla kesim ortasında aniden ortaya çıktığını da açıklar: koşullar değiştikçe (takım aşınır, angajman derinliği artar, sıcaklık takım tutucu kavramasını değiştirir) sistem marjinal olarak kararsız hale gelir.
Kararlılık lob diyagramı (kavramsal): Herhangi bir takım-iş mili-iş parçası sistemi için, koşulsuz kararlı olan ve çatırtı üreten iş mili hızı ve eksenel kesme derinliği kombinasyonları vardır. Kararlı “loblar”, diş geçiş frekansının takımın doğal titreşim frekansıyla olumlu bir faz ilişkisi ürettiği iş mili hızlarında ortaya çıkar. Bu nedenle iş mili hızını ±10–20% ayarlamak çatırtıyı sıklıkla çözer — çalışma noktasını kararsız bir bölgeden kararlı bir loba taşır.
Çatırtı Nasıl Tanınır
İşitsel Belirtiler (İlk ve En Hızlı Gösterge)
Deneyimli tezgah operatörleri, parça üzerinde herhangi bir görsel kanıt ortaya çıkmadan önce çatırtıyı sesle tespit eder. Kararlı kesme, sabit bir perdede tutarlı bir uğultu veya vınlama sesi üretir. Çatırtı şunları üretir:
- Yüksek perdeli bir cıyaklama veya uğuldama sesi
- Perde veya yoğunlukta salınan ses — sabit değil
- Sabit kalmak yerine saniyeler içinde yükselen bir gürültü
Kararlıdan çatırtılıya ses değişimi genellikle ilk başlangıçtan itibaren 2–5 saniye sürer. Bu noktada durdurmak veya ayarlamak yüzey hasarını önler; devam etmek titreşimin parça üzerinde görünür izler ortaya çıkana kadar büyümesine izin verir.
Parça Yüzeyindeki Görsel Belirtiler
Çatırtı izleri, düzenlilikleriyle normal yüzey pürüzlülüğünden ayırt edilir. Normal işlenmiş yüzey pürüzlülüğü (diş başına ilerleme, uç yarıçapı vb.'den kaynaklanan) büyük ölçekli periyodiklik olmaksızın tekdüze bir dokudur. Çatırtı izleri:
- İşlenmiş yüzey boyunca tutarlı dalga boyuna sahip eşit aralıklı dalgalar
- “20–50 cm görüntüleme mesafesinde görülebilen ”çamaşır tahtası" deseni
- İş mili hızına ve sistem doğal frekansına bağlı olarak tipik olarak 0,1–1,0 mm dalga boyu
- Yüzey pürüzlülüğü (Ra) yaklaşık 0,8–1,6 µm'den (kararlı) 3,2–6,3 µm veya daha kötüsüne yükselir
Makine Göstergeleri
İş mili yük izleme özelliğine sahip makinelerde çatırtı, sabit bir değer yerine salınan iş mili yük okumaları üretir. Ortalama yükün ±10–30%'si kadar yük değişimi karakteristiktir. Yük izleme özelliği olmayan operatörler için, şiddetli çatırtıda iş mili gözle görülür şekilde titreşir ve takımın salındığı görülebilir.
Kök Nedenler: Üç Faktörlü Model
Çatırtı üç eşzamanlı koşul gerektirir: titreşimi uyarmak için yeterli kesme kuvveti, titreşimin büyümesine izin vermek için yeterli sistem esnekliği ve rejeneratif geri besleme mekanizmasının işlemesine izin veren bir frekans ilişkisi. Üçünden herhangi birini ortadan kaldırın ve çatırtı durur.
| Kök Neden Kategorisi | Spesifik Nedenler | Birincil Mühendislik Etkisi |
|---|---|---|
| Sistem esnekliği — takım | Uzun sarkma (>4×D); küçük çap; HSS ile karbür karşılaştırması; zayıf tutucu | Kesme kuvveti altında takım sapması; etkin sertliği azaltır |
| Sistem esnekliği — iş parçası | İnce duvarlar (<2–3 mm); desteklenmeyen uzunluk; zayıf bağlama | İş parçası sapması; esnek bölgelerde yerelleşmiş çatırtı |
| Sistem esnekliği — makine | Aşınmış iş mili yatakları; gevşek kızaklar; aşınmış kolon kayıtları | Makine tarafı sertlik azalması |
| Rezonans (frekans eşleşmesi) | İş mili hızı sistem doğal frekansıyla çakışır | Rezonans koşulunda titreşim güçlendirmesi |
| Kesme parametresi dengesizliği | Kesme derinliği çok yüksek; diş başına ilerleme çok düşük (sürtünme); yanlış angajman | Aşırı veya kararsızlaştırıcı kesme kuvveti |
Takım Sarkması: Baskın Sertlik Faktörü
Takım eğilme sertliği EI/L³ ile ölçeklenir — sarkma uzunluğu L'nin küpüyle ters orantılıdır. Sarkmayı iki katına çıkarmak sertliği 8 kat azaltır. 6× çap sarkmasındaki bir takım, 3× çap sarkmasındaki aynı takımın yalnızca 1/8 sertliğine sahiptir. Bu nedenle küçük sarkma değişiklikleri dramatik tırlama etkileri yaratır:
- 10 mm'lik bir takımda çıkıntıyı 60 mm'den 40 mm'ye düşürmek: sertlik (60/40)³ = 3,4× faktörü kadar artar
- Bu, kararsız ve kararlı bir sistem arasındaki farktır sıklıkla
İlerleme Hızı ve Sürtünme: Sezgiye Aykırı Sorun
Tırlama ortaya çıktığında “daha güvenli olmak” için ilerleme hızını düşürmek en yaygın yanlış tepkilerden biridir. Talaş kalınlığı (diş başına ilerleme) alüminyumda yaklaşık 0,02–0,03 mm'nin ve çelikte 0,01–0,02 mm'nin altına düştüğünde, takım kesme yerine yüzeye sürtmeye başlar. Sürtünme, tırlamayı başlatabilecek veya kötüleştirebilecek düzensiz, dalgalı kesme kuvvetleri üretir. Bu durumda ilerleme hızını 0,02 mm/dişten 0,05 mm/dişe çıkarmak temiz kesmeyi geri kazandırır ve süreci stabilize eder.
Kaynağı Belirleme: Takım Tırlaması vs İş Parçası Tırlaması
Tırlama için düzeltici eylem tamamen birincil esnekliğin takım tutucu sisteminde mi yoksa iş parçasında mı olduğuna bağlıdır. Bu iki kaynak, parça üzerindeki tırlama izlerinin konumuna göre ayırt edilir.
Takım tırlaması: Titreşim kaynağı, kesme kuvveti altında bükülen takımdır. Sapma, takımın iş parçası üzerinde nerede kestiğinden bağımsız olarak tutarlıdır. Karakteristik desen: tırlama izleri tüm işlenmiş yüzey boyunca tekdüze görünür — parçanın farklı bölgelerinde şiddette değişiklik yoktur.
İş parçası tırlaması: Titreşim kaynağı, iş parçasının zayıf noktalarda esnemesidir. Parçanın farklı bölgeleri farklı sertliğe sahiptir. Karakteristik desen: tırlama izleri esnek bölgelerde lokalizedir — ince bir duvarın üst kısmına yakın, desteklenmeyen bir açıklığın ortasında, desteklenmeyen bir mil uzunluğu boyunca. Fikstürün sertlik sağladığı ince duvarın tabanı temiz işlenir.
Teşhis testi: Takımı kısaltmak tırlamayı ortadan kaldırıyorsa → takım sertliği sorundu. Kelepçelemeyi iyileştirmek veya destek eklemek tırlamayı azaltıyorsa → iş parçası sertliği sorundu. İş mili hızını 10–20% değiştirmek tırlamayı ortadan kaldırıyorsa → kaynağı ne olursa olsun birincil mekanizma rezonanstı.
Öncelik Sırasına Göre Düzeltmeler
Takım Çıkıntısını Azaltın (En Yüksek Etki, Anında Sonuç)
En yüksek etkili tek müdahale, takım çıkıntısını iş parçası özelliğini temizleyen minimuma düşürmektir. Üstel sertlik-uzunluk ilişkisi, çıkıntıdaki küçük azalmaların orantısız stabilite iyileştirmeleri ürettiği anlamına gelir.
Pratik hedefler: ≤3×D çoğu işleme operasyonu için kararlı aralıktır; 4–5×D parametre ayarı gerektiren orta risklidir; 5–6×D'nin üzerinde, en yumuşak malzemeler ve hafif kesimler dışında tırlama muhtemeldir.
Uzun takımların gerekli olduğu derin boşluk frezelemesi için: mümkün olan en büyük çapta takım kullanın, mümkün olduğunda daha kısa takımlarla birden fazla kesme derinliği aşamasından geçin ve en derin geçişler için kısa boylu özel takımları değerlendirin.
İş Mili Hızını ±10–20% Ayarlayın (En Hızlı Gerçek Zamanlı Düzeltme)
İş mili hızı kesme frekansını belirler (diş geçiş frekansı = iş mili hızı × kanal sayısı). Bu frekans sistemin doğal frekansıyla hizalanırsa, rezonans titreşimi güçlendirir. Hızı her iki yönde 10–20% kaydırmak, çalışma noktasını rezonans bölgesinden uzaklaştırır.
Prosedür: tırlama ortaya çıktığında mevcut RPM'i not edin, 10% azaltın, sonucu gözlemleyin. İyileşme yoksa, orijinal RPM'i 10–20% artırın. Her iki yön de test edilmelidir çünkü kararlı lob deseni tekdüze değildir — belirli sisteme bağlı olarak daha düşük bir RPM daha yüksek olandan daha az kararlı olabilir.
Belirli bir RPM değişikliğinde tırlama tamamen kaybolur ve orijinal hız geri yüklendiğinde geri dönerse: sorun rezonans kaynaklıdır ve RPM ayarı doğru çözümdür.
İş Parçası Bağlamayı İyileştirin (İş Parçası Esnekliğini Düzeltin)
İş parçası tırlaması için düzeltici eylem, iş parçası destek sisteminin sertliğini artırmaktır:
- İnce duvarların arka yüzüne temas eden destek blokları veya yumuşak çeneler ekleyin
- Punta veya bir sabit dayanak ekleyerek bir milin desteklenmeyen uzunluğunu azaltın
- Fikstürü, iş parçasını kesme bölgesine daha yakın destekleyecek şekilde yeniden tasarlayın
- Bitirme işleme sırasında ince özellikleri stabilize etmek için geçici fikstür yapıştırıcıları (siyanoakrilat, epoksi) kullanın
Özellikle ince duvarlar için: ince duvarı bitişik yapıya bağlayan bir “geçici destek ağı” malzeme bırakma ve bunu son geçişte kaldırma işleme stratejisi, ara işleme aşamalarında tırlamayı önemli ölçüde azaltır.
Eksenel Kesme Derinliğini Azaltın
Kesme derinliğini azaltmak kesme kuvvetinin büyüklüğünü düşürür. Marjinal olarak kararlı bir sistem için, eksenel kesme derinliğini –50% azaltmak çalışma koşulunu stabilite sınırının altına getirebilir. Bu, artan çevrim süresi (daha fazla geçiş gerekli) maliyetiyle gelir ancak diğer yaklaşımlar hemen mevcut olmadığında genellikle en güvenilir düzeltmedir.
İlerleme Hızını Artırın (Düşük İlerleme Sürtünme Tırlaması İçin)
Mevcut ilerleme hızı malzeme ve takım için minimum talaş kalınlığında veya altındaysa, diş başına ilerlemeyi 0,05–0,10 mm'ye çıkarmak kesme rejimini sürtünmeden kesmeye geri kazandırır ve kesme kuvvetini stabilize eder.
Değişken Hatveli Takımlara Yükseltin
Değişken hatveli parmak frezeler, tek bir diş geçiş frekansı yerine aynı anda birden fazla frekansta kesme kuvvetleri üreten eşit olmayan aralıklı kanallara sahiptir. Bu, rejeneratif tırlama mekanizmasını mümkün kılan tek bir frekansta titreşim senkronizasyonunu önler. Değişken hatveli takımlar özellikle bitirme geçişleri, ince duvar işleme ve standart takımların tırlama ürettiği yüksek hızlı alüminyum işleme için etkilidir.
Uyarlanabilir veya Trokoidal Takım Yolları Kullanın (CAM Düzeyinde Düzeltme)
Uyarlanabilir boşaltma (trokoidal frezeleme, sabit angajman takım yolları) takım yolu boyunca tutarlı bir radyal angajman açısı korur ve geleneksel takım yolları köşelere girdiğinde veya yön değiştirdiğinde meydana gelen ani kesme kuvveti değişikliklerini ortadan kaldırır. Sabit kuvvet = kararlı kesme koşulu.
Tırlama Direnci İçin Takım Seçimi
| Takım Faktörü | Daha Yüksek Tırlama Riski | Daha Düşük Tırlama Riski |
|---|---|---|
| Çap | Küçük (kuvvet/alan oranı yüksek) | Daha büyük (özelliği temizleyen maksimumu kullanın) |
| Çıkıntı-çap oranı | >5×D | ≤3×D |
| Malzeme | HSS (daha düşük modül) | Karbür (HSS'nin ~3× sertliği) |
| Flüt hatvesi | Eşit hatve | Değişken hatve |
| Takım tutucu | Uzun uzatmada ER pens | Isı ile büzüşmeli veya hidrolik ayna |
| Kesici ağız sayısı | 2 ağızlı (diş başına daha düşük kesme kuvveti) | Kararlı malzemelerde 4+ ağız |
Karbür vs HSS: Sinterlenmiş karbürün elastik modülü (~550–650 GPa), HSS'nin (~200 GPa) yaklaşık 3 katıdır. Aynı takım geometrisi ve çıkıntı için, bir karbür takım aynı kesme kuvveti altında yaklaşık 3 kat daha az sehim üretir. Takım rijitliğinin kararlılığı sınırladığı uygulamalarda, karbür takımlar tırlama riskini önemli ölçüde azaltır.
Takım tutucu rijitliği: ER pens aynaları, esnek ve yaygın olarak kullanılmalarına rağmen, bir miktar salgıya izin verir ve hidrolik veya ısı ile büzüşmeli aynalara göre daha düşük radyal rijitliğe sahiptir. Tırlamaya yatkın operasyonlar için (uzun erişimli frezeleme, yüksek hızlı bitirme), ER pensten hidrolik veya ısı ile büzüşmeli aynaya geçiş, takım sisteminin etkin esnekliğini azaltır.
Geometriye Özgü Tırlama Sorunları
İnce Duvarlar
İnce duvarlar (alüminyumda yaklaşık 2–3 mm'nin altında, çelikte 3–5 mm) duvar düzlemine dik yönde yapısal olarak esnektir. Malzeme kaldırıldıkça ve duvar giderek inceldikçe, rijitliği azalır ve son geçişlerde tırlama riski artar. Standart düzeltici yaklaşımlar:
- Duvarın her iki tarafını paralel olarak işleyin, malzeme kaldırılırken duvar kalınlığını yaklaşık olarak eşit tutun
- Diğer yüz tamamlanana kadar bir yüzde işleme payı bırakın, ardından son bir geçiş yapın
- Tırlama uyarımını geleneksel frezelemeden daha düşük üreten, girişte en kalın ve çıkışa doğru azalan bir talaş üreten tırmanma frezelemesi (aşağı frezeleme) kullanın
Derin Cepler ve Boşluklar
Derin cepler uzun takımlar gerektirir. Takım uzunluğu ile talaş tahliyesi için sınırlı alanın kombinasyonu, iş parçası rijitliğinden bağımsız olarak tırlama riski yaratır. Stratejiler:
- Derinliğin izin verdiği ölçüde kısa, büyük çaplı bir küt takımla mümkün olan en derin kesimlerle kaba işleme yapın; kalan derinlik için yalnızca daha uzun bir takıma geçin
- Kesme kuvvetini düşürmek için uzun takım geçişlerinde radyal teması (adım kaydırma) azaltın
- Alüminyumda yüksek helisli takımlar (40–45°) kullanın; bunlar radyal yönlü yerine daha eksenel yönlü bir kesme kuvveti üreterek tırlama üreten titreşim modunu azaltır
Tornalamada Uzun Miller
Uzunluk-çap oranı yaklaşık 8:1'in üzerinde olan miller, tornalamada radyal kesme kuvveti altında sehim yaparak titreşim üretir. Kontrol yaklaşımları:
- Yaklaşık 20:1 L/D'ye kadar hareketli punta (gezer punta) ile destekleyin
- 10–15:1'in üzerindeki L/D için hareketli bir seyyar dayama ekleyin
- Kesme derinliğini azaltın ve ilerlemeyi artırın (geçiş başına daha kalın talaş, daha az geçiş)
- Radyal kuvveti en aza indirmek için pozitif talaş açılı ve keskin kenarlı bir kesici takım kullanın
Tırlamayı Kötüleştiren Yaygın Hatalar
| Yanlış Tepki | Tırlamayı Neden Kötüleştirir | Doğru Eylem |
|---|---|---|
| Diş başına ilerlemeyi azaltın | Sürtünme rejimine girer; kuvvet düzensiz hale gelir | Temiz kesmeyi geri getirmek için ilerlemeyi artırın |
| Kesimi “yumuşatmak” için devri artırın | Rezonans bölgesine girebilir | ±10–20% ayarlayın, her iki yönü test edin |
| Erişim için daha uzun takım kullanın | Rijitlik, uzunluğun küpüyle azalır | Özelliği temizleyen en kısa takımı kullanın |
| Rijitliği düzeltmeden takım markasını/kaplamasını değiştirin | Kök neden (esneklik) değişmez | Önce takımı kısaltın veya desteği iyileştirin |
| Yalnızca eksenel derinliği azaltın | Yardımcı olur ancak kök nedeni ele almaz | Önce rijitliği ele alın, gerekirse ardından DOC'u azaltın |
Önemli Noktalar
- Tırlama, rejeneratif kendinden uyarımlı bir titreşimdir: önceki takım geçişi, sonraki geçişte dalgalanan kesme kuvvetleri üreten dalgalı bir yüzey oluşturur ve bu da titreşimi güçlendirir — rastgele bir gürültü sorunu değildir.
- En hızlı teşhis işitseldir: tırlama, yoğunluğu artan salınımlı, yüksek perdeli bir gürültü üretir. Ses değişimi aşamasında tepki vermek yüzey hasarını önler.
- Tırlama izleri periyodik aralıklıdır (dalga boyu tipik olarak 0,1–1 mm): bu onları rastgele pürüzlülükten ayırır ve yüzey kalitesi sorunlarının nedeni olarak tırlamayı doğrular.
- Takım çıkıntısının azaltılması en yüksek etkili tek düzeltmedir: sertlik, çıkıntı uzunluğunun ters küpüyle ölçeklenir — çıkıntıyı 6×D'den 3×D'ye düşürmek sertliği 8× artırır.
- İş mili hızının ±10–20% ayarlanması en hızlı gerçek zamanlı düzeltmedir: bu, kesme frekansını sistemin rezonans frekansından uzaklaştırır — rejeneratif tırlamanın güçlendiği mekanizma budur.
- İlerleme hızını azaltmak genellikle ters etki yapar: minimum talaş kalınlığının (~0,02–0,03 mm alüminyumda) altında, kesme sürtünmeye geçer ve bu da tırlamayı başlatan veya kötüleştiren düzensiz kuvvetler oluşturur.
- OEM satın alma ekipleri ve ürün tasarımcıları için: tırlama genellikle işleme parametresi hatalarından ziyade geometri özelliklerinden — ince duvarlar, derin cepler, uzun en-boy oranı özellikleri — kaynaklanır. Tasarım dondurulmadan önce minimum duvar kalınlığını (alüminyumda 2 mm), cep derinliği-genişlik oranlarını ve mil L/D oranlarını belirleyen DFM incelemesi hem işleme maliyetini hem de tırlamayla ilgili hurda ve yeniden işleme olasılığını azaltır.
Sık Sorulan Sorular
İşlemede tırlama nedir ve neden oluşur?
İşlemede tırlama, takım, iş parçası ve makine yapısı arasındaki geri besleme döngüsünden kaynaklanan kendi kendini uyaran, rejeneratif bir titreşimdir. Her kesme geçişi hafif dalgalı bir yüzey bırakır. Sonraki geçiş bu dalgalılıkla karşılaştığında, talaş kalınlığı dalgalanır ve dalgalanan bir kesme kuvveti üretir. Bu dalgalanan kuvvet takım-iş parçası sistemini titreştirir ve bir sonraki geçişin karşılaşacağı daha büyük bir dalga deseni oluşturur — ve döngü giderek şiddetlenir. Tırlama için üç koşulun aynı anda gerçekleşmesi gerekir: yeterli kesme kuvveti, yeterli sistem esnekliği (takım sertliği, iş parçası sertliği veya makine sertliği) ve rejeneratif mekanizmanın çalışmasına izin veren bir frekans ilişkisi. Tırlamayı üreten, herhangi bir tek neden değil, bu faktörlerin birleşimidir.
CNC işlemede tırlama nasıl ortadan kaldırılır?
En etkili yaklaşım bir öncelik sırasını takip eder. İlk olarak, takım çıkıntısını iş parçası özelliğini temizleyen minimuma düşürün — takım eğilme sertliği çıkıntı uzunluğunun küpüyle ters orantılıdır, bu nedenle küçük azaltmalar bile büyük stabilite iyileştirmeleri sağlar (6×D'den 3×D çıkıntıya düşürmek sertliği 8× artırır). İkinci olarak, takım çıkıntısı zaten kısaysa, kesme frekansını sistemin doğal frekansından uzaklaştırmak için iş mili hızını ±10–20% ayarlayın. Üçüncü olarak, tırlama parçanın yalnızca belirli bölgelerinde (tekdüze yerine) ortaya çıkıyorsa, o konumlardaki iş tutma desteğini iyileştirin — bu, kaynağın takım esnekliği değil iş parçası esnekliği olduğunu gösterir. Dördüncü olarak, sisteme giren kesme kuvvetini azaltan eksenel kesme derinliğini –50% azaltın.
Tırlama neden takım hasarına neden olur?
Kararlı kesmede, her diş malzemeyle temas eder ve talaşı maksimumdan minimum kalınlığa kademeli olarak inceltir (klavuz frezelemede). Kuvvet uygulaması düzgün ve tutarlıdır. Tırlamada, dalgalanan talaş kalınlığı takımın dönüşümlü olarak kalın malzemeyle (yüksek kuvvet gerektiren) ve ardından ince malzeme veya hiçbir şeyle (kuvvet düşer) karşılaşması anlamına gelir. Bu, darbe benzeri bir yükleme deseni oluşturur. Kararlı durum yüklemesi için tasarlanmış kesici kenar, tırlama frekansında (sisteme bağlı olarak tipik olarak 500–5.000 Hz) dinamik şok yüklemesi yaşar. Bu, kararlı koşullar altında takımı kırmayacak talaş yüklerinde yorulma yoluyla kenar kırılmasına neden olur. Tırlama koşullarında takım ömrü azalması –50% tipiktir; küçük çaplı takımlarla şiddetli tırlamada kırılma saniyeler içinde meydana gelebilir.
Özellikle ince duvar parçalarında tırlamaya ne neden olur?
İnce duvarlar, duvara dik yöndeki sertlikleri çok düşük olduğu için tırlar. Kalınlığı t ve yüksekliği h olan bir duvarın eğilme sertliği t³/h³ ile orantılıdır — duvar uzadıkça veya inceldikçe sertlik hızla azalır. Duvar işlendikçe ve malzeme kaldırıldıkça, kalan duvar giderek daha az sert hale gelir ve tırlama tipik olarak duvarın en ince ve en uzun olduğu son geçişlerde ortaya çıkar. İnce duvar iş parçası tırlamasının karakteristik deseni, duvarın tabanının (alttaki iş parçası kütlesi tarafından desteklenen) temiz işlenmesi, desteklenmeyen üst kenarın ise tırlama izleri göstermesidir. Düzeltici yaklaşımlar: malzeme kaldırılırken eşit duvar kalınlığını korumak için her iki tarafı aynı anda işleyin; son geçişte kaldırılan geçici bir destek köprüsü kullanın; duvarın arka yüzüne destek uygulayın.
İş mili hızını azaltmak tırlama için her zaman doğru düzeltme midir?
Hayır — iş mili hızı ayarı, rezonans birincil tırlama mekanizması olduğunda doğru düzeltmedir, ancak kök neden yetersiz takım veya iş parçası sertliği olduğunda etkisizdir. Tanı testi: iş mili hızı ±10–20% değiştiğinde tırlama kaybolursa (veya önemli ölçüde azalırsa), mekanizma rezonanstır ve hız ayarı uygundur. Tırlama geniş bir iş mili hızı aralığında devam ederse, neden yetersiz sertliktir ve takım çıkıntısını azaltmak veya iş tutmayı iyileştirmek gerekir. İş mili hızını körü körüne artırmak özellikle sorunludur — çalışma koşulunu bir rezonans bölgesinden uzaklaştırdığı kadar daha rezonanslı bir bölgeye taşıma olasılığı da eşittir.
CMS mühendislik ekibi tarafından, alüminyum, paslanmaz çelik, titanyum ve mühendislik plastiklerinde titreşim sorunlarını çözme konusunda 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır — havacılık, tıbbi cihaz, robotik ve hassas endüstriyel OEM üretimi için ince duvar frezeleme, derin boşluk işleme ve uzun mil tornalama dahil. Teknik referanslar: Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibration and CNC Design (Cambridge University Press), Sandvik Coromant Vibration-Free Machining Application Guide, SME Fundamentals of Tool Design (Vibration and Chatter chapter), Machinery’s Handbook (Milling Operations — Chatter).
Karmaşık veya Titreşime Yatkın Geometriye Sahip CNC İşlenmiş Parçalar mı Tedarik Ediyorsunuz?
CMS olarak, alüminyum, paslanmaz, titanyum ve mühendislik plastiklerindeki hassas bileşenler için sistematik titreşim önleme stratejileri uyguluyoruz — takım yolu optimizasyonu, değişken hatveli takım seçimi, ince duvar işleme sıralaması ve fikstür mühendisliği.
[DFM incelemesi ve CNC işleme teklifi isteyin →]


