
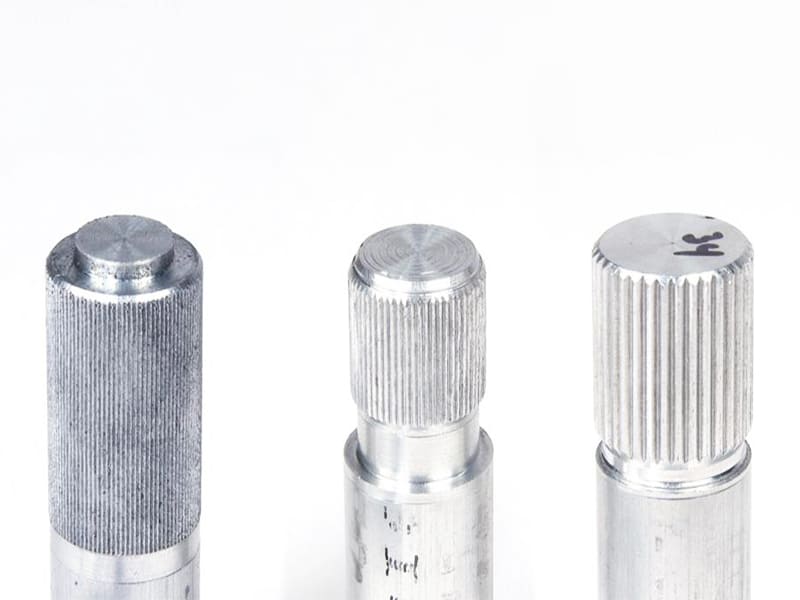
Schnelle Antwort: Die Längsrändelung erzeugt parallele Rippen, die axial oder umfänglich auf einer zylindrischen Oberfläche verlaufen – im Gegensatz zur Kreuzrändelung (die Rippen in beide Richtungen kreuzt), bietet die Längsrändelung einen kontrollierten, gerichteten Griff anstelle maximaler multidirektionaler Traktion. Sie ist die richtige Wahl für Presspassungseinsätze in Kunststoff- oder Aluminiumgehäusen (wo Kreuzrändelung übermäßige Spannung und Rissrisiko erzeugt), Präzisionseinstellkomponenten (wo kontrolliertes taktiles Feedback wichtiger ist als maximaler Griff) und Teile in sauberen oder hygienischen Umgebungen (wo gerade Rillen leichter zu reinigen sind als kreuzförmige Rautenmuster). Der kritischste Designparameter ist die Abstimmung der Teilung auf den Teiledurchmesser – wenn die Teilung den Umfang nicht gleichmäßig teilt, tritt Doppelspurigkeit (überlappende Muster) auf, was eine kosmetisch und funktional fehlerhafte Rändelung erzeugt. Die typische Teilung der Längsrändelung beträgt 0,5–2,0 mm; die Rändelung erhöht den Außendurchmesser um +0,05–0,2 mm, was im vorbearbeiteten Maß berücksichtigt werden muss.
Was ist Längsrändelung?
Die Längsrändelung ist ein Oberflächenformungsprozess, der parallele Rippen entlang der Achse eines zylindrischen Teils erzeugt, indem gehärtete Rändelräder gegen das rotierende Werkstück auf einer Drehmaschine gepresst werden. Die Rippen entstehen durch plastische Verformung des Werkstückmaterials – das Rändelrad verdrängt Material nach außen, anstatt Späne zu schneiden, weshalb der Prozess den Außendurchmesser leicht erhöht.
Die Geometrie: parallele lineare Rippen, die entlang der Teileachse (axiale Längsrändelung) oder um den Umfang (umfängliche Längsrändelung) verlaufen. Kein Kreuzungsmuster – das definierende Merkmal, das die Längsrändelung von der Kreuzrändelung unterscheidet. Das saubere, parallele Linienmuster verleiht längsgerändelten Teilen eine technischere, kontrollierte Ästhetik und bietet, was wichtiger ist, Reibung, die bevorzugt in eine Richtung wirkt.
Diese gerichtete Reibungseigenschaft ist die technische Begründung für die meisten Längsrändelungsspezifikationen. Eine axial längsgeränderte Welle widersteht axialem Herausziehen, erlaubt jedoch etwas rotatorisches Gleiten – nützlich für Wellen, die Extraktion widerstehen, aber rotatorische Einstellung ermöglichen müssen. Ein umfänglich längsgeränderter Knopf widersteht Rotation, erlaubt jedoch axiale Verschiebung.
Längsrändelung vs. Kreuzrändelung: Technischer Vergleich
Die beiden Rändelmuster sind nicht austauschbar – sie erfüllen unterschiedliche funktionale Ziele.
| Funktion | Längsrändelung | Kreuzrändelung |
|---|---|---|
| Rippengeometrie | Parallel (linear, eine Richtung) | Kreuzförmig (zwei Richtungen) |
| Griffrichtung | Gerichtet – eine Achse | Multidirektional |
| Griffintensität | Kontrolliert, moderat | Aggressiv, maximal |
| Presspassungsverhalten | Vorhersehbare Interferenz, geringere Spannung | Höhere Haltekraft, größere Materialspannung |
| Reinigung und Wartung | Einfach – offene lineare Rillen | Schwieriger – Kreuzmuster fängt Schmutz |
| Aussehen | Sauber, technisch | Aggressiv, strukturiert |
| Risiko für weiche Gegenmaterialien | Unter | Höher (Risse in Kunststoffen/Aluminium) |
| Typische Anwendungsbereiche | Presspassungseinsätze, Präzisionseinstellungen | Handwerkzeuge, Griffe mit maximalem Halt |
Der Entscheidungsrahmen: Wählen Sie Längsrändelung, wenn kontrollierte Interaktion, gerichtete Reibung oder Materialspannungsminimierung maßgeblich sind; wählen Sie Kreuzrändelung, wenn maximaler Griff in alle Richtungen die übergeordnete Anforderung ist.
Ein häufiger technischer Fehler ist die Standardwahl der Kreuzrändelung, weil “sie besser greift” – in vielen Anwendungen verursacht übermäßiger Griff Probleme: Spannungskonzentration in Presspassungs-Gegenmaterialien, reduzierter Komfort bei häufig bedienten Bedienelementen und Reinigungsschwierigkeiten in Lebensmittel- oder Medizinumgebungen.
Anwendungen, die am besten für Längsrändelung geeignet sind
Presspassungseinsätze
Presspassungsanwendungen stellen die technisch kritischste Verwendung der Längsrändelung dar. Das Ziel ist nicht nur das Halten des Einsatzes – es geht darum, eine konsistente, vorhersehbare Einpresskraft über Produktionschargen zu erzeugen und gleichzeitig die Spannung im Gegenmaterial zu minimieren.
Die parallelen Rippen der Längsrändelung verdrängen das Gegenmaterial während des Einpressens in eine einzige Richtung, was vorhersehbare Verformung erzeugt und es der Einpresskraft ermöglicht, allmählich und konsistent aufzubauen. Die gekreuzten Rippen der Kreuzrändelung drücken Material gleichzeitig in mehrere Richtungen, was höhere lokale Spannung und weniger vorhersehbare Kraftschwankungen zwischen Teilen erzeugt.
Bei Presspassungen in Kunststoffgehäusen (ABS, PC, Nylon, Acryl) ist dieser Unterschied oft der Unterschied zwischen erfolgreicher Montage und gerissenen Gehäusen. Kreuzgeränderte Messingeinsätze in Polycarbonatgehäusen erzeugen inkonsistente Einpresskraft und gelegentliche Risse; längsgeränderte Einsätze erzeugen konsistente, niedrigere Spitzenkraft ohne Risse.
Für die Produktion: Längsrändelung ermöglicht eine engere Kontrolle der Einpresskraftspezifikation (z. B. 200–350 N), was Montageprozessvalidierung und statistische Prozesskontrolle ermöglicht. Kreuzrändelung in derselben Anwendung kann eine Einpresskraftvariation von ±50% zwischen Teilen erzeugen, was kraftgesteuerte Montage unzuverlässig macht.
Präzisionseinstellkomponenten
Daumenschrauben, Kalibrierscheiben, Mikrometertrommeln, Fokusringe, Blendenversteller, Kollimatoreinstellungen und ähnliche Präzisionssteuerkomponenten profitieren aus zwei Gründen von Längsrändelung:
Taktiles Feedback kontrollieren: Die aggressiven Spitzen der Rautenrändelung erzeugen eine “Greifen-oder-Rutschen”-Interaktion. Die sanfteren Rippen der Geradrändelung bieten ein feineres Drehgefühl mit konsistentem taktilem Feedback pro Rotationsgrad – wichtig, wenn der Benutzer feine Einstellungen mit kontrollierter Kraft vornimmt.
Dimensionspräzision: Präzisionsinstrumente sind für enge Toleranzen ausgelegt. Das kontrolliertere Verformungsprofil der Geradrändelung bei Präzisionskomponenten ermöglicht eine engere dimensionale Kontrolle der endgültigen Oberfläche.
Medizinische und lebensmittelverarbeitende Ausrüstung
Teile in diesen Umgebungen stehen vor konkurrierenden Anforderungen: ausreichender Griff für die Bedienung und einfache Reinigung für die Einhaltung von Hygienevorschriften.
Die gekreuzten Rillen des Rauten-Rändels fangen Partikel, Öle, biologische Rückstände und Reinigungsmittelrückstände ein – die Schnittpunkte des Kreuzmusters sind praktisch blinde Taschen, die Reinigungstücher nicht erreichen können. Die parallelen offenen Rillen des Geradrändels ermöglichen es einem Tuch oder Reinigungswerkzeug, entlang der Rillenlänge zu fahren und Rückstände effektiv zu entfernen.
Für Teile, die mit Lebensmitteln in Kontakt kommen (Griffe an Portioniergeräten, Greifflächen an Komponenten von Lebensmittelverarbeitungsmaschinen) oder sterilisiert werden müssen (Griffe chirurgischer Instrumente, Griffe medizinischer Geräte), erfüllt Geradrändel leichter die Anforderungen an die Oberflächenhygiene.
Drehsichere und zugfeste Wellenverbindungen
Geradrändel auf einer Welle, die in ein Gehäuse gepresst wird, erzeugt gerichteten Widerstand: Die Rippen widerstehen dem axialen Herausziehen (parallel zur Rippenachse) und bieten gleichzeitig begrenzten Torsionswiderstand. Diese Eigenschaft wird bei Wellen-Bund-Baugruppen, Motorwelle-zu-Laufrad-Verbindungen und Indexierstiften genutzt, wo kontrollierter Widerstand in einer Achse die Konstruktionsanforderung ist.
Konstruktionsparameter: Was die Rändelqualität bestimmt
Teilkreis-Durchmesser-Beziehung (Der kritischste Parameter)
Der häufigste Geradrändel-Fehler – Doppelspur – ist vollständig ein Konstruktionsproblem, kein Bearbeitungsproblem. Doppelspur tritt auf, wenn die Rändelteilung nicht gleichmäßig in den Umfang des Teils teilt.
Die Beziehung: Für ein Teil mit Außendurchmesser D (mm) und Rändelteilung P (mm) ist die Anzahl der Rippen N = π × D / P. Für ein sauberes, nicht überlappendes Rändelmuster muss N eine ganze Zahl sein – wenn π × D / P keine ganze Zahl ist, kann das Rändelrad nach einer Umdrehung nicht zur gleichen Ausgangsposition zurückkehren, und die Rippen überlappen sich bei nachfolgenden Durchgängen, wodurch das charakteristische “Geister”-Doppelspur-Muster entsteht.
Praktischer Konstruktionsansatz:
- Wählen Sie die gewünschte Teilung P für die funktionale Anforderung
- Berechnen Sie den Zieldurchmesser: D = (N × P) / π, wobei N die nächste ganze Zahl ist
- Bearbeiten Sie den Vor-Rändel-Durchmesser auf diesen berechneten Wert
Wenn der Konstrukteur einen Teiledurchmesser basierend auf anderen Maßanforderungen festlegt, der diese Beziehung nicht erfüllt, ist eine von drei Anpassungen erforderlich: den Durchmesser leicht ändern (oft reicht eine Änderung von 0,1–0,3 mm aus, um einen kompatiblen Durchmesser zu finden), die Teilung ändern oder ein leicht unvollkommenes Muster akzeptieren (was für nicht kritische Anwendungen akzeptabel sein kann, aber nicht für Präzisions- oder dekorative Anwendungen).
Typische Teilungsbereiche
| Teilungsbereich | Rippenanzahl für 10 mm Außendurchmesser | Griffcharakter | Typische Anwendung |
|---|---|---|---|
| 0,5 mm | ~63 Rippen | Fein, dezent | Präzisionsinstrumente, optische Komponenten |
| 0,8 mm | ~40 Rippen | Leichter Griff | Kalibrierscheiben, Einstellknöpfe |
| 1,0 mm | ~31 Rippen | Allgemeiner Zweck | Rändelschrauben, Presspassungseinsätze |
| 1,5 mm | ~21 Rippen | Mäßiger Griff | Maschinengriffe, Einstellringe |
| 2,0 mm | ~16 Rippen | Grober Griff | Schwerlastgriffe, Industriekomponenten |
Rändeltiefe und Außendurchmesser
Rändeln verdrängt Material nach außen – die gebildeten Rippen ragen über die ursprüngliche Oberfläche hinaus. Der typische Außendurchmesser-Anstieg durch Rändeln beträgt +0,05–0,2 mm, abhängig von Teilung, Material und Formdruck. Dies muss im bearbeiteten Vor-Rändel-Maß berücksichtigt werden.
Falscher Ansatz: Teil auf den endgültigen Nenn-Außendurchmesser bearbeiten, dann rändeln → das Teil ist nun um den Rändelverdrängungsbetrag überdimensioniert.
Korrekter Ansatz: Berechnen Sie den erforderlichen Vor-Rändel-Außendurchmesser als: D_vor-Rändel = D_endgültig − ΔD_Rändel, wobei ΔD_Rändel der erwartete Durchmesseranstieg durch Rändeln ist (typischerweise 0,05–0,15 mm für Aluminium und Messing, 0,10–0,20 mm für Stahl). Bearbeiten Sie auf D_vor-Rändel, dann rändeln Sie, um D_endgültig zu erreichen.
Für Presspassungsanwendungen, bei denen das Übermaß vom gerändelten Außendurchmesser abhängt, müssen sowohl der Vor-Rändel-Durchmesser als auch der endgültige gerändelte Außendurchmesser in der Zeichnung angegeben werden – nicht nur einer von beiden.
Rändeltiefe vs. Griff und Einpresskraft: Tiefere Rändelungen bieten stärkeren Griff und höhere Presspassungs-Rückhaltekraft, erzeugen aber auch größere Materialverformung im Gegenstück. Für Presspassungen in Kunststoff oder Aluminium erzeugen flachere Rändelungen (Rippenhöhe 0,05–0,12 mm) mit gleichmäßiger Teilung besser kontrollierte Einpresskräfte als tiefe Rändelungen. Für Metall-auf-Metall-Presspassungen, die maximale Rückhaltekraft erfordern, sind tiefere Rändelungen (Rippenhöhe 0,15–0,25 mm) geeignet.
Kantenfasen und Entlastungsmerkmale
Rändeln, das abrupt an einer Schulter oder Kante beginnt, erzeugt mehrere Probleme: Das Rändelrad rutscht beim ersten Kontakt, die ersten Rippen sind schlecht geformt, und die Kantenverformung kann benachbarte Merkmale beeinträchtigen. Zwei Konstruktionslösungen:
Einlauffase: Eine kleine Fase (0,5–1,0 mm × 45°) am Rändeleintrittspunkt ermöglicht der Rändelrolle ein progressives Eingreifen. Die Fase bricht jede Schulterkante, die ein ordnungsgemäßes Werkzeugeingreifen verhindern würde.
Entlastungsnut: Eine schmale Entlastungsnut (typischerweise 1–2 mm breit, 0,3–0,5 mm tief) am Ende des Rändelbereichs vor einer angrenzenden Präzisionsfläche verhindert, dass sich Rändelverformungen in die Präzisionsfläche ausbreiten.
Materialauswahl für Längsrändelung
Längsrändelung ist ein plastischer Verformungsprozess – das Material muss duktil genug sein, um Verdrängung ohne Reißen aufzunehmen. Die Materialwahl bestimmt Qualität und Konsistenz des Rändelmusters.
| Material | Rändelqualität | Formbarkeit | Rippenschärfe | Werkzeugverschleiß | Anmerkungen |
|---|---|---|---|---|---|
| Aluminium 6061/6063 | Ausgezeichnet | Einfach | Scharf, klar | Sehr niedrig | Beste Allround-Wahl für gerändelte Teile |
| Messing (C36000) | Ausgezeichnet | Sehr einfach | Sehr scharf | Sehr niedrig | Am einfachsten zu rändeln; bestes kosmetisches Ergebnis |
| Baustahl (1018, 1020) | Gut | Mäßig | Gut | Mäßig | Standard für gerändelte Stahlkomponenten |
| Edelstahl (304) | Mäßig | Schwer | Variable | Hoch | Erfordert höheren Werkzeugdruck; Rissgefahr |
| 316 Edelstahl | Mäßig | Schwer | Variable | Höher | Ähnlich wie 304, aber stärkere Kaltverfestigung |
| Titan | Schwierig | Sehr schwer | Inkonsistent | Sehr hoch | Nur wenn die Materialeigenschaften es vorschreiben |
| Delrin (POM) | Mäßig | Einfach | Weiche Kanten | Niedrig | Geringe Griffkraft; nur für leichte Anwendungen |
| Nylon (PA) | Mäßig | Einfach | Weiche, unscharfe Kanten | Niedrig | Ähnlich wie Delrin; Feuchtigkeitsempfindlichkeit relevant |
Aluminium ist das bevorzugte Material für die meisten Längsrändelanwendungen – duktil genug, um saubere, scharfe Rippen mit geringer Formkraft zu erzeugen, was zu konsistenten Mustern über Produktionsserien bei minimalem Werkzeugverschleiß führt.
Messing erzeugt die beste kosmetische Rändelqualität aller gängigen technischen Werkstoffe aufgrund seiner hervorragenden Duktilität und Oberflächengüte nach der Verformung. Präzisionsinstrumentenkomponenten und dekorativ-funktionale Hardware spezifizieren aus diesem Grund häufig Messing.
Rostfreier Stahl erfordert deutlich höheren Formdruck und erzeugt variablere Ergebnisse. Für Anwendungen, bei denen Korrosionsbeständigkeit Edelstahl vorschreibt, erfordert der Rändelprozess einen steiferen Aufbau, geringere Formtiefe und sorgfältigere Kontrolle von Vorschub und Geschwindigkeit, um Rippenreißen und inkonsistente Tiefe zu vermeiden.
Kunststoffe kann gerändelt werden, aber die Rippen sind weich, haben eine geringere Griffleistung und verschleißen schneller als Metall. Das Rändeln von Kunststoffen ist nur für leichte Anwendungen geeignet, bei denen die Rändelung der taktilen Identifikation und nicht dem funktionalen Griff dient.
Anforderungen an die Zeichnungsspezifikation
Eine Rändelangabe von nur “KNURL” ist keine Spezifikation – sie ist eine Anweisung, die bei verschiedenen Lieferanten zu unvorhersehbaren Ergebnissen führt. Vollständige Längsrändel-Zeichnungsspezifikationen müssen Folgendes enthalten:
Erforderliche Elemente:
| Zeichnungsanforderung | Beispiel | Technischer Zweck |
|---|---|---|
| Mustertyp | LÄNGSRÄNDEL | Verhindert Verwechslung mit Kreuzrändel oder anderen Mustern |
| Pitch | TEILUNG 1,0 mm | Steuert die Musterqualität; ermöglicht Kompatibilitätsprüfung des Teilkreisdurchmessers |
| Rändelvor Durchmesser | Ø9,82 ±0,02 mm (VOR DEM RÄNDELN) | Ermöglicht dem Lieferanten, den Ziel-Außendurchmesser zu erreichen |
| End-Außendurchmesser nach dem Rändeln | Ø10,00–10,08 mm | Steuert Passung und Übermaß für Presssitz |
| Rändellänge | 12 mm | Definiert den Funktionsbereich |
| Ort | 2 mm VON DER SCHULTER | Verhindert Interferenz mit Präzisionsflächen |
| Ausrichtung (falls relevant) | AXIAL oder UMFANGSMÄSSIG | Klärt die Rippenrichtung |
Beispiel für eine vollständige Angabe:
GERADES RÄNDELN, TEILUNG 1,0 mm, LÄNGE 12 mm, 2 MM VON DER SCHULTER
VOR-RÄNDEL-Ø: 9,82 ±0,02 mm
ENDGÜLTIGER RÄNDEL-AUßENDURCHMESSER: Ø10,00–10,08 mm
Toleranzüberlegungen für gerändelte Oberflächen
Gerändelte Oberflächen werden geformt, nicht auf Maßtoleranz bearbeitet. Die Anwendung enger Toleranzen (z. B. ±0,01 mm) auf einen gerändelten Außendurchmesser ist nicht angemessen – die unregelmäßige Oberflächenstruktur bedeutet, dass jede Durchmessermessung je nach Kontaktpunkt des Messschiebers relativ zu den Rippen variiert. Die funktionale Toleranz für gerändelte Oberflächen sollte einen Bereich angeben (z. B. Ø10,00–10,08 mm) anstelle einer bilateralen Toleranz, und der Bereich sollte die formbedingte Variation des Prozesses berücksichtigen.
Für Presspassungsanwendungen ist die funktionale Spezifikation der Interferenzbereich – die Differenz zwischen dem gerändelten Außendurchmesser und dem Gehäusebohrungsdurchmesser. Die explizite Angabe dieses Interferenzbereichs (z. B. “Interferenz mit Ø10,00 +0,000/−0,020 mm Gehäusebohrung: 0,00–0,08 mm”) ist nützlicher als die Angabe des gerändelten Außendurchmessers allein.
Häufige Rändeldefekte und Ursachen
| Fehler | Aussehen | Grundursache | Abhilfemaßnahmen |
|---|---|---|---|
| Doppelspur | Überlappendes “Geister”-Muster | Teilung teilt den Umfang nicht gleichmäßig | Durchmesser neu berechnen, um zur Teilung zu passen; oder Teilung ändern |
| Abgerissene Rändelungen | Raue, gebrochene, ausgefranste Rippen | Übermäßiger Formdruck; Material zu hart oder spröde | Tiefe reduzieren; Formdurchgänge erhöhen; Material bewerten |
| Abgeflachte Rippen | Abgerundete, schwache, undeutliche Spitzen | Unzureichender Formdruck; verschlissenes Rändelrad | Druck erhöhen; Rad ersetzen |
| Ungleichmäßige Tiefe | Variable Rippenhöhe über die Länge | Werkzeugausrichtung; Maschinendurchbiegung; Werkstückrundlauf | Aufstellsteifigkeit verbessern; Ausrichtung prüfen; Geschwindigkeit reduzieren |
| Rattermarken | Wellenförmige, periodische Variation im Muster | Vibration; unzureichende Maschinensteifigkeit; falscher Vorschub | Überhang reduzieren; Steifigkeit erhöhen; Vorschubrate anpassen |
| Schlechte Start-/Enddefinition | Ausgefranste Ein- oder Austrittsrippen | Keine Fase oder Freistich an der Rändelgrenze | Eintrittsfase oder Freistichnut hinzufügen |
Die meisten Rändeldefekte sind durch korrektes Design – insbesondere die Teilungs-Durchmesser-Beziehung – und ordnungsgemäßen Aufbau vermeidbar. Das in der Produktion am häufigsten auftretende Defektmuster (Doppelspur) ist fast immer eine Folge der Spezifikation eines Durchmessers, der nicht auf Teilungskompatibilität geprüft wurde.
Gerades Rändeln vs. andere Griffoberflächenoptionen
Bei der Bewertung, ob gerades Rändeln die richtige Lösung ist, sollten alternative Oberflächenbehandlungen in Betracht gezogen werden, die bestimmte Anforderungen besser erfüllen könnten:
| Oberflächenbehandlung | Griffniveau | Haptik | Reinigbarkeit | Kosten | Beste Anwendung |
|---|---|---|---|---|---|
| Gerades Rändeln | Kontrolliert, gerichtet | Technisch, präzise | Einfach (lineare Nuten) | Niedrig | Präzisionshandhabung, Presspassungen |
| Rautenrändelung | Hoch, multidirektional | Aggressiv | Schlecht (Kreuzmuster fängt Schmutz) | Niedrig | Handwerkzeuge mit maximalem Griff |
| Gummi-Umspritzung | Hoch | Weich, komfortabel | Mittel | Hoch | Ergonomische Griffe |
| Gefräste Textur/Muster | Mittel, anpassbar | Brauch | Gut | Mittel-Hoch | Gleichgewicht zwischen Ästhetik und Leistung |
| Laser-Oberflächentexturierung | Mittel, kontrolliert | Fein, detailliert | Gut | Hoch | Marken- und Griffflächenkombination |
| Eingefräste Nuten (bearbeitet) | Niedrig bis mittel | Einfach, funktional | Ausgezeichnet | Sehr niedrig | Kostensensitiv, einfacher Griff |
Wichtigste Erkenntnisse
- Geriffeltes Längsprofil bietet gerichteten, kontrollierten Griff — nicht maximale Traktion in alle Richtungen. Dadurch ist es dem Kreuzriffelprofil bei Presspassungen in weiche Materialien, Präzisionssteuerungskomponenten und reinigungsfreundlichen Oberflächen überlegen.
- Die Berechnung der Kompatibilität von Teilungsdurchmesser ist zwingend erforderlich für jede Rändelspezifikation: N = π × D / P muss eine ganze Zahl ergeben, sonst tritt Doppelspur auf. Dies ist eine Konstruktionsberechnung, keine Bearbeitungsanpassung.
- Rändeln erhöht den Außendurchmesser um +0,05–0,2 mm durch Materialverdrängung — das vorbearbeitete Maß vor dem Rändeln muss um den erwarteten Verdrängungsbetrag reduziert werden, um den Ziel-Außendurchmesser zu erreichen.
- Die besten Materialien für Längsrändel sind Aluminium und Messing — beide erzeugen saubere, scharfe, gleichmäßige Muster mit geringer Formkraft. Edelstahl erfordert mehr Kraft und Prozesskontrolle; Kunststoffe erzeugen weiche Rippen mit begrenztem funktionalem Griff.
- Zeichnungsangaben müssen enthalten: Mustertyp (längs), Teilung (mm), Vordurchmesser vor dem Rändeln, End-OD-Bereich, Rändellänge und Position — das Weglassen eines dieser Angaben führt zu unvorhersehbaren Ergebnissen bei verschiedenen Lieferanten.
- Einlaufphasen und Entlastungsnuten an Rändelgrenzen verhindern Kantenverformung und schützen angrenzende Präzisionsflächen vor Kontamination durch Rändelverdrängung.
- Für OEM-Einkaufsteams: Längsrändelspezifikationen sollten immer vom Lieferanten vor Produktionsbeginn auf Teilungs-Durchmesser-Kompatibilität geprüft werden. Ein Lieferant, der diese Beziehung nicht verifiziert, produziert doppelgespurte Teile, die kosmetisch fehlerhaft sind und möglicherweise eine reduzierte Griffleistung aufweisen.
Häufig gestellte Fragen
Wofür wird Längsrändel verwendet?
Längsrändel wird verwendet, um kontrollierte, gerichtete Reibung oder Griffigkeit auf ein zylindrisches Bauteil zu bringen. Primäre funktionale Anwendungen sind: Presspassungseinsätze (bei denen die parallelen Rippen eine vorhersehbare Interferenz erzeugen, wenn das Teil in ein Gehäuse gepresst wird, mit geringerem Rissrisiko als Kreuzrändel in weichen Gegenmaterialien), Präzisionseinstellkomponenten (Rändelschrauben, Kalibrierräder, Fokusringe, bei denen kontrolliertes taktiles Feedback und mäßiger Griff erforderlich sind) und Komponenten in sauberen oder hygienischen Umgebungen (bei denen die offenen parallelen Nuten leichter zu reinigen sind als das Kreuzmuster). Es wird auch zur Verdrehsicherung von Wellen und Stiften verwendet, bei denen gerichtete Reibungskontrolle — eher als maximaler Griff — das Konstruktionsziel ist.
Was ist der Unterschied zwischen Längs- und Kreuzrändel?
Die Rippengeometrie definiert den funktionalen Unterschied. Längsrändel erzeugt parallele Rippen in einer Richtung (typischerweise entlang der Achse) und bietet gerichteten Griff, der in einer Achse wirkt. Kreuzrändel erzeugt Rippen in zwei sich kreuzenden Richtungen und bildet ein kreuzschraffiertes Muster, das in alle Richtungen greift. Kreuzrändel erzeugt höhere Reibung und größere Griffkraft unter den meisten Belastungsbedingungen, erzeugt aber auch höhere Spannungen in Gegenmaterialien beim Pressen, erzeugt mehr Schmutz einfangende Kreuzungspunkte im Rillenmuster und ein aggressiveres taktiles Gefühl. Längsrändel ist die richtige Wahl, wenn kontrollierte Interaktion, einfache Reinigung oder reduzierte Spannung im Gegenmaterial maßgeblich sind. Kreuzrändel ist richtig, wenn maximaler Griff die übergeordnete Anforderung ist.
Warum tritt Doppelspur beim Rändeln auf?
Doppelspur tritt auf, wenn die Rändelteilung nicht gleichmäßig in den Teilumfang passt. Wenn ein Rändelrad eine volle Umdrehung um das Teil macht, muss es exakt zur gleichen Startposition zurückkehren — andernfalls überlappen sich die Rippen des zweiten Durchgangs leicht mit dem ersten Durchgang, was ein verschwommenes “Geister”-Muster überlappender Rippen erzeugt. Die Ursache ist immer ein Konstruktionsproblem: Die vom Konstrukteur gewählte Kombination aus Durchmesser und Teilung erfüllt nicht die ganzzahlige Beziehung N = π × D / P. Die Lösung besteht darin, den Zieldurchmesser für die gewählte Teilung neu zu berechnen (oder eine Teilung zu wählen, die die Beziehung beim beabsichtigten Durchmesser erfüllt), nicht die Bearbeitungsparameter anzupassen. Doppelspur kann nicht durch Änderung von Geschwindigkeit, Vorschub oder Formdruck behoben werden.
Wie ist Längsrändel korrekt auf einer Zeichnung anzugeben?
Eine vollständige Rändelangabe muss enthalten: Mustertyp (LÄNGSRÄNDEL), Teilung in Millimetern (z. B. TEILUNG 1,0 mm), Vordurchmesser vor dem Rändeln (bearbeiteter OD vor dem Rändeln, mit Toleranz), End-Rändel-OD-Bereich (funktionaler Bereich nach dem Rändeln, nicht beidseitige Toleranz), Rändellänge und Position relativ zu einem Bezug oder Merkmal. Für Presspassungsanwendungen zusätzlich den akzeptablen Interferenzbereich mit der Aufnahmebohrung angeben. Eine Angabe von nur “RÄNDELN” ist unzureichend — sie spezifiziert weder Mustertyp, Teilung noch Maßanforderungen, und verschiedene Lieferanten interpretieren sie unterschiedlich, was zu inkonsistenten Ergebnissen führt.
Wie stark erhöht Rändeln den Teiledurchmesser?
Längsrändel erhöht den Außendurchmesser durch nach außen gerichtete Materialverdrängung, typischerweise um +0,05–0,2 mm, abhängig von Teilung, Material und Formdruck. Aluminium und Messing mit 1,0 mm Teilung erzeugen typischerweise +0,08–0,12 mm Zunahme; Stahl mit gleicher Teilung erzeugt +0,10–0,18 mm Zunahme; tiefere Teilungen (1,5–2,0 mm) erzeugen größere Durchmesserzunahmen. Der vorbearbeitete Durchmesser muss um diesen erwarteten Betrag reduziert werden — wenn der Konstrukteur einen End-Rändel-OD von 10,00–10,05 mm spezifiziert und die erwartete Durchmesserzunahme durch Rändeln 0,10 mm beträgt, sollte der vorbearbeitete Durchmesser ca. 9,90 mm ±0,02 mm betragen. Dieser Vordurchmesser sollte explizit auf der technischen Zeichnung erscheinen.
Geschrieben vom CMS-Engineering-Team mit über 15 Jahren Erfahrung im Präzisions-CNC-Drehen, das gerändelte Wellen, Presspassungseinsätze, Einstellknöpfe und Präzisionsinstrumentenkomponenten aus Aluminium, Messing, Baustahl und Edelstahl für industrielle, medizinische, elektronische und Automobil-OEM-Fertigungsanwendungen herstellt. Technische Referenzen: ASME B46.1 (Oberflächentextur), ISO 13715 (Angabe der Oberflächentextur), ASME Y14.5-2018 (Geometrische Produktspezifikation und Tolerierung), Machinery’s Handbook (Rändeln – Teilungs- und Durchmesserberechnungen).
Beschaffung von CNC-gedrehten Komponenten mit Längsrändelung?
Bei CMS fertigen wir längsgerändelte Presspassungseinsätze, Präzisions-Einstellknöpfe, Daumenschrauben und gerändelte Wellen aus Aluminium, Messing und Stahl – mit Prüfung der Teilungs-Durchmesser-Kompatibilität, Kontrolle der Vor- und Nachrändelmaße sowie Zeichnungsprüfung für Fasen und Freistiche vor Produktionsbeginn.
[Fordern Sie eine Rändelspezifikationsprüfung und ein CNC-Drehangebot an →]


