
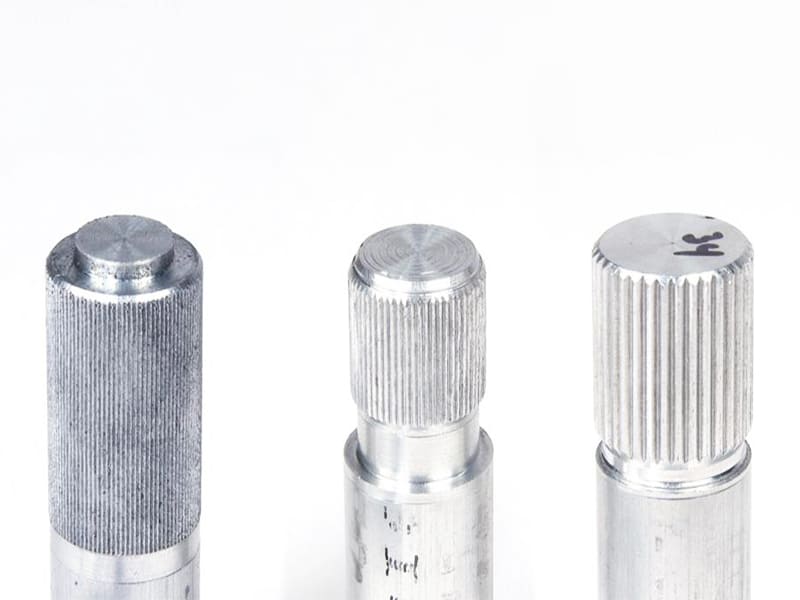
Hızlı Cevap: Düz tırtıllama, bir torna tezgahında dönen iş parçasına sertleştirilmiş tırtıl çarklarının bastırılmasıyla silindirik bir parçanın ekseni boyunca paralel çıkıntılar oluşturan bir yüzey şekillendirme işlemidir. Çıkıntılar, iş parçası malzemesinin plastik deformasyonuyla oluşturulur — tırtıl çarkı talaş kesmek yerine malzemeyi dışa doğru yer değiştirir, bu nedenle işlem dış çapı hafifçe artırır.
Düz Tırtıllama Nedir?
Düz tırtıllama, bir torna tezgahında dönen iş parçasına sertleştirilmiş tırtıl çarklarının bastırılmasıyla silindirik bir parçanın ekseni boyunca paralel çıkıntılar oluşturan bir yüzey şekillendirme işlemidir. Çıkıntılar, iş parçası malzemesinin plastik deformasyonuyla oluşturulur — tırtıl çarkı talaş kesmek yerine malzemeyi dışa doğru yer değiştirir, bu nedenle işlem dış çapı hafifçe artırır.
Geometri: parçanın ekseni boyunca uzanan paralel doğrusal çıkıntılar (eksenel düz tırtıl) veya çevre boyunca uzananlar (çevresel düz tırtıl). Çapraz desen yok — düz tırtıllamayı elmas tırtıllamadan ayıran tanımlayıcı özellik. Temiz, paralel çizgi deseni düz tırtıllanmış parçalara daha teknik, kontrollü bir estetik kazandırır ve daha da önemlisi, tercihen tek yönde etki eden sürtünme sağlar.
Bu yönlü sürtünme özelliği, çoğu düz tırtıllama spesifikasyonunun arkasındaki mühendislik gerekçesidir. Eksenel olarak düz tırtıllanmış bir mil, eksenel çekilmeye direnirken bir miktar dönme kaymasına izin verir — çıkarılmaya direnmesi ancak dönme ayarını kabul etmesi gereken miller için kullanışlıdır. Çevresel olarak düz tırtıllanmış bir düğme, dönmeye direnirken eksenel harekete izin verir.
Düz Tırtıllama ile Elmas Tırtıllama: Mühendislik Karşılaştırması
İki tırtıllama deseni birbirinin yerine kullanılamaz — farklı işlevsel amaçlara hizmet ederler.
| Özellik | Düz Tırtıllama | Elmas Tırtıllama |
|---|---|---|
| Çıkıntı geometrisi | Paralel (doğrusal, tek yön) | Çapraz (iki yön) |
| Kavrama yönü | Yönlü — tek eksen | Çok yönlü |
| Kavrama yoğunluğu | Kontrollü, orta | Agresif, maksimum |
| Pres geçme davranışı | Öngörülebilir girişim, daha düşük gerilme | Daha yüksek tutma kuvveti, daha büyük malzeme gerilmesi |
| Temizlik ve bakım | Kolay — açık doğrusal oluklar | Daha zor — çapraz desen kalıntı tutar |
| Görünüm | Temiz, teknik | Agresif, dokulu |
| Yumuşak eşleşen malzemeler için risk | Daha düşük | Daha yüksek (plastik/alüminyumda çatlama) |
| Tipik uygulamalar | Pres geçmeli insertler, hassas ayarlar | El aletleri, maksimum tutuşlu tutamaklar |
Karar çerçevesi: kontrollü etkileşim, yönlü sürtünme veya malzeme gerilmesinin en aza indirilmesi belirleyici olduğunda düz tırtıllamayı seçin; her yönde maksimum tutuş en önemli gereksinim olduğunda elmas tırtıllamayı seçin.
Yaygın bir mühendislik hatası, “daha iyi tutuyor” gerekçesiyle varsayılan olarak elmas tırtıllamayı seçmektir — birçok uygulamada aşırı tutuş sorunlara yol açar: pres geçmeli eşleşen malzemelerde gerilme yığılması, sık kullanılan kontrollerde azalan konfor ve gıda veya tıbbi ortamlarda temizlik zorluğu.
Düz Tırtıllamaya En Uygun Uygulamalar
Pres Geçmeli Insertler
Pres geçme uygulamaları, düz tırtıllamanın en mühendislik-kritik kullanımını temsil eder. Amaç yalnızca inserti tutmak değildir — üretim partileri boyunca tutarlı, öngörülebilir yerleştirme kuvveti üretirken eşleşen malzemedeki gerilmeyi en aza indirmektir.
Düz tırtıllamanın paralel çıkıntıları, pres yerleştirme sırasında eşleşen malzemeyi tek yönde yer değiştirir, öngörülebilir deformasyon oluşturur ve yerleştirme kuvvetinin kademeli ve tutarlı şekilde artmasını sağlar. Elmas tırtıllamanın çapraz çıkıntıları malzemeyi aynı anda birden fazla yönde iter, daha yüksek yerel gerilme ve parçalar arasında daha az öngörülebilir kuvvet değişimi oluşturur.
Plastik yuvalara (ABS, PC, Naylon, akrilik) pres geçmelerde, bu fark genellikle başarılı montaj ile çatlamış yuvalar arasındaki farktır. Polikarbonat muhafazalara elmas tırtıllanmış pirinç insertler tutarsız yerleştirme kuvveti ve ara sıra çatlama üretir; düz tırtıllanmış insertler çatlama olmadan tutarlı, daha düşük tepe kuvveti üretir.
Üretim için: düz tırtıllama, yerleştirme kuvveti spesifikasyonunun (örn. 200–350 N) daha sıkı kontrolüne olanak tanır ve montaj proses doğrulaması ile istatistiksel proses kontrolünü mümkün kılar. Aynı uygulamada elmas tırtıllama, parçalar arasında ±50% yerleştirme kuvveti değişimi üretebilir ve kuvvet kontrollü montajı güvenilmez hale getirir.
Hassas Ayar Bileşenleri
Kelebek vidalar, kalibrasyon kadranları, mikrometre tamburları, odak halkaları, diyafram ayarlayıcıları, kolimatör ayarları ve benzeri hassas kontrol bileşenleri, iki nedenden dolayı düz tırtıllamadan fayda görür:
Dokunsal geri bildirim kontrolü: Elmas tırtıllamanın agresif tepeleri “tut veya kay” etkileşimi yaratır. Düz tırtıllamanın daha yumuşak çıkıntıları, dönüş derecesi başına tutarlı dokunsal geri bildirimle daha rafine bir dönüş hissi sağlar — kullanıcı kontrollü kuvvetle ince ayarlar yaparken bu önemlidir.
Boyutsal öngörülebilirlik: Hassas aletler dar toleranslara göre tasarlanır. Hassas bileşenler üzerindeki düz tırtıllamanın daha kontrollü deformasyon profili, nihai yüzeyin daha sıkı boyutsal kontrolüne olanak tanır.
Tıbbi ve Gıda İşleme Ekipmanları
Bu ortamlardaki parçalar birbiriyle yarışan gereksinimlerle karşı karşıyadır: kullanım için yeterli kavrama ve hijyen uyumluluğu için kolay temizlik.
Elmas tırtıllamanın çapraz olukları partikülleri, yağları, biyolojik kalıntıları ve temizlik maddesi kalıntılarını hapseder — çapraz desenin kesişim noktaları, temizlik bezlerinin ulaşamadığı adeta kör ceplerdir. Düz tırtıllamanın paralel açık olukları, bir bezin veya temizlik aletinin oluk boyunca ilerlemesine izin vererek kalıntıyı etkili şekilde uzaklaştırır.
Gıda ile temas eden parçalar (porsiyonlama ekipmanındaki tutamaklar, gıda işleme makinesi bileşenlerindeki kavrama yüzeyleri) veya sterilize edilmesi gereken parçalar (cerrahi alet tutamakları, tıbbi cihaz kavramaları) için düz tırtıllama, yüzey hijyen gereksinimlerine daha kolay uyum sağlar.
Dönme Önleyici ve Çıkma Önleyici Mil Bağlantıları
Bir yuvaya preslenen mil üzerindeki düz tırtıllama yönlü direnç oluşturur: çıkıntılar eksenel çekmeye (çıkıntı eksenine paralel) direnirken sınırlı burulma direnci sağlar. Bu özellik, mil-burç montajlarında, motor mili-çark bağlantılarında ve bir eksende kontrollü direncin tasarım gereksinimi olduğu indeksleme pimlerinde kullanılır.
Tasarım Parametreleri: Tırtıllama Kalitesini Ne Kontrol Eder
Hatve-Çap İlişkisi (En Kritik Parametre)
En yaygın düz tırtıllama kusuru — çift iz — tamamen bir tasarım sorunudur, işleme sorunu değildir. Çift iz, tırtıl hatvesi parçanın çevresine tam olarak bölünemediğinde ortaya çıkar.
İlişki: dış çapı D (mm) ve tırtıl hatvesi P (mm) olan bir parça için çıkıntı sayısı N = π × D / P'dir. Temiz, üst üste binmeyen bir tırtıl deseni için N bir tam sayı olmalıdır — eğer π × D / P bir tam sayı değilse, tırtıl çarkı bir tur sonra aynı başlangıç konumuna dönemez ve sonraki geçişlerde çıkıntılar üst üste binerek karakteristik “hayalet” çift iz desenini oluşturur.
Pratik tasarım yaklaşımı:
- Fonksiyonel gereksinim için istenen hatveyi P seçin
- Hedef çapı hesaplayın: D = (N × P) / π, burada N en yakın tam sayıdır
- Tırtıl öncesi çapı bu hesaplanan değere işleyin
Tasarımcı, bu ilişkiyi sağlamayan diğer boyutsal gereksinimlere dayalı bir parça çapı belirlerse, üç uyarlamadan biri gereklidir: çapı hafifçe ayarlayın (uyumlu bir çap bulmak için genellikle 0,1–0,3 mm'lik bir değişiklik yeterlidir), hatveyi değiştirin veya hafif kusurlu bir deseni kabul edin (kritik olmayan uygulamalar için kabul edilebilir olabilir, ancak hassas veya dekoratif olanlar için değil).
Tipik Hatve Aralıkları
| Hatve Aralığı | 10 mm DÇ için Çıkıntı Sayısı | Kavrama Karakteri | Tipik Uygulama |
|---|---|---|---|
| 0,5 mm | ~63 çıkıntı | İnce, hafif | Hassas aletler, optik bileşenler |
| 0,8 mm | ~40 çıkıntı | Hafif kavrama | Kalibrasyon kadranları, ayar düğmeleri |
| 1,0 mm | ~31 çıkıntı | Genel amaçlı | Kelebek vidalar, pres geçmeli insertler |
| 1,5 mm | ~21 çıkıntı | Orta kavrama | Makine tutamakları, ayar bilezikleri |
| 2,0 mm | ~16 çıkıntı | Kaba kavrama | Ağır hizmet tutamakları, endüstriyel bileşenler |
Tırtıl Derinliği ve Dış Çap
Tırtıllama malzemeyi dışa doğru yer değiştirir — oluşan çıkıntılar orijinal yüzeyin üzerine yükselir. Tırtıllamadan kaynaklanan tipik dış çap artışı, hatveye, malzemeye ve şekillendirme basıncına bağlı olarak +0,05–0,2 mm'dir. Bu, işlenmiş tırtıl öncesi boyutta hesaba katılmalıdır.
Yanlış yaklaşım: Parçayı nihai nominal dış çapa işleyin, sonra tırtıllayın → parça artık tırtıl yer değiştirme miktarı kadar büyük ölçülüdür.
Doğru yaklaşım: Gerekli tırtıl öncesi dış çapı şu şekilde hesaplayın: D_tırtıl-öncesi = D_nihai − ΔD_tırtıl, burada ΔD_tırtıl tırtıllamadan beklenen çap artışıdır (alüminyum ve pirinç için tipik olarak 0,05–0,15 mm, çelik için 0,10–0,20 mm). D_tırtıl-öncesi değerine işleyin, sonra D_nihai değerine ulaşmak için tırtıllayın.
Girişimin tırtıllanmış dış çapa bağlı olduğu pres geçme uygulamaları için, tırtıl öncesi çap ve nihai tırtıllanmış dış çap her ikisi de çizimde belirtilmelidir — sadece biri veya diğeri değil.
Tırtıl derinliği ile kavrama ve yerleştirme kuvveti: Daha derin tırtıllar daha güçlü kavrama ve daha yüksek pres geçme tutma kuvveti sağlar, ancak eşleşen parçada daha fazla malzeme deformasyonu oluşturur. Plastik veya alüminyuma pres geçmeler için, tutarlı hatveli daha sığ tırtıllar (çıkıntı yüksekliği 0,05–0,12 mm) derin tırtıllardan daha iyi kontrol edilen yerleştirme kuvveti üretir. Maksimum tutma gerektiren metal-metal pres geçmeler için daha derin tırtıllar (çıkıntı yüksekliği 0,15–0,25 mm) uygundur.
Kenar Pahları ve Rahatlatma Özellikleri
Bir omuzda veya kenarda aniden başlayan tırtıllama birkaç sorun yaratır: tırtıl çarkı ilk temasta kayar, ilk birkaç çıkıntı kötü şekillenir ve kenar deformasyonu bitişik özellikleri etkileyebilir. İki tasarım çözümü:
Giriş pahı: Kıvrım giriş noktasındaki küçük bir pah (0,5–1,0 mm × 45°), kıvrım çarkının kademeli olarak devreye girmesini sağlar. Pah, uygun takım temasını engelleyecek herhangi bir omuz köşesini kırar.
Boşaltma kanalı: Bitişik bir hassas yüzeyden önce kıvrımlı bölgenin ucunda yer alan dar bir boşaltma kanalı (tipik olarak 1–2 mm genişliğinde, 0,3–0,5 mm derinliğinde), kıvrım deformasyonunun hassas yüzeye yayılmasını önler.
Düz Kıvrım için Malzeme Seçimi
Düz kıvrım bir plastik deformasyon işlemidir — malzeme, yırtılma olmadan yer değiştirmeyi kabul edecek kadar sünek olmalıdır. Malzeme seçimi, kıvrım deseninin kalitesini ve tutarlılığını belirler.
| Malzeme | Kıvrım Kalitesi | Şekillendirme Kolaylığı | Sırt Keskinliği | Alet Aşınması | Notlar |
|---|---|---|---|---|---|
| Alüminyum 6061/6063 | Mükemmel | Kolay | Keskin, temiz | Çok düşük | Kıvrımlı parçalar için en iyi genel seçim |
| Pirinç (C36000) | Mükemmel | Çok kolay | Çok net | Çok düşük | Kıvrım yapılması en kolay; en iyi kozmetik sonuç |
| Yumuşak çelik (1018, 1020) | İyi | Orta | İyi | Orta | Çelik kıvrımlı bileşenler için standart |
| Paslanmaz çelik (304) | Orta | Sert | Değişken | Yüksek | Daha yüksek takım basıncı gerektirir; yırtılma riski |
| 316 paslanmaz çelik | Orta | Sert | Değişken | Daha yüksek | 304'e benzer ancak daha fazla iş sertleşmesi |
| Titanyum | Zor | Çok sert | Tutarsız | Çok yüksek | Yalnızca malzeme özelliklerinin gerektirdiği durumlarda |
| Delrin (POM) | Orta | Kolay | Yumuşak kenarlar | Düşük | Düşük tutma gücü; yalnızca hafif hizmet uygulamaları |
| Naylon (PA) | Orta | Kolay | Yumuşak, tüylü kenarlar | Düşük | Delrin'e benzer; nem hassasiyeti önemlidir |
Alüminyum çoğu düz kıvrım uygulaması için tercih edilen malzemedir — düşük şekillendirme kuvvetiyle temiz, keskin sırtlar oluşturacak kadar sünektir, bu da üretim serileri boyunca minimum takım aşınmasıyla tutarlı desenler sağlar.
Pirinç mükemmel süneklik ve deformasyon sonrası yüzey kalitesi özellikleri nedeniyle herhangi bir yaygın mühendislik malzemesi arasında en kaliteli kozmetik kıvrımı üretir. Hassas alet bileşenleri ve dekoratif-fonksiyonel donanımlar bu nedenle sıklıkla pirinç belirtir.
Paslanmaz çelik önemli ölçüde daha yüksek şekillendirme basıncı gerektirir ve daha değişken sonuçlar üretir. Korozyon direncinin paslanmaz çeliği zorunlu kıldığı uygulamalar için, kıvrım işlemi daha rijit bir kurulum, azaltılmış şekillendirme derinliği ve sırt yırtılması ile tutarsız derinliği önlemek için ilerleme ve hızın daha dikkatli kontrolünü gerektirir.
Plastikler kıvrım yapılabilir ancak sırtlar yumuşaktır, daha düşük tutma performansına sahiptir ve metalden daha hızlı aşınır. Plastiklerin kıvrımlanması yalnızca kıvrımın fonksiyonel tutma yerine dokunsal tanımlama sağladığı hafif hizmet uygulamaları için uygundur.
Çizim Spesifikasyon Gereksinimleri
Yalnızca “KNURL” şeklindeki bir kıvrım çağrısı bir spesifikasyon değildir — farklı tedarikçiler arasında öngörülemeyen sonuçlar üretecek bir talimattır. Eksiksiz düz kıvrım çizim spesifikasyonları şunları içermelidir:
Gerekli unsurlar:
| Çizim Gereksinimi | Örnek | Mühendislik Amacı |
|---|---|---|
| Desen türü | DÜZ KIVRIM | Elmas veya diğer desenlerle karışıklığı önler |
| Saha | HATVE 1,0 mm | Desen kalitesini kontrol eder; hatve-çap uyumluluk kontrolünü sağlar |
| Kıvrım öncesi çap | Ø9,82 ±0,02 mm (KIVRIM ÖNCESİ) | Tedarikçinin hedef son dış çapa ulaşmasını sağlar |
| Kıvrım sonrası son dış çap | Ø10,00–10,08 mm | Pres geçme için geçme ve girişimi kontrol eder |
| Kıvrım uzunluğu | 12 mm | Fonksiyonel bölgeyi tanımlar |
| Konum | Omuzdan 2 mm | Hassas yüzeylerle girişimi önler |
| Yönlendirme (ilgiliyse) | EKSENEL veya ÇEVRESEL | Tırtıl yönünü netleştirir |
Örnek tam çağrı:
DÜZ TIRTIL, HATVE 1,0 mm, UZUNLUK 12 mm, OMUZDAN 2 MM
TIRTIL ÖNCESİ ÇAP: 9,82 ±0,02 mm
SON TIRTILLI DIŞ ÇAP: Ø10,00–10,08 mm
Tırtıllı Yüzeyler için Tolerans Değerlendirmeleri
Tırtıllı yüzeyler ölçüsel toleransa göre işlenmez, şekillendirilir. Tırtıllı bir dış çapa sıkı toleranslar (örn. ±0,01 mm) uygulamak uygun değildir — düzensiz yüzey dokusu, herhangi bir çap ölçümünün kumpasın tırtıl tepelerine göre temas ettiği yere bağlı olarak değişeceği anlamına gelir. Tırtıllı yüzeyler için fonksiyonel tolerans, çift taraflı tolerans yerine bir aralık (örn. Ø10,00–10,08 mm) belirtmelidir ve aralık, prosese özgü şekillendirme varyasyonunu karşılamalıdır.
Pres geçme uygulamaları için fonksiyonel spesifikasyon, girişim aralığıdır — tırtıllı dış çap ile yatak deliği çapı arasındaki fark. Bu girişim aralığını açıkça belirtmek (örn. “Ø10,00 +0,000/−0,020 mm yatak deliği ile girişim: 0,00–0,08 mm”), yalnızca tırtıllı dış çapı belirtmekten daha faydalıdır.
Yaygın Tırtıl Kusurları ve Kök Nedenleri
| Kusur | Görünüm | Kök Neden | Düzeltici Eylem |
|---|---|---|---|
| Çift iz | Üst üste binen “hayalet” desen | Hatve çevreye eşit olarak bölünmüyor | Çapı hatveye uyacak şekilde yeniden hesaplayın; veya hatveyi değiştirin |
| Yırtık tırtıllar | Pürüzlü, kırık, düzensiz tepeler | Aşırı şekillendirme basıncı; malzeme çok sert veya kırılgan | Derinliği azaltın; şekillendirme geçişlerini artırın; malzemeyi değerlendirin |
| Düzleşmiş tepeler | Yuvarlatılmış, zayıf, belirsiz zirveler | Yetersiz şekillendirme basıncı; aşınmış tırtıl tekerleği | Basıncı artırın; tekerleği değiştirin |
| Düzensiz derinlik | Uzunluk boyunca değişken tepe yüksekliği | Takım yanlış hizalaması; makine sapması; iş parçası salgısı | Kurulum rijitliğini iyileştirin; hizalamayı kontrol edin; hızı azaltın |
| Çizik izleri | Dalgalı, periyodik desen varyasyonu | Titreşim; yetersiz makine rijitliği; yanlış ilerleme | Çıkıntıyı azaltın; rijitliği artırın; ilerleme hızını ayarlayın |
| Zayıf başlangıç/bitiş tanımı | Düzensiz giriş veya çıkış tepeleri | Tırtıl sınırında pah veya rahatlama yok | Giriş pahı veya rahatlama kanalı ekleyin |
Çoğu tırtıl kusuru, doğru tasarım — özellikle hatve-çap ilişkisi — ve uygun kurulum ile önlenebilir. Üretimde en sık karşılaşılan kusur deseni (çift iz), neredeyse her zaman hatve uyumluluğu kontrol edilmemiş bir çapın belirtilmesinin sonucudur.
Düz Tırtıl ile Diğer Kavrama Yüzeyi Seçenekleri
Düz tırtılın doğru çözüm olup olmadığını değerlendirirken, belirli gereksinimlere daha iyi uyabilecek alternatif yüzey işlemlerini göz önünde bulundurun:
| Yüzey İşlem | Kavrama Seviyesi | Hissiyat | Temizlenebilirlik | Maliyet | En İyi Uygulama |
|---|---|---|---|---|---|
| Düz tırtıl | Kontrollü, yönlü | Teknik, hassas | Kolay (doğrusal kanallar) | Düşük | Hassas kullanım, pres geçmeler |
| Elmas tırtıl | Yüksek, çok yönlü | Agresif | Zayıf (çapraz tarama kalıntıları hapseder) | Düşük | Maksimum kavrama el aletleri |
| Kauçuk kaplama | Yüksek | Yumuşak, konforlu | Orta | Yüksek | Ergonomik tutuşlar |
| Frezelenmiş doku/desen | Orta, özelleştirilebilir | Özel | İyi | Orta-Yüksek | Estetik-performans dengesi |
| Lazer yüzey dokulandırma | Orta, kontrollü | İnce, detaylı | İyi | Yüksek | Marka + tutuş kombinasyonu |
| Kesme kanalları (işlenmiş) | Düşükten orta | Basit, işlevsel | Mükemmel | Çok Düşük | Maliyet hassasiyetli, basit tutuş |
Önemli Noktalar
- Düz tırtıl, yönlü ve kontrollü kavrama sağlar — her yönde maksimum çekiş değil. Bu, yumuşak malzemelere pres geçme, hassas kontrol bileşenleri ve temizlenebilir yüzeyler için elmas tırtıldan üstün kılar.
- Hatve-çap uyumluluk hesaplaması zorunludur herhangi bir tırtıl spesifikasyonu için: N = π × D / P tam sayı vermelidir, aksi takdirde çift iz oluşur. Bu bir tasarım hesaplamasıdır, işleme ayarı değildir.
- Tırtıl, dış çapı +0,05–0,2 mm artırır malzeme yer değiştirmesi yoluyla — hedef son dış çapa ulaşmak için tırtıl öncesi işlenmiş ölçü, beklenen yer değiştirme miktarı kadar azaltılmalıdır.
- Düz tırtıl için en iyi malzemeler alüminyum ve pirinçtir — her ikisi de düşük şekillendirme kuvvetiyle temiz, keskin, tutarlı desenler üretir. Paslanmaz çelik daha fazla kuvvet ve proses kontrolü gerektirir; plastikler sınırlı işlevsel kavrama ile yumuşak çıkıntılar üretir.
- Teknik resim açıklamaları şunları içermelidir: desen tipi (düz), hatve (mm), tırtıl öncesi çap, son dış çap aralığı, tırtıl uzunluğu ve konum — bunlardan herhangi birinin atlanması tedarikçiler arasında öngörülemeyen sonuçlar üretir.
- Tırtıl sınırlarında giriş pahları ve rahatlatma kanalları kenar deformasyonunu önler ve bitişik hassas yüzeyleri tırtıl yer değiştirmesinden kaynaklanan kirlenmeden korur.
- OEM tedarik ekipleri için: düz tırtıl spesifikasyonları, üretim başlamadan önce hatve-çap uyumluluğu açısından her zaman tedarikçi tarafından doğrulanmalıdır. Bu ilişkiyi doğrulamayan bir tedarikçi, kozmetik olarak kusurlu ve azalmış kavrama performansına sahip olabilecek çift izli parçalar üretecektir.
Sık Sorulan Sorular
Düz tırtıl ne için kullanılır?
Düz tırtıl, silindirik bir parçaya kontrollü, yönlü sürtünme veya kavrama eklemek için kullanılır. Başlıca işlevsel uygulamalar şunlardır: pres geçme insertler (paralel çıkıntıların parça bir yuvaya bastırılırken öngörülebilir girişim oluşturduğu ve yumuşak eşleşen malzemelerde elmas tırtıla kıyasla daha düşük çatlama riski sağladığı durumlar), hassas ayar bileşenleri (kontrollü dokunsal geri bildirim ve orta düzeyde kavrama gereken kelebek vidalar, kalibrasyon kadranları, odak halkaları) ve temiz veya hijyenik ortamlardaki bileşenler (açık paralel kanalların elmasın çapraz deseninden daha kolay temizlendiği durumlar). Ayrıca, maksimum kavrama yerine yönlü sürtünme kontrolünün tasarım hedefi olduğu mil ve pimlerin dönme önleyici tutulması için de kullanılır.
Düz ve elmas tırtıl arasındaki fark nedir?
Çıkıntı geometrisi işlevsel farkı tanımlar. Düz tırtıl bir yönde (tipik olarak eksen boyunca) paralel çıkıntılar üretir ve tek eksende etki eden yönlü kavrama sağlar. Elmas tırtıl, iki kesişen yönde uzanan çıkıntılar üretir ve her yönde kavrayan çapraz taramalı bir desen oluşturur. Elmas tırtıl çoğu yükleme koşulunda daha yüksek sürtünme ve daha büyük kavrama kuvveti üretir, ancak aynı zamanda pres yerleştirme sırasında eşleşen malzemelerde daha yüksek gerilme oluşturur, kanal deseninde daha fazla kalıntı hapseden kesişim yaratır ve daha agresif bir dokunsal his oluşturur. Düz tırtıl, kontrollü etkileşim, temizleme kolaylığı veya azaltılmış eşleşen malzeme gerilmesi belirleyici olduğunda doğru seçimdir. Elmas tırtıl, maksimum kavrama baskın gereklilik olduğunda doğrudur.
Tırtılda çift iz neden oluşur?
Çift iz, tırtıl hatvesi parça çevresine eşit olarak bölünmediğinde oluşur. Bir tırtıl tekerleği parça etrafında tam bir tur attığında, tam olarak aynı başlangıç konumuna dönmelidir — aksi takdirde ikinci geçişten gelen çıkıntılar birinci geçişle hafifçe örtüşerek üst üste binen çıkıntılardan bulanık bir “hayalet” desen oluşturur. Kök neden her zaman bir tasarım sorunudur: tasarımcı tarafından seçilen çap ve hatve kombinasyonu N = π × D / P tam sayı ilişkisini karşılamaz. Çözüm, işleme parametrelerini ayarlamak değil, seçilen hatve için hedef çapı yeniden hesaplamak (veya amaçlanan çapta ilişkiyi karşılayan bir hatve seçmek) tir. Çift iz, hız, ilerleme veya şekillendirme basıncı değiştirilerek düzeltilemez.
Teknik resimde düz tırtıl belirtmenin doğru yolu nedir?
Eksiksiz bir tırtıl açıklaması şunları içermelidir: desen tipi (DÜZ TIRTIL), milimetre cinsinden hatve (örn., HATVE 1,0 mm), tırtıl öncesi çap (tırtıl öncesi işlenmiş dış çap, toleranslı), son tırtıllı dış çap aralığı (tırtıl sonrası işlevsel aralık, çift taraflı tolerans değil), tırtıl uzunluğu ve bir datuma veya özelliğe göre konum. Pres geçme uygulamaları için, eşleşen delik ile kabul edilebilir girişim aralığını da belirtin. Sadece “TIRTIL” şeklinde bir açıklama yetersizdir — desen tipini, hatveyi veya boyutsal gereksinimleri belirtmez ve farklı tedarikçiler bunu farklı yorumlayarak tutarsız sonuçlar üretir.
Tırtıl parça çapını ne kadar artırır?
Düz tırtıl, dışa doğru malzeme yer değiştirmesi yoluyla dış çapı artırır, tipik olarak hatveye, malzemeye ve şekillendirme basıncına bağlı olarak +0,05–0,2 mm. 1,0 mm hatveli alüminyum ve pirinç tipik olarak +0,08–0,12 mm artış üretir; aynı hatveli çelik +0,10–0,18 mm artış üretir; daha derin hatveler (1,5–2,0 mm) daha büyük çap artışları üretir. Tırtıl öncesi işlenmiş çap bu beklenen miktar kadar azaltılmalıdır — tasarımcı 10,00–10,05 mm son tırtıllı dış çap belirtirse ve tırtıldan beklenen çap artışı 0,10 mm ise, işlenmiş tırtıl öncesi çap yaklaşık 9,90 mm ±0,02 mm olmalıdır. Bu tırtıl öncesi çap mühendislik resminde açıkça görünmelidir.
CMS mühendislik ekibi tarafından, alüminyum, pirinç, yumuşak çelik ve paslanmaz çelikten tırtıllı miller, pres geçme insertler, ayar düğmeleri ve hassas enstrüman bileşenlerini endüstriyel, medikal, elektronik ve otomotiv OEM üretim uygulamaları için üretmede 15+ yıllık hassas CNC tornalama deneyimiyle yazılmıştır. Teknik referanslar: ASME B46.1 (Yüzey Dokusu), ISO 13715 (Yüzey Dokusu Gösterimi), ASME Y14.5-2018 (Geometrik Boyutlandırma ve Toleranslandırma), Machinery's Handbook (Tırtıllama — Hatve ve Çap Hesaplamaları).
Düz Tırtıllı CNC Tornalanmış Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, alüminyum, pirinç ve çelikten düz tırtıllı pres geçme insertler, hassas ayar düğmeleri, kelebek vidalar ve tırtıllı miller üretiyoruz — üretim başlamadan önce hatve-çap uyumluluk doğrulaması, tırtıl öncesi ve tırtıl sonrası boyut kontrolü ve pah ile rahatlatma gereksinimleri için çizim incelemesi ile.
[Tırtıllama spesifikasyon incelemesi ve CNC tornalama teklifi isteyin →]


