
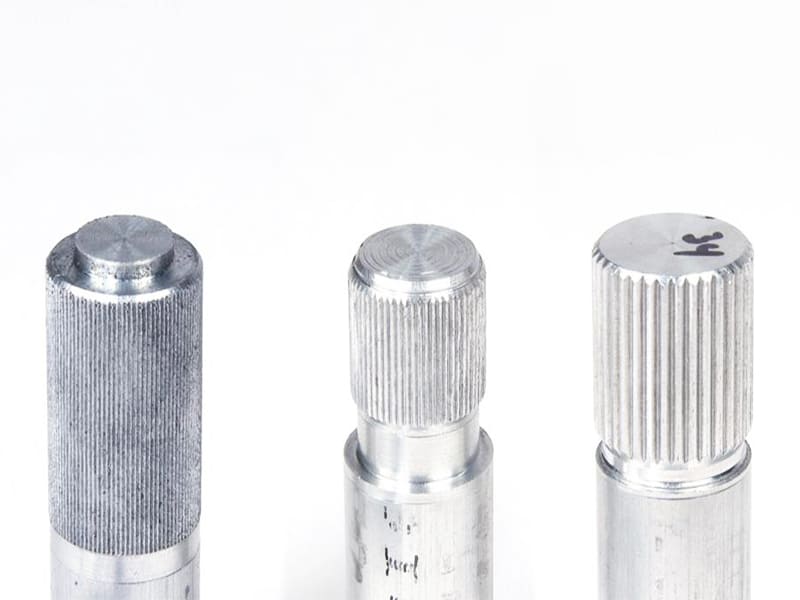
Быстрый ответ: При прямой накатке на цилиндрической поверхности образуются параллельные выступы, идущие в осевом или окружном направлении — в отличие от ромбовидной накатки (где выступы пересекаются в обоих направлениях), прямая накатка обеспечивает контролируемое направленное сцепление, а не максимальное многонаправленное сцепление. Это правильный выбор для вставок с прессовой посадкой в пластиковые или алюминиевые корпуса (где ромбовидная накатка создает чрезмерное напряжение и риск растрескивания), прецизионных регулировочных компонентов (где контролируемая тактильная обратная связь важнее максимального сцепления) и деталей в чистых или гигиенических средах (где прямые канавки очищаются легче, чем перекрещивающиеся ромбовидные узоры). Наиболее важным конструктивным параметром является соответствие шага диаметру детали — если шаг не делит окружность на равные части, возникает двойное наложение (перекрывающиеся узоры), что приводит к появлению накатки с косметическими и функциональными дефектами. Типичный шаг прямой накатки составляет 0,5–2,0 мм; накатка увеличивает наружный диаметр на +0,05–0,2 мм, что необходимо учитывать при определении размеров детали до нанесения накатки.
Что такое прямая накатка?
Прямая накатка — это процесс обработки поверхности, при котором на цилиндрической детали создаются параллельные ребра вдоль оси путем прижимания закаленных накаточных колес к вращающейся заготовке на токарном станке. Ребра образуются за счёт пластической деформации материала заготовки — накатный валик вытесняет материал наружу, а не снимает стружку, поэтому в результате этого процесса наружный диаметр заготовки незначительно увеличивается.
Геометрия: параллельные линейные ребра, идущие вдоль оси детали (осевая прямая накатная поверхность) или по окружности (покорунная прямая накатная поверхность). Отсутствие пересекающихся узоров — определяющая характеристика, отличающая прямую накатку от ромбовидной. Четкий узор из параллельных линий придает деталям с прямой накаткой более техничный, сдержанный внешний вид и, что более важно, обеспечивает трение, действующее преимущественно в одном направлении.
Именно эта особенность направленного трения лежит в основе большинства технических требований к прямой накатке. Вал с осевой прямой накаткой предотвращает вытягивание в осевом направлении, одновременно допуская некоторое проскальзывание при вращении — это полезно для валов, которые должны противостоять вытягиванию, но при этом обеспечивать возможность регулировки угла поворота. Ручка с окружной прямой накаткой предотвращает вращение, одновременно допуская перемещение в осевом направлении.
Прямая накатка против ромбовидной накатки: техническое сравнение
Эти два вида накатки не являются взаимозаменяемыми — они выполняют разные функциональные задачи.
| Особенность | Прямая накатка | Алмазная накатка |
|---|---|---|
| Геометрия гребня | Параллельный (линейный, однонаправленный) | Скрещенная штриховка (в двух направлениях) |
| Направление захвата | Направленное — по одной оси | Многонаправленный |
| Интенсивность захвата | Умеренный, сдержанный | Агрессивный, максимальный |
| Характеристики прессовой посадки | Предсказуемые помехи, меньший стресс | Более высокая удерживающая сила, более высокая нагрузка на материал |
| Чистка и техническое обслуживание | Просто — открытые линейные пазы | Harder — перекрестный рисунок улавливает мусор |
| Внешний вид | Чистый, технический | Агрессивный, фактурный |
| Риск для мягких соприкасающихся материалов | Нижний | Более высокая (появление трещин в пластмассе/алюминии) |
| Типичные области применения | Вставки с прессовой посадкой, прецизионная регулировка | Ручные инструменты с рукоятками, обеспечивающими максимальное сцепление |
Критерии выбора: выбирайте прямую накатку, если приоритетными факторами являются контролируемое взаимодействие, направленное трение или минимизация напряжений в материале; выбирайте ромбовидную накатку, если главным требованием является максимальное сцепление во всех направлениях.
Распространенной ошибкой инженеров является выбор ромбовидной накатной поверхности по умолчанию под предлогом того, что “она обеспечивает лучшее сцепление” — однако во многих случаях чрезмерное сцепление приводит к проблемам: концентрации напряжений в сопрягаемых материалах с прессовой посадкой, снижению удобства при частом использовании органов управления, а также затруднениям при очистке в пищевой или медицинской среде.
Области применения, наиболее подходящие для прямого накатки
Вставки Press-Fit
Применение прессовой посадки представляет собой наиболее сложную с инженерной точки зрения область использования прямой накатки. Цель заключается не просто в фиксации вставки, а в обеспечении стабильного и предсказуемого усилия вставки на протяжении всех производственных партий при одновременном сведении к минимуму напряжений в сопрягаемом материале.
Параллельные ребра прямой накатки смещают соприкасающийся материал в одном направлении во время вдавливания, создавая предсказуемую деформацию и обеспечивая постепенное и равномерное нарастание усилия вдавливания. Перекрещивающиеся ребра алмазной накатки сдвигают материал одновременно в нескольких направлениях, создавая более высокие локальные напряжения и менее предсказуемые колебания усилия между деталями.
При прессовой установке в пластиковые корпуса (ABS, поликарбонат, нейлон, акрил) эта разница зачастую определяет, удастся ли сборка или же корпуса расколются. Латунные вставки с алмазной накаткой при установке в поликарбонатные корпуса приводят к неравномерному усилию вдавливания и периодическому растрескиванию; вставки с прямой накаткой обеспечивают стабильное усилие с более низким пиковым значением без растрескивания.
В производстве: прямая накатка позволяет более точно контролировать заданное значение усилия вставки (например, 200–350 Н), что обеспечивает валидацию процесса сборки и статистический контроль процесса. Применение алмазной накатки в тех же условиях может привести к колебаниям усилия вставки между деталями в пределах ±50%, что делает сборку с контролем усилия ненадежной.
Компоненты для прецизионной регулировки
Винты с барашком, калибровочные шкалы, микрометрические втулки, фокусировочные кольца, регуляторы диафрагмы, регуляторы коллиматора и аналогичные прецизионные регулирующие элементы выигрывают от использования прямой накатки по двум причинам:
Управление с тактильной обратной связью: Резкие выступы алмазной накатки создают эффект “сцепление или скольжение”. Более плавные ребра прямой накатки обеспечивают более точную ощущаемую обратную связь при вращении с постоянной тактильной обратной связью на каждый градус поворота — это важно, когда пользователь выполняет точную регулировку с контролируемым усилием.
Предсказуемость размеров: Прецизионные приборы изготавливаются с соблюдением жестких допусков. Более контролируемый профиль деформации при прямой накатки на прецизионных деталях позволяет обеспечить более строгий контроль размеров конечной поверхности.
Медицинское оборудование и оборудование для пищевой промышленности
Детали, используемые в таких условиях, должны отвечать противоречивым требованиям: обеспечивать надлежащее сцепление при эксплуатации и легко поддаваться очистке для соблюдения санитарных норм.
Перекрещивающиеся канавки алмазной накатной поверхности задерживают частицы, масла, биологические остатки и остатки чистящих средств — места пересечения перекрестного узора фактически представляют собой глухие углубления, до которых не может добраться чистящая ткань. Параллельные открытые канавки прямой накатной поверхности позволяют ткани или чистящему инструменту проходить по всей длине канавки, эффективно удаляя остатки.
В случае деталей, контактирующих с пищевыми продуктами (ручки оборудования для порционирования, захватные поверхности компонентов машин для переработки пищевых продуктов) или подлежащих стерилизации (ручки хирургических инструментов, захваты медицинских устройств), прямая накатка в большей степени соответствует требованиям к гигиене поверхностей.
Соединения валов с защитой от вращения и выскальзывания
Прямая накатка на валу, впрессованном в корпус, создает направленное сопротивление: выступы препятствуют осевому извлечению (параллельно оси выступов), обеспечивая при этом ограниченное сопротивление кручению. Эта характеристика используется в узлах «вал-втулка», соединениях вала двигателя с рабочим колесом и позиционирующих штифтах, где контролируемое сопротивление по одной оси является конструктивным требованием.
Параметры проектирования: что определяет качество накатки
Зависимость между шагом и диаметром (наиболее важный параметр)
Наиболее распространённый дефект при нанесении прямой накатки — двойные следы — является исключительно проблемой конструкции, а не проблемой механической обработки. Двойные следы возникают, когда шаг накатки не делится равномерно на окружность детали.
Зависимость: для детали с наружным диаметром D (мм) и шагом накатной поверхности P (мм) количество ребер N = π × D / P. Для получения четкого, неперекрывающегося рисунка накатки N должно быть целым числом — если π × D / P не является целым числом, накаточный вал не сможет вернуться в исходное положение после одного оборота, и гребни будут перекрываться при последующих проходах, образуя характерный “призрачный” рисунок с двойными следами.
Практический подход к проектированию:
- Выберите требуемый шаг P в соответствии с функциональным требованием
- Рассчитайте расчетный диаметр: D = (N × P) / π, где N — ближайшее целое число
- Обработайте диаметр до нанесения накатки до этого рассчитанного значения
Если конструктор указывает диаметр детали, исходя из других требований к размерам, который не соответствует данному соотношению, необходимо принять одно из трёх следующих решений: слегка скорректировать диаметр (часто достаточно изменения на 0,1–0,3 мм, чтобы найти подходящий диаметр), изменить шаг или согласиться с неидеальным рисунком (что может быть приемлемо для некритичных применений, но не для прецизионных или декоративных).
Типичные диапазоны шага
| Диапазон высоты тона | Количество ребер для наружного диаметра 10 мм | Характеристики рукоятки | Типичная область применения |
|---|---|---|---|
| 0,5 мм | ~63 хребта | Тонкий, утончённый | Прецизионные приборы, оптические компоненты |
| 0,8 мм | ~40 хребтов | Легкий захват | Калибровочные шкалы, регулировочные ручки |
| 1,0 мм | ~31 хребта | Общего назначения | Винты с барашком, вставки с прессовой посадкой |
| 1,5 мм | ~21 хребта | Умеренное сцепление | Рукоятки для станков, регулировочные хомуты |
| 2,0 мм | ~16 гребней | Грубое сцепление | Прочные ручки, промышленные компоненты |
Глубина накатной поверхности и наружный диаметр
При накатке материал выдавливается наружу — образующиеся выступы возвышаются над исходной поверхностью. Типичное увеличение наружного диаметра в результате накатки составляет +0,05–0,2 мм в зависимости от шага, материала и давления формовки. Это необходимо учитывать при определении размеров детали до накатки.
Неправильный подход: Деталь обрабатывают до окончательного номинального наружного диаметра, затем наносят накатку → теперь деталь имеет избыточный размер, равный величине смещения накатки.
Правильный подход: Рассчитайте необходимый наружный диаметр до накатки по формуле: D_pre-knurl = D_final − ΔD_knurl, где ΔD_knurl — ожидаемое увеличение диаметра в результате накатки (обычно 0,05–0,15 мм для алюминия и латуни, 0,10–0,20 мм для стали). Обработайте деталь до размера D_pre-knurl, затем выполните накат для достижения размера D_final.
В случаях прессовой посадки, когда предельное зацепление зависит от наружного диаметра с накаткой, на чертеже необходимо указать как диаметр до накатки, так и конечный наружный диаметр с накаткой — а не только один из них.
Взаимосвязь между глубиной накатки, сцеплением и усилием ввода: Более глубокие насечки обеспечивают более прочное сцепление и более высокую удерживающую силу при прессовой посадке, но при этом вызывают более сильную деформацию материала в сопрягаемой детали. При прессовой посадке в пластик или алюминий неглубокие насечки (высота гребня 0,05–0,12 мм) с равномерным шагом позволяют лучше контролировать усилие вставки, чем глубокие насечки. Для прессовых соединений «металл-металл», требующих максимальной фиксации, подходят более глубокие насечки (высота гребня 0,15–0,25 мм).
Скосы кромок и рельефные элементы
Накатка, которая резко начинается у уступа или кромки, создает ряд проблем: накаточный валик проскальзывает при первоначальном контакте, первые несколько выступов формируются некачественно, а деформация кромки может повлиять на соседние элементы. Два конструктивных решения:
Фаска входа: Небольшая фаска (0,5–1,0 мм × 45°) в точке начала накатки обеспечивает плавное вхождение накатного колеса. Фаска сглаживает углы уступов, которые могли бы помешать правильному вхождению инструмента.
Разгрузочная канавка: Узкая разгрузочная канавка (обычно шириной 1–2 мм и глубиной 0,3–0,5 мм), расположенная на конце зоны накатки перед прилегающей прецизионной поверхностью, предотвращает распространение деформации накатки на прецизионную поверхность.
Выбор материала для прямого накатки
Прямая накатка представляет собой процесс пластической деформации — материал должен обладать достаточной пластичностью, чтобы выдерживать деформацию без разрыва. От выбора материала зависят качество и однородность рисунка накатки.
| Материал | Качество накатной поверхности | Легкость формовки | Резкость гребня | Износ инструмента | Примечания |
|---|---|---|---|---|---|
| Алюминий 6061/6063 | Отлично | Легко | Четкий, ясный | Очень низкий | Лучший универсальный вариант для деталей с накаткой |
| Латунь (C36000) | Отлично | Очень просто | Очень хрустящий | Очень низкий | Наиболее просто в нанесении рифления; наилучший эстетический результат |
| Мягкая сталь (1018, 1020) | Хорошо | Умеренный | Хорошо | Умеренный | Стандарт на стальные детали с накаткой |
| Нержавеющая сталь (304) | Умеренный | Сложно | Переменная | Высокий | Требуется более высокое давление инструмента; существует риск разрыва |
| Нержавеющая сталь марки 316 | Умеренный | Сложно | Переменная | Выше | Аналогичен марки 304, но обладает большей способностью к упрочнению при деформации |
| Титан | Трудности | Очень сложно | Непоследовательный | Очень высокий | Только в тех случаях, когда это диктуется свойствами материала |
| Делрин (POM) | Умеренный | Легко | Мягкие края | Низкий | Низкая сила захвата; предназначено только для легких работ |
| Нейлон (PA) | Умеренный | Легко | Мягкие, размытые края | Низкий | Похож на Delrin; следует учитывать чувствительность к влаге |
Алюминий является предпочтительным материалом для большинства операций по нанесению прямой накатки — он обладает достаточной пластичностью, что позволяет формировать четкие и острые выступы с небольшим усилием формовки, что обеспечивает стабильность рисунка накатки на протяжении всего производственного цикла при минимальном износе инструмента.
Латунь Благодаря превосходной пластичности и качеству поверхности после деформации латунь обеспечивает наилучшее качество косметической накатки среди всех распространенных инженерных материалов. Именно по этой причине латунь часто используется для изготовления деталей прецизионных приборов и декоративно-функциональной фурнитуры.
Нержавеющая сталь требует значительно более высокого давления формовки и приводит к более нестабильным результатам. В случаях, когда из-за требований к коррозионной стойкости необходимо использовать нержавеющую сталь, процесс накатки требует более жесткой настройки оборудования, уменьшения глубины формовки и более тщательного контроля подачи и скорости, чтобы избежать разрыва гребней и неравномерной глубины.
Пластмассы на них можно наносить накатку, однако выступы получаются мягкими, обладают меньшей сцепляемостью и изнашиваются быстрее, чем металл. Накатка на пластмассовых изделиях целесообразна только для условий с небольшой нагрузкой, когда она служит скорее для тактильной идентификации, чем для обеспечения функционального сцепления.
Требования к чертежам
Обозначение накатки, состоящее лишь из слова “KNURL”, не является техническим условием — это инструкция, которая приведет к непредсказуемым результатам у разных поставщиков. Полные технические условия на прямую накатку должны включать:
Обязательные элементы:
| Требования к чертежу | Пример | Инженерное назначение |
|---|---|---|
| Тип шаблона | ПРЯМОЕ НАКАТКА | Исключает возможность путаницы с ромбовидным или другими узорами |
| Тон | ШАГ 1,0 мм | Контролирует качество рисунка; обеспечивает проверку совместимости по диаметру и шагу |
| Диаметр до нанесения накатки | Ø9,82 ±0,02 мм (до нанесения рифления) | Позволяет поставщику достичь заданного конечного наружного диаметра |
| Конечный внешний диаметр после накатки | Ø 10,00–10,08 мм | Проверка посадки и зазора при прессовой посадке |
| Длина накатки | 12 мм | Определяет функциональную зону |
| Местоположение | 2 мм от плеча | Предотвращает повреждение прецизионных поверхностей |
| Ориентация (если применимо) | ОСОВОЕ или ПО КРУГУ | Определяет направление гребня |
Пример полной подписи:
ПРЯМОЕ НАКАТКА, ШАГ 1,0 мм, ДЛИНА 12 мм, 2 мм ОТ ПЛЕЧА
ДИАМЕТР ДО НАКАТКИ: 9,82 ±0,02 мм
КОНЕЧНЫЙ ВНЕШНИЙ ДИАМЕТР С НАКАТКОЙ: Ø10,00–10,08 мм
Требования к допуску для накатных поверхностей
Накатанные поверхности формируются, а не обрабатываются с соблюдением допусков на размеры. Применение узких допусков (например, ±0,01 мм) к накатанному наружному диаметру нецелесообразно — неравномерная текстура поверхности приводит к тому, что любое измерение диаметра будет варьироваться в зависимости от места соприкосновения штангенциркуля с ребрами. Функциональный допуск для рифлёных поверхностей должен указывать диапазон (например, Ø10,00–10,08 мм), а не двусторонний допуск, и этот диапазон должен учитывать отклонения, присущие процессу формовки.
Для прессовых соединений функциональной характеристикой является диапазон прессовой посадки — разница между наружным диаметром с накаткой и диаметром отверстия корпуса. Четкое указание этого диапазона зазора (например, “зазор при диаметре отверстия корпуса Ø10,00 +0,000/−0,020 мм: 0,00–0,08 мм”) более полезно, чем указание только наружного диаметра накатной поверхности.
Распространенные дефекты накатки и их основные причины
| Дефект | Внешний вид | Основная причина | Корректирующие меры |
|---|---|---|---|
| Двойное ведение | Перекрывающийся “призрачный” узор | Длина поперечной стороны не делится на окружность без остатка | Пересчитать диаметр в соответствии с шагом; либо изменить шаг |
| Порванные насечки | Неровные, изломанные, изрезанные гребни | Чрезмерное давление формования; материал слишком твердый или хрупкий | Уменьшить глубину; увеличить количество формовочных проходов; оценить материал |
| Сглаженные гребни | Округлые, слабые, нечёткие пики | Недостаточное давление формования; изношенное накатные колесо | Повысить давление; заменить колесо |
| Неравномерная глубина | Изменение высоты гребня по длине | Несоосность инструмента; прогиб станка; биение заготовки | Повысить жесткость установки; проверить выравнивание; снизить скорость |
| Следы от вибрации | Волнистые, периодические изменения в рисунке | Вибрация; недостаточная жесткость станка; неправильная подача | Уменьшить вылет; повысить жесткость; отрегулировать скорость подачи |
| Недостаточно чёткое определение начала/конца | Неровные гребни на входе или выходе | На границе накатной поверхности отсутствуют фаска и спуск | Добавить фаску или разгрузочную канавку |
Большинство дефектов, возникающих при накатке, можно предотвратить за счет правильного проектирования — в частности, правильного соотношения шага и диаметра — и надлежащей настройки оборудования. Наиболее часто встречающийся на производстве тип дефекта (двойной след) почти всегда является следствием выбора диаметра, совместимость которого с шагом не была проверена.
Прямая накатка по сравнению с другими вариантами поверхности для захвата
При оценке того, подходит ли прямая накатка в данном случае, рассмотрите альтернативные методы обработки поверхности, которые могут лучше соответствовать конкретным требованиям:
| Обработка поверхности | Уровень сцепления | Почувствовать | Легкость очистки | Стоимость | Лучшее приложение |
|---|---|---|---|---|---|
| Прямая накатка | Контролируемый, направленный | Технический, точный | Легкий (линейные канавки) | Низкий | Точная установка, прессовая посадка |
| Алмазная накатка | Высокий, многонаправленный | Агрессивный | Плохо (перекрестная сетка задерживает мусор) | Низкий | Ручные инструменты с максимальным сцеплением |
| Резиновая облицовка | Высокий | Мягкий, удобный | Средний | Высокий | Эргономичные рукоятки |
| Фрезерованная текстура/рисунок | Средний, настраиваемый | Пользовательский | Хорошо | Средний и высокий | Баланс между эстетикой и производительностью |
| Лазерная текстуризация поверхности | Средняя, контролируемая | Тонкий, детализированный | Хорошо | Высокий | Сочетание бренда и сцепления |
| Прорезанные канавки (обработанные) | От низкого до среднего | Просто, функционально | Отлично | Очень низкий | Экономичный и простой в использовании захват |
Основные выводы
- Прямая накатка обеспечивает направленное и контролируемое сцепление — не обеспечивает максимальное сцепление во всех направлениях. Благодаря этому данная обработка превосходит алмазную накатную обработку при прессовой посадке в мягкие материалы, при изготовлении компонентов, требующих точного контроля, а также на поверхностях, подлежащих очистке.
- Расчет совместимости по диаметру шага является обязательным Для любой спецификации накатки: N = π × D / P должно давать целое число, иначе возникнет двойная накатка. Это расчет при проектировании, а не настройка при механической обработке.
- Накатка увеличивает наружный диаметр на +0,05–0,2 мм за счёт смещения материала — размер, обработанный до нанесения накатки, необходимо уменьшить на величину предполагаемого смещения, чтобы получить заданный конечный наружный диаметр.
- Лучшими материалами для прямой накатки являются алюминий и латунь — оба материала обеспечивают получение чистых, четких и однородных узоров при небольшом усилии формования. Нержавеющая сталь требует большего усилия и более тщательного контроля процесса; пластмассы дают мягкие ребра с ограниченным функциональным сцеплением.
- В пояснениях к чертежам должны быть указаны: тип профиля (прямой), шаг (мм), диаметр до накатки, диапазон конечного наружного диаметра, длина накатного участка и местоположение — упущение любого из этих параметров приводит к непредсказуемым результатам у разных поставщиков.
- Скосы на входе и разгрузочные канавки на границах накатной поверхности предотвратить деформацию кромок и защитить смежные прецизионные поверхности от загрязнения, вызванного смещением накатки.
- Для отделов закупок OEM-производителей: Перед началом производства технические характеристики прямой накатки всегда должны быть проверены поставщиком на соответствие шагового диаметра. Поставщик, не проверивший это соотношение, изготовит детали с двойной накаткой, которые будут иметь косметические дефекты и, возможно, сниженные сцепные характеристики.
Часто задаваемые вопросы
Для чего используется прямая накатка?
Прямая накатка используется для придания цилиндрической детали контролируемого направленного трения или сцепления. Основные области применения: вставки с прессовой посадкой (где параллельные выступы создают предсказуемый притирок при впрессовывании детали в корпус, что снижает риск растрескивания по сравнению с алмазной накаткой в мягких сопрягаемых материалах), прецизионные регулировочные элементы (винты с барашком, калибровочные шкалы, фокусировочные кольца, где требуется контролируемая тактильная обратная связь и умеренное сцепление), а также детали, используемые в чистых или гигиенических средах (где открытые параллельные канавки очищаются легче, чем перекрестный узор алмазной накатки). Оно также используется для фиксации валов и штифтов с предотвращением вращения, когда целью проектирования является контроль направленного трения, а не максимальное сцепление.
В чём заключается разница между прямой и ромбовидной накаткой?
Геометрия ребер определяет функциональное отличие. При прямой накатке образуются параллельные ребра в одном направлении (как правило, вдоль оси), обеспечивающие направленное сцепление, действующее по одной оси. При ромбовидной накатке ребра идут в двух пересекающихся направлениях, создавая узор в виде сетки, обеспечивающий сцепление во всех направлениях. Ромбовидная накат обеспечивает более высокое трение и большую силу сцепления в большинстве условий нагрузки, но также создает более высокие напряжения в сопрягаемых материалах при прессовой установке, образует больше пересечений в узоре канавок, в которых задерживается мусор, и создает более резкое тактильное ощущение. Прямая накатка является правильным выбором, когда приоритетными факторами являются контролируемое взаимодействие, простота очистки или снижение напряжений в сопрягаемом материале. Ромбовидная накатка является правильным выбором, когда главным требованием является максимальное сцепление.
Почему при накатке возникает двойной след?
Двойное нанесение насечки возникает, когда шаг насечки не делится поровну на окружность детали. Когда насечковый валик совершает один полный оборот вокруг детали, он должен вернуться точно в то же исходное положение — в противном случае гребни второго прохода будут слегка перекрывать гребни первого прохода, создавая размытый “призрачный” узор из перекрывающихся гребней. Основная причина всегда кроется в конструктивных особенностях: выбранное конструктором сочетание диаметра и шага не удовлетворяет целочисленному соотношению N = π × D / P. Решением является перерасчет целевого диаметра для выбранного шага (или выбор шага, удовлетворяющего данному соотношению при заданном диаметре), а не корректировка параметров обработки. Проблему двойного следа невозможно устранить путем изменения скорости, подачи или давления формовки.
Как правильно обозначить прямую накатку на чертеже?
Полная спецификация накатки должна включать: тип рисунка (ПРЯМАЯ НАКАТКА), шаг в миллиметрах (например, ШАГ 1,0 мм), диаметр до накатки (обработанный наружный диаметр перед накаткой с допуском), диапазон конечного наружного диаметра после накатки (рабочий диапазон после накатки, а не двусторонний допуск), длину накатки и расположение относительно базовой точки или элемента. Для прессовых соединений также необходимо указать допустимый диапазон зазора со сопрягаемым отверстием. Обозначение, состоящее только из слова “KNURL”, является недостаточным — оно не указывает тип рисунка, шаг или размерные требования, и разные поставщики будут интерпретировать его по-разному, что приведет к несогласованным результатам.
Насколько накат увеличивает диаметр детали?
Прямая накатка увеличивает наружный диаметр за счет вытеснения материала наружу, как правило, на +0,05–0,2 мм в зависимости от шага, материала и давления формовки. При шаге 1,0 мм увеличение диаметра алюминия и латуни обычно составляет +0,08–0,12 мм; для стали с таким же шагом — +0,10–0,18 мм; более глубокие шаги (1,5–2,0 мм) приводят к большему увеличению диаметра. Обработанный до накатки диаметр необходимо уменьшить на эту ожидаемую величину — если проектировщик указывает конечный наружный диаметр с накаткой 10,00–10,05 мм, а ожидаемое увеличение диаметра в результате накатки составляет 0,10 мм, то обработанный диаметр перед накаткой должен составлять примерно 9,90 мм ±0,02 мм. Этот диаметр перед накаткой должен быть явно указан на техническом чертеже.
Подготовлено инженерной командой CMS, обладающей более чем 15-летним опытом в области прецизионного токарного производства с ЧПУ, в том числе изготовления валов с насечкой, вставок с прессовой посадкой, регулировочных ручек и прецизионных компонентов приборов из алюминия, латуни, мягкой стали и нержавеющей стали для применения в промышленности, медицине, электронике и автомобилестроении (OEM-производство). Технические ссылки: ASME B46.1 (Текстура поверхности), ISO 13715 (Обозначение текстуры поверхности), ASME Y14.5-2018 (Геометрические размеры и допуски), «Справочник по машиностроению» (Накат — расчет шага и диаметра).
Где можно заказать токарные детали с ЧПУ с прямой накаткой?
Компания CMS производит вставные детали с прямой накаткой для прессовой посадки, прецизионные регулировочные ручки, винты с барашком и валы с накаткой из алюминия, латуни и стали — с проверкой совместимости по шаговому диаметру, контролем размеров до и после накатки, а также проверкой чертежей на соответствие требованиям к фаскам и снятию фасок перед началом производства.
[Запросить проверку технических характеристик накатки и расчет стоимости токарной обработки на станках с ЧПУ →]


