
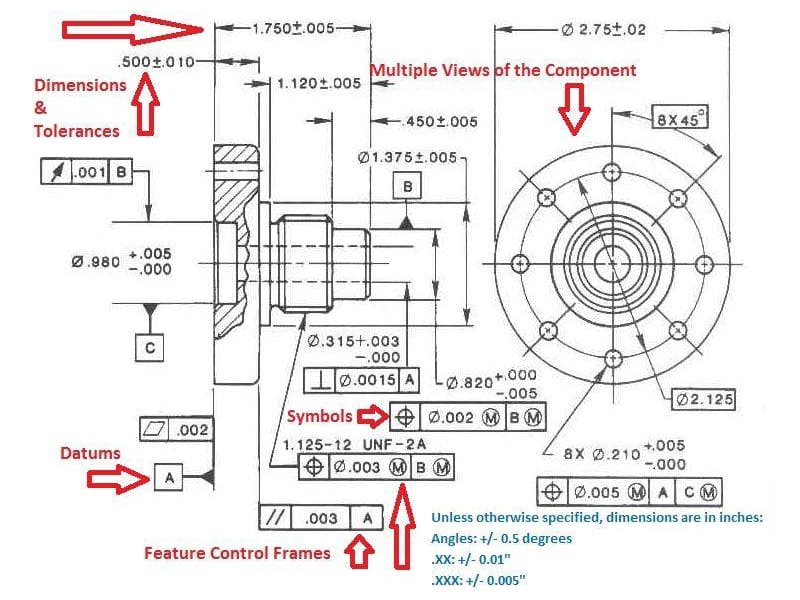
Schnelle Antwort: Technische Toleranzen definieren die zulässige Maßabweichung eines gefertigten Bauteils – den akzeptablen Bereich, innerhalb dessen ein Bauteil weiterhin montierbar, funktionsfähig und leistungsgerecht ist. Angegeben als Nennmaß plus/minus zulässige Abweichung (z. B. 25,00 ±0,05 mm), steuern Toleranzen die Passungsmontage, Produktzuverlässigkeit und CNC-Bearbeitungskosten. Engere Toleranzen verbessern die Präzision, erhöhen jedoch Bearbeitungszeit, Prüfkomplexität und Ausschussrisiko. Das Ziel ist die Abstimmung der Toleranz auf die Funktion – nicht die Angabe des engsten erreichbaren Werts.
Warum technische Toleranzen in der Fertigung wichtig sind
Kein Bearbeitungsprozess erzeugt perfekt identische Bauteile. CNC-Drehzentren, Fräsmaschinen, Schleifmaschinen und Spritzgießpressen erzeugen alle Maßabweichungen, die durch Werkzeugverschleiß, thermische Ausdehnung, Maschinenvibration und Materialschwankungen verursacht werden. Technische Toleranzen dienen dazu, zu definieren, wie viel Abweichung akzeptabel ist, bevor ein Bauteil nicht mehr korrekt funktioniert.
Für OEM-Hersteller, die Präzisions-CNC-Komponenten beschaffen, sind Toleranzen eine der folgenreichsten Spezifikationen auf einer Zeichnung. Sie bestimmen, ob Bauteile über eine Produktionsserie hinweg korrekt montiert werden können, ob Lagerpassungen wie konstruiert funktionieren und – entscheidend – wie viel ein Bauteil in der Herstellung kostet. Die Verschärfung einer Toleranz von ±0,1 mm auf ±0,02 mm an einer bearbeiteten Bohrung kann die Bearbeitungszeit verdreifachen und eine CMM-Prüfung jedes Bauteils erfordern – für ein Merkmal, das diese Präzision funktional möglicherweise gar nicht benötigt.
Richtig konstruierte Toleranzen balancieren drei konkurrierende Anforderungen aus: funktionale Leistung, Fertigungskapazität und Produktionswirtschaftlichkeit. Dieses Gleichgewicht richtig zu treffen, gehört zu den wertvollsten Ingenieursaufgaben in der Produktentwicklung – und ist eine der häufigsten Ursachen für unnötige Kosten, wenn es schiefgeht.
Was sind technische Toleranzen? Definition und Grundlagen
Eine technische Toleranz ist die zulässige Abweichungsgrenze von einem festgelegten Nennmaß. Sie definiert den akzeptablen Bereich, innerhalb dessen ein gefertigtes Maß liegen muss, um als konform zu gelten.
Die Standarddarstellung ist:
Nennmaß ± zulässige Abweichung
Beispielsweise muss eine Welle, die als 25,00 ±0,05 mm spezifiziert ist, nach der Bearbeitung zwischen 24,95 mm und 25,05 mm messen. Jedes Bauteil außerhalb dieses Bereichs ist nicht konform – unabhängig davon, wie nahe es an der Grenze liegt.
Warum exakte Maße nicht erreichbar sind
Fertigungsabweichungen sind unvermeidbar und entstehen durch:
- Werkzeugverschleiß — Schneidkanten verändern ihre Geometrie fortschreitend und verschieben Maße während der Produktionsläufe
- Wärmeausdehnung — Spindeln, Vorrichtungen und Werkstücke dehnen sich aus, wenn die Temperatur während der Bearbeitung steigt
- Maschinenschwingungen — dynamische Kräfte beim Schneiden erzeugen Mikroverschiebungen des Werkzeugs relativ zum Werkstück
- Materialschwankungen — Härte, Kornstruktur und Eigenspannung variieren innerhalb und zwischen Materialchargen
- Vorrichtungsinkonsistenz — kleine Abweichungen in Spannkraft und Werkstücksitz verändern die effektive Werkzeugposition
Toleranzen berücksichtigen diese Realität und definieren den Bereich, innerhalb dessen Abweichungen für funktionale Montage und Leistung akzeptabel sind.
Nennmaß vs. Istmaß
Das Nennmaß ist das Ziel des Konstrukteurs – die theoretisch ideale Größe. Das Istmaß ist das, was das bearbeitete Bauteil tatsächlich misst. Gute Toleranzkonstruktion schafft einen Bereich, der breit genug ist, um vom gewählten Fertigungsprozess konsistent erreicht zu werden, und gleichzeitig eng genug, um zuverlässige Montage und Funktion zu gewährleisten.
In unserer Produktionserfahrung mit Präzisions-CNC-Komponenten sind die häufigsten Zeichnungsfehler, auf die wir stoßen, Toleranzen, die entweder zu eng für den spezifizierten Prozess sind (was unnötigen Ausschuss und Kosten erzeugt) oder inkonsistent angewendet werden – eng bei nicht-funktionalen Merkmalen, locker bei kritischen Schnittstellen. Beides erzeugt Probleme.
Arten technischer Toleranzen
Einseitige Toleranzen
Einseitige Toleranzen erlauben Abweichungen nur in eine Richtung vom Nennmaß. Eine Welle, die als 25,00 +0,00/-0,05 mm spezifiziert ist, kann nur kleiner als das Nennmaß sein – niemals größer. Dies ist nützlich, wenn eine Grenze funktional kritisch ist und die andere nicht.
Wann einseitige Toleranzen verwendet werden:
- Wellen-zu-Bohrung-Spielpassungen, bei denen die Welle das Nennmaß nicht überschreiten darf
- Presspassungsanwendungen, bei denen Übermaß garantiert sein muss
- Jede Montage, bei der eine Grenze Spiel- oder Übermaßversagen erzeugt und die andere nicht
Fertigungsvorteil: Zerspaner können die Prozessdrift in Richtung der sicheren Seite des Toleranzfensters lenken und so die Ausbeute verbessern, ohne die Funktion zu beeinträchtigen.
Beidseitige Toleranzen
Beidseitige Toleranzen erlauben Abweichungen in beide Richtungen vom Nennmaß. 25,00 ±0,05 mm erlaubt das Maß irgendwo zwischen 24,95 und 25,05 mm. Dies ist das gebräuchlichste Toleranzformat in der allgemeinen CNC-Bearbeitung, da es Fertigungsflexibilität bietet – der Prozess kann in beide Richtungen driften, ohne sofort nicht-konforme Bauteile zu erzeugen.
Am besten geeignet für: Allgemeine Bearbeitung, nicht-kritische Maße, Merkmale, bei denen symmetrische Abweichung akzeptabel ist.
Grenzmaßtoleranzen
Grenzmaßtoleranzen spezifizieren die obere und untere Maßgrenze direkt, ohne ±-Notation. Eine Bohrung, die als 25,01/24,98 mm spezifiziert ist, definiert exakt den akzeptablen Bereich. Dieses Format eliminiert Mehrdeutigkeiten bei der Prüfung und ist bei Präzisionslagerpassungen und standardisierten Bohrungssystemen üblich.
Am besten geeignet für: Passsitzungen, Lagerbohrungen, jede Anwendung, bei der exakte obere und untere Grenzwerte für den Prüfer ohne Rechenaufwand klar sein müssen.
Geometrische Toleranzen (GD&T)
Geometrische Toleranzen steuern Form, Ausrichtung, Position und Rundlauf – Eigenschaften, die Maßtoleranzen allein nicht ausreichend definieren können. Ein Bauteil kann alle Durchmesser innerhalb der Spezifikation aufweisen und dennoch funktional versagen, wenn eine Bohrung nicht konzentrisch zur Wellenmitte ist oder eine Montagefläche nicht flach genug für eine ordnungsgemäße Abdichtung ist.
GD&T (Geometrische Produktspezifikation und -tolerierung) adressiert diese funktionalen Beziehungen durch eine standardisierte symbolische Sprache, definiert durch ASME Y14.5 (weit verbreitet in Nordamerika) und ISO-GPS-Normen (international verwendet). Zu den wichtigsten GD&T-Kontrollen gehören:
| GD&T-Kontrolle | Was sie steuert | Typische Anwendung |
|---|---|---|
| Ebenheit | Oberflächenabweichung von einer idealen Ebene | Dichtflächen, Maschinenbasen |
| Rundheit | Rundheit eines Querschnitts | Lagerbohrungen, Wellen |
| Zylindrizität | Kombinierte Rundheit und Geradheit | Präzisionswellen, Bohrungen |
| Parallelität | Winkelbeziehung zwischen Flächen/Achsen | Schienensysteme, Lagergehäuse |
| Rechtwinkligkeit | 90°-Beziehung zwischen Merkmalen | Montageflächen, Säulenbohrungen |
| Wahre Position | Position eines Merkmals relativ zu Bezügen | Schraubenlochmuster, funktionale Bohrungen |
| Rundlaufgenauigkeit | Achse-zu-Achse-Ausrichtung | Rotierende Baugruppen, exzentrische Merkmale |
| Rundlauf | Oberflächenabweichung während der Rotation | Rotierende Wellen, Spindeln |
Die praktische Stärke von GD&T liegt darin, dass es funktionale Absicht kommuniziert und nicht nur Maßgrenzen. Die Angabe von ±0,1 mm auf einen Schraubenlochdurchmesser sagt dem Zerspaner, wie groß das Loch zu machen ist, aber die wahre Position ⌀0,2 mm sagt ihm, wo das Loch relativ zur Baugruppenbezugsebene sein muss – was tatsächlich bestimmt, ob die Schraube hineingeht.
Vergleich der Toleranzarten
| Toleranzart | Bedienelemente | Komplexität | Beste Anwendung |
|---|---|---|---|
| Einseitig | Größe (eine Richtung) | Niedrig | Presssitze, kritische Einzelgrenzmerkmale |
| Bilateral | Größe (beide Richtungen) | Niedrig | Allgemeine Zerspanung, die meisten Merkmale |
| Grenzmaß | Größe (explizit obere/untere) | Niedrig | Passsitzungen, Lagerbohrungen |
| GD&T | Geometrie, Position, Ausrichtung | Mäßig bis hoch | Präzisionsbaugruppen, funktionale Schnittstellen |
ISO 2768 und ASME Y14.5: Toleranznormen, die die CNC-Produktion antreiben
ISO 2768: Allgemeintoleranzen für die CNC-Zerspanung
ISO 2768 ist die am weitesten verbreitete internationale Norm für allgemeine Maßtoleranzen in der CNC-Zerspanung. Sie definiert Standard-Toleranzklassen, die für alle Maße auf einer Zeichnung gelten, bei denen keine individuellen Toleranzen explizit angegeben sind – wodurch die Notwendigkeit entfällt, jedes Maß einzeln auszuweisen.
ISO 2768 definiert vier Toleranzgrade für Längenmaße:
| Note | Code | Typische lineare Toleranz (für 30–120 mm) | Anwendung |
|---|---|---|---|
| Fein | f | ±0,05 mm | Präzisions-CNC-gefertigte Teile |
| Mittel | m | ±0,10 mm | Allgemeine CNC-Zerspanung (am häufigsten) |
| Grob | c | ±0,20 mm | Blechbearbeitung, allgemeine Fertigung |
| Sehr grob | v | ±0,50 mm | Geschweißte Baugruppen, grobe Fertigung |
ISO 2768-m ist die Standard-Spezifikation für die meisten allgemeinen CNC-Bearbeitungen. Sie balanciert Präzision mit Fertigungseffizienz aus – eng genug für die meisten industriellen Baugruppen, erreichbar mit standardmäßigen 3-Achs-CNC-Bearbeitungszentren ohne spezielle Prozesskontrollen.
Wenn eine Zeichnung einfach “ISO 2768-m” angibt, ohne individuelle Toleranzangaben für jede Abmessung, verstehen der Maschinist und der Lieferant, dass die Standardtoleranz für alle nicht spezifizierten Abmessungen gilt. Dies vereinfacht Zeichnungen erheblich und reduziert den technischen Aufwand, der zur Spezifikation jedes nicht-kritischen Merkmals erforderlich ist.
ASME Y14.5: GD&T-Standard für funktionale Kontrolle
ASME Y14.5 ist der primäre GD&T-Standard, der in der US-amerikanischen Luft- und Raumfahrt-, Automobil- und Verteidigungsindustrie verwendet wird. Er definiert die symbolische Sprache, Regeln und Interpretationsmethoden für geometrische Toleranzen auf technischen Zeichnungen.
Zu den wichtigsten Konzepten, die von ASME Y14.5 definiert werden, gehören:
- Bezugspunkte (Datums) — Referenzpunkte, -achsen oder -ebenen, von denen aus Messungen vorgenommen werden
- Merkmalskontrollrahmen (Feature control frames) — die symbolischen Kästen auf Zeichnungen, die Toleranzart, -wert und Bezugsreferenzen angeben
- Materialzustandsmodifikatoren (MMC, LMC, RFS) — Regeln, die Toleranzzonen basierend auf der tatsächlichen Merkmalsgröße anpassen
- Wahre Position — die theoretisch exakte Position eines Merkmals relativ zu seiner Bezugsstruktur
Für OEM-Käufer, die Lieferantenzeichnungen prüfen oder Spezifikationen an CNC-Anbieter kommunizieren, ist die Vertrautheit mit ISO-2768-Klassen und ASME-Y14.5-Notation praktisches Wissen, das Fehlinterpretationen und kostspielige Nacharbeit verhindert.
Technische Passungen: Spiel-, Übergangs- und Presspassung
Technische Passungen definieren, wie zwei zusammenpassende Komponenten — typischerweise eine Welle und eine Bohrung — relativ zueinander montiert werden. Die Passungsart wird durch die Größenbeziehung zwischen den zusammenpassenden Teilen bestimmt und beeinflusst direkt das Montageverhalten, die Rotationseigenschaften und die mechanische Stabilität.
Passform mit Spielraum
Bei einer Spielpassung ist die Welle immer kleiner als die Bohrung. Der Unterschied (Spiel) ermöglicht freie relative Bewegung zwischen den Teilen — Rotation, Gleiten oder einfaches Montieren und Demontieren.
Eigenschaften der Spielpassung:
- Welle ist immer kleiner als Bohrung
- Positives Spiel unter allen Toleranzbedingungen
- Ermöglicht Rotation, Gleiten oder freie Montage
- Die Spielgröße hängt von den ausgewählten spezifischen Toleranzklassen ab
Anwendungen: Gleitlager, rotierende Wellen in Gehäusen, gleitende Komponenten, Baugruppen, die häufige Demontage erfordern.
Kritischer Konstruktionspunkt: Zu viel Spiel verursacht Vibrationen, Geräusche und Fehlausrichtung. Zu wenig verursacht Wärmestau und Montageschwierigkeiten. Lagerhersteller veröffentlichen spezifische Spielanforderungen für verschiedene Drehzahl- und Lastbedingungen — dies sind die funktionalen Spezifikationen, die die Toleranzauswahl bestimmen, nicht willkürliche Präzision.
Übergangspassform
Eine Übergangspassung erzeugt entweder leichtes Spiel oder leichte Überdeckung, je nachdem, wo innerhalb der Toleranz die zusammenpassenden Teile tatsächlich gemessen werden. Die Toleranzzonen von Welle und Bohrung überlappen sich, sodass das Montageergebnis statistisch zwischen den beiden Bedingungen verteilt ist.
Eigenschaften der Übergangspassung:
- Kann kleines Spiel oder kleine Überdeckung erzeugen
- Erfordert kontrollierte Bearbeitung und Inspektion
- Bietet bessere Positionsgenauigkeit als Spielpassungen
- Ermöglicht Demontage ohne zerstörerische Kraft
Anwendungen: Zahnradnaben, Kupplungsflansche, Positionierstifte, Passfederbuchsen — überall dort, wo genaue Positionierung wichtig ist, aber keine dauerhafte Montage erforderlich ist.
Presspassung
Bei einer Presspassung ist die Welle absichtlich größer als die Bohrung. Die Montage erfordert Kraft — entweder mechanisches Pressen oder thermische Differenz (Erhitzen des Gehäuses oder Kühlen der Welle, um die Abmessungen vorübergehend zu ändern). Der resultierende Kontaktdruck erzeugt eine starke mechanische Halterung ohne Befestigungselemente.
Eigenschaften der Presspassung:
- Welle ist unter allen Toleranzbedingungen größer als Bohrung
- Montage erfordert Kraft oder thermische Differenz
- Erzeugt hohen Kontaktdruck zwischen den zusammenpassenden Oberflächen
- Bietet hervorragende Drehmomentübertragung und Steifigkeit
Anwendungen: Lageraußenringe in Gehäusen, Zahnradnaben auf Wellen, dauerhafte strukturelle Baugruppen, Presspassungsstifte und -buchsen.
Konstruktionshinweis: Übermäßige Überdeckung bei spröden Materialien (Gusseisen, Keramik, gehärteter Stahl) kann während der Montage zu Rissen führen. Die Überdeckung muss gegen die Streckgrenze des Materials und die Fähigkeit der Montagemethode berechnet werden.
System mit Bohrungsbasis vs. Wellenbasis
Die System mit Bohrungsbasis hält die Bohrungsgröße konstant und variiert die Welle, um verschiedene Passungen zu erreichen. Dies ist der Standardansatz bei den meisten CNC-Bearbeitungen, da Standardbohrer-, Reibahlen- und Bohrstangen-Durchmesser natürlicherweise konsistente Bohrungsgrößen erzeugen — die Änderung der Wellengröße auf einer Drehmaschine ist einfacher und kostengünstiger als die Änderung der Bohrungsgröße.
Die System mit Wellenbasis hält den Wellendurchmesser konstant und variiert die Bohrung. Dies wird verwendet, wenn Standard-Stangenmaterial-Wellendurchmesser durch Lieferung oder andere Einschränkungen festgelegt sind.
Für die meisten OEM CNC-bearbeiteten Komponenten ist das System mit Bohrungsbasis der Standard. Bei der Spezifikation von Passungen auf technischen Zeichnungen für die Lieferantenproduktion ist dies die korrekte Annahme, es sei denn, es gibt einen spezifischen Grund, die Wellenbasis zu verwenden.
Zusammenfassung der technischen Passungen
| Passform | Welle vs. Bohrung | Montagemethode | Typische Anwendung |
|---|---|---|---|
| Freiraum | Welle < Bohrung | Handmontage | Lager, rotierende Wellen, Gleitführungen |
| Übergang | Welle ≈ Bohrung | Leichtes Pressen oder von Hand | Zahnräder, Positionierelemente, Kupplungen |
| Störung | Welle > Bohrung | Presssitz oder thermisch | Permanente Baugruppen, hochdrehmomentige Verbindungen |
GD&T im Detail: Datums, Feature Control Frames und wichtige Steuerungen
Was ist ein Datum?
Ein Datum ist ein theoretisch exakter Referenzpunkt, eine Achse oder eine Ebene, die durch physische Merkmale an einem Bauteil festgelegt wird und als Ursprung für alle dimensionalen und geometrischen Messungen dient. Datums simulieren, wie Bauteile tatsächlich sitzen, positioniert und ausgerichtet werden – sie bilden die funktionale Grundlage von GD&T.
Ein Datumsbezugssystem verwendet typischerweise drei zueinander senkrechte Datums (primär, sekundär, tertiär – gekennzeichnet als A, B, C), die die Freiheitsgrade des Bauteils schrittweise einschränken und so die Art und Weise widerspiegeln, wie das Bauteil während der Montage oder Nutzung aufgespannt wird.
Warum die Datumsauswahl entscheidend ist: Eine schlechte Datumswahl führt dazu, dass Inspektionsergebnisse zwischen verschiedenen Aufbauten variieren, selbst wenn die tatsächliche Bauteilgeometrie identisch ist. Datumsmerkmale sollten dieselben Flächen sein, die für den Fertigungsaufbau und die Montagepositionierung verwendet werden – nicht beliebige, bequeme Flächen.
Merkmalsbezugselement
Das Feature Control Frame ist das rechteckige Feld auf einer technischen Zeichnung, das alle GD&T-Anforderungen für ein gesteuertes Merkmal festlegt. Von links nach rechts gelesen enthält es:
- Geometrisches Merkmalssymbol (z. B. ⌖ für wahre Position, ⏥ für Ebenheit)
- Toleranzwert (z. B. ⌀0,2 mm – das Durchmessersymbol kennzeichnet eine zylindrische Toleranzzone)
- Materialzustandsmodifikator (MMC, LMC oder RFS, sofern anwendbar)
- Datumsreferenzen (primär, sekundär, tertiär)
Wahre Position
Die wahre Position (⌖) ist die am häufigsten verwendete GD&T-Steuerung in der Präzisionsfertigung. Sie definiert die theoretisch exakte Position eines Merkmals (typischerweise die Achse einer Bohrung oder eines Zapfens) relativ zu seinen Datums und legt eine Toleranzzone fest – üblicherweise einen Zylinder mit Durchmesser X – innerhalb derer die tatsächliche Merkmalsachse liegen muss.
Die wahre Position hat zwei wesentliche Vorteile gegenüber Koordinatenbemaßung mit ±-Toleranzen:
Größere nutzbare Toleranz: Eine ±-Koordinatentoleranz erzeugt eine quadratische Zone; die wahre Position erzeugt eine zylindrische Zone. Eine zylindrische Zone hat 57% mehr Fläche als die äquivalente quadratische Zone – das bedeutet, dass dieselbe funktionale Anforderung mehr Fertigungsvariation zulässt, was Kosten reduziert, ohne die Montageleistung zu beeinträchtigen.
Funktionale Genauigkeit: Die wahre Position spiegelt direkt die Montagefunktion wider (passt die Schraube?), während Koordinatentoleranzen die Messbarkeit widerspiegeln. GD&T kommuniziert, warum ein Merkmal präzise positioniert werden muss, nicht nur, wo es nominell sein sollte.
Ebenheit und Parallelität
Ebenheit steuert, wie stark eine einzelne Fläche von einer theoretisch perfekten Ebene abweichen darf. Sie ist unabhängig von jedem Datum – Ebenheit wird an der Fläche selbst gemessen, nicht relativ zu etwas anderem. Dichtflächen an Hydraulikverteilern, Maschinenbasen und Präzisionsvorrichtungen tragen üblicherweise Ebenheitsspezifikationen, da die Kontaktfläche direkt die Dichtwirkung und Lastverteilung beeinflusst.
Parallelität steuert die Ausrichtung eines Merkmals relativ zu einer Datumsfläche oder -achse. Sie erfordert eine Datumsreferenz und steuert sowohl den Winkel als auch die Geradheit des gesteuerten Merkmals relativ zu dieser Referenz. Führungsschienen, Gleitbahnen und Führungsflächen sind typische Anwendungen für Parallelität – Winkelabweichungen erzeugen ungleichmäßige Lastverteilung und beschleunigten Verschleiß.
Technische Toleranzen in der CNC-Bearbeitung: Realistische Fähigkeiten
Zu verstehen, was die CNC-Bearbeitung zuverlässig erreichen kann – und wo die Prozessgrenzen liegen – ist entscheidend für die Spezifikation machbarer Toleranzen.
Typische Toleranzfähigkeit der CNC-Bearbeitung
| Prozess | Typische erreichbare Toleranz | Oberflächengüte (Ra) | Anmerkungen |
|---|---|---|---|
| CNC-Fräsen | ±0,05–0,1 mm | 0,8–3,2 µm | Standard-3-Achsen, allgemeine Merkmale |
| CNC-Drehen | ±0,01–0,05 mm | 0,4–1,6 µm | Konzentrische Merkmale, besser als Fräsen |
| Aufbohren | ±0,005-0,02 mm | 0,4–0,8 µm | Bohrungsendbearbeitung, ausgezeichnete Rundheit |
| Schleifen | ±0,002–0,01 mm | 0,1–0,4 µm | Hochpräzise Wellen, Bohrungen |
| Honieren | ±0,001–0,005 mm | 0,05–0,2 µm | Zylinderbohrungen, Lagerflächen |
| Läppen | ±0,001 mm oder feiner | < 0,05 µm | Ultrapräzision, Dichtflächen |
Was die CNC-Präzision begrenzt
Mehrere Variablen begrenzen die erreichbare Toleranz in der Produktion:
Maschinensteifigkeit: Rattern und Auslenkung unter Schnittkräften verschieben die tatsächlichen Maße von den programmierten Werten. Hochsteife Bearbeitungszentren halten enge Toleranzen besser ein als Allzweckmaschinen – aber selbst die besten Maschinen haben unter aggressiven Bedingungen ihre Grenzen.
Werkzeugdurchbiegung: Schaftfräser mit kleinem Durchmesser und Werkzeuge mit großer Reichweite biegen sich unter Schnittkräften, was Durchmesservariationen und Konizität an bearbeiteten Merkmalen erzeugt. In unserer Produktionserfahrung kann ein 6-mm-Schaftfräser bei einer Schnitttiefe von 3× Durchmesser in legiertem Stahl genug auslenken, um einen Maßfehler von 0,05 mm zu erzeugen – das ist das gesamte Toleranzbudget bei vielen Präzisionsmerkmalen.
Wärmeausdehnung: Ein typisches Stahlwerkstück dehnt sich um etwa 12 µm pro Meter pro °C aus. In einem Bearbeitungszyklus, der die Bauteiltemperatur um 10 °C erhöht, ändert sich eine 200-mm-Abmessung um etwa 24 µm – signifikant, wenn die Toleranz ±0,02 mm beträgt. Präzisionsarbeit erfordert temperaturstabilisierte Umgebungen und eingearbeitete Kompensation.
Werkstoffverhalten: Aluminium lässt sich sauber bearbeiten und hält die Maße gut. Edelstahl verfestigt sich während des Schneidens, was Rückfederung und Maßabweichungen verursacht. Die geringe Wärmeleitfähigkeit von Titan konzentriert Wärme in der Schneidzone, was sowohl die Oberflächenqualität als auch die Dimensionsstabilität beeinträchtigt.
Wann Schleifen statt Fräsen spezifiziert werden sollte
Für Toleranzen enger als etwa ±0,01 mm oder Oberflächengüteanforderungen unter Ra 0,4 µm ist in der Regel Schleifen erforderlich statt konventionellem Fräsen oder Drehen. Schleifen entfernt Material mit feinen Schleifmitteln bei hohen Spindeldrehzahlen und erzeugt Dimensions- und Oberflächengenauigkeit, die Hartmetall-Schneidwerkzeuge nicht erreichen können. Für Käufer, die Präzisionswellen, Lagerbohrungen oder Dichtflächen spezifizieren, hilft das Verständnis dieser Prozessschwelle, realistische Toleranzerwartungen zu setzen und Toleranzen zu vermeiden, die Prozessänderungen erfordern, die der angefragte Lieferant möglicherweise nicht offengelegt hat.
Toleranz-Stapelanalyse: Warum Einzelteiltoleranzen nicht ausreichen
Toleranzstapelung tritt auf, wenn sich Dimensionsabweichungen mehrerer Komponenten in einer Baugruppe akkumulieren, was potenziell zu Funktionsversagen führen kann, selbst wenn jedes einzelne Teil innerhalb der Spezifikation liegt.
Wie Stapelung entsteht
Betrachten Sie eine Baugruppe mit fünf Komponenten in einem linearen Stapel, jede mit einer Toleranz von ±0,1 mm. Im ungünstigsten Fall könnten alle fünf Teile gleichzeitig an ihrem Maximum (oder Minimum) liegen – was eine Gesamtvariation der Baugruppe von ±0,5 mm ergibt. Ob diese Baugruppenvariation akzeptabel ist, hängt vollständig von der funktionalen Spalt- oder Freiraumanforderung ab.
Worst-Case-Analyse
Die Worst-Case-Analyse geht vom maximal möglichen Stapel aus – alle Komponenten gleichzeitig an ihren Extremgrenzen. Dieser Ansatz garantiert den Montageerfolg unter jeder Kombination gefertigter Teilemaße, kann aber Toleranzen erfordern, die so eng sind, dass sie unwirtschaftlich werden.
Am besten geeignet für: Sicherheitskritische Baugruppen, Kleinserienproduktion, Anwendungen, bei denen ein einzelner Ausfall inakzeptabel ist.
Einschränkung: Erfordert engere Einzelteiltoleranzen als in der Produktion tatsächlich notwendig, wo es statistisch sehr unwahrscheinlich ist, dass alle Teile gleichzeitig an den Extremgrenzen liegen.
Statistische Toleranzanalyse (RSS-Methode)
Die statistische Analyse verwendet die Wurzel-aus-Summe-der-Quadrate-Mathematik (RSS), um die Baugruppenvariation basierend auf der statistischen Verteilung einzelner Teiltoleranzen zu berechnen:
σ_Baugruppe = √(σ₁² + σ₂² + σ₂² + … + σₙ²)
Dieser Ansatz spiegelt die Produktionsrealität genauer wider: Teile variieren normal um ihre Mittelwerte, und die Wahrscheinlichkeit, dass alle gleichzeitig ihre Extreme erreichen, ist in der Serienproduktion sehr gering. Statistische Methoden erlauben lockerere Einzeltoleranzen bei gleicher funktionaler Zuverlässigkeit der Baugruppe – Reduzierung der Fertigungskosten ohne Erhöhung der Baugruppenausfallrate.
Am besten geeignet für: Großserienproduktion, gut charakterisierte Fertigungsprozesse mit bekannten Cpk-Daten.
Einschränkung: Erfordert Prozessfähigkeitsdaten (Cpk-Werte) und akzeptiert eine kleine statistische Wahrscheinlichkeit von Baugruppenausfällen, die gegen die Ausfallfolgen abgewogen werden muss.
So reduzieren Sie Stapelungsprobleme
- Datumsbasiertes Design anwenden – konsistente Bezugsflächen reduzieren die Akkumulation von Positionsabweichungen über mehrere Teile in einer Baugruppe
- Anzahl der Komponenten in kritischen Stapeln reduzieren – weniger Teile bedeuten weniger Toleranzbeiträge; die Konsolidierung von Komponenten durch Designvereinfachung reduziert direkt das Stapelungsrisiko
- Toleranzen selektiv verschärfen – identifizieren Sie, welche Komponente(n) im Stapel die meiste Variation beitragen, und verschärfen Sie gezielt diese, statt alle Teile gleichmäßig zu verschärfen
- Einstellbare Schnittstellen verwenden – Unterlegscheiben, Stellschrauben und einstellbare Merkmale ermöglichen die Kompensation akkumulierter Toleranzvariationen im Montagestadium
Wie Toleranzen die Fertigungskosten beeinflussen: Die Ökonomie der Präzision
Die Beziehung zwischen Toleranz und Kosten ist nichtlinear. Standardtoleranzen (±0,1-mm-Bereich) sind bei normalen Bearbeitungsvorgängen mit normalen Geschwindigkeiten erreichbar – die Kostenauswirkung ist minimal. Wenn Toleranzen enger werden, steigt die Bearbeitungszeit, die Prüffrequenz nimmt zu, die Ausschussraten wachsen, und schließlich werden zusätzliche Prozesse (Schleifen, Honen) notwendig. Die Kostenkurve beschleunigt sich stark bei etwa ±0,01 mm und darunter.
Bearbeitungszeit und Toleranz
Das Erreichen engerer Toleranzen erfordert typischerweise:
- Reduzierte Schnittgeschwindigkeiten und Vorschübe (geringere thermische und mechanische Störung)
- Zusätzliche Halbfertig- und Fertigbearbeitungsschnitte (inkrementelle Materialabtragung)
- In-Prozess-Messung und Kompensationszyklen (Maschine stoppt zum Messen, justiert, fährt dann fort)
- Thermische Stabilisierung zwischen den Arbeitsgängen (Warten auf Temperaturausgleich)
Ein Merkmal mit ±0,05 mm könnte 3 Bearbeitungsschnitte erfordern; dasselbe Merkmal bei ±0,01 mm könnte 6 Schnitte plus einen In-Prozess-Messzyklus erfordern – mehr als eine Verdopplung der Zykluszeit für ein einzelnes Merkmal.
Prüfkosten
Die Verifizierung enger Toleranzen erfordert leistungsfähigere und zeitaufwendigere Ausrüstung:
| Toleranzbereich | Typische Prüfmethode | Relative Prüfzeit |
|---|---|---|
| ±0,1 mm und darüber | Digitale Messschieber, einfache Lehren | Ausgangswert |
| ±0,02–0,1 mm | Mikrometer, Luftlehren | 2–3× |
| ±0,005-0,02 mm | CMM, Präzisionsmessung | 5–10× |
| ±0,001–0,005 mm | CMM mit spezieller Messtastertechnik | 10–20× |
| Unter ±0,001 mm | Temperaturgeregelte CMM, Laserinterferometrie | 20–50× |
Für OEM-Käufer, die Großserienproduktion betreiben, verursacht die CMM-Prüfzeit an jedem Teil bei engen Toleranzen erhebliche Kosten – oft mehr als die Bearbeitungszeit selbst. Die Spezifikation der CMM-Prüfung an nicht funktionalen Merkmalen ist eine häufige Über spezifikation, die Kosten erzeugt, ohne Qualitätsvorteile zu bringen.
Ausschussrate und Toleranzbreite
Mit enger werdendem Toleranzband steigt der Anteil der Produktion, der außerhalb des akzeptablen Bereichs liegt, da die Prozessstreuung der Fertigung durch die Maschinenfähigkeit festgelegt ist – nur das akzeptable Fenster ändert sich. Eine Verdopplung der Präzision (Halbierung der Toleranzbreite) führt typischerweise zu mehr als einer Verdopplung der Ausschussrate, da die Prozessverteilung, die zuvor bequem innerhalb von ±0,1 mm lag, nun häufiger die Grenzen von ±0,05 mm überschreitet.
Das Problem der Über-Tolerierung
In unserer Erfahrung auf dem Shopfloor bei der Prüfung von Kundenzeichnungen für DFM ist Über-Tolerierung das häufigste und am leichtesten korrigierbare Kostenproblem. Ingenieure wenden oft die engste Toleranz an, die sie sich für ein Bauteil vernünftigerweise vorstellen können, anstatt der funktional erforderlichen Toleranz. Das Ergebnis sind Bearbeitungskosten, die 30–100% höher sind als nötig, bei gleichem funktionalem Ergebnis.
Ein praktischer Ansatz: Fragen Sie bei jeder engen Toleranz auf einer Zeichnung: “Welcher Montage- oder Leistungsfehler tritt auf, wenn diese Abmessung 50% lockerer ist?” Wenn die Antwort “keiner” lautet, lockern Sie sie.
Fallstudie: Behebung von Montageproblemen durch GD&T-Optimierung
Hintergrund: Ein Hersteller von Präzisions-Aluminium-Sensorgehäusern hatte chronische Montageausrichtungsprobleme bei einer Baugruppe mit mehreren Teilen. Einzelne Komponenten bestanden die Maßprüfung, aber bei der Montage waren die Lochbilder für die Sensorhalterung häufig so stark fehlausgerichtet, dass manuelle Nacharbeit erforderlich war – was 8–12 Minuten Arbeitszeit pro Baugruppe hinzufügte und gelegentlich Ausschuss-Baugruppen erzeugte, die zerlegt und neu bearbeitet werden mussten.
Ursprüngliche Toleranzstrategie: Die ursprünglichen Zeichnungen verwendeten bilaterale Maßtoleranzen (±0,1 mm bei den meisten Merkmalen, ±0,05 mm bei Lochdurchmessern) ohne GD&T-Positionskontrolle und ohne konsistente Bezugsstrategie. Jede Komponente wurde von ihren eigenen Referenzflächen gemessen, die sich zwischen den Teilen unterschieden.
Grundlegende Ursache: Ohne Positions-Toleranzkontrollen konnten Lochpositionen gleichzeitig in ihrer ungünstigsten Kombination über passende Teile hinweg liegen – bis zu 0,3 mm kumulative Fehlausrichtung war möglich, während jedes einzelne Maß technisch konform blieb. Zusätzlich führte die inkonsistente Verwendung von Bezügen zwischen den Teilen dazu, dass die Bearbeitungsaufspann-Referenzen nicht mit den Montage-Referenzen übereinstimmten, was eine systematische Positionsabweichung einführte.
Umgesetzte technische Änderungen:
| Element | Vorher | Nachher |
|---|---|---|
| Positionskontrolle | Keine (nur maßlich) | Echte Position ⌀0,15 mm |
| Bezugsstruktur | Inkonsistent | Einheitliches A-B-C-Bezugssystem |
| Lagerbohrungsspezifikation | ±0,05 mm Durchmesser | H7-Grenztoleranz + Positionskontrolle |
| Prüfmethode | Mikrometer an der Maschine | CMM mit Bezugssimulation |
| Passform | Unspezifiziert | H7/g6-Spielpassung (Bohrungsbasis) |
Ergebnisse nach der Umsetzung:
| Kennzahl | Vorher | Nachher |
|---|---|---|
| Montage-Fehlausrichtungsrate | ~35% der Baugruppen | < 3% der Baugruppen |
| Manuelle Nacharbeitszeit pro Baugruppe | 8–12 Minuten | < 1 Minute |
| CMM-Ausschussrate (positional) | Nicht erfasst | < 2% |
| Montage-Ausschussrate | ~8% | < 1% |
| Gesamtmontage-Arbeitskosten pro Einheit | Ausgangswert | Reduziert um ~28% |
Technikunterricht: Das Problem war nicht, dass die Toleranzen zu locker waren – es war, dass der falsche Toleranztyp spezifiziert wurde. Maßtoleranzen kontrollierten die Merkmalsgröße, sagten aber nichts über die Position aus. Die GD&T-Positionstoleranz, angewendet auf eine konsistente Bezugsstruktur, kontrollierte das, was für die Montage tatsächlich wichtig war: wo die Löcher relativ zueinander und zum passenden Bauteil lagen. Für OEM-Käufer zeigt dies, warum es sich lohnt, den CNC-Lieferanten zu bitten, die GD&T-Konformität zu prüfen – nicht nur die Maßprüfung –, wenn es um präzise Mehrteil-Baugruppen geht.
DFM-Richtlinien: Konstruktion von Fertigungstoleranzen für die Herstellbarkeit
Toleranzdesign ist eine der wirkungsvollsten DFM-Aktivitäten (Design for Manufacturability). Gut spezifizierte Toleranzen senken Bearbeitungskosten, verbessern die Lieferantenkonsistenz und eliminieren Montageprobleme vor Produktionsbeginn. Schlecht spezifizierte Toleranzen bewirken das Gegenteil – und die Kosten summieren sich über jede Produktionsserie.
Toleranz an die Funktion anpassen
Enge Toleranzen nur dort anwenden, wo die funktionale Leistung sie tatsächlich erfordert. Lagerbohrungen, Dichtflächen, Rotationsschnittstellen und präzise Positionierungsmerkmale benötigen typischerweise enge Toleranzen. Kosmetische Oberflächen, nicht kontaktierende Kanten, strukturelle Stützen und Freiraummerkmale benötigen dies typischerweise nicht. Über ein typisches Präzisionsbauteil hinweg sind 15–25% der Merkmale funktional kritisch; die restlichen 75–85% können Standard-ISO-2768-m-Toleranzen tragen, ohne die Produktleistung zu beeinträchtigen.
Standardpassungen verwenden
Standardisierte Passungen aus dem ISO-Passungssystem (H7/g6, H7/k6, H7/p6 usw.) sind in jedem Bearbeitungshandbuch definiert, allen CNC-Zerspanern weltweit vertraut und ohne spezielle Prozessentwicklung erreichbar. Die Spezifikation kundenspezifischer Toleranzkombinationen anstelle von Standardpassungen erzeugt Verwirrung, erfordert detailliertere Prüfplanung und bringt oft keinen funktionalen Nutzen.
GD&T selektiv anwenden
GD&T ist leistungsstark, erhöht aber die Zeichnungskomplexität und die Prüfkosten. Geometrische Kontrollen nur dort anwenden, wo die Geometrie – nicht nur die Größe – die funktionale Leistung bestimmt. Eine Dichtfläche benötigt Ebenheit. Ein Schraubenlochbild benötigt echte Position. Eine nicht funktionale Bossenfläche benötigt keines von beidem.
Vermeidung von kaskadierenden engen Toleranzen
Die Festlegung enger Toleranzen für mehrere Merkmale in einer Toleranzkette erhöht die Kosten und die Fertigungsschwierigkeit erheblich. Identifizieren Sie die ein oder zwei Maße, die tatsächlich die Montagepassung steuern, wenden Sie dort Präzision an und lassen Sie Standardtoleranzen an anderer Stelle zu.
DFM-Toleranz-Checkliste
| Designprüfung | Aktion |
|---|---|
| Ist diese Toleranz funktional erforderlich? | Wenn nicht, auf ISO 2768-m lockern |
| Kann eine Standardpassung eine kundenspezifische Toleranz ersetzen? | H7/g6, H7/k6 usw. verwenden. |
| Sind die Bezüge konsistent mit dem Fertigungsaufbau? | Zeichnungsbezüge mit Spannvorrichtungsbezügen ausrichten |
| Wurde die Toleranzkette analysiert? | Worst-Case- oder RSS-Analyse für kritische Ketten durchführen |
| Entspricht die festgelegte Toleranz der Prozessfähigkeit? | Cpk-Daten des Lieferanten für kritische Merkmale verifizieren |
| Wird GD&T nur dort angewendet, wo die Geometrie entscheidend ist? | GD&T von nicht-funktionalen Merkmalen entfernen |
Prüfmethoden für technische Toleranzen
Die Auswahl der richtigen Prüfmethode ist ebenso wichtig wie die Festlegung der richtigen Toleranz. Die Prüfmethode muss in der Lage sein, die geforderte Präzision zu messen – die Verwendung eines digitalen Messschiebers zur Prüfung eines Merkmals mit ±0,005 mm Toleranz ist physikalisch bedeutungslos.
Messschieber und Mikrometer
Digitale Messschieber (Auflösung 0,01 mm, Messunsicherheit ±0,02–0,05 mm) eignen sich für die allgemeine Dimensionsprüfung bei Toleranzen von ±0,1 mm und darüber. Sie sind schnell, tragbar und für den Einsatz in der Fertigung an nicht-kritischen Merkmalen geeignet.
Mikrometer (Auflösung 0,001 mm, Messunsicherheit ±0,002–0,005 mm) eignen sich für Toleranzen bis etwa ±0,01 mm bei Außenmaßen. Sie sind das Standardwerkzeug für die Wellendurchmesserprüfung in der Präzisions-CNC-Produktion.
Koordinatenmessgeräte (CMM)
CMMs verwenden ein Präzisionstastsystem im 3D-Raum, um Geometrie, Position, Ebenheit und andere GD&T-Merkmale zu messen. Moderne CMMs erreichen mit geeigneter Tastung und Umgebungskontrolle eine Messunsicherheit von ±0,001–0,003 mm.
Die CMM-Prüfung ist unerlässlich für wahre Position, Profil, Ebenheit und Parallelitätstoleranzen – GD&T-Kontrollen, die einfache Handwerkzeuge nicht messen können. Für OEM-Käufer, die Präzisionsbauteile erhalten, sind CMM-Prüfberichte mit bezugsbezogenen Messungen die geeignete Qualitätsdokumentation für kritische Merkmale.
Grenzlehren (Go/No-Go)
Grenzlehren bieten eine schnelle, eindeutige Gut-/Schlecht-Prüfung von Maßtoleranzen, ohne den tatsächlichen Wert zu messen. Das “Go”-Ende der Lehre muss in das Merkmal eintreten (Mindeststoffbedingung prüfen); das “No-Go”-Ende darf nicht eintreten (Höchststoffbedingung prüfen).
Grenzlehren sind hocheffizient für die Serienprüfung standardisierter Merkmale – Bohrungsdurchmesser, Wellendurchmesser, Gewindepassungen – bei denen eine 100%-Prüfung erforderlich ist, aber der CMM-Durchsatz nicht ausreicht. Ihre Einschränkung besteht darin, dass sie keine Maßdaten für die statistische Prozesskontrolle liefern.
Optische und berührungslose Systeme
Optische Komparatoren, Bildverarbeitungssysteme und Laserscansysteme messen Abmessungen ohne physischen Kontakt und sind daher ideal für empfindliche Merkmale, kleine Geometrien und komplexe Oberflächenprofile. Moderne optische CMMs erreichen für Oberflächen- und Positionsmessungen Genauigkeiten, die mit Kontakt-CMMs vergleichbar sind, bei höherer Geschwindigkeit für geeignete Geometrien.
Anwendungen nach Branche
Automobil
Moderne Fahrzeugbaugruppen erfordern enge Toleranzkontrolle an tausenden interagierenden Komponenten – aber Kostendruck bei Produktionsmengen von hunderttausenden pro Jahr macht Toleranzoptimierung kritisch. Motorkomponenten (Bohrungen, Kurbelwellen, Ventilsitze), Getriebezahnräder und Lagerpassungen tragen enge funktionale Toleranzen. Strukturelle Halterungen, Gehäuse und nicht-kritische Stützen verwenden Standardtoleranzen. Die statistische Prozesskontrolle (SPC) überwacht Schlüsselmerkmale in Echtzeit und erkennt Prozessdrift, bevor Ausschuss entsteht.
Luft- und Raumfahrt
Luft- und Raumfahrttoleranzanforderungen gehören zu den anspruchsvollsten in der Fertigung. Fahrwerkskomponenten, Strukturbeschläge, Steuerungssystemteile und Motorkomponenten erfordern oft Toleranzen von ±0,005–0,025 mm mit vollständiger GD&T-Positions- und Profilkontrolle. Alle Merkmale erfordern dokumentierte Prüfung mit CMM-Daten und Rückverfolgbarkeit auf Kalibriernormale. Gemäß den AS9100-Qualitätssystemanforderungen müssen Luft- und Raumfahrtlieferanten Prozessfähigkeit (Cpk ≥ 1,33) für kritische Merkmale nachweisen – das bedeutet nicht nur die Einhaltung der Toleranz, sondern deren konsistente Einhaltung über die gesamte Produktionsverteilung.
Medizinprodukte
Chirurgische Instrumente, Implantate und Diagnosegeräte erfordern Präzisionstoleranzen aus funktionalen und regulatorischen Gründen. Implantatlagerflächen können beispielsweise Oberflächengütespezifikationen von Ra ≤ 0,05 µm und Durchmessertoleranzen von ±0,005 mm oder enger tragen – was Schleif- und Läppoperationen sowie 100%-CMM-Prüfung erfordert. Die ISO 13485-Qualitätssystemanforderungen schreiben dokumentierte Prozessvalidierung und Rückverfolgbarkeit für alle kritischen Maße an Medizinprodukten vor.
Präzisionswerkzeuge
Spritzgussformen, Stanzwerkzeuge und Schneidwerkzeugkörper erfordern Präzisionstoleranzen, da Werkzeugungenauigkeiten sich direkt in Maßabweichungen jedes produzierten Teils übersetzen. Ein Formnest, das 0,05 mm überdimensioniert ist, produziert Teile, die 0,05 mm überdimensioniert sind – multipliziert mit jedem Schuss über die Lebensdauer des Werkzeugs. Für OEM-Käufer, die Werkzeuge für Kunststoff- oder Stanzmetallkomponenten spezifizieren, ist die Werkzeugtoleranz die vorgelagerte Investition, die die nachgelagerte Teilequalität bestimmt.
Wichtigste Erkenntnisse
- Technische Toleranzen definieren den zulässigen Abweichungsbereich – die Zone, innerhalb derer ein gefertigtes Maß liegen muss, damit ein Teil funktional konform ist.
- Vier Haupttoleranzarten – einseitig, zweiseitig, Grenzmaß und GD&T – dienen unterschiedlichen funktionalen und fertigungstechnischen Zwecken. GD&T kontrolliert die Geometrie, nicht nur die Größe.
- ISO 2768-m ist der Standardstandard für die allgemeine CNC-Bearbeitung; ASME Y14.5 liefert GD&T-Regeln für präzise funktionale Kontrolle.
- Technische Passungen (Spiel-, Übergangs-, Presspassung) definieren das Montageverhalten zwischen zusammenpassenden Komponenten – das Einheitsbohrungssystem ist der Standard für die meisten CNC-bearbeiteten Baugruppen.
- Toleranzstapel kann selbst dann zu Montagefehlern führen, wenn einzelne Teile konform sind – analysieren Sie stets die kumulative Abweichung bei Baugruppen mit mehreren Teilen.
- Engere Toleranzen kosten exponentiell mehr – Bearbeitungszeit, Prüfkomplexität und Ausschussrate steigen alle nichtlinear an, wenn sich die Toleranzbänder verengen.
- Übermäßige Toleranzvorgaben sind der häufigste DFM-Fehler – wenden Sie enge Toleranzen nur dort an, wo die funktionale Leistung sie erfordert, und verwenden Sie andernfalls die Standard-ISO-2768-m.
- Für Käufer von OEM, die Überprüfung der GD&T-Konformität und die Anforderung von CMM-Inspektionsberichten für kritische Merkmale ist der richtige Ansatz für präzise Baugruppen mit mehreren Teilen.
Häufig gestellte Fragen
Was sind technische Toleranzen und warum sind sie wichtig?
Technische Toleranzen definieren die zulässige Maßabweichung in einem gefertigten Teil – den akzeptablen Bereich zwischen Mindest- und Höchstmaß, der dennoch eine korrekte Montage und Funktion ermöglicht. Sie existieren, weil kein Fertigungsprozess perfekt identische Teile produzieren kann: Werkzeugverschleiß, thermische Ausdehnung, Vibration und Materialschwankungen erzeugen alle Maßabweichungen. Ohne Toleranzen gibt es keinen objektiven Standard für die Annahme oder Ablehnung von Teilen. Sie wirken sich direkt auf Montagequalität, Produktzuverlässigkeit, CNC-Bearbeitungskosten und Austauschbarkeit aus – was sie zu einer der folgenreichsten Spezifikationen auf jeder technischen Zeichnung macht.
Was ist der Unterschied zwischen einseitigen und zweiseitigen Toleranzen?
Einseitige Toleranzen erlauben Abweichungen nur in eine Richtung vom Nennmaß – zum Beispiel 25,00 +0,00/-0,05 mm, wobei das Teil nur kleiner als der Nennwert sein kann. Zweiseitige Toleranzen erlauben Abweichungen in beide Richtungen – 25,00 ±0,05 mm, wobei das Teil größer oder kleiner sein kann. Einseitige Toleranzen sind nützlich, wenn eine Grenze funktional kritisch ist und die andere nicht, wie bei Wellenpassungen, bei denen die Welle das Nennmaß nicht überschreiten darf. Zweiseitige Toleranzen sind in der allgemeinen CNC-Bearbeitung häufiger, da sie der Fertigung Flexibilität bieten, Prozessdrift in beide Richtungen auszugleichen, ohne sofort nicht-konforme Teile zu produzieren.
Was ist GD&T und wie unterscheidet es sich von standardmäßigen Maßtoleranzen?
GD&T (Geometrische Produktspezifikation und Tolerierung) ist eine symbolische Ingenieursprache — standardisiert durch ASME Y14.5 in Nordamerika — die Form, Ausrichtung, Position und Rundlauf von gefertigten Merkmalen steuert. Standardmäßige Maßtoleranzen steuern nur die Größenabweichung (wie groß ein Merkmal ist). GD&T steuert die funktionale Geometrie — ob eine Oberfläche eben ist, ob ein Loch an der richtigen Position relativ zu einer Montagebezugsfläche liegt, ob eine Welle konzentrisch zu ihrer Lagerbohrung ist. Diese Unterscheidung ist entscheidend, da ein Bauteil alle Durchmesser innerhalb der Maßspezifikation aufweisen kann und dennoch funktional versagt, wenn Merkmale falsch ausgerichtet sind. GD&T wird häufig in der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik eingesetzt, wo die funktionale Montageleistung explizit gesteuert werden muss.
Wie eng können CNC-Bearbeitungstoleranzen sein?
Standardmäßiges 3-Achs-CNC-Fräsen erreicht ±0,05–0,1 mm unter normalen Bedingungen. CNC-Drehen erreicht ±0,01–0,05 mm bei konzentrischen Merkmalen. Reiben bringt Bohrungstoleranzen auf ±0,005–0,02 mm. Schleifen erreicht ±0,002–0,01 mm. Honen und Läppen erreichen ±0,001 mm und darunter für Ultrapräzisionsanwendungen. Unterhalb von etwa ±0,01 mm ist konventionelle CNC-Bearbeitung in der Regel unzureichend und Schleifen oder Honen ist erforderlich. Sehr enge Toleranzen erfordern auch temperaturkontrollierte Umgebungen, da die thermische Ausdehnung des Werkstücks selbst bei diesen Präzisionsniveaus zu Maßabweichungen führt. Die Spezifikation engerer Toleranzen, als der Fertigungsprozess zuverlässig erreichen kann, erhöht die Kosten erheblich, ohne die Ausbeute zu verbessern.
Was sind Spiel-, Übergangs- und Presspassungen?
Diese drei Passungsarten definieren, wie sich Welle und Bohrung relativ zueinander montieren lassen. Eine Spielpassung hat immer eine kleinere Welle als die Bohrung — was einen positiven Spalt erzeugt, der Rotation, Gleiten oder freie Montage ermöglicht. Eine Übergangspassung hat überlappende Toleranzzonen, die je nach tatsächlich gemessenen Maßen entweder leichtes Spiel oder leichte Überdeckung erzeugen — verwendet, wo präzise Positionierung wichtig ist, aber keine dauerhafte Montage erforderlich ist. Eine Presspassung hat immer eine größere Welle als die Bohrung — was Presskraft oder thermische Montage erfordert und hohen Kontaktdruck sowie starken mechanischen Halt erzeugt. Die richtige Passungsart hängt von der Montagefunktion ab: Spiel für Lager und rotierende Teile, Übergang für Positioniermerkmale, Press für dauerhafte strukturelle Verbindungen.
Wie wirkt sich die Toleranzakkumulation auf die Montagequalität aus?
Toleranzakkumulation tritt auf, wenn Maßabweichungen mehrerer Komponenten in einer Baugruppe kumulieren, was funktionale Probleme verursachen kann, selbst wenn jedes einzelne Teil innerhalb seiner spezifizierten Toleranz liegt. In einer linearen Baugruppe aus fünf Komponenten mit jeweils ±0,1 mm Toleranz beträgt die kumulative Abweichung im schlechtesten Fall ±0,5 mm — das Fünffache der Toleranz eines einzelnen Teils. Wenn das Montagespiel weniger als 0,5 mm Abweichung für die Funktion erfordert, treten Montagefehler auf, obwohl jedes Teil einzeln konform ist. Die Toleranzanalyse — mit Worst-Case-Methoden für sicherheitskritische Anwendungen oder RSS-statistischen Methoden für die Serienproduktion — identifiziert, welche Komponenten die Montageabweichung treiben und wo Toleranzverschärfung oder Designvereinfachung das Ausfallrisiko am effektivsten reduzieren.
Warum beeinflusst die Toleranz die CNC-Bearbeitungskosten so erheblich?
Engere Toleranzen erfordern langsamere Bearbeitung (um thermische und mechanische Störungen zu reduzieren), zusätzliche Bearbeitungsgänge (Schlicht- und Fertigbearbeitung), In-Prozess-Messung und Kompensationszyklen sowie oft vollständig andere Prozesse (Schleifen statt Fräsen). Die Prüfzeit steigt nichtlinear — die Verifizierung von ±0,005 mm Toleranzen erfordert CMM-Prüfung, die 5–20× länger dauert als einfache Lehren- oder Mikrometerprüfungen. Die Ausschussrate steigt, wenn das akzeptable Maßfenster relativ zur Prozessverteilung enger wird. Für OEM-Käufer spiegeln sich diese Kosten im Preis bearbeiteter Teile wider: Ein Bauteil mit unnötig engen Toleranzen kann 50–100% mehr kosten als funktional äquivalente Teile mit angemessen abgestimmten Toleranzen. Die Überprüfung der Toleranzspezifikationen mit Ihrem CNC-Lieferanten vor der endgültigen Zeichnungsfreigabe ist ein wertvoller Schritt für jedes Präzisionsbauteil.
Welche Prüfmethode ist für verschiedene Toleranzniveaus geeignet?
Die Prüfmethode muss der erforderlichen Messpräzision entsprechen. Digitale Messschieber (±0,02–0,05 mm Unsicherheit) sind für Toleranzen von ±0,1 mm und darüber geeignet. Mikrometer (±0,002–0,005 mm) eignen sich für Toleranzen bis etwa ±0,01 mm bei Außenmaßen. Koordinatenmessgeräte — CMMs — sind für GD&T-geometrische Kontrollen (echte Position, Ebenheit, Parallelität) und für Maßtoleranzen unter ±0,01 mm erforderlich. Gut-/Schlecht-Lehren bieten eine schnelle 100%-Pass/Fail-Verifizierung in der Serienproduktion ohne quantitative Messung. Für OEM-Käufer, die Präzisionsbauteile erhalten, ist die Anforderung von CMM-Prüfberichten mit bezugsflächenreferenzierten Messungen für kritische GD&T-Merkmale der angemessene Qualitätsstandard — einfache Maßberichte ohne Positionsdaten sind für komplexe Präzisionsbaugruppen unzureichend.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in Präzisions-CNC-Bearbeitung, Toleranzoptimierung, GD&T-Implementierung und Präzisionsmontage für Luft- und Raumfahrt, Automobilindustrie und industrielle OEM-Anwendungen. Technische Referenzen: ASME Y14.5-2018 (Dimensioning and Tolerancing), ISO 2768 (Allgemeintoleranzen), ISO 286 (Grenzmaße und Passungen), AS9100 Rev D (Qualitätsmanagement Luft- und Raumfahrt).
Benötigen Sie Präzisions-CNC-Bauteile mit den richtigen Toleranzen — nicht nur engen?
Bei CMS überprüfen wir technische Toleranzspezifikationen im Rahmen jeder DFM-Analyse, kennzeichnen übermäßig tolerierte Merkmale, die Kosten verursachen, ohne funktionalen Nutzen zu bieten, und schlagen GD&T-Verbesserungen vor, die die Montagezuverlässigkeit erhöhen, ohne die Bearbeitungskomplexität zu steigern. Ob Sie einzelne Komponenten beschaffen oder eine mehrteilige Präzisionsbaugruppe verwalten, unser Ingenieurteam bringt die Toleranzexpertise mit, die Ihr Projekt benötigt.
[DFM-Toleranzprüfung und Bearbeitungsangebot anfordern →]


