
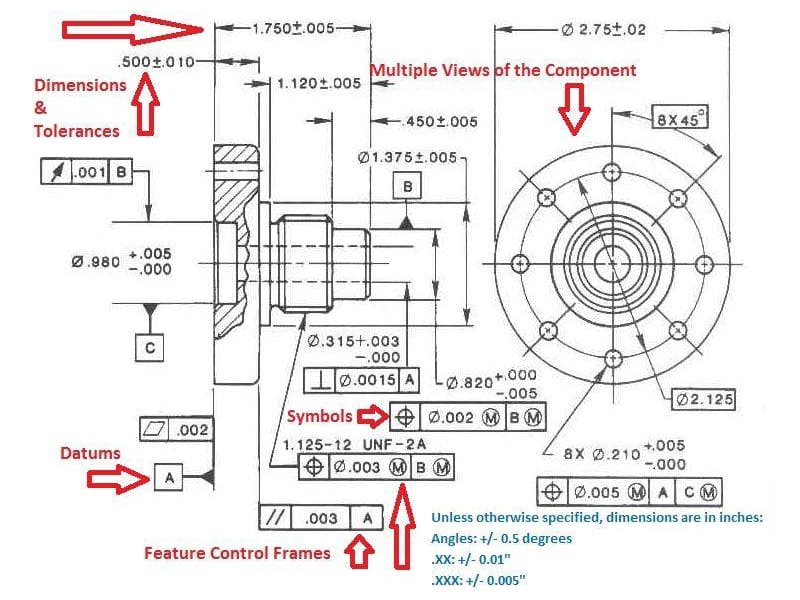
Быстрый ответ: Инженерные допуски определяют допустимое отклонение размеров изготовленной детали — допустимый диапазон, в пределах которого деталь может быть собрана, функционировать и соответствовать эксплуатационным требованиям. Задаваемые как номинальный размер плюс-минус допустимое отклонение (например, 25,00 ±0,05 мм), допуски контролируют точность сборки, надёжность изделия и стоимость обработки CNC. Более жёсткие допуски повышают точность, но увеличивают время обработки, сложность контроля и риск брака. Цель — соответствие допуска функциональному назначению, а не назначение максимально достижимой точности.
Почему инженерные допуски важны в производстве
Ни один процесс обработки не производит абсолютно идентичные детали. Токарные центры CNC, фрезерные станки, шлифовальные станки и машины для литья под давлением — все создают отклонения размеров, вызванные износом инструмента, тепловым расширением, вибрацией станка и неоднородностью материала. Инженерные допуски существуют для определения того, какое отклонение допустимо, прежде чем деталь перестанет правильно функционировать.
Для производителей OEM, закупающих прецизионные компоненты CNC, допуски являются одними из наиболее значимых характеристик на чертеже. Они определяют, будут ли детали правильно собираться в течение производственного цикла, будут ли посадочные места подшипников работать так, как задумано, и — что критически важно — сколько будет стоить изготовление детали. Ужесточение допуска с ±0,1 мм до ±0,02 мм на обработанном отверстии может утроить время обработки и потребовать контроля CMM для каждой детали — ради элемента, который функционально может и не требовать такого уровня точности.
Правильно спроектированные допуски балансируют три конкурирующих требования: функциональные характеристики, производственные возможности и экономику производства. Достижение этого баланса — одна из наиболее ценных инженерных задач в разработке продукта — и один из самых распространённых источников ненужных затрат, когда он нарушается.
Что такое инженерные допуски? Определение и основы
Инженерный допуск — это допустимый предел отклонения от заданного номинального размера. Он определяет допустимый диапазон, в пределах которого изготовленный размер должен находиться, чтобы считаться соответствующим.
Стандартное представление:
Номинальный размер ± Допустимое отклонение
Например, вал, заданный как 25,00 ±0,05 мм должен после обработки иметь размер от 24,95 мм до 25,05 мм. Любая деталь, выходящая за этот диапазон, является несоответствующей — независимо от того, насколько близко она подходит к пределу.
Почему точные размеры недостижимы
Производственные отклонения неизбежны и возникают из-за:
- Износ инструмента — режущие кромки постепенно изменяют геометрию, смещая размеры по мере производственного цикла
- Тепловое расширение — шпиндели, приспособления и заготовки расширяются при повышении температуры во время обработки
- Вибрация станка — динамические силы при резании создают микросмещение инструмента относительно заготовки
- Неоднородность материала — твёрдость, зернистая структура и остаточные напряжения варьируются внутри партий материала и между ними
- Непостоянство закрепления — небольшие отклонения усилия зажима и посадки заготовки изменяют фактическое положение инструмента
Допуски признают эту реальность и определяют зону, в пределах которой отклонения допустимы для функциональной сборки и рабочих характеристик.
Номинальный размер против фактического размера
Номинальный размер — это целевой размер конструктора, теоретически идеальный размер. Фактический размер — это то, что измеряется на обработанной детали. Хороший проект допусков создаёт диапазон, достаточно широкий для стабильного достижения выбранным производственным процессом и достаточно узкий для обеспечения надёжной сборки и функционирования.
В нашем производственном опыте работы с прецизионными компонентами CNC наиболее распространённые ошибки в чертежах, с которыми мы сталкиваемся, — это допуски, которые либо слишком жёсткие для указанного процесса (создающие ненужный брак и затраты), либо применяются непоследовательно — жёсткие на нефункциональных элементах, свободные на критических сопряжениях. И то, и другое создаёт проблемы.
Типы инженерных допусков
Односторонние допуски
Односторонние допуски допускают отклонение только в одном направлении от номинального размера. Вал, заданный как 25,00 +0,00/-0,05 мм может быть только меньше номинала — никогда больше. Это полезно, когда один предел функционально критичен, а другой нет.
Когда использовать односторонние допуски:
- Посадки с зазором вал-отверстие, где вал не должен превышать номинальный размер
- Прессовые посадки, где натяг должен быть гарантирован
- Любая сборка, где один предел создаёт отказ по натягу или зазору, а другой — нет
Производственное преимущество: Станочники могут направлять дрейф процесса в безопасную сторону окна допуска, повышая выход годных без ущерба для функциональности.
Двусторонние допуски
Двусторонние допуски допускают отклонение в обоих направлениях от номинала. 25,00 ±0,05 мм позволяет размеру находиться в диапазоне от 24,95 до 25,05 мм. Это наиболее распространённый формат допуска в общей обработке CNC, поскольку он обеспечивает производственную гибкость — процесс может дрейфовать в любом направлении, не производя немедленно несоответствующие детали.
Лучше всего подходит для: Общая обработка, некритические размеры, элементы, где симметричное отклонение допустимо.
Предельные допуски
Предельные допуски задают верхний и нижний пределы размеров напрямую, без использования обозначения ±. Отверстие, заданное как 25,01/24,98 мм определяет точный допустимый диапазон. Этот формат устраняет неоднозначность при контроле и широко применяется в точных посадках подшипников и стандартизированных системах отверстий.
Лучше всего подходит для: Точные посадки, посадочные отверстия под подшипники, любые применения, где точные верхние и нижние пределы должны быть понятны контролёру без арифметических расчётов.
Геометрические допуски (GD&T)
Геометрические допуски контролируют форму, ориентацию, положение и биение — свойства, которые одними размерными допусками невозможно adequately определить. Деталь может иметь все диаметры в пределах спецификации, но всё равно не пройти функциональный контроль, если отверстие не соосно с осью вала или если установочная поверхность недостаточно плоская для надёжного уплотнения.
GD&T (Geometric Dimensioning and Tolerancing — геометрическое задание размеров и допусков) описывает эти функциональные взаимосвязи через стандартизированный символьный язык, определённый ASME Y14.5 (широко используется в Северной Америке) и стандартами ISO GPS (используются на международном уровне). Ключевые виды контроля GD&T включают:
| Контроль GD&T | Что он контролирует | Типичная область применения |
|---|---|---|
| Плоскостность | Отклонение поверхности от идеальной плоскости | Уплотнительные поверхности, станины станков |
| Круглость | Округлость поперечного сечения | Посадочные отверстия под подшипники, валы |
| Цилиндричность | Комбинированная круглость и прямолинейность | Прецизионные валы, отверстия |
| Параллельность | Угловое соотношение между поверхностями/осями | Рельсовые системы, корпуса подшипников |
| Перпендикулярность | Соотношение 90° между элементами | Установочные поверхности, отверстия под колонны |
| Истинное положение | Расположение элемента относительно баз | Схемы болтовых отверстий, функциональные отверстия |
| Соосность | Соосность осей | Вращающиеся узлы, эксцентричные элементы |
| Биение | Отклонение поверхности при вращении | Вращающиеся валы, шпиндели |
Практическая сила GD&T заключается в том, что он передаёт функциональное назначение, а не просто размерные пределы. Указание ±0,1 мм на диаметр болтового отверстия говорит станочнику, какого размера делать отверстие, но позиционный допуск ⌀0,2 мм указывает, где именно должно находиться отверстие относительно сборочной базы — а именно это определяет, войдёт ли болт.
Сравнение типов допусков
| Тип допуска | Контролирует | Сложность | Лучшее приложение |
|---|---|---|---|
| Односторонний | Размер (одно направление) | Низкий | Прессовые посадки, критичные элементы с односторонним пределом |
| Двусторонний | Размер (оба направления) | Низкий | Общая механообработка, большинство элементов |
| Предельный | Размер (явные верхний/нижний) | Низкий | Точные посадки, посадочные отверстия под подшипники |
| GD&T | Геометрия, положение, ориентация | Умеренно-высокий | Прецизионные сборки, функциональные сопряжения |
ISO 2768 и ASME Y14.5: стандарты допусков, определяющие производство CNC
ISO 2768: общие допуски для обработки CNC
ISO 2768 — наиболее широко используемый международный стандарт общих размерных допусков в обработке CNC. Он определяет классы допусков по умолчанию, которые применяются ко всем размерам на чертеже, где отдельные допуски не указаны явно — устраняя необходимость указывать каждый размер отдельно.
ISO 2768 определяет четыре класса допусков для линейных размеров:
| Класс | Код | Типичный линейный допуск (для 30–120 мм) | Применение |
|---|---|---|---|
| Точный | f | ±0,05 мм | Прецизионные детали, обработанные на CNC |
| Средний | m | ±0,10 мм | Общая обработка CNC (наиболее распространённая) |
| Грубый | c | ±0,20 мм | Листовой металл, общее изготовление |
| Очень грубый | v | ±0,50 мм | Сварные сборки, черновое изготовление |
ISO 2768-m является спецификацией по умолчанию для большинства общего CNC machining. Она балансирует точность с эффективностью производства — достаточно строгая для большинства промышленных сборок, достижимая стандартными 3-осевыми CNC обрабатывающими центрами без специального контроля процесса.
Когда на чертеже просто указано “ISO 2768-m” без отдельных указаний допусков на каждом размере, механик и поставщик понимают, что допуск по умолчанию применяется ко всем неуказанным размерам. Это значительно упрощает чертежи и сокращает инженерное время, необходимое для указания каждой некритичной особенности.
ASME Y14.5: GD&T стандарт для функционального контроля
ASME Y14.5 — основной GD&T стандарт, используемый в аэрокосмической, автомобильной и оборонной промышленности США. Он определяет символьный язык, правила и методы интерпретации геометрических допусков на инженерных чертежах.
Ключевые концепции, определённые ASME Y14.5, включают:
- Базы — опорные точки, оси или плоскости, от которых производятся измерения
- Рамки управления элементами — символьные рамки на чертежах, которые указывают тип допуска, значение и ссылки на базы
- Модификаторы материального состояния (MMC, LMC, RFS) — правила, которые корректируют зоны допуска в зависимости от фактического размера элемента
- Истинное положение — теоретически точное расположение элемента относительно его базовой структуры
Для OEM покупателей, проверяющих чертежи поставщиков или передающих спецификации CNC поставщикам, знакомство с классами ISO 2768 и нотацией ASME Y14.5 — это практическое знание, которое предотвращает неверную интерпретацию и дорогостоящую переделку.
Инженерные посадки: зазор, переход и натяг
Инженерные посадки определяют, как две сопрягаемые детали — обычно вал и отверстие — собираются относительно друг друга. Тип посадки определяется размерным соотношением между сопрягаемыми деталями и напрямую влияет на поведение при сборке, вращательные характеристики и механическую стабильность.
Свободный крой
В посадке с зазором вал всегда меньше отверстия. Разница (зазор) позволяет свободное относительное движение между деталями — вращение, скольжение или лёгкую сборку и разборку.
Характеристики посадки с зазором:
- Вал всегда меньше отверстия
- Положительный зазор при всех условиях допуска
- Позволяет вращение, скольжение или свободную сборку
- Величина зазора зависит от выбранных конкретных классов допуска
Применение: Подшипники скольжения, вращающиеся валы в корпусах, скользящие компоненты, сборки, требующие частой разборки.
Критическая точка проектирования: Слишком большой зазор вызывает вибрацию, шум и несоосность. Слишком малый вызывает нагрев и сложность сборки. Производители подшипников публикуют конкретные требования к зазору для различных условий скорости и нагрузки — это функциональные спецификации, которые определяют выбор допуска, а не произвольная точность.
Переходная посадка
Переходная посадка создаёт либо небольшой зазор, либо небольшой натяг в зависимости от того, где в пределах допуска фактически измеряются сопрягаемые детали. Зоны допуска вала и отверстия перекрываются, поэтому результат сборки статистически распределяется между двумя условиями.
Характеристики переходной посадки:
- Может создавать небольшой зазор или небольшой натяг
- Требует контролируемой обработки и inspection
- Обеспечивает лучшую позиционную точность, чем посадки с зазором
- Позволяет разборку без разрушающего усилия
Применение: Ступицы шестерён, фланцы муфт, установочные штифты, втулки шпоночных пазов — везде, где важна точная позиция, но постоянная сборка не требуется.
Прессовая посадка
В посадке с натягом вал намеренно больше отверстия. Сборка требует усилия — либо механической запрессовки, либо термического расширения (нагрев корпуса или охлаждение вала для временного изменения размеров). Возникающее контактное давление создаёт прочное механическое удержание без крепежа.
Характеристики посадки с натягом:
- Вал больше отверстия при всех условиях допуска
- Сборка требует усилия или термического перепада
- Создаёт высокое контактное давление между сопрягаемыми поверхностями
- Обеспечивает отличную передачу крутящего момента и жёсткость
Применение: Наружные кольца подшипников в корпусах, ступицы шестерён на валах, постоянные структурные сборки, запрессованные штифты и втулки.
Осторожность при проектировании: Чрезмерный натяг в хрупких материалах (чугун, керамика, закалённая сталь) может вызвать растрескивание при сборке. Натяг должен рассчитываться с учётом предела текучести материала и возможностей метода сборки.
Система отверстия vs. Система вала
Сайт система отверстия сохраняет размер отверстия постоянным и изменяет вал для достижения различных посадок. Это стандартный подход в большинстве CNC machining, поскольку стандартные диаметры сверл, развёрток и расточного инструмента естественно обеспечивают согласованные размеры отверстий — изменение размера вала на токарном станке проще и дешевле, чем изменение размера отверстия.
Сайт система вала сохраняет диаметр вала постоянным и изменяет отверстие. Это используется, когда стандартные диаметры пруткового проката для валов фиксированы поставкой или другими ограничениями.
Для большинства OEM CNC обработанных компонентов система отверстия является стандартной. При указании посадок на инженерных чертежах для производства поставщиком это правильное допущение, если нет конкретной причины использовать систему вала.
Сводка инженерных посадок
| Тип посадки | Вал vs. Отверстие | Метод сборки | Типичная область применения |
|---|---|---|---|
| Зазор | Вал < Отверстие | Ручная сборка | Подшипники, вращающиеся валы, направляющие |
| Переходная | Вал ≈ Отверстие | Лёгкое прессование или вручную | Шестерни, установочные элементы, муфты |
| Помехи | Вал > Отверстие | Прессовая посадка или термическая | Неразъёмные соединения, высокомоментные соединения |
GD&T подробно: базы, рамки управления элементами и ключевые средства контроля
Что такое база?
База — это теоретически точная исходная точка, ось или плоскость, установленная физическими элементами детали и используемая как начало отсчёта для всех размерных и геометрических измерений. Базы моделируют то, как детали фактически устанавливаются, базируются и ориентируются при сборке, — что делает их функциональной основой GD&T.
Система баз обычно использует три взаимно перпендикулярные базы (первичную, вторичную, третичную — обозначаемые A, B, C), которые последовательно ограничивают степени свободы детали, отражая то, как деталь закрепляется при сборке или эксплуатации.
Почему выбор баз критически важен: Плохой выбор баз приводит к тому, что результаты контроля различаются между установками, даже когда фактическая геометрия детали идентична. Базами должны быть те же поверхности, которые используются для наладки производства и базирования при сборке, — а не произвольные удобные поверхности.
Рамка управления элементом
Рамка управления элементом — это прямоугольная рамка на инженерном чертеже, которая задаёт все требования GD&T для контролируемого элемента. При чтении слева направо она содержит:
- Символ геометрической характеристики (например, ⌖ для истинного положения, ⏥ для плоскостности)
- Значение допуска (например, ⌀0,2 мм — знак диаметра указывает на цилиндрическую зону допуска)
- Модификатор материального состояния (MMC, LMC или RFS, когда применимо)
- Ссылки на базы (первичная, вторичная, третичная)
Истинное положение
Истинное положение (⌖) — наиболее широко используемый контроль GD&T в точном производстве. Оно определяет теоретически точное расположение элемента (обычно оси отверстия или бобышки) относительно его баз и задаёт зону допуска — обычно цилиндр диаметром X, — в пределах которой должна находиться фактическая ось элемента.
Истинное положение имеет два основных преимущества перед координатным размерением с допусками ±:
Более используемый допуск: Координатный допуск ± создаёт квадратную зону; истинное положение создаёт цилиндрическую зону. Цилиндрическая зона имеет на 57% большую площадь, чем эквивалентная квадратная зона, — это означает, что одно и то же функциональное требование допускает больше производственных отклонений, снижая стоимость без ущерба для сборочных характеристик.
Функциональная точность: Истинное положение напрямую отражает функцию сборки (подходит ли болт?), тогда как координатные допуски отражают удобство измерения. GD&T сообщает, почему элемент должен быть расположен точно, а не только где он должен номинально находиться.
Плоскостность и параллельность
Плоскостность контролирует, насколько одна поверхность может отклоняться от теоретически идеальной плоскости. Она не зависит от какой-либо базы — плоскостность измеряется по самой поверхности, а не относительно чего-либо ещё. Уплотнительные поверхности на гидравлических коллекторах, станинах станков и точных приспособлениях обычно имеют спецификации плоскостности, поскольку площадь контакта поверхности напрямую влияет на эффективность уплотнения и распределение нагрузки.
Параллельность контролирует ориентацию одного элемента относительно базовой поверхности или оси. Она требует ссылку на базу и контролирует как угол, так и прямолинейность контролируемого элемента относительно этой ссылки. Направляющие подшипников, направляющие скольжения и направляющие поверхности — типичные применения параллельности: угловое отклонение создаёт неравномерное распределение нагрузки и ускоренный износ.
Инженерные допуски в CNC обработке: реалистичные возможности
Понимание того, что CNC обработка может надёжно обеспечить, — и где находятся пределы процесса, — необходимо для задания выполнимых допусков.
Типичные возможности допусков CNC обработки
| Процесс | Типичный достижимый допуск | Гладкость поверхности (Ra) | Примечания |
|---|---|---|---|
| Фрезерование с ЧПУ | ±0,05–0,1 мм | 0,8–3,2 мкм | Стандартные 3-осевые, общие элементы |
| Токарная обработка с ЧПУ | ±0,01–0,05 мм | 0,4–1,6 мкм | Соосные элементы, лучше чем фрезерование |
| Расширитель | ±0,005–0,02 мм | 0,4–0,8 мкм | Чистовая обработка отверстий, превосходная круглость |
| Шлифование | ±0,002–0,01 мм | 0,1–0,4 мкм | Высокоточные валы, отверстия |
| Хонингование | ±0,001–0,005 мм | 0,05–0,2 мкм | Цилиндрические отверстия, поверхности подшипников |
| Притирка | ±0,001 мм или точнее | < 0,05 мкм | Ультрапрецизионные, уплотнительные поверхности |
Что ограничивает точность CNC
Несколько переменных ограничивают достижимый допуск в производстве:
Жёсткость станка: Вибрация и прогиб под действием сил резания смещают фактические размеры от запрограммированных значений. Высокожёсткие обрабатывающие центры лучше выдерживают жёсткие допуски, чем станки общего назначения, — но даже лучшие станки имеют пределы в агрессивных условиях.
Отклонение инструмента: Концевые фрезы малого диаметра и инструменты с большим вылетом прогибаются под действием сил резания, что создаёт вариацию диаметра и конусность на обрабатываемых поверхностях. В нашем производственном опыте концевая фреза 6 мм при глубине резания 3× диаметра в легированной стали может отклониться достаточно, чтобы создать погрешность размера 0,05 мм — что составляет весь бюджет допуска на многих прецизионных элементах.
Тепловое расширение: Типичная стальная заготовка расширяется примерно на 12 мкм на метр на °C. В цикле обработки, который повышает температуру детали на 10°C, размер 200 мм изменяется примерно на 24 мкм — это существенно, когда допуск составляет ±0,02 мм. Прецизионная работа требует термостабилизированной среды и компенсации, заложенной в процесс обработки.
Поведение материала: Алюминий обрабатывается чисто и хорошо держит размеры. Нержавеющая сталь наклёпывается во время резания, вызывая упругий возврат и вариацию размеров. Низкая теплопроводность титана концентрирует тепло в зоне резания, влияя как на качество поверхности, так и на размерную стабильность.
Когда следует указывать шлифование вместо фрезерования
Для допусков точнее примерно ±0,01 мм или требований к чистоте поверхности ниже Ra 0,4 мкм обычно требуется шлифование, а не обычное CNC фрезерование или точение. Шлифование удаляет материал мелкими абразивами на высоких скоростях шпинделя, обеспечивая размерную и поверхностную точность, которую твёрдосплавные режущие инструменты не могут обеспечить. Для OEM покупателей, указывающих прецизионные валы, посадочные отверстия подшипников или уплотнительные поверхности, понимание этого технологического порога помогает установить реалистичные ожидания по допускам и избежать указания допусков, требующих изменения процесса, о котором quoted поставщик мог не сообщить.
Анализ размерных цепей: почему допусков отдельных деталей недостаточно
Размерная цепь возникает, когда вариация размеров от нескольких компонентов накапливается в сборке, потенциально вызывая функциональный отказ, даже когда каждая отдельная деталь находится в пределах спецификации.
Как происходит накопление
Рассмотрим сборку с пятью компонентами в линейной цепи, каждый с допуском ±0,1 мм. В худшем случае все пять деталей могут одновременно находиться на своём максимальном (или минимальном) пределе — создавая общую вариацию сборки ±0,5 мм. Является ли эта вариация сборки приемлемой, полностью зависит от требования к функциональному зазору или люфту.
Анализ наихудшего случая
Анализ наихудшего случая предполагает максимально возможное накопление — все компоненты одновременно на своих предельных значениях. Этот подход гарантирует успех сборки при любой комбинации размеров изготовленных деталей, но может потребовать допусков настолько жёстких, что они становятся экономически невыгодными.
Лучше всего подходит для: Критичные для безопасности сборки, мелкосерийное производство, применения, где единичный отказ недопустим.
Ограничение: Требует более жёстких допусков отдельных деталей, чем может быть фактически необходимо в производстве, где статистически крайне маловероятно, что все детали одновременно окажутся на предельных значениях.
Статистический анализ допусков (метод RSS)
Статистический анализ использует математику корня суммы квадратов (RSS) для расчёта вариации сборки на основе статистического распределения допусков отдельных деталей:
σ_сборки = √(σ₁² + σ₂² + σ₂² + … + σₙ²)
Этот подход более точно отражает производственную реальность: детали варьируются нормально вокруг своих средних значений, и вероятность того, что все одновременно достигнут своих крайних значений, очень низка в серийном производстве. Статистические методы позволяют использовать более свободные допуски отдельных деталей при той же функциональной надёжности сборки — снижая стоимость производства без увеличения частоты отказов сборки.
Лучше всего подходит для: Крупносерийное производство, хорошо охарактеризованные производственные процессы с известными данными Cpk.
Ограничение: Требует данных о воспроизводимости процесса (значений Cpk) и допускает небольшую статистическую вероятность отказов сборки, которая должна быть оценена с учётом последствий отказа.
Как уменьшить проблемы накопления
- Применяйте проектирование на основе баз GD&T — согласованные базы уменьшают накопление позиционной вариации across нескольких деталей в сборке
- Уменьшите количество компонентов в критических цепях — меньше деталей означает меньше вкладов в допуск; объединение компонентов через упрощение конструкции напрямую снижает риск накопления
- Избирательно ужесточайте допуски — определите, какой компонент(ы) в цепи вносит наибольшую вариацию, и ужесточите именно их, а не ужесточайте все детали одинаково
- Используйте регулируемые интерфейсы — прокладки, установочные винты и регулируемые элементы позволяют компенсировать накопленную вариацию допусков на этапе сборки
Как допуски влияют на стоимость производства: экономика точности
Связь между допуском и стоимостью нелинейна. Стандартные допуски (диапазон ±0,1 мм) достижимы в обычных операциях обработки на обычных скоростях — влияние на стоимость минимально. По мере ужесточения допусков время обработки увеличивается, частота контроля растёт, доля брака увеличивается, и в конечном итоге становятся необходимыми дополнительные процессы (шлифование, хонингование). Кривая стоимости резко ускоряется примерно при ±0,01 мм и ниже.
Время обработки и допуск
Достижение более жёстких допусков обычно требует:
- Сниженных скоростей резания и подач (меньше тепловых и механических возмущений)
- Дополнительных полуфинишных и финишных проходов (постепенное удаление материала)
- Циклов измерения и компенсации в процессе обработки (станок останавливается для измерения, корректирует, затем продолжает)
- Термостабилизации между операциями (ожидание выравнивания температур)
Элемент, требующий ±0,05 мм, может потребовать 3 проходов обработки; тот же элемент при ±0,01 мм может потребовать 6 проходов плюс цикл измерения в процессе — более чем удваивая время цикла для одного элемента.
Стоимость контроля
Проверка жёстких допусков требует более производительного и трудоёмкого оборудования:
| Диапазон допуска | Типичный метод контроля | Относительное время контроля |
|---|---|---|
| ±0,1 мм и выше | Цифровые штангенциркули, простые калибры | Базовый уровень |
| ±0,02–0,1 мм | Микрометры, пневматические калибры | 2–3× |
| ±0,005–0,02 мм | CMM, прецизионное измерение | 5–10× |
| ±0,001–0,005 мм | CMM со специализированным щупом | 10–20× |
| Ниже ±0,001 мм | Термоконтролируемый CMM, лазерная интерферометрия | 20–50× |
Для покупателей OEM, ведущих крупносерийное производство, время контроля CMM каждой детали при жёстком допуске добавляет существенные затраты — часто больше, чем само время обработки. Указание контроля CMM для нефункциональных элементов — распространённое завышение требований, которое создаёт затраты без выгоды для качества.
Доля брака и ширина допуска
По мере сужения поля допуска доля продукции, выходящей за пределы приемлемого диапазона, увеличивается, поскольку вариация производственного процесса определяется возможностями станка — меняется только приемлемое окно. Удвоение точности (уменьшение ширины допуска вдвое) обычно более чем удваивает долю брака, потому что распределение процесса, которое комфортно укладывалось в ±0,1 мм, теперь чаще выходит за пределы ±0,05 мм.
Проблема избыточного ужесточения допусков
Согласно нашему опыту анализа чертежей заказчиков для DFM на производственном участке, избыточное ужесточение допусков — это самая распространённая и устранимая проблема затрат. Инженеры часто назначают самый жёсткий допуск, который они могут разумно представить для детали, вместо допуска, функционально необходимого. Результат — стоимость обработки на 30–100% выше необходимой при том же функциональном результате.
Практический подход: для каждого жёсткого допуска на чертеже задайте вопрос: “Какой отказ сборки или эксплуатации произойдёт, если этот размер будет на 50% свободнее?” Если ответ — “никакой”, ослабьте его.
Пример из практики: решение проблем сборки через GD&T-оптимизацию
Предыстория: Производитель прецизионных алюминиевых корпусов датчиков сталкивался с хроническими проблемами совмещения при сборке многокомпонентного узла. Отдельные компоненты проходили размерный контроль, но при сборке отверстия для крепления датчика часто не совпадали настолько, что требовалась ручная подгонка — это добавляло 8–12 минут на сборку трудозатрат и иногда приводило к бракованным сборкам, которые приходилось разбирать и переобрабатывать.
Исходная стратегия назначения допусков: В оригинальных чертежах использовались двусторонние размерные допуски (±0,1 мм на большинство элементов, ±0,05 мм на диаметры отверстий) без GD&T-контроля позиции и без единой стратегии баз. Каждый компонент измерялся от собственных базовых поверхностей, которые различались между деталями.
Основная причина: Без контроля позиционного допуска расположение отверстий могло одновременно находиться в наихудшем сочетании по сопрягаемым деталям — было возможно накопление несовмещения до 0,3 мм, при этом каждый отдельный размер технически оставался в допуске. Кроме того, несогласованное использование баз между деталями означало, что установочные базы при обработке не совпадали со сборочными базами, что вносило систематическое позиционное смещение.
Внедрённые инженерные изменения:
| Элемент | До | После |
|---|---|---|
| Контроль позиции | Отсутствует (только размерный) | Истинная позиция ⌀0,15 мм |
| Структура баз | Непоследовательный | Единая система баз A-B-C |
| Спецификация отверстия под подшипник | ±0,05 мм по диаметру | Предельный допуск H7 + контроль позиции |
| Метод контроля | Микрометры на станке | CMM с моделированием баз |
| Тип посадки | Не указано | Посадка с зазором H7/g6 (по системе отверстия) |
Результаты после внедрения:
| Показатель | До | После |
|---|---|---|
| Доля несовмещения при сборке | ~35% сборок | < 3% сборок |
| Время ручной подгонки на сборку | 8–12 минут | < 1 минуты |
| Доля отбраковки CMM (позиционная) | Не отслеживалась | < 2% |
| Доля брака сборки | ~8% | < 1% |
| Общие трудозатраты на сборку на единицу | Базовый уровень | Снижены ~28% |
Инженерный вывод: Проблема была не в том, что допуски были слишком свободными — а в том, что был назначен неправильный тип допуска. Размерные допуски контролировали размер элемента, но ничего не говорили о расположении. Позиционный допуск GD&T, применённый к согласованной структуре баз, контролировал то, что действительно важно для сборки: где находятся отверстия относительно друг друга и относительно сопрягаемого компонента. Для покупателей OEM это иллюстрирует, почему стоит попросить вашего поставщика CNC проверить соответствие GD&T — а не только размерный контроль — на прецизионных многокомпонентных сборках.
Руководство по DFM: проектирование инженерных допусков с учётом технологичности
Проектирование допусков — один из наиболее эффективных видов деятельности в рамках DFM (проектирование с учётом технологичности). Грамотно назначенные допуски снижают стоимость обработки, повышают стабильность поставщика и устраняют проблемы сборки до начала производства. Плохо назначенные допуски дают обратный эффект — и затраты накапливаются с каждым производственным циклом.
Соответствие допуска функции
Назначайте жёсткие допуски только там, где этого действительно требует функциональная работа. Отверстия под подшипники, уплотнительные поверхности, вращающиеся сопряжения и прецизионные установочные элементы обычно требуют жёстких допусков. Декоративные поверхности, неконтактные кромки, несущие опоры и элементы с зазором обычно не требуют. В типичной прецизионной обработанной детали 15–25% элементов являются функционально критичными; остальные 75–85% могут иметь стандартные допуски ISO 2768-m без влияния на эксплуатационные характеристики изделия.
Используйте стандартные посадки
Стандартизированные посадки из системы ISO (H7/g6, H7/k6, H7/p6 и т. д.) определены в любом справочнике по обработке, знакомы всем CNC-станочникам по всему миру и достижимы без специальной разработки процессов. Назначение нестандартных комбинаций допусков вместо стандартных посадок создаёт путаницу, требует более детального планирования контроля и часто не даёт функциональных преимуществ.
Применяйте GD&T выборочно
GD&T эффективен, но усложняет чертежи и увеличивает стоимость контроля. Применяйте геометрические допуски только там, где геометрия — а не только размер — определяет функциональную работу. Уплотнительная поверхность требует плоскостности. Схема расположения болтовых отверстий требует истинной позиции. Нерабочий торец бобышки не требует ни того, ни другого.
Избегайте каскадных жёстких допусков
Задание жёстких допусков на несколько элементов в размерной цепи многократно увеличивает стоимость и сложность изготовления. Определите один-два размера, которые действительно определяют собираемость, примените точность там, а в остальных местах допускайте стандартные допуски.
Контрольный список допусков для DFM
| Проверка конструкции | Действие |
|---|---|
| Требуется ли этот допуск функционально? | Если нет, ослабьте до ISO 2768-m |
| Можно ли заменить нестандартный допуск стандартной посадкой? | Используйте H7/g6, H7/k6 и т. д. |
| Согласованы ли базы с технологической настройкой? | Согласуйте базы на чертеже с базами приспособления |
| Проанализирована ли размерная цепь? | Выполните анализ по наихудшему случаю или RSS для критических цепей |
| Соответствует ли заданный допуск технологическим возможностям? | Проверьте данные Cpk поставщика для критических элементов |
| Применяется ли GD&T только там, где важна геометрия? | Удалите GD&T с нефункциональных элементов |
Методы контроля для инженерных допусков
Выбор правильного метода контроля так же важен, как и задание правильного допуска. Метод контроля должен обеспечивать измерение с требуемой точностью — использование цифрового штангенциркуля для контроля элемента с допуском ±0,005 мм физически бессмысленно.
Штангенциркули и микрометры
Цифровые штангенциркули (разрешение 0,01 мм, неопределённость измерения ±0,02–0,05 мм) подходят для общего контроля размеров при допусках ±0,1 мм и более. Они быстрые, портативные и подходят для использования в цехе на некритических элементах.
Микрометры (разрешение 0,001 мм, неопределённость измерения ±0,002–0,005 мм) подходят для допусков примерно до ±0,01 мм на наружных размерах. Это стандартный инструмент для контроля диаметра вала в точном производстве CNC.
Координатно-измерительные машины (CMM)
CMM используют прецизионную измерительную систему в 3D-пространстве для измерения геометрии, положения, плоскостности и других характеристик GD&T. Современные CMM обеспечивают неопределённость измерения ±0,001–0,003 мм при соответствующем измерительном щупе и контроле окружающей среды.
Контроль на CMM необходим для допусков истинного положения, профиля, плоскостности и параллельности — контроль GD&T, который невозможно выполнить простыми ручными инструментами. Для покупателей OEM, получающих прецизионные компоненты, протоколы контроля CMM с измерениями относительно баз являются надлежащей документацией качества для критических элементов.
Калибры «проходной/непроходной»
Калибры “проходной/непроходной” обеспечивают быструю и однозначную проверку размерных допусков по принципу “годен/не годен” без измерения фактического значения. Проходной конец калибра должен входить в элемент (проверка минимального материального состояния); непроходной конец не должен входить (проверка максимального материального состояния).
Калибры «проходной/непроходной» высокоэффективны для контроля стандартизированных элементов в крупносерийном производстве — диаметров отверстий, диаметров валов, резьбовых посадок — где требуется 100% контроль, но пропускная способность CMM недостаточна. Их ограничение в том, что они не предоставляют размерных данных для статистического управления процессами.
Оптические и бесконтактные системы
Оптические компараторы, системы машинного зрения и лазерные сканирующие системы измеряют размеры без физического контакта, что делает их идеальными для хрупких элементов, малой геометрии и сложных профилей поверхностей. Современные оптические CMM достигают точности, сравнимой с контактными CMM, для измерений поверхностей и положения, с более высокой скоростью для подходящих геометрий.
Применения по отраслям
Автомобильная промышленность
Современные автомобильные сборки требуют жёсткого контроля допусков на тысячах взаимодействующих компонентов — но давление затрат при объёмах производства в сотни тысяч единиц в год делает оптимизацию допусков критически важной. Компоненты двигателя (цилиндры, коленчатые валы, седла клапанов), шестерни трансмиссии и посадочные места подшипников несут жёсткие функциональные допуски. Конструкционные кронштейны, корпуса и некритические опоры используют стандартные допуски. Статистическое управление процессами (SPC) отслеживает ключевые характеристики в реальном времени, выявляя дрейф процесса до образования брака.
Аэрокосмическая промышленность
Требования к допускам в аэрокосмической отрасли — одни из самых строгих в производстве. Компоненты шасси, конструкционные фитинги, детали систем управления и компоненты двигателей часто требуют допусков ±0,005–0,025 мм с полным контролем положения и профиля GD&T. Все характеристики требуют документированного контроля с данными CMM и прослеживаемостью к эталонам калибровки. Согласно требованиям системы качества AS9100, аэрокосмические поставщики должны демонстрировать технологические возможности (Cpk ≥ 1,33) на критических характеристиках — что означает не просто соответствие допуску, а стабильное соответствие по всему распределению производства.
Медицинские устройства
Хирургические инструменты, имплантаты и диагностическое оборудование требуют прецизионных допусков по функциональным причинам и для соответствия нормативным требованиям. Несущие поверхности имплантатов, например, могут иметь спецификации шероховатости поверхности Ra ≤ 0,05 мкм и допуски диаметра ±0,005 мм или жёстче — что требует операций шлифования и притирки и 100% контроля CMM. Требования системы качества ISO 13485 предписывают документированную валидацию процессов и прослеживаемость для всех критических размеров медицинских изделий.
Прецизионная оснастка
Литьевые формы, штампы и корпуса режущего инструмента требуют прецизионных допусков, поскольку неточности оснастки напрямую переносятся в размерные отклонения каждой произведённой детали. Полость формы, завышенная на 0,05 мм, производит детали, завышенные на 0,05 мм — умноженные на каждый цикл за срок службы оснастки. Для покупателей OEM, заказывающих оснастку для пластиковых или штампованных металлических компонентов, допуск оснастки — это upstream-инвестиция, определяющая качество деталей на выходе.
Основные выводы
- Инженерные допуски определяют допустимый диапазон отклонений — зону, в пределах которой изготовленный размер должен находиться, чтобы деталь соответствовала функциональным требованиям.
- Четыре основных типа допусков — односторонний, двусторонний, предельный и GD&T — служат различным функциональным и производственным целям. GD&T контролирует геометрию, а не только размер.
- ISO 2768-m является стандартным значением по умолчанию для общего CNC machining; ASME Y14.5 предоставляет правила GD&T для прецизионного функционального контроля.
- Инженерные посадки (зазор, переходная, натяг) определяют поведение сборки между сопрягаемыми компонентами — система отверстия является стандартом для большинства сборок CNC machining.
- Накопление допусков может привести к отказу сборки, даже если отдельные детали соответствуют требованиям — всегда анализируйте накопленную вариацию для многодетальных сборок.
- Более жёсткие допуски стоят экспоненциально дороже — время обработки, сложность контроля и уровень брака возрастают нелинейно по мере сужения полей допусков.
- Избыточное ужесточение допусков — наиболее распространённая ошибка DFM — применяйте жёсткие допуски только там, где этого требует функциональная производительность, а в остальных случаях используйте стандарт ISO 2768-m.
- Для OEM покупателей, проверка соответствия GD&T и запрос отчётов о контроле CMM по критическим элементам — это правильный подход для точных многодетальных сборок.
Часто задаваемые вопросы
Что такое инженерные допуски и почему они важны?
Инженерные допуски определяют допустимое размерное отклонение в изготовленной детали — приемлемый диапазон между минимальными и максимальными размерами, который всё ещё позволяет обеспечить правильную сборку и функционирование. Они существуют потому, что ни один производственный процесс не может создать абсолютно идентичные детали: износ инструмента, тепловое расширение, вибрация и вариация материала — всё это создаёт размерное отклонение. Без допусков нет объективного стандарта для приёмки или отклонения деталей. Они напрямую влияют на качество сборки, надёжность продукта, стоимость CNC обработки и взаимозаменяемость — что делает их одной из наиболее значимых спецификаций на любом инженерном чертеже.
В чём разница между односторонними и двусторонними допусками?
Односторонние допуски допускают отклонение только в одном направлении от номинала — например, 25,00 +0,00/-0,05 мм, где деталь может быть только меньше номинального значения. Двусторонние допуски допускают отклонение в обоих направлениях — 25,00 ±0,05 мм, где деталь может быть как больше, так и меньше. Односторонние допуски полезны, когда один предел является функционально критичным, а другой — нет, например, при посадках вала, где вал не должен превышать номинальный размер. Двусторонние допуски более распространены в общем CNC machining, поскольку они обеспечивают гибкость производства для компенсации дрейфа процесса в любом направлении без немедленного получения несоответствующих деталей.
Что такое GD&T и чем он отличается от стандартных размерных допусков?
GD&T (Geometric Dimensioning and Tolerancing) — это символический инженерный язык, стандартизированный ASME Y14.5 в Северной Америке, который контролирует форму, ориентацию, положение и биение изготовленных элементов. Стандартные размерные допуски контролируют только вариацию размера (насколько велик элемент). GD&T контролирует функциональную геометрию — является ли поверхность плоской, находится ли отверстие в правильном положении относительно сборочной базы, соосен ли вал со своим подшипниковым отверстием. Это различие критично, поскольку деталь может иметь каждый диаметр в пределах размерной спецификации, но всё равно не работать функционально, если элементы не выровнены. GD&T широко используется в аэрокосмическом, автомобильном и медицинском производстве, где функциональные сборочные характеристики должны быть явно контролируемы.
Насколько tight могут быть допуски CNC machining?
Стандартное 3-осевое CNC milling достигает ±0,05–0,1 мм в нормальных условиях. CNC turning достигает ±0,01–0,05 мм на соосных элементах. Развёртывание доводит допуски отверстий до ±0,005–0,02 мм. Шлифование достигает ±0,002–0,01 мм. Хонингование и притирка достигают ±0,001 мм и ниже для ультрапрецизионных применений. Ниже примерно ±0,01 мм обычная CNC machining, как правило, недостаточна, и требуется шлифование или хонингование. Очень tight допуски также требуют сред с контролируемой температурой, поскольку тепловое расширение самой заготовки вызывает размерный дрейф на этих уровнях точности. Назначение более tight допусков, чем процесс производства может надёжно обеспечить, резко увеличивает стоимость без улучшения выхода годных.
Что такое посадки с зазором, переходные и с натягом?
Эти три типа посадок определяют, как вал и отверстие собираются относительно друг друга. Посадка с зазором всегда имеет вал меньше отверстия — создавая положительный зазор, который позволяет вращение, скольжение или свободную сборку. Переходная посадка имеет перекрывающиеся зоны допусков, создавая либо небольшой зазор, либо небольшой натяг в зависимости от фактических измеренных размеров — используется там, где важна точная позиция, но постоянная сборка не требуется. Посадка с натягом всегда имеет вал больше отверстия — требуя усилия запрессовки или термической сборки, создавая высокое контактное давление и прочное механическое удержание. Правильный тип посадки зависит от функции сборки: зазор для подшипников и вращающихся деталей, переходная для установочных элементов, натяг для постоянных структурных соединений.
Как накопление допусков влияет на качество сборки?
Накопление допусков происходит, когда размерная вариация от нескольких компонентов накапливается в сборке, потенциально вызывая функциональные проблемы, даже когда каждая отдельная деталь находится в пределах своего заданного допуска. В линейной сборке из пяти компонентов, каждый из которых имеет допуск ±0,1 мм, наихудшая кумулятивная вариация составляет ±0,5 мм — в пять раз больше допуска любой отдельной детали. Если зазор сборки требует менее 0,5 мм вариации для функционирования, отказы сборки будут происходить, несмотря на то, что каждая деталь индивидуально соответствует требованиям. Анализ накопления — с использованием методов наихудшего случая для критичных по безопасности применений или статистических методов RSS для крупносерийного производства — определяет, какие компоненты определяют вариацию сборки и где ужесточение допусков или упрощение конструкции наиболее эффективно снизят риск отказа.
Почему допуск так значительно влияет на стоимость CNC machining?
Достижение более tight допусков требует более медленной обработки (для снижения тепловых и механических возмущений), дополнительных проходов обработки (получистовая и чистовая), циклов внутрипроцессного измерения и компенсации, а часто и совершенно других процессов (шлифование вместо фрезерования). Время контроля увеличивается нелинейно — проверка допусков ±0,005 мм требует CMM inspection, которая занимает в 5–20 раз больше времени, чем простые проверки калибром или микрометром. Доля брака увеличивается по мере сужения приемлемого размерного окна относительно распределения процесса. Для покупателей OEM эти затраты отражаются в цене обработанных деталей: компонент с ненужными tight допусками может стоить на 50–100% больше, чем функционально эквивалентные детали с правильно подобранными допусками. Проверка спецификаций допусков с вашим поставщиком CNC перед финализацией чертежей — это высокоценный шаг для любого прецизионного компонента.
Какой метод контроля подходит для разных уровней допусков?
Метод контроля должен соответствовать требуемой точности измерения. Цифровые штангенциркули (неопределённость ±0,02–0,05 мм) подходят для допусков ±0,1 мм и выше. Микрометры (±0,002–0,005 мм) подходят для допусков примерно до ±0,01 мм на наружных размерах. Координатно-измерительные машины — CMMs — требуются для геометрических контролей GD&T (истинное положение, плоскостность, параллельность) и для размерных допусков ниже ±0,01 мм. Калибры Go/No-Go обеспечивают быструю 100% проверку годен/не годен в крупносерийном производстве без количественного измерения. Для покупателей OEM, получающих прецизионные компоненты, запрос отчётов CMM inspection с измерениями относительно баз для критических элементов GD&T является надлежащим стандартом качества — простые размерные отчёты без данных о положении недостаточны для сложных прецизионных сборок.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC в области оптимизации инженерных допусков, внедрения GD&T и прецизионной сборки для аэрокосмических, автомобильных и промышленных OEM применений. Технические ссылки: ASME Y14.5-2018 (Dimensioning and Tolerancing), ISO 2768 (General Tolerances), ISO 286 (Limits and Fits), AS9100 Rev D (Aerospace Quality Management).
Нужны прецизионные компоненты CNC с правильными допусками — а не просто жёсткими?
В CMS мы проверяем инженерные спецификации допусков в рамках каждого DFM-анализа, выявляем элементы с завышенными допусками, которые увеличивают стоимость без функциональной выгоды, и предлагаем улучшения GD&T, которые повышают надёжность сборки без увеличения сложности обработки. Независимо от того, закупаете ли вы отдельные компоненты или управляете многодетальной прецизионной сборкой, наша инженерная команда обладает экспертизой в области допусков, необходимой вашему проекту.
[Запросить DFM-анализ допусков и расчёт стоимости обработки →]


