
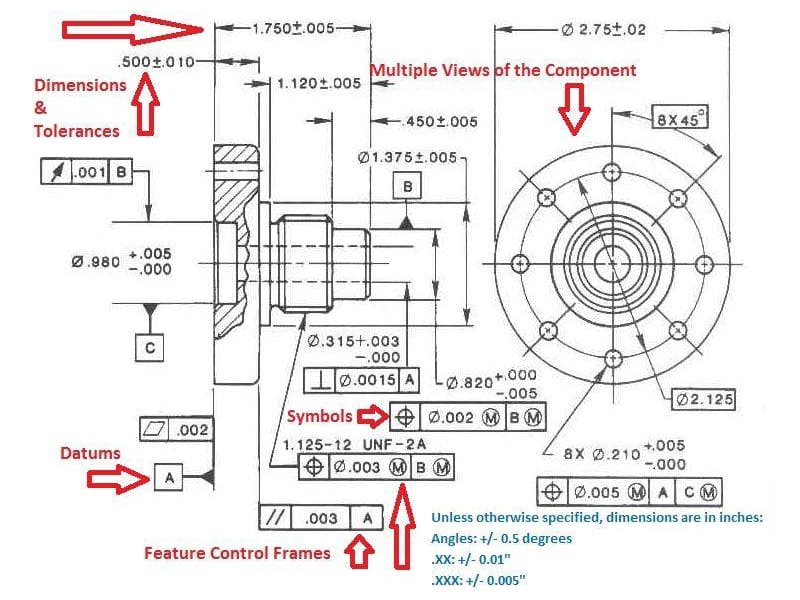
Respuesta rápida: Las tolerancias de ingeniería definen la variación dimensional permitida en una pieza fabricada: el rango aceptable dentro del cual una pieza aún puede ensamblarse, funcionar y cumplir con los requisitos de rendimiento. Especificadas como una dimensión nominal más o menos una desviación permitida (p. ej., 25.00 ±0.05 mm), las tolerancias controlan el ajuste de ensamblaje, la fiabilidad del producto y el costo de mecanizado CNC. Las tolerancias más estrictas mejoran la precisión, pero aumentan el tiempo de mecanizado, la complejidad de la inspección y el riesgo de piezas defectuosas. El objetivo es hacer coincidir la tolerancia con la función, no especificar el valor más ajustado alcanzable.
Por Qué las Tolerancias de Ingeniería Importan en la Fabricación
Ningún proceso de mecanizado produce piezas perfectamente idénticas. Los centros de torneado CNC, fresadoras, rectificadoras y prensas de moldeo por inyección generan variación dimensional causada por el desgaste de la herramienta, la expansión térmica, la vibración de la máquina y la inconsistencia del material. Las tolerancias de ingeniería existen para definir cuánta variación es aceptable antes de que una pieza no funcione correctamente.
Para los fabricantes OEM que obtienen componentes CNC de precisión, las tolerancias se encuentran entre las especificaciones más importantes en un plano. Determinan si las piezas se ensamblan correctamente en una serie de producción, si los ajustes de cojinetes funcionarán según lo diseñado y, de manera crítica, cuánto costará producir una pieza. Ajustar una tolerancia de ±0.1 mm a ±0.02 mm en un agujero mecanizado podría triplicar el tiempo de mecanizado y requerir inspección CMM en cada pieza, para una característica que quizás no requiera funcionalmente ese nivel de precisión.
Las tolerancias diseñadas correctamente equilibran tres demandas en competencia: rendimiento funcional, capacidad de fabricación y economía de producción. Lograr ese equilibrio es una de las actividades de ingeniería de mayor valor en el desarrollo de productos, y una de las fuentes más comunes de costos innecesarios cuando sale mal.
¿Qué Son las Tolerancias de Ingeniería? Definición y Fundamentos
Una tolerancia de ingeniería es el límite permitido de variación respecto a una dimensión nominal especificada. Define el rango aceptable dentro del cual debe caer una dimensión fabricada para considerarse conforme.
La representación estándar es:
Dimensión Nominal ± Desviación Permitida
Por ejemplo, un eje especificado como 00 ±0.05 mm debe medir entre 24.95 mm y 25.05 mm después del mecanizado. Cualquier pieza que quede fuera de este rango es no conforme, independientemente de lo cerca que esté del límite.
Por Qué las Dimensiones Exactas No Son Alcanzables
La variación de fabricación es inevitable y es producida por:
- Desgaste de la herramienta — los bordes de corte cambian de geometría progresivamente, desplazando las dimensiones a medida que avanzan las series de producción
- Expansión térmica — los husillos, fijaciones y piezas de trabajo se expanden a medida que la temperatura aumenta durante el mecanizado
- Vibraciones de la máquina — las fuerzas dinámicas durante el corte crean microdesplazamiento de la herramienta respecto a la pieza de trabajo
- Variación del material — la dureza, la estructura del grano y las tensiones residuales varían dentro de los lotes de material y entre ellos
- Inconsistencia en la fijación — pequeñas variaciones en la fuerza de sujeción y el asentamiento de la pieza cambian la posición efectiva de la herramienta
Las tolerancias reconocen esta realidad y definen la zona dentro de la cual la variación es aceptable para el ensamblaje funcional y el rendimiento.
Dimensión Nominal vs. Dimensión Real
La dimensión nominal es el objetivo del diseñador: el tamaño teóricamente ideal. La dimensión real es lo que mide la pieza mecanizada. Un buen diseño de tolerancias crea un rango lo suficientemente amplio como para ser alcanzable de manera consistente por el proceso de fabricación seleccionado, y lo suficientemente estrecho como para garantizar un ensamblaje y funcionamiento fiables.
En nuestra experiencia de producción con componentes CNC de precisión, los errores de plano más comunes que encontramos son tolerancias demasiado estrictas para el proceso especificado (lo que genera desperdicio y costos innecesarios) o aplicadas de manera inconsistente: estrictas en características no funcionales y holgadas en interfaces críticas. Ambos crean problemas.
Tipos de Tolerancias de Ingeniería
Tolerancias Unilaterales
Las tolerancias unilaterales permiten variación en una sola dirección desde la dimensión nominal. Un eje especificado como 00 +0.00/-0.05 mm solo puede ser más pequeño que el nominal, nunca más grande. Esto es útil cuando un límite es funcionalmente crítico y el otro no lo es.
Cuándo usar tolerancias unilaterales:
- Ajustes con holgura eje-agujero donde el eje no debe exceder el tamaño nominal
- Aplicaciones de ajuste a presión donde se debe garantizar la interferencia
- Cualquier ensamblaje donde un límite cause falla por interferencia o holgura y el otro no
Ventaja de fabricación: Los maquinistas pueden dirigir la deriva del proceso hacia el lado seguro de la ventana de tolerancia, mejorando el rendimiento sin sacrificar la función.
Tolerancias Bilaterales
Las tolerancias bilaterales permiten variación en ambas direcciones desde el nominal. 00 ±0.05 mm permite que la dimensión esté en cualquier punto entre 24.95 y 25.05 mm. Este es el formato de tolerancia más común en el mecanizado CNC general porque ofrece flexibilidad de fabricación: el proceso puede derivar en cualquier dirección sin producir inmediatamente piezas no conformes.
Ideal para: Mecanizado general, dimensiones no críticas, características donde la variación simétrica es aceptable.
Tolerancias Límite
Las tolerancias límite especifican los límites dimensionales superior e inferior directamente, sin usar notación ±. Un agujero especificado como 01/24.98 mm define exactamente el rango aceptable. Este formato elimina la ambigüedad en la inspección y es común en ajustes de precisión de rodamientos y sistemas de agujeros estandarizados.
Ideal para: Ajustes de precisión, alojamientos de rodamientos, cualquier aplicación donde los límites superior e inferior exactos deben ser claros para el inspector sin necesidad de cálculos.
Tolerancias Geométricas (GD&T)
Las tolerancias geométricas controlan la forma, orientación, posición y descentramiento — propiedades que las tolerancias dimensionales por sí solas no pueden definir adecuadamente. Una pieza puede tener todos los diámetros dentro de la especificación pero aún así fallar funcionalmente si un agujero no es concéntrico con la línea central del eje, o si una superficie de montaje no es lo suficientemente plana para un sellado adecuado.
GD&T (Dimensionamiento y Toleranciamiento Geométrico) aborda estas relaciones funcionales mediante un lenguaje simbólico estandarizado definido por ASME Y14.5 (ampliamente utilizado en Norteamérica) y las normas ISO GPS (utilizadas internacionalmente). Los controles clave de GD&T incluyen:
| Control GD&T | Qué Controla | Aplicación típica |
|---|---|---|
| Planicidad | Desviación de la superficie respecto a un plano perfecto | Superficies de sellado, bases de máquinas |
| Circularidad | Redondez de una sección transversal | Alojamientos de rodamientos, ejes |
| Cilindricidad | Redondez y rectitud combinadas | Ejes de precisión, agujeros |
| Paralelismo | Relación angular entre superficies/ejes | Sistemas de rieles, alojamientos de rodamientos |
| Perpendicularidad | Relación de 90° entre características | Caras de montaje, agujeros de pilares |
| Posición verdadera | Ubicación de una característica relativa a los datums | Patrones de agujeros para pernos, agujeros funcionales |
| Concentricidad | Alineación eje a eje | Conjuntos rotativos, características excéntricas |
| Descentramiento | Variación de superficie durante la rotación | Ejes rotativos, husillos |
El poder práctico de GD&T es que comunica la intención funcional en lugar de solo límites dimensionales. Especificar ±0.1 mm en el diámetro de un agujero para perno le dice al maquinista qué tan grande hacer el agujero, pero la posición verdadera ⌀0.2 mm le dice dónde debe estar el agujero relativo al datum del ensamblaje — que es lo que realmente determina si el perno entra.
Comparación de Tipos de Tolerancia
| Tipo de Tolerancia | Controles | Complejidad | Mejor aplicación |
|---|---|---|---|
| Unilateral | Tamaño (una dirección) | Bajo | Ajustes a presión, características críticas de límite único |
| Bilateral | Tamaño (ambas direcciones) | Bajo | Mecanizado general, la mayoría de las características |
| Límite | Tamaño (superior/inferior explícito) | Bajo | Ajustes de precisión, alojamientos de rodamientos |
| GD&T | Geometría, posición, orientación | De moderado a alto | Ensamblajes de precisión, interfaces funcionales |
ISO 2768 y ASME Y14.5: Normas de Tolerancia que Impulsan la Producción CNC
ISO 2768: Tolerancias Generales para Mecanizado CNC
ISO 2768 es la norma internacional más utilizada para tolerancias dimensionales generales en el mecanizado CNC. Define clases de tolerancia predeterminadas que se aplican a todas las dimensiones en un dibujo donde no se especifican tolerancias individuales explícitamente — eliminando la necesidad de indicar cada dimensión individualmente.
ISO 2768 define cuatro grados de tolerancia para dimensiones lineales:
| Grado | Código | Tolerancia Lineal Típica (para 30–120 mm) | Solicitud |
|---|---|---|---|
| Fina | F | ±0,05 mm | Piezas mecanizadas de precisión CNC |
| Medio | metro | ±0,10 mm | Mecanizado general CNC (más común) |
| Gruesa | C | ±0.20 mm | Chapa metálica, fabricación general |
| Muy gruesa | v | ±0.50 mm | Ensamblajes soldados, fabricación tosca |
ISO 2768-m es la especificación predeterminada para la mayoría del mecanizado general CNC. Equilibra la precisión con la eficiencia de fabricación: lo suficientemente estricta para la mayoría de los ensamblajes industriales, alcanzable con centros de mecanizado CNC estándar de 3 ejes sin controles de proceso especiales.
Cuando un dibujo simplemente indica “ISO 2768-m” sin tolerancias individuales en cada dimensión, el maquinista y el proveedor entienden que la tolerancia predeterminada se aplica a todas las dimensiones no especificadas. Esto simplifica drásticamente los dibujos y reduce el tiempo de ingeniería necesario para especificar cada característica no crítica.
ASME Y14.5: Estándar GD&T para Control Funcional
ASME Y14.5 es el estándar GD&T principal utilizado en las industrias aeroespacial, automotriz y de defensa de los Estados Unidos. Define el lenguaje simbólico, las reglas y los métodos de interpretación para tolerancias geométricas en dibujos de ingeniería.
Los conceptos clave definidos por ASME Y14.5 incluyen:
- Datum — puntos, ejes o planos de referencia desde los cuales se toman las mediciones
- Marcos de control de características — los recuadros simbólicos en los dibujos que especifican el tipo de tolerancia, el valor y las referencias de datum
- Modificadores de condición de material (MMC, LMC, RFS) — reglas que ajustan las zonas de tolerancia según el tamaño real de la característica
- Posición verdadera — la ubicación teóricamente exacta de una característica relativa a su estructura de datum
Para compradores de OEM que revisan dibujos de proveedores o comunican especificaciones a vendedores de CNC, la familiaridad con los grados ISO 2768 y la notación ASME Y14.5 es conocimiento práctico que previene malentendidos y retrabajos costosos.
Ajustes de Ingeniería: Holgura, Transición e Interferencia
Los ajustes de ingeniería definen cómo dos componentes acoplados — típicamente un eje y un agujero — se ensamblan entre sí. El tipo de ajuste está determinado por la relación de tamaño entre las piezas acopladas y afecta directamente el comportamiento del ensamblaje, el rendimiento rotacional y la estabilidad mecánica.
Ajuste holgado
En un ajuste con holgura, el eje siempre es más pequeño que el agujero. La diferencia (holgura) permite movimiento relativo libre entre las piezas: rotación, deslizamiento o ensamblaje y desensamblaje fáciles.
Características del ajuste con holgura:
- El eje siempre es más pequeño que el agujero
- Holgura positiva bajo todas las condiciones de tolerancia
- Permite rotación, deslizamiento o ensamblaje libre
- La magnitud de la holgura depende de los grados de tolerancia específicos seleccionados
Aplicaciones: Cojinetes lisos, ejes giratorios en carcasas, componentes deslizantes, ensamblajes que requieren desmontaje frecuente.
Punto de diseño crítico: Demasiada holgura causa vibración, ruido y desalineación. Demasiada poca causa acumulación de calor y dificultad de ensamblaje. Los fabricantes de cojinetes publican requisitos de holgura específicos para diferentes condiciones de velocidad y carga — estas son las especificaciones funcionales que impulsan la selección de tolerancias, no precisión arbitraria.
Ajuste de transición
Un ajuste de transición produce una ligera holgura o una ligera interferencia dependiendo de dónde se midan realmente las piezas acopladas dentro de la tolerancia. Las zonas de tolerancia del eje y del agujero se superponen, por lo que el resultado del ensamblaje se distribuye estadísticamente entre las dos condiciones.
Características del ajuste de transición:
- Puede producir pequeña holgura o pequeña interferencia
- Requiere mecanizado e inspección controlados
- Proporciona mejor precisión posicional que los ajustes con holgura
- Permite desensamblaje sin fuerza destructiva
Aplicaciones: Cubos de engranajes, bridas de acoplamiento, pasadores de posicionamiento, bujes de chavetero — en cualquier lugar donde la posición precisa importe pero no se requiera ensamblaje permanente.
Ajuste con interferencia
En un ajuste de interferencia, el eje es intencionalmente más grande que el agujero. El ensamblaje requiere fuerza — ya sea prensado mecánico o expansión térmica (calentando la carcasa o enfriando el eje para cambiar temporalmente las dimensiones). La presión de contacto resultante crea una fuerte retención mecánica sin sujetadores.
Características del ajuste de interferencia:
- El eje es más grande que el agujero bajo todas las condiciones de tolerancia
- El ensamblaje requiere fuerza o diferencial térmico
- Crea alta presión de contacto entre las superficies acopladas
- Proporciona excelente transmisión de par y rigidez
Aplicaciones: Anillos exteriores de cojinetes en carcasas, cubos de engranajes en ejes, ensamblajes estructurales permanentes, pasadores y bujes de presión.
Precaución en el diseño: La interferencia excesiva en materiales frágiles (hierro fundido, cerámicas, acero endurecido) puede causar agrietamiento durante el ensamblaje. La interferencia debe calcularse contra la resistencia a la fluencia del material y la capacidad del método de ensamblaje.
Sistema de Base de Agujero vs. Base de Eje
En sistema de base de agujero mantiene el tamaño del agujero constante y varía el eje para lograr diferentes ajustes. Este es el enfoque estándar en la mayoría del mecanizado CNC porque los diámetros estándar de brocas, escariadores y herramientas de mandrilado producen naturalmente tamaños de agujero consistentes — cambiar el tamaño del eje en un torno es más fácil y económico que cambiar el tamaño del agujero.
En sistema de base de eje mantiene el diámetro del eje constante y varía el agujero. Esto se usa cuando los diámetros estándar de barra de material están fijados por suministro u otras restricciones.
Para la mayoría de los componentes mecanizados OEM CNC, el sistema de base de agujero es el predeterminado. Al especificar ajustes en dibujos de ingeniería para producción de proveedores, esta es la suposición correcta a menos que haya una razón específica para usar base de eje.
Resumen de Ajustes de Ingeniería
| Tipo de ajuste | Eje vs. Agujero | Método de Ensamblaje | Aplicación típica |
|---|---|---|---|
| Juego | Eje < Agujero | Ensamblaje manual | Rodamientos, ejes giratorios, deslizadores |
| Transición | Eje ≈ Agujero | Presión ligera o manual | Engranajes, características de posicionamiento, acoplamientos |
| Interferencia | Eje > Agujero | Ajuste a presión o térmico | Ensamblajes permanentes, uniones de alto par |
GD&T en profundidad: Datos, Marcos de Control de Características y Controles Clave
¿Qué es un Dato?
Un dato es un punto, eje o plano de referencia teóricamente exacto establecido por características físicas en una pieza, utilizado como origen para todas las mediciones dimensionales y geométricas. Los datos simulan cómo las piezas realmente se asientan, se ubican y se orientan durante el ensamblaje, lo que los convierte en la base funcional de GD&T.
Un marco de referencia de datos típicamente utiliza tres datos mutuamente perpendiculares (primario, secundario, terciario — etiquetados A, B, C) que restringen progresivamente los grados de libertad de la pieza, reflejando cómo la pieza se fija durante el ensamblaje o uso.
Por qué la selección del dato es crítica: Una mala elección del dato causa que los resultados de inspección varíen entre configuraciones, incluso cuando la geometría real de la pieza es idéntica. Las características de dato deben ser las mismas superficies utilizadas para la configuración de fabricación y la ubicación del ensamblaje, no caras convenientes arbitrarias.
Marco de Control de Características
El marco de control de características es el recuadro rectangular en un dibujo de ingeniería que especifica todos los requisitos de GD&T para una característica controlada. Leyendo de izquierda a derecha, contiene:
- Símbolo de característica geométrica (ej., ⌖ para posición verdadera, ⏥ para planicidad)
- Valor de tolerancia (ej., ⌀0.2 mm — el signo de diámetro indica una zona de tolerancia cilíndrica)
- Modificador de condición de material (MMC, LMC o RFS, cuando corresponda)
- Referencias de dato (primario, secundario, terciario)
Posición Verdadera
La posición verdadera (⌖) es el control de GD&T más utilizado en la fabricación de precisión. Define la ubicación teóricamente exacta de una característica (típicamente el eje de un agujero o saliente) relativa a sus datos, y especifica una zona de tolerancia — usualmente un cilindro de diámetro X — dentro de la cual debe caer el eje real de la característica.
La posición verdadera tiene dos ventajas principales sobre el dimensionamiento por coordenadas con tolerancias ±:
Más tolerancia utilizable: Una tolerancia de coordenadas ± crea una zona cuadrada; la posición verdadera crea una zona cilíndrica. Una zona cilíndrica tiene 57% más área que la zona cuadrada equivalente — lo que significa que el mismo requisito funcional permite más variación de fabricación, reduciendo costos sin sacrificar el rendimiento del ensamblaje.
Precisión funcional: La posición verdadera refleja directamente la función del ensamblaje (¿encaja el perno?), mientras que las tolerancias de coordenadas reflejan la conveniencia de medición. GD&T comunica por qué una característica debe ubicarse con precisión, no solo dónde debería estar nominalmente.
Planicidad y Paralelismo
Planicidad Controla cuánto puede desviarse una superficie individual de un plano teóricamente perfecto. Es independiente de cualquier dato — la planicidad se mide por la superficie misma, no en relación con otra cosa. Las superficies de sellado en manifolds hidráulicos, bases de máquinas y fijaciones de precisión comúnmente llevan especificaciones de planicidad porque el área de contacto superficial afecta directamente la efectividad del sellado y la distribución de carga.
Paralelismo Controla la orientación de una característica relativa a una superficie o eje de dato. Requiere una referencia de dato y controla tanto el ángulo como la rectitud de la característica controlada relativa a esa referencia. Rieles de rodamientos, guías de deslizamiento y superficies de guía son aplicaciones típicas de paralelismo — la desviación angular crea distribución desigual de carga y desgaste acelerado.
Tolerancias de Ingeniería en Mecanizado CNC: Capacidad Realista
Comprender lo que el mecanizado CNC puede lograr de manera confiable — y dónde están los límites del proceso — es esencial para especificar tolerancias viables.
Capacidad Típica de Tolerancia en Mecanizado CNC
| Proceso | Tolerancia Típica Alcanzable | Acabado superficial (Ra) | Notas |
|---|---|---|---|
| Fresado CNC | ±0,05–0,1 mm | 8–3.2 µm | 3 ejes estándar, características generales |
| Torneado CNC | ±0,01–0,05 mm | 4–1.6 µm | Características concéntricas, mejor que fresado |
| Escariado | ±0,005–0,02 mm | 0,4–0,8 µm | Acabado de agujeros, excelente redondez |
| Molienda | ±0.002–0.01 mm | 1–0.4 µm | Ejes de alta precisión, agujeros |
| Afilado | ±0,001–0,005 mm | 05–0.2 µm | Cilindros de agujeros, superficies de rodamientos |
| Lapidado | ±0.001 mm o más fino | < 0.05 µm | Ultra precisión, superficies de sellado |
Qué Limita la Precisión de CNC
Varias variables restringen la tolerancia alcanzable en producción:
Rigidez de la máquina: La vibración y la deflexión bajo las fuerzas de corte desplazan las dimensiones reales de los valores programados. Los centros de mecanizado de alta rigidez manejan tolerancias estrechas mejor que las máquinas de uso general, pero incluso las mejores máquinas tienen límites bajo condiciones agresivas.
Deflexión de la herramienta: Las fresas de extremo de diámetro pequeño y las herramientas de largo alcance se flexionan bajo las fuerzas de corte, creando variación de diámetro y conicidad en las características mecanizadas. En nuestra experiencia de producción, una fresa de extremo de 6 mm con una profundidad de corte de 3× el diámetro en acero aleado puede desviarse lo suficiente como para producir un error dimensional de 0.05 mm, que es todo el presupuesto de tolerancia en muchas características de precisión.
Expansión térmica: Una pieza de trabajo típica de acero se expande aproximadamente 12 µm por metro por °C. En un ciclo de mecanizado que eleva la temperatura de la pieza en 10°C, una dimensión de 200 mm cambia aproximadamente 24 µm, lo cual es significativo cuando la tolerancia es de ±0.02 mm. El trabajo de precisión requiere entornos con temperatura estabilizada y compensación mecanizada.
Comportamiento del material: El aluminio se mecaniza limpiamente y mantiene bien las dimensiones. El acero inoxidable se endurece por deformación durante el corte, causando recuperación elástica y variación dimensional. La baja conductividad térmica del titanio concentra el calor en la zona de corte, afectando tanto la calidad de la superficie como la estabilidad dimensional.
Cuándo Especificar Rectificado en Lugar de Fresado
Para tolerancias más estrechas que aproximadamente ±0.01 mm, o requisitos de acabado superficial por debajo de Ra 0.4 µm, generalmente se requiere rectificado en lugar de fresado o torneado convencional. El rectificado elimina material con abrasivos finos a altas velocidades de husillo, produciendo precisión dimensional y superficial que las herramientas de carburo no pueden igualar. Para compradores que especifican ejes de precisión, alojamientos de rodamientos o superficies de sellado, comprender este umbral de proceso ayuda a establecer expectativas de tolerancia realistas y evitar especificar tolerancias que requieran cambios de proceso que el proveedor cotizado puede no haber revelado.
Análisis de Acumulación de Tolerancias: Por Qué las Tolerancias de Piezas Individuales No Son Suficientes
La acumulación de tolerancias ocurre cuando la variación dimensional de múltiples componentes se acumula en un ensamblaje, pudiendo causar fallas funcionales incluso cuando cada pieza individual está dentro de la especificación.
Cómo Ocurre la Acumulación
Considere un ensamblaje con cinco componentes en una pila lineal, cada uno con una tolerancia de ±0.1 mm. En el peor caso, las cinco piezas podrían estar simultáneamente en su límite máximo (o mínimo), produciendo una variación total del ensamblaje de ±0.5 mm. Si esa variación del ensamblaje es aceptable depende completamente del requisito de espacio funcional o holgura.
Análisis del peor de los casos
El análisis de peor caso asume la pila máxima posible: todos los componentes simultáneamente en sus límites extremos. Este enfoque garantiza el éxito del ensamblaje bajo cualquier combinación de dimensiones de piezas fabricadas, pero puede requerir tolerancias tan estrechas que resulten antieconómicas.
Ideal para: Ensamblajes de seguridad crítica, producción de bajo volumen, aplicaciones donde una sola falla es inaceptable.
Limitación: Requiere tolerancias de piezas individuales más estrechas de lo que realmente puede ser necesario en producción, donde estadísticamente es muy improbable que todas las piezas caigan simultáneamente en límites extremos.
Análisis Estadístico de Tolerancias (Método RSS)
El análisis estadístico utiliza matemáticas de raíz cuadrada de la suma de cuadrados (RSS) para calcular la variación del ensamblaje basándose en la distribución estadística de las tolerancias de piezas individuales:
σ_ensamblaje = √(σ₁² + σ₂² + σ₂² + … + σₙ²)
Este enfoque refleja la realidad de producción con mayor precisión: las piezas varían normalmente alrededor de sus valores medios, y la probabilidad de que todas alcancen simultáneamente sus extremos es muy baja en producción de volumen. Los métodos estadísticos permiten tolerancias individuales más holgadas para la misma confiabilidad funcional del ensamblaje, reduciendo el costo de fabricación sin aumentar la tasa de fallas del ensamblaje.
Ideal para: Producción de alto volumen, procesos de fabricación bien caracterizados con datos Cpk conocidos.
Limitación: Requiere datos de capacidad de proceso (valores Cpk) y acepta una pequeña probabilidad estadística de fallas en el ensamblaje, que debe evaluarse contra la consecuencia de la falla.
Cómo Reducir Problemas de Acumulación
- Aplicar diseño basado en referencias (datums) — las referencias consistentes reducen la acumulación de variación posicional en múltiples piezas de un ensamblaje
- Reducir el número de componentes en pilas críticas — menos piezas significan menos contribuciones de tolerancia; consolidar componentes mediante simplificación de diseño reduce directamente el riesgo de acumulación
- Ajustar tolerancias selectivamente — identificar qué componente(s) en la pila contribuyen más variación y ajustar esos específicamente, en lugar de ajustar todas las piezas por igual
- Usar interfaces ajustables — calzas, tornillos de ajuste y características ajustables permiten compensación en la etapa de ensamblaje para la variación de tolerancia acumulada
Cómo Afectan las Tolerancias al Costo de Fabricación: La Economía de la Precisión
La relación entre tolerancia y costo es no lineal. Las tolerancias estándar (rango de ±0.1 mm) son alcanzables en operaciones de mecanizado normales a velocidades normales: el impacto en el costo es mínimo. A medida que las tolerancias se estrechan, el tiempo de mecanizado aumenta, la frecuencia de inspección se eleva, las tasas de desecho crecen y eventualmente se necesitan procesos adicionales (rectificado, bruñido). La curva de costos se acelera bruscamente en aproximadamente ±0.01 mm y por debajo.
Tiempo de Mecanizado y Tolerancia
Lograr tolerancias más estrechas típicamente requiere:
- Velocidades de corte y avances reducidos (menos perturbación térmica y mecánica)
- Pasadas adicionales de semiacabado y acabado (eliminación incremental de material)
- Medición en proceso y ciclos de compensación (la máquina se detiene para medir, ajusta y luego continúa)
- Estabilización térmica entre operaciones (esperar a que las temperaturas se equilibren)
Una característica que requiere ±0.05 mm podría tomar 3 pasadas de mecanizado; la misma característica a ±0.01 mm podría requerir 6 pasadas más un ciclo de medición en proceso, más que duplicando el tiempo de ciclo para una sola característica.
Costo de Inspección
Verificar tolerancias estrechas requiere equipos más capaces y que consumen más tiempo:
| Rango de tolerancia | Método de Inspección Típico | Tiempo de Inspección Relativo |
|---|---|---|
| ±0.1 mm y superior | Calibradores digitales, galgas simples | Valor de referencia |
| ±0.02–0.1 mm | Micrómetros, galgas de aire | 2–3× |
| ±0,005–0,02 mm | Máquina de medición por coordenadas (CMM), galgas de precisión | 5–10× |
| ±0,001–0,005 mm | CMM con sondas especializadas | 10–20× |
| Por debajo de ±0.001 mm | CMM con control de temperatura, interferometría láser | 20–50× |
Para los compradores de OEM que gestionan producción de alto volumen, el tiempo de inspección de CMM en cada pieza con tolerancia ajustada añade un costo sustancial — a menudo más que el propio tiempo de mecanizado. Especificar inspección de CMM en características no funcionales es una sobre-especificación común que genera costo sin beneficio de calidad.
Tasa de Desecho y Ancho de Tolerancia
A medida que la banda de tolerancia se estrecha, la fracción de producción que queda fuera del rango aceptable aumenta, porque la variación del proceso de fabricación está fijada por la capacidad de la máquina — solo cambia la ventana aceptable. Duplicar la precisión (reducir a la mitad el ancho de tolerancia) típicamente más que duplica la tasa de desecho, porque la distribución del proceso que estaba cómodamente dentro de ±0.1 mm ahora recorta los límites de ±0.05 mm con mayor frecuencia.
El Problema de la Sobre-Tolerancia
En nuestra experiencia en el taller revisando planos de clientes para DFM, la sobre-tolerancia es el problema de costo más común y corregible. Los ingenieros a menudo aplican la tolerancia más ajustada que razonablemente pueden imaginar que una pieza necesita, en lugar de la tolerancia funcionalmente requerida. El resultado es un costo de mecanizado 30–100% mayor de lo necesario para el mismo resultado funcional.
Un enfoque práctico: para cada tolerancia ajustada en un plano, pregunte “¿qué falla de ensamblaje o rendimiento ocurre si esta dimensión es 50% más holgada?” Si la respuesta es “ninguna”, aflójela.
Caso de Estudio: Solución de Problemas de Ensamblaje Mediante Optimización de GD&T
Antecedentes: Un fabricante de carcasas de sensores de aluminio de precisión experimentaba problemas crónicos de alineación de ensamblaje en un conjunto de múltiples piezas. Los componentes individuales pasaban la inspección dimensional, pero al ensamblar, los patrones de orificios para el montaje de sensores frecuentemente se desalineaban lo suficiente como para requerir ajuste manual — añadiendo 8–12 minutos por ensamblaje en mano de obra y ocasionalmente produciendo ensamblajes desechados que debían desmontarse y re-mecanizarse.
Estrategia de tolerancia inicial: Los planos originales usaban tolerancias dimensionales bilaterales (±0.1 mm en la mayoría de las características, ±0.05 mm en diámetros de orificios) sin control de posición GD&T y sin estrategia de referencia consistente. Cada componente se medía desde sus propias superficies de referencia, que diferían entre piezas.
Causa raíz: Sin controles de tolerancia de posición, las ubicaciones de los orificios podían simultáneamente estar en su combinación de peor caso entre piezas acopladas — hasta 0.3 mm de desalineación acumulativa era posible mientras cada dimensión individual permanecía técnicamente conforme. Además, el uso inconsistente de referencias entre piezas significaba que las referencias de configuración de mecanizado no coincidían con las referencias de ensamblaje, introduciendo sesgo posicional sistemático.
Cambios de ingeniería implementados:
| Elemento | Antes | Después de |
|---|---|---|
| Control de posición | Ninguno (solo dimensional) | Posición verdadera ⌀0.15 mm |
| Estructura de referencia | Inconsistente | Sistema de referencia unificado A-B-C |
| Especificación del alojamiento del rodamiento | Diámetro ±0.05 mm | Tolerancia límite H7 + control de posición |
| Método de inspección | Micrómetros en la máquina | CMM con simulación de referencia |
| Tipo de ajuste | No especificado | Ajuste con holgura H7/g6 (base de agujero) |
Resultados después de la implementación:
| Métrico | Antes | Después de |
|---|---|---|
| Tasa de desalineación de ensamblaje | ~35% de ensamblajes | < 3% de ensamblajes |
| Tiempo de ajuste manual por ensamblaje | 8–12 minutos | < 1 minuto |
| Tasa de rechazo de CMM (posicional) | No rastreada | < 2% |
| Tasa de desecho de ensamblaje | ~8% | < 1% |
| Costo total de mano de obra de ensamblaje por unidad | Valor de referencia | Reducido ~28% |
Lección de ingeniería: El problema no era que las tolerancias fueran demasiado holgadas — era que se especificó el tipo incorrecto de tolerancia. Las tolerancias dimensionales controlaban el tamaño de la característica pero no decían nada sobre la ubicación. La tolerancia de posición GD&T, aplicada a una estructura de referencia consistente, controlaba lo que realmente importaba para el ensamblaje: dónde estaban los orificios entre sí y con respecto al componente acoplado. Para los compradores de OEM, esto ilustra por qué pedir a su proveedor CNC que revise el cumplimiento de GD&T — no solo la inspección dimensional — vale la pena la conversación en ensamblajes de precisión de múltiples piezas.
Guías de DFM: Diseño de Tolerancias de Ingeniería para Fabricabilidad
El diseño de tolerancias es una de las actividades de DFM (Diseño para Fabricabilidad) de mayor impacto. Tolerancias bien especificadas reducen el costo de mecanizado, mejoran la consistencia del proveedor y eliminan problemas de ensamblaje antes de que comience la producción. Tolerancias mal especificadas hacen lo contrario — y el costo se acumula en cada ciclo de producción.
Iguale la Tolerancia a la Función
Aplique tolerancias ajustadas solo donde el rendimiento funcional realmente las requiera. Los alojamientos de rodamientos, superficies de sellado, interfaces rotativas y características de localización de precisión típicamente necesitan tolerancias ajustadas. Las superficies cosméticas, bordes sin contacto, soportes estructurales y características de holgura típicamente no. En un componente mecanizado de precisión típico, 15–25% de las características son funcionalmente críticas; el 75–85% restante puede llevar tolerancias estándar ISO 2768-m sin afectar el rendimiento del producto.
Use Ajustes Estándar
Los ajustes estandarizados del sistema de ajustes ISO (H7/g6, H7/k6, H7/p6, etc.) están definidos en todos los manuales de mecanizado, son familiares para todos los maquinistas CNC del mundo y se pueden lograr sin desarrollo de proceso especial. Especificar combinaciones de tolerancia personalizadas en lugar de ajustes estándar crea confusión, requiere una planificación de inspección más detallada y a menudo no produce beneficio funcional.
Aplique GD&T Selectivamente
GD&T es potente pero añade complejidad al plano y costo de inspección. Aplique controles geométricos solo donde la geometría — no solo el tamaño — determine el rendimiento funcional. Una superficie de sellado necesita planicidad. Un patrón de orificios para pernos necesita posición verdadera. Una cara de un saliente no funcional no necesita ninguna de las dos.
Evite Tolerancias Ajustadas en Cascada
Especificar tolerancias ajustadas en múltiples características en una pila de tolerancias agrava el costo y la dificultad de fabricación. Identifique las una o dos dimensiones que realmente controlan el ajuste del ensamblaje, aplique precisión allí y permita tolerancias estándar en el resto.
Lista de Verificación de Tolerancias DFM
| Verificación de Diseño | Acción |
|---|---|
| ¿Es esta tolerancia funcionalmente requerida? | Si no, aflojar a ISO 2768-m |
| ¿Puede un ajuste estándar reemplazar una tolerancia personalizada? | Usar H7/g6, H7/k6, etc. |
| ¿Son los datums consistentes con la configuración de fabricación? | Alinear los datums del dibujo con los datums de fijación |
| ¿Se ha analizado la acumulación de tolerancias? | Ejecutar análisis de peor caso o RSS en acumulaciones críticas |
| ¿La tolerancia especificada coincide con la capacidad del proceso? | Verificar datos Cpk del proveedor para características críticas |
| ¿Se aplica GD&T solo donde la geometría importa? | Eliminar GD&T de características no funcionales |
Métodos de Inspección para Tolerancias de Ingeniería
Seleccionar el método de inspección correcto es tan importante como especificar la tolerancia correcta. El método de inspección debe ser capaz de medir con la precisión requerida — usar un calibrador digital para inspeccionar una característica con tolerancia de ±0.005 mm es físicamente insignificante.
Calibradores y Micrómetros
Los calibradores digitales (resolución 0.01 mm, incertidumbre de medición ±0.02–0.05 mm) son apropiados para inspección dimensional general con tolerancias de ±0.1 mm o mayores. Son rápidos, portátiles y adecuados para uso en piso de taller en características no críticas.
Los micrómetros (resolución 0.001 mm, incertidumbre de medición ±0.002–0.005 mm) son adecuados para tolerancias de hasta aproximadamente ±0.01 mm en dimensiones externas. Son la herramienta estándar para inspección de diámetros de ejes en producción de precisión de mecanizado CNC.
Máquinas de medición por coordenadas (CMM)
Las MMC utilizan un sistema de sondeo de precisión en espacio 3D para medir geometría, posición, planitud y otras características GD&T. Las MMC modernas logran incertidumbre de medición de ±0.001–0.003 mm con el sondeo adecuado y controles ambientales.
La inspección con MMC es esencial para tolerancias de posición verdadera, perfil, planitud y paralelismo — controles GD&T que las herramientas manuales simples no pueden medir. Para compradores de piezas de precisión que reciben componentes mecanizados, los informes de inspección con MMC con mediciones referenciadas a datums son la documentación de calidad apropiada para características críticas.
Calibres de «apto/no apto»
Los calibradores pasa/no pasa proporcionan verificación rápida e inequívoca de aprobación/rechazo de tolerancias dimensionales sin medir el valor real. El extremo “pasa” del calibrador debe entrar en la característica (verificando la condición de material mínimo); el extremo “no pasa” no debe entrar (verificando la condición de material máximo).
Los calibradores pasa/no pasa son altamente eficientes para inspección de producción de alto volumen de características estandarizadas — diámetros de agujeros, diámetros de ejes, ajustes de roscas — donde se requiere inspección 100% pero el rendimiento de MMC es insuficiente. Su limitación es que no proporcionan datos dimensionales para control estadístico de procesos.
Sistemas Ópticos y Sin Contacto
Los comparadores ópticos, sistemas de visión y sistemas de escaneo láser miden dimensiones sin contacto físico, lo que los hace ideales para características frágiles, geometrías pequeñas y perfiles superficiales complejos. Las MMC ópticas modernas logran precisiones comparables a las MMC de contacto para mediciones de superficie y posición, con mayor velocidad para geometrías adecuadas.
Aplicaciones por sector
Automotor
Los ensamblajes de vehículos modernos requieren control estricto de tolerancias en miles de componentes interactuantes — pero la presión de costos en volúmenes de producción de cientos de miles por año hace que la optimización de tolerancias sea crítica. Los componentes de motor (agujeros, cigüeñales, asientos de válvulas), engranajes de transmisión y ajustes de rodamientos llevan tolerancias funcionales estrictas. Los soportes estructurales, carcasas y soportes no críticos usan tolerancias estándar. El control estadístico de procesos (SPC) monitorea características clave en tiempo real, detectando la deriva del proceso antes de que genere desperdicio.
Aeroespacial
Los requisitos de tolerancia aeroespaciales están entre los más exigentes en la fabricación. Los componentes de tren de aterrizaje, accesorios estructurales, piezas de sistemas de control y componentes de motor a menudo requieren tolerancias de ±0.005–0.025 mm con control completo de posición y perfil GD&T. Todas las características requieren inspección documentada con datos de MMC y trazabilidad a estándares de calibración. Según los requisitos del sistema de calidad AS9100, los proveedores aeroespaciales deben demostrar capacidad de proceso (Cpk ≥ 1.33) en características críticas — lo que significa no solo cumplir la tolerancia sino cumplirla consistentemente en toda la distribución de producción.
Productos sanitarios
Los instrumentos quirúrgicos, implantes y equipos de diagnóstico requieren tolerancias de precisión por razones funcionales y de cumplimiento regulatorio. Las superficies de apoyo de implantes, por ejemplo, pueden llevar especificaciones de acabado superficial de Ra ≤ 0.05 µm y tolerancias de diámetro de ±0.005 mm o más estrictas — requiriendo operaciones de rectificado y lapidado e inspección con MMC 100%. Los requisitos del sistema de calidad ISO 13485 exigen validación de proceso documentada y trazabilidad para todas las dimensiones críticas en dispositivos médicos.
Herramientas de Precisión
Los moldes de inyección, troqueles de estampado y cuerpos de herramientas de corte requieren tolerancias de precisión porque las inexactitudes de las herramientas se traducen directamente en variación dimensional en cada pieza producida. Una cavidad de molde que es 0.05 mm más grande produce piezas que son 0.05 mm más grandes — multiplicado por cada ciclo de inyección a lo largo de la vida de la herramienta. Para compradores de piezas de precisión que especifican herramientas para componentes de plástico o metal estampado, la tolerancia de la herramienta es la inversión inicial que determina la calidad final de la pieza.
Principales conclusiones
- Las tolerancias de ingeniería definen el rango de variación aceptable — la zona dentro de la cual debe caer una dimensión fabricada para que una pieza sea funcionalmente conforme.
- Cuatro tipos principales de tolerancia — unilateral, bilateral, límite y GD&T — sirven diferentes propósitos funcionales y de fabricación. GD&T controla la geometría, no solo el tamaño.
- ISO 2768-m es el estándar predeterminado para mecanizado CNC general; ASME Y14.5 proporciona reglas GD&T para control funcional de precisión.
- Ajustes de ingeniería (holgura, transición, interferencia) definen el comportamiento de ensamblaje entre componentes acoplados — el sistema de base de agujero es el estándar para la mayoría de ensamblajes mecanizados CNC.
- La acumulación de tolerancias puede causar fallas de ensamblaje incluso cuando las piezas individuales son conformes — siempre analice la variación acumulativa para ensamblajes de múltiples piezas.
- Las tolerancias más estrictas cuestan exponencialmente más — el tiempo de mecanizado, la complejidad de inspección y la tasa de desperdicio aumentan de forma no lineal a medida que se estrechan las bandas de tolerancia.
- El sobretoleranciado es el error de DFM más común — aplique tolerancias estrictas solo donde el rendimiento funcional lo requiera, y use ISO 2768-m estándar en el resto.
- Para los compradores de OEM, revisar el cumplimiento de GD&T y solicitar informes de inspección CMM en características críticas es el enfoque correcto para ensamblajes de precisión de múltiples piezas.
Preguntas frecuentes
¿Qué son las tolerancias de ingeniería y por qué son importantes?
Las tolerancias de ingeniería definen la variación dimensional permitida en una pieza fabricada — el rango aceptable entre dimensiones mínimas y máximas que aún permite un ensamblaje y funcionamiento correctos. Existen porque ningún proceso de fabricación puede producir piezas perfectamente idénticas: el desgaste de la herramienta, la expansión térmica, la vibración y la variación del material crean desviación dimensional. Sin tolerancias, no hay un estándar objetivo para aceptar o rechazar piezas. Afectan directamente la calidad del ensamblaje, la fiabilidad del producto, el costo de mecanizado CNC y la intercambiabilidad — lo que las convierte en una de las especificaciones más importantes en cualquier plano de ingeniería.
¿Cuál es la diferencia entre tolerancias unilaterales y bilaterales?
Las tolerancias unilaterales permiten variación en una sola dirección desde el valor nominal — por ejemplo, 25.00 +0.00/-0.05 mm, donde la pieza solo puede ser más pequeña que el valor nominal. Las tolerancias bilaterales permiten variación en ambas direcciones — 25.00 ±0.05 mm, donde la pieza puede ser más grande o más pequeña. Las tolerancias unilaterales son útiles cuando un límite es funcionalmente crítico y el otro no, como en ajustes de ejes donde el eje no debe exceder el tamaño nominal. Las tolerancias bilaterales son más comunes en el mecanizado general CNC porque brindan flexibilidad de fabricación para acomodar la deriva del proceso en cualquier dirección sin producir inmediatamente piezas no conformes.
¿Qué es GD&T y en qué se diferencia de las tolerancias dimensionales estándar?
GD&T (Dimensionamiento y Toleranciado Geométrico) es un lenguaje de ingeniería simbólico — estandarizado por ASME Y14.5 en América del Norte — que controla la forma, orientación, posición y descentramiento de las características fabricadas. Las tolerancias dimensionales estándar controlan solo la variación de tamaño (qué tan grande es una característica). GD&T controla la geometría funcional — si una superficie es plana, si un agujero está en la ubicación correcta relativa a un dato de ensamblaje, si un eje es concéntrico con su alojamiento de rodamiento. Esta distinción es crítica porque una pieza puede tener cada diámetro dentro de la especificación dimensional y aun así fallar funcionalmente si las características están desalineadas. GD&T se usa ampliamente en la fabricación aeroespacial, automotriz y de dispositivos médicos donde el rendimiento funcional del ensamblaje debe controlarse explícitamente.
¿Qué tan estrictas pueden ser las tolerancias de mecanizado CNC?
El fresado estándar de 3 ejes CNC logra ±0.05–0.1 mm en condiciones normales. El torneado CNC alcanza ±0.01–0.05 mm en características concéntricas. El escariado lleva las tolerancias de los agujeros a ±0.005–0.02 mm. El rectificado logra ±0.002–0.01 mm. El bruñido y el lapidado alcanzan ±0.001 mm o menos para aplicaciones de ultra precisión. Por debajo de aproximadamente ±0.01 mm, el mecanizado convencional CNC generalmente es insuficiente y se requiere rectificado o bruñido. Las tolerancias muy estrictas también requieren entornos con temperatura controlada, ya que la expansión térmica de la pieza de trabajo en sí causa deriva dimensional en estos niveles de precisión. Especificar tolerancias más estrictas de lo que el proceso de fabricación puede lograr de manera confiable aumenta drásticamente el costo sin mejorar el rendimiento.
¿Qué son los ajustes con holgura, de transición y de interferencia?
Estos tres tipos de ajuste definen cómo se ensamblan un eje y un agujero entre sí. Un ajuste con holgura siempre tiene el eje más pequeño que el agujero, lo que produce un espacio positivo que permite rotación, deslizamiento o ensamblaje libre. Un ajuste de transición tiene zonas de tolerancia superpuestas, produciendo una ligera holgura o una ligera interferencia según las dimensiones reales medidas; se usa cuando el posicionamiento preciso importa pero no se necesita un ensamblaje permanente. Un ajuste de interferencia siempre tiene el eje más grande que el agujero, lo que requiere fuerza de prensado o ensamblaje térmico, produciendo alta presión de contacto y fuerte retención mecánica. El tipo de ajuste correcto depende de la función del ensamblaje: holgura para cojinetes y piezas giratorias, transición para características de posicionamiento, e interferencia para uniones estructurales permanentes.
¿Cómo afecta la acumulación de tolerancias a la calidad del ensamblaje?
La acumulación de tolerancias ocurre cuando la variación dimensional de múltiples componentes se acumula en un ensamblaje, lo que potencialmente causa problemas funcionales incluso cuando cada pieza individual está dentro de su tolerancia especificada. En un ensamblaje lineal de cinco componentes, cada uno con una tolerancia de ±0.1 mm, la variación acumulada en el peor caso es de ±0.5 mm, cinco veces la tolerancia de cualquier pieza individual. Si la holgura del ensamblaje requiere menos de 0.5 mm de variación para funcionar, ocurrirán fallas de ensamblaje a pesar de que cada pieza cumpla individualmente. El análisis de acumulación, utilizando métodos de peor caso para aplicaciones críticas de seguridad o métodos estadísticos RSS para producción de alto volumen, identifica qué componentes impulsan la variación del ensamblaje y dónde el ajuste de tolerancias o la simplificación del diseño reducirán más efectivamente el riesgo de falla.
¿Por qué la tolerancia afecta tan significativamente el costo del mecanizado CNC?
Lograr tolerancias más estrictas requiere mecanizado más lento (para reducir la perturbación térmica y mecánica), pasadas de mecanizado adicionales (semiacabado y acabado), medición en proceso y ciclos de compensación, y a menudo procesos completamente diferentes (rectificado en lugar de fresado). El tiempo de inspección aumenta de manera no lineal: verificar tolerancias de ±0.005 mm requiere inspección CMM, que toma de 5 a 20 veces más tiempo que las comprobaciones simples con calibradores o micrómetros. La tasa de desecho aumenta a medida que la ventana dimensional aceptable se estrecha en relación con la distribución del proceso. Para compradores OEM, estos costos se reflejan en el precio de las piezas mecanizadas: un componente con tolerancias innecesariamente estrictas puede costar 50–100% más que piezas funcionalmente equivalentes con tolerancias adecuadamente ajustadas. Revisar las especificaciones de tolerancia con su proveedor CNC antes de finalizar los planos es un paso de alto valor para cualquier componente de precisión.
¿Qué método de inspección es apropiado para diferentes niveles de tolerancia?
El método de inspección debe coincidir con la precisión de medición requerida. Los calibradores digitales (incertidumbre de ±0.02–0.05 mm) son apropiados para tolerancias de ±0.1 mm y superiores. Los micrómetros (±0.002–0.005 mm) son adecuados para tolerancias de hasta aproximadamente ±0.01 mm en dimensiones externas. Las máquinas de medición por coordenadas, CMMs, son necesarias para controles geométricos GD&T (posición verdadera, planitud, paralelismo) y para tolerancias dimensionales por debajo de ±0.01 mm. Los calibradores pasa/no pasa proporcionan verificación rápida de aprobado/rechazado al 100% en producción de alto volumen sin medición cuantitativa. Para compradores OEM que reciben componentes de precisión, solicitar informes de inspección CMM con mediciones referenciadas a datum para características críticas GD&T es el estándar de calidad apropiado: los informes dimensionales simples sin datos de posición son insuficientes para ensamblajes de precisión complejos.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC en optimización de tolerancias de ingeniería, implementación de GD&T y ensamblaje de precisión para aplicaciones aeroespaciales, automotrices e industriales OEM. Referencias técnicas: ASME Y14.5-2018 (Dimensionamiento y Tolerancias), ISO 2768 (Tolerancias Generales), ISO 286 (Límites y Ajustes), AS9100 Rev D (Gestión de Calidad Aeroespacial).
¿Necesita componentes de precisión CNC con las tolerancias correctas, no solo estrictas?
En CMS, revisamos las especificaciones de tolerancia de ingeniería como parte de cada análisis DFM, marcamos las características con tolerancias excesivas que agregan costo sin beneficio funcional y sugerimos mejoras GD&T que aumentan la confiabilidad del ensamblaje sin aumentar la complejidad del mecanizado. Ya sea que esté abasteciendo componentes individuales o gestionando un ensamblaje de precisión de múltiples piezas, nuestro equipo de ingeniería aporta la experiencia en tolerancias que su proyecto necesita.
[Solicitar una revisión de tolerancias DFM y cotización de mecanizado →]


