
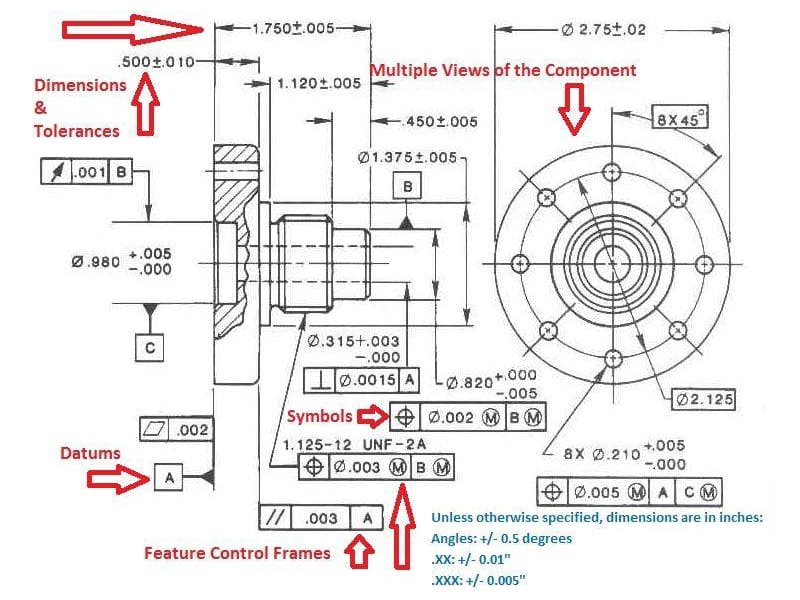
Risposta rapida: Le tolleranze ingegneristiche definiscono la variazione dimensionale ammissibile in un componente prodotto — l'intervallo accettabile entro cui un pezzo può comunque essere assemblato, funzionare e soddisfare i requisiti prestazionali. Specificate come dimensione nominale più o meno una deviazione ammessa (es. 25,00 ±0,05 mm), le tolleranze controllano l'accoppiamento di montaggio, l'affidabilità del prodotto e il costo di lavorazione CNC. Tolleranze più strette migliorano la precisione ma aumentano i tempi di lavorazione, la complessità dell'ispezione e il rischio di scarti. L'obiettivo è abbinare la tolleranza alla funzione — non specificare il valore più stretto ottenibile.
Perché le tolleranze ingegneristiche sono importanti nella produzione
Nessun processo di lavorazione produce componenti perfettamente identici. I centri di tornitura CNC, le fresatrici, le rettificatrici e le presse a iniezione generano tutti variazioni dimensionali causate da usura dell'utensile, dilatazione termica, vibrazioni della macchina e inconsistenze del materiale. Le tolleranze ingegneristiche esistono per definire quanta variazione è accettabile prima che un componente non funzioni correttamente.
Per i produttori OEM che acquistano componenti CNC di precisione, le tolleranze sono tra le specifiche più importanti su un disegno. Determinano se i componenti si assembleranno correttamente in una serie di produzione, se gli accoppiamenti dei cuscinetti funzioneranno come progettato e — aspetto critico — quanto costerà produrre un pezzo. Restringere una tolleranza da ±0,1 mm a ±0,02 mm su un foro lavorato potrebbe triplicare il tempo di lavorazione e richiedere ispezioni CMM su ogni pezzo, per una caratteristica che potrebbe non richiedere funzionalmente quel livello di precisione.
Tolleranze progettate correttamente bilanciano tre esigenze contrastanti: prestazioni funzionali, capacità produttiva ed economia di produzione. Ottenere questo equilibrio è una delle attività ingegneristiche a maggior valore aggiunto nello sviluppo prodotto — e una delle fonti più comuni di costi inutili quando non viene gestito correttamente.
Cosa sono le tolleranze ingegneristiche? Definizione e fondamenti
Una tolleranza ingegneristica è il limite ammissibile di variazione da una dimensione nominale specificata. Definisce l'intervallo accettabile entro cui una dimensione prodotta deve rientrare per essere considerata conforme.
La rappresentazione standard è:
Dimensione nominale ± Deviazione ammessa
Ad esempio, un albero specificato come 25,00 ±0,05 mm deve misurare tra 24,95 mm e 25,05 mm dopo la lavorazione. Qualsiasi pezzo che rientra fuori da questo intervallo è non conforme — indipendentemente da quanto si avvicini al limite.
Perché le dimensioni esatte non sono ottenibili
La variazione produttiva è inevitabile, prodotta da:
- Usura degli utensili — i taglienti cambiano geometria progressivamente, spostando le dimensioni durante le serie di produzione
- Espansione termica — mandrini, attrezzature e pezzi si espandono quando la temperatura aumenta durante la lavorazione
- Vibrazioni delle macchine — le forze dinamiche durante il taglio creano micro-spostamenti dell'utensile rispetto al pezzo
- Variazione dei materiali — durezza, struttura del grano e tensioni residue variano all'interno e tra i lotti di materiale
- Inconsistenza del fissaggio — piccole variazioni nella forza di serraggio e nell'assestamento del pezzo cambiano la posizione effettiva dell'utensile
Le tolleranze riconoscono questa realtà e definiscono la zona entro cui la variazione è accettabile per l'assemblaggio funzionale e le prestazioni.
Dimensione nominale vs. dimensione effettiva
La dimensione nominale è l'obiettivo del progettista — la dimensione teoricamente ideale. La dimensione effettiva è ciò che misura il componente lavorato. Una buona progettazione delle tolleranze crea un intervallo abbastanza ampio da essere ottenibile in modo costante dal processo produttivo selezionato, ma abbastanza stretto da garantire assemblaggio e funzionamento affidabili.
Nella nostra esperienza produttiva con componenti CNC di precisione, gli errori di disegno più comuni che incontriamo sono tolleranze troppo strette per il processo specificato (creando scarti e costi inutili) o applicate in modo incoerente — strette su caratteristiche non funzionali, larghe su interfacce critiche. Entrambi creano problemi.
Tipi di tolleranze ingegneristiche
Tolleranze unilaterali
Le tolleranze unilaterali consentono la variazione in una sola direzione rispetto alla dimensione nominale. Un albero specificato come 25,00 +0,00/-0,05 mm può essere solo più piccolo del nominale — mai più grande. Questo è utile quando un limite è funzionalmente critico e l'altro no.
Quando usare tolleranze unilaterali:
- Accoppiamenti con gioco albero-foro dove l'albero non deve superare la dimensione nominale
- Applicazioni con interferenza forzata dove il serraggio deve essere garantito
- Qualsiasi assemblaggio dove un limite crea interferenza o cedimento del gioco e l'altro no
Vantaggio produttivo: I macchinisti possono orientare la deriva del processo verso il lato sicuro della finestra di tolleranza, migliorando la resa senza sacrificare la funzione.
Tolleranze bilaterali
Le tolleranze bilaterali consentono la variazione in entrambe le direzioni rispetto al nominale. 25,00 ±0,05 mm consente alla dimensione di essere ovunque tra 24,95 e 25,05 mm. Questo è il formato di tolleranza più comune nella lavorazione CNC generale perché offre flessibilità produttiva — il processo può derivare in entrambe le direzioni senza produrre immediatamente pezzi non conformi.
Ideale per: Lavorazione generale, dimensioni non critiche, caratteristiche dove è accettabile una variazione simmetrica.
Tolleranze limite
Le tolleranze limite specificano direttamente i limiti dimensionali superiore e inferiore, senza usare la notazione ±. Un foro specificato come 25,01/24,98 mm definisce esattamente l'intervallo accettabile. Questo formato elimina l'ambiguità nell'ispezione ed è comune negli accoppiamenti di precisione per cuscinetti e nei sistemi di fori standardizzati.
Ideale per: Accoppiamenti di precisione, sedi per cuscinetti, qualsiasi applicazione dove i limiti superiore e inferiore esatti devono essere chiari all'ispettore senza calcoli.
Tolleranze geometriche (GD&T)
Le tolleranze geometriche controllano forma, orientamento, posizione e oscillazione — proprietà che le sole tolleranze dimensionali non possono definire adeguatamente. Un pezzo può avere ogni diametro entro specifica ma fallire comunque funzionalmente se un foro non è concentrico con l'asse del mandrino, o se una superficie di montaggio non è sufficientemente piana per una corretta tenuta.
GD&T (Dimensionamento e Tolleranze Geometriche) affronta queste relazioni funzionali attraverso un linguaggio simbolico standardizzato definito da ASME Y14.5 (ampiamente utilizzato in Nord America) e dagli standard ISO GPS (utilizzati a livello internazionale). I principali controlli GD&T includono:
| Controllo GD&T | Cosa Controlla | Applicazione tipica |
|---|---|---|
| Planarità | Deviazione della superficie da un piano perfetto | Superfici di tenuta, basi macchina |
| Circolarità | Rotondità di una sezione trasversale | Sedi cuscinetti, alberi |
| Cilindricità | Rotondità e rettilineità combinate | Alberi di precisione, fori |
| Parallelismo | Relazione angolare tra superfici/assi | Sistemi a guida lineare, supporti cuscinetti |
| Perpendicolarità | Relazione a 90° tra elementi | Superfici di montaggio, fori per colonne |
| Posizione vera | Posizione di un elemento rispetto ai riferimenti | Pattern di fori per bulloni, fori funzionali |
| Concentricità | Allineamento asse-asse | Gruppi rotanti, elementi eccentrici |
| Oscillazione | Variazione della superficie durante la rotazione | Alberi rotanti, mandrini |
Il potere pratico del GD&T è che comunica l'intento funzionale piuttosto che solo i limiti dimensionali. Specificare ±0,1 mm sul diametro di un foro per bullone dice al macchinista quanto grande fare il foro, ma la posizione vera ⌀0,2 mm dice dove il foro deve essere rispetto al riferimento di montaggio — che è ciò che determina effettivamente se il bullone entra.
Confronto Tipi di Tolleranza
| Tipo di Tolleranza | Comandi | Complessità | Migliore applicazione |
|---|---|---|---|
| Unilaterale | Dimensione (una direzione) | Basso | Accoppiamenti forzati, elementi critici a limite singolo |
| Bilaterale | Dimensione (entrambe le direzioni) | Basso | Lavorazione generale, la maggior parte degli elementi |
| Limite | Dimensione (superiore/inferiore espliciti) | Basso | Accoppiamenti di precisione, sedi cuscinetti |
| GD&T | Geometria, posizione, orientamento | Da moderato a elevato | Gruppi di precisione, interfacce funzionali |
ISO 2768 e ASME Y14.5: Standard di Tolleranza che Guidano la Produzione CNC
ISO 2768: Tolleranze Generali per la Lavorazione CNC
ISO 2768 è lo standard internazionale più ampiamente utilizzato per le tolleranze dimensionali generali nella lavorazione CNC. Definisce classi di tolleranza predefinite che si applicano a tutte le dimensioni su un disegno dove non sono specificate tolleranze individuali — eliminando la necessità di indicare ogni dimensione singolarmente.
ISO 2768 definisce quattro gradi di tolleranza per le dimensioni lineari:
| Grado | Codice | Tolleranza Lineare Tipica (per 30–120 mm) | Applicazione |
|---|---|---|---|
| Bene | f | ±0,05 mm | Parti lavorate CNC di precisione |
| Medio | m | ±0,10 mm | Lavorazione CNC generale (più comune) |
| Grossolana | c | ±0,20 mm | Lamiera, fabbricazione generale |
| Molto grossolana | v | ±0,50 mm | Gruppi saldati, fabbricazione grezza |
ISO 2768-m è la specifica predefinita per la maggior parte della lavorazione CNC generale. Bilancia precisione ed efficienza produttiva — sufficientemente stretta per la maggior parte dei gruppi industriali, ottenibile con centri di lavorazione CNC a 3 assi standard senza controlli di processo speciali.
Quando un disegno riporta semplicemente “ISO 2768-m” senza tolleranze individuali su ogni dimensione, il macchinista e il fornitore comprendono che la tolleranza predefinita si applica a tutte le dimensioni non specificate. Questo semplifica notevolmente i disegni e riduce il tempo di ingegneria necessario per specificare ogni caratteristica non critica.
ASME Y14.5: GD&T Standard per il Controllo Funzionale
ASME Y14.5 è il principale standard GD&T utilizzato nei settori aerospaziale, automobilistico e della difesa degli Stati Uniti. Definisce il linguaggio simbolico, le regole e i metodi di interpretazione per le tolleranze geometriche sui disegni tecnici.
I concetti chiave definiti da ASME Y14.5 includono:
- Datum — punti, assi o piani di riferimento da cui vengono effettuate le misurazioni
- Riquadri di controllo delle caratteristiche — i riquadri simbolici sui disegni che specificano tipo di tolleranza, valore e riferimenti ai datum
- Modificatori delle condizioni del materiale (MMC, LMC, RFS) — regole che regolano le zone di tolleranza in base alla dimensione effettiva della caratteristica
- Posizione vera — la posizione teoricamente esatta di una caratteristica rispetto alla sua struttura di datum
Per gli acquirenti OEM che esaminano i disegni dei fornitori o comunicano le specifiche ai venditori CNC, la familiarità con i gradi ISO 2768 e la notazione ASME Y14.5 è una conoscenza pratica che previene errori di interpretazione e rilavorazioni costose.
Accoppiamenti Meccanici: Con Gioco, Transizione e Interferenza
Gli accoppiamenti meccanici definiscono come due componenti accoppiati — tipicamente un albero e un foro — si assemblano tra loro. Il tipo di accoppiamento è determinato dalla relazione dimensionale tra i componenti accoppiati e influisce direttamente sul comportamento di assemblaggio, sulle prestazioni rotazionali e sulla stabilità meccanica.
Vestibilità ampia
In un accoppiamento con gioco, l'albero è sempre più piccolo del foro. La differenza (gioco) consente il movimento relativo libero tra le parti — rotazione, scorrimento o facile assemblaggio e smontaggio.
Caratteristiche dell'accoppiamento con gioco:
- L'albero è sempre più piccolo del foro
- Gioco positivo in tutte le condizioni di tolleranza
- Consente rotazione, scorrimento o assemblaggio libero
- L'entità del gioco dipende dai gradi di tolleranza specifici selezionati
Applicazioni: Cuscinetti lisci, alberi rotanti in alloggiamenti, componenti scorrevoli, assemblaggi che richiedono frequente smontaggio.
Punto critico di progettazione: Un gioco eccessivo causa vibrazioni, rumore e disallineamento. Un gioco troppo ridotto causa accumulo di calore e difficoltà di assemblaggio. I produttori di cuscinetti pubblicano requisiti di gioco specifici per diverse condizioni di velocità e carico — queste sono le specifiche funzionali che guidano la selezione delle tolleranze, non una precisione arbitraria.
Vestibilità Transition
Un accoppiamento di transizione produce un leggero gioco o una leggera interferenza a seconda di dove, all'interno della tolleranza, i componenti accoppiati si misurano effettivamente. Le zone di tolleranza di albero e foro si sovrappongono, quindi il risultato dell'assemblaggio è distribuito statisticamente tra le due condizioni.
Caratteristiche dell'accoppiamento di transizione:
- Può produrre un piccolo gioco o una piccola interferenza
- Richiede lavorazione e ispezione controllate
- Fornisce una migliore precisione posizionale rispetto agli accoppiamenti con gioco
- Consente lo smontaggio senza forza distruttiva
Applicazioni: Mozzi di ingranaggi, flange di giunto, perni di posizionamento, boccole per chiavette — ovunque la precisione di posizionamento sia importante ma non sia richiesto un assemblaggio permanente.
Accoppiamento con interferenza
In un accoppiamento con interferenza, l'albero è intenzionalmente più grande del foro. L'assemblaggio richiede forza — sia pressatura meccanica che espansione termica (riscaldando l'alloggiamento o raffreddando l'albero per modificare temporaneamente le dimensioni). La pressione di contatto risultante crea un forte trattenimento meccanico senza elementi di fissaggio.
Caratteristiche dell'accoppiamento con interferenza:
- L'albero è più grande del foro in tutte le condizioni di tolleranza
- L'assemblaggio richiede forza o differenziale termico
- Crea un'elevata pressione di contatto tra le superfici accoppiate
- Fornisce un'eccellente trasmissione della coppia e rigidità
Applicazioni: Anelli esterni dei cuscinetti in alloggiamenti, mozzi di ingranaggi su alberi, assemblaggi strutturali permanenti, perni e boccole pressati.
Avvertenza relativa alla progettazione: Un'interferenza eccessiva in materiali fragili (ghisa, ceramica, acciaio temprato) può causare cricche durante l'assemblaggio. L'interferenza deve essere calcolata rispetto alla resistenza allo snervamento del materiale e alla capacità del metodo di assemblaggio.
Sistema a Base Foro vs. a Base Albero
Il sistema a base foro mantiene costante la dimensione del foro e varia l'albero per ottenere diversi accoppiamenti. Questo è l'approccio standard nella maggior parte delle lavorazioni CNC perché i diametri standard di punte, alesatori e barre di alesatura producono naturalmente dimensioni del foro costanti — modificare la dimensione dell'albero su un tornio è più facile ed economico che modificare la dimensione del foro.
Il sistema a base albero mantiene costante il diametro dell'albero e varia il foro. Viene utilizzato quando i diametri standard delle barre di materiale sono fissati dall'approvvigionamento o da altri vincoli.
Per la maggior parte dei componenti lavorati OEM CNC, il sistema a base foro è l'impostazione predefinita. Quando si specificano gli accoppiamenti sui disegni tecnici per la produzione del fornitore, questa è l'assunzione corretta a meno che non vi sia un motivo specifico per utilizzare la base albero.
Riepilogo degli Accoppiamenti Meccanici
| Tipo di vestibilità | Albero vs. Foro | Metodo di Assemblaggio | Applicazione tipica |
|---|---|---|---|
| Liquidazione | Albero < Foro | Assemblaggio manuale | Cuscinetti, alberi rotanti, guide |
| Transizione | Albero ≈ Foro | Leggera pressione o a mano | Ingranaggi, elementi di posizionamento, giunti |
| Interferenza | Albero > Foro | Accoppiamento forzato o termico | Assemblaggi permanenti, giunti ad alta coppia |
GD&T in Profondità: Riferimenti, Riquadri di Controllo delle Caratteristiche e Controlli Chiave
Cos'è un Riferimento (Datum)?
Un riferimento è un punto, asse o piano teoricamente esatto stabilito da caratteristiche fisiche su un pezzo, utilizzato come origine per tutte le misurazioni dimensionali e geometriche. I riferimenti simulano come i pezzi si posizionano, si localizzano e si orientano effettivamente durante l'assemblaggio — rendendoli la base funzionale della GD&T.
Un sistema di riferimento tipicamente utilizza tre riferimenti mutuamente perpendicolari (primario, secondario, terziario — etichettati A, B, C) che vincolano progressivamente i gradi di libertà del pezzo, rispecchiando come il pezzo viene fissato durante l'assemblaggio o l'uso.
Perché la scelta del riferimento è critica: Una scelta errata del riferimento causa risultati di ispezione variabili tra diverse configurazioni, anche quando la geometria effettiva del pezzo è identica. Le caratteristiche di riferimento dovrebbero essere le stesse superfici utilizzate per la configurazione di produzione e il posizionamento in assemblaggio — non facce arbitrarie e convenienti.
Riquadro di Controllo delle Caratteristiche
Il riquadro di controllo delle caratteristiche è il riquadro rettangolare su un disegno tecnico che specifica tutti i requisiti GD&T per una caratteristica controllata. Leggendo da sinistra a destra, contiene:
- Simbolo della caratteristica geometrica (es., ⌖ per posizione vera, ⏥ per planarità)
- Valore di tolleranza (es., ⌀0,2 mm — il segno di diametro indica una zona di tolleranza cilindrica)
- Modificatore di condizione del materiale (MMC, LMC o RFS, quando applicabile)
- Riferimenti (Datum) (primario, secondario, terziario)
Posizione Vera
La posizione vera (⌖) è il controllo GD&T più utilizzato nella produzione di precisione. Definisce la posizione teoricamente esatta di una caratteristica (tipicamente un foro o l'asse di un mozzo) rispetto ai suoi riferimenti, e specifica una zona di tolleranza — solitamente un cilindro di diametro X — all'interno della quale deve ricadere l'asse effettivo della caratteristica.
La posizione vera ha due vantaggi principali rispetto alla quotatura per coordinate con tolleranze ±:
Maggiore tolleranza utilizzabile: Una tolleranza di coordinate ± crea una zona quadrata; la posizione vera crea una zona cilindrica. Una zona cilindrica ha il 57% di area in più rispetto alla zona quadrata equivalente — il che significa che lo stesso requisito funzionale consente una maggiore variazione di produzione, riducendo i costi senza sacrificare le prestazioni di assemblaggio.
Precisione funzionale: La posizione vera riflette direttamente la funzione di assemblaggio (il bullone si adatta?), mentre le tolleranze di coordinate riflettono la comodità di misurazione. La GD&T comunica perché una caratteristica deve essere posizionata con precisione, non solo dove dovrebbe essere nominalmente.
Planarità e Parallelismo
Planarità Controlla quanto una singola superficie può deviare da un piano teoricamente perfetto. È indipendente da qualsiasi riferimento — la planarità è misurata dalla superficie stessa, non in relazione ad altro. Le superfici di tenuta su collettori idraulici, basi di macchine e attrezzature di precisione portano comunemente specifiche di planarità perché l'area di contatto superficiale influisce direttamente sull'efficacia della tenuta e sulla distribuzione del carico.
Parallelismo Controlla l'orientamento di una caratteristica rispetto a una superficie o asse di riferimento. Richiede un riferimento e controlla sia l'angolo che la rettilineità della caratteristica controllata rispetto a quel riferimento. Guide per cuscinetti, guide di scorrimento e superfici di guida sono applicazioni tipiche del parallelismo — la deviazione angolare crea distribuzione irregolare del carico e usura accelerata.
Tolleranze Tecniche nella Lavorazione CNC: Capacità Realistica
Comprendere cosa la lavorazione CNC può ottenere in modo affidabile — e dove si trovano i limiti di processo — è essenziale per specificare tolleranze realizzabili.
Capacità Tipica di Tolleranza nella Lavorazione CNC
| Processo | Tolleranza Tipica Raggiungibile | Finitura superficiale (Ra) | Note |
|---|---|---|---|
| Fresatura CNC | ±0,05–0,1 mm | 0,8–3,2 µm | Standard a 3 assi, caratteristiche generali |
| Tornitura CNC | ±0,01–0,05 mm | 0,4–1,6 µm | Caratteristiche concentriche, meglio della fresatura |
| Alesatura | ±0,005–0,02 mm | 0,4-0,8 µm | Finitura dei fori, eccellente rotondità |
| Retifica | ±0,002–0,01 mm | 0,1-0,4 µm | Alberi e fori ad alta precisione |
| Levigatura | ±0,001–0,005 mm | 0,05–0,2 µm | Fori cilindrici, superfici portanti |
| Lappatura | ±0,001 mm o più fine | < 0,05 µm | Ultra-precisione, superfici di tenuta |
Cosa Limita la Precisione CNC
Diverse variabili vincolano la tolleranza ottenibile in produzione:
Rigidità della macchina: Vibrazioni e deflessione sotto le forze di taglio spostano le dimensioni effettive rispetto ai valori programmati. I centri di lavorazione ad alta rigidità gestiscono tolleranze strette meglio delle macchine per uso generale — ma anche le migliori macchine hanno limiti in condizioni aggressive.
Deflessione dell'utensile: Le frese a candela di piccolo diametro e gli utensili a lungo raggio si flettono sotto le forze di taglio, creando variazione di diametro e conicità sulle caratteristiche lavorate. Nella nostra esperienza di produzione, una fresa a candela da 6 mm a 3× diametro di profondità di taglio in acciaio legato può deflettersi abbastanza da produrre un errore dimensionale di 0,05 mm — che è l'intero budget di tolleranza su molte caratteristiche di precisione.
Espansione termica: Un tipico pezzo in acciaio si espande di circa 12 µm per metro per °C. In un ciclo di lavorazione che aumenta la temperatura del pezzo di 10°C, una dimensione di 200 mm cambia di circa 24 µm — significativo quando la tolleranza è ±0,02 mm. Il lavoro di precisione richiede ambienti a temperatura stabilizzata e compensazione integrata nella lavorazione.
Comportamento del materiale: L'alluminio si lavora in modo pulito e mantiene bene le dimensioni. L'acciaio inossidabile si incrudisce durante il taglio, causando ritorno elastico e variazione dimensionale. La bassa conducibilità termica del titanio concentra il calore nella zona di taglio, influenzando sia la qualità superficiale che la stabilità dimensionale.
Quando Specificare la Rettifica Invece della Fresatura
Per tolleranze più strette di circa ±0,01 mm, o requisiti di finitura superficiale inferiori a Ra 0,4 µm, è tipicamente richiesta la rettifica piuttosto che la fresatura o tornitura convenzionale. La rettifica rimuove materiale con abrasivi fini ad alte velocità del mandrino, producendo precisione dimensionale e superficiale che gli utensili in carburo non possono eguagliare. Per gli acquirenti che specificano alberi di precisione, sedi di cuscinetti o superfici di tenuta, comprendere questa soglia di processo aiuta a stabilire aspettative di tolleranza realistiche ed evitare di specificare tolleranze che richiedono cambi di processo che il fornitore quotato potrebbe non aver dichiarato.
Analisi dell'Accumulo delle Tolleranze: Perché le Tolleranze dei Singoli Componenti Non Sono Sufficienti
L'accumulo delle tolleranze si verifica quando la variazione dimensionale di più componenti si accumula in un assieme, potenzialmente causando guasti funzionali anche quando ogni singolo componente è entro specifica.
Come Avviene l'Accumulo
Si consideri un assieme con cinque componenti in una catena lineare, ciascuno con una tolleranza di ±0,1 mm. Nel caso peggiore, tutti e cinque i componenti potrebbero trovarsi simultaneamente al loro limite massimo (o minimo) — producendo una variazione totale dell'assieme di ±0,5 mm. Se tale variazione dell'assieme sia accettabile dipende interamente dal gioco funzionale o dal requisito di clearance.
Analisi dello scenario peggiore
L'analisi del caso peggiore presuppone l'accumulo massimo possibile — tutti i componenti simultaneamente ai loro limiti estremi. Questo approccio garantisce il successo dell'assieme in qualsiasi combinazione di dimensioni dei componenti prodotti, ma può richiedere tolleranze così strette da risultare antieconomiche.
Ideale per: Assiemi critici per la sicurezza, produzione a basso volume, applicazioni in cui un singolo guasto è inaccettabile.
Limitazione: Richiede tolleranze dei singoli componenti più strette di quanto possa essere effettivamente necessario in produzione, dove statisticamente è molto improbabile che tutti i componenti cadano simultaneamente ai limiti estremi.
Analisi Statistica delle Tolleranze (Metodo RSS)
L'analisi statistica utilizza la matematica della radice della somma dei quadrati (RSS) per calcolare la variazione dell'assieme basandosi sulla distribuzione statistica delle tolleranze dei singoli componenti:
σ_assembly = √(σ₁² + σ₂² + σ₂² + … + σₙ²)
Questo approccio riflette più accuratamente la realtà produttiva: i componenti variano normalmente attorno ai loro valori medi, e la probabilità che tutti raggiungano simultaneamente i loro estremi è molto bassa nella produzione di volume. I metodi statistici consentono tolleranze individuali più larghe per la stessa affidabilità funzionale dell'assieme — riducendo i costi di produzione senza aumentare il tasso di guasto dell'assieme.
Ideale per: Produzione ad alto volume, processi di produzione ben caratterizzati con dati Cpk noti.
Limitazione: Richiede dati di capacità di processo (valori Cpk) e accetta una piccola probabilità statistica di guasti dell'assieme, che deve essere valutata in base alla conseguenza del guasto.
Come Ridurre i Problemi di Accumulo delle Tolleranze
- Applicare un design basato sui riferimenti — riferimenti coerenti riducono l'accumulo di variazione posizionale tra più componenti in un assieme
- Ridurre il numero di componenti nelle catene critiche — meno componenti significano meno contributi di tolleranza; consolidare i componenti attraverso la semplificazione del design riduce direttamente il rischio di accumulo
- Stringere le tolleranze selettivamente — identificare quale/i componente/i nella catena contribuisce maggiormente alla variazione e stringere specificamente quelli, piuttosto che stringere tutti i componenti in egual misura
- Utilizzare interfacce regolabili — spessori, viti di registro e caratteristiche regolabili consentono la compensazione in fase di assemblaggio per la variazione di tolleranza accumulata
Come le Tolleranze Influenzano i Costi di Produzione: L'Economia della Precisione
La relazione tra tolleranza e costo è non lineare. Le tolleranze standard (intervallo ±0,1 mm) sono ottenibili nelle normali operazioni di lavorazione a velocità normali — l'impatto sui costi è minimo. Man mano che le tolleranze si stringono, il tempo di lavorazione aumenta, la frequenza di ispezione cresce, i tassi di scarto aumentano e infine diventano necessari processi aggiuntivi (rettifica, levigatura). La curva dei costi accelera bruscamente a circa ±0,01 mm e inferiori.
Tempo di Lavorazione e Tolleranza
Ottenere tolleranze più strette richiede tipicamente:
- Velocità di taglio e avanzamenti ridotti (minore disturbo termico e meccanico)
- Passate aggiuntive di semi-finitura e finitura (rimozione incrementale del materiale)
- Misurazione in-process e cicli di compensazione (la macchina si ferma per misurare, regola, poi continua)
- Stabilizzazione termica tra le operazioni (attesa dell'equilibrio delle temperature)
Una caratteristica che richiede ±0,05 mm potrebbe richiedere 3 passate di lavorazione; la stessa caratteristica a ±0,01 mm potrebbe richiedere 6 passate più un ciclo di misurazione in-process — più che raddoppiando il tempo di ciclo per una singola caratteristica.
Costo di Ispezione
Verificare tolleranze strette richiede attrezzature più capaci e dispendiose in termini di tempo:
| Intervallo di tolleranza | Metodo di Ispezione Tipico | Tempo di Ispezione Relativo |
|---|---|---|
| ±0,1 mm e oltre | Calibri digitali, calibri semplici | Valori di riferimento |
| ±0,02–0,1 mm | Micrometri, calibri ad aria | 2–3× |
| ±0,005–0,02 mm | , strumentazione di precisione | 5–10× |
| ±0,001–0,005 mm | con sonde specializzate | 10–20× |
| Sotto ±0,001 mm | a temperatura controllata, interferometria laser | 20–50× |
Per gli acquirenti che gestiscono produzione ad alto volume, il tempo di ispezione su ogni componente con tolleranza stretta aggiunge costi sostanziali — spesso più del tempo di lavorazione stesso. Specificare l'ispezione su caratteristiche non funzionali è una sovra-specifica comune che genera costi senza benefici qualitativi.
Tasso di Scarto e Ampiezza della Tolleranza
Man mano che la banda di tolleranza si restringe, la frazione di produzione che cade fuori dall'intervallo accettabile aumenta, perché la variazione del processo di produzione è fissata dalla capacità della macchina — solo la finestra accettabile cambia. Raddoppiare la precisione (dimezzare l'ampiezza della tolleranza) tipicamente più che raddoppia il tasso di scarto, perché la distribuzione del processo che era comodamente dentro ±0,1 mm ora taglia i limiti di ±0,05 mm più frequentemente.
Il Problema della Sovra-Tolleranza
Nella nostra esperienza in officina revisionando i disegni dei clienti per la DFM, la sovra-tolleranza è il problema di costo più comune e correggibile. Gli ingegneri spesso applicano la tolleranza più stretta che possono ragionevolmente immaginare che un componente necessiti, piuttosto che la tolleranza funzionalmente richiesta. Il risultato è un costo di lavorazione superiore del 30–100% rispetto al necessario per lo stesso risultato funzionale.
Un approccio pratico: per ogni tolleranza stretta su un disegno, chiediti “quale guasto di assemblaggio o prestazione si verifica se questa dimensione è 50% più larga?” Se la risposta è “nessuno”, allargala.
Caso di studio: risoluzione dei problemi di assemblaggio tramite ottimizzazione GD&T
Contesto: Un produttore di alloggiamenti in alluminio di precisione per sensori riscontrava cronici problemi di allineamento in un assemblaggio multiparte. I singoli componenti superavano l'ispezione dimensionale, ma una volta assemblati, i pattern di fori per il montaggio dei sensori spesso si disallineavano abbastanza da richiedere una correzione manuale, aggiungendo 8–12 minuti di manodopera per assemblaggio e producendo occasionalmente scarti che dovevano essere smontati e rilavorati.
Strategia di tolleranza iniziale: I disegni originali utilizzavano tolleranze dimensionali bilaterali (±0,1 mm sulla maggior parte delle caratteristiche, ±0,05 mm sui diametri dei fori) senza controllo di posizione GD&T e senza una strategia di riferimenti coerente. Ogni componente veniva misurato dalle proprie superfici di riferimento, che differivano tra i pezzi.
Causa principale: Senza controlli di tolleranza di posizione, le posizioni dei fori potevano trovarsi simultaneamente nella loro combinazione peggiore tra i componenti accoppiati — fino a 0,3 mm di disallineamento cumulativo era possibile mentre ogni singola dimensione rimaneva tecnicamente conforme. Inoltre, l'uso incoerente dei riferimenti tra i pezzi significava che i riferimenti di configurazione della lavorazione non corrispondevano ai riferimenti di assemblaggio, introducendo una distorsione posizionale sistematica.
Modifiche ingegneristiche implementate:
| Elemento | Prima | Dopo |
|---|---|---|
| Controllo di posizione | Nessuno (solo dimensionale) | Posizione reale ⌀0,15 mm |
| Struttura dei riferimenti | Incoerente | Sistema di riferimenti unificato A-B-C |
| Specifica del foro di supporto | Diametro ±0,05 mm | Tolleranza limite H7 + controllo di posizione |
| Metodo di ispezione | Micrometri in macchina | CMM con simulazione dei riferimenti |
| Tipo di montaggio | Non specificato | Accoppiamento con gioco H7/g6 (base foro) |
Risultati dopo l'implementazione:
| Metrica | Prima | Dopo |
|---|---|---|
| Tasso di disallineamento in assemblaggio | ~35% degli assemblaggi | < 3% degli assemblaggi |
| Tempo di correzione manuale per assemblaggio | 8–12 minuti | < 1 minuto |
| Tasso di scarto CMM (posizionale) | Non monitorato | < 2% |
| Tasso di scarto in assemblaggio | ~8% | < 1% |
| Costo totale di manodopera di assemblaggio per unità | Valori di riferimento | Ridotto di ~28% |
Lezione di ingegneria: Il problema non era che le tolleranze fossero troppo larghe — era che era stato specificato il tipo sbagliato di tolleranza. Le tolleranze dimensionali controllavano la dimensione delle caratteristiche ma non dicevano nulla sulla posizione. La tolleranza di posizione GD&T, applicata a una struttura di riferimenti coerente, controllava ciò che contava davvero per l'assemblaggio: dove si trovavano i fori l'uno rispetto all'altro e rispetto al componente accoppiato. Per gli acquirenti OEM, questo illustra perché chiedere al proprio fornitore CNC di rivedere la conformità GD&T — non solo l'ispezione dimensionale — vale la conversazione su assemblaggi multiparte di precisione.
Linee guida DFM: progettazione delle tolleranze ingegneristiche per la producibilità
La progettazione delle tolleranze è una delle attività DFM (Design for Manufacturability) a maggiore impatto. Tolleranze ben specificate riducono i costi di lavorazione, migliorano la coerenza del fornitore ed eliminano i problemi di assemblaggio prima dell'inizio della produzione. Tolleranze mal specificate fanno l'opposto — e il costo si accumula attraverso ogni ciclo di produzione.
Abbina la tolleranza alla funzione
Applica tolleranze strette solo dove le prestazioni funzionali le richiedono realmente. I fori di supporto, le superfici di tenuta, le interfacce rotazionali e le caratteristiche di posizionamento di precisione richiedono tipicamente tolleranze strette. Le superfici estetiche, i bordi senza contatto, i supporti strutturali e le caratteristiche di gioco tipicamente non le richiedono. In un tipico componente lavorato di precisione, il 15–25% delle caratteristiche è funzionalmente critico; il restante 75–85% può portare tolleranze standard ISO 2768-m senza influire sulle prestazioni del prodotto.
Usa accoppiamenti standard
Gli accoppiamenti standardizzati del sistema di accoppiamenti ISO (H7/g6, H7/k6, H7/p6, ecc.) sono definiti in ogni manuale di lavorazione, familiari a tutti i macchinisti CNC a livello mondiale e ottenibili senza sviluppo di processi speciali. Specificare combinazioni di tolleranze personalizzate invece di accoppiamenti standard crea confusione, richiede una pianificazione dell'ispezione più dettagliata e spesso non produce alcun beneficio funzionale.
Applica GD&T in modo selettivo
GD&T è potente ma aggiunge complessità al disegno e costi di ispezione. Applica controlli geometrici solo dove la geometria — non solo la dimensione — determina le prestazioni funzionali. Una superficie di tenuta richiede planarità. Un pattern di fori per bulloni richiede posizione reale. Una faccia di un boss non funzionale non richiede né l'una né l'altra.
Evita tolleranze strette a cascata
Specificare tolleranze strette su più caratteristiche in una catena di tolleranze moltiplica i costi e la difficoltà di lavorazione. Identifica le una o due dimensioni che controllano effettivamente l'adattamento dell'assemblaggio, applica la precisione lì e consenti tolleranze standard altrove.
Checklist DFM per le tolleranze
| Verifica di progettazione | Azione |
|---|---|
| Questa tolleranza è funzionalmente richiesta? | Se no, allarga a ISO 2768-m |
| Un accoppiamento standard può sostituire una tolleranza personalizzata? | Utilizzare H7/g6, H7/k6, ecc. |
| I riferimenti (datum) sono coerenti con la configurazione di produzione? | Allineare i riferimenti del disegno con i riferimenti di fissaggio |
| È stata analizzata la catena di tolleranze (tolerance stack-up)? | Eseguire analisi worst-case o RSS sugli stack critici |
| La tolleranza specificata corrisponde alla capacità del processo? | Verificare i dati Cpk del fornitore per le caratteristiche critiche |
| Il GD&T è applicato solo dove la geometria è rilevante? | Rimuovere il GD&T dalle caratteristiche non funzionali |
Metodi di ispezione per le tolleranze ingegneristiche
La scelta del metodo di ispezione corretto è importante quanto specificare la tolleranza giusta. Il metodo di ispezione deve essere in grado di misurare con la precisione richiesta — utilizzare un calibro digitale per ispezionare una tolleranza di ±0,005 mm è fisicamente privo di significato.
Calibri e Micrometri
I calibri digitali (risoluzione 0,01 mm, incertezza di misura ±0,02–0,05 mm) sono appropriati per l'ispezione dimensionale generale con tolleranze di ±0,1 mm e superiori. Sono rapidi, portatili e adatti all'uso in officina su caratteristiche non critiche.
I micrometri (risoluzione 0,001 mm, incertezza di misura ±0,002–0,005 mm) sono adatti per tolleranze fino a circa ±0,01 mm su dimensioni esterne. Sono lo strumento standard per l'ispezione del diametro degli alberi nella produzione di precisione CNC.
Macchine di misura a coordinate (CMM)
I CMM utilizzano un sistema di tastatura di precisione nello spazio 3D per misurare geometria, posizione, planarità e altre caratteristiche GD&T. I CMM moderni raggiungono un'incertezza di misura di ±0,001–0,003 mm con tastatura appropriata e controlli ambientali.
L'ispezione con CMM è essenziale per le tolleranze di posizione reale, profilo, planarità e parallelismo — controlli GD&T che i semplici strumenti manuali non possono misurare. Per gli acquirenti OEM che ricevono componenti di precisione, i rapporti di ispezione CMM con misurazioni riferite ai datum sono la documentazione di qualità appropriata per le caratteristiche critiche.
Calibri Go/No-Go
I calibri Go/No-Go forniscono una verifica rapida e inequivocabile di conformità/non conformità delle tolleranze dimensionali senza misurare il valore effettivo. L'estremità “Go” del calibro deve entrare nella caratteristica (verificando la condizione di minimo materiale); l'estremità “No-Go” non deve entrare (verificando la condizione di massimo materiale).
I calibri Go/No-Go sono altamente efficienti per l'ispezione ad alto volume di produzione di caratteristiche standardizzate — diametri di fori, diametri di alberi, accoppiamenti filettati — dove è richiesta un'ispezione 100% ma la produttività del CMM è insufficiente. Il loro limite è che non forniscono dati dimensionali per il controllo statistico di processo.
Sistemi Ottici e Senza Contatto
I comparatori ottici, i sistemi di visione e i sistemi di scansione laser misurano le dimensioni senza contatto fisico, rendendoli ideali per caratteristiche fragili, geometrie piccole e profili superficiali complessi. I CMM ottici moderni raggiungono precisioni paragonabili ai CMM a contatto per misurazioni di superficie e posizione, con velocità maggiore per geometrie adatte.
Applicazioni per settore
Settore automobilistico
I moderni assemblaggi veicolistici richiedono un controllo stretto delle tolleranze su migliaia di componenti interagenti — ma la pressione sui costi a volumi di produzione di centinaia di migliaia all'anno rende critica l'ottimizzazione delle tolleranze. I componenti del motore (alesaggi, alberi a gomiti, sedi valvole), gli ingranaggi della trasmissione e gli accoppiamenti dei cuscinetti portano tolleranze funzionali strette. Staffe strutturali, alloggiamenti e supporti non critici utilizzano tolleranze standard. Il controllo statistico di processo (SPC) monitora le caratteristiche chiave in tempo reale, intercettando la deriva del processo prima che generi scarti.
Aerospaziale
I requisiti di tolleranza aerospaziali sono tra i più esigenti nella produzione. I componenti del carrello di atterraggio, i raccordi strutturali, le parti dei sistemi di controllo e i componenti del motore richiedono spesso tolleranze di ±0,005–0,025 mm con controllo completo di posizione e profilo GD&T. Tutte le caratteristiche richiedono ispezione documentata con dati CMM e tracciabilità agli standard di calibrazione. Secondo i requisiti del sistema qualità AS9100, i fornitori aerospaziali devono dimostrare la capacità di processo (Cpk ≥ 1,33) sulle caratteristiche critiche — il che significa non solo rispettare la tolleranza ma rispettarla in modo coerente su tutta la distribuzione della produzione.
Dispositivi medici
Gli strumenti chirurgici, gli impianti e le apparecchiature diagnostiche richiedono tolleranze di precisione per motivi di conformità funzionale e normativa. Le superfici portanti degli impianti, ad esempio, possono avere specifiche di finitura superficiale di Ra ≤ 0,05 µm e tolleranze di diametro di ±0,005 mm o inferiori — richiedendo operazioni di rettifica e lappatura e ispezione 100% con CMM. I requisiti del sistema qualità ISO 13485 impongono la validazione documentata del processo e la tracciabilità per tutte le dimensioni critiche sui dispositivi medici.
Utensileria di Precisione
Gli stampi a iniezione, le matrici di stampaggio e i corpi degli utensili da taglio richiedono tolleranze di precisione perché le imprecisioni dell'utensileria si traducono direttamente in variazione dimensionale in ogni pezzo prodotto. Una cavità di stampo sovradimensionata di 0,05 mm produce pezzi sovradimensionati di 0,05 mm — moltiplicato per ogni ciclo di stampaggio nell'arco di vita dell'utensile. Per gli acquirenti OEM che specificano utensilerie per componenti in plastica o metallo stampato, la tolleranza dell'utensileria è l'investimento a monte che determina la qualità del pezzo a valle.
Punti di forza
- Le tolleranze ingegneristiche definiscono l'intervallo di variazione accettabile — la zona entro cui una dimensione prodotta deve rientrare affinché un pezzo sia funzionalmente conforme.
- Quattro tipi principali di tolleranza — unilaterale, bilaterale, limite e GD&T — servono a diversi scopi funzionali e produttivi. Il GD&T controlla la geometria, non solo la dimensione.
- ISO 2768-m è lo standard predefinito per la lavorazione CNC generale; ASME Y14.5 fornisce le regole GD&T per il controllo funzionale di precisione.
- Gli accoppiamenti ingegneristici (con gioco, di transizione, con interferenza) definiscono il comportamento di assemblaggio tra componenti accoppiati — il sistema a foro base è lo standard per la maggior parte degli assemblaggi lavorati CNC.
- Accumulo di tolleranze può causare guasti all'assemblaggio anche quando i singoli pezzi sono conformi — analizzare sempre la variazione cumulativa per assemblaggi multi-componente.
- Le tolleranze più strette costano esponenzialmente di più — il tempo di lavorazione, la complessità dell'ispezione e il tasso di scarto aumentano tutti in modo non lineare man mano che le bande di tolleranza si restringono.
- La sovra-tolleranza è l'errore DFM più comune — applicare tolleranze strette solo dove le prestazioni funzionali lo richiedono e utilizzare ISO 2768-m standard altrove.
- Per gli acquirenti OEM, la verifica della conformità GD&T e la richiesta di rapporti di ispezione CMM sulle caratteristiche critiche è l'approccio corretto per assemblaggi di precisione multi-componente.
Domande frequenti
Cosa sono le tolleranze ingegneristiche e perché sono importanti?
Le tolleranze ingegneristiche definiscono la variazione dimensionale ammissibile in un pezzo lavorato — l'intervallo accettabile tra dimensioni minime e massime che consente comunque un corretto assemblaggio e funzionamento. Esistono perché nessun processo di lavorazione può produrre pezzi perfettamente identici: l'usura degli utensili, l'espansione termica, le vibrazioni e la variazione dei materiali creano tutti deviazioni dimensionali. Senza tolleranze, non esiste uno standard oggettivo per accettare o rifiutare i pezzi. Influenzano direttamente la qualità dell'assemblaggio, l'affidabilità del prodotto, il costo di lavorazione CNC e l'intercambiabilità — rendendole una delle specifiche più consequenziali su qualsiasi disegno ingegneristico.
Qual è la differenza tra tolleranze unilaterali e bilaterali?
Le tolleranze unilaterali consentono variazioni in una sola direzione rispetto al nominale — ad esempio, 25,00 +0,00/-0,05 mm, dove il pezzo può essere solo più piccolo del valore nominale. Le tolleranze bilaterali consentono variazioni in entrambe le direzioni — 25,00 ±0,05 mm, dove il pezzo può essere più grande o più piccolo. Le tolleranze unilaterali sono utili quando un limite è funzionalmente critico e l'altro no, come negli accoppiamenti albero-foro dove l'albero non deve superare la dimensione nominale. Le tolleranze bilaterali sono più comuni nella lavorazione generale CNC perché offrono flessibilità di produzione per adattare la deriva del processo in entrambe le direzioni senza produrre immediatamente pezzi non conformi.
Cos'è GD&T e in cosa differisce dalle tolleranze dimensionali standard?
GD&T (Dimensionamento e Tolleranze Geometriche) è un linguaggio ingegneristico simbolico — standardizzato da ASME Y14.5 in Nord America — che controlla forma, orientamento, posizione e oscillazione delle caratteristiche lavorate. Le tolleranze dimensionali standard controllano solo la variazione di dimensione (quanto è grande una caratteristica). GD&T controlla la geometria funzionale — se una superficie è piana, se un foro è nella posizione corretta rispetto a un datum di assemblaggio, se un albero è concentrico con il suo alloggiamento per cuscinetto. Questa distinzione è critica perché un pezzo può avere ogni diametro entro la specifica dimensionale ma fallire comunque funzionalmente se le caratteristiche sono disallineate. GD&T è ampiamente utilizzato nella produzione aerospaziale, automobilistica e di dispositivi medici dove le prestazioni funzionali dell'assemblaggio devono essere esplicitamente controllate.
Quanto possono essere strette le tolleranze di lavorazione CNC?
La fresatura standard a 3 assi CNC raggiunge ±0,05–0,1 mm in condizioni normali. La tornitura CNC raggiunge ±0,01–0,05 mm su caratteristiche concentriche. L'alesatura porta le tolleranze dei fori a ±0,005–0,02 mm. La rettifica raggiunge ±0,002–0,01 mm. La levigatura e la lapidatura raggiungono ±0,001 mm e inferiori per applicazioni di ultra-precisione. Sotto circa ±0,01 mm, la lavorazione convenzionale CNC è generalmente insufficiente e sono necessarie rettifica o levigatura. Tolleranze molto strette richiedono anche ambienti a temperatura controllata, poiché l'espansione termica del pezzo stesso causa deriva dimensionale a questi livelli di precisione. Specificare tolleranze più strette di quanto il processo di lavorazione possa raggiungere in modo affidabile aumenta drasticamente i costi senza migliorare la resa.
Cosa sono gli accoppiamenti con gioco, di transizione e con interferenza?
Questi tre tipi di accoppiamento definiscono come un albero e un foro si assemblano tra loro. Un accoppiamento con gioco ha sempre l'albero più piccolo del foro — producendo un gioco positivo che consente rotazione, scorrimento o assemblaggio libero. Un accoppiamento di transizione ha zone di tolleranza sovrapposte, producendo un leggero gioco o una leggera interferenza a seconda delle dimensioni effettivamente misurate — utilizzato dove il posizionamento accurato è importante ma non è necessario un assemblaggio permanente. Un accoppiamento con interferenza ha sempre l'albero più grande del foro — richiedendo forza di pressatura o assemblaggio termico, producendo un'elevata pressione di contatto e una forte ritenzione meccanica. Il tipo di accoppiamento corretto dipende dalla funzione dell'assemblaggio: gioco per cuscinetti e parti rotanti, transizione per caratteristiche di posizionamento, interferenza per giunti strutturali permanenti.
In che modo l'accumulo delle tolleranze influisce sulla qualità dell'assemblaggio?
L'accumulo delle tolleranze si verifica quando la variazione dimensionale di più componenti si accumula in un assieme, causando potenzialmente problemi funzionali anche quando ogni singolo pezzo rientra nella sua tolleranza specificata. In un assieme lineare di cinque componenti, ciascuno con una tolleranza di ±0,1 mm, la variazione cumulativa nel caso peggiore è di ±0,5 mm — cinque volte la tolleranza di un singolo pezzo. Se il gioco dell'assieme richiede una variazione inferiore a 0,5 mm per funzionare, si verificheranno guasti all'assieme nonostante ogni pezzo sia individualmente conforme. L'analisi dell'accumulo delle tolleranze — utilizzando metodi del caso peggiore per applicazioni critiche per la sicurezza o metodi statistici RSS per la produzione ad alto volume — identifica quali componenti determinano la variazione dell'assieme e dove il serraggio delle tolleranze o la semplificazione del progetto ridurranno più efficacemente il rischio di guasto.
Perché la tolleranza incide così significativamente sul costo della lavorazione CNC?
Raggiungere tolleranze più strette richiede lavorazioni più lente (per ridurre le perturbazioni termiche e meccaniche), passaggi di lavorazione aggiuntivi (semi-finitura e finitura), cicli di misurazione e compensazione in-process, e spesso processi completamente diversi (rettifica invece di fresatura). Il tempo di ispezione aumenta in modo non lineare — la verifica di tolleranze di ±0,005 mm richiede ispezione CMM, che richiede 5–20× più tempo rispetto ai semplici controlli con calibri o micrometri. Il tasso di scarto aumenta man mano che la finestra dimensionale accettabile si restringe rispetto alla distribuzione del processo. Per gli acquirenti OEM, questi costi si riflettono nel prezzo dei pezzi lavorati: un componente con tolleranze inutilmente strette può costare il 50–100% in più rispetto a pezzi funzionalmente equivalenti con tolleranze adeguatamente abbinate. Rivedere le specifiche di tolleranza con il tuo fornitore CNC prima di finalizzare i disegni è un passo ad alto valore per qualsiasi componente di precisione.
Quale metodo di ispezione è appropriato per diversi livelli di tolleranza?
Il metodo di ispezione deve corrispondere alla precisione di misurazione richiesta. I calibri digitali (incertezza ±0,02–0,05 mm) sono appropriati per tolleranze di ±0,1 mm e superiori. I micrometri (±0,002–0,005 mm) sono adatti a tolleranze fino a circa ±0,01 mm su dimensioni esterne. Le macchine di misura a coordinate — CMM — sono richieste per controlli geometrici GD&T (posizione reale, planarità, parallelismo) e per tolleranze dimensionali inferiori a ±0,01 mm. I calibri passa/non passa forniscono una verifica rapida di accettazione/rifiuto al 100% nella produzione ad alto volume senza misurazione quantitativa. Per gli acquirenti OEM che ricevono componenti di precisione, richiedere rapporti di ispezione CMM con misurazioni riferite al datum per le caratteristiche critiche GD&T è lo standard di qualità appropriato — semplici rapporti dimensionali senza dati di posizione sono insufficienti per assiemi di precisione complessi.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC nell'ottimizzazione delle tolleranze ingegneristiche, nell'implementazione GD&T e nell'assiemaggio di precisione per applicazioni aerospaziali, automobilistiche e industriali OEM. Riferimenti tecnici: ASME Y14.5-2018 (Dimensionamento e Tolleranze), ISO 2768 (Tolleranze Generali), ISO 286 (Limiti e Accoppiamenti), AS9100 Rev D (Gestione Qualità Aerospaziale).
Hai bisogno di componenti CNC di precisione con le tolleranze giuste — non solo strette?
In CMS, esaminiamo le specifiche di tolleranza ingegneristiche come parte di ogni analisi DFM, segnaliamo le caratteristiche con tolleranze eccessive che aggiungono costo senza beneficio funzionale e suggeriamo miglioramenti GD&T che aumentano l'affidabilità dell'assieme senza aumentare la complessità della lavorazione. Che tu stia acquistando singoli componenti o gestendo un assieme di precisione multiparte, il nostro team di ingegneria porta l'esperienza sulle tolleranze di cui il tuo progetto ha bisogno.
[Richiedi una revisione DFM delle tolleranze e un preventivo di lavorazione →]


