
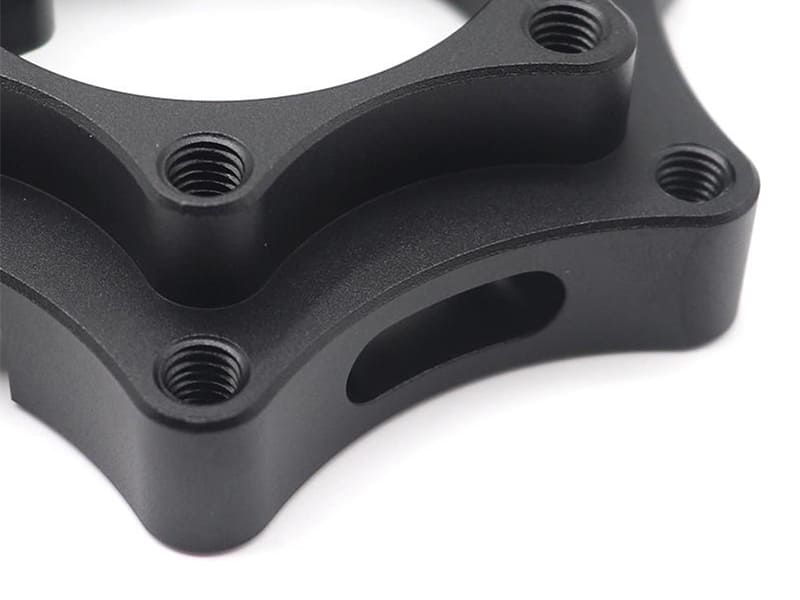
Eine Charge CNC-bearbeiteter 7075-Aluminiumgehäuse kommt vom Eloxierer mit fleckiger, gräulich-schwarzer Farbe zurück, statt des gleichmäßigen mattschwarzen Farbtons, den der Kunde spezifiziert hatte. Die Bearbeitung ist einwandfrei. Die Eloxierparameter waren Standard. Doch der hohe Zink- und Kupfergehalt von 7075 erzeugt inkonsistente Oxidschichten, die Farbstoff nicht gleichmäßig aufnehmen. Ein Wechsel zu 6061 löst das Farbproblem vollständig. Wir sehen diesen Legierungsauswahl-Fehler regelmäßig – die Qualität des Schwarzeloxierens beginnt lange bevor die Teile in den Eloxiertank gelangen.
Dieser Artikel behandelt das Schwarzeloxieren aus technischer und CNC-Fertigungsperspektive: was es ist und wie der elektrochemische Prozess funktioniert, der schrittweise Arbeitsablauf, welche Aluminiumlegierungen sich am besten eloxieren lassen, kritische Prozessparameter, Unterschiede zwischen Typ II und Typ III, häufige Fehler und deren Vermeidung, Vergleich mit anderen Oberflächenbehandlungen, Konstruktionsrichtlinien für eloxierte Teile sowie industrielle Anwendungen. Ob Sie als Konstrukteur eine Oberflächenbehandlung spezifizieren, als Ingenieur die Qualität verwalten oder als Einkäufer Eloxier-Lieferanten bewerten – das Ziel ist es, Materialauswahl und Prozesskontrolle mit zuverlässigen Schwarzeloxier-Ergebnissen zu verbinden.
Was ist Schwarzeloxieren?
Schwarzeloxieren ist ein elektrochemischer Prozess, der die Oberfläche von Aluminium in eine strukturierte Aluminiumoxidschicht (Al₂O₃) umwandelt, dann schwarzen Farbstoff in die poröse Oxidstruktur einbringt und die Poren versiegelt, um Farbe und Haltbarkeit einzuschließen. Anders als Lack oder Beschichtung wächst das Oxid aus dem Aluminium selbst – es entsteht eine integrierte Schicht mit starker Haftung, hoher Härte (400–500+ HV) und ausgezeichneter Korrosionsbeständigkeit.
Die poröse Struktur der Oxidschicht ist es, die das Färben ermöglicht. Nachdem das Eloxieren mikroskopische Poren erzeugt hat, dringen schwarze Farbstoffmoleküle ein und füllen sie. Die Versiegelung schließt dann die Poren und schließt den Farbstoff dauerhaft ein. Dieser Dreistufen-Mechanismus – oxidieren, färben, versiegeln – erzeugt das gleichmäßige mattschwarze Finish, das bei Elektronikgehäusen, Kameragehäusen, Kühlkörpern und präzisionsgefertigten CNC-Komponenten üblich ist.
Wie funktioniert der Schwarzeloxier-Prozess?
Schritt-für-Schritt-Arbeitsablauf
Oberflächenvorbereitung. Alkalische Reinigung entfernt Öle und Bearbeitungsrückstände. Ätzen erzeugt eine gleichmäßige matte Oberfläche. Entschmutzung entfernt Legierungsrückstände (Kupfer, Siliziumpartikel). Bei CNC-bearbeiteten Teilen ist diese Stufe kritisch – restliches Kühlmittel verursacht jedes Mal ungleichmäßiges Eloxieren.
Elektrochemisches Eloxieren. Die Teile gelangen in ein Schwefelsäurebad (150–200 g/L), das als Anode an Gleichstrom angeschlossen ist. Gesteuerte Spannung (12–20 V für Typ II) treibt Sauerstoffionen dazu, mit Aluminium zu reagieren und eine poröse Oxidschicht aufzubauen. Typische Dicke: 10–25 μm für dekoratives Eloxieren.
Schwarzes Färben. Organischer Farbstoff oder elektrolytische Einfärbung füllt die Oxidporen. Die Farbstoffaufnahme hängt von Porengröße, Oxiddicke, Farbstoffkonzentration und Eintauchzeit ab. Gleichmäßiges Oxid = gleichmäßige Farbe.
Versiegeln. Heißwasser- (95–100°C) oder Nickelacetat-Versiegelung schließt die Poren, schließt den Farbstoff ein und verbessert Korrosions- und Verschleißbeständigkeit. Basierend auf unseren Produktionsdaten ist unvollständige Versiegelung die häufigste Ursache für vorzeitiges Ausbleichen im Feld – und der am einfachsten durch richtige Temperaturkontrolle zu vermeidende Fehler.
Welche Aluminiumlegierungen lassen sich am besten eloxieren?
6xxx-Serie – Die Standardwahl
6061 und 6063 erzielen die konsistentesten Schwarzeloxier-Ergebnisse. Ihre Magnesium-Silizium-Zusammensetzung erzeugt gleichmäßige Oxidschichten mit ausgezeichneter Farbstoffaufnahme. 6061-T6 ist die Standardwahl für CNC-bearbeitete eloxierte Teile – gute Zerspanbarkeit, stabiles Eloxierverhalten und zuverlässige Farbe.
5xxx-Serie – Gut für Korrosionsbeständigkeit
5052 und 5083 bieten ausgezeichnete Korrosionsbeständigkeit und angemessene Eloxierleistung. Weniger üblich für Präzisions-CNC-Arbeiten aufgrund weicherer mechanischer Eigenschaften, aber gut geeignet für Blech und maritime Anwendungen.
7xxx-Serie – Vorsicht geboten
7075 bietet herausragende Festigkeit, erzeugt jedoch oft ungleichmäßige oder gräuliche Eloxierfarben aufgrund des hohen Zink- und Kupfergehalts. Diese Elemente stören das gleichmäßige Oxidwachstum und die Farbstoffaufnahme. Eine häufige Falle, die wir sehen: Konstrukteure spezifizieren 7075 für kosmetische eloxierte Gehäuse und entdecken die Farbinkonsistenz erst nach Produktionsläufen. Wenn gleichmäßiges Schwarz wichtig ist, wählen Sie 6061.
| Legierungsserie | Eloxierqualität | Am besten für |
|---|---|---|
| 5xxx | Gute Korrosionsbeständigkeit, gute Farbstoffaufnahme | Blech, maritim |
| 6xxx | Ausgezeichnete Konsistenz, beste Farbgleichmäßigkeit | CNC-Teile, Elektronikgehäuse |
| 7xxx | Stark, aber ungleichmäßige Färbung | Luftfahrt-Strukturteile (nicht kosmetisch) |
Prozessparameter, die die Qualität steuern
Spannung (12–20 V für Typ II): Steuert die Oxidwachstumsrate. Höhere Spannung erzeugt dickere Schichten schneller, aber mit größeren Poren. Stabile Spannung erzeugt konsistente Farbe.
Elektrolytkonzentration (150–200 g/L Schwefelsäure): Zu niedrig verlangsamt das Oxidwachstum. Zu hoch löst das Oxid schneller auf, als es sich bildet.
Schichtdicke: Typ II dekorativ: 5–25 μm (typischerweise 10–20 μm für CNC-Teile). Typ III hart: 25–70 μm. Dickere Beschichtungen verbessern die Haltbarkeit, erfordern jedoch längere Verarbeitungszeiten und strengere Kontrolle.
Temperatur (18–22°C): Sorgt für gleichmäßiges Oxidwachstum und gleichmäßige Porenstruktur. Höhere Temperaturen beschleunigen die Auflösung und verdünnen die Beschichtung. Die meisten Produktionslinien verwenden automatisierte Temperaturkontrolle.
| Parameter | Typischer Bereich | Wirkung |
|---|---|---|
| Spannung | 12–20 V (Typ II) | Oxidwachstumsrate |
| Elektrolyt | 150–200 g/L H₂SO₄ | Porenstruktur |
| Dicke | 10–20 μm (dekorativ) | Haltbarkeit, Farbtiefe |
| Temperatur | 18-22°C | Prozessstabilität |
Typ II vs. Typ III Schwarzeloxieren
| Eigentum | Typ II (dekorativ) | Typ III (hart) |
|---|---|---|
| Dicke | 5–25 μm | 25–70 μm |
| Härte | Mäßig | Sehr hoch (400–600 HV) |
| Verschleißfestigkeit | Gut | Ausgezeichnet |
| Farbstoffabsorption | Sehr gut | Begrenzt |
| Aussehen | Gleichmäßiges mattes Schwarz | Dunkleres Grau/matt |
| Kosten | Unter | Höher |
Typ II geeignet für die meisten CNC-bearbeiteten Teile, bei denen Aussehen, Korrosionsschutz und mäßige Verschleißfestigkeit wichtig sind – Elektronikgehäuse, Konsumgüter, Präzisionskomponenten. Typ III zielt auf Anwendungen mit hohem Verschleißschutz ab – Hydraulikteile, Luft- und Raumfahrtkomponenten, Militärausrüstung. Unserer Erfahrung nach spezifizieren etwa 85% der Schwarz-Eloxal-Aufträge Typ II.
Häufige Fehler und deren Vermeidung
Ungleichmäßige Farbe. Verursacht durch Legierungszusammensetzung (hoher Si/Cu-Anteil), schlechte Oberflächenvorbereitung oder ungleichmäßige Oxidschichtdicke. Lösung: eloxalfreundliche Legierungen (6061/6063) verwenden, gründliche Reinigung und stabile Prozessparameter.
Brandflecken. Raue, dunkle Bereiche durch zu hohe Spannung oder schlechten elektrischen Kontakt. Lösung: Spannung im Bereich halten, gleichmäßigen Gestellkontakt sicherstellen.
Ausbleichen des Farbstoffs. UV-Strahlung baut organische Farbstoffe mit der Zeit ab. Lösung: UV-stabile Farbstoffe für Außenanwendungen, ordnungsgemäße Versiegelung und dickere Oxidschichten.
Schlechte Versiegelung. Unvollständiger Porenverschluss reduziert die Korrosionsbeständigkeit und ermöglicht Farbstoffaustritt. Lösung: bei 95–100 °C mit ausreichender Verweilzeit versiegeln. In Projekten, die wir geliefert haben, eliminierte eine Verlängerung des Versiegelungszyklus um 2 Minuten 90% der Feldkorrosionsbeschwerden bei außenliegenden Teilen.
Schwarz-Eloxal vs. andere Oberflächen
| Fertig | Beschichtungstyp | Dicke | Verschleißfestigkeit | Dimensionale Auswirkungen |
|---|---|---|---|---|
| Schwarz-Eloxal | Integrierte Oxidschicht | 5–25 μm | Ausgezeichnet | Minimal |
| Pulverbeschichtung | Externes Polymer | 60–120 μm | Mäßig | Kann Toleranzen beeinflussen |
| Malen | Externe Flüssigkeit | Variable | Unter | Deckt Oberflächendetails ab |
| Schwarzes Oxid | Konversion (Stahl) | ~1–2 μm | Gering bis mäßig | vernachlässigbar |
Schwarz-Eloxal erhält CNC-bearbeitete Oberflächendetails und enge Toleranzen besser als Pulverbeschichtung oder Lack. Es bietet auch überlegene Kratzfestigkeit. Für Präzisionsaluminiumteile bleibt Eloxieren die bevorzugte Oberfläche.
Konstruktionsrichtlinien für eloxierte Teile
Kantenverrundung. Mindestens R0,3–0,5 mm an freiliegenden Kanten spezifizieren. Scharfe Ecken verursachen ungleichmäßiges Oxidwachstum und dünne Beschichtung an den Kanten.
Maskierung. Oberflächen identifizieren, die nicht eloxiert werden sollen – elektrische Kontakte, präzise Passflächen, Lagersitze, Erdungspunkte. Maskierte Bereiche klar in Zeichnungen angeben.
Gewindeschutz. Eloxieren fügt Oberflächen ~10 μm hinzu (die Hälfte wächst nach innen, die Hälfte nach außen). Innengewinde verlieren Spielraum. Gewinde maskieren oder Toleranz um das erwartete Wachstum erhöhen.
Oberflächengüte vor dem Eloxieren. Eloxieren verstärkt Oberflächendefekte – es verdeckt sie nicht. Glasperlenstrahlen vor dem Eloxieren erzeugt das gleichmäßigste matte Schwarz. Feine CNC-Bearbeitung zeigt nach dem Eloxieren sichtbare Werkzeugspuren. Basierend auf unseren Produktionsdaten reduziert die Spezifikation von Glasperlenstrahlen + Eloxieren die kosmetischen Ausschussraten um 50–60% im Vergleich zu Maschinenoberfläche + Eloxieren bei verbraucherorientierten Teilen.
Industrielle Anwendungen
Elektronik: Gehäuse, Kühlkörper, Laptop-/Smartphone-Gehäuse, Kameragehäuse. Mattes Schwarz verbessert die Wärmeabstrahlung und die kosmetische Qualität.
Luft- und Raumfahrt: Halterungen, Sensorhalterungen, Strukturträger. Korrosionsschutz ohne signifikante Gewichts- oder Dimensionsänderung.
Automobilindustrie: Innenverkleidung, Armaturenbrett-Elemente, dekorative Paneele. Dauerhaftes mattes Erscheinungsbild für Premium-Fahrzeuginnenräume.
Präzisions-CNC-Teile: Robotikkomponenten, optische Geräte, Gehäuse für medizinische Geräte, Industrieplatten. Eloxieren erhält enge Toleranzen und fügt Verschleiß- und Korrosionsschutz hinzu.
Schlussfolgerung
Schwarz-Eloxal erzeugt eine dauerhafte, integrierte Oxidoberfläche auf Aluminium, die Korrosionsbeständigkeit, Verschleißfestigkeit, Oberflächenhärte und Aussehen verbessert. Konsistente Ergebnisse erfordern die richtige Legierung (6061/6063 für die meisten CNC-Teile), kontrollierte Prozessparameter (Spannung, Temperatur, Dicke) und ordnungsgemäße Versiegelung. Legierungsauswahl und Oberflächenvorbereitung beeinflussen die Farbqualität mehr als jeder andere einzelne Faktor.
Für CNC-bearbeitete Aluminiumkomponenten bleibt Schwarz-Eloxal die effektivste Oberfläche, um Präzision, Haltbarkeit und Ästhetik auszugleichen. Benötigen Sie Hilfe bei der Spezifikation von Schwarz-Eloxal für Ihre Aluminiumteile? [Kontaktieren Sie unser Engineering-Team] für Legierungsauswahl, DFM-Überprüfung und Eloxal-Prozessberatung.
FAQ
Wofür wird Schwarz-Eloxal verwendet?
Verbesserung von Haltbarkeit, Korrosionsbeständigkeit und Aussehen von Aluminiumkomponenten. Häufige Anwendungen: Elektronikgehäuse, Kühlkörper, Kameragehäuse, Automobilverkleidungen, Luft- und Raumfahrthalterungen und präzise CNC-bearbeitete Teile, bei denen sowohl Schutz als auch gleichmäßige schwarze Oberfläche erforderlich sind.
Wie dick ist Schwarz-Eloxal?
Typ II dekorativ: 5–25 μm (typischerweise 10–20 μm für CNC-Teile). Typ III hart: 25–70 μm. Die meisten schwarz eloxierten CNC-Komponenten verwenden 10–20 μm – ausreichend für Korrosionsschutz und konsistente Farbe ohne signifikante Dimensionsänderung.
Verändert das Eloxieren die Abmessungen der Teile?
Ja – geringfügig. Etwa 50% der Oxidschicht dringt in das Aluminium ein und 50% wächst nach außen. Eine 20 μm Beschichtung erhöht die Außenmaße um etwa 10 μm. Bei Präzisionsteilen dieses Wachstum während Konstruktion und Bearbeitung berücksichtigen.
Welche Aluminiumlegierung eloxiert am besten für Schwarz?
6061 und 6063 (6xxx-Serie) erzeugen das konsistenteste, gleichmäßigste Schwarz. Legierungen mit hohem Silizium-, Kupfer- oder Zinkanteil – wie 7075 – erzeugen oft ungleichmäßige oder gräuliche Farben. Für kosmetisches Schwarz-Eloxal ist 6061 die Standardwahl.
Kann eloxiertes Aluminium mit der Zeit ausbleichen?
Bei ordnungsgemäßer Versiegelung und hochwertigen Farbstoffen halten schwarz eloxierte Oberflächen Jahre — sogar im Außenbereich. Ausbleichen resultiert typischerweise aus schlechter Versiegelung, minderwertigen Farbstoffen oder längerer UV-Exposition ohne UV-stabile Formulierungen. Ordnungsgemäß verarbeitetes Schwarz-Eloxieren ist eine der haltbarsten Aluminiumoberflächen, die verfügbar sind.


