
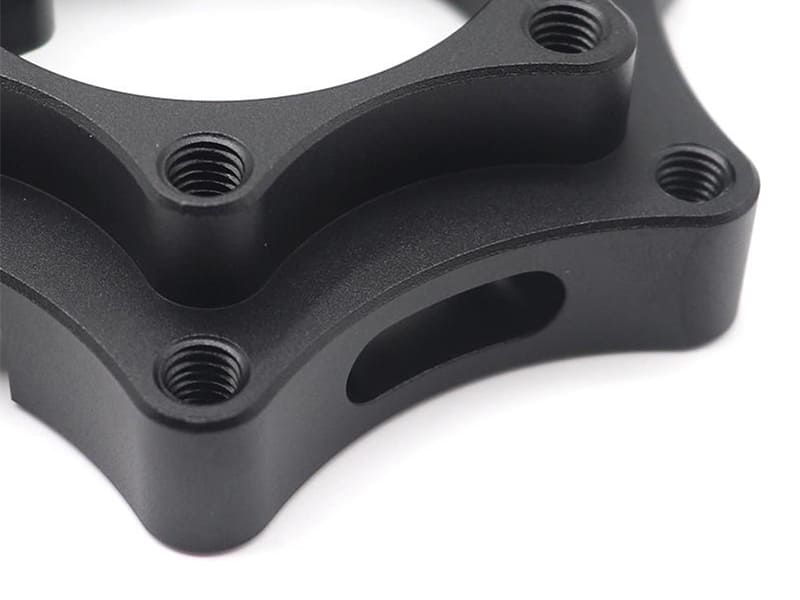
Un lotto di alloggiamenti in alluminio 7075 lavorati con CNC torna dall'anodizzatore con un colore irregolare e grigio-nero invece del nero opaco uniforme specificato dal cliente. La lavorazione è perfetta. I parametri di anodizzazione erano standard. Ma l'alto contenuto di zinco e rame del 7075 produce strati di ossido inconsistenti che non assorbono il colorante in modo uniforme. Passare al 6061 risolve completamente il problema del colore. Vediamo regolarmente questo errore di selezione della lega — la qualità dell'anodizzazione nera inizia molto prima che i pezzi entrino nel serbatoio di anodizzazione.
Questo articolo copre l'anodizzazione nera da una prospettiva ingegneristica e di produzione CNC: cos'è e come funziona il processo elettrochimico, il flusso di lavoro passo dopo passo, quali leghe di alluminio si anodizzano meglio, parametri di processo critici, differenze tra Tipo II e Tipo III, difetti comuni e prevenzione, confronto con altre finiture, linee guida di design per pezzi anodizzati e applicazioni industriali. Che tu sia un progettista che specifica la finitura superficiale, un ingegnere che gestisce la qualità o un acquirente che valuta fornitori di anodizzazione, l'obiettivo è collegare la selezione dei materiali e il controllo del processo a risultati affidabili di anodizzazione nera.
Cos'è l'Anodizzazione Nera?
L'anodizzazione nera è un processo elettrochimico che converte la superficie dell'alluminio in uno strato strutturato di ossido di alluminio (Al₂O₃), quindi infonde colorante nero nella struttura porosa dell'ossido e sigilla i pori per bloccare colore e durata. A differenza di verniciatura o placcatura, l'ossido cresce dall'alluminio stesso — creando uno strato integrato con forte adesione, elevata durezza (400–500+ HV) ed eccellente resistenza alla corrosione.
La struttura porosa dello strato di ossido è ciò che rende possibile la colorazione. Dopo che l'anodizzazione crea pori microscopici, le molecole di colorante nero penetrano e li riempiono. La sigillatura chiude quindi i pori, intrappolando il colorante in modo permanente. Questo meccanismo in tre fasi — ossidare, colorare, sigillare — produce la finitura nera opaca uniforme comune su alloggiamenti elettronici, corpi macchina fotografica, dissipatori di calore e componenti di precisione lavorati con CNC.
Come Funziona il Processo di Anodizzazione Nera?
Flusso di Lavoro Passo Dopo Passo
Preparazione della superficie. La pulizia alcalina rimuove oli e residui di lavorazione. L'incisione crea una superficie opaca uniforme. La demetallizzazione rimuove i residui di lega (particelle di rame, silicio). Per i pezzi lavorati con CNC, questa fase è critica — il refrigerante residuo causa anodizzazione irregolare ogni volta.
Anodizzazione elettrochimica. I pezzi entrano in un bagno di acido solforico (150–200 g/L) collegato a corrente continua come anodo. La tensione controllata (12–20V per Tipo II) spinge gli ioni di ossigeno a reagire con l'alluminio, facendo crescere uno strato di ossido poroso. Spessore tipico: 10–25 μm per anodizzazione decorativa.
Colorazione nera. Colorante organico o colorazione elettrolitica riempie i pori dell'ossido. L'assorbimento del colorante dipende dalla dimensione dei pori, dallo spessore dell'ossido, dalla concentrazione del colorante e dal tempo di immersione. Ossido uniforme = colore uniforme.
Sigillatura. La sigillatura con acqua calda (95–100°C) o acetato di nichel chiude i pori, bloccando il colorante all'interno e migliorando la resistenza alla corrosione e all'usura. Sulla base dei nostri dati di produzione, la sigillatura incompleta è la causa singola più comune di sbiadimento prematuro del colore sul campo — e il difetto più facile da prevenire con un adeguato controllo della temperatura.
Quali Leghe di Alluminio si Anodizzano Meglio?
Serie 6xxx — La Scelta Standard
6061 e 6063 producono i risultati più uniformi di anodizzazione nera. La loro composizione magnesio-silicio crea strati di ossido uniformi con eccellente assorbimento del colorante. Il 6061-T6 è la scelta predefinita per pezzi anodizzati lavorati con CNC — buona lavorabilità, risposta stabile all'anodizzazione e colore affidabile.
Serie 5xxx — Buona per la Corrosione
Il 5052 e il 5083 offrono eccellente resistenza alla corrosione e prestazioni di anodizzazione ragionevoli. Meno comuni per lavori di precisione CNC a causa delle proprietà meccaniche più morbide, ma adatti per lamiera e applicazioni marine.
Serie 7xxx — Procedere con Cautela
Il 7075 offre resistenza eccezionale ma spesso produce colore anodizzato irregolare o grigiastro a causa dell'alto contenuto di zinco e rame. Questi elementi interferiscono con la crescita uniforme dell'ossido e l'assorbimento del colorante. Un errore comune che vediamo: progettisti che specificano 7075 per alloggiamenti anodizzati estetici, scoprendo poi l'inconsistenza del colore solo dopo le produzioni. Se il nero uniforme è importante, scegliere 6061.
| Serie Alloy | Qualità dell'Anodizzazione | Il migliore per |
|---|---|---|
| 5xxx | Buona resistenza alla corrosione, buon assorbimento del colorante | Lamiera, applicazioni marine |
| 6xxx | Eccellente consistenza, migliore uniformità del colore | Pezzi CNC, alloggiamenti elettronici |
| 7xxx | Resistente ma colorazione irregolare | Strutturale aerospaziale (non estetico) |
Parametri di Processo che Controllano la Qualità
Tensione (12–20V per Tipo II): Controlla il tasso di crescita dell'ossido. Una tensione più alta fa crescere strati più spessi più velocemente ma crea pori più grandi. Una tensione stabile produce colore uniforme.
Concentrazione dell'elettrolita (150–200 g/L di acido solforico): Troppo bassa rallenta la crescita dell'ossido. Troppo alta dissolve l'ossido più velocemente di quanto si formi.
Spessore del rivestimento: Tipo II decorativo: 5–25 μm (tipicamente 10–20 μm per pezzi CNC). Tipo III duro: 25–70 μm. Rivestimenti più spessi migliorano la durata ma richiedono tempi di lavorazione più lunghi e controllo più rigoroso.
Temperatura (18–22°C): Mantiene crescita uniforme dell'ossido e struttura dei pori. Temperature più alte accelerano la dissoluzione, assottigliando il rivestimento. La maggior parte delle linee di produzione utilizza controllo automatico della temperatura.
| Parametro | Intervallo tipico | Effetto |
|---|---|---|
| Tensione | 12–20V (Tipo II) | Tasso di crescita dell'ossido |
| Elettrolita | 150–200 g/L di H₂SO₄ | Struttura dei pori |
| Spessore | 10–20 μm (decorativo) | Durabilità, profondità del colore |
| Temperatura | 18–22 °C | Stabilità del processo |
Tipo II vs. Tipo III: Anodizzazione Nera
| Proprietà | Tipo II (Decorativa) | Tipo III (Dura) |
|---|---|---|
| Spessore | 5-25 μm | 25–70 μm |
| Durezza | Moderato | Molto elevata (400–600 HV) |
| Resistenza all'usura | Buono | Eccellente |
| Assorbimento del colorante | Ottimo | Limitato |
| Aspetto | Nero opaco uniforme | Grigio più scuro/opaco |
| Costo | Più basso | Più alto |
Tipo II Adatta alla maggior parte dei componenti lavorati a CNC dove contano aspetto, protezione dalla corrosione e moderata resistenza all'usura — involucri elettronici, prodotti di consumo, componenti di precisione. Tipo III Destinata ad applicazioni che richiedono elevata resistenza all'usura — componenti idraulici, parti aerospaziali, attrezzature militari. Nella nostra esperienza, circa l'85% degli ordini di anodizzazione nera specifica il Tipo II.
Difetti Comuni e Prevenzione
Colore non uniforme. Causato dalla composizione della lega (alto Si/Cu), scarsa preparazione della superficie o spessore dell'ossido incoerente. Soluzione: utilizzare leghe idonee all'anodizzazione (6061/6063), pulizia accurata e parametri di processo stabili.
Segni di bruciatura. Aree ruvide e scure dovute a tensione eccessiva o scarso contatto elettrico. Soluzione: mantenere la tensione entro il range, garantire un contatto di montaggio uniforme.
Sbiadimento del colore. L'esposizione ai raggi UV degrada i coloranti organici nel tempo. Soluzione: coloranti stabili ai UV per applicazioni esterne, sigillatura adeguata e strati di ossido più spessi.
Scarsa sigillatura. La chiusura incompleta dei pori riduce la resistenza alla corrosione e consente la fuoriuscita del colorante. Soluzione: sigillare a 95–100°C con tempo di permanenza adeguato. Nei progetti che abbiamo consegnato, aggiungere 2 minuti al ciclo di sigillatura ha eliminato il 90% dei reclami per corrosione su parti esposte all'esterno.
Anodizzazione Nera vs. Altri Trattamenti Superficiali
| Finitura | Tipo di rivestimento | Spessore | Resistenza all'usura | Impatto dimensionale |
|---|---|---|---|---|
| Anodizzazione nera | Ossido integrato | 5-25 μm | Eccellente | Minimo |
| Rivestimento in polvere | Polimero esterno | 60–120 μm | Moderato | Può influire sulle tolleranze |
| Pittura | Liquido esterno | Variabile | Più basso | Copre i dettagli superficiali |
| Ossido nero | Conversione (acciaio) | ~1–2 μm | Basso-moderato | Trascurabile |
L'anodizzazione nera preserva i dettagli superficiali e le tolleranze strette dei componenti lavorati a CNC meglio della verniciatura a polvere o della pittura. Offre inoltre una resistenza ai graffi superiore. Per componenti in alluminio di precisione, l'anodizzazione rimane il trattamento preferito.
Linee Guida di Progettazione per Parti Anodizzate
Arrotondamento dei bordi. Specificare un minimo di R0,3–0,5 mm sui bordi esposti. Gli spigoli vivi causano una crescita irregolare dell'ossido e un rivestimento sottile sui bordi.
Mascheramento. Identificare le superfici che non richiedono anodizzazione — contatti elettrici, superfici di accoppiamento di precisione, sedi cuscinetti, punti di messa a terra. Specificare chiaramente le aree mascherate sui disegni.
Protezione delle filettature. L'anodizzazione aggiunge ~10 μm alle superfici (metà cresce verso l'interno, metà verso l'esterno). Le filettature interne perdono gioco. Mascherare le filettature o aumentare la tolleranza in base alla crescita prevista.
Finitura superficiale prima dell'anodizzazione. L'anodizzazione amplifica i difetti superficiali — non li nasconde. La sabbiatura con microsfere prima dell'anodizzazione produce il risultato nero opaco più uniforme. La lavorazione CNC fine mostra segni di utensile visibili dopo l'anodizzazione. In base ai nostri dati di produzione, specificare sabbiatura + anodizzazione riduce i tassi di scarto estetico del 50–60% rispetto a finitura meccanica + anodizzazione su parti destinate al consumatore.
Applicazioni industriali
Elettronica: Involucri, dissipatori di calore, scocche di laptop/smartphone, corpi macchina fotografica. Il nero opaco migliora l'irraggiamento termico e la qualità estetica.
Aerospaziale: Staffe, supporti sensori, supporti strutturali. Protezione dalla corrosione senza variazioni significative di peso o dimensioni.
Automobilistico: Rivestimenti interni, elementi del cruscotto, pannelli decorativi. Aspetto opaco durevole per interni di veicoli premium.
Componenti CNC di precisione: Componenti robotici, apparecchiature ottiche, involucri per dispositivi medici, pannelli industriali. L'anodizzazione preserva le tolleranze strette aggiungendo protezione da usura e corrosione.
Conclusione
L'anodizzazione nera produce una finitura a ossido integrato e durevole sull'alluminio che migliora la resistenza alla corrosione, la resistenza all'usura, la durezza superficiale e l'aspetto. Risultati costanti richiedono la lega giusta (6061/6063 per la maggior parte dei componenti CNC), parametri di processo controllati (tensione, temperatura, spessore) e una corretta sigillatura. La scelta della lega e la preparazione della superficie influenzano la qualità del colore più di qualsiasi altro singolo fattore.
Per componenti in alluminio lavorati a CNC, l'anodizzazione nera rimane il trattamento più efficace per bilanciare precisione, durata ed estetica. Hai bisogno di assistenza per specificare l'anodizzazione nera per i tuoi componenti in alluminio? [Contatta il nostro team di ingegneri] per la selezione della lega, revisione DFM e guida al processo di anodizzazione.
FAQ
A cosa serve l'anodizzazione nera?
Migliorare durata, resistenza alla corrosione e aspetto dei componenti in alluminio. Applicazioni comuni: involucri elettronici, dissipatori di calore, corpi macchina fotografica, finiture automobilistiche, staffe aerospaziali e componenti CNC di precisione dove sono richiesti sia protezione che finitura nera uniforme.
Quanto è spesso lo strato di anodizzazione nera?
Tipo II decorativo: 5–25 μm (tipicamente 10–20 μm per componenti CNC). Tipo III duro: 25–70 μm. La maggior parte dei componenti CNC anodizzati in nero utilizza 10–20 μm — sufficiente per la protezione dalla corrosione e un colore costante senza variazioni dimensionali significative.
L'anodizzazione modifica le dimensioni del componente?
Sì — leggermente. Circa il 50% dello strato di ossido penetra nell'alluminio e il 50% cresce verso l'esterno. Un rivestimento di 20 μm aumenta le dimensioni esterne di circa 10 μm. Per componenti di precisione, tenere conto di questa crescita durante la progettazione e la lavorazione.
Quale lega di alluminio si anodizza meglio per il nero?
Le leghe 6061 e 6063 (serie 6xxx) producono la finitura nera più uniforme e costante. Le leghe con alto contenuto di silicio, rame o zinco — come la 7075 — spesso producono un colore irregolare o grigiastro. Per l'anodizzazione nera estetica, la 6061 è la scelta standard.
L'alluminio anodizzato può sbiadire nel tempo?
Con una corretta sigillatura e coloranti di qualità, le finiture nere anodizzate durano anni — anche all'aperto. Lo sbiadimento deriva tipicamente da una scarsa sigillatura, coloranti di bassa qualità o esposizione prolungata ai raggi UV senza formulazioni stabili ai raggi UV. L'anodizzazione nera eseguita correttamente è una delle finiture per alluminio più durevoli disponibili.


