
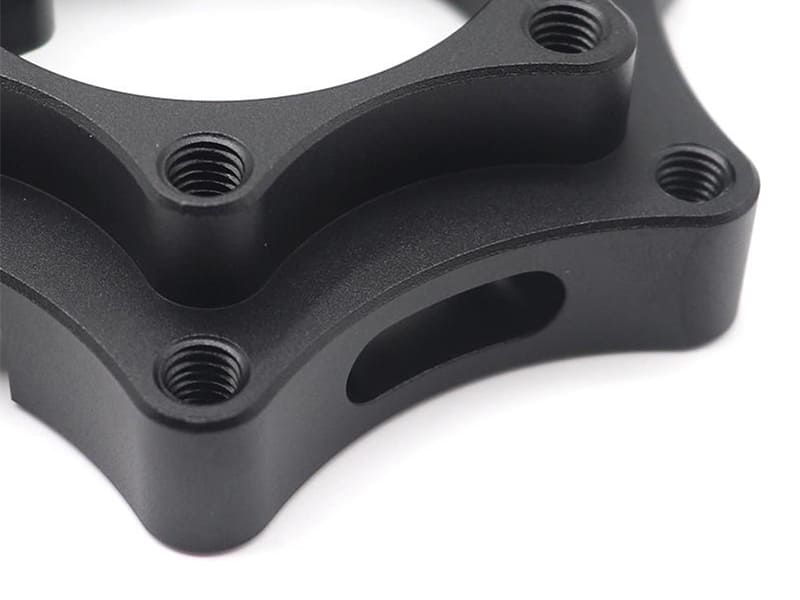
Партия корпусов из алюминия 7075, обработанных на станках CNC, возвращается от анодировщика с неравномерным серо-черным цветом вместо однородного матового черного, указанного заказчиком. Механическая обработка идеальна. Параметры анодирования были стандартными. Но высокое содержание цинка и меди в 7075 создает неоднородные оксидные слои, которые неравномерно поглощают краситель. Переход на 6061 полностью решает проблему цвета. Мы регулярно наблюдаем эту ошибку в выборе сплава — качество черного анодирования закладывается задолго до того, как детали попадают в ванну анодирования.
В этой статье рассматривается черное анодирование с точки зрения инженерии и производства CNC: что это такое и как работает электрохимический процесс, пошаговый рабочий процесс, какие алюминиевые сплавы лучше всего поддаются анодированию, критические параметры процесса, различия между Типом II и Типом III, распространенные дефекты и их предотвращение, сравнение с другими видами отделки, рекомендации по проектированию анодированных деталей и промышленные применения. Независимо от того, являетесь ли вы дизайнером, определяющим отделку поверхности, инженером, управляющим качеством, или закупщиком, оценивающим поставщиков анодирования, цель — связать выбор материала и контроль процесса с надежными результатами черного анодирования.
Что такое черное анодирование?
Черное анодирование — это электрохимический процесс, который преобразует поверхность алюминия в структурированный слой оксида алюминия (Al₂O₃), затем вводит черный краситель в пористую оксидную структуру и герметизирует поры, чтобы закрепить цвет и долговечность. В отличие от краски или гальванического покрытия, оксид вырастает из самого алюминия — создавая интегрированный слой с высокой адгезией, высокой твердостью (400–500+ HV) и превосходной коррозионной стойкостью.
Пористая структура оксидного слоя — это то, что делает окрашивание возможным. После того как анодирование создает микроскопические поры, молекулы черного красителя проникают и заполняют их. Затем герметизация закрывает поры, навсегда захватывая краситель. Этот трехэтапный механизм — окисление, окрашивание, герметизация — обеспечивает однородную матовую черную отделку, распространенную на корпусах электроники, корпусах камер, радиаторах и прецизионных компонентах, обработанных на станках CNC.
Как работает процесс черного анодирования?
Пошаговый рабочий процесс
Подготовка поверхности. Щелочная очистка удаляет масла и остатки механической обработки. Травление создает однородную матовую поверхность. Удаление шлама удаляет остатки сплава (частицы меди, кремния). Для деталей, обработанных на станках CNC, этот этап критичен — остатки охлаждающей жидкости каждый раз вызывают неравномерное анодирование.
Электрохимическое анодирование. Детали погружаются в ванну с серной кислотой (150–200 г/л), подключенную к источнику постоянного тока в качестве анода. Контролируемое напряжение (12–20 В для Типа II) заставляет ионы кислорода реагировать с алюминием, выращивая пористый оксидный слой. Типичная толщина: 10–25 мкм для декоративного анодирования.
Черное окрашивание. Органический краситель или электролитическое окрашивание заполняет оксидные поры. Поглощение красителя зависит от размера пор, толщины оксида, концентрации красителя и времени погружения. Однородный оксид = однородный цвет.
Герметизация. Горячая вода (95–100°C) или герметизация ацетатом никеля закрывает поры, запирая краситель внутри и улучшая коррозионную и износостойкость. Согласно нашим производственным данным, неполная герметизация является самой распространенной причиной преждевременного выцветания в эксплуатации — и самым легко предотвратимым дефектом при надлежащем контроле температуры.
Какие алюминиевые сплавы лучше всего поддаются анодированию?
Серия 6xxx — стандартный выбор
6061 и 6063 обеспечивают наиболее стабильные результаты черного анодирования. Их магниево-кремниевый состав создает однородные оксидные слои с превосходным поглощением красителя. 6061-T6 — выбор по умолчанию для анодированных деталей, обработанных на станках CNC — хорошая обрабатываемость, стабильная реакция на анодирование и надежный цвет.
Серия 5xxx — хороша для коррозионной стойкости
5052 и 5083 обеспечивают превосходную коррозионную стойкость и приемлемые характеристики анодирования. Менее распространены для прецизионной обработки CNC из-за более мягких механических свойств, но хорошо подходят для листового металла и морских применений.
Серия 7xxx — соблюдайте осторожность
7075 обеспечивает выдающуюся прочность, но часто дает неравномерный или сероватый анодированный цвет из-за высокого содержания цинка и меди. Эти элементы препятствуют однородному росту оксида и поглощению красителя. Одна распространенная ошибка, которую мы наблюдаем: дизайнеры указывают 7075 для косметических анодированных корпусов, а затем обнаруживают неоднородность цвета только после производственных запусков. Если важна однородность черного, выбирайте 6061.
| Серия сплава | Качество анодирования | Лучшее для |
|---|---|---|
| 5xxx | Хорошая коррозионная стойкость, хорошее поглощение красителя | Листовой металл, морские применения |
| 6xxx | Превосходная стабильность, лучшая однородность цвета | Детали CNC, корпуса электроники |
| 7xxx | Прочный, но неравномерный окрас | Аэрокосмические конструкции (некосметические) |
Параметры процесса, контролирующие качество
Напряжение (12–20 В для Типа II): Контролирует скорость роста оксида. Более высокое напряжение выращивает более толстые слои быстрее, но создает более крупные поры. Стабильное напряжение обеспечивает однородный цвет.
Концентрация электролита (150–200 г/л серной кислоты): Слишком низкая замедляет рост оксида. Слишком высокая растворяет оксид быстрее, чем он образуется.
Толщина покрытия: Тип II декоративный: 5–25 мкм (обычно 10–20 мкм для деталей CNC). Тип III твердый: 25–70 мкм. Более толстые покрытия улучшают долговечность, но требуют более длительной обработки и более строгого контроля.
Температура (18–22°C): Поддерживает однородный рост оксида и структуру пор. Более высокие температуры ускоряют растворение, истончая покрытие. Большинство производственных линий используют автоматический контроль температуры.
| Параметр | Типичный диапазон | Эффект |
|---|---|---|
| Напряжение | 12–20 В (Тип II) | Скорость роста оксида |
| Электролит | 150–200 г/л H₂SO₄ | Структура пор |
| Толщина | 10–20 мкм (декоративное) | Долговечность, глубина цвета |
| Температура | 18–22°C | Стабильность процесса |
Тип II против Типа III черного анодирования
| Недвижимость | Тип II (декоративное) | Тип III (твердое) |
|---|---|---|
| Толщина | 5–25 мкм | 25–70 мкм |
| Твердость | Умеренный | Очень высокая (400–600 HV) |
| Износостойкость | Хорошо | Отлично |
| Абсорбция красителя | Очень хорошее | Ограниченный |
| Внешний вид | Равномерный матовый черный | Более темно-серый/матовый |
| Стоимость | Нижний | Выше |
Тип II подходит для большинства деталей, обработанных на CNC-станках, где важны внешний вид, защита от коррозии и умеренная износостойкость — корпуса электроники, потребительские товары, прецизионные компоненты. Тип III ориентировано на применения, требующие высокой износостойкости — гидравлические детали, аэрокосмические компоненты, военное оборудование. По нашему опыту, примерно 85% заказов на черное анодирование указывают Тип II.
Типичные дефекты и их предотвращение
Неравномерный цвет. Вызван составом сплава (высокое содержание Si/Cu), плохой подготовкой поверхности или неоднородной толщиной оксида. Решение: использовать сплавы, подходящие для анодирования (6061/6063), тщательная очистка и стабильные параметры процесса.
Следы прожига. Шероховатые, темные участки из-за чрезмерного напряжения или плохого электрического контакта. Решение: поддерживать напряжение в пределах диапазона, обеспечить равномерный контакт на подвеске.
Выцветание красителя. Воздействие УФ со временем разрушает органические красители. Решение: УФ-стабильные красители для наружного применения, правильная герметизация и более толстые оксидные слои.
Плохая герметизация. Неполное закрытие пор снижает коррозионную стойкость и позволяет красителю вытекать. Решение: герметизация при 95–100°C с достаточным временем выдержки. В реализованных нами проектах добавление 2 минут к циклу герметизации устранило 90% жалоб на коррозию в полевых условиях на деталях, подверженных наружному воздействию.
Черное анодирование против других покрытий
| Отделка | Тип покрытия | Толщина | Износостойкость | Влияние на размеры |
|---|---|---|---|---|
| Черное анодирование | Интегрированный оксид | 5–25 мкм | Отлично | Минимальный |
| Порошковое покрытие | Внешний полимер | 60–120 мкм | Умеренный | Может влиять на допуски |
| Окрашивание | Внешняя жидкость | Переменная | Нижний | Скрывает детали поверхности |
| Черный оксид | Конверсионное (сталь) | ~1–2 мкм | Низкий–умеренный | Незначительный |
Черное анодирование сохраняет детали поверхности и tight допуски, обработанные на CNC-станках, лучше, чем порошковая окраска или краска. Оно также обеспечивает превосходную стойкость к царапинам. Для прецизионных алюминиевых деталей анодирование остается предпочтительной отделкой.
Рекомендации по проектированию анодированных деталей
Скругление кромок. Указывайте минимальный радиус R0.3–0.5 мм на открытых кромках. Острые углы вызывают неравномерный рост оксида и тонкое покрытие на кромках.
Маскирование. Определите поверхности, не требующие анодирования — электрические контакты, прецизионные сопрягаемые поверхности, посадочные места подшипников, точки заземления. Четко указывайте маскируемые зоны на чертежах.
Защита резьбы. Анодирование добавляет ~10 мкм к поверхностям (половина растет внутрь, половина наружу). Внутренняя резьба теряет зазор. Маскируйте резьбу или увеличьте допуск на ожидаемый прирост.
Чистота поверхности перед анодированием. Анодирование усиливает дефекты поверхности — оно их не скрывает. Дробеструйная обработка перед анодированием дает наиболее равномерный матовый черный результат. Тонкая обработка на CNC-станках показывает видимые следы инструмента после анодирования. По нашим производственным данным, указание дробеструйной обработки + анодирования снижает уровень брака по внешнему виду на 50–60% по сравнению с механической отделкой + анодированием на потребительских деталях.
Промышленное применение
Электроника: Корпуса, радиаторы, корпуса ноутбуков/смартфонов, корпуса камер. Матовый черный улучшает тепловое излучение и качество внешнего вида.
Аэрокосмическая промышленность: Кронштейны, крепления датчиков, конструкционные опоры. Защита от коррозии без значительного изменения веса или размеров.
Автомобильная промышленность: Интерьерная отделка, элементы приборной панели, декоративные панели. Долговечный матовый вид для премиальных интерьеров автомобилей.
Прецизионные детали CNC: Компоненты робототехники, оптическое оборудование, корпуса медицинских приборов, промышленные панели. Анодирование сохраняет tight допуски, добавляя износостойкость и защиту от коррозии.
Заключение
Черное анодирование создает долговечное, интегрированное оксидное покрытие на алюминии, которое улучшает коррозионную стойкость, износостойкость, твердость поверхности и внешний вид. Для стабильных результатов требуется правильный сплав (6061/6063 для большинства деталей CNC), контролируемые параметры процесса (напряжение, температура, толщина) и правильная герметизация. Выбор сплава и подготовка поверхности влияют на качество цвета больше, чем любой другой отдельный фактор.
Для алюминиевых компонентов, обработанных на CNC-станках, черное анодирование остается наиболее эффективной отделкой для баланса точности, долговечности и эстетики. Нужна помощь в specifying черного анодирования для ваших алюминиевых деталей? [Свяжитесь с нашей инженерной командой] для выбора сплава, DFM-анализа и рекомендаций по процессу анодирования.
Часто задаваемые вопросы
Для чего используется черное анодирование?
Для повышения долговечности, коррозионной стойкости и улучшения внешнего вида алюминиевых компонентов. Типичные применения: корпуса электроники, радиаторы, корпуса камер, автомобильная отделка, аэрокосмические кронштейны и прецизионные детали, обработанные на CNC-станках, где требуются как защита, так и равномерная черная отделка.
Какова толщина черного анодирования?
Тип II декоративное: 5–25 мкм (обычно 10–20 мкм для деталей CNC). Тип III твердое: 25–70 мкм. Большинство черных анодированных компонентов CNC используют 10–20 мкм — достаточно для защиты от коррозии и стабильного цвета без значительного изменения размеров.
Изменяет ли анодирование размеры деталей?
Да — незначительно. Около 50% оксидного слоя проникает в алюминий и 50% наращивается наружу. Покрытие толщиной 20 мкм увеличивает внешние размеры примерно на 10 мкм. Для точных деталей учитывайте этот прирост при проектировании и обработке.
Какой алюминиевый сплав лучше всего анодируется для чёрного цвета?
6061 и 6063 (серия 6xxx) обеспечивают наиболее стабильное, равномерное чёрное покрытие. Сплавы с высоким содержанием кремния, меди или цинка — например, 7075 — часто дают неравномерный или сероватый цвет. Для декоративного чёрного анодирования стандартным выбором является 6061.
Может ли анодированный алюминий со временем выцветать?
При правильном уплотнении и качественных красителях чёрное анодированное покрытие сохраняется годами — даже на открытом воздухе. Выцветание обычно происходит из-за плохого уплотнения, некачественных красителей или длительного воздействия УФ-излучения без УФ-стабильных составов. Правильно обработанное чёрное анодирование — одно из самых долговечных покрытий алюминия.


