
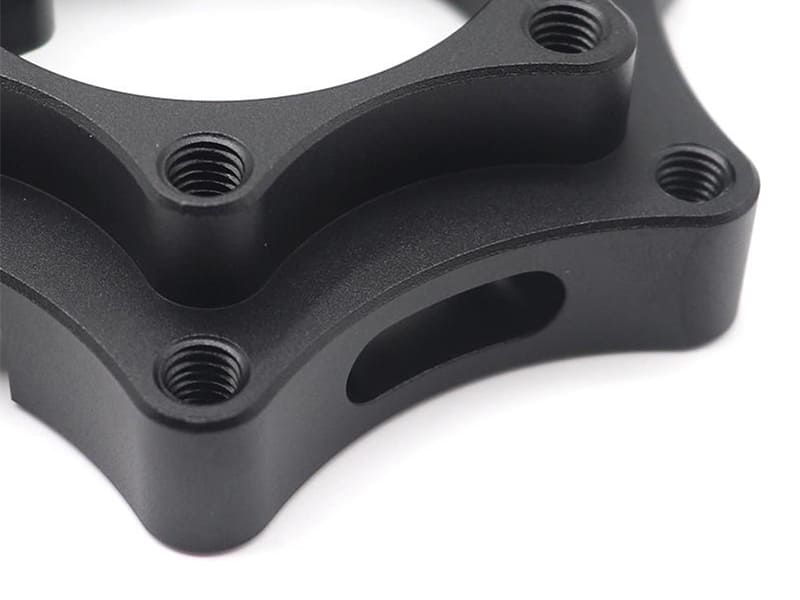
Un lote de carcasas de aluminio 7075 mecanizadas con CNC regresa del anodizado con un color grisáceo y desigual en lugar del negro mate uniforme que especificó el cliente. El mecanizado es perfecto. Los parámetros de anodizado fueron estándar. Pero el alto contenido de zinc y cobre del 7075 produce capas de óxido inconsistentes que no absorben el tinte de manera uniforme. Cambiar a 6061 resuelve el problema de color por completo. Vemos este error de selección de aleación con regularidad: la calidad del anodizado negro comienza mucho antes de que las piezas lleguen al tanque de anodizado.
Este artículo cubre el anodizado negro desde una perspectiva de ingeniería y fabricación con CNC: qué es y cómo funciona el proceso electroquímico, el flujo de trabajo paso a paso, qué aleaciones de aluminio se anodizan mejor, parámetros críticos del proceso, diferencias entre Tipo II y Tipo III, defectos comunes y prevención, comparación con otros acabados, pautas de diseño para piezas anodizadas y aplicaciones industriales. Ya sea que seas un diseñador que especifica el acabado superficial, un ingeniero que gestiona la calidad o un comprador que evalúa proveedores de anodizado, el objetivo es conectar la selección de materiales y el control del proceso con resultados confiables de anodizado negro.
¿Qué es el anodizado negro?
El anodizado negro es un proceso electroquímico que convierte la superficie del aluminio en una capa estructurada de óxido de aluminio (Al₂O₃), luego infunde tinte negro en la estructura porosa del óxido y sella los poros para fijar el color y la durabilidad. A diferencia de la pintura o el recubrimiento, el óxido crece a partir del propio aluminio, creando una capa integrada con fuerte adhesión, alta dureza (400–500+ HV) y excelente resistencia a la corrosión.
La estructura porosa de la capa de óxido es lo que hace posible el teñido. Después de que el anodizado crea poros microscópicos, las moléculas de tinte negro penetran y los llenan. El sellado luego cierra los poros, atrapando el tinte permanentemente. Este mecanismo de tres pasos — oxidar, teñir, sellar — produce el acabado negro mate consistente común en carcasas electrónicas, cuerpos de cámaras, disipadores de calor y componentes mecanizados con precisión CNC.
¿Cómo funciona el proceso de anodizado negro?
Flujo de trabajo paso a paso
Preparación de la superficie. La limpieza alcalina elimina aceites y residuos de mecanizado. El grabado crea una superficie mate uniforme. El desmutado elimina residuos de aleación (partículas de cobre y silicio). Para piezas mecanizadas con CNC, esta etapa es crítica: el refrigerante residual causa anodizado desigual cada vez.
Anodizado electroquímico. Las piezas entran en un baño de ácido sulfúrico (150–200 g/L) conectado a corriente continua como ánodo. El voltaje controlado (12–20V para Tipo II) impulsa los iones de oxígeno a reaccionar con el aluminio, creciendo una capa de óxido porosa. Espesor típico: 10–25 μm para anodizado decorativo.
Teñido negro. El tinte orgánico o la coloración electrolítica llenan los poros del óxido. La absorción del tinte depende del tamaño de poro, el espesor del óxido, la concentración del tinte y el tiempo de inmersión. Óxido uniforme = color uniforme.
Sellado. El sellado con agua caliente (95–100°C) o acetato de níquel cierra los poros, fijando el tinte en el interior y mejorando la resistencia a la corrosión y al desgaste. Según nuestros datos de producción, el sellado incompleto es la causa más común de decoloración prematura en el campo — y el defecto más fácil de prevenir con un control adecuado de temperatura.
¿Qué aleaciones de aluminio se anodizan mejor?
Serie 6xxx — La opción estándar
6061 y 6063 Producen los resultados más consistentes de anodizado negro. Su composición de magnesio-silicio crea capas de óxido uniformes con excelente absorción de tinte. El 6061-T6 es la opción predeterminada para piezas anodizadas mecanizadas con CNC: buena mecanizabilidad, respuesta estable al anodizado y color confiable.
Serie 5xxx — Buena para corrosión
El 5052 y el 5083 ofrecen excelente resistencia a la corrosión y un rendimiento razonable de anodizado. Menos comunes para trabajos de precisión con CNC debido a propiedades mecánicas más blandas, pero muy adecuados para chapa metálica y aplicaciones marinas.
Serie 7xxx — Proceder con precaución
El 7075 ofrece una resistencia sobresaliente pero a menudo produce un color anodizado desigual o grisáceo debido al alto contenido de zinc y cobre. Estos elementos interfieren con el crecimiento uniforme del óxido y la absorción del tinte. Un error común que vemos: diseñadores que especifican 7075 para carcasas anodizadas cosméticas y luego descubren la inconsistencia de color solo después de las tiradas de producción. Si el negro uniforme importa, elige 6061.
| Serie Alloy | Calidad del anodizado | Lo mejor para |
|---|---|---|
| 5xxx | Buena resistencia a la corrosión, buena absorción de tinte | Chapa metálica, marina |
| 6xxx | Consistencia excelente, mejor uniformidad de color | Piezas CNC, carcasas electrónicas |
| 7xxx | Resistente pero color desigual | Estructural aeroespacial (no cosmético) |
Parámetros del proceso que controlan la calidad
Voltaje (12–20V para Tipo II): Controla la tasa de crecimiento del óxido. Un voltaje más alto crea capas más gruesas más rápido pero genera poros más grandes. Un voltaje estable produce color consistente.
Concentración del electrolito (150–200 g/L de ácido sulfúrico): Demasiado baja ralentiza el crecimiento del óxido. Demasiado alta disuelve el óxido más rápido de lo que se forma.
Espesor del recubrimiento: Tipo II decorativo: 5–25 μm (típicamente 10–20 μm para piezas CNC). Tipo III duro: 25–70 μm. Los recubrimientos más gruesos mejoran la durabilidad pero requieren un procesamiento más largo y un control más estricto.
Temperatura (18–22°C): Mantiene un crecimiento uniforme del óxido y la estructura de poros. Temperaturas más altas aceleran la disolución, adelgazando el recubrimiento. La mayoría de las líneas de producción usan control automático de temperatura.
| Parámetro | Alcance típico | Efecto |
|---|---|---|
| Tensión | 12–20V (Tipo II) | Tasa de crecimiento del óxido |
| Electrolito | 150–200 g/L de H₂SO₄ | Estructura de poros |
| Espesor | 10–20 μm (decorativo) | Durabilidad, profundidad de color |
| Temperatura | 18–22 °C | Estabilidad del proceso |
Anodizado negro Tipo II vs. Tipo III
| Propiedad | Tipo II (Decorativo) | Tipo III (Duro) |
|---|---|---|
| Espesor | 5-25 μm | 25–70 μm |
| Dureza | Moderado | Muy alta (400–600 HV) |
| Resistencia al desgaste | Bien | Excelente |
| Absorción de tinte | Muy bien | Limitado |
| Aspecto | Negro mate uniforme | Gris más oscuro/mate |
| Coste | Baja | Más alto |
Tipo II se adapta a la mayoría de las piezas mecanizadas con CNC donde importan la apariencia, la protección contra la corrosión y la resistencia moderada al desgaste: carcasas electrónicas, productos de consumo, componentes de precisión. Tipo III se dirige a aplicaciones que requieren alta resistencia al desgaste: piezas hidráulicas, componentes aeroespaciales, equipo militar. En nuestra experiencia, aproximadamente el 85% de los pedidos de anodizado negro especifican Tipo II.
Defectos comunes y prevención
Color desigual. Causado por la composición de la aleación (alto Si/Cu), mala preparación de la superficie o espesor de óxido inconsistente. Solución: usar aleaciones aptas para anodizado (6061/6063), limpieza exhaustiva y parámetros de proceso estables.
Marcas de quemadura. Áreas rugosas y oscuras por voltaje excesivo o mal contacto eléctrico. Solución: mantener el voltaje dentro del rango, asegurar contacto uniforme en el racking.
Desvanecimiento del tinte. La exposición a rayos UV degrada los tintes orgánicos con el tiempo. Solución: tintes estables a UV para aplicaciones exteriores, sellado adecuado y capas de óxido más gruesas.
Sellado deficiente. El cierre incompleto de los poros reduce la resistencia a la corrosión y permite la fuga del tinte. Solución: sellar a 95–100°C con tiempo de permanencia adecuado. En proyectos que hemos entregado, agregar 2 minutos al ciclo de sellado eliminó el 90% de las quejas por corrosión en campo en piezas expuestas al exterior.
Anodizado negro vs. otros acabados
| Acabado | Tipo de recubrimiento | Espesor | Resistencia al desgaste | Impacto dimensional |
|---|---|---|---|---|
| Anodizado negro | Óxido integrado | 5-25 μm | Excelente | Mínimo |
| Recubrimiento en polvo | Polímero externo | 60–120 μm | Moderado | Puede afectar tolerancias |
| Cuadro | Líquido externo | Variable | Baja | Cubre detalles de superficie |
| Óxido negro | Conversión (acero) | ~1–2 μm | Bajo-moderado | Insignificante |
El anodizado negro preserva los detalles de superficie mecanizados con CNC y las tolerancias ajustadas mejor que el recubrimiento en polvo o la pintura. También proporciona resistencia superior a los arañazos. Para piezas de aluminio de precisión, el anodizado sigue siendo el acabado preferido.
Guías de diseño para piezas anodizadas
Redondeo de bordes. Especificar mínimo R0.3–0.5 mm en bordes expuestos. Los bordes afilados causan crecimiento de óxido desigual y recubrimiento delgado en los bordes.
Enmascarado. Identificar superficies que no requieren anodizado: contactos eléctricos, caras de acoplamiento de precisión, asientos de rodamientos, puntos de conexión a tierra. Especificar áreas enmascaradas claramente en los planos.
Protección de roscas. El anodizado agrega ~10 μm a las superficies (la mitad crece hacia adentro, la mitad hacia afuera). Las roscas internas pierden holgura. Enmascarar roscas o aumentar la tolerancia según el crecimiento esperado.
Acabado superficial antes del anodizado. El anodizado amplifica los defectos superficiales: no los oculta. El granallado con perlas antes del anodizado produce el resultado de negro mate más uniforme. El mecanizado fino con CNC muestra marcas de herramienta visibles después del anodizado. Según nuestros datos de producción, especificar granallado + anodizado reduce las tasas de rechazo cosmético en un 50–60% en comparación con acabado de máquina + anodizado en piezas orientadas al consumidor.
Aplicaciones Industriales
Electrónica: Carcasas, disipadores de calor, carcasas de portátiles/smartphones, cuerpos de cámaras. El negro mate mejora la radiación térmica y la calidad cosmética.
Aeroespacial: Soportes, montajes de sensores, soportes estructurales. Protección contra la corrosión sin cambio significativo de peso o dimensiones.
Automóvil: Molduras interiores, elementos de tablero, paneles decorativos. Apariencia mate duradera para interiores de vehículos premium.
Piezas de precisión con CNC: Componentes de robótica, equipo óptico, carcasas de dispositivos médicos, paneles industriales. El anodizado preserva tolerancias ajustadas mientras agrega protección contra desgaste y corrosión.
Conclusión
El anodizado negro produce un acabado de óxido integrado y duradero sobre aluminio que mejora la resistencia a la corrosión, la resistencia al desgaste, la dureza superficial y la apariencia. Los resultados consistentes requieren la aleación correcta (6061/6063 para la mayoría de las piezas con CNC), parámetros de proceso controlados (voltaje, temperatura, espesor) y sellado adecuado. La selección de aleación y la preparación de la superficie impulsan la calidad del color más que cualquier otro factor individual.
Para componentes de aluminio mecanizados con CNC, el anodizado negro sigue siendo el acabado más efectivo para equilibrar precisión, durabilidad y estética. ¿Necesita ayuda para especificar anodizado negro para sus piezas de aluminio? [Contacte a nuestro equipo de ingeniería] para selección de aleación, revisión de DFM y orientación sobre el proceso de anodizado.
FAQ
¿Para qué se usa el anodizado negro?
Mejorar la durabilidad, la resistencia a la corrosión y la apariencia de componentes de aluminio. Aplicaciones comunes: carcasas electrónicas, disipadores de calor, cuerpos de cámaras, molduras automotrices, soportes aeroespaciales y piezas de precisión mecanizadas con CNC donde se requieren tanto protección como acabado negro uniforme.
¿Qué espesor tiene el anodizado negro?
Tipo II decorativo: 5–25 μm (típicamente 10–20 μm para piezas con CNC). Tipo III duro: 25–70 μm. La mayoría de los componentes con CNC anodizados en negro usan 10–20 μm: suficiente para protección contra la corrosión y color consistente sin cambio dimensional significativo.
¿El anodizado cambia las dimensiones de la pieza?
Sí, ligeramente. Aproximadamente el 50% de la capa de óxido penetra en el aluminio y el 50% se construye hacia afuera. Un recubrimiento de 20 μm aumenta las dimensiones externas en aproximadamente 10 μm. Para piezas de precisión, considere este crecimiento durante el diseño y el mecanizado.
¿Qué aleación de aluminio se anodiza mejor en negro?
Las aleaciones 6061 y 6063 (serie 6xxx) producen el acabado negro más consistente y uniforme. Las aleaciones con alto contenido de silicio, cobre o zinc — como la 7075 — suelen producir un color desigual o grisáceo. Para el anodizado negro cosmético, la 6061 es la opción estándar.
¿Puede el aluminio anodizado desvanecerse con el tiempo?
Con un sellado adecuado y tintes de calidad, los acabados anodizados en negro duran años — incluso en exteriores. El desvanecimiento generalmente resulta de un sellado deficiente, tintes de baja calidad o exposición prolongada a los rayos UV sin formulaciones estabilizadas contra UV. El anodizado negro procesado correctamente es uno de los acabados de aluminio más duraderos disponibles.


