
Eine Zeichnung fordert “0,5 × 45° Fase” an 36 Bohrungskanten. Der Maschinist programmiert sie, führt die Charge aus – und 15 % der Teile fallen bei der Prüfung durch, weil das Fasenwerkzeug mitten im Lauf an 316L-Edelstahl verschliss und die Fasen von 0,5 mm auf 0,3 mm bis Teil vierzig schrumpften. Der Konstrukteur, der sie spezifizierte, wollte lediglich gratfreie Kanten für die Montage. Die Lösung war einfach: “Kanten brechen 0,2–0,5” an unkritischen Bohrungen vorsehen und die bemaßte Fase nur für die vier Presspassungsbohrungen reservieren, die tatsächlich einen kontrollierten Einlauf benötigten. Diese Änderung reduzierte die Bearbeitungszeit um 20 % und eliminierte die Prüfausfälle vollständig.
Zu verstehen, was Fasen in der Zerspanung bedeutet – und vor allem, wann und wie man sie korrekt spezifiziert – verhindert genau diese Art von Verschwendung. Fasen ist ein kontrollierter Zerspanungsvorgang, der eine scharfe 90°-Kante durch eine definierte, abgewinkelte Fläche ersetzt, am häufigsten spezifiziert durch Größe und Winkel (z. B. 0,5 × 45°). Dieser Artikel behandelt, warum Fasen in der Produktion wichtig sind, wie sie auf Zeichnungen bemaßt werden, CNC-Bearbeitungsmethoden, materialspezifisches Verhalten, Auswahl von Größe und Winkel, Qualitätskontrolle sowie wann Fasen gegenüber Rundungen oder Senkungen zu verwenden sind. Ob Sie als Konstrukteur Kantenbehandlungen spezifizieren, als Ingenieur CNC-Operationen programmieren oder als Einkäufer die Teilequalität prüfen – das Ziel ist, Fasen als die technische Entscheidung zu behandeln, die sie tatsächlich ist.
Was genau ist Fasen?
Fasen bezeichnet das gezielte Entfernen einer scharfen 90°-Kante durch das Schneiden einer flachen, abgewinkelten Fläche zwischen zwei sich schneidenden Flächen. Eine Fase ersetzt eine idealisierte scharfe Ecke – die in der Fertigung und Prüfung unpraktisch ist – durch eine kontrollierte, messbare Geometrie.
Die gebräuchlichste Spezifikation ist Abstand × Winkel, z. B. 0,5 × 45°. Während 45° aufgrund der Werkzeugverfügbarkeit und Einfachheit dominiert, dienen andere Winkel spezifischen Anforderungen. Flachere Winkel (30°) führen die axiale Einführung. Steilere Winkel (60°) schützen Kanten oder steuern den Beschichtungsfluss.
Fase vs. Anschrägung
In der Präzisionszerspanung, Fase beschreibt typischerweise ein kleines, funktionales Kantenmerkmal, das als Teil der Standardbearbeitung definiert ist. Fase bezieht sich auf größere Kantenbehandlungen, oft im Fertigungskontext wie Schweißnahtvorbereitung. Die Begriffe überschneiden sich im informellen Gebrauch, aber Fase impliziert Maßkontrolle und Wiederholbarkeit – was für die CNC-Produktion entscheidend ist.
Warum Fasen bei zerspanten Teilen wichtig sind
Montage und Einführung
Einer der praktischsten Gründe für Fasen ist die Montageführung. Gefaste Kanten wirken als Einlaufschrägen, die Wellen in Bohrungen ausrichten, Presspassungskomponenten führen und den Gewindeeingriff verbessern. Bei automatisierter oder großvolumiger Montage führen selbst kleine Fehlausrichtungen zu Verklemmen oder Quergewinde. Eine richtig dimensionierte Fase reduziert Einführkraft und Variabilität.
In unserer Erfahrung in der Werkstatt reduzierte das Hinzufügen einer 1,0 × 45°-Fase an Presspassungs-Aluminiumbohrungen die Montage-Ausschussraten um etwa 35 % – ohne Änderung der Toleranzen an der Bohrung selbst.
Spannungsreduzierung und Kantenschutz
Scharfe Ecken konzentrieren Spannung. Unter zyklischen Lasten werden sie zu Rissausgangspunkten. Fasen glätten den Übergang zwischen sich schneidenden Flächen, reduzieren die lokale Spannungsintensität und senken das Risiko von Kantenausbrüchen. Während Rundungen eine bessere Spannungsreduzierung bieten, stellen Fasen eine zerspanbare, prüfbare Alternative dar – besonders dort, wo scharfe Innenkanten unvermeidbar sind.
Sicherheit, Handhabung und Oberflächenbehandlung
Fasen entfernen scharfe Kanten, die beim Handling und bei der Montage Schnitte verursachen. Sie verbessern auch die Leistung von Beschichtungen und Eloxierung. Lack-, Galvanik- und Eloxalschichten werden an scharfen Kanten dünner, was zu Beschichtungsversagen führt. Gefaste Kanten ermöglichen einen gleichmäßigeren Fluss und eine bessere Haftung der Beschichtungen, was Korrosionsbeständigkeit und kosmetische Konsistenz verbessert.
So bemaßen Sie Fasen auf Zeichnungen
Klare Fasenangaben verhindern die häufigste Ursache für Fehlbearbeitung, Prüfungsstreitigkeiten und Nacharbeit in der CNC-Produktion.
Gängige Methoden
Abstand × Winkel (am gebräuchlichsten): “1 × 45°” – intuitiv, einfach zu programmieren und zu prüfen. Doppelter Abstand: “1 × 0,5” (zwei Schenkel) – nützlich, wenn der Winkel nicht standardisiert oder funktional bedingt ist. Allgemeine Hinweise: “ALLE SCHARFEN KANTEN C0,5” oder “ALLE KANTEN BRECHEN 0,2–0,5” – reduziert die Zeichnungsunübersichtlichkeit, muss aber sorgfältig verwendet werden, um eine Überbearbeitung funktionaler Kanten zu vermeiden.
Fase vs. “Kante brechen”
Diese Unterscheidung ist wichtiger, als die meisten Konstrukteure annehmen. Eine Fase ist ein definiertes geometrisches Merkmal mit messbarer Größe und Winkel – verwenden Sie sie, wenn die Kantengeometrie Montage, Spannung, Beschichtung oder Passung beeinflusst. Eine Kanten brechen ist eine Kantenzustandsanforderung für Sicherheit oder Gratentfernung ohne Kontrolle der exakten Geometrie.
Eine häufige Falle, die wir sehen: Zeichnungen, die an jeder Kante bemaßte Fasen fordern, obwohl die meisten nur einen Hinweis zum Kantenbrechen benötigen. Dies zwingt Maschinisten, dutzende unkritische Merkmale zu programmieren, auszuführen und zu prüfen – was bei komplexen Teilen 15–25 % zur Zykluszeit hinzufügt. Spezifizieren Sie Fasen dort, wo die Funktion sie verlangt. Verwenden Sie Kantenbrechen-Hinweise überall sonst.
Zeichnungsnormen
ISO und ASME (Y14.5) unterstützen beide Abstand-Winkel- und Doppelabstands-Angaben. Das Schlüsselprinzip in beiden: Fasen müssen eindeutig, prüfbar und funktional begründet sein.
Wie wird Fasen in der CNC-Bearbeitung durchgeführt?
CNC-Fräsen
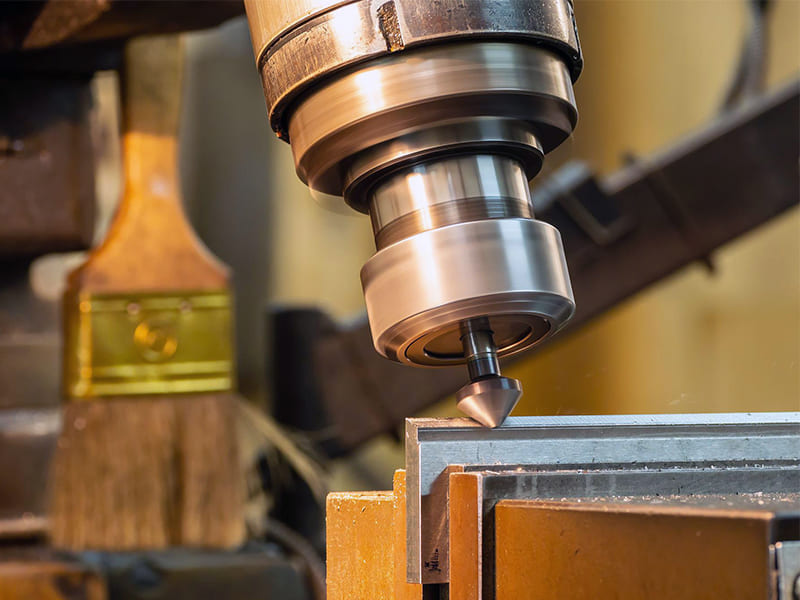
Spezielle Fasfräser (V-Werkzeuge) liefern die stabilsten, wiederholbarsten Ergebnisse für Standardwinkel – die erste Wahl für Produktionsläufe. Kugelfräser bearbeiten Fasen auf konturierten oder 3D-Oberflächen. Schaftfräser können Kanten in einfachen Fällen brechen, sind jedoch empfindlich gegenüber Werkzeugbahn-Genauigkeit.
Konsistente Fasen hängen von Werkzeugbahnstrategie, Tiefenkontrolle und Eingriff ab. Schlecht geplante Bahnen erzeugen variable Fasenbreiten, Rattermarken oder überarbeitete Kanten – besonders an Ecken oder bei unterbrochenen Schnitten. Konstruieren Sie Fasen unter Berücksichtigung der Werkzeugzugänglichkeit.
CNC-Drehen
Außenfasen an Wellen und Schultern sowie Innenfasen an Bohrungen und Gewindebohrungen integrieren sich direkt in den Drehzyklus. Drehbasierte Fasen erzeugen hervorragende Konzentrizität und Oberflächenkontinuität, da die Fase im selben Setup wie der Durchmesser erzeugt wird.
Manuell vs. CNC
Manuelles Anfasen (Handwerkzeuge, Entgraträder) erzeugt inkonsistente Größen und Winkel mit schlechter Rückverfolgbarkeit. Für Präzisionsteile ist CNC-Anfasen der einzig zuverlässige Ansatz – wiederholbare Geometrie, integriert in den Bearbeitungszyklus, ohne sekundäre Handhabung.
Wie Materialien die Fasenbearbeitung beeinflussen
Aluminium (6061/7075)
Weich und duktil – leicht zu schneiden, aber anfällig für Gratbildung und Kantenabrundung. Kleine Fasen können ohne scharfe Werkzeuge und kontrollierte Vorschübe verschmieren oder kollabieren. Für Präzisionsteile gleicht eine leichte Überdimensionierung der Fasen den Materialverlust beim Entgraten oder Eloxieren aus.
Stahl und Edelstahl (304/316L)
Höhere Schnittkräfte und größerer Werkzeugverschleiß. Das Anfasen von gehärtetem oder rostfreiem Stahl verschleißt die Werkzeugkante, wodurch die Fasenbreite über lange Läufe hinweg abnimmt. Basierend auf unseren Produktionsdaten ist die Fasenwerkzeuglebensdauer bei 316L-Edelstahl etwa 40% kürzer als bei 6061-Aluminium – was häufigere Werkzeugverschleißüberwachung oder geplante Wechsel erfordert.
Kunststoffe (POM, PEEK, Nylon)
Thermoplaste können bei hohen Schnittgeschwindigkeiten schmelzen oder verschmieren. Spröde Kunststoffe splittern statt sauber zu schneiden. Kleine Fasen verlieren durch elastische Rückstellung an Kontur. Verwenden Sie bei Kunststoffteilen größere, einfachere Fasen mit konservativen Parametern.
Auswahl von Fasengröße, -winkel und Werkzeug
Größe nach Funktion
Entgraten / Sicherheit: 0,2–0,5 mm sind ausreichend. Überdimensionierung erhöht die Zykluszeit ohne Nutzen. Einleitung zur Versammlung: 0,5–1,5 mm je nach Bauteilgröße und Toleranzkette. Spannungsminderung: Groß genug, um die Kantenspannung wesentlich zu reduzieren – symbolische Fasen bringen wenig Nutzen. Zugabe für Oberflächenbehandlung: Überdimensionieren, um nach Schichtdickenaufbau funktionsfähig zu bleiben.
Winkelauswahl
45° balanciert Einlauf, Werkzeugverfügbarkeit und Prüfeinfachheit aus. Flachere Winkel (30°) eignen sich für sanfte axiale Einführung. Steilere Winkel (60°) schützen Kanten, sind aber empfindlicher gegenüber Werkzeugverschleiß und Tiefenkontrolle.
Werkzeugbau
Spezielle Fasenfräser liefern die stabilsten Ergebnisse. Passen Sie den Werkzeugwinkel an den Fasenwinkel an, um die Tiefenempfindlichkeit zu minimieren. Halten Sie den Überhang kurz, um Rattern zu reduzieren. Berücksichtigen Sie den Werkzeugverschleiß bei Stahl und Edelstahl, wenn enge Fasentoleranzen gefordert sind.
Qualitätskontrolle für Fasen
Prüfmethoden
Sichtprüfung erkennt offensichtliche Probleme (scharfe Kanten, Grate, Unregelmäßigkeiten), kann aber Größe oder Winkel nicht verifizieren. CMM-Messung erfasst die Fasengeometrie über Kantenpunkte – am besten für enge Toleranzen und Rückverfolgbarkeit. Optische Systeme eignen sich für kleine Fasen und empfindliche Materialien. Go/No-Go-Lehren ermöglichen schnelle Gut-/Schlecht-Prüfungen bei hohen Stückzahlen.
Häufige Fehler
Überfasung reduziert die Auflagefläche und bricht Toleranzketten – oft durch Tiefenempfindlichkeit oder Werkzeugverschleiß. Unterfasung hinterlässt scharfe Kanten, schlechten Einlauf und Beschichtungsprobleme. Unregelmäßige Breite resultiert aus Werkzeugverschleiß, variablem Eckeneingriff oder instabilen Bahnen.
Produktionskontrolle
Programmieren Sie Fasen mit passendem Werkzeugwinkel. Wenden Sie Verschleißkorrekturen für Stahl- und Edelstahl-Läufe an. Nutzen Sie die Erstteilprüfung zur Validierung von Tiefe und Bahn, dann prüfen Sie regelmäßig. Definieren Sie die Zeichnungsabsicht klar – bemaßte Fase vs. Kantenbruch –, um Fehlinterpretationen in der Fertigung zu vermeiden.
Fase vs. Verrundung vs. Senkung
Fase: Flache, abgewinkelte Fläche zur Kantenkontrolle, Montageführung und allgemeinen Kantenbearbeitung. Am einfachsten zu bearbeiten und zu prüfen. Verrundung (Radius): Kurvenförmiger Übergang für maximale Spannungsreduzierung. Bevorzugt für ermüdungskritische Ecken, aber intern schwieriger zu bearbeiten. Senkung: Spezialfase für bündigen Verbindungselement-Sitz bei genormten Winkeln (82°, 90°). Nur verwenden, wenn durch Verbindungselement-Normen gefordert.
| Funktion | Hauptzweck | Spannungsreduzierung | Bearbeitbarkeit | Typische Verwendung |
|---|---|---|---|---|
| Fase | Kantenkontrolle, Einlauf | Mäßig | Ausgezeichnet | Allgemeine Kanten, Bohrungen |
| Filet | Spannungsreduzierung | Am besten | Mäßig (intern schlecht) | Lasttragende Ecken |
| Senkung | Verbindungselement-Sitz | Begrenzt | Gut | Senkkopfschrauben |
Entscheidungslogik: Wählen Sie Fasen für die meisten allgemeinen Kanten. Wählen Sie Verrundungen, wo Ermüdung dominiert und die Geometrie es erlaubt. Wählen Sie Senkungen nur für Verbindungselement-Sitze.
Schlussfolgerung
Das Fasen ist ein funktionales Konstruktionsmerkmal, das Montagezuverlässigkeit, Kantenhaltbarkeit, Handhabungssicherheit und Oberflächenbehandlungsqualität direkt verbessert. Seine Wirkung steht in keinem Verhältnis zu seiner Größe – wenn sie richtig spezifiziert ist. Größen und Winkel sollten der Funktion folgen (Entgraten, Einlauf, Spannung, Beschichtung), nicht Standardwerten. Das Materialverhalten bestimmt die Kantenqualität. Werkzeuggeometrie und Programmierung bestimmen die Konsistenz. Prüfmethoden müssen dem funktionalen Risiko der Fase entsprechen.
Das Kernprinzip: Gute Fasen werden als System konstruiert, bearbeitet und verifiziert. Wenn diese Schritte zusammenpassen, wird das Fasen zu einem kostengünstigen Hebel für stabilere Bearbeitung, reibungslosere Montage und höhere Teilequalität. Benötigen Sie Hilfe bei der Spezifikation von Fasen oder der Optimierung von Kantenbearbeitungen für Ihr CNC-Projekt? [Kontaktieren Sie unser Ingenieurteam] für DFM-Review und Präzisionsbearbeitungsunterstützung.
FAQ
Was ist der Standard-Fasenwinkel in der Bearbeitung?
45° ist am gebräuchlichsten – es bietet eine ausgewogene Einführhilfe, Werkzeugverfügbarkeit und Prüfbarkeit. Allerdings ist 45° nicht universell. Verwenden Sie 30° für sanftes axiales Einführen, 60° für Kantenschutz oder Beschichtungsfluss. Der richtige Winkel folgt Funktion und Montagerichtung, nicht der Konvention.
Ist Anfasen immer notwendig?
Nein. Fasen Sie dort, wo scharfe Kanten Sicherheitsrisiken, Montageprobleme, Spannungskonzentrationen oder Beschichtungsfehler verursachen. Bei nicht funktionalen Kanten ist ein einfacher Kantenbruch-Hinweis (0,2–0,5 mm) oft ausreichend und kostengünstiger in der Ausführung. Übermäßige Fasenangaben erhöhen Bearbeitungszeit und Prüfaufwand ohne Nutzen.
Können Fasen Rundungen ersetzen?
Manchmal. Fasen reduzieren Spannungen teilweise und sind einfacher zu bearbeiten und zu prüfen, insbesondere an Innenecken. Rundungen bieten jedoch weichere Spannungsübergänge und bessere Ermüdungseigenschaften. Wählen Sie Fasen, wenn Geometrie, Werkzeuge oder Prüfrandbedingungen Rundungen unpraktisch machen.
Wie klein kann eine Fase zuverlässig bearbeitet werden?
Unter 0,2 mm werden Fasen schwierig konsistent zu kontrollieren – besonders bei Aluminium (Kantenausbruch) und Stahl (Werkzeugverschleiß). Wenn nur die Schärfe entfernt werden soll, ist ein Kantenbruch von 0,2–0,5 mm robuster als eine sehr kleine bemaßte Fase.
Verursacht Anfasen erhebliche Kosten?
Wenn es in CNC-Werkzeugwege integriert ist, verursacht Anfasen minimale Kosten. Spezielle Fasenwerkzeuge und programmierte Durchgänge sind in der Produktion effizient. Kosten steigen, wenn Fasen überdimensioniert, inkonsistent definiert sind oder manuelle Nacharbeit erfordern. Klare Zeichnungen und funktionsgerechte Bemaßung halten Anfasen zu einem kostengünstigen, hochwertigen Merkmal.


