
Un disegno richiede una “smussatura 0,5 × 45°” su 36 bordi di fori. Il macchinista la programma, esegue il lotto — e 15% pezzi falliscono l'ispezione perché l'utensile da smusso si è usurato a metà lavorazione su acciaio inox 316L, producendo smussi che si sono ridotti da 0,5 mm a 0,3 mm entro il quarantesimo pezzo. Nel frattempo, il progettista che l'aveva specificata voleva solo bordi senza bave per il montaggio. La soluzione era semplice: indicare “rompi spigoli 0,2–0,5” sui fori non critici e riservare la smussatura quotata ai quattro fori per press-fit che richiedevano effettivamente un ingresso controllato. Questa modifica ha ridotto il tempo di lavorazione del 20% ed eliminato del tutto i difetti di ispezione.
Capire cosa sia la smussatura nella lavorazione meccanica — e soprattutto quando e come specificarla correttamente — previene esattamente questo tipo di spreco. La smussatura è un'operazione di lavorazione controllata che sostituisce uno spigolo vivo a 90° con una superficie angolata definita, il più delle volte specificata tramite dimensione e angolo (es. 0,5 × 45°). Questo articolo tratta perché le smussature contano in produzione, come vengono quotate sui disegni, i CNC metodi di lavorazione, il comportamento specifico dei materiali, la scelta di dimensione e angolo, il controllo qualità e quando usare smussature rispetto a raccordi o svasature. Che tu sia un progettista che specifica trattamenti dei bordi, un ingegnere che programma operazioni CNC o un acquirente che verifica la qualità dei pezzi, l'obiettivo è trattare la smussatura come la decisione ingegneristica che in realtà è.
Cos'è Esattamente la Smussatura?
La smussatura si riferisce alla rimozione deliberata di uno spigolo vivo a 90° tagliando una superficie piana e angolata tra due facce che si intersecano. Una smussatura sostituisce uno spigolo ideale appuntito — che è impraticabile da produrre e ispezionare — con una geometria controllata e misurabile.
La specifica più comune è distanza × angolo, come 0,5 × 45°. Sebbene il 45° domini grazie alla disponibilità degli utensili e alla semplicità, altri angoli servono esigenze specifiche. Angoli più bassi (30°) guidano l'inserimento assiale. Angoli più ripidi (60°) proteggono i bordi o gestiscono il flusso del rivestimento.
Smussatura vs. Bisello
Nella lavorazione di precisione, smussatura descrive tipicamente una piccola caratteristica funzionale del bordo definita come parte della lavorazione standard. Bisello si riferisce a trattamenti del bordo più grandi, spesso in contesti di fabbricazione come la preparazione della saldatura. I termini si sovrappongono nell'uso informale, ma la smussatura implica controllo dimensionale e ripetibilità — cosa che conta per la produzione CNC.
Perché la Smussatura Conta nei Pezzi Lavorati
Montaggio e Inserimento
Uno dei motivi più pratici per la smussatura è la guida al montaggio. I bordi smussati agiscono come ingressi che allineano gli alberi nei fori, guidano i componenti press-fit e migliorano l'ingaggio della filettatura. Nel montaggio automatico o ad alto volume, anche piccoli disallineamenti causano inceppamenti o filettature incrociate. Una smussatura dimensionata correttamente riduce la forza di inserimento e la variabilità.
Nella nostra esperienza in officina, aggiungere una smussatura 1,0 × 45° ai fori in alluminio press-fit ha ridotto il tasso di scarto in montaggio di circa il 35% — senza modificare alcuna tolleranza sul foro stesso.
Riduzione dello Stress e Protezione dei Bordi
Gli spigoli vivi concentrano lo stress. Sotto carichi ciclici, diventano punti di innesco di cricche. La smussatura uniforma la transizione tra le facce che si intersecano, riducendo l'intensità dello stress locale e abbassando il rischio di scheggiatura dei bordi. Sebbene i raccordi forniscano una migliore riduzione dello stress, le smussature offrono un'alternativa lavorabile e ispezionabile — soprattutto dove gli spigoli interni vivi sono inevitabili.
Sicurezza, Movimentazione e Trattamento Superficiale
Le smussature rimuovono gli spigoli vivi che causano tagli durante la movimentazione e il montaggio. Migliorano inoltre le prestazioni di rivestimento e anodizzazione. Vernice, placcatura e strati di anodizzazione si assottigliano sugli spigoli vivi, portando al degrado del rivestimento. I bordi smussati consentono ai rivestimenti di fluire e aderire in modo più uniforme, migliorando la resistenza alla corrosione e la consistenza estetica.
Come Quotare le Smussature sui Disegni
Indicazioni chiare delle smussature prevengono la fonte più comune di errori di lavorazione, controversie di ispezione e rilavorazioni nella produzione CNC.
Metodi Comuni
Distanza × Angolo (il più comune): “1 × 45°” — intuitivo, facile da programmare e ispezionare. Doppia distanza: “1 × 0,5” (due cateti) — utile quando l'angolo non è standard o è determinato funzionalmente. Note generali: “TUTTI GLI SPIGOLI VIVI C0,5” o “ROMPI TUTTI GLI SPIGOLI 0,2–0,5” — riduce l'affollamento del disegno ma deve essere usato con attenzione per evitare di sovra-lavorare i bordi funzionali.
Smussatura vs. “Rompi Spigolo”
Questa distinzione conta più di quanto la maggior parte dei progettisti realizzi. Una smussatura è una caratteristica geometrica definita con dimensione e angolo misurabili — usala quando la geometria del bordo influisce su montaggio, stress, rivestimento o accoppiamento. Un rompi spigolo è un requisito di condizione del bordo per sicurezza o rimozione bave senza controllare la geometria esatta.
Un errore comune che vediamo: disegni che richiedono smussature quotate su ogni bordo quando la maggior parte necessita solo di una nota di rompi spigolo. Questo obbliga i macchinisti a programmare, eseguire e ispezionare dozzine di caratteristiche non critiche — aggiungendo il 15–25% al tempo ciclo su pezzi complessi. Specifica le smussature dove la funzione lo richiede. Usa note di rompi spigolo ovunque altro.
Norme di disegno
Sia ISO che ASME (Y14.5) supportano le indicazioni distanza-angolo e doppia distanza. Il principio chiave in entrambe: le smussature devono essere inequivocabili, ispezionabili e funzionalmente giustificate.
Come Viene Eseguita la Smussatura nella Lavorazione CNC?
Fresatura CNC
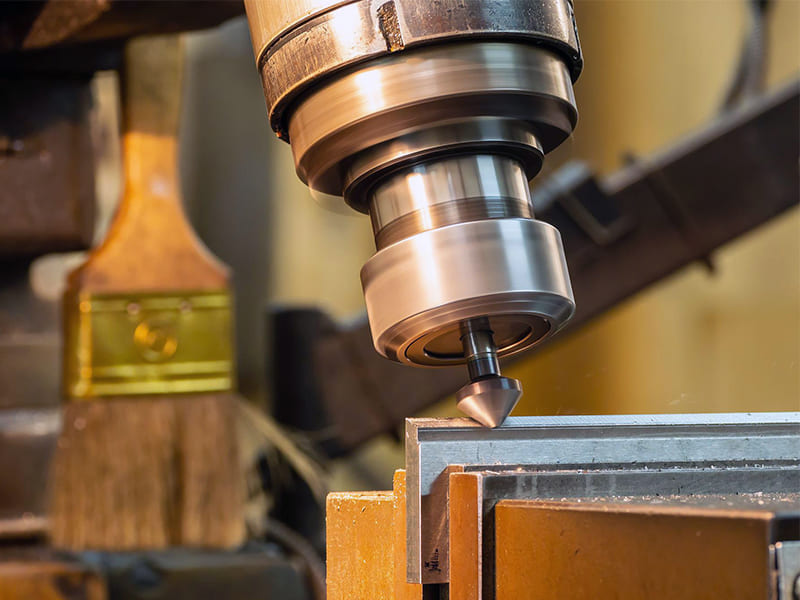
Fresette per smussi dedicate (utensili a V) offrono i risultati più stabili e ripetibili per angoli standard — la scelta di riferimento per le produzioni in serie. Fresette a testa sferica gestiscono smussature su superfici contournate o 3D. Frese piane possono arrotondare i bordi in casi semplici ma sono sensibili alla precisione del percorso utensile.
Smussature costanti dipendono dalla strategia del percorso utensile, dal controllo della profondità e dall'ingaggio. Percorsi mal pianificati producono larghezze di smusso variabili, segni di vibrazione o bordi sovra-tagliati — soprattutto agli angoli o nei tagli interrotti. Progetta le smussature tenendo presente l'accessibilità dell'utensile.
Tornitura CNC
Le smussature esterne su alberi e spallamenti e quelle interne su fori e fori filettati si integrano direttamente nel ciclo di tornitura. La smussatura basata su tornitura produce un'ottima concentricità e continuità superficiale perché lo smusso viene generato nello stesso setup del diametro.
Manuale vs. CNC
La sbavatura manuale (utensili manuali, mole per sbavatura) produce dimensioni e angoli inconsistenti con scarsa tracciabilità. Per parti di precisione, la sbavatura CNC è l'unico approccio affidabile: geometria ripetibile, integrata nel ciclo di lavorazione, senza manipolazioni secondarie.
Come i materiali influenzano la lavorazione degli smussi
Alluminio (6061/7075)
Morbidi e duttili — facili da tagliare ma soggetti a formazione di bave e ribaltamento dei bordi. Gli smussi piccoli possono sbavare o collassare senza utensili affilati e avanzamenti controllati. Per parti di precisione, smussi leggermente sovradimensionati compensano la perdita di materiale durante la sbavatura o l'anodizzazione.
Acciaio e acciaio inossidabile (304/316L)
Forze di taglio più elevate e maggiore usura dell'utensile. La smussatura di acciai temprati o inossidabili consuma il filo dell'utensile, causando una riduzione della larghezza dello smusso su lunghe produzioni. In base ai nostri dati di produzione, la durata dell'utensile per smussi su acciaio inox 316L è circa 40% inferiore rispetto all'alluminio 6061 — richiedendo un monitoraggio più frequente dell'usura dell'utensile o cambi programmati.
Plastiche (POM, PEEK, Nylon)
I termoplastici possono fondere o sbavare ad alte velocità di taglio. I plastici fragili si scheggiano invece di tagliare in modo pulito. Gli smussi piccoli perdono definizione a causa del recupero elastico. Utilizzare smussi più grandi e semplici con parametri conservativi su parti in plastica.
Selezione di dimensione, angolo e utensileria dello smusso
Dimensione in base alla funzione
Sbavatura / sicurezza: 0,2–0,5 mm è sufficiente. Un sovradimensionamento aumenta il tempo ciclo senza benefici. Guida di inserimento in assemblaggio: 0,5–1,5 mm a seconda delle dimensioni del pezzo e dell'accumulo delle tolleranze. Mitigazione dello stress: Abbastanza grande da ridurre materialmente lo stress sul bordo — smussi simbolici offrono poco beneficio. Margine per trattamento superficiale: Sovradimensionare per rimanere funzionale dopo l'accumulo dello spessore del rivestimento.
Selezione dell'angolo
45° bilancia l'ingresso, la disponibilità degli utensili e la semplicità di ispezione. Angoli più bassi (30°) sono adatti per inserimenti assiali delicati. Angoli più ripidi (60°) proteggono i bordi ma sono più sensibili all'usura dell'utensile e al controllo della profondità.
Utensili
Le frese dedicate per smussi danno i risultati più stabili. Abbina l'angolo dell'utensile all'angolo dello smusso per minimizzare la sensibilità alla profondità. Mantieni corto lo sbalzo per ridurre le vibrazioni. Considera l'usura dell'utensile in acciaio e acciaio inossidabile quando si mantengono tolleranze strette sugli smussi.
Controllo qualità per smussi
Metodi di ispezione
Ispezione visiva Cattura problemi evidenti (bordi taglienti, bave, incoerenze) ma non può verificare dimensione o angolo. Misurazione CMM Cattura la geometria dello smusso tramite punti sul bordo — ideale per tolleranze strette e tracciabilità. Sistemi ottici Adatti a smussi piccoli e materiali fragili. Calibri Go/No-Go Consentono controlli rapidi di accettazione/rifiuto in grandi volumi.
Difetti comuni
Sovra-smussatura Riduce l'area di appoggio e rompe le catene di tolleranza — spesso dovuta a sensibilità alla profondità o usura dell'utensile. Sotto-smussatura Lascia bordi taglienti, scarso ingresso e problemi di rivestimento. Larghezza incoerente Risulta da usura dell'utensile, impegno variabile dell'angolo o percorsi instabili.
Controllo della produzione
Programma gli smussi con angolo dell'utensile abbinato. Applica compensazioni di usura per lavorazioni in acciaio e acciaio inossidabile. Usa l'ispezione del primo articolo per validare profondità e percorso, poi verifica periodicamente. Definisci chiaramente l'intento del disegno — smusso dimensionato vs. rottura spigolo — per prevenire interpretazioni errate in officina.
Smusso vs. Raccordo vs. Svasatura
Smusso: Superficie piana angolata per controllo del bordo, guida all'assemblaggio e trattamento generale dei bordi. Il più facile da lavorare e ispezionare. Raccordo (raggio): Transizione curva per la massima riduzione dello stress. Preferito per angoli critici a fatica ma più difficile da lavorare internamente. Svasatura: Smusso specializzato per la sede di elementi di fissaggio a filo con angoli standardizzati (82°, 90°). Usare solo quando richiesto dagli standard degli elementi di fissaggio.
| Caratteristica | Scopo principale | Riduzione dello stress | Lavorabilità | Uso tipico |
|---|---|---|---|---|
| Smussatura | Controllo del bordo, ingresso | Moderato | Eccellente | Bordi generali, fori |
| Filetto | Riduzione dello stress | Migliore | Moderata (scarsa internamente) | Angoli portanti |
| Svasatura | Sede elementi di fissaggio | Limitato | Buono | Viti a testa svasata |
Logica decisionale: Scegli smussi per la maggior parte dei bordi generali. Scegli raccordi dove domina la fatica e la geometria lo consente. Scegli svasature solo per la sede di elementi di fissaggio.
Conclusione
La smussatura è una caratteristica ingegneristica funzionale che migliora direttamente l'affidabilità dell'assemblaggio, la durabilità dei bordi, la sicurezza di manipolazione e la qualità del trattamento superficiale. Il suo impatto è sproporzionato rispetto alla sua dimensione — quando specificata correttamente. Dimensioni e angoli dovrebbero seguire la funzione (sbavatura, ingresso, stress, rivestimento), non valori predefiniti. Il comportamento del materiale determina la qualità del bordo. La geometria dell'utensile e la programmazione determinano la consistenza. I metodi di ispezione devono corrispondere al rischio funzionale dello smusso.
Il principio fondamentale: i buoni smussi sono progettati, lavorati e verificati come un sistema. Quando questi passaggi sono allineati, la smussatura diventa una leva a basso costo per una lavorazione più stabile, un assemblaggio più fluido e una qualità superiore delle parti. Hai bisogno di aiuto per specificare smussi o ottimizzare i trattamenti dei bordi per il tuo progetto CNC? [Contatta il nostro team di ingegneria] per la revisione DFM e il supporto alla lavorazione di precisione.
FAQ
Qual è l'angolo standard dello smusso nella lavorazione meccanica?
Il 45° è il più comune — bilancia l'ingresso di assemblaggio, la disponibilità degli utensili e la semplicità di ispezione. Tuttavia, il 45° non è universale. Usa 30° per un inserimento assiale delicato, 60° per protezione dei bordi o flusso del rivestimento. L'angolo corretto segue la funzione e la direzione di assemblaggio, non la convenzione.
Lo smusso è sempre necessario?
No. Smussa dove i bordi vivi creano rischi per la sicurezza, problemi di assemblaggio, concentrazione di tensioni o difetti di rivestimento. Per bordi non funzionali, una semplice nota di rottura spigolo (0,2–0,5 mm) è spesso sufficiente e più economica da eseguire. Specificare eccessivamente gli smussi aggiunge tempo di lavorazione e carico di ispezione senza benefici.
Gli smussi possono sostituire i raccordi?
A volte. Gli smussi riducono parzialmente le tensioni e sono più facili da lavorare e ispezionare, specialmente negli angoli interni. Tuttavia, i raccordi forniscono transizioni di tensione più fluide e migliori prestazioni a fatica. Scegli gli smussi quando vincoli geometrici, di utensileria o di ispezione rendono i raccordi impraticabili.
Quanto piccolo può essere lavorato in modo affidabile uno smusso?
Sotto 0,2 mm, gli smussi diventano difficili da controllare in modo costante — specialmente in alluminio (collasso del bordo) e acciaio (usura dell'utensile). Se l'intento è solo rimuovere la taglienza, specificare una rottura spigolo di 0,2–0,5 mm è più robusto che indicare uno smusso dimensionato molto piccolo.
Lo smusso aggiunge costi significativi?
Quando integrato nei percorsi utensile CNC, lo smusso aggiunge costi minimi. Utensili dedicati per smussi e passate programmate sono efficienti in produzione. I costi aumentano quando gli smussi sono sovradimensionati, definiti in modo incoerente o richiedono rilavorazione manuale. Disegni chiari e dimensionamento funzionale mantengono lo smusso una caratteristica a basso costo e alto valore.


