
Un dibujo especifica “chaflán de 0,5 × 45°” en 36 bordes de agujeros. El maquinista lo programa, ejecuta el lote — y 15% de piezas fallan la inspección porque la herramienta de chaflán se desgastó a mitad de la producción en acero inoxidable 316L, produciendo chaflanes que se redujeron de 0,5 mm a 0,3 mm para la pieza cuarenta. Mientras tanto, el diseñador que lo especificó solo quería bordes sin rebabas para el ensamblaje. La solución fue simple: especificar “romper bordes 0,2–0,5” en agujeros no críticos y reservar el chaflán dimensionado para los cuatro orificios de ajuste a presión que realmente necesitaban entrada controlada. Ese cambio redujo el tiempo de mecanizado en 20% y eliminó por completo las fallas de inspección.
Comprender qué es el chaflanado en el mecanizado — y más importante aún, cuándo y cómo especificarlo correctamente — previene exactamente este tipo de desperdicio. El chaflanado es una operación de mecanizado controlada que reemplaza un borde afilado de 90° con una superficie angular definida, más comúnmente especificada por tamaño y ángulo (por ejemplo, 0,5 × 45°). Este artículo cubre por qué los chaflanes importan en la producción, cómo se dimensionan en los planos, CNC métodos de mecanizado, comportamiento específico del material, selección de tamaño y ángulo, control de calidad, y cuándo usar chaflanes versus redondeos o avellanados. Ya sea que seas un diseñador especificando tratamientos de bordes, un ingeniero programando operaciones CNC, o un comprador revisando la calidad de las piezas, el objetivo es tratar el chaflanado como la decisión de ingeniería que realmente es.
¿Qué es exactamente el chaflanado?
El chaflanado se refiere a eliminar deliberadamente un borde afilado de 90° cortando una superficie plana y angular entre dos caras que se intersectan. Un chaflán reemplaza una esquina afilada idealizada — que es poco práctica de fabricar e inspeccionar — con una geometría controlada y medible.
La especificación más común es distancia × ángulo, como 0,5 × 45°. Aunque el ángulo de 45° domina debido a la disponibilidad de herramientas y simplicidad, otros ángulos sirven para necesidades específicas. Ángulos menos pronunciados (30°) guían la inserción axial. Ángulos más pronunciados (60°) protegen bordes o gestionan el flujo de recubrimiento.
Chaflán vs. Bisel
En mecanizado de precisión, chaflán típicamente describe una característica de borde pequeña y funcional definida como parte del mecanizado estándar. Bisel se refiere a tratamientos de borde más grandes, a menudo en contextos de fabricación como preparación de soldadura. Los términos se superponen en el uso casual, pero chaflán implica control dimensional y repetibilidad — lo cual importa para la producción CNC.
Por qué el chaflanado importa en piezas mecanizadas
Ensamblaje e inserción
Una de las razones más prácticas para el chaflanado es la guía de ensamblaje. Los bordes chaflanados actúan como entradas que alinean ejes en orificios, guían componentes de ajuste a presión y mejoran el acoplamiento de roscas. En ensamblaje automatizado o de alto volumen, incluso pequeñas desalineaciones causan atascos o roscado cruzado. Un chaflán correctamente dimensionado reduce la fuerza de inserción y la variabilidad.
En nuestra experiencia en el taller, agregar un chaflán de 1,0 × 45° a orificios de aluminio de ajuste a presión redujo las tasas de rechazo de ensamblaje en aproximadamente 35% — sin cambiar ninguna tolerancia en el propio orificio.
Reducción de tensión y protección de bordes
Las esquinas afiladas concentran tensión. Bajo cargas cíclicas, se convierten en sitios de iniciación de grietas. El chaflanado suaviza la transición entre caras que se intersectan, reduciendo la intensidad de tensión local y disminuyendo el riesgo de astillado del borde. Aunque los redondeos proporcionan mejor reducción de tensión, los chaflanes ofrecen una alternativa mecanizable e inspeccionable — especialmente donde las esquinas internas afiladas son inevitables.
Seguridad, manejo y tratamiento de superficies
Los chaflanes eliminan bordes afilados que causan cortes durante el manejo y el ensamblaje. También mejoran el rendimiento del recubrimiento y el anodizado. La pintura, el galvanizado y las capas de anodizado se adelgazan en bordes afilados, lo que lleva a la degradación del recubrimiento. Los bordes chaflanados permiten que los recubrimientos fluyan y se adhieran de manera más uniforme, mejorando la resistencia a la corrosión y la consistencia cosmética.
Cómo dimensionar chaflanes en planos
Especificaciones claras de chaflanes previenen la fuente más común de mecanizado incorrecto, disputas de inspección y retrabajo en producción CNC.
Métodos comunes
Distancia × ángulo (más común): “1 × 45°” — intuitivo, fácil de programar e inspeccionar. Doble distancia: “1 × 0,5” (dos lados) — útil cuando el ángulo no es estándar o está funcionalmente determinado. Notas generales: “TODOS LOS BORDES AFILADOS C0,5” o “ROMPER TODOS LOS BORDES 0,2–0,5” — reduce el desorden del plano pero debe usarse con cuidado para evitar sobre-procesar bordes funcionales.
Chaflán vs. “Romper borde”
Esta distinción importa más de lo que la mayoría de los diseñadores creen. Un chaflán es una característica geométrica definida con tamaño y ángulo medibles — úsalo cuando la geometría del borde afecte el ensamblaje, la tensión, el recubrimiento o el ajuste. Un romper borde es un requisito de condición de borde para seguridad o eliminación de rebabas sin controlar la geometría exacta.
Un error común que vemos: planos que especifican chaflanes dimensionados en cada borde cuando la mayoría solo necesita una nota de romper borde. Esto obliga a los maquinistas a programar, ejecutar e inspeccionar docenas de características no críticas — agregando 15–25% al tiempo de ciclo en piezas complejas. Especifica chaflanes donde la función lo demande. Usa notas de romper borde en todos los demás lugares.
Normas de dibujo
Tanto ISO como ASME (Y14.5) respaldan las especificaciones de distancia-ángulo y doble distancia. El principio clave en ambas: los chaflanes deben ser inequívocos, inspeccionables y funcionalmente justificados.
¿Cómo se realiza el chaflanado en el mecanizado CNC?
Fresado CNC
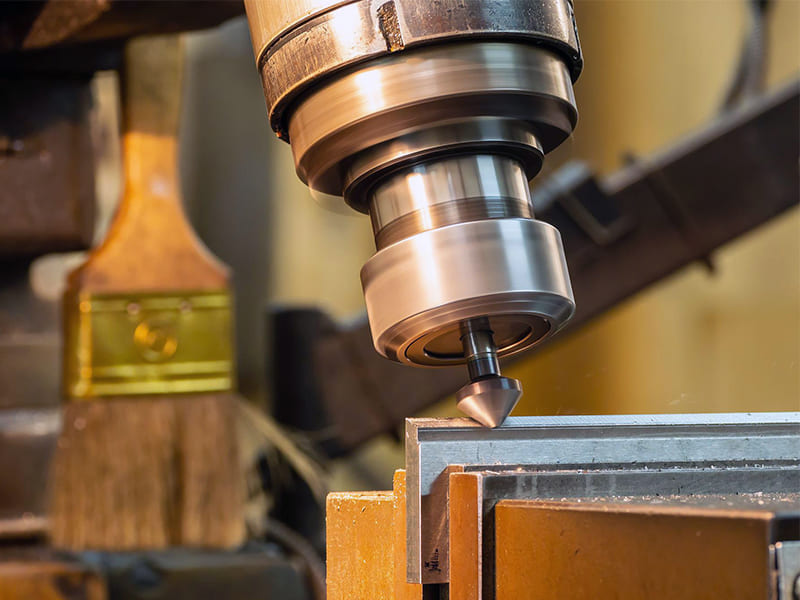
Fresas de chaflán dedicadas (herramientas en V) ofrecen los resultados más estables y repetibles para ángulos estándar — la opción preferida para corridas de producción. Fresas de punta esférica manejan chaflanes en superficies contorneadas o 3D. Fresas planas pueden rodar bordes en casos simples pero son sensibles a la precisión de la trayectoria de herramienta.
Los chaflanes consistentes dependen de la estrategia de trayectoria, el control de profundidad y el compromiso. Trayectorias mal planificadas producen ancho de chaflán variable, marcas de vibración o bordes sobre-cortados — especialmente en esquinas o cortes interrumpidos. Diseña chaflanes teniendo en cuenta la accesibilidad de la herramienta.
Torneado CNC
Los chaflanes externos en ejes y hombros y los chaflanes internos en orificios y agujeros roscados se integran directamente en el ciclo de torneado. El chaflanado basado en torneado produce excelente concentricidad y continuidad de superficie porque el chaflán se genera en la misma configuración que el diámetro.
Manual vs. CNC
El chaflanado manual (herramientas manuales, discos de desbarbado) produce un tamaño y ángulo inconsistentes con escasa trazabilidad. Para piezas de precisión, el chaflanado CNC es el único enfoque confiable: geometría repetible, integrado en el ciclo de mecanizado, sin manipulación secundaria.
Cómo Afectan los Materiales al Mecanizado de Chaflanes
Aluminio (6061/7075)
Blando y dúctil: fácil de cortar pero propenso a la formación de rebabas y al redondeo de bordes. Los chaflanes pequeños pueden deformarse o colapsar sin herramientas afiladas y avances controlados. Para piezas de precisión, sobredimensionar ligeramente los chaflanes compensa la pérdida de material durante el desbarbado o el anodizado.
Acero y Acero Inoxidable (304/316L)
Mayores fuerzas de corte y mayor desgaste de herramienta. El chaflanado de aceros endurecidos o inoxidables desgasta el filo de la herramienta, lo que provoca que el ancho del chaflán se reduzca en tiradas largas. Según nuestros datos de producción, la vida útil de la herramienta de chaflanado en acero inoxidable 316L es aproximadamente 40% más corta que en aluminio 6061, lo que requiere un monitoreo más frecuente del desgaste de la herramienta o cambios programados.
Plásticos (POM, PEEK, Nylon)
Los termoplásticos pueden fundirse o mancharse a altas velocidades de corte. Los plásticos frágiles se astillan en lugar de cortar limpiamente. Los chaflanes pequeños pierden definición debido a la recuperación elástica. Utilice chaflanes más grandes y simples con parámetros conservadores en piezas de plástico.
Selección del tamaño, ángulo y herramienta del chaflán
Tamaño según la función
Desbarbado / seguridad: 0,2–0,5 mm es suficiente. Un sobredimensionamiento añade tiempo de ciclo sin beneficio. Introducción a la sesión plenaria: 0,5–1,5 mm según el tamaño de la pieza y la acumulación de tolerancias. Mitigación de tensiones: Suficientemente grande para reducir materialmente la tensión en el borde — los chaflanes simbólicos ofrecen poco beneficio. Margen para tratamiento superficial: Sobredimensionar para que siga siendo funcional después del aumento de espesor del recubrimiento.
Selección del ángulo
45° equilibra la entrada, la disponibilidad de herramientas y la simplicidad de inspección. Ángulos más superficiales (30°) son adecuados para inserción axial suave. Ángulos más pronunciados (60°) protegen los bordes pero son más sensibles al desgaste de la herramienta y al control de profundidad.
Herramientas
Las fresas de chaflán dedicadas ofrecen los resultados más estables. Haga coincidir el ángulo de la herramienta con el ángulo del chaflán para minimizar la sensibilidad a la profundidad. Mantenga un voladizo corto para reducir la vibración. Considere el desgaste de la herramienta en acero e inoxidable al mantener tolerancias de chaflán ajustadas.
Control de calidad de los chaflanes
Métodos de inspección
Inspección visual Detecta problemas evidentes (bordes afilados, rebabas, inconsistencia) pero no puede verificar el tamaño o el ángulo. Medición CMM Captura la geometría del chaflán mediante puntos de borde — ideal para tolerancias ajustadas y trazabilidad. Sistemas ópticos Adecuados para chaflanes pequeños y materiales frágiles. Calibres de «apto/no apto» Permiten verificaciones rápidas de aceptación/rechazo en alto volumen.
Defectos comunes
Sobre-chaflanado Reduce el área de apoyo y rompe las cadenas de tolerancias — a menudo por sensibilidad a la profundidad o desgaste de la herramienta. Sub-chaflanado Deja bordes afilados, mala entrada y problemas de recubrimiento. Ancho inconsistente Resulta del desgaste de la herramienta, compromiso variable en las esquinas o trayectorias inestables.
Control de producción
Programe chaflanes con coincidencia del ángulo de la herramienta. Aplique compensaciones de desgaste para tiradas en acero e inoxidable. Use inspección de primera pieza para validar profundidad y trayectoria, luego audite periódicamente. Defina claramente la intención del dibujo — chaflán dimensionado vs. rotura de borde — para evitar malinterpretaciones en el taller.
Chaflán vs. Redondeo vs. Avellanado
Chaflán: Superficie plana angulada para control de bordes, guía de ensamblaje y tratamiento general de bordes. Más fácil de mecanizar e inspeccionar. Redondeo (radio): Transición curva para máxima reducción de tensiones. Preferido para esquinas críticas por fatiga pero más difícil de mecanizar internamente. Avellanado: Chaflán especializado para asiento de sujetadores a ángulos estandarizados (82°, 90°). Úselo solo cuando lo requieran las normas de sujetadores.
| Característica | Objetivo principal | Reducción de tensiones | Maquinabilidad | Uso típico |
|---|---|---|---|---|
| Chaflán | Control de bordes, entrada | Moderado | Excelente | Bordes generales, agujeros |
| Filete | Reducción de tensiones | Lo mejor | Moderado (pobre internamente) | Esquinas de carga |
| Avellanado | Asiento de sujetadores | Limitado | Bien | Tornillos de cabeza plana |
Lógica de decisión: Elija chaflanes para la mayoría de los bordes generales. Elija redondeos donde domina la fatiga y la geometría lo permite. Elija avellanados solo para asiento de sujetadores.
Conclusión
El chaflanado es una característica de ingeniería funcional que mejora directamente la fiabilidad del ensamblaje, la durabilidad del borde, la seguridad de manejo y la calidad del tratamiento superficial. Su impacto es desproporcionado en relación con su tamaño — cuando se especifica correctamente. Los tamaños y ángulos deben seguir la función (desbarbado, entrada, tensión, recubrimiento), no valores predeterminados. El comportamiento del material impulsa la calidad del borde. La geometría de la herramienta y la programación determinan la consistencia. Los métodos de inspección deben coincidir con el riesgo funcional del chaflán.
El principio fundamental: los buenos chaflanes se diseñan, mecanizan y verifican como un sistema. Cuando estos pasos se alinean, el chaflanado se convierte en una palanca de bajo costo para un mecanizado más estable, un ensamblaje más suave y una mayor calidad de la pieza. ¿Necesita ayuda para especificar chaflanes u optimizar tratamientos de bordes para su proyecto CNC? [Contacte a nuestro equipo de ingeniería] para revisión de DFM y soporte de mecanizado de precisión.
FAQ
¿Cuál es el ángulo de chaflán estándar en el mecanizado?
45° es el más común: equilibra la entrada de ensamblaje, la disponibilidad de herramientas y la simplicidad de inspección. Sin embargo, 45° no es universal. Use 30° para inserción axial suave, 60° para protección de bordes o flujo de recubrimiento. El ángulo correcto sigue la función y la dirección de ensamblaje, no la convención.
¿Es siempre necesario el chaflanado?
No. Chaflane donde los bordes afilados creen riesgos de seguridad, problemas de ensamblaje, concentración de tensiones o defectos de recubrimiento. Para bordes no funcionales, una nota simple de rotura de borde (0.2–0.5 mm) suele ser suficiente y más económica de ejecutar. Especificar en exceso los chaflanes añade tiempo de mecanizado y carga de inspección sin beneficio.
¿Pueden los chaflanes reemplazar a los redondeos?
A veces. Los chaflanes reducen parcialmente la tensión y son más fáciles de mecanizar e inspeccionar, especialmente en esquinas internas. Sin embargo, los redondeos proporcionan transiciones de tensión más suaves y un mejor rendimiento a fatiga. Elija chaflanes cuando la geometría, las herramientas o las restricciones de inspección hagan que los redondeos sean poco prácticos.
¿Qué tan pequeño puede mecanizarse un chaflán de manera confiable?
Por debajo de 0.2 mm, los chaflanes se vuelven difíciles de controlar de manera consistente, especialmente en aluminio (colapso del borde) y acero (desgaste de la herramienta). Si la intención es solo eliminar la afiladura, especificar una rotura de borde de 0.2–0.5 mm es más robusto que indicar un chaflán dimensionado muy pequeño.
¿El chaflanado añade un costo significativo?
Cuando se integra en trayectorias de herramienta CNC, el chaflanado añade un costo mínimo. Las herramientas de chaflán dedicadas y las pasadas programadas son eficientes en producción. El costo aumenta cuando los chaflanes son sobredimensionados, definidos de manera inconsistente o requieren retrabajo manual. Dibujos claros y dimensionamiento funcional mantienen el chaflanado como una característica de bajo costo y alto valor.


