
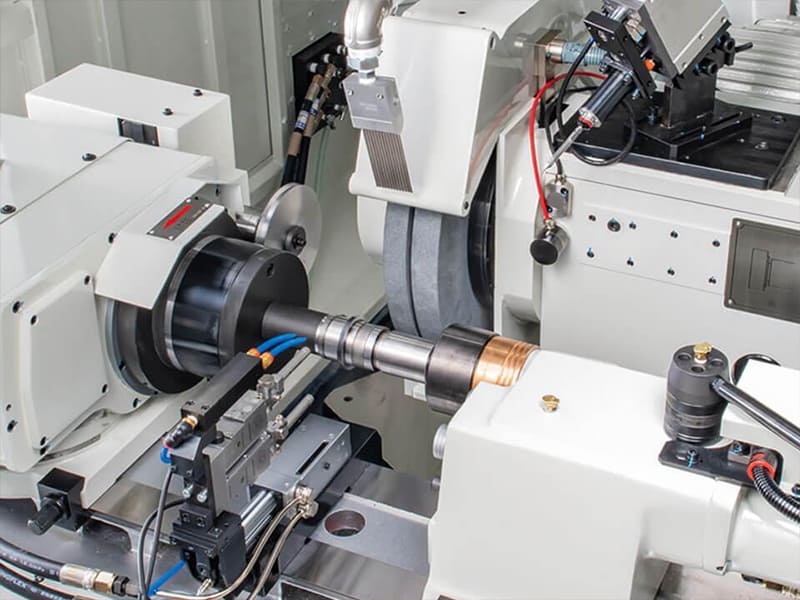
Ein Lagerzapfen, der 3 Mikrometer aus der Rundheit läuft. Gehärtete Wellen, die während der Wärmebehandlung um 8 Mikrometer abgewichen sind. Dichtflächen mit Ra 0,6 μm, wenn die Spezifikation 0,3 μm verlangt. Das sind Probleme, die Fräsen und Drehen nicht lösen können — die Teile sind bereits auf 58 HRC gehärtet, die Merkmale sind bereits geformt, und das verbleibende Toleranzfenster wird in einstelligen Mikrometern gemessen. Hier übernimmt das CNC-Schleifen. Es ist kein Schruppprozess, kein Formgebungsprozess und nicht mit dem Fräsen austauschbar. CNC-Schleifen ist die finale Endbearbeitungsoperation mit höchster Autorität, die kritische Maße, Oberflächenintegrität und geometrische Kontrolle an Teilen sichert, an denen andere Prozesse an ihre Grenzen stoßen.
Dieser Artikel behandelt das CNC-Schleifen aus fertigungstechnischer Perspektive: wie der Prozess funktioniert, die wichtigsten Maschinentypen, welche Materialien am meisten profitieren, die Auswahl der Schleifscheiben, Prozessparameter, die die Genauigkeit steuern, wie enge Toleranzen und Oberflächenintegrität erreicht werden, industrielle Anwendungen und wann Schleifen gegenüber Fräsen oder Drehen zu wählen ist. Ob Sie als Konstrukteur Toleranzen nach der Wärmebehandlung spezifizieren, als Ingenieur eine Prozesskette planen oder als Einkäufer Präzisionsschleifkapazitäten bewerten — das Ziel ist zu erklären, wo das CNC-Schleifen passt — und warum es oft nicht verhandelbar ist.
Wie funktioniert CNC-Schleifen?
CNC-Schleifen entfernt Material mithilfe einer rotierenden Scheibe aus gebundenen Schleifkörnern. Anders als Fräsen oder Drehen, die definierte Schneidkanten verwenden, wirkt jedes Schleifkorn als mikroskopischer Schneidpunkt — und entfernt Material in extrem kleinen Schritten. Dieser Mikroabtragsmechanismus ermöglicht sehr hohe Genauigkeit bei gehärteten Materialien, bei denen konventionelle Schneidwerkzeuge schnell verschleißen oder übermäßige Wärme erzeugen.
Der grundlegende Ablauf: Das Werkstück wird fixiert oder rotiert (je nach Schleifart), eine Schleifscheibe rotiert mit hoher Geschwindigkeit und greift mit kontrolliertem Vorschub ein, und Material wird durch Mikroabrasion entfernt. Da der Abtrag pro Hub minimal ist, zeichnet sich das CNC-Schleifen durch die Endmaßkontrolle nach der Wärmebehandlung aus.
Die CNC-Steuerung verwandelt Schleifen von einem operatorabhängigen Handwerk in eine wiederholbare Präzisionsoperation. Moderne Steuerungen verwalten Mehrachsenbewegung, Vorschubauflösung, Ausfunkzyklen und automatische Schleifscheibenverschleißkompensation — und gewährleisten konsistente Ergebnisse über Chargen hinweg mit Wiederholbarkeit im Mikrometerbereich.
CNC-Schleifmaschinentypen
Flachschleifmaschinen
Erzeugen hochpräzise planare Oberflächen — Ebenheit, Parallelität und kontrollierte Oberflächengüte. Verwendet für Formgrundplatten, Einsätze, Vorrichtungen, Lehren und Werkzeugplatten. Flachschleifen ist oft die letzte Operation, um die Geometrie vor Montage oder Prüfung festzulegen.
Rundschleifmaschinen
Rotieren das Werkstück beim Schleifen des Außendurchmessers. Bieten enge Kontrolle von Durchmesser, Rundheit und Konzentrizität. Verwendet für Wellen, Stifte, Rollen, Lagerzapfen und Dichtflächen — jedes Merkmal, bei dem Rundlauf und Rundheit direkt Geräuschentwicklung, Verschleiß oder Ermüdungslebensdauer beeinflussen.
Spitzenlose Schleifmaschinen
Stützen das Werkstück zwischen einer Schleifscheibe und einer Regelscheibe — kein Spannen oder Spitzen erforderlich. Extrem hoher Durchsatz mit konsistenter Durchmesserkontrolle über große Chargen. Ideal für Stifte, Passstifte und Hochvolumen-Automobilkomponenten. In unserer Produktionserfahrung erreicht spitzenloses Schleifen den 2-3-fachen Durchsatz des konventionellen Rundschleifens bei geeigneten Teilen.
Innenschleif- und Sonderschleifmaschinen
Innenschleifmaschinen bearbeiten Bohrungen und Innendurchmesser auf enge Toleranzen. Sondervarianten umfassen Verzahnungsschleifmaschinen, Gewindeschleifmaschinen und Werkzeugschleifmaschinen. Diese adressieren Geometrien und Genauigkeitsniveaus, die Fräsen und Drehen schlicht nicht erreichen können.
Welche Materialien profitieren am meisten vom CNC-Schleifen?
Gehärtete Stähle
Die häufigsten Schleifkandidaten. Nach dem Abschrecken und Anlassen über 45-60 HRC leiden konventionelle Schneidwerkzeuge unter schnellem Verschleiß, Schneidkantenausbrüchen und Maßabweichungen. CNC-Schleifen entfernt Material durch Mikroabrasion statt durch Scheren — und erhält Rundheit, Ebenheit und Größe nach dem Härten. Typische Anwendungen: Lagersitze, Wellen, Werkzeuge und Getriebekomponenten.
Rostfreie Stähle
Austenitische und martensitische Sorten, die beim Schneiden zur Kaltverfestigung und Wärmeentwicklung neigen. Schleifen bietet geringere Spandicke pro Korn, verbesserte Oberflächengüte ohne Aufreißen und bessere Dimensionsstabilität bei dünnen oder verformungsempfindlichen Teilen. Häufige Anwendungen: Präzisionsventile, medizinische Komponenten und Dichtflächen.
Titan-Legierungen
Geringe Wärmeleitfähigkeit und chemische Reaktivität machen Titan für das Fräsen anspruchsvoll. CNC-Schleifen verteilt Wärme über viele Schleifkontakte, ermöglicht feine Materialabtragskontrolle und erreicht enge Toleranzen bei Luftfahrt- und Medizinteilen.
Hartmetalle und Keramiken
Wolframkarbid und moderne Keramiken sind mit definierten Schneidkanten oft unpraktikabel zu bearbeiten. CNC-Schleifen — typischerweise mit CBN- oder Diamant-Superabrasiven — ist essenziell für Werkzeugkomponenten, Verschleißteile und Präzisionswendeschneidplatten.
Schleifscheiben und Abrasivauswahl
Die Schleifscheibe ist das Schneidwerkzeug. Viele Probleme, die der “Maschinengenauigkeit” zugeschrieben werden, sind tatsächlich Scheibenauswahlprobleme.
Abrasivtypen
Aluminiumoxid (Al₂O₃): Am weitesten verbreitet für Stähle und allgemeine Schleifanwendungen. Gute Zähigkeit, kosteneffizient. CBN (Kubisches Bornitrid): Optimiert für gehärtete Eisenwerkstoffe über 50 HRC. Hervorragende thermische Stabilität, lange Schleifscheibenlebensdauer, Wiederholbarkeit im Mikrometerbereich. Basierend auf unseren Produktionsdaten erreichen CBN-Scheiben typischerweise eine 5-10× längere Lebensdauer als Aluminiumoxid auf gehärtetem Stahl – mit konsistenterer Maßkontrolle. Diamant: Für nichteisenhaltige harte Werkstoffe – Hartmetall, Keramik, Verbundwerkstoffe. Für Eisenwerkstoffe aufgrund chemischer Wechselwirkung bei Temperatur ungeeignet.
Wichtige Auswahlparameter
Korngröße: Gröbere Körner entfernen schneller, hinterlassen aber rauere Oberflächen. Feine Körner erreichen niedrige Ra-Werte und enge Formkontrolle. Bindungsystem: Keramische Bindungen bieten Steifigkeit für hochpräzise Arbeiten. Kunstharzbindungen bieten Stoßdämpfung für Hochgeschwindigkeitsschleifen. Metallbindungen liefern extreme Scheibenlebensdauer mit Diamantschleifmitteln. Struktur und Porosität: Offene Strukturen verbessern den Kühlmittelzugang und die Spanabfuhr – entscheidend zur Vermeidung thermischer Schäden an gehärteten Werkstoffen.
| Scheibenparameter | Primäre Wirkung |
|---|---|
| Schleifmitteltyp | Werkstoffkompatibilität, Scheibenlebensdauer |
| Korngröße | Oberflächengüte vs. Abtragsrate |
| Bindungsystem | Genauigkeit, thermisches Verhalten |
| Struktur | Wärmekontrolle, Prozessstabilität |
Prozessparameter, die die Genauigkeit steuern
Scheibengeschwindigkeit
Höhere Schnittgeschwindigkeiten verbessern im Allgemeinen Oberflächengüte und Maßkontrolle, indem sie die Spandicke pro Korn reduzieren. Übermäßige Geschwindigkeit erhöht jedoch die Wärmeentwicklung und birgt das Risiko von Schleifbrand — insbesondere bei gehärteten Stählen. Die ingenieurtechnische Praxis zielt auf ein Geschwindigkeitsfenster ab, das Schneideffizienz und thermische Sicherheit ausbalanciert.
Vorschubgeschwindigkeit
Höhere Vorschübe steigern die Produktivität, erhöhen aber die Normalkräfte und riskieren Vibrationen und Welligkeit. Geringere Vorschübe verbessern Oberflächengüte und Rundheit, können jedoch bei zu niedrigen Werten zu Reiben und Zusetzen führen. Bei Schlichtschnitten stabilisiert ein reduzierter Vorschub in Kombination mit einer Ausfunkzeit die Maße und verbessert die Form.
Schnitttiefe
Große Zustelltiefen beschleunigen die Materialabtragung beim Schruppen, verstärken jedoch Wärmeentwicklung und Durchbiegung. Geringe Zustelltiefen ermöglichen eine feine Maßkontrolle beim Schlichten. Standardpraxis: Schruppschleifen auf nahe Endmaß, dann mehrere leichte Schlichtschnitte.
Thermische Kontrolle
Wärme ist die dominierende Fehlerquelle. Unzureichende Kühlung verursacht Schleifbrand (Oberflächenverfärbung und Mikrostrukturschäden), Zug-Eigenspannungen, die die Ermüdungslebensdauer reduzieren, sowie Maßabweichungen durch thermische Ausdehnung. Effektive Kontrolle kombiniert gezielte Kühlmittelzufuhr, geeignete Schleifscheibenporosität und Parameterbegrenzungen, die übermäßige Wärmeströme verhindern.
Wie CNC-Schleifen enge Toleranzen erreicht
CNC-Schleifen hält routinemäßig Mikrometertoleranzen im einstelligen Bereich bei Durchmessern, Ebenheit und Rundheit. Dies ist möglich, weil das Schleifen Material in sehr kleinen, wiederholbaren Schritten mit geringen Schnittkräften abträgt. Die CNC-Steuerung unterstützt präzise Zustellauflösung, Ausfunkzyklen und automatische Kompensation des Schleifscheibenverschleißes.
Oberflächenrauheit unter Ra 0,4 μm ist mit feinkörnigen Scheiben und leichten Schlichtschnitten Routine. Wichtiger noch: Das Schleifen erzeugt eine gleichmäßige Oberflächentextur — entscheidend für Lagerkontaktflächen, Dichtflächen und Geräusch-/Vibrationskontrolle.
Maschinensteifigkeit und thermisches Management vervollständigen das Gesamtbild. Hochsteife Spindeln und thermisch stabilisierte Strukturen minimieren Durchbiegung. CNC-Systeme wenden thermische Wachstumskompensation, Achsfehler-Mapping und Verschleißkorrekturen an. In Projekten, die wir geliefert haben, reduzierte die Kombination aus geeigneter Scheibenauswahl und thermischer Kompensation die Chargen-zu-Chargen-Durchmesservariation von ±4 μm auf ±1,5 μm bei gehärteten 52100-Lagerzapfen.
Anwendungen in der Industrie
Automobilindustrie: Getriebewellen, Zahnräder, Lagerringe — wo Rundheit und Oberflächengüte Geräusch, Verschleiß und Ermüdungslebensdauer in der Serienproduktion direkt beeinflussen.
Luft- und Raumfahrt: Motorwellen, Dichtflächen und Präzisionsbohrungen in Turbinenkomponenten aus hitzebeständigen Legierungen, die Oberflächenintegrität unter extremen Lasten erfordern.
Flugzeugstrukturkomponenten kombinieren komplexe Geometrie (doppelt gekrümmte Oberflächen, Gewichtsreduzierungstaschen mit dünnen Wänden, abgewinkelte Befestigungsmuster) mit engen Mehrflächentoleranzen (±0,005–0,010 mm). Beide Anforderungen treiben die 5-axis-Einführung voran. Turbinenkomponenten – Schaufeln, Laufräder, Scheiben mit komplexen Tannenbaumfußprofilen – erfordern simultane 5-axis-Bearbeitung als Standardprozess. Implantatkomponenten, chirurgische Instrumente und Führungskomponenten mit strengen Maß- und Oberflächenanforderungen.
Werkzeuge und Formen: Formgrundplatten, Einsätze, Vorrichtungen, Lehren, Schneidwerkzeuge und Verschleißteile — wo Ebenheit, Parallelität und Maßwiederholbarkeit über das hinausgehen, was alleiniges Fräsen liefern kann.
Wann CNC-Schleifen gegenüber Fräsen oder Drehen wählen
Toleranzen im Mikrometerbereich. Wenn Anforderungen an Maß, Rundheit, Ebenheit oder Konzentrizität in den einstelligen Mikrometerbereich gehen, bietet das Schleifen stabilere Kontrolle als Fräsen oder Drehen.
Oberflächenintegrität ist entscheidend. Wenn die Anwendung Ra ≤ 0,4 μm, gleichmäßige Textur oder kontrollierte Eigenspannungen verlangt (Lager, Dichtungen, ermüdungsbelastete Teile), liefert das Schleifen überlegene Ergebnisse.
Material ist gehärtet. Über 45-50 HRC werden Fräsen und Drehen ineffizient oder instabil. CNC-Schleifen bearbeitet gehärtete Stähle, Hartmetalle und Keramiken mit geringeren Kräften und kontrollierter Wärme.
Endmaßbearbeitung nach der Wärmebehandlung. Schleifen ist oft die letzte Operation und korrigiert Maßänderungen aus dem Härteprozess, während funktionskritische Geometrien fixiert werden.
| Faktor | Fräsen / Drehen | CNC-Schleifen |
|---|---|---|
| Typische Toleranz | ±0,01 mm | Mikrometerniveau |
| Oberflächenrauheit | Mäßig–gut | Hervorragend, gleichmäßig |
| Gehärtete Materialien | Begrenzt | Ideal |
| Beste Rolle | Formgebung | Endmaßbearbeitung und Schlichten |
Schlussfolgerung
CNC-Schleifen ist die letzte Instanz für Präzision in der Fertigung. Es ist kein Hochabtragsprozess und kein Ersatz für Fräsen oder Drehen — es ist die Schlichtoperation, die funktionskritische Maße, Oberflächenintegrität und geometrische Kontrolle fixiert. Sein Wert ergibt sich aus systemischer Kontrolle: Maschinensteifigkeit, korrekte Scheibenauswahl, eng geführte Parameter und effektives thermisches Management, die in einem engen, wiederholbaren Prozessfenster zusammenwirken.
Für Präzisionskomponenten aus gehärteten Stählen, schwierigen Legierungen, Hartmetallen oder Keramiken ist CNC-Schleifen oft unverzichtbar. Es ermöglicht Mikrometertoleranzen, kontrollierte Oberflächenzustände und Eigenspannungszustände, die Ermüdungslebensdauer, Dichtleistung und langfristige Zuverlässigkeit unterstützen. Benötigen Sie CNC-Schleifkapazität für Ihre Präzisionsteile? [Kontaktieren Sie unser Ingenieurteam] für Prozessberatung und Fertigungsunterstützung.
FAQ
Welche Toleranz kann CNC-Schleifen erreichen?
In der Produktion hält CNC-Schleifen routinemäßig ±1–5 μm bei Maß, Rundheit, Ebenheit und Konzentrizität. Die tatsächliche Fähigkeit hängt von Maschinensteifigkeit, Scheibenauswahl und thermischer Kontrolle ab. Wichtiger als die absolute Zahl ist die Wiederholbarkeit — CNC-Schleifen liefert stabile Ergebnisse über Chargen hinweg, weshalb es für die Endmaßbearbeitung verwendet wird.
Ist CNC-Schleifen besser als Hartdrehen?
Sie erfüllen unterschiedliche Rollen. Hartdrehen ist effizient für die near-net-shape Bearbeitung gehärteter Teile mit guter Genauigkeit. CNC-Schleifen wird bevorzugt, wenn engere Toleranzen, geringere Oberflächenrauheit, bessere Rundheitskontrolle oder minimale Zug-Eigenspannungen erforderlich sind. Viele Fertigungsrouten verwenden zuerst Hartdrehen, dann Schleifen für die endgültige Präzision.
Welche Materialien können nicht geschliffen werden?
Die meisten technischen Materialien können mit dem richtigen Schleifmittel und den richtigen Parametern geschliffen werden. Herausforderungen entstehen bei extrem weichen, gummiartigen Materialien, die verschmieren, bestimmten Verbundwerkstoffen, die sich unter Wärme zersetzen, und Eisenwerkstoffen mit Diamantscheiben (chemische Inkompatibilität). Diese Einschränkungen werden durch Scheibenauswahl und Parameteroptimierung adressiert, nicht durch den Ausschluss des Schleifens.
Wie beeinflusst Schleifen die Oberflächenintegrität?
Richtig gesteuertes CNC-Schleifen erzeugt eine gleichmäßige Oberflächenstruktur, geringe Rauheit und günstige Eigenspannungszustände. Schlechte Steuerung verursacht Schleifbrand, Gefügeschäden oder Zugspannungen. Moderne CNC-Systeme mindern diese Risiken durch kontrollierten Zustellvorgang, effektive Kühlung und Verschleißkompensation der Schleifscheibe.
Ist CNC-Schleifen für kleine Serien geeignet?
Ja. Obwohl es häufig in der Großserienproduktion eingesetzt wird, eignet sich CNC-Schleifen auch für kleine Serien und kundenspezifische Teile, bei denen Präzision entscheidend ist. Die digitale Steuerung reduziert die Rüststreuung, und nach erfolgreicher Erprobung wiederholt sich der Prozess zuverlässig – auch bei geringen Stückzahlen. Basierend auf unseren Produktionsdaten beträgt die Rüstzeit für einen neuen Rundschleifauftrag typischerweise 30–60 Minuten, wodurch kleine Serien für toleranzkritische Arbeiten wirtschaftlich tragfähig sind.


