
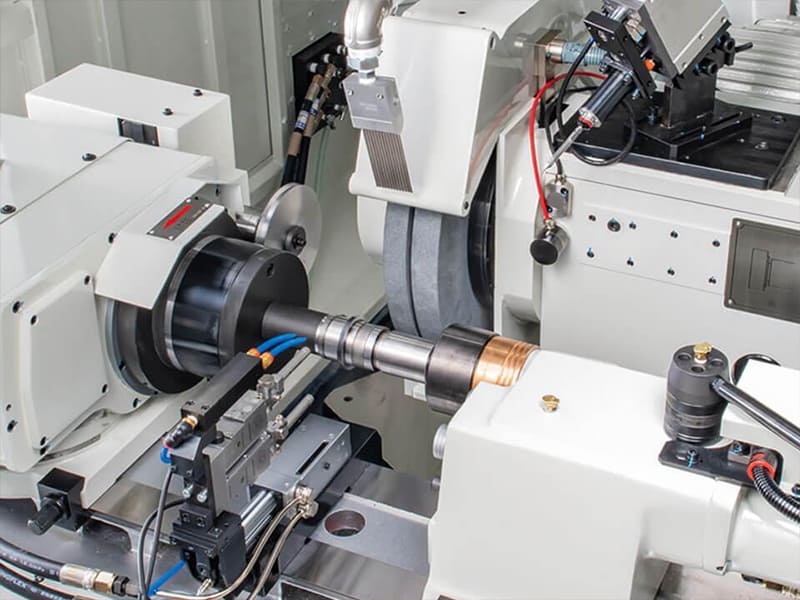
Yuvarlaklıktan 3 mikron sapmış bir yatak muylusu. Isıl işlem sırasında 8 mikron kaymış sertleştirilmiş miller. Spesifikasyon 0,3 μm gerektirirken Ra 0,6 μm'deki sızdırmazlık yüzeyleri. Bunlar frezeleme ve tornalamanın düzeltemeyeceği sorunlardır — parçalar zaten 58 HRC'ye kadar sertleştirilmiştir, özellikler zaten şekillendirilmiştir ve kalan tolerans penceresi tek haneli mikronlarla ölçülmektedir. İşte bu noktada CNC taşlama devreye girer. Bu bir kaba işleme süreci değil, bir şekillendirme süreci değil ve frezeleme ile değiştirilemez. CNC taşlama, diğer süreçlerin sınırlarına ulaştığı parçalarda kritik boyutları, yüzey bütünlüğünü ve geometrik kontrolü sabitleyen son otorite bitirme işlemidir.
Bu makale, CNC taşlamayı üretim mühendisliği perspektifinden ele almaktadır: sürecin nasıl çalıştığı, ana makine tipleri, hangi malzemelerin en çok fayda sağladığı, taşlama taşı seçimi, doğruluğu kontrol eden proses parametreleri, sıkı toleransların ve yüzey bütünlüğünün nasıl elde edildiği, endüstriyel uygulamalar ve ne zaman frezeleme veya tornalama yerine taşlamanın tercih edileceği. İster ısıl işlem sonrası toleransları belirleyen bir tasarımcı, ister bir proses zinciri planlayan bir mühendis, ister hassas taşlama kabiliyetini değerlendiren bir satın almacı olun, amaç CNC taşlamanın nereye uyduğunu — ve neden genellikle tartışılmaz olduğunu açıklamaktır.
CNC Taşlama Nasıl Çalışır?
CNC taşlama, bağlı aşındırıcı tanelerden oluşan dönen bir taş kullanarak malzeme kaldırır. Tanımlanmış kesici kenarlar kullanan frezeleme veya tornalamadan farklı olarak, her aşındırıcı tane mikroskobik bir kesme noktası görevi görür — malzemeyi son derece küçük artışlarla kaldırır. Bu mikro-kaldırma mekanizması, geleneksel kesici takımların hızla aşındığı veya aşırı ısı ürettiği sertleştirilmiş malzemelerde çok yüksek doğruluk sağlar.
Temel sıra: iş parçası sabitlenir veya döndürülür (taşlama tipine bağlı olarak), bir taşlama taşı yüksek hızda döner ve kontrollü ilerleme ile temas eder ve malzeme mikro ölçekli aşındırma yoluyla kaldırılır. Geçiş başına kaldırma minimal olduğundan, CNC taşlama ısıl işlem sonrası son boyut kontrolünde üstündür.
CNC kontrolü, taşlamayı operatöre bağımlı bir zanaatten tekrarlanabilir bir hassas işleme dönüştürür. Modern kontrolörler çok eksenli hareketi, ilerleme çözünürlüğünü, kıvılcım çıkarma döngülerini ve otomatik taş aşınma telafisini yönetir — partiler arasında mikron düzeyinde tekrarlanabilirlikle tutarlı sonuçlar sağlar.
CNC Taşlama Makine Tipleri
Yüzey Taşlama Makineleri
Yüksek doğrulukta düzlemsel yüzeyler üretir — düzlük, paralellik ve kontrollü yüzey kalitesi. Kalıp tabanları, insertler, fikstürler, mastarlar ve takım plakaları için kullanılır. Yüzey taşlama genellikle montaj veya muayene öncesi geometriyi sabitleyen son işlemdir.
Silindirik Taşlama Makineleri
Dış çapı taşlarken iş parçasını döndürür. Çap, yuvarlaklık ve eşmerkezliliğin sıkı kontrolünü sağlar. Miller, pimler, makaralar, yatak muyluları ve sızdırmazlık yüzeyleri için kullanılır — salgı ve yuvarlaklığın doğrudan gürültüyü, aşınmayı veya yorulma ömrünü etkilediği her özellik.
Merkezsiz Taşlama Makineleri
İş parçasını bir taşlama taşı ile regülasyon taşı arasında destekler — ayna veya punta gerekmez. Büyük partilerde tutarlı çap kontrolü ile son derece yüksek verim. Pimler, kamalar ve yüksek hacimli otomotiv bileşenleri için idealdir. Üretim deneyimimizde, merkezsiz taşlama uygun parçalarda geleneksel silindirik taşlamanın 2-3 katı verim elde eder.
İç ve Özel Amaçlı Taşlama Makineleri
İç taşlama makineleri delikleri ve iç çapları sıkı toleranslarla işler. Özel amaçlı varyantlar arasında dişli taşlama, vida taşlama ve takım-kesici taşlama makineleri bulunur. Bunlar frezeleme ve tornalamanın ulaşamayacağı geometrileri ve doğruluk seviyelerini ele alır.
Hangi Malzemeler CNC Taşlamadan En Çok Fayda Sağlar?
Sertleştirilmiş Çelikler
En yaygın taşlama adayları. 45-60 HRC üzerinde su verildikten ve temperlendikten sonra, geleneksel kesici takımlar hızlı aşınma, kenar kırılması ve boyutsal kayma yaşar. CNC taşlama, malzemeyi kesme yerine mikro-aşındırma yoluyla kaldırır — sertleştirme sonrası yuvarlaklığı, düzlüğü ve boyutu korur. Tipik uygulamalar: yatak yatakları, miller, kalıplar ve transmisyon bileşenleri.
Paslanmaz Çelikler
Kesme sırasında iş sertleşmesine ve ısı birikimine yatkın östenitik ve martensitik kaliteler. Taşlama, tane başına daha düşük talaş kalınlığı, yırtılma olmadan iyileştirilmiş yüzey kalitesi ve ince veya distorsiyona duyarlı parçalarda daha iyi boyutsal stabilite sunar. Yaygın kullanımlar: hassas valfler, medikal bileşenler ve sızdırmazlık yüzeyleri.
Titanyum Alaşımları
Düşük termal iletkenlik ve kimyasal reaktivite, titanyumu frezeleme için zorlu kılar. CNC taşlama, ısıyı birçok aşındırıcı temas noktasına dağıtır, ince malzeme kaldırma kontrolü sağlar ve havacılık ve medikal parçalarda sıkı toleranslar elde eder.
Karbürler ve Seramikler
Tungsten karbür ve ileri seramikler genellikle tanımlanmış kesici kenarlarla işlenmesi pratik olmayan malzemelerdir. CNC taşlama — tipik olarak CBN veya elmas süper aşındırıcılarla — takım bileşenleri, aşınma parçaları ve hassas insertler için gereklidir.
Taşlama Taşları ve Aşındırıcı Seçimi
Taşlama taşı kesici takımdır. “Makine doğruluğuna” atfedilen birçok sorun aslında taş seçimi sorunlarıdır.
Aşındırıcı Tipleri
Alüminyum oksit (Al₂O₃): Çelikler ve genel amaçlı taşlama için en yaygın kullanılan. İyi tokluk, maliyet etkin. CBN (Kübik Boron Nitrür): 50 HRC üzerindeki sertleştirilmiş demir esaslı malzemeler için optimize edilmiştir. Mükemmel termal stabilite, uzun taşlama taşı ömrü, mikron düzeyinde tekrarlanabilirlik. Üretim verilerimize dayanarak, CBN taşları sertleştirilmiş çelikte alüminyum okside kıyasla tipik olarak 5-10 kat daha uzun ömür sunar — daha tutarlı boyut kontrolü ile. Elmas: Demir esaslı olmayan sert malzemeler için — karbür, seramik, kompozitler. Sıcaklıkta kimyasal etkileşim nedeniyle demir esaslı malzemeler için uygun değildir.
Temel Seçim Parametreleri
Tane boyutu: Daha kaba taneler daha hızlı kaldırır ancak daha pürüzlü yüzeyler bırakır. İnce taneler düşük Ra ve sıkı form kontrolü sağlar. Bağ sistemi: Vitrifiye bağlar yüksek hassasiyetli işler için sertlik sunar. Reçine bağlar yüksek hızlı taşlama için darbe emilimi sağlar. Metal bağlar elmas aşındırıcılarla aşırı taşlama taşı ömrü sunar. Yapı ve gözeneklilik: Açık yapılar soğutucu erişimini ve talaş tahliyesini iyileştirir — sertleştirilmiş malzemelerde termal hasarı önlemek için kritiktir.
| Taşlama Taşı Parametresi | Birincil Etki |
|---|---|
| Aşındırıcı türü | Malzeme uyumluluğu, taşlama taşı ömrü |
| Tane boyutu | Yüzey kalitesi ile kaldırma hızı |
| Bond sistemi | Doğruluk, termal davranış |
| Yapı | Isı kontrolü, proses kararlılığı |
Doğruluğu Kontrol Eden Proses Parametreleri
Tekerlek Hızı
Daha yüksek yüzey hızı, tane başına talaş kalınlığını azaltarak genellikle yüzey kalitesini ve ölçü kontrolünü iyileştirir. Ancak aşırı hız ısıyı artırır ve özellikle sertleştirilmiş çeliklerde taşlama yanması riski taşır. Mühendislik pratiği, kesme verimliliği ile termal güvenliği dengeleyen bir hız aralığını hedefler.
İlerleme Hızı
Daha yüksek ilerlemeler verimliliği artırır ancak normal kuvvetleri yükselterek titreşim ve dalgalılık riski oluşturur. Daha düşük ilerlemeler yüzey kalitesini ve yuvarlaklığı iyileştirir ancak çok yavaş olduğunda sürtünme ve yüzey parlamasına neden olabilir. Bitirme pasoları için, azaltılmış ilerleme ile kıvılcım çıkarma süresinin birleştirilmesi ölçüyü stabilize eder ve formu iyileştirir.
Kesme Derinliği
Büyük derinlikler kaba işleme sırasında talaş kaldırmayı hızlandırır ancak ısıyı ve sapmayı artırır. Sığ derinlikler bitirme sırasında hassas ölçü kontrolü sağlar. Standart uygulama: ölçüye yakın kaba taşlama, ardından çok sayıda hafif bitirme pasosu.
Termal Kontrol
Isı, baskın hata kaynağıdır. Yetersiz soğutma, taşlama yanmasına (yüzey renk değişimi ve mikroyapısal hasar), yorulma ömrünü azaltan çekme kalıntı gerilmesine ve termal genleşmeden kaynaklanan boyutsal kaymaya neden olur. Etkili kontrol, yönlendirilmiş soğutucu beslemesini, uygun taş gözenekliliğini ve aşırı ısı akısını önleyen parametre sınırlarını birleştirir.
CNC Taşlama Dar Toleransları Nasıl Elde Eder
CNC taşlama, çaplarda, düzlükte ve yuvarlaklıkta rutin olarak tek haneli mikron toleranslarını korur. Bu, taşlamanın malzemeyi düşük kesme kuvvetleriyle çok küçük, tekrarlanabilir artışlarla kaldırması sayesinde mümkündür. CNC kontrolü, hassas ilerleme çözünürlüğünü, kıvılcım çıkarma döngülerini ve taş aşınması için otomatik telafiyi destekler.
Ra 0,4 μm altı yüzey pürüzlülüğü, ince taneli taşlar ve hafif bitirme pasolarıyla rutindir. Daha da önemlisi, taşlama tekdüze yüzey dokusu üretir — bu, yatak arayüzleri, sızdırmazlık yüzeyleri ve gürültü/titreşim kontrolü için kritiktir.
Makine rijitliği ve termal yönetim tabloyu tamamlar. Yüksek rijitlikli miller ve termal olarak yönetilen yapılar sapmayı en aza indirir. CNC sistemleri termal büyüme telafisi, eksen hata haritalaması ve aşınma ofsetleri uygular. Teslim ettiğimiz projelerde, uygun taş seçiminin termal telafiyle birleştirilmesi, sertleştirilmiş 52100 yatak muylularında partiden partiye çap varyasyonunu ±4 μm'den ±1,5 μm'ye düşürdü.
Endüstri Uygulamaları
Otomotiv: Transmisyon milleri, dişliler, yatak bilezikleri — yuvarlaklık ve yüzey kalitesinin yüksek hacimli üretim boyunca gürültüyü, aşınmayı ve yorulma ömrünü doğrudan etkilediği yerler.
Havacılık ve Uzay: Aşırı yükler altında yüzey bütünlüğü gerektiren, ısıya dayanıklı alaşımlardan yapılmış motor milleri, sızdırmazlık yüzeyleri ve türbin bileşenlerindeki hassas delikler.
Tıbbi cihazlar: Katı boyutsal ve yüzey gereksinimlerine sahip implant bileşenleri, cerrahi aletler ve kılavuz bileşenleri.
Takım ve kalıplar: Kalıp tabanları, insertler, fikstürler, mastarlar, kesici takımlar ve aşınma parçaları — düzlük, paralellik ve boyutsal tekrarlanabilirliğin tek başına frezelemenin sunabileceğini aştığı yerler.
Frezeleme veya Tornalama Yerine CNC Taşlama Ne Zaman Seçilmeli
Mikron aralığındaki toleranslar. Ölçü, yuvarlaklık, düzlük veya eşmerkezlilik gereksinimleri tek haneli mikronlara girdiğinde, taşlama frezeleme veya tornalamadan daha kararlı kontrol sağlar.
Yüzey bütünlüğü önemlidir. Uygulama Ra ≤ 0,4 μm, tekdüze doku veya kontrollü kalıntı gerilmesi (yataklar, sızdırmazlıklar, yorulma yüklü parçalar) gerektirdiğinde, taşlama üstün sonuçlar verir.
Malzeme sertleştirilmiştir. 45-50 HRC üzerinde, frezeleme ve tornalama verimsiz veya kararsız hale gelir. CNC taşlama, sertleştirilmiş çelikleri, karbürleri ve seramikleri daha düşük kuvvetler ve kontrollü ısıyla işler.
Isıl işlem sonrası son ölçülendirme. Taşlama genellikle son operasyondur; sertleştirmeden kaynaklanan boyutsal değişiklikleri düzeltir ve fonksiyon açısından kritik geometriyi sabitler.
| Faktör | Frezeleme / Tornalama | CNC Taşlama |
|---|---|---|
| Tipik tolerans | ±0,01 mm | Mikron seviyesi |
| Yüzey pürüzlülüğü | Orta–iyi | Mükemmel, tekdüze |
| Sertleştirilmiş malzemeler | Sınırlı | İdeal |
| En iyi rol | Şekil oluşturma | Son ölçülendirme ve bitirme |
Sonuç
CNC taşlama, üretimde hassasiyetin son otoritesidir. Yüksek talaş kaldırma prosesi değildir ve frezeleme veya tornalamanın yerini tutmaz — fonksiyon açısından kritik boyutları, yüzey bütünlüğünü ve geometrik kontrolü sabitleyen bitirme operasyonudur. Değeri sistem düzeyinde kontrolden gelir: makine rijitliği, doğru taş seçimi, sıkı yönetilen parametreler ve dar, tekrarlanabilir bir proses penceresinde birlikte çalışan etkili termal yönetim.
Sertleştirilmiş çelikler, zor alaşımlar, karbürler veya seramiklerden yapılmış hassas bileşenler için CNC taşlama genellikle tartışmasızdır. Yorulma ömrünü, sızdırmazlık performansını ve uzun vadeli güvenilirliği destekleyen mikron düzeyinde toleranslar, kontrollü yüzey koşulları ve kalıntı gerilme durumları sağlar. Hassas parçalarınız için CNC taşlama kabiliyetine mi ihtiyacınız var? Proses rehberliği ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
CNC taşlama hangi toleransı elde edebilir?
Üretimde, CNC taşlama ölçü, yuvarlaklık, düzlük ve eşmerkezlilikte rutin olarak ±1–5 μm korur. Gerçek kabiliyet makine rijitliğine, taş seçimine ve termal kontrole bağlıdır. Mutlak sayıdan daha önemlisi tekrarlanabilirliktir — CNC taşlama partiler arasında kararlı sonuçlar verir, bu nedenle son ölçülendirme için kullanılır.
CNC taşlama sert tornalamadan daha mı iyi?
Farklı roller üstlenirler. Sert tornalama, iyi doğrulukla sertleştirilmiş parçaların net şekle yakın işlenmesi için verimlidir. CNC taşlama, daha dar toleranslar, daha düşük yüzey pürüzlülüğü, daha iyi yuvarlaklık kontrolü veya minimum kalıntı çekme gerilmesi gerektiğinde tercih edilir. Birçok üretim rotası önce sert tornalama, ardından son hassasiyet için taşlama kullanır.
Hangi malzemeler taşlanamaz?
Çoğu mühendislik malzemesi doğru aşındırıcı ve parametrelerle taşlanabilir. Zorluklar, bulaşan aşırı yumuşak, yapışkan malzemelerde, ısı altında bozunan belirli kompozitlerde ve elmas taşlarla demirli çeliklerde (kimyasal uyumsuzluk) ortaya çıkar. Bu sınırlamalar, taşlamayı dışlamak yerine taş seçimi ve parametre optimizasyonu yoluyla ele alınır.
Taşlama yüzey bütünlüğünü nasıl etkiler?
Doğru şekilde kontrol edilen CNC taşlama, homojen doku, düşük pürüzlülük ve uygun kalıntı gerilme durumları üretir. Zayıf kontrol, taşlama yanığına, mikroyapısal hasara veya çekme gerilmesine neden olur. Modern CNC sistemleri, kontrollü ilerleme, etkili soğutma ve taş aşınma telafisi yoluyla bu riskleri azaltır.
CNC taşlama küçük partiler için uygun mu?
Evet. Yüksek hacimli üretimde yaygın olsa da, CNC taşlama, hassasiyetin kritik olduğu küçük partiler ve özel parçalar için uygundur. Dijital kontrol, kurulum değişkenliğini azaltır ve bir kez kanıtlandığında, süreç düşük miktarlar için bile güvenilir şekilde tekrarlanır. Üretim verilerimize dayanarak, yeni bir silindirik taşlama işi için kurulum süresi tipik olarak 30-60 dakika sürer ve bu da tolerans açısından kritik işler için küçük partileri ekonomik olarak uygulanabilir kılar.


