
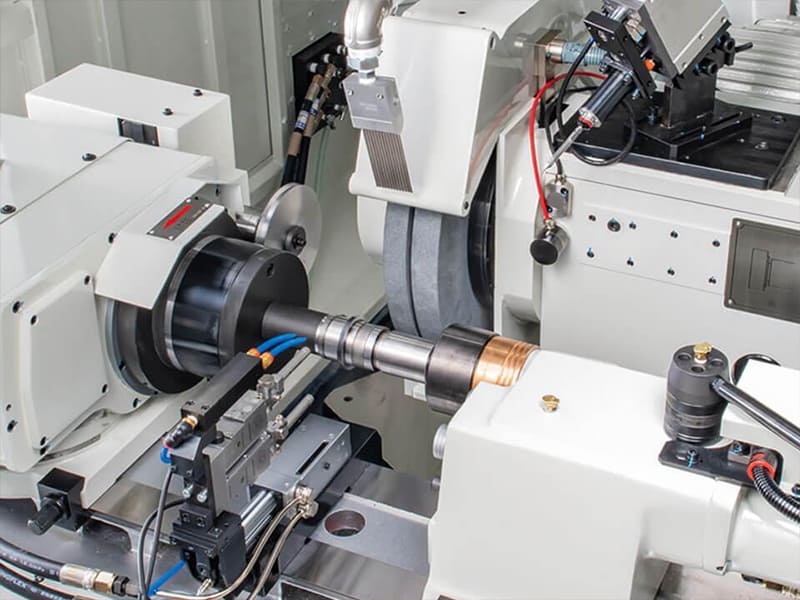
Un supporto di cuscinetto fuori tondo di 3 micron. Alberi temprati che si sono spostati di 8 micron durante il trattamento termico. Superfici di tenuta a Ra 0,6 μm quando la specifica richiede 0,3 μm. Questi sono problemi che fresatura e tornitura non possono risolvere — i pezzi sono già temprati a 58 HRC, le geometrie sono già formate e la finestra di tolleranza rimasta è misurata in micron a cifra singola. È qui che entra in gioco la rettifica CNC. Non è un processo di sgrossatura, non è un processo di formatura e non è intercambiabile con la fresatura. La rettifica CNC è l'operazione di finitura di ultima istanza che blocca dimensioni critiche, integrità superficiale e controllo geometrico su pezzi dove altri processi raggiungono i loro limiti.
Questo articolo tratta la rettifica CNC da una prospettiva di ingegneria di produzione: come funziona il processo, i principali tipi di macchine, quali materiali ne traggono maggior beneficio, la selezione delle mole, i parametri di processo che controllano la precisione, come si ottengono tolleranze strette e integrità superficiale, le applicazioni industriali e quando scegliere la rettifica rispetto a fresatura o tornitura. Che tu sia un progettista che specifica tolleranze post-trattamento termico, un ingegnere che pianifica una catena di processo o un acquirente che valuta la capacità di rettifica di precisione, l'obiettivo è spiegare dove si colloca la rettifica CNC — e perché spesso è non negoziabile.
Come Funziona la Rettifica CNC?
La rettifica CNC rimuove materiale utilizzando una mola rotante composta da grani abrasivi legati. A differenza della fresatura o della tornitura, che utilizzano taglienti definiti, ogni grano abrasivo agisce come un punto di taglio microscopico — rimuovendo materiale in incrementi estremamente piccoli. Questo meccanismo di micro-rimozione consente una precisione molto elevata su materiali temprati dove gli utensili da taglio convenzionali si usurano rapidamente o generano calore eccessivo.
La sequenza di base: il pezzo è fissato o ruotato (a seconda del tipo di rettifica), una mola ruota ad alta velocità e ingaggia con avanzamento controllato, e il materiale viene rimosso tramite abrasione su scala microscopica. Poiché la rimozione per passata è minima, la rettifica CNC eccelle nel controllo della dimensione finale dopo il trattamento termico.
Il controllo CNC trasforma la rettifica da un'arte dipendente dall'operatore a un'operazione di precisione ripetibile. I controllori moderni gestiscono il movimento multiasse, la risoluzione dell'avanzamento, i cicli di spark-out e la compensazione automatica dell'usura della mola — garantendo risultati costanti tra lotti con ripetibilità a livello di micron.
Tipi di Macchine per Rettifica CNC
Rettificatrici Piane
Producono superfici planari altamente precise — planarità, parallelismo e finitura superficiale controllata. Utilizzate per basi di stampi, inserti, attrezzature, calibri e piastre di utensileria. La rettifica piana è spesso l'ultima operazione per bloccare la geometria prima dell'assemblaggio o dell'ispezione.
Rettificatrici Cilindriche
Ruotano il pezzo mentre rettificano il diametro esterno. Garantiscono un controllo stretto di diametro, rotondità e concentricità. Utilizzate per alberi, perni, rulli, supporti di cuscinetti e superfici di tenuta — qualsiasi caratteristica dove oscillazione e rotondità influenzano direttamente rumore, usura o vita a fatica.
Rettificatrici Senza Centri
Supportano il pezzo tra una mola e una mola di regolazione — senza bisogno di mandrini o centri. Produttività estremamente elevata con controllo costante del diametro su grandi lotti. Ideali per perni, spine e componenti automobilistici ad alto volume. Nella nostra esperienza produttiva, la rettifica senza centri raggiunge una produttività 2-3× superiore rispetto alla rettifica cilindrica convenzionale su pezzi adatti.
Rettificatrici Interne e Speciali
Le rettificatrici interne lavorano fori e diametri interni con tolleranze strette. Le varianti speciali includono rettificatrici per ingranaggi, rettificatrici per filettature e rettificatrici per utensili e frese. Queste affrontano geometrie e livelli di precisione che fresatura e tornitura semplicemente non possono raggiungere.
Quali Materiali Traggono Maggior Beneficio dalla Rettifica CNC?
Acciai Temprati
I candidati più comuni per la rettifica. Una volta temprati e rinvenuti sopra i 45-60 HRC, gli utensili da taglio convenzionali subiscono usura rapida, scheggiatura del tagliente e deriva dimensionale. La rettifica CNC rimuove materiale tramite micro-abrasione piuttosto che taglio — mantenendo rotondità, planarità e dimensione dopo la tempra. Applicazioni tipiche: sedi di cuscinetti, alberi, stampi e componenti di trasmissione.
Acciai inossidabili
Qualità austenitiche e martensitiche soggette a incrudimento e accumulo di calore durante il taglio. La rettifica offre spessore di truciolo inferiore per grano, migliore finitura superficiale senza strappi e migliore stabilità dimensionale su pezzi sottili o sensibili alla distorsione. Usi comuni: valvole di precisione, componenti medici e superfici di tenuta.
Leghe di titanio
La bassa conducibilità termica e la reattività chimica rendono il titanio difficile da fresare. La rettifica CNC distribuisce il calore su molti contatti abrasivi, consente un controllo fine della rimozione del materiale e raggiunge tolleranze strette su parti aerospaziali e mediche.
Carburi e Ceramiche
Il carburo di tungsteno e le ceramiche avanzate sono spesso difficili da lavorare con taglienti definiti. La rettifica CNC — tipicamente con superabrasivi CBN o diamante — è essenziale per componenti di utensileria, parti di usura e inserti di precisione.
Mole e Selezione degli Abrasivi
La mola è l'utensile da taglio. Molti problemi attribuiti alla “precisione della macchina” sono in realtà problemi di selezione della mola.
Tipi di Abrasivi
Ossido di alluminio (Al₂O₃): Il più utilizzato per acciai e rettifica per uso generale. Buona tenacità, conveniente. CBN (Nitruro di Boro Cubico): Ottimizzato per materiali ferrosi temprati sopra i 50 HRC. Eccellente stabilità termica, lunga durata della mola, ripetibilità a livello di micron. Sulla base dei nostri dati di produzione, le mole CBN offrono tipicamente una durata 5-10× superiore rispetto all'ossido di alluminio su acciaio temprato — con un controllo dimensionale più costante. Diamante: Per materiali duri non ferrosi — carburo, ceramiche, compositi. Non adatto a materiali ferrosi a causa dell'interazione chimica a temperatura.
Parametri Chiave di Selezione
Granulometria: Granulometrie più grossolane rimuovono più velocemente ma lasciano superfici più ruvide. Granulometrie fini raggiungono bassi Ra e controllo stretto della forma. Sistema di legante: I leganti vetrificati offrono rigidità per lavori ad alta precisione. I leganti resinoidi forniscono assorbimento degli urti per rettifica ad alta velocità. I leganti metallici offrono durata estrema della mola con abrasivi diamantati. Struttura e porosità: Le strutture aperte migliorano l'accesso del refrigerante e l'evacuazione dei trucioli — fondamentali per prevenire danni termici sui materiali temprati.
| Parametro della mola | Effetto primario |
|---|---|
| Tipo di abrasivo | Compatibilità del materiale, durata della mola |
| Granulometria | Finitura superficiale vs. tasso di asportazione |
| Sistema legante | Precisione, comportamento termico |
| Struttura | Controllo del calore, stabilità del processo |
Parametri di processo che controllano la precisione
Velocità della mola
Una velocità superficiale più elevata generalmente migliora la finitura e il controllo dimensionale riducendo lo spessore del truciolo per grano. Tuttavia, una velocità eccessiva aumenta il calore e rischia di causare bruciature da rettifica — specialmente su acciai temprati. La pratica ingegneristica mira a una finestra di velocità che bilanci efficienza di taglio e sicurezza termica.
Velocità di avanzamento
Avanzamenti più elevati aumentano la produttività ma alzano le forze normali, rischiando vibrazioni e ondulazioni. Avanzamenti inferiori migliorano finitura e rotondità ma possono causare sfregamento e vetrificazione se troppo lenti. Per le passate di finitura, un avanzamento ridotto combinato con un periodo di scintillio stabilizza le dimensioni e migliora la forma.
Profondità di taglio
Grandi profondità accelerano l'asportazione di materiale durante la sgrossatura ma amplificano calore e deflessione. Profondità ridotte consentono un controllo fine delle dimensioni durante la finitura. Pratica standard: rettifica di sgrossatura fino a quota prossima, poi passate multiple di finitura leggere.
Controllo Termico
Il calore è la fonte di errore dominante. Un raffreddamento inadeguato causa bruciature da rettifica (scolorimento superficiale e danni microstrutturali), tensioni residue di trazione che riducono la vita a fatica e derive dimensionali dovute all'espansione termica. Un controllo efficace combina erogazione diretta del refrigerante, porosità appropriata della mola e limiti dei parametri che prevengono un flusso termico eccessivo.
Come la Rettifica CNC Raggiunge Tolleranze Strette
La rettifica CNC mantiene abitualmente tolleranze di pochi micron su diametri, planarità e rotondità. Questo è possibile perché la rettifica rimuove materiale in incrementi molto piccoli e ripetibili con forze di taglio ridotte. Il controllo CNC supporta una risoluzione precisa dell'avanzamento radiale, cicli di scintillatura e compensazione automatica dell'usura della mola.
Rugosità superficiale inferiore a Ra 0,4 μm è di routine con mole a grana fine e passate di finitura leggere. Ancora più importante, la rettifica produce una texture superficiale uniforme — critica per interfacce di cuscinetti, superfici di tenuta e controllo di rumore/vibrazioni.
La rigidità della macchina e la gestione termica completano il quadro. Mandrini ad alta rigidità e strutture termicamente gestite minimizzano la deflessione. I sistemi CNC applicano compensazione della crescita termica, mappatura degli errori degli assi e offset di usura. Nei progetti che abbiamo consegnato, la combinazione di una corretta selezione della mola con la compensazione termica ha ridotto la variazione di diametro da lotto a lotto da ±4 μm a ±1,5 μm su perni di supporto in acciaio 52100 temprato.
Applicazioni industriali
Automobilistico: Alberi di trasmissione, ingranaggi, piste di cuscinetti — dove rotondità e finitura superficiale influenzano direttamente rumore, usura e vita a fatica nella produzione ad alto volume.
Aerospaziale: Alberi motore, superfici di tenuta e fori di precisione in componenti per turbine realizzati in leghe resistenti al calore che richiedono integrità superficiale sotto carichi estremi.
Dispositivi medici: Componenti per impianti, strumenti chirurgici e componenti di guida con requisiti dimensionali e superficiali rigorosi.
Utensileria e stampi: Basi per stampi, inserti, attrezzature, calibri, utensili da taglio e parti di usura — dove planarità, parallelismo e ripetibilità dimensionale superano ciò che la sola fresatura può garantire.
Quando Scegliere la Rettifica CNC Invece di Fresatura o Tornitura
Tolleranze nell'ordine dei micron. Quando i requisiti di dimensione, rotondità, planarità o concentricità entrano in tolleranze di pochi micron, la rettifica offre un controllo più stabile rispetto a fresatura o tornitura.
L'integrità superficiale è importante. Quando l'applicazione richiede Ra ≤ 0,4 μm, texture uniforme o tensioni residue controllate (cuscinetti, tenute, parti soggette a fatica), la rettifica offre risultati superiori.
Il materiale è temprato. Oltre 45-50 HRC, fresatura e tornitura diventano inefficienti o instabili. La rettifica CNC gestisce acciai temprati, carburi e ceramiche con forze ridotte e calore controllato.
Dimensionamento finale dopo il trattamento termico. La rettifica è spesso l'ultima operazione, correggendo le variazioni dimensionali dovute alla tempra e fissando la geometria critica per la funzione.
| Fattore | Fresatura / Tornitura | Rettifica CNC |
|---|---|---|
| Tolleranza tipica | ±0,01 mm | Livello micron |
| Rugosità superficiale | Da discreto a buono | Eccellente, uniforme |
| Materiali temprati | Limitato | Ideale |
| Ruolo migliore | Generazione della forma | Dimensionamento finale e finitura |
Conclusione
La rettifica CNC è l'autorità finale sulla precisione nella produzione. Non è un processo ad alta asportazione e non sostituisce fresatura o tornitura — è l'operazione di finitura che fissa dimensioni critiche per la funzione, integrità superficiale e controllo geometrico. Il suo valore deriva dal controllo a livello di sistema: rigidità della macchina, corretta selezione della mola, parametri gestiti con precisione e gestione termica efficace che lavorano insieme in una finestra di processo stretta e ripetibile.
Per componenti di precisione realizzati in acciai temprati, leghe difficili, carburi o ceramiche, la rettifica CNC è spesso imprescindibile. Consente tolleranze a livello di micron, condizioni superficiali controllate e stati di tensione residua che supportano la vita a fatica, le prestazioni di tenuta e l'affidabilità a lungo termine. Hai bisogno di capacità di rettifica CNC per i tuoi componenti di precisione? [Contatta il nostro team di ingegneria] per indicazioni sul processo e supporto alla produzione.
FAQ
Quale tolleranza può raggiungere la rettifica CNC?
In produzione, la rettifica CNC mantiene abitualmente ±1–5 μm su dimensione, rotondità, planarità e concentricità. La capacità effettiva dipende dalla rigidità della macchina, dalla selezione della mola e dal controllo termico. Più importante del valore assoluto è la ripetibilità — la rettifica CNC offre risultati stabili tra i lotti, motivo per cui viene utilizzata per il dimensionamento finale.
La rettifica CNC è migliore della tornitura dura?
Svolgono ruoli diversi. La tornitura dura è efficiente per la formatura quasi a misura di pezzi temprati con buona precisione. La rettifica CNC è preferita quando sono richieste tolleranze più strette, rugosità superficiale inferiore, migliore controllo della rotondità o tensioni residue di trazione minime. Molti percorsi produttivi utilizzano prima la tornitura dura, poi la rettifica per la precisione finale.
Quali materiali non possono essere rettificati?
La maggior parte dei materiali ingegneristici può essere rettificata con l'abrasivo e i parametri corretti. Le sfide sorgono con materiali estremamente morbidi e gommosi che si spalmano, alcuni compositi che degradano sotto calore e acciai ferrosi con mole diamantate (incompatibilità chimica). Queste limitazioni vengono affrontate attraverso la selezione della mola e l'ottimizzazione dei parametri piuttosto che escludendo la rettifica.
In che modo la rettifica influisce sull'integrità superficiale?
Una rettifica CNC correttamente controllata produce texture uniforme, bassa rugosità e stati di tensione residua favorevoli. Uno scarso controllo causa bruciature da rettifica, danni microstrutturali o tensioni di trazione. I moderni sistemi CNC mitigano questi rischi attraverso avanzamento controllato, raffreddamento efficace e compensazione dell'usura della mola.
La rettifica CNC è adatta a piccoli lotti?
Sì. Sebbene sia comune nella produzione ad alto volume, la rettifica CNC è adatta a piccoli lotti e parti personalizzate dove la precisione è fondamentale. Il controllo digitale riduce la variabilità di configurazione e, una volta collaudato, il processo si ripete in modo affidabile — anche per basse quantità. In base ai nostri dati di produzione, il tempo di configurazione per un nuovo lavoro di rettifica cilindrica è in genere di 30–60 minuti, rendendo i piccoli lotti economicamente sostenibili per lavori critici in termini di tolleranza.


