
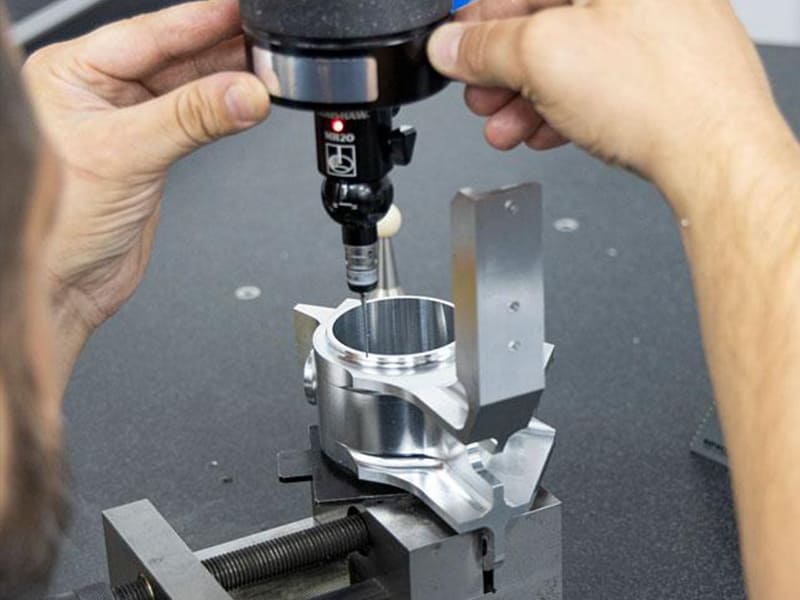
Wir prüfen jeden Monat Hunderte von Kundenzeichnungen. Das häufigste Problem sind nicht falsche Geometrien oder falsche Werkstoffangaben – es sind Toleranzangaben, die nicht der Realität in der Fertigung entsprechen. Teile, bei denen jedes Merkmal auf ±0,01 mm bemaßt ist, obwohl dies eigentlich nur für zwei Passflächen erforderlich wäre. Nicht definierte Passungsspielräume, sodass Presspassungen entweder nicht zusammenpassen oder sich wieder lösen. Diese Probleme treten erst bei der Bearbeitung oder Montage zutage – wenn ihre Behebung kostspielig ist.
Um Toleranzen und Spielräume in der Fertigung zu verstehen, muss man die Konstruktionsabsicht mit der CNC-Fähigkeit, dem Montageverhalten und den Gesamtkosten in Verbindung bringen. Dieser Artikel erläutert beide Konzepte aus einer produktionsorientierten Perspektive: Was sie bedeuten, wie sie sich unterscheiden, wie sie die Bearbeitungsgenauigkeit und Passgenauigkeit beeinflussen, welche konkreten Auswirkungen sie auf Kosten und Durchlaufzeiten haben und welche praktischen DFM-Richtlinien Geld sparen, ohne die Funktion zu beeinträchtigen. Ganz gleich, ob Sie als Ingenieur Spezifikationen erstellen, als Einkäufer Angebote prüfen oder als Hersteller die Produktion planen: Wenn Sie Toleranzen und Zuschläge von Anfang an richtig festlegen, beugen Sie den häufigsten – und kostspieligsten – Fehlern in den nachfolgenden Prozessschritten vor.
Was versteht man unter Toleranz in der Fertigung?
Definition: Zulässige Abweichung, kein Fehler
Die Toleranz ist der zulässige Bereich der Maßabweichung für ein Merkmal. Jedes Maß in einer Zeichnung besteht aus einem Nennmaß sowie einer Ober- und einer Untergrenze, die festlegen, welche Abweichung zulässig ist, ohne dass die funktionalen Anforderungen beeinträchtigt werden.
Eine entscheidende Unterscheidung: Toleranz ist kein Fehler. Ein Fehler ist eine unvermeidbare Abweichung, die durch Bearbeitung, Werkzeuge, Temperatur und Messung entsteht. Toleranz bezeichnet die Art und Weise, wie Ingenieure diese Abweichung so steuern, dass Bauteile austauschbar und funktionsfähig bleiben. Eine Konstruktion ohne realistische Toleranzen setzt einen perfekten Prozess voraus – den es in der CNC-Fertigung nicht gibt.
Aus Sicht der Zerspanung bedeutet eine engere Toleranz nicht, dass “sorgfältiger gearbeitet werden muss”. Es bedeutet vielmehr weniger geeignete Bearbeitungsstrategien, mehr Kontrollschritte, längere Zykluszeiten und einen höheren Prüfenaufwand.
Toleranzarten bei der CNC-Bearbeitung
In den CNC-Zeichnungen kommen verschiedene Formate vor:
Bilaterale (±) Toleranz erlaubt eine gleich große Abweichung auf beiden Seiten des Nennwerts (z. B. 50,00 ± 0,05 mm). Es bietet Flexibilität und ist das gängigste Format.
Einseitige Toleranz erlaubt eine Abweichung nur in eine Richtung (z. B. +0,00 / −0,10 mm). Ingenieure nutzen dies für Passungen, Spielmaße oder Merkmale, die eine maximale Größe nicht überschreiten dürfen.
Grenzmaße Zeigen Sie nur den zulässigen Bereich an (z. B. 49,95–50,00 mm), um Unklarheiten bei der Prüfung und Fertigung zu beseitigen.
Bei hochentwickelten Konstruktionen werden diese Maßtoleranzen häufig durch GD&T-Prüfungen gemäß ASME Y14.5 oder ISO 1101 ergänzt, die nicht nur die Größe, sondern auch Form, Ausrichtung und Lage berücksichtigen. Die Maßtoleranz allein garantiert selten eine funktionsfähige Montage.
Was versteht man unter „Toleranz“ in der Fertigung?
Toleranz als beabsichtigter Konstruktionsunterschied
Die Passung ist der absichtlich vorgesehene Maßunterschied zwischen zusammenpassenden Teilen, der bereits in der Konstruktionsphase festgelegt wird, um eine bestimmte Art der Passung zu erzielen. Im Gegensatz zur Toleranz – die festlegt, wie stark ein einzelnes Merkmal variieren darf – definiert die Passung das Verhältnis zwischen zwei Merkmalen (typischerweise einer Welle und einer Bohrung).
Ein weit verbreiteter Irrtum: Toleranz und Spiel sind austauschbar. Das sind sie jedoch nicht. Die Toleranz dient der Steuerung von Prozessschwankungen. Das Spiel dient der Steuerung der funktionalen Absicht. Zwei Teile können beide innerhalb der Toleranz liegen und dennoch nicht zusammengebaut werden, wenn das Spiel falsch gewählt ist. Umgekehrt gleicht ein gut gewähltes Spiel normale Bearbeitungsschwankungen aus und gewährleistet eine vorhersehbare Montage ohne manuelles Anpassen.
Aus Sicht des CNC-Ansatzes wirken sich Toleranzentscheidungen direkt auf die Bearbeitungsstrategie, die Prüfkriterien und die Montagekraft aus. Sie sollten wohlüberlegt festgelegt werden – und nicht dem Zufall überlassen oder direkt in der Fertigung angepasst werden.
Freiraum, Übergang und Interferenz
Spielmaß (Spielpassung). Das kleinste Loch ist größer als die größte Welle, wodurch eine freie Montage mit Abstand zwischen den Teilen gewährleistet wird. Dies ist üblich bei Gleitbauteilen, Befestigungslöchern und Baugruppen, die Platz für Wärmeausdehnung benötigen.
Übergangsbeihilfe (Übergangsregelung). Das Spiel liegt nahe Null – je nach den tatsächlichen Abmessungen kann es bei der Montage zu einem geringen Spiel oder einer geringen Übermaßlage kommen. Wird dort eingesetzt, wo eine genaue Positionierung ohne hohe Montagekräfte erforderlich ist.
Spielzugabe (Presspassung). Der größte Schaft ragt absichtlich über das kleinste Loch hinaus, wodurch durch elastische Verformung dauerhafte Verbindungen entstehen. Dies erfordert eine kontrollierte Bearbeitung, eine bestimmte Oberflächenbeschaffenheit und häufig Press- oder thermische Fügeverfahren.
Toleranz vs. Spielraum: Die wichtigsten Unterschiede
Bei der CNC-Fertigung dienen diese beiden Konzepte der Lösung unterschiedlicher technischer Probleme:
Toleranz Antworten: Wie stark darf diese Eigenschaft variieren, damit sie noch akzeptabel ist?
Zulage Antworten: Wie sollten diese Teile beim Zusammenbau zueinander passen?
Werden diese verwechselt, führt dies dazu, dass Teile zwar einzeln die Prüfung bestehen, bei der Montage jedoch versagen. Eine häufige Falle, die wir beobachten: Konstrukteure verschärfen die Toleranzen, um ein Passungsproblem zu “beheben”, obwohl das eigentliche Problem in einer falschen Passungszugabe liegt. Dies treibt die Bearbeitungskosten in die Höhe, ohne das Montageproblem zu lösen.
| Aspekt | Toleranz | Zulage |
|---|---|---|
| Hauptrolle | Kontrollabweichung | „Fit“ definieren |
| Gilt für | Einzelne Funktion | Paarungsverhalten |
| Wichtigste Auswirkung | Bearbeitung und Prüfung | Aufbau und Funktionsweise |
| Kostentreiber | Bemühungen um Genauigkeit | Montagerisiko |
| Häufiger Fehler | Zu festes Anziehen | Undefiniert lassen |
Beides muss gemeinsam geplant werden. Eine korrekte Aufmaßberechnung bei unrealistischen Toleranzen treibt die Kosten in die Höhe. Realistische Toleranzen bei falschem Aufmaß führen zu Montagefehlern. Erst wenn beides aufeinander abgestimmt ist, wird die Fertigung vorhersehbar und wirtschaftlich.
Wie sich Toleranzen und Spiel auf die Bearbeitungsgenauigkeit bei CNC auswirken
Engere Toleranzen verändern alles
Engere Toleranzen bedeuten nicht einfach nur, “genauer zu zerspanen”. Sie verändern grundlegend die Art und Weise, wie ein Bauteil gefertigt werden muss.
Mit sinkenden Toleranzen verlangsamen sich die Zerspanungsparameter – geringere Vorschubgeschwindigkeiten und geringere Schnitttiefen begrenzen Durchbiegung, thermische Ausdehnung und Vibrationen. Zusätzliche Schlichtdurchgänge ersetzen die Ein-Durchgang-Bearbeitung, was die Zykluszeit verlängert und das kumulative Risiko erhöht. Möglicherweise sind höhere Maschinenleistungen erforderlich: bessere Spindelsteifigkeit, höhere Wiederholgenauigkeit der Achsen, thermische Kompensation oder 5-axis-Bearbeitung zur Reduzierung von Rüstfehlern.
Unseren Produktionsdaten zufolge führt eine Verringerung der Toleranz von ±0,05 mm auf ±0,01 mm bei einem typischen Bauteil aus Aluminium 6061 zu einer Verlängerung der Bearbeitungszeit um 30–50% und zu einer Verdopplung der Prüfzeit. Das sind die versteckten Kosten der Toleranz – selbst wenn das Nennmaß unverändert bleibt.
Das Spiel bestimmt den Bearbeitungsverlauf
Die Aufmaßmenge legt fest, wie viel Material bewusst für nachfolgende Arbeitsschritte belassen wird und wie Abweichungen zwischen den Bearbeitungsschritten ausgeglichen werden.
Bei den meisten Präzisionsteilen nach CNC hat sich eine Strategie aus Schruppen und Schlichten am besten bewährt. Beim Schruppen wird das Material zügig abgetragen, wobei eine kontrollierte Schlichtzugabe verbleibt – in der Regel 0,2–0,5 mm auf kritischen Flächen. Dadurch können sich innere Spannungen abbauen und die Maße vor der Endbearbeitung stabilisieren.
Der Versuch, enge Bauteile in einem Durchgang auf Nennmaß zu bearbeiten, ist riskant. Ohne Aufmaß gibt es keinen Spielraum für Werkzeugverschleiß, thermische Einflüsse oder geringfügige Abweichungen bei der Einrichtung. Das Ergebnis sind oft Ausschuss oder Nacharbeit. Eine ordnungsgemäße Aufmaßplanung ermöglicht eine gleichbleibende Endgenauigkeit bei vorhersehbarer Standzeit.
Auswirkungen auf die Kosten: Warum zu enge Toleranzen die Fertigungskosten erhöhen
Die Toleranz-Kosten-Kurve
Der Zusammenhang zwischen Toleranz und Kosten verläuft nicht linear. Mit zunehmender Toleranzgenauigkeit steigen die Kosten nicht schrittweise an, sondern nehmen exponentiell zu. Schon eine geringe Verringerung der zulässigen Abweichung kann unverhältnismäßig große Änderungen bei der Werkzeugausstattung, der Prozesssteuerung und der Qualitätskontrolle erforderlich machen.
Engere Toleranzen erfordern langsamere Schnittgeschwindigkeiten, um Durchbiegung und thermisches Ausdehnen zu begrenzen. Dies verkürzt die Standzeit der Werkzeuge, da diese früher gewechselt werden müssen, um Maßabweichungen zu vermeiden. Zusätzliche Schlichtdurchgänge verlängern die Bearbeitungszeit. Parallel dazu steigen die Prüfkosten – CMM-Messungen ersetzen einfache Messungen, und die Temperaturregelung wird entscheidend. Wenn sich die Toleranz der Leistungsfähigkeit des Messsystems annähert, nehmen Fehlausschusszahlen zu.
Bei Projekten, die wir bereits umgesetzt haben, konnten wir durch die Lockerung nicht kritischer Toleranzen von ±0,02 mm auf ±0,05 mm bei einem Aluminiumgehäuse mit 15 Merkmalen den Angebotspreis um 22% senken und die Lieferzeit um 3 Tage verkürzen – ohne jegliche Auswirkungen auf die Montage oder die Funktion.
Versteckte Kosten, die Käufer oft übersehen
Prüfzeit und Wartezeiten. Eine CMM-Prüfung kann die Durchlaufzeit um Stunden oder Tage verlängern, insbesondere in Umgebungen mit großer Produktvielfalt, in denen die Prüfkapazitäten begrenzt sind.
Nacharbeits- und Ausschussrisiko. Bei minimalen Prozesstoleranzen werden normale Schwankungen zu Abweichungen. Auch funktional einwandfreie Teile können aufgrund von Maßabweichungen aussortiert werden.
Schrumpfung des Lieferantenpools. Enge Toleranzen schließen viele leistungsfähige Lieferanten aus. Weniger qualifizierte Anbieter bedeuten weniger Wettbewerb, höhere Preise und ein größeres Risiko für die Lieferkette.
Längere Vorlaufzeiten. Eine präzise Terminplanung, zusätzliche Prüfungen und eine vorsichtige Bearbeitung verlängern die Lieferzeit – ein Kostenfaktor, der bei zeitkritischen Projekten oft übersehen wird.
Maße und Passungen: Gemeinsame Anwendung von Toleranzen und Spielräumen
So funktioniert das System
Das System der Grenzmaße und Passungen wendet Toleranzen und Spiel gemeinsam an, um zu steuern, wie zusammenpassende Teile montiert werden. Ausgangspunkt ist ein Grundmaß – das gemeinsame Nennmaß für Welle und Bohrung. Um dieses Grundmaß herum legen Grenzmaße die maximal und minimal zulässigen Maße für jedes Merkmal fest.
Jedes Maßelement nimmt einen Toleranzbereich ein, der relativ zur Grundgröße positioniert ist. Die relative Lage der Toleranzbereiche von Welle und Bohrung ergibt das Spiel, das das Ergebnis der Montage bestimmt. Gemäß ISO 286 lassen sich Passungen in drei Kategorien einteilen:
Spielpassung: Der Toleranzbereich der Bohrung liegt vollständig über dem Bereich der Welle, wodurch ein ausreichender Abstand gewährleistet ist. Dies erleichtert die Montage und Wartung.
Übergangsgröße: Die Zonen überlappen sich oder berühren sich fast. Dies gewährleistet eine präzise Positionierung bei geringem Montageaufwand.
Presspassung: Die Wellenzone liegt über der Bohrungszone, wodurch eine garantierte Presspassung für die Drehmomentübertragung oder dauerhafte Verbindungen entsteht.
Die ISO-Standardpassklassen (H7/g6, H7/k6, H7/p6) bieten vordefinierte Kombinationen von Toleranzzonen und reduzieren so den Versuch-und-Irrtum-Prozess zwischen Konstruktion und Fertigung.
Praktische Berechnung: Spielpassung
Entwurfsabsicht: Reibungslose Montage mit garantierendem Spiel (Führungsstift in der Halterung).
Grundgröße: 20,00 mm. Bohrung: 20,000–20,021 mm. Schaft: 19,980–19,995 mm.
Mindestspiel (Toleranz) = Min. Bohrung – Max. Welle = 20,000 – 19,995 = +0,005 mm
Maximaler Abstand = 20,021 − 19,980 = 0,041 mm
Die Montage ist stets von Hand möglich. Die Bearbeitung mit CNC erfolgt mit normalen Parametern. Das Spiel gleicht thermische Ausdehnung und Prozessabweichungen aus und hält so das Ausschussrisiko gering.
Praktische Berechnung: Presspassung
Entwurfsabsicht: Feste Verbindung (Welle in Nabe eingepresst).
Grundmaß: 20,00 mm. Bohrung: 19,980–19,990 mm. Schaft: 20,010–20,020 mm.
Maximale Überdeckung = Min. Bohrung – Max. Welle = 19,980 – 20,020 = −0,040 mm
Minimale Interferenz = 19,990 − 20,010 = −0,020 mm
Die Montage erfordert Presspassungen oder thermische Verfahren. Die Bearbeitungsstrategie wird deutlich strenger – die Fertigungszugabe ist entscheidend, und der Werkzeugverschleiß wirkt sich direkt auf die Passgenauigkeit aus. Die Oberflächengüte beeinflusst die Einpresskraft und das Risiko von Abrieb. In der Regel ist eine CMM-Prüfung mit Temperaturregelung erforderlich.
| Artikel | Passform mit Spielraum | Presspassung |
|---|---|---|
| Zulage | Positiv | Negativ |
| Montageverfahren | Manuell / gleitend | Pressen / Thermisch |
| CNC-Risiko | Niedrig | Hoch |
| Kostensensitivität | Gering bis mäßig | Hoch |
Entwurfs- und DFM-Richtlinien für CNC-Bauteile
Im DFM-Bereich wirken sich Entscheidungen zu Toleranzen und Spielräumen direkt auf Kosten, Durchlaufzeit und den Erfolg der Produktion aus.
So legen Sie fertigungsgerechte Toleranzen fest
Ein häufiger Fehler: die Anwendung einer einzigen engen Toleranz auf die gesamte Zeichnung. Dadurch wird die funktionale Hierarchie außer Acht gelassen und die Kosten steigen drastisch an.
Behalte nur das im Blick, was wirklich wichtig ist. Wenden Sie enge Toleranzen auf Merkmale an, die die Passung, Ausrichtung, Dichtheit oder Bewegung beeinflussen. Lassen Sie nicht funktionsrelevante Maße gemäß den allgemeinen Toleranzen der ISO 2768 innerhalb weiter Grenzen schwanken.
Vermeiden Sie die Kumulierung von Toleranzen. Bemaßung anhand von Funktionsbezugspunkten – nicht anhand verketteter Elemente –, um kumulative Fehler gemäß den Grundsätzen der Norm ASME Y14.5 zu vermeiden.
Die Toleranz an den Prozess anpassen. In einer Aufspannung bearbeitete Merkmale lassen sich mit engeren Toleranzen fertigen. Merkmale, die mehrere Aufspannvorgänge erfordern oder eine große Reichweite haben, benötigen größere Toleranzpuffer oder konstruktive Änderungen.
Aus unserer Erfahrung in der Fertigung wissen wir: Jede unnötig enge Toleranz führt zu langsameren Vorschüben, zusätzlichen Nachbearbeitungsdurchgängen und mehr Prüfaufwand – ohne dass dies einen funktionalen Vorteil bringt.
Arbeiten Sie mit Ihrem CNC-Lieferanten zusammen
Das DFM lässt sich erheblich verbessern, wenn Entwickler die Zulieferer frühzeitig einbeziehen:
Erkundigen Sie sich nach den Möglichkeiten. “Welche Toleranz lässt sich ohne spezielle Verfahren zuverlässig einhalten?” – Diese Frage deckt oft Möglichkeiten auf, Spezifikationen auf sichere Weise zu lockern.
Stellen Sie einen Zusammenhang zwischen Toleranz und Kosten her. Lieferanten können erkennen, wo Kostensprünge auftreten – zusätzliche Rüstvorgänge, Schleifschritte, CMM-Prüfung – und wie sich schon geringfügige Toleranzänderungen auf den Preis auswirken.
Strategisch optimieren. Schon die Lockerung einiger weniger nicht kritischer Toleranzen kann die Zykluszeit verkürzen, die Werkzeugkosten senken und die Ausschussquote verringern. Unseren Produktionsdaten zufolge führt die Toleranzoptimierung bei nicht kritischen Merkmalen in der Regel zu einer Senkung des Angebotspreises um 10–25%, ohne dass dabei Kompromisse bei der Funktionalität eingegangen werden müssen.
Schlussfolgerung
Toleranzen und Einbaumaße spielen in der Fertigung unterschiedliche, sich jedoch ergänzende Rollen. Toleranzen regeln unvermeidbare Abweichungen bei der Bearbeitung – also, wie stark ein Merkmal abweichen darf, um dennoch funktionsfähig zu bleiben. Einbaumaße definieren die beabsichtigte Passbeziehung zwischen zusammenpassenden Teilen – also, wie diese in der Praxis zusammenpassen sollen. Werden diese Konzepte verwechselt, führt dies zu Teilen, die zwar einzeln die Prüfung bestehen, bei der Montage jedoch versagen.
Zu enge Toleranzen sind eine der häufigsten Ursachen für versteckte Fertigungskosten. Sie schränken die Prozessfenster ein, verlangsamen die Bearbeitung, erhöhen den Prüfaufwand und steigern das Ausschussrisiko – oft ohne die Funktion zu verbessern. Gut gewählte Toleranzzugaben in Verbindung mit realistischen Toleranzen ermöglichen eine zuverlässige Montage und bewahren gleichzeitig die Prozessflexibilität. Die besten Ergebnisse entstehen durch Entscheidungen, bei denen die Fertigung im Vordergrund steht: Konstruktionen, die die tatsächlichen CNC-Fähigkeiten widerspiegeln, frühzeitige Zusammenarbeit mit Lieferanten und Toleranzvorgaben, die der Funktion entsprechen – und nicht der Angst. Benötigen Sie Hilfe bei der Optimierung der Toleranzen für Ihr nächstes CNC-Projekt? [Kontaktieren Sie unser Ingenieurteam] für eine DFM-Prüfung und Unterstützung bei der Präzisionsbearbeitung.
FAQ
Ist Nachsicht ein Teil von Toleranz?
Nein – sie hängen zwar zusammen, sind aber zwei unterschiedliche Dinge. Die Toleranz definiert die zulässige Abweichung eines einzelnen Merkmals. Die Passung definiert den beabsichtigten Größenunterschied zwischen zusammenpassenden Merkmalen, um eine gewünschte Passung zu erreichen. Es kann enge Toleranzen mit großer Passung oder weite Toleranzen mit kleiner Passung geben. Die Verwechslung dieser beiden Begriffe ist eine häufige Ursache für Montageprobleme.
Wie eng ist “zu eng” bei der CNC-Bearbeitung?
Es gibt keinen allgemeingültigen Schwellenwert, aber hier ist eine praktische Faustregel: Sobald sich die Toleranzen der natürlichen Leistungsfähigkeit des Prozesses annähern, steigen die Kosten nichtlinear an. Nach unserer Erfahrung erfordern Maße, die enger als ±0,01 mm sind, bei Standard-3-Achsen-CNC-Anlagen in der Regel langsamere Vorschübe, zusätzliche Schlichtdurchgänge, Temperaturregelung und eine CMM-Prüfung. Wenn eine Toleranz spezielle Verfahren erfordert, ohne einen funktionalen Mehrwert zu bieten, ist sie wahrscheinlich zu eng.
Lässt sich auch mit größeren Toleranzen noch eine funktionelle Passung erreichen?
Ja – oft sogar zuverlässiger. Die funktionale Passgenauigkeit hängt vom Spiel ab, nicht von der absoluten Passgenauigkeit. Ein gut gewähltes Spiel oder eine gut gewählte Übermaßtoleranz gleicht normale Abweichungen aus und gewährleistet dennoch eine korrekte Montage. Die Lockerung unkritischer Toleranzen erhöht die Prozesssicherheit, reduziert Ausschuss und verbessert die Konsistenz, ohne die Funktion zu beeinträchtigen.
Wer entscheidet über Toleranz und Abmaß – der Konstrukteur oder der Hersteller?
Konstrukteure legen die funktionale Anforderung fest, einschließlich der erforderlichen Passform (Zugabe). Hersteller prüfen die Machbarkeit und geben an, ob die vorgegebenen Toleranzen zu vertretbaren Kosten erreichbar sind. Die besten Ergebnisse lassen sich durch eine frühzeitige Zusammenarbeit erzielen: Konstrukteure legen fest, welche Funktion das Bauteil erfüllen muss; Hersteller bestätigen, wie zuverlässig es hergestellt werden kann, und schlagen, wo möglich, Optimierungen vor.
Wie wirken sich Toleranzen auf die Lieferzeit aus?
Engere Toleranzen verlängern in der Regel die Vorlaufzeit, da zusätzliche Bearbeitungsdurchgänge, Prüfschritte und Wartezeiten für CMM-Anlagen hinzukommen. Zudem schränken sie den Lieferantenpool ein, was die Beschaffung verzögern kann. Eine Lockerung nicht kritischer Toleranzen verkürzt die Zykluszeit und erweitert die Fertigungsmöglichkeiten – oft der schnellste Weg, um das Lieferrisiko bei zeitkritischen Projekten zu verringern.


