
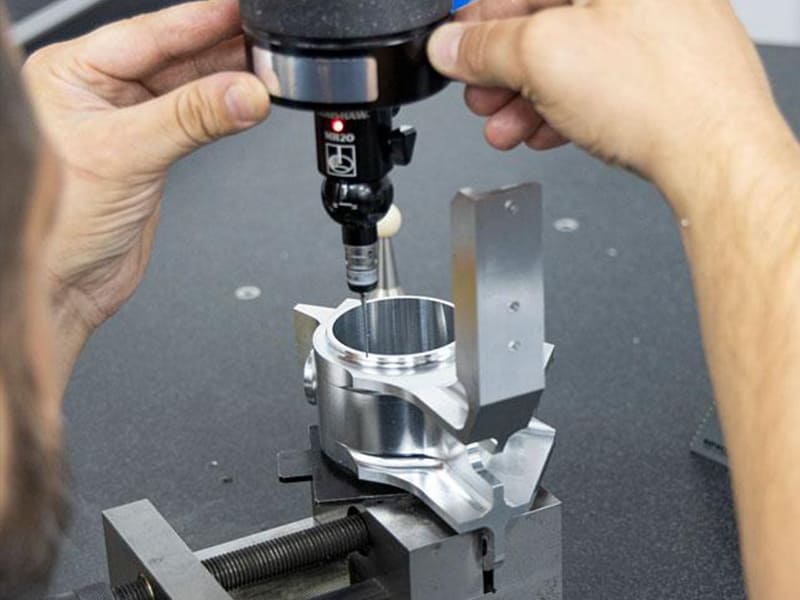
Revisamos cientos de planos de clientes cada mes. El problema más común no es geometría incorrecta ni especificaciones de material deficientes — son especificaciones de tolerancia que no coinciden con la realidad de fabricación. Piezas dimensionadas a ±0.01 mm en cada característica cuando solo dos superficies de acoplamiento realmente lo necesitan. La holgura sin definir, por lo que los ensamblajes de ajuste a presión o no encajan o se desarman. Estos problemas no aparecen hasta el mecanizado o el ensamblaje — cuando corregirlos es costoso.
Comprender la tolerancia y la holgura en la fabricación consiste en conectar la intención de diseño con la capacidad de mecanizado, el comportamiento del ensamblaje y el costo total. Este artículo explica ambos conceptos desde una perspectiva centrada en la producción: qué significan, en qué se diferencian, cómo impulsan la precisión del mecanizado y el ajuste, su impacto real en el costo y el plazo de entrega, y pautas prácticas de DFM que ahorran dinero sin sacrificar la función. Ya sea que seas un ingeniero que redacta especificaciones, un comprador que revisa cotizaciones o un fabricante que planifica la producción, acertar con la tolerancia y la holgura desde el inicio previene las fallas posteriores más comunes — y más costosas.
¿Qué es la tolerancia en la fabricación?
Definición: variación permitida, no error
La tolerancia es el rango permitido de variación dimensional para una característica. Cada dimensión en un plano tiene un tamaño nominal más límites superior e inferior que definen cuánta desviación es aceptable mientras se cumplan los requisitos funcionales.
Una distinción crítica: la tolerancia no es un error. El error es una variación inevitable del mecanizado, las herramientas, la temperatura y la medición. La tolerancia es cómo los ingenieros gestionan esa variación para que las piezas sigan siendo intercambiables y funcionales. Diseñar sin tolerancias realistas asume un proceso perfecto — que no existe en la fabricación con mecanizado CNC.
Desde el punto de vista del mecanizado, una tolerancia más ajustada no significa “apuntar con más cuidado”. Significa menos estrategias de mecanizado viables, más pasos de control, mayor tiempo de ciclo y una mayor carga de inspección.
Tipos de tolerancias en el mecanizado CNC
Varios formatos aparecen en los planos CNC:
Tolerancia bilateral (±) permite una variación igual en ambos lados del nominal (por ejemplo, 50.00 ± 0.05 mm). Ofrece flexibilidad y es el formato más común.
Tolerancia unilateral permite variación en una sola dirección (por ejemplo, +0.00 / −0.10 mm). Los ingenieros la usan para ajustes, holguras o características que no deben exceder un tamaño máximo.
Dimensiones límite muestran solo el rango permitido (por ejemplo, 49.95–50.00 mm), eliminando ambigüedad para la inspección y la producción.
En diseños avanzados, estas tolerancias dimensionales suelen complementarse con controles geométricos según ASME Y14.5 o ISO 1101, que gestionan forma, orientación y posición — no solo tamaño. La tolerancia de tamaño por sí sola rara vez garantiza un ensamblaje funcional.
¿Qué es la holgura en la fabricación?
La holgura como diferencia de diseño intencional
La holgura es la diferencia dimensional intencional entre piezas de acoplamiento, planificada en la etapa de diseño para lograr un tipo específico de ajuste. A diferencia de la tolerancia — que define cuánto puede variar una sola característica — la holgura define la relación entre dos características (típicamente un eje y un agujero).
Una idea errónea común: tolerancia y holgura son intercambiables. No lo son. La tolerancia gestiona la variación del proceso. La holgura gestiona la intención funcional. Dos piezas pueden estar ambas dentro de tolerancia y aun así no ensamblar si la holgura es incorrecta. Por el contrario, una holgura bien elegida absorbe la variación normal del mecanizado y asegura un ensamblaje predecible sin ajuste manual.
Desde una perspectiva de mecanizado CNC, las decisiones de holgura afectan directamente la estrategia de mecanizado, los criterios de inspección y la fuerza de ensamblaje. Deben definirse deliberadamente — no dejarse al azar ni ajustarse en el taller.
Holgura de juego, transición e interferencia
Holgura de juego (ajuste con juego). El agujero más pequeño excede el eje más grande, garantizando un ensamblaje libre con espacio entre las piezas. Común para componentes deslizantes, agujeros para sujetadores y ensamblajes que necesitan espacio para expansión térmica.
Holgura de transición (ajuste de transición). La holgura es casi cero — el ensamblaje puede resultar en un ligero juego o una ligera interferencia dependiendo de los tamaños reales. Se usa donde la ubicación precisa importa sin alta fuerza de ensamblaje.
Holgura de interferencia (ajuste a presión). El eje más grande excede intencionalmente el agujero más pequeño, creando uniones permanentes mediante deformación elástica. Esto requiere mecanizado controlado, acabado superficial y, a menudo, métodos de ensamblaje por presión o térmicos.
Tolerancia vs. holgura: diferencias clave
En la fabricación con mecanizado CNC, estos dos conceptos abordan diferentes problemas de ingeniería:
Tolerancia responde: ¿Cuánto puede variar esta característica y seguir siendo aceptable?
Holgura responde: ¿Cómo deben encajar estas piezas cuando se ensamblan?
Confundirlos lleva a piezas que pasan la inspección individualmente pero fallan durante el ensamblaje. Un error común que vemos: los diseñadores ajustan la tolerancia para “corregir” un problema de ajuste cuando el problema real es una holgura incorrecta. Esto aumenta el costo de mecanizado sin resolver el problema de ensamblaje.
| Aspecto | Tolerancia | Holgura |
|---|---|---|
| Función principal | Controlar la variación | Definir el ajuste |
| Se aplica a | Característica única | Características de acoplamiento |
| Impacto principal | Mecanizado e inspección | Ensamblaje y función |
| Factor de coste | Esfuerzo de precisión | Riesgo de ensamblaje |
| Error común | Sobreajuste | Dejarla sin definir |
Ambos deben diseñarse juntos. Una holgura correcta con tolerancias poco realistas infla el costo. Tolerancias realistas con una holgura incorrecta rompe el ensamblaje. Solo cuando ambos se alinean, la fabricación se vuelve predecible y económica.
Cómo afectan la tolerancia y la holgura a la precisión del mecanizado CNC
Las tolerancias más ajustadas lo cambian todo
Las tolerancias más ajustadas no significan simplemente “cortar con más precisión”. Cambian fundamentalmente cómo debe fabricarse una pieza.
A medida que las tolerancias se ajustan, los parámetros de corte se ralentizan — velocidades de avance más bajas y profundidades de corte menores limitan la deflexión, el crecimiento térmico y la vibración. Pasadas de acabado adicionales reemplazan el mecanizado de una sola pasada, añadiendo tiempo de ciclo y riesgo acumulativo. Puede requerirse una mayor capacidad de la máquina: mejor rigidez del husillo, repetibilidad de ejes más ajustada, compensación térmica o mecanizado de 5 ejes para reducir el error de sujeción.
Según nuestros datos de producción, pasar de ±0.05 mm a ±0.01 mm en una característica típica de aluminio 6061 aumenta el tiempo de mecanizado en un 30–50% y duplica el tiempo de inspección. Ese es el costo oculto de la tolerancia — incluso cuando la dimensión nominal permanece idéntica.
El Margen de Mecanizado Define la Ruta de Mecanizado
El margen de mecanizado define cuánto material se deja intencionalmente para operaciones posteriores y cómo se absorbe la variación entre pasos de mecanizado.
Para la mayoría de las piezas de precisión, una estrategia de desbaste más acabado funciona mejor. El mecanizado de desbaste elimina material en volumen rápidamente mientras deja un margen de acabado controlado — típicamente 0.2–0.5 mm en superficies críticas. Esto permite que las tensiones internas se relajen y las dimensiones se estabilicen antes del dimensionado final.
Intentar un mecanizado de una sola pasada a tamaño neto en características ajustadas es arriesgado. Sin margen de acabado, no hay margen para el desgaste de la herramienta, los efectos térmicos o la variación menor de sujeción. El resultado suele ser chatarra o retrabajo. Una planificación adecuada del margen permite una precisión final consistente con una vida útil predecible de la herramienta.
Impacto en el Costo: Por Qué las Tolerancias Demasiado Ajustadas Aumentan el Costo de Fabricación
La Curva de Tolerancia-Costo
La relación entre tolerancia y costo es no lineal. A medida que las tolerancias se ajustan, el costo no aumenta gradualmente — se acelera. Una pequeña reducción en la variación permitida puede forzar cambios desproporcionados en herramientas, control de procesos e inspección.
Las tolerancias más ajustadas requieren un corte más lento para limitar la deflexión y el crecimiento térmico. Acortan la vida útil de la herramienta porque las herramientas deben cambiarse antes para prevenir la deriva dimensional. Pasadas de acabado adicionales multiplican el tiempo de máquina. El costo de inspección crece en paralelo — la medición por CMM reemplaza el calibrado simple, y el control de temperatura se vuelve crítico. Cuando la tolerancia se acerca a la capacidad del sistema de medición, los rechazos falsos aumentan.
En proyectos que hemos entregado, relajar tolerancias no críticas de ±0.02 mm a ±0.05 mm en una carcasa de aluminio de 15 características redujo el precio cotizado en un 22% y acortó el plazo de entrega en 3 días — sin impacto en el ensamble o la función.
Costos Ocultos que los Compradores a Menudo Pasan por Alto
Tiempo de inspección y colas de espera. La inspección por CMM puede añadir horas o días al plazo de entrega, especialmente en entornos de alta mezcla donde la capacidad de inspección es limitada.
Riesgo de retrabajo y chatarra. Con un margen de proceso mínimo, la variación normal se convierte en no conformidad. Piezas funcionalmente aceptables pueden aún ser desechadas debido a la deriva dimensional.
Reducción del grupo de proveedores. Las tolerancias ajustadas excluyen a muchos proveedores capaces. Menos proveedores calificados significa menos competencia, precios más altos y mayor riesgo en la cadena de suministro.
Plazos de entrega más largos. La programación de precisión, la inspección adicional y el procesamiento conservador extienden la entrega — un costo a menudo pasado por alto para programas críticos en tiempo.
Límites y Ajustes: Aplicando Tolerancia y Margen Juntos
Cómo Funciona el Sistema
El sistema de límites y ajustes aplica tolerancia y margen juntos para controlar cómo se ensamblan las piezas de acoplamiento. Comienza con un tamaño básico — la dimensión nominal compartida para eje y agujero. Alrededor de este tamaño básico, los límites definen las dimensiones máximas y mínimas permitidas para cada característica.
Cada característica ocupa una zona de tolerancia posicionada relativa al tamaño básico. La posición relativa de las zonas de tolerancia del eje y del agujero crea el margen que determina el resultado del ensamble. Según ISO 286, los ajustes se agrupan en tres categorías:
Ajuste con holgura: La zona de tolerancia del agujero se sitúa completamente por encima de la zona del eje, garantizando holgura. Facilita el ensamble fácil y la capacidad de servicio.
Ajuste de transición: Las zonas se superponen o casi se tocan. Proporciona una ubicación precisa con fuerza de ensamble limitada.
Ajuste de interferencia: La zona del eje se sitúa por encima de la zona del agujero, creando un ajuste a presión garantizado para transmisión de par o uniones permanentes.
Las clases de ajuste ISO estándar (H7/g6, H7/k6, H7/p6) proporcionan combinaciones de zonas de tolerancia predefinidas, reduciendo el ensayo y error entre diseño y fabricación.
Cálculo Práctico: Ajuste con Holgura
Intención de diseño: Ensamble suave con holgura garantizada (pasador de posicionamiento en soporte).
Tamaño básico: 20.00 mm. Agujero: 20.000–20.021 mm. Eje: 19.980–19.995 mm.
Holgura mínima (margen) = Agujero mín − Eje máx = 20.000 − 19.995 = +0.005 mm
Holgura máxima = 20.021 − 19.980 = 041 mm
El ensamble siempre es posible a mano. El mecanizado de precisión se ejecuta con parámetros normales. La holgura absorbe el crecimiento térmico y la deriva del proceso, manteniendo bajo el riesgo de chatarra.
Cálculo Práctico: Ajuste de Interferencia
Intención de diseño: Unión permanente (eje presionado en cubo).
Tamaño básico: 20.00 mm. Agujero: 19.980–19.990 mm. Eje: 20.010–20.020 mm.
Interferencia máxima = Agujero mín − Eje máx = 19.980 − 20.020 = −0.040 mm
Interferencia mínima = 19.990 − 20.010 = −0.020 mm
El ensamble requiere métodos de ajuste a presión o térmicos. La estrategia de mecanizado se ajusta significativamente — el margen de acabado es crítico, y el desgaste de la herramienta afecta directamente la calidad del ajuste. El acabado superficial influye en la fuerza de inserción y el riesgo de agarrotamiento. Generalmente se requiere inspección por CMM con control de temperatura.
| Artículo | Ajuste holgado | Ajuste con interferencia |
|---|---|---|
| Holgura | Positivo | Negativo |
| Método de ensamblaje | Manual / deslizante | Prensado / térmico |
| Riesgo CNC | Bajo | Alta |
| Sensibilidad al costo | Bajo-moderado | Alta |
Guías de diseño y DFM para piezas CNC
El DFM es donde las decisiones de tolerancia y holgura se traducen directamente en costo, plazo de entrega y éxito de producción.
Cómo especificar tolerancias fabricables
Un error común: aplicar una tolerancia estrecha en todo el dibujo. Esto ignora la jerarquía funcional e incrementa el costo drásticamente.
Controle solo lo que importa. Aplique tolerancias estrechas a las características que afectan el ajuste, la alineación, el sellado o el movimiento. Deje que las dimensiones no funcionales floten dentro de límites más amplios según las tolerancias generales ISO 2768.
Evite la acumulación de tolerancias. Dimensione desde puntos de referencia funcionales, no desde características encadenadas, para prevenir errores acumulativos según los principios ASME Y14.5.
Ajuste la tolerancia al proceso. Las características mecanizadas en una sola configuración pueden mantener tolerancias más estrechas. Las características de múltiples configuraciones o de alcance largo necesitan mayor holgura o cambios de diseño.
Desde nuestra experiencia en el taller, cada tolerancia innecesariamente estrecha obliga a avances más lentos, pasos de acabado adicionales y más inspección, sin beneficio funcional.
Colabore con su proveedor de CNC
El DFM mejora drásticamente cuando los diseñadores involucran a los proveedores temprano:
Pregunte sobre la capacidad. “¿Qué tolerancia puede mantener de manera confiable sin procesos especiales?” a menudo revela oportunidades para relajar especificaciones de forma segura.
Vincule la tolerancia con el costo. Los proveedores pueden identificar dónde ocurren los aumentos de costo: configuraciones adicionales, pasos de rectificado, inspección CMM y cómo pequeños cambios en la tolerancia afectan el precio.
Optimice estratégicamente. Relajar incluso unas pocas tolerancias no críticas puede reducir el tiempo de ciclo, el costo de herramientas y la tasa de desecho. Según nuestros datos de producción, la optimización de tolerancias en características no críticas típicamente reduce el precio cotizado en un 10–25% sin compromiso funcional.
Conclusión
La tolerancia y la holgura en la fabricación cumplen roles diferentes pero complementarios. La tolerancia gestiona la variación inevitable del mecanizado: cuánto puede desviarse una característica y aún así funcionar. La holgura define la relación de ensamblaje prevista entre piezas acopladas: cómo deben ajustarse en el mundo real. Confundir estos conceptos lleva a piezas que pasan la inspección individualmente pero fallan durante el ensamblaje.
Las tolerancias excesivamente estrechas son una de las fuentes más comunes de costo de fabricación oculto. Reducen las ventanas de proceso, ralentizan el mecanizado, aumentan la carga de inspección y elevan el riesgo de desecho, a menudo sin mejorar la función. Las holguras bien elegidas junto con tolerancias realistas permiten un ensamblaje confiable mientras preservan la flexibilidad del proceso. Los mejores resultados provienen de decisiones centradas en la fabricación: diseños que reflejan la capacidad real de CNC, colaboración temprana con proveedores y especificaciones de tolerancia que coinciden con la función, no con el miedo. ¿Necesita ayuda para optimizar tolerancias en su próximo proyecto de CNC? [Contacte a nuestro equipo de ingeniería] para revisión de DFM y soporte de mecanizado de precisión.
FAQ
¿La holgura es parte de la tolerancia?
No, están relacionadas pero son distintas. La tolerancia define la variación permitida de una sola característica. La holgura define la diferencia de tamaño intencional entre características acopladas para lograr un ajuste deseado. Puede tener tolerancias estrechas con holgura amplia, o tolerancias amplias con holgura pequeña. Confundir ambas es una causa común de problemas de ensamblaje.
¿Qué tan estrecha es “demasiado estrecha” para el mecanizado CNC?
No hay un umbral universal, pero aquí hay una regla práctica: una vez que las tolerancias se acercan a la capacidad natural del proceso, el costo aumenta de forma no lineal. En nuestra experiencia, características más estrechas que ±0.01 mm en equipos CNC estándar de 3 ejes típicamente requieren avances más lentos, pasos de acabado adicionales, control térmico e inspección CMM. Si una tolerancia obliga a procesos especiales sin agregar valor funcional, probablemente sea demasiado estrecha.
¿Pueden las tolerancias más amplias lograr un ajuste funcional?
Sí, a menudo de manera más confiable. El ajuste funcional depende de la holgura, no de la estrechez absoluta. Una holgura de separación o interferencia bien elegida tolera la variación normal y aún así ensambla correctamente. Aflojar tolerancias no críticas aumenta el margen del proceso, reduce el desecho y mejora la consistencia sin comprometer la función.
¿Quién decide la tolerancia frente a la holgura: el diseñador o el fabricante?
Los diseñadores definen la intención funcional, incluido el ajuste requerido (holgura). Los fabricantes validan la viabilidad, asesorando si las tolerancias especificadas son alcanzables a un costo razonable. Los mejores resultados provienen de la colaboración temprana: los diseñadores especifican lo que la pieza debe hacer; los fabricantes confirman cuán confiablemente puede fabricarse y sugieren optimizaciones cuando sea posible.
¿Cómo afectan las tolerancias al plazo de entrega?
Las tolerancias más estrechas típicamente aumentan el plazo de entrega al agregar pasos de mecanizado, etapas de inspección y tiempo de espera para equipos CMM. También reducen el grupo de proveedores, lo que puede retrasar el abastecimiento. Relajar tolerancias no críticas acorta el tiempo de ciclo y amplía las opciones de fabricación, a menudo la forma más rápida de reducir el riesgo de entrega en programas sensibles al tiempo.


