
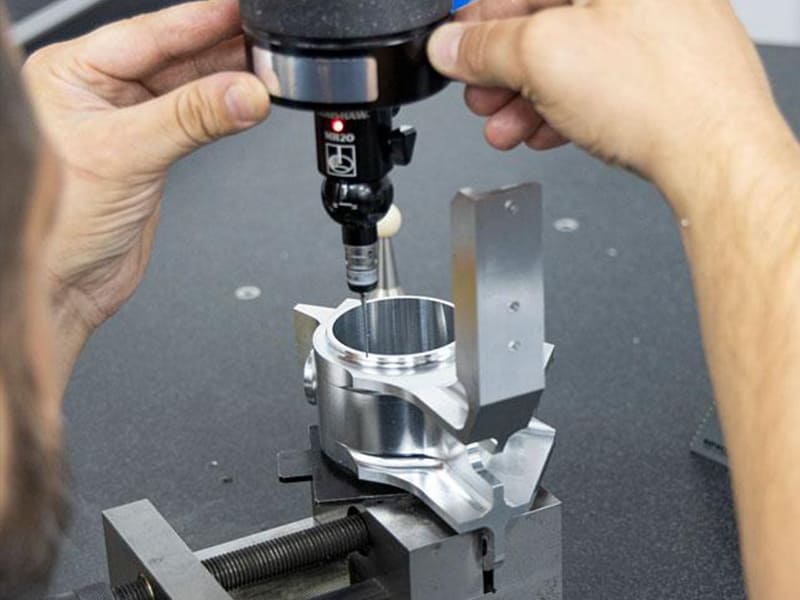
Her ay yüzlerce müşteri çizimini inceliyoruz. En sık karşılaşılan sorun yanlış geometri veya hatalı malzeme tercihleri değil — üretim gerçekliğiyle örtüşmeyen tolerans spesifikasyonlarıdır. Yalnızca iki eşleşen yüzeyin gerçekten ihtiyaç duyduğu durumlarda bile her özellik ±0,01 mm olarak boyutlandırılıyor. Boşluk tanımsız bırakılıyor, bu nedenle pres geçme montajları ya bir araya gelmiyor ya da dağılıyor. Bu sorunlar işleme veya montaja kadar ortaya çıkmıyor — düzeltmenin pahalı olduğu noktada.
Üretimde tolerans ve boşluğu anlamak, tasarım amacını CNC kabiliyetine, montaj davranışına ve toplam maliyete bağlamakla ilgilidir. Bu makale her iki kavramı da üretim öncelikli bir bakış açısıyla açıklıyor: ne anlama geldiklerini, nasıl farklılaştıklarını, işleme doğruluğunu ve uyumu nasıl yönlendirdiklerini, maliyet ve teslim süresi üzerindeki gerçek etkilerini ve işlevden ödün vermeden para tasarrufu sağlayan pratik DFM yönergelerini. İster spesifikasyon yazan bir mühendis, ister teklifleri inceleyen bir satın almacı veya üretim planlayan bir üretici olun, tolerans ve boşluğu baştan doğru belirlemek en yaygın — ve en maliyetli — alt süreç arızalarını önler.
Üretimde Tolerans Nedir?
Tanım: İzin Verilen Varyasyon, Hata Değil
Tolerans, bir özellik için izin verilen boyutsal varyasyon aralığıdır. Bir çizimdeki her boyut, nominal bir boyut artı işlevsel gereksinimleri karşılarken ne kadar sapmanın kabul edilebilir olduğunu tanımlayan üst ve alt sınırlara sahiptir.
Kritik bir ayrım: tolerans hata değildir. Hata, işleme, takım, sıcaklık ve ölçümden kaynaklanan kaçınılmaz varyasyondur. Tolerans, mühendislerin bu varyasyonu parçaların değiştirilebilir ve işlevsel kalmasını sağlayacak şekilde yönetme biçimidir. Gerçekçi toleranslar olmadan tasarım yapmak, mükemmel bir süreç varsayar — ki bu CNC üretiminde mevcut değildir.
İşleme açısından bakıldığında, daha sıkı tolerans “daha dikkatli hedefle” anlamına gelmez. Daha az uygulanabilir işleme stratejisi, daha fazla kontrol adımı, daha uzun çevrim süresi ve daha yüksek muayene yükü anlamına gelir.
CNC İşlemede Tolerans Türleri
CNC çizimlerinde çeşitli formatlar görülür:
Çift taraflı (±) tolerans nominalin her iki tarafında eşit varyasyona izin verir (örn. 50,00 ± 0,05 mm). Esneklik sunar ve en yaygın formattır.
Tek taraflı tolerans yalnızca bir yönde varyasyona izin verir (örn. +0,00 / −0,10 mm). Mühendisler bunu geçmeler, boşluklar veya maksimum boyutu aşmaması gereken özellikler için kullanır.
Sınır boyutları yalnızca izin verilen aralığı gösterir (örn. 49,95–50,00 mm), muayene ve üretim için belirsizliği ortadan kaldırır.
İleri düzey tasarımlarda, bu boyutsal toleranslar genellikle ASME Y14.5 veya ISO 1101'e göre GD&T kontrolleriyle desteklenir; bunlar yalnızca boyutu değil, formu, yönelimi ve konumu da yönetir. Tek başına boyut toleransı nadiren işlevsel montajı garanti eder.
Üretimde Boşluk Nedir?
Kasıtlı Tasarım Farkı Olarak Boşluk
Boşluk, eşleşen parçalar arasında belirli bir geçme türünü elde etmek için tasarım aşamasında planlanan kasıtlı boyutsal farktır. Tek bir özelliğin ne kadar değişebileceğini tanımlayan toleransın aksine, boşluk iki özellik (tipik olarak bir mil ve bir delik) arasındaki ilişkiyi tanımlar.
Yaygın bir yanlış anlama: tolerans ve boşluk birbirinin yerine kullanılabilir. Değildir. Tolerans süreç varyasyonunu yönetir. Boşluk işlevsel amacı yönetir. İki parça da tolerans içinde olabilir ve boşluk yanlışsa yine de monte edilemeyebilir. Tersine, iyi seçilmiş bir boşluk normal işleme varyasyonunu absorbe eder ve el ile uydurma gerektirmeden öngörülebilir montaj sağlar.
CNC perspektifinden bakıldığında, boşluk kararları işleme stratejisini, muayene kriterlerini ve montaj kuvvetini doğrudan etkiler. Kasıtlı olarak tanımlanmalıdır — şansa bırakılmamalı veya atölyede ayarlanmamalıdır.
Boşluk, Geçiş ve Girişim
Boşluk payı (boşluk geçme). En küçük delik en büyük mili aşar, parçalar arasında boşlukla serbest montajı garanti eder. Kayan bileşenler, bağlantı elemanı delikleri ve termal genleşme alanı gerektiren montajlar için yaygındır.
Geçiş payı (geçiş geçmesi). Boşluk sıfıra yakındır — montaj, gerçek boyutlara bağlı olarak hafif boşluk veya hafif girişimle sonuçlanabilir. Yüksek montaj kuvveti olmadan hassas konumun önemli olduğu yerlerde kullanılır.
Girişim payı (pres geçme). En büyük mil kasıtlı olarak en küçük deliği aşar, elastik deformasyon yoluyla kalıcı bağlantılar oluşturur. Bu, kontrollü işleme, yüzey kalitesi ve genellikle pres veya termal montaj yöntemleri gerektirir.
Tolerans vs. Boşluk: Temel Farklar
CNC üretiminde, bu iki kavram farklı mühendislik problemlerini ele alır:
Hoşgörü yanıtlar: Bu özellik ne kadar değişebilir ve hâlâ kabul edilebilir?
Boşluk yanıtlar: Bu parçalar monte edildiğinde nasıl bir araya gelmelidir?
Bunları karıştırmak, tek başına muayeneden geçen ancak montaj sırasında başarısız olan parçalara yol açar. Sık karşılaştığımız bir tuzak: tasarımcıların gerçek sorun yanlış boşluk olduğunda bir geçme sorununu “düzeltmek” için toleransı sıkılaştırması. Bu, montaj sorununu çözmeden işleme maliyetini artırır.
| Aspect | Hoşgörü | Boşluk |
|---|---|---|
| Birincil rol | Varyasyonu kontrol et | Geçmeyi tanımla |
| Uygulandığı alan | Tek özellik | Eşleşen özellikler |
| Ana etki | İşleme ve muayene | Montaj ve işlev |
| Maliyet etkeni | Doğruluk çabası | Montaj riski |
| Yaygın hata | Aşırı sıkma | Tanımsız bırakma |
Her ikisi birlikte tasarlanmalıdır. Gerçekçi olmayan toleranslarla doğru boşluk maliyeti şişirir. Yanlış boşlukla gerçekçi toleranslar montajı bozar. Yalnızca her ikisi de uyumlu olduğunda üretim öngörülebilir ve ekonomik hale gelir.
Tolerans ve Pay CNC İşleme Doğruluğunu Nasıl Etkiler
Daha Sıkı Toleranslar Her Şeyi Değiştirir
Daha sıkı toleranslar basitçe “daha hassas kesim” anlamına gelmez. Bir parçanın nasıl üretilmesi gerektiğini temelden değiştirirler.
Toleranslar sıkılaştıkça kesme parametreleri yavaşlar — daha düşük ilerleme hızları ve daha sığ kesme derinlikleri sapmayı, termal büyümeyi ve titreşimi sınırlar. Ek bitirme geçişleri tek geçişli işlemenin yerini alır, çevrim süresi ve kümülatif risk ekler. Daha yüksek makine kabiliyeti gerekebilir: daha iyi iş mili rijitliği, daha sıkı eksen tekrarlanabilirliği, termal kompanzasyon veya kurulum hatasını azaltmak için 5-axis işleme.
Üretim verilerimize dayanarak, tipik bir alüminyum 6061 özelliğinde ±0,05 mm'den ±0,01 mm'ye geçiş, işleme süresini –50% artırır ve muayene süresini iki katına çıkarır. Nominal boyut aynı kalsa bile toleransın gizli maliyeti budur.
Pay İşleme Rotasını Şekillendirir
Pay, sonraki operasyonlar için kasıtlı olarak ne kadar malzeme bırakıldığını ve işleme adımları arasında varyasyonun nasıl absorbe edildiğini tanımlar.
Çoğu hassas CNC parçası için kaba işleme artı bitirme stratejisi en iyi sonucu verir. Kaba işleme, kontrollü bir bitirme payı bırakarak — kritik yüzeylerde tipik olarak 0,2–0,5 mm — malzemeyi hızlıca kaldırır. Bu, iç gerilmelerin gevşemesine ve son boyutlandırmadan önce boyutların stabilize olmasına olanak tanır.
Sıkı özelliklerde tek geçişli net boyut işleme denemesi risklidir. Bitirme payı olmadan takım aşınması, termal etkiler veya küçük kurulum varyasyonları için tampon yoktur. Sonuç genellikle hurda veya yeniden işlemedir. Doğru pay planlaması, öngörülebilir takım ömrüyle tutarlı son doğruluk sağlar.
Maliyet Etkisi: Aşırı Sıkı Toleranslar Üretim Maliyetini Neden Artırır
Tolerans-Maliyet Eğrisi
Tolerans ile maliyet arasındaki ilişki doğrusal değildir. Toleranslar sıkılaştıkça maliyet kademeli olarak artmaz — hızlanır. İzin verilen varyasyondaki küçük bir azalma, takım, proses kontrolü ve muayenede orantısız değişiklikleri zorlayabilir.
Daha sıkı toleranslar, sapma ve termal büyümeyi sınırlamak için daha yavaş kesim gerektirir. Boyut kaymasını önlemek için takımların daha erken değiştirilmesi gerektiğinden takım ömrünü kısaltırlar. Ek bitirme geçişleri makine süresini katlar. Muayene maliyeti paralel olarak artar — basit ölçümün yerini CMM ölçüm alır ve sıcaklık kontrolü kritik hale gelir. Tolerans ölçüm sistemi kabiliyetine yaklaştığında yanlış redler artar.
Teslim ettiğimiz projelerde, 15 özellikli bir alüminyum muhafazada kritik olmayan toleransları ±0,02 mm'den ±0,05 mm'ye gevşetmek, teklif fiyatını % düşürdü ve teslim süresini 3 gün kısalttı — montaj veya işlev üzerinde sıfır etkiyle.
Alıcıların Sıklıkla Gözden Kaçırdığı Gizli Maliyetler
Muayene süresi ve kuyrukta bekleme. CMM muayenesi, özellikle muayene kapasitesinin sınırlı olduğu yüksek karışımlı ortamlarda teslim süresine saatler veya günler ekleyebilir.
Yeniden işleme ve hurda riski. Minimum proses marjıyla normal varyasyon uygunsuzluk haline gelir. İşlevsel olarak kabul edilebilir parçalar boyutsal kayma nedeniyle yine de hurdaya ayrılabilir.
Tedarikçi havuzunun daralması. Sıkı toleranslar birçok yetenekli tedarikçiyi dışlar. Daha az kalifiye tedarikçi, daha az rekabet, daha yüksek fiyatlar ve daha büyük tedarik zinciri riski anlamına gelir.
Daha uzun teslim süreleri. Hassas planlama, ek muayene ve muhafazakâr işleme, teslimatı uzatır — zamana kritik programlar için sıklıkla gözden kaçırılan bir maliyet.
Limitler ve Geçmeler: Tolerans ve Payı Birlikte Uygulama
Sistem Nasıl Çalışır
Limitler ve geçmeler sistemi, eşleşen parçaların nasıl monte edildiğini kontrol etmek için tolerans ve payı birlikte uygular. Temel bir boyutla başlar — mil ve delik için paylaşılan nominal boyut. Bu temel boyut etrafında limitler, her özellik için izin verilen maksimum ve minimum boyutları tanımlar.
Her özellik, temel boyuta göre konumlandırılmış bir tolerans bölgesi işgal eder. Mil ve delik tolerans bölgelerinin göreli konumu, montaj sonucunu belirleyen payı oluşturur. ISO 286'ya göre geçmeler üç kategoriye ayrılır:
Boşluk geçme: Delik tolerans bölgesi tamamen mil bölgesinin üzerinde yer alır ve boşluğu garanti eder. Kolay montaj ve bakım kolaylığı sağlar.
Geçiş geçmesi: Bölgeler örtüşür veya neredeyse temas eder. Sınırlı montaj kuvvetiyle hassas konumlandırma sağlar.
Sıkı geçme: Mil bölgesi delik bölgesinin üzerinde yer alır ve tork iletimi veya kalıcı bağlantılar için garantili pres geçme oluşturur.
Standart ISO geçme sınıfları (H7/g6, H7/k6, H7/p6), önceden tanımlanmış tolerans bölgesi kombinasyonları sağlayarak tasarım ve üretim arasındaki deneme-yanılmayı azaltır.
Pratik Hesaplama: Boşluk Geçme
Tasarım amacı: Garantili boşlukla sorunsuz montaj (braket içinde konumlandırma pimi).
Temel boyut: 20,00 mm. Delik: 20,000–20,021 mm. Mil: 19,980–19,995 mm.
Minimum boşluk (pay) = Min delik − Maks mil = 20,000 − 19,995 = +0,005 mm
Maksimum boşluk = 20,021 − 19,980 = 0,041 mm
Montaj her zaman elle mümkündür. CNC işleme normal parametrelerde çalışır. Boşluk, termal büyümeyi ve proses kaymasını absorbe ederek hurda riskini düşük tutar.
Pratik Hesaplama: Sıkı Geçme
Tasarım amacı: Kalıcı bağlantı (göbeğe preslenmiş mil).
Temel boyut: 20,00 mm. Delik: 19,980–19,990 mm. Mil: 20,010–20,020 mm.
Maksimum girişim = Min delik − Maks mil = 19,980 − 20,020 = −0,040 mm
Minimum girişim = 19.990 − 20.010 = −0,020 mm
Montaj, pres geçme veya termal yöntemler gerektirir. İşleme stratejisi önemli ölçüde sıkılaşır — bitirme payı kritiktir ve takım aşınması geçme kalitesini doğrudan etkiler. Yüzey kalitesi, yerleştirme kuvvetini ve sıyırma riskini etkiler. Sıcaklık kontrollü CMM muayenesi genellikle gereklidir.
| Öğe | Boşluklu Geçme | Sıkı Geçme |
|---|---|---|
| Boşluk | Pozitif | Negatif |
| Montaj yöntemi | El / kaydırmalı | Pres / termal |
| CNC riski | Düşük | Yüksek |
| Maliyet hassasiyeti | Düşük–orta | Yüksek |
CNC Parçaları için Tasarım ve DFM Kılavuzları
DFM, tolerans ve pay kararlarının doğrudan maliyete, teslim süresine ve üretim başarısına dönüştüğü yerdir.
Üretilebilir Toleranslar Nasıl Belirlenir
Yaygın bir hata: tüm çizime tek bir sıkı tolerans uygulamak. Bu, işlevsel hiyerarşiyi göz ardı eder ve maliyeti önemli ölçüde artırır.
Yalnızca önemli olanı kontrol edin. Geçme, hizalama, sızdırmazlık veya hareketi etkileyen özelliklere sıkı toleranslar uygulayın. İşlevsel olmayan boyutların ISO 2768 genel toleranslarına göre daha geniş sınırlar içinde serbest kalmasına izin verin.
Tolerans yığılmasından kaçının. ASME Y14.5 ilkelerine göre kümülatif hatayı önlemek için işlevsel datamlardan — zincirleme özelliklerden değil — boyutlandırın.
Toleransı prosese uygun hale getirin. Tek bir kurulumda işlenen özellikler daha sıkı tolerans tutabilir. Çoklu kurulum veya uzun erişimli özellikler daha geniş pay veya tasarım değişiklikleri gerektirir.
Atölye deneyimimizden, gereksiz yere sıkı her tolerans daha yavaş ilerlemeleri, ek bitirme geçişlerini ve daha fazla muayeneyi zorlar — hiçbir işlevsel fayda sağlamadan.
CNC Tedarikçinizle İş Birliği Yapın
Tasarımcılar tedarikçilerle erken iletişime geçtiğinde DFM önemli ölçüde iyileşir:
Yetenek hakkında sorun. “Özel prosesler olmadan güvenilir şekilde hangi toleransı tutabilirsiniz?” sorusu genellikle spesifikasyonları güvenli şekilde gevşetme fırsatlarını ortaya çıkarır.
Toleransı maliyete bağlayın. Tedarikçiler maliyet sıçramalarının nerede oluştuğunu — ek kurulumlar, taşlama adımları, CMM muayenesi — ve küçük tolerans değişikliklerinin fiyatı nasıl etkilediğini belirleyebilir.
Stratejik olarak optimize edin. Kritik olmayan birkaç toleransı gevşetmek bile çevrim süresini, takım maliyetini ve hurda oranını azaltabilir. Üretim verilerimize dayanarak, kritik olmayan özelliklerde tolerans optimizasyonu tipik olarak teklif fiyatını sıfır işlevsel ödünle 10–25% azaltır.
Sonuç
Üretimde tolerans ve pay farklı ancak tamamlayıcı roller üstlenir. Tolerans, kaçınılmaz işleme varyasyonunu yönetir — bir özelliğin ne kadar sapabileceğini ve hâlâ işlev görebileceğini. Pay, eşleşen parçalar arasındaki amaçlanan montaj ilişkisini tanımlar — gerçek dünyada nasıl geçmeleri gerektiğini. Bu kavramları karıştırmak, tek başına muayeneden geçen ancak montaj sırasında başarısız olan parçalara yol açar.
Aşırı sıkı toleranslar, gizli üretim maliyetinin en yaygın kaynaklarından biridir. Proses pencerelerini daraltır, işlemeyi yavaşlatır, muayene yükünü artırır ve hurda riskini yükseltir — genellikle işlevi iyileştirmeden. İyi seçilmiş paylar, gerçekçi toleranslarla eşleştirildiğinde, proses esnekliğini korurken güvenilir montaj sağlar. En iyi sonuçlar üretim öncelikli kararlardan gelir: gerçek CNC yeteneğini yansıtan tasarımlar, erken tedarikçi iş birliği ve işleve uygun tolerans spesifikasyonları — korkuya değil. Bir sonraki CNC projeniz için toleransları optimize etmek üzere yardıma mı ihtiyacınız var? DFM incelemesi ve hassas işleme desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Pay toleransın bir parçası mıdır?
Hayır — ilişkilidirler ancak farklıdırlar. Tolerans, tek bir özelliğin izin verilen varyasyonunu tanımlar. Pay, istenen geçmeyi elde etmek için eşleşen özellikler arasındaki kasıtlı boyut farkını tanımlar. Büyük boşluk payı ile sıkı toleranslara veya küçük pay ile gevşek toleranslara sahip olabilirsiniz. İkisini karıştırmak, montaj sorunlarının yaygın bir nedenidir.
CNC işleme için “çok sıkı” ne kadar sıkıdır?
Evrensel bir eşik yoktur, ancak pratik bir kural vardır: toleranslar prosesin doğal yeteneğine yaklaştığında maliyet doğrusal olmayan şekilde artar. Deneyimimize göre, standart 3 eksenli CNC ekipmanında ±0.01 mm'den daha sıkı özellikler tipik olarak daha yavaş ilerlemeler, ek bitirme geçişleri, termal kontrol ve CMM muayenesi gerektirir. Bir tolerans işlevsel değer katmadan özel prosesleri zorluyorsa, muhtemelen çok sıkıdır.
Daha gevşek toleranslar hâlâ işlevsel geçme sağlayabilir mi?
Evet — genellikle daha güvenilir şekilde. İşlevsel geçme, mutlak sıkılığa değil paya bağlıdır. İyi seçilmiş bir boşluk veya girişim payı normal varyasyonu tolere eder ve hâlâ doğru şekilde monte edilir. Kritik olmayan toleransları gevşetmek proses marjını artırır, hurdayı azaltır ve işlevden ödün vermeden tutarlılığı iyileştirir.
Tolerans mı pay mı olduğuna kim karar verir — tasarımcı mı yoksa üretici mi?
Tasarımcılar, gerekli geçme (pay) dahil olmak üzere işlevsel amacı tanımlar. Üreticiler uygulanabilirliği doğrular ve belirtilen toleransların makul maliyetle elde edilip edilemeyeceği konusunda tavsiyede bulunur. En iyi sonuçlar erken iş birliğinden gelir: tasarımcılar parçanın ne yapması gerektiğini belirtir; üreticiler ne kadar güvenilir şekilde üretilebileceğini doğrular ve mümkün olduğunda optimizasyonlar önerir.
Toleranslar teslim süresini nasıl etkiler?
Daha sıkı toleranslar tipik olarak işleme geçişleri, muayene adımları ve CMM ekipmanı için kuyruk süresi ekleyerek teslim süresini artırır. Ayrıca tedarikçi havuzunu daraltır, bu da tedariki geciktirebilir. Kritik olmayan toleransları gevşetmek çevrim süresini kısaltır ve üretim seçeneklerini genişletir — genellikle zamana duyarlı programlarda teslim riskini azaltmanın en hızlı yoludur.


