
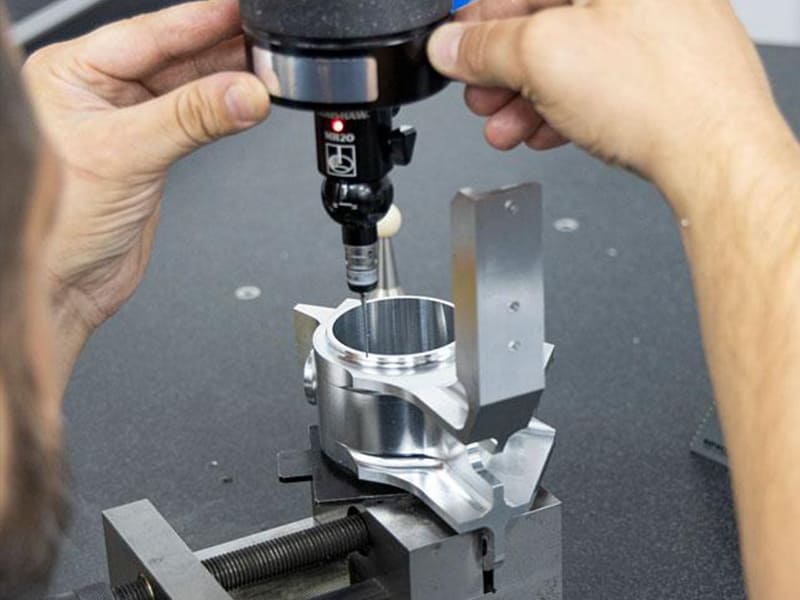
Nous examinons chaque mois des centaines de plans fournis par nos clients. Le problème le plus fréquent n’est pas une géométrie erronée ni un mauvais choix de matériau, mais bien des spécifications de tolérance qui ne correspondent pas à la réalité de la fabrication. Des pièces dont chaque caractéristique est cotée à ±0,01 mm, alors que seules deux surfaces d'accouplement en ont réellement besoin. Des jeux non définis, ce qui fait que les assemblages par emboîtement ne s'emboîtent pas ou se désassemblent. Ces problèmes n'apparaissent qu'au moment de l'usinage ou de l'assemblage, alors qu'il est déjà trop tard pour y remédier à moindre coût.
Pour bien comprendre les notions de tolérance et de marge dans le domaine de la fabrication, il faut établir un lien entre l'intention de conception, la capacité CNC, le comportement à l'assemblage et le coût total. Cet article explique ces deux concepts dans une optique axée sur la production : leur signification, leurs différences, leur influence sur la précision d’usinage et l’ajustement, leur impact réel sur les coûts et les délais de livraison, ainsi que des recommandations pratiques en matière de conception pour la fabrication (DFM) permettant de réaliser des économies sans compromettre la fonctionnalité. Que vous soyez un ingénieur rédigeant des cahiers des charges, un acheteur examinant des devis ou un fabricant planifiant la production, définir correctement les tolérances et les marges dès le départ permet d’éviter les défaillances en aval les plus courantes — et les plus coûteuses.
Qu'est-ce que la tolérance dans le secteur de la fabrication ?
Définition : variation autorisée, et non erreur
La tolérance correspond à la plage de variation dimensionnelle autorisée pour une caractéristique. Chaque cote figurant sur un plan comporte une valeur nominale ainsi que des limites supérieure et inférieure qui définissent l'amplitude de l'écart acceptable tout en respectant les exigences fonctionnelles.
Une distinction essentielle : la tolérance n’est pas une erreur. L’erreur correspond à une variation inévitable liée à l’usinage, à l’outillage, à la température et à la mesure. La tolérance désigne la manière dont les ingénieurs gèrent cette variation afin que les pièces restent interchangeables et fonctionnelles. Concevoir sans tenir compte de tolérances réalistes revient à supposer l’existence d’un processus parfait — ce qui n’existe pas dans la fabrication CNC.
Du point de vue de l'usinage, une tolérance plus stricte ne signifie pas “ viser avec plus de précision ”. Cela implique un nombre réduit de stratégies d'usinage viables, davantage d'étapes de contrôle, un temps de cycle plus long et une charge de contrôle accrue.
Types de tolérances dans l'usinage CNC
Plusieurs formats apparaissent sur les plans CNC :
Tolérance bilatérale (±) permet une variation identique de part et d'autre de la valeur nominale (par exemple, 50,00 ± 0,05 mm). Ce format offre une grande souplesse et est le plus couramment utilisé.
Tolérance unilatérale n'autorise une variation que dans un seul sens (par exemple, +0,00 / −0,10 mm). Les ingénieurs utilisent cette tolérance pour les ajustements, les jeux ou les éléments qui ne doivent pas dépasser une dimension maximale.
Dimensions limites n'afficher que la plage autorisée (par exemple, 49,95–50,00 mm), afin d'éliminer toute ambiguïté lors des opérations d'inspection et de production.
Dans les conceptions sophistiquées, ces tolérances dimensionnelles sont souvent complétées par des contrôles GD&T conformes à la norme ASME Y14.5 ou ISO 1101, qui prennent en compte la forme, l'orientation et la position — et pas seulement la taille. La tolérance dimensionnelle à elle seule garantit rarement un assemblage fonctionnel.
Qu'est-ce qu'une tolérance dans le secteur de la fabrication ?
Prise en compte en tant que différence de conception intentionnelle
Le jeu est la différence dimensionnelle intentionnelle entre des pièces à assembler, prévue dès la phase de conception afin d'obtenir un type d'ajustement spécifique. Contrairement à la tolérance — qui définit l'amplitude de variation admissible d'une caractéristique donnée —, le jeu définit la relation entre deux caractéristiques (généralement un arbre et un alésage).
Une idée reçue courante : la tolérance et la marge de jeu seraient interchangeables. Ce n'est pas le cas. La tolérance permet de gérer les variations du processus. La marge de jeu permet de garantir le bon fonctionnement. Deux pièces peuvent toutes deux respecter les tolérances et pourtant ne pas pouvoir être assemblées si la marge de jeu est mal choisie. À l'inverse, une marge de jeu bien choisie absorbe les variations normales d'usinage et garantit un assemblage prévisible sans ajustement manuel.
Dans le cadre d'un système CNC, les décisions relatives aux tolérances ont une incidence directe sur la stratégie d'usinage, les critères de contrôle et la force d'assemblage. Elles doivent être définies de manière réfléchie — et non laissées au hasard ni ajustées en atelier.
Dégagement, transition et interférence
Jeu de passage (ajustement avec jeu). Le plus petit trou dépasse le plus grand axe, ce qui garantit un montage sans contrainte avec un jeu entre les pièces. Couramment utilisé pour les composants coulissants, les trous de fixation et les assemblages nécessitant un jeu pour la dilatation thermique.
Indemnité de transition (adaptation à la transition). Le jeu est quasi nul — le montage peut entraîner un léger jeu ou un léger serrage, selon les dimensions réelles. Utilisé lorsque la précision du positionnement est essentielle sans nécessiter de force de montage importante.
Tolérance d'interférence (ajustement serré). L'arbre le plus large dépasse volontairement le trou le plus petit, ce qui crée des assemblages permanents par déformation élastique. Cela nécessite un usinage contrôlé, un état de surface précis et, souvent, des méthodes d'assemblage par pression ou thermiques.
Tolérance et marge de tolérance : principales différences
Dans la fabrication CNC, ces deux concepts répondent à des problèmes d'ingénierie différents :
Tolérance Réponses : Dans quelle mesure cette caractéristique peut-elle varier tout en restant acceptable ?
Allocation Réponses : Comment ces pièces doivent-elles s'emboîter lors de l'assemblage ?
Les confondre conduit à la fabrication de pièces qui passent le contrôle individuellement mais qui présentent des défauts lors de l'assemblage. Une erreur courante que l'on observe souvent : les concepteurs resserrent les tolérances pour “ résoudre ” un problème d'ajustement, alors que le véritable problème réside en réalité dans une marge d'ajustement incorrecte. Cela augmente les coûts d'usinage sans pour autant résoudre le problème d'assemblage.
| Aspect | Tolérance | Allocation |
|---|---|---|
| Fonction principale | Variation de contrôle | Définir la notion d'adéquation |
| S'applique à | Fonction unique | Caractéristiques de l'accouplement |
| Impact principal | Usinage et contrôle qualité | Montage et fonctionnement |
| Facteur de coût | Effort de précision | Risque lié au montage |
| Erreur courante | Serrage excessif | Laisser sans définition |
Ces deux éléments doivent être conçus conjointement. Une marge correcte associée à des tolérances irréalistes fait grimper les coûts. À l'inverse, des tolérances réalistes associées à une marge incorrecte empêchent l'assemblage. Ce n'est que lorsque ces deux éléments sont en adéquation que la fabrication devient prévisible et économique.
Influence des tolérances et des marges sur la précision d'usinage selon la norme CNC
Des tolérances plus strictes changent la donne
Des tolérances plus strictes ne signifient pas simplement “ une usinage plus précis ”. Elles modifient fondamentalement la manière dont une pièce doit être fabriquée.
À mesure que les tolérances se resserrent, les paramètres d’usinage ralentissent : des vitesses d’avance plus faibles et des profondeurs de coupe moins importantes limitent la flexion, la dilatation thermique et les vibrations. Des passes de finition supplémentaires remplacent l’usinage en une seule passe, ce qui allonge la durée du cycle et augmente le risque cumulé. Des capacités accrues de la machine peuvent s’avérer nécessaires : une meilleure rigidité de la broche, une répétabilité plus précise des axes, une compensation thermique ou un usinage 5-axis pour réduire les erreurs de réglage.
D'après nos données de production, le fait de passer d'une tolérance de ±0,05 mm à ±0,01 mm sur une pièce type en aluminium 6061 augmente la durée d'usinage de 30 à 50% et double le temps d'inspection. C'est là le coût caché de la tolérance, même lorsque la cote nominale reste identique.
La tolérance détermine le parcours d'usinage
La surépaisseur définit la quantité de matière laissée intentionnellement pour les opérations ultérieures et la manière dont les variations sont absorbées entre les différentes étapes d'usinage.
Pour la plupart des pièces de précision CNC, une stratégie combinant dégrossissage et finition s'avère la plus efficace. L'usinage de dégrossissage permet d'enlever rapidement la majeure partie du matériau tout en laissant une marge de finition contrôlée — généralement comprise entre 0,2 et 0,5 mm sur les surfaces critiques. Cela permet aux contraintes internes de se relâcher et aux dimensions de se stabiliser avant le calibrage final.
Tenter un usinage « net-size » en une seule passe sur des éléments de petite taille comporte des risques. En l'absence de surépaisseur de finition, il n'y a aucune marge de manœuvre pour compenser l'usure de l'outil, les effets thermiques ou les légères variations de réglage. Cela se traduit souvent par des rebuts ou des retouches. Une bonne planification des surépaisseurs permet d'obtenir une précision finale constante et une durée de vie prévisible de l'outil.
Impact sur les coûts : pourquoi des tolérances trop strictes augmentent les coûts de fabrication
La courbe tolérance-coût
La relation entre la tolérance et le coût n'est pas linéaire. À mesure que les tolérances se resserrent, le coût n'augmente pas progressivement, mais s'accélère. Une légère réduction de la variation admissible peut entraîner des changements disproportionnés au niveau de l'outillage, du contrôle des processus et de l'inspection.
Des tolérances plus serrées exigent une coupe plus lente afin de limiter la déformation et la dilatation thermique. Elles réduisent la durée de vie des outils, car ceux-ci doivent être remplacés plus tôt pour éviter toute dérive dimensionnelle. Les passes de finition supplémentaires multiplient le temps d’usinage. Les coûts d’inspection augmentent en parallèle : la mesure CMM remplace le simple contrôle à l’aide de jauges, et le contrôle de la température devient essentiel. Lorsque la tolérance avoisine les limites du système de mesure, le nombre de faux rejets augmente.
Dans le cadre des projets que nous avons menés à bien, l'assouplissement des tolérances non critiques de ±0,02 mm à ±0,05 mm sur un boîtier en aluminium comportant 15 caractéristiques a permis de réduire le prix proposé de 22% et de raccourcir le délai de livraison de 3 jours, sans aucun impact sur l'assemblage ou le fonctionnement.
Les coûts cachés que les acheteurs ont souvent tendance à négliger
Durée des contrôles et files d'attente. Le contrôle CMM peut allonger les délais de livraison de plusieurs heures, voire de plusieurs jours, en particulier dans les environnements à forte diversité de produits où la capacité de contrôle est limitée.
Risque de retouches et de rebuts. Lorsque la marge de tolérance du processus est minimale, les variations normales sont considérées comme des non-conformités. Des pièces fonctionnellement acceptables peuvent tout de même être mises au rebut en raison d'un écart dimensionnel.
Réduction du vivier de fournisseurs. Les tolérances très strictes excluent de nombreux fournisseurs compétents. Un nombre réduit de fournisseurs qualifiés se traduit par une concurrence moindre, des prix plus élevés et un risque accru au niveau de la chaîne d'approvisionnement.
Des délais de livraison plus longs. Une planification rigoureuse, des contrôles supplémentaires et un traitement prudent allongent les délais de livraison — un coût souvent négligé dans le cadre de programmes où le temps est un facteur critique.
Limites et ajustements : utilisation conjointe des tolérances et des marges de tolérance
Fonctionnement du système
Le système de cotes limites et d'ajustements combine tolérances et surépaisseurs pour contrôler l'assemblage des pièces complémentaires. Il part d'une cote de base, c'est-à-dire la cote nominale commune à l'arbre et à l'alésage. Autour de cette cote de base, les limites définissent les dimensions maximales et minimales admissibles pour chaque caractéristique.
Chaque élément occupe une zone de tolérance définie par rapport à la cote de base. La position relative des zones de tolérance de l'arbre et de l'alésage détermine le jeu qui conditionne le résultat de l'assemblage. Conformément à la norme ISO 286, les ajustements se répartissent en trois catégories :
Ajustement avec jeu : La zone de tolérance de l'alésage se situe entièrement au-dessus de la zone de l'arbre, ce qui garantit un jeu suffisant. Cela facilite le montage et l'entretien.
Coupe « Transition » : Les zones se chevauchent ou se touchent presque. Permet un positionnement précis avec un effort de montage réduit.
Ajustement serré : La zone de l'arbre se trouve au-dessus de la zone de l'alésage, ce qui garantit un ajustement serré pour la transmission du couple ou les assemblages permanents.
Les classes d'ajustement ISO standard (H7/g6, H7/k6, H7/p6) proposent des combinaisons prédéfinies de zones de tolérance, ce qui réduit les essais et erreurs entre la conception et la fabrication.
Calcul pratique : ajustement avec jeu
Objectif de conception : Montage aisé avec jeu garanti (goupille de positionnement dans le support).
Dimension de base : 20,00 mm. Alésage : 20,000–20,021 mm. Tige : 19,980–19,995 mm.
Jeu minimal (tolérance) = Alésage minimal − Arbre maximal = 20,000 − 19,995 = +0,005 mm
Dégagement maximal = 20,021 − 19,980 = 0,041 mm
Le montage peut toujours être effectué à la main. L'usinage CNC s'effectue selon des paramètres normaux. Le jeu permet d'absorber la dilatation thermique et les variations liées au processus, ce qui réduit le risque de rebuts.
Calcul pratique : ajustement serré
Objectif de conception : Assemblage permanent (arbre emmanché dans le moyeu).
Dimension de base : 20,00 mm. Alésage : 19,980–19,990 mm. Tige : 20,010–20,020 mm.
Interférence maximale = Alésage minimal − Diamètre maximal de l'arbre = 19,980 − 20,020 = −0,040 mm
Interférence minimale = 19,990 − 20,010 = −0,020 mm
L'assemblage nécessite des méthodes d'ajustement par pression ou thermiques. La stratégie d'usinage est très stricte : la marge de finition est cruciale et l'usure des outils influe directement sur la qualité de l'ajustement. L'état de surface influe sur la force d'insertion et le risque de grippage. Un contrôle CMM avec régulation de la température est généralement requis.
| Objet | Coupe ample | Ajustement serré |
|---|---|---|
| Allocation | Positif | Négatif |
| Méthode d'assemblage | Manuelle / coulissante | Pression / thermique |
| Risque CNC | Faible | Élevé |
| Sensibilité au coût | Faible à modéré | Élevé |
Directives de conception et de fabrication (DFM) pour les composants CNC
C'est dans le cadre de la conception pour la fabrication (DFM) que les choix relatifs aux tolérances et aux marges se répercutent directement sur les coûts, les délais de fabrication et la réussite de la production.
Comment définir des tolérances réalisables
Une erreur courante : appliquer une tolérance stricte à l'ensemble du dessin. Cela revient à ne pas tenir compte de la hiérarchie fonctionnelle et fait grimper les coûts de manière spectaculaire.
Ne contrôlez que ce qui compte vraiment. Appliquez des tolérances serrées aux caractéristiques ayant une incidence sur l'ajustement, l'alignement, l'étanchéité ou le mouvement. Laissez les cotes non fonctionnelles varier dans des limites plus larges, conformément aux tolérances générales de la norme ISO 2768.
Évitez le cumul des tolérances. Cotes à partir de repères fonctionnels — et non de caractéristiques enchaînées — afin d'éviter les erreurs cumulatives, conformément aux principes de la norme ASME Y14.5.
Adapter la tolérance au processus. Les éléments usinés en une seule opération permettent de respecter des tolérances plus strictes. Les éléments nécessitant plusieurs opérations ou de grande longueur requièrent une marge plus importante ou des modifications de conception.
D'après notre expérience sur le terrain, chaque tolérance inutilement stricte entraîne des avances plus lentes, des passes de finition supplémentaires et davantage de contrôles, sans apporter aucun avantage fonctionnel.
Collaborez avec votre fournisseur CNC
La conception pour la fabrication (DFM) s'améliore considérablement lorsque les concepteurs impliquent les fournisseurs dès le début du projet :
Renseignez-vous sur les capacités. “ Quelle tolérance pouvez-vous garantir de manière fiable sans recourir à des procédés spécifiques ? ” : cette question permet souvent d’identifier des possibilités d’assouplir les spécifications en toute sécurité.
Établir un lien entre la tolérance et le coût. Les fournisseurs peuvent identifier les sources de hausses de coûts — réglages supplémentaires, étapes de rectification, contrôle CMM — et déterminer dans quelle mesure de légères variations de tolérance influent sur le prix.
Optimiser de manière stratégique. Le fait d'assouplir ne serait-ce que quelques tolérances non critiques peut permettre de réduire la durée du cycle, le coût de l'outillage et le taux de rebut. D'après nos données de production, l'optimisation des tolérances sur les caractéristiques non critiques permet généralement de réduire le prix proposé de 10 à 25%, sans aucun compromis sur le plan fonctionnel.
Conclusion
Dans le domaine de la fabrication, la tolérance et la marge de jeu jouent des rôles différents mais complémentaires. La tolérance permet de gérer les variations inévitables liées à l'usinage : elle définit dans quelle mesure une caractéristique peut s'écarter de la norme tout en restant fonctionnelle. La marge de jeu, quant à elle, définit la relation d'assemblage prévue entre les pièces à accoupler : elle indique comment celles-ci doivent s'ajuster dans la réalité. Confondre ces deux concepts conduit à la fabrication de pièces qui, bien qu'elles passent l'inspection individuellement, ne s'assemblent pas correctement lors du montage.
Les tolérances trop strictes constituent l’une des sources les plus courantes de coûts de fabrication cachés. Elles réduisent les marges de manœuvre des processus, ralentissent l’usinage, alourdissent la charge de travail liée aux contrôles et augmentent le risque de rebut — souvent sans pour autant améliorer la fonctionnalité. Des marges de tolérance bien choisies, associées à des tolérances réalistes, permettent un assemblage fiable tout en préservant la flexibilité des processus. Les meilleurs résultats découlent de décisions axées sur la fabrication dès le départ : des conceptions qui reflètent les capacités réelles du CNC, une collaboration précoce avec les fournisseurs et des spécifications de tolérance adaptées à la fonctionnalité — et non dictées par la peur. Vous avez besoin d’aide pour optimiser les tolérances de votre prochain projet CNC ? [Contactez notre équipe d’ingénieurs] pour bénéficier d’une analyse DFM (conception pour la fabrication) et d’un accompagnement en usinage de précision.
FAQ
La tolérance inclut-elle la souplesse ?
Non — ces deux notions sont liées, mais distinctes. La tolérance définit la variation autorisée d’une caractéristique donnée. La marge définit la différence de dimension intentionnelle entre des caractéristiques d’accouplement afin d’obtenir l’ajustement souhaité. Il est possible d’avoir des tolérances serrées avec une marge importante, ou des tolérances lâches avec une marge réduite. La confusion entre ces deux notions est une cause fréquente de problèmes d’assemblage.
À partir de quel serrage peut-on considérer qu’un serrage est “ trop serré ” pour l’usinage CNC ?
Il n'existe pas de seuil universel, mais voici une règle pratique : dès que les tolérances s'approchent de la capacité naturelle du procédé, les coûts augmentent de manière non linéaire. D’après notre expérience, les tolérances inférieures à ±0,01 mm sur un équipement standard à 3 axes CNC nécessitent généralement des avances plus lentes, des passes de finition supplémentaires, un contrôle thermique et une inspection CMM. Si une tolérance impose des procédés spéciaux sans apporter de valeur fonctionnelle, elle est probablement trop stricte.
Des tolérances plus larges permettent-elles tout de même d'obtenir un ajustement fonctionnel ?
Oui — et souvent de manière plus fiable. L’ajustement fonctionnel dépend de la tolérance, et non d’un serrage absolu. Une tolérance de jeu ou d’interférence bien choisie permet de s’adapter aux variations normales tout en garantissant un assemblage correct. Assouplir les tolérances non critiques augmente la marge de manœuvre du processus, réduit les rebuts et améliore la régularité sans compromettre le fonctionnement.
Qui décide de la différence entre « tolérance » et « tolérance admissible » : le concepteur ou le fabricant ?
Les concepteurs définissent l'objectif fonctionnel, y compris l'ajustement requis (marge). Les fabricants vérifient la faisabilité et indiquent si les tolérances spécifiées peuvent être respectées à un coût raisonnable. Les meilleurs résultats découlent d'une collaboration précoce : les concepteurs précisent ce que la pièce doit faire ; les fabricants confirment dans quelle mesure elle peut être fabriquée de manière fiable et suggèrent des optimisations lorsque cela est possible.
En quoi les tolérances influent-elles sur les délais de livraison ?
Des tolérances plus strictes allongent généralement les délais de livraison en nécessitant davantage de passes d'usinage, d'étapes de contrôle et de temps d'attente pour les équipements CMM. Elles réduisent également le nombre de fournisseurs potentiels, ce qui peut retarder l'approvisionnement. Assouplir les tolérances non critiques permet de raccourcir la durée du cycle de production et d'élargir les options de fabrication — ce qui constitue souvent le moyen le plus rapide de réduire les risques liés aux délais dans le cadre de programmes où le temps est un facteur critique.


