
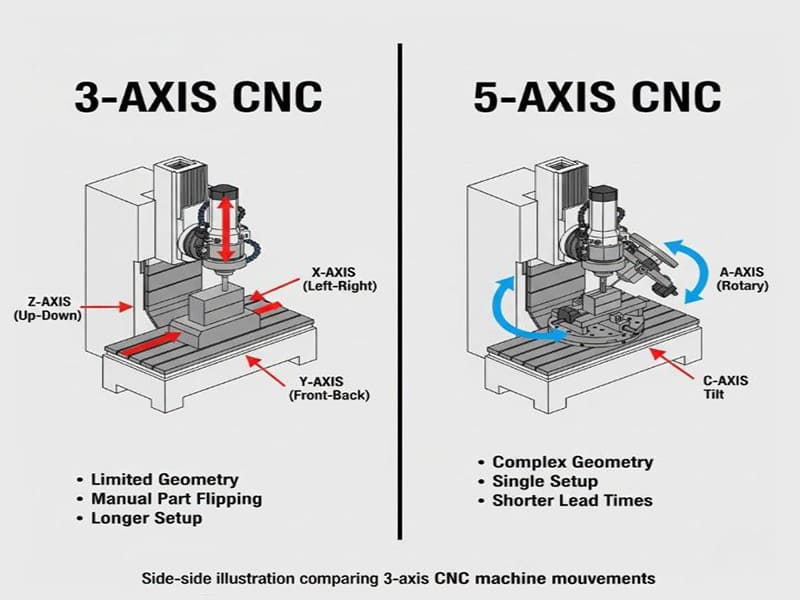
Die Frage nach 5-Achs-CNC-Maschinen im Vergleich zur 3-Achs-Bearbeitung taucht in der Entwicklung kundenspezifischer Teile ständig auf – und die Antwort ist selten so einfach wie “mehr Achsen bedeuten bessere Teile”. Die eigentliche Frage ist, ob die Teilegeometrie, die Toleranzanforderungen und das Produktionsvolumen die zusätzliche Komplexität und die Kosten rechtfertigen. Ein Bauteil, das in CAD einfach aussieht, kann auf einer 3-Achs-Maschine teuer und langsam werden, wenn es fünf Aufspannungen und drei Vorrichtungen benötigt, um fertiggestellt zu werden. Dasselbe Teil könnte in einer einzigen Aufspannung auf einer 5-axis-Maschine laufen – aber nur, wenn die CAM-Programmierung, die Werkzeugstrategie und die Prozessplanung korrekt ausgeführt werden.
Dieser Artikel betrachtet den Vergleich als technische Entscheidung und nicht als Leistungsschau. Beide Prozesse haben klare Stärken und klar definierte Grenzen. Zu verstehen, wo jeder einzelne Wert liefert – und wo nicht – ist das, was Ingenieuren und Einkaufsteams ermöglicht, von Anfang an den richtigen Prozess festzulegen, anstatt den falschen erst bei der Erstmusterprüfung zu entdecken.
Was ist eine 5 Axis-CNC-Maschine und wie unterscheidet sie sich von 3 Achsen?
Achskonfiguration: Lineare vs. rotatorische Freiheit
Die standardmäßige 3-Achs-Bearbeitung bewegt das Schneidwerkzeug entlang X, Y und Z – links/rechts, vorne/hinten und oben/unten. Dies ist für prismatische Teile, ebene Flächen und Merkmale, die aus einer Richtung zugänglich sind, völlig ausreichend. Die Einschränkung tritt auf, wenn das Teil angeschrägte Flächen, zusammengesetzte Merkmale oder Geometrie auf mehreren Seiten aufweist. Der Zugang zu diesen Merkmalen erfordert erneutes Einspannen, eine neue Bezugspunkt-Einrichtung und eine weitere Runde der Ausrichtungsprüfung. Jede Neupositionierung birgt potenzielle Fehler.
Eine 5-axis-CNC-Maschine fügt zwei Rotationsachsen hinzu – typischerweise als A, B oder C bezeichnet, je nach Maschinenkonfiguration. Diese Achsen neigen und drehen das Werkzeug oder das Werkstück, sodass das Schneidwerkzeug das Teil aus praktisch jedem Winkel erreichen kann, ohne es physisch zu versetzen. Das Ergebnis sind weniger Aufspannungen, eine konsistentere Bezugspunkt-Referenz und Zugang zu Geometrien, die in 3 Achsen einfach nicht effizient erreicht werden können.
3+2-Indexierte Bearbeitung vs. kontinuierliche 5-Achs-Bewegung
Nicht jeder 5-axis-Betrieb führt alle Achsen gleichzeitig aus. Bei der indexierten (3+2) Bearbeitung verriegeln die Rotationsachsen in einem festen Winkel, während der Schnitt nur entlang X, Y und Z erfolgt. Dieser Ansatz bearbeitet angeschrägte Bohrungen, geneigte Ebenen und Mehrflächen-Merkmale effizient – mit einfacherer Programmierung als bei vollständiger simultaner Bewegung. Der Großteil der 5-axis-Arbeit in allgemeinen CNC-Bearbeitungsbetrieben ist tatsächlich 3+2 und nicht kontinuierlich.
Kontinuierliche 5-axis-Bearbeitung bewegt alle Achsen gleichzeitig während des Schnitts. Dies ist der richtige Ansatz für Freiformflächen, Laufradschaufeln, Turbinenkomponenten und komplexe organische Geometrien, bei denen sich die Werkzeugorientierung kontinuierlich ändern muss, um einen konsistenten Eingriff aufrechtzuerhalten. Die Programmierkomplexität und die Prüfanforderungen sind höher, aber für die richtigen Anwendungen sind die Verbesserungen bei Oberflächenqualität und geometrischer Genauigkeit erheblich.
| Fähigkeit | 3-Achsen-Bearbeitung | 5-Achsen-Bearbeitung |
|---|---|---|
| Lineare Bewegung | X, Y, Z | X, Y, Z |
| Rotatorische Bewegung | Keine | A/B/C (2 Achsen) |
| Typische Aufspannungen | Mehrere | Reduziert/einzeln |
| Zugang zu komplexen Oberflächen | Begrenzt | Ausgezeichnet |
| Programmierkomplexität | Niedrig | Mittel bis hoch |
Wie eine 5 Axis-CNC-Maschine die Genauigkeit gegenüber der 3-Achs-Bearbeitung verbessert
Genauigkeit in der CNC-Bearbeitung ist nicht nur eine Maschinenspezifikation – sie ist ein Ergebnis aus Anzahl der Aufspannungen, Vorrichtungs-Konsistenz, Bezugspunkt-Strategie und Werkzeugeingriffsbedingungen. Hier wird der Genauigkeitsvergleich zwischen 5-axis und 3 Achsen konkret.
Einzelaufspannungs-Bearbeitung und Fehlerakkumulation
Jedes Mal, wenn ein Teil in der 3-Achs-Bearbeitung neu eingespannt wird, wird eine neue Bezugspunkt-Referenz eingeführt. Selbst mit Präzisionsvorrichtungen und sorgfältiger Ausrichtung birgt jede Neupositionierung Positionsunsicherheit – typischerweise 0,02–0,05 mm pro Neuaufspannung bei einer gut gewarteten Vorrichtung. Bei einem Teil, das vier Aufspannungen zur Fertigstellung benötigt, kann sich dieser Fehler bis zu dem Punkt akkumulieren, an dem Positionstoleranzen zwischen Merkmalen auf verschiedenen Flächen nicht mehr zuverlässig eingehalten werden können.
Die Fünfachs-Bearbeitung eliminiert die meisten dieser Zwischenaufspannungen. Wenn alle kritischen Merkmale aus einer einzigen Aufspannung bearbeitet werden, teilen sie sich während des gesamten Prozesses eine Bezugspunkt-Referenz. Für eine mehrflächige Luftfahrt-Halterung aus Aluminium 6061-T6 mit Positionstoleranzen von ±0,02 mm zwischen Bohrungsmustern auf zwei senkrechten Flächen ist die Einzelaufspannungs-5-axis-Bearbeitung oft die einzige zuverlässige Produktionsmethode – nicht weil die Maschine absolut genauer ist, sondern weil der Bezugspunkt-Versatz zwischen Aufspannungen eliminiert wird.
Dieselbe Halterung aus 316L-Edelstahl stellt zusätzliche Herausforderungen dar. Das Material kaltverfestigt sich unter wiederholtem Schneiden, und jede Aufspannung führt erneut Schnittkraftschwankungen ein, die dünne Wände verformen oder bezugspunktempfindliche Merkmale verschieben können. Die Fähigkeit der Fünfachs-Bearbeitung, das Teil in weniger Operationen fertigzustellen, reduziert die Häufigkeit, mit der das Werkstück vollständigen Aufspannungs-Be- und Entladevorgängen ausgesetzt ist – was bei Materialien, die auf mechanische Spannung reagieren, von Bedeutung ist.
Werkzeugorientierung und Dimensionsstabilität
In der 3-Achs-Bearbeitung erzwingen tiefe Kavitäten und geneigte Flächen oft lange Werkzeugüberstände. Ein 12-mm-Schaftfräser, der 60 mm aus dem Halter herausragt, biegt sich unter Schnittkräften messbar durch – und diese Durchbiegung überträgt sich direkt in Dimensionsfehler am Teil. Bei Aluminium 6061-T6 ist dies mit konservativen Parametern beherrschbar. Bei 316L-Edelstahl mit ähnlichen Überstandsverhältnissen sind die Schnittkräfte höher und das Prozessfenster zur Einhaltung von ±0,01-mm-Toleranzen verengt sich erheblich.
Die 5-Achsen-Bearbeitung adressiert dies, indem sie es dem Werkzeug ermöglicht, Merkmale aus einem günstigeren Winkel anzufahren, wodurch die effektive Reichweite verkürzt und die Durchbiegung reduziert wird. Anstatt ein langes Werkzeug vertikal in ein tiefes Merkmal zu tauchen, kann das Bauteil geneigt werden, sodass ein kürzeres, steiferes Werkzeug dieselbe Geometrie in einem Winkel erreicht. Das Ergebnis ist eine bessere Dimensionsstabilität, eine konsistentere Oberflächengüte und eine geringere Empfindlichkeit gegenüber Werkzeugverschleißschwankungen über eine Produktionsserie hinweg.
Oberflächengüte und geometrische Konsistenz
Freiformflächen sind der Bereich, in dem die 3-Achsen-Bearbeitung am meisten kämpft und die 5-axis-Bearbeitung am deutlichsten glänzt. Bei 3-Achsen wird die Rippenhöhe auf gekrümmten Oberflächen durch den Zeilenabstand gesteuert – engere Zeilenabstände bedeuten eine bessere Oberfläche, aber längere Zykluszeiten. Die kontinuierliche 5-axis-Bearbeitung kann das Werkzeug neigen, um eine nahezu null effektive Rippenhöhe auf zusammengesetzten Kurven zu halten, was eine Oberflächenrauheit von Ra 0,4–0,8 µm direkt aus der Bearbeitung erzeugt und oft Handpolieren oder sekundäre Endbearbeitungsschritte überflüssig macht.
Für medizinische Implantate und orthopädische Komponenten, bei denen die Oberflächenkonsistenz sowohl die Funktion als auch die behördliche Inspektion beeinflusst, hat diese Fähigkeit einen echten Produktionswert, der über die Ästhetik hinausgeht.
Effizienzvergleich: Zykluszeit, Werkzeugstandzeit und Produktionsdurchsatz
Effizienz bei der CNC-Bearbeitung dreht sich nicht nur um die Schnittgeschwindigkeit – sie ist das kombinierte Ergebnis aus Rüstzeit, Werkzeugstandzeit, Nichtschneidezeit und nachgelagerter Nacharbeit. All diese Faktoren verschieben sich signifikant zwischen 3-Achsen- und 5-axis-Prozessen.
Zykluszeit: Wo die echten Einsparungen liegen
Der sichtbarste Effizienzgewinn bei der 5-axis-Bearbeitung ist nicht schnelleres Schneiden – es ist die reduzierte Nichtschneidezeit. Bei der 3-Achsen-Bearbeitung verbringt ein komplexes Bauteil, das vier Aufspannungen erfordert, einen erheblichen Teil seiner gesamten Produktionszeit damit, zwischen den Operationen gereinigt, neu positioniert, neu genullt und neu geprüft zu werden. Bei einer Präzisionskomponente für die Luft- und Raumfahrt mit einer Schnittzeit von 45 Minuten pro Aufspannung können die vier Aufspannungen 3–4 Stunden Handhabungs- und Verifizierungszeit pro Bauteil hinzufügen.
Die 5-Achsen-Bearbeitung komprimiert dies. Eine einzige Einspannung mit einer Datumsprüfung eliminiert drei dieser vier Handhabungszyklen. Für Produktion mit niedrigem bis mittlerem Volumen, bei der die Rüstzeit einen großen Anteil der Gesamtzeit pro Bauteil ausmacht, reduziert diese Kompression direkt die Durchlaufzeit und die Stückkosten.
Auch die Werkzeugbahneffizienz verbessert sich. Die simultane 5-Achsen-Bewegung ermöglicht kürzere, direktere Werkzeuganfahrten zu Merkmalen. Weniger Leerschnitte, weniger Rückzüge und kontinuierliche Schnittbewegungen reduzieren die Zykluszeit auf der Maschine selbst – insbesondere bei konturierten Bauteilen, bei denen 3-Achsen-Werkzeugbahnen viele kurze segmentierte Passagen erfordern.
Werkzeugstandzeit: Kontrollierte Eingriffswinkel
Der Werkzeugverschleiß bei der 3-Achsen-Bearbeitung wird teilweise durch Geometriezwänge bestimmt. Langreichweiten-Werkzeuge, die in suboptimalen Winkeln eingreifen, erzeugen ungleichmäßige Spanlasten und konzentrieren Wärme an bestimmten Punkten der Schneidkante. Bei schwierigen Materialien wie 316L-Edelstahl oder Ti-6Al-4V beschleunigt dies den Verschleiß und macht Werkzeugwechselintervalle schwer vorhersagbar.
Die 5-Achsen-Bearbeitung ermöglicht es, das Werkzeug so zu orientieren, dass die Schnittkräfte entlang seiner stärksten Achse wirken. Die Spanlastverteilung verbessert sich, die Wärme verteilt sich gleichmäßiger entlang der Schneidkante, und Verschleißmuster werden vorhersagbar. Bei einer Ti-6Al-4V-Komponente für die Luft- und Raumfahrt kann der Wechsel von 3-Achsen mit langen Werkzeugverlängerungen zu 5-axis mit optimierter Werkzeugneigung die Wendeschneidplattenstandzeit um 30–50% verlängern – eine bedeutende Reduzierung der Werkzeugkosten und ungeplanter Maschinenstopps bei längeren Produktionsserien.
Der Kompromiss zwischen Programmierung und Rüsten
Die 5-Achsen-Bearbeitung verlagert die Komplexität in die Programmierung und Simulation, anstatt auf die Werkstattfläche. Ein 3-Achsen-Prozess könnte 2 Stunden Programmierung und 4 Stunden Rüsten über mehrere Operationen erfordern. Ein 5-axis-Prozess für dasselbe Bauteil könnte 5 Stunden Programmierung, aber nur 45 Minuten Rüsten und Ausführen benötigen. Bei einer Charge von 20 Teilen gewinnt der 5-axis-Ansatz deutlich bei der Gesamtzeit. Für ein einzelnes Prototypenteil ist die Rechnung ausgeglichener.
| Zeitfaktor | 3-Achsen-Bearbeitung | 5-Achsen-Bearbeitung |
|---|---|---|
| Programmierzeit | Kurz | Länger |
| Rüstzeit pro Teil | Länger (mehrere Operationen) | Kurz (einmalige Einspannung) |
| Nacharbeitsrisiko | Höher | Unter |
| Am besten geeignet für | Hohes Volumen, einfache Teile | Niedriges–mittleres Volumen, komplexe Teile |
Kosteneinsparungen: Wann lohnt sich eine 5 Axis-CNC-Maschine?
Bei der Bewertung von 5-axis im Vergleich zu 3-Achsen hinsichtlich der Kosten muss die gesamten Herstellungskosten pro Teil betrachtet werden – nicht der Stundensatz der Maschine. Der Stundensatz einer 5-axis-Maschine ist höher, aber diese Zahl sagt nicht aus, was ein Teil tatsächlich in der Herstellung kostet.
Maschinenkosten, Programmierung und Qualifikationsanforderungen
Ein 5-axis-Bearbeitungszentrum für die Produktion verursacht deutlich höhere Investitionskosten als eine 3-Achsen-Fräsmaschine – typischerweise 2–4× höher, abhängig von Verfahrwegen, Genauigkeitsspezifikation und Palettensystem. CAM-Softwarelizenzen für die 5-axis-Programmierung verursachen zusätzliche Kosten, ebenso wie spezielle Postprozessoren und Kollisionssimulationsumgebungen. Die Programmierung einer komplexen 5-axis-Operation erfordert Ingenieure, die Mehrachsen-Kinematik, Werkzeugorientierungsstrategien und die Auswirkungen des Interpolationsverhaltens der Steuerung auf die tatsächliche Schnittgeometrie verstehen.
Die 3-Achsen-Bearbeitung profitiert von einfacherer Programmierung, einem größeren Arbeitskräftepool und geringeren Ausrüstungskosten. Für einfache prismatische Teile, die in großen Stückzahlen produziert werden, sind diese Vorteile real und sollten nicht zugunsten einer 5-Achsen-Fähigkeit verworfen werden, die keinen Mehrwert für die Funktion des Teils bietet.
Wann 5-Achsen niedrigere Kosten pro Teil liefert
Die wirtschaftliche Begründung für die 5-axis-Bearbeitung wird mit zunehmender Teilekomplexität stärker. Eine strukturelle Titanhalterung für eine Luft- und Raumfahrtanwendung, die vier Aufspannungen auf einer 3-Achsen-Maschine erfordert – jeweils mit eigener Vorrichtung, Bezugsprüfung und Teilprüfung – kann bei geringen Stückzahlen $180–220 Rüstkosten pro Teil verursachen. Dieselbe Halterung auf einer 5-axis-Maschine in einer einzigen Aufspannung könnte diese Kosten auf $40–60 reduzieren, was den höheren Stundensatz mehr als ausgleicht.
Für Prototypen- und EVT/DVT-Bauten, bei denen die Kosten pro Teil von Rüst- und Konstruktionszeit dominiert werden und nicht von Materialkosten, führt die 5-axis-Bearbeitung trotz höherer Maschinenstundensätze oft zu schnellerer Lieferung und niedrigeren Gesamtrechnungskosten.
Umgekehrt wird eine einfache Aluminiumhalterung aus 6061-T6 mit drei parallelen Flächen, Standardbohrungsmustern und Toleranzen von ±0,1 mm effizient auf einer 3-Achsen-Maschine in zwei Aufspannungen hergestellt. Das Hinzufügen von 5-axis-Komplexität zu diesem Teil erhöht die Programmierzeit und die Maschinenkosten, ohne das Ergebnis zu verbessern.
Versteckte Kosten: Nacharbeit, Prüfung und Ausschuss
Jede zusätzliche Aufspannung bei der 3-Achsen-Bearbeitung ist ein Ausschussrisiko. Ein Teil, das die Erstprüfung besteht, aber nach der zweiten Aufspannung bei Positionstoleranzen zwischen Merkmalen versagt, hat die volle Bearbeitungszeit beider Operationen verbraucht, bevor das Problem entdeckt wird. Bei der Kleinserienproduktion von teuren Materialien – Titan, Inconel, medizinischem Edelstahl – hat dieses Ausschussrisiko erhebliche Kostenauswirkungen.
Die 5-Achsen-Bearbeitung reduziert dieses Risiko, indem das Bezugssystem während aller Schneidoperationen konsistent bleibt. Weniger Aufspannungen bedeuten weniger Prüf-Haltepunkte und weniger Gelegenheit für kumulative Fehler, Merkmale aus der Toleranz zu bringen, bevor das Problem erkannt wird.
| Entscheidungsfaktor | 3-Achsen-Bearbeitung | 5-Achsen-Bearbeitung |
|---|---|---|
| Bauteilgeometrie | Einfach, planar | Komplex, mehrflächig |
| Produktionsvolumen | Mittel bis hoch | Niedrig–mittel |
| Aufspannkomplexität | Mehrere Operationen | Minimal |
| Nacharbeitsrisiko | Höher | Unter |
| Gesamtkostenvorteil | Einfache Teile mit hohem Volumen | Komplexe Teile mit geringem Volumen |
Material- und Schnittstrategieunterschiede zwischen 5-Achsen und 3-Achsen
Das Materialverhalten unter Schnittlasten verstärkt die Prozessunterschiede zwischen 3-Achsen- und 5-axis-Bearbeitung. Bei Standard-Aluminiumlegierungen und gut zerspanbaren Materialien sind die Unterschiede beherrschbar. Bei schwierigen Materialien und verformungsempfindlichen Geometrien hat die Schnittstrategie einen direkten Einfluss auf die Maßhaltigkeit und die Ausschussrate.
Titan, Edelstahl und Hochtemperaturlegierungen
Ti-6Al-4V und 316L-Edelstahl haben zwei Eigenschaften gemeinsam, die bei der 3-Achsen-Bearbeitung Probleme verursachen: geringe Wärmeleitfähigkeit und hohe Schnittkräfte. Bei 3-Achsen-Operationen mit langen Werkzeugüberständen konzentriert sich die Wärme an der Werkzeugspitze und die Schnittkräfte schwanken, wenn sich der Eingriffswinkel über eine komplexe Oberfläche ändert. Bei Ti-6Al-4V besteht die Gefahr von Kaltverfestigung und thermischer Verformung. Bei 316L verfestigt eine inkonsistente Spanlast zwischen den Schnitten die Materialoberfläche zunehmend, was Endbearbeitungsoperationen erschwert und die Maßkontrolle weniger vorhersehbar macht.
Die 5-Achsen-Bearbeitung adressiert beide Probleme, indem das Werkzeug während des gesamten Schnitts einen konsistenten Eingriffswinkel beibehalten kann. Bei Ti-6Al-4V-Luftfahrtkomponenten bedeutet dies, dass die Schnittkräfte in axialer Richtung des Werkzeugs ausgerichtet bleiben – die Orientierung, in der Hartmetallwerkzeuge am stärksten sind. Empfohlene Parameter für die 5-axis-Bearbeitung von Ti-6Al-4V liegen typischerweise bei 40–60 m/min Schnittgeschwindigkeit mit 0,05–0,10 mm/Zahn Spanlast, niedriger als bei Aluminium, aber aufgrund der verbesserten Eingriffskonsistenz über eine längere Werkzeugstandzeit nachhaltig.
Bei 316L-Edelstahl in 5-axis-Operationen verhindert eine konsistente Spanlast den Aufbau von Kaltverfestigung, der Endbearbeitungsschnitte in Schruppoperationen verwandelt. Typische 5-axis-316L-Parameter liegen bei 80–120 m/min Schnittgeschwindigkeit mit Überflutungskühlung und 0,08–0,15 mm/Zahn Spanlast – erreichbar mit stabiler Werkzeugorientierung, aber bei mehrstufigen 3-Achsen-Operationen schwierig konsistent zu halten.
Werkzeugwegoptimierung für schwierige Materialien
Fortschrittliche Werkzeugwegstrategien unterscheiden die 5-axis weiter von der 3-Achsen-Bearbeitung bei schwierigen Materialien. Trochoidalfräsen und Werkzeugwege mit konstantem Eingriff – Strategien, die eine gleichmäßige Spanlast während des gesamten Schnitts aufrechterhalten – sind bei der 5-axis-Bearbeitung praktikabel, da das Werkzeug seine Orientierung anpassen kann, um den Eingriff auch auf komplexen Oberflächen konsistent zu halten. Bei 3-Achsen sind diese Strategien auf 2D-Profile und Taschen beschränkt, da die Werkzeugorientierung fixiert ist.
Die kontinuierlich variable Werkzeugneigung bei der 5-axis-Bearbeitung ermöglicht außerdem eine bessere Spanabfuhr bei tiefen Merkmalen. Späne verlassen die Schneidzone, anstatt erneut geschnitten zu werden, was den Wärmestau reduziert, die Werkzeugstandzeit verlängert und eine konsistentere Oberflächengüte beim letzten Schnitt erzeugt.
Dünnwandige und flexible Strukturen
Dünnwandige Bauteile – Rippen unter 2 mm, Wände mit Höhen-zu-Dicken-Verhältnissen über 8:1 und komplexe Leichtbaustrukturen – gehören zu den schwierigsten 3-Achs-Anwendungen. Laterale Schnittkräfte biegen dünne Wände während der Bearbeitung durch, und das Bauteil federt beim Entspannen in eine andere Position zurück. Der Maßfehler zeigt sich erst bei der Prüfung, nicht während des Schneidens.
Die Fünf-Achs-Bearbeitung reduziert dieses Problem, indem sie die Schnittkräfte auf die strukturell gestützten Abschnitte des Bauteils lenkt. Das Werkzeug kann von oben oder in einem Winkel ansetzen, der die Wand auf Druck statt auf Biegung belastet. Dieser Ansatz reduziert die elastische Durchbiegung während des Schneidens und verbessert die Maßwiederholbarkeit bei der Endprüfung – besonders wertvoll für Luftfahrt-Rippenstrukturen und medizinische Implantatgeometrien mit engen Wanddickentoleranzen.
| Material / Merkmal | 3-Achs-Strategie | 5-Achs-Strategie |
|---|---|---|
| Ti-6Al-4V | Konservative, lange Werkzeugauskragungen | Optimierte Neigung, stabiler Spanfluss |
| Edelstahl 316L | Risiko der Kaltverfestigung | Kontrollierter Eingriffswinkel |
| Dünnwandige Strukturen | Mehrere Schlichtschnitte, Durchbiegungsrisiko | Kraftgerichtetes, druckbelastetes Schneiden |
| Freiformflächen | Segmentierte Werkzeugpfade, Treppenstufenbildung | Kontinuierliche Werkzeugneigung, gleichmäßige Oberfläche |
Programmier- und CAM-Überlegungen: Warum 5-Achs mehr Engineering-Investition erfordert
Die Genauigkeits- und Effizienzvorteile der 5-axis-Bearbeitung kommen nicht automatisch. Sie entstehen durch sorgfältige Programmierung, gründliche Simulation und erfahrene Prozessplanung. Ohne diese Elemente produziert eine 5-axis-Maschine Bauteile, die nicht besser sind als das, was eine 3-Achs-Maschine hergestellt hätte – zu höheren Kosten.
CAM-Software-Anforderungen für 5-Achs-Operationen
Die Fünf-Achs-CAM-Programmierung unterscheidet sich grundlegend von der 3-Achs-Programmierung. Die Software muss die kontinuierliche Werkzeugorientierung im dreidimensionalen Raum berechnen, die Drehachsen-Grenzen der spezifischen Maschinenkonfiguration verwalten und flüssige Bewegungsübergänge über komplexe Oberflächen erzeugen. Die Genauigkeit des Postprozessors ist kritisch – eine geringfügige Abweichung zwischen der CAM-Ausgabe und dem kinematischen Modell der Maschine verursacht Positionierfehler, die sich als Oberflächendefekte oder Maßabweichungen zeigen.
Kollisionsvermeidungslogik ist eine weitere Komplexitätsebene. Bei der 5-axis-Bearbeitung können Werkzeug, Halter, Spindel, Rundtisch, Vorrichtung und Maschinenstruktur potenziell kollidieren, wenn sich die Maschine neigt und dreht. CAM-Systeme müssen die vollständige Maschinenumgebung modellieren und den Freiraum an jedem Punkt des Werkzeugpfads verifizieren – ein rechenintensiver Prozess, der Zeit in Anspruch nimmt, aber kostspielige Kollisionen an der Maschine verhindert.
Simulation und Verifikation vor dem Schneiden
Die virtuelle Verifizierung ist für 5-axis-Programme unerlässlich, insbesondere für simultane Bearbeitungen. Die vollständige Maschinensimulation – nicht nur die Werkzeugbahnvisualisierung – prüft auf Kollisionen, Überfahrbedingungen und schnelle Achsumkehrungen, die Oberflächenmarkierungen oder strukturelle Probleme verursachen könnten. Dieser Schritt erhöht die Programmierzeit, reduziert jedoch das Risiko von Ausschuss beim Erstmuster erheblich.
Für ein komplexes Luftfahrtbauteil aus Ti-6Al-4V betragen die Kosten einer durch Simulation verhinderten Kollision null. Die Kosten für die Entdeckung derselben Kollision an der Maschine – mit beschädigter Spindel, zerstörter Vorrichtung und verschrottetem $800-Titanbarren – sind sofort offensichtlich. Erfahrene Betriebe behandeln die Simulation als Pflicht, nicht als Option.
Prozessplanung als kritische Fähigkeit
Letztendlich hängt der Erfolg der 5-axis-Bearbeitung von der technischen Urteilsfähigkeit ab, bevor das Programm geschrieben wird. Werkzeugauswahl, Anstellwinkel, Merkmalsreihenfolge und Vorrichtungskonstruktion müssen alle in der Planungsphase gelöst werden. Die beste 5-axis-Maschine der Welt, die ein schlecht geplantes Programm ausführt, erzeugt mittelmäßige Ergebnisse. Ein gut geplanter Prozess auf einer Mittelklasse-5-axis-Maschine übertrifft oft eine Premium-Maschine, die ein nicht optimiertes Programm ausführt.
Der standardmäßige 5-axis-Arbeitsablauf unterstreicht dies:
CAD-Modell → 5-axis-CAM-Programmierung → Vollständige Maschinensimulation → Trockenlauf-Verifizierung → Produktionsbearbeitung
Jeder Schritt ist ein technischer Kontrollpunkt, nicht nur eine Softwareoperation.
Typische Anwendungen, bei denen die 5-Achs-Bearbeitung die 3-Achs-Bearbeitung übertrifft
Mehrere Anwendungskategorien zeigen durchgängig, wo die 5-axis-Fähigkeit messbaren Produktionswert bietet – nicht nur theoretische Flexibilität.
Luftfahrt-Struktur- und Triebwerkskomponenten
Luftfahrtkonsolen, Gehäuse, Blisks und Strukturrippen kombinieren enge geometrische Toleranzen, Mehrflächenmerkmale und schwer zerspanbare Legierungen. Eine Titan-Strukturkonsolen mit Bohrungsmustern auf drei orthogonalen Flächen und Positionstoleranzen von ±0,015 mm zwischen ihnen stellt eine einfache 5-axis-Anwendung dar. Die Bearbeitung auf einer 3-Achs-Maschine erfordert mindestens drei Aufspannungen – jede mit eigenem Bezugsfehler und jeweils Zeit für Vorrichtungswechsel und erneute Prüfung.
Über Strukturteile hinaus erfordern Laufräder und Blisks kontinuierliche 5-axis-Bewegungen, um Schaufelprofile sauber zu bearbeiten. Die 3-Achs-Bearbeitung dieser Oberflächen ist praktisch unmöglich, ohne Oberflächenqualitäten zu akzeptieren, die weit unter den Luftfahrtanforderungen liegen. Die 5-Achs-Bearbeitung mit optimierten Neigungswinkeln erzeugt die glatten, präzisen Schaufeloberflächen, die diese Komponenten direkt von der Maschine benötigen.
Medizinische Implantate und Präzisionsgeräte
Orthopädische Implantate – Hüftschäfte, Knie-Tibiaplatten, Wirbelsäulenkäfige – kombinieren komplexe organische Geometrie mit engen Maßtoleranzen und strengen Oberflächengüteanforderungen. Ra-Werte von 0,4–0,8 µm auf Lagerflächen und Positionstoleranzen von ±0,05 mm bei Fixierungsbohrungsmustern sind typische Anforderungen, die sowohl die Prozessauswahl als auch die Prüfstrategie bestimmen.
Kontinuierliche 5-axis-Bearbeitung erzeugt diese Oberflächen mit konsistentem Werkzeugeingriff und reduziert die Mikrounregelmäßigkeiten, die Handpolieren verursacht. Weniger Aufspannungen vereinfachen auch die Produktionsprüfkette – in der regulierten Medizinfertigung macht eine klare und minimale Aufspannungssequenz die Prozessvalidierung erheblich einfacher.
Komplexe Automobil- und Robotikkomponenten
Automobil-Prototypenkomponenten und Motorsportteile überschreiten häufig Konstruktionsgrenzen – kompakte Bauweise, integrierte Funktionen, zusammengesetzte Geometrien, die Konstruktionskompromisse erfordern würden, wenn sie auf 3-Achs-Fertigung beschränkt wären. Die 5-Achs-Bearbeitung unterstützt diese Geometrien, ohne den Konstrukteur zu zwingen, Freiräume für den 3-Achs-Werkzeugzugang hinzuzufügen, was das Bauteilgewicht reduziert und die Montage vereinfacht.
Für die Robotik kombinieren strukturelle Armglieder und Endeffektor-Gehäuse oft Montagebohrungen auf mehreren Flächen mit engen Rechtwinkligkeitsanforderungen. Die 5-axis-Bearbeitung in einer einzigen Aufspannung hält diese Beziehungen zuverlässiger als die 3-Achs-Bearbeitung mit mehreren Aufspannungen, und die schnellere Durchlaufzeit kommt den iterativen Entwicklungszyklen zugute, die in der Robotik üblich sind.
| Anwendungsbereich | Hauptherausforderungen | 5-Achs-Vorteil |
|---|---|---|
| Luft- und Raumfahrt-Bauteile | Enge GD&T, Mehrflächen, harte Legierungen | Genauigkeit in einer Aufspannung, Kraftkontrolle |
| Medizinprodukte | Oberflächengüte, Wiederholbarkeit | Konsistente Freiformbearbeitung |
| Automobil / Robotik | Komplexe Geometrie, schnelle Iteration | Reduzierte Aufspannungen, Designfreiheit |
So entscheiden Sie: Ein praktischer Auswahlleitfaden
Die richtige Prozesswahl hängt davon ab, die Teilanforderungen mit der Prozessfähigkeit abzugleichen – nicht davon, standardmäßig die fortschrittlichste verfügbare Option zu wählen.
Die 5-Achs-Bearbeitung ist sinnvoll, wenn:
- Das Teil Merkmale auf mehreren Flächen mit engen geometrischen Beziehungen aufweist (Positionstoleranzen über Aufspannungen hinweg)
- Bezugskonsistenz in einer Aufspannung erforderlich ist, um die Toleranz zu erfüllen
- Das Material schwer zerspanbar ist und von kontrollierter Werkzeugorientierung profitiert (Ti-6Al-4V, 316L, Inconel)
- Das Volumen niedrig bis mittel ist und die Rüstzeit einen erheblichen Anteil der Gesamtteilkosten ausmacht
- Freiformflächen eine kontinuierliche Werkzeugorientierung für die Oberflächenqualität erfordern
Die 3-Achs-Bearbeitung bleibt die richtige Wahl, wenn:
- Die Teilgeometrie prismatisch ist und Merkmale aus einer oder zwei Richtungen zugänglich sind
- Toleranzen innerhalb der Aufspannungswiederholbarkeit von Standardvorrichtungen erreichbar sind (±0,05 mm oder lockerer)
- Das Produktionsvolumen hoch ist und der Prozess stabil und gut charakterisiert ist
- Programmierzeit und CAM-Komplexität Einschränkungen darstellen
- Das Rohmaterial gut zerspanbar ist und der Werkzeugeingriff bei Standardparametern vorhersehbar ist
| Frage | Wenn ja → |
|---|---|
| Mehrflächenmerkmale mit enger GD&T? | 5-axis in Betracht ziehen |
| Bezugskonsistenz in einer Aufspannung erforderlich? | 5-axis in Betracht ziehen |
| Einfache Geometrie, hohes Volumen? | 3-Achs-Bearbeitung in Betracht ziehen |
| Programmierzeit ist eine große Einschränkung? | 3-Achs-Bearbeitung in Betracht ziehen |
| Schwieriges Material mit Kraftkontrollanforderungen? | 5-axis in Betracht ziehen |
Schlussfolgerung
Fünfachsige CNC-Bearbeitung und 3-achsige Bearbeitung sind keine konkurrierenden Technologien — sie sind Werkzeuge, die für unterschiedliche Fertigungsprobleme geeignet sind. Die 3-achsige Bearbeitung bleibt hocheffizient für prismatische Teile, Serienproduktion und Geometrien, bei denen die Toleranzanforderungen problemlos in die Prozessfähigkeit mehrerer Aufspannungen passen. Die 5-achsige Bearbeitung beweist ihren Wert, wenn Teilegeometrie, Toleranzbeziehungen zwischen Merkmalen oder Materialverhalten über das hinausgehen, was lineare Achsprozesse zuverlässig liefern können.
Die praktische Entscheidung hängt von den Gesamtfertigungskosten und dem Prozessrisiko ab, nicht von der Maschinenkomplexität. Bei komplexen Kleinserienteilen — Luftfahrtkonsolen, medizinischen Implantaten, Präzisionsarmaturen in schwierigen Materialien — reduziert die 5-achsige Bearbeitung den Rüstaufwand, verbessert die Bezugskonsistenz und senkt das Ausschussrisiko ausreichend, um die höheren Programmier- und Ausrüstungskosten zu rechtfertigen. Bei prismatischen Teilen in hoher Stückzahl mit unkomplizierten Toleranzen liefert ein gut optimierter 3-Achsen-Prozess durchgängig bessere Wirtschaftlichkeit. Die richtige Wahl bereits in der Konstruktionsphase zu treffen, verhindert die wesentlich teurere Entdeckung der falschen Wahl beim Erstmuster.
FAQ
Ist eine 5-axis CNC-Maschine immer genauer als 3-Achsen-Bearbeitung?
Nicht automatisch. Die Genauigkeit hängt vom gesamten Prozess ab – Aufspannstrategie, Vorrichtungskonstruktion und Bezugsflächenkonsistenz – nicht nur von der Achsenanzahl. Die Fünf-Achsen-Bearbeitung verbessert die Genauigkeit hauptsächlich durch die Reduzierung von Aufspann-bedingten Bezugsfehlern bei mehrseitigen Bauteilen. Bei einfachen einseitigen Bauteilen erreicht ein gut ausgelegter 3-Achsen-Prozess mit geeigneten Vorrichtungen eine gleichwertige Genauigkeit zu geringeren Kosten.
Wann ist die 3-Achsen-Bearbeitung weiterhin die bessere Wahl?
Die Drei-Achsen-Bearbeitung bleibt ideal für prismatische Bauteile mit einfacher Geometrie, Merkmalen, die aus einer oder zwei Richtungen zugänglich sind, sowie für die Serienproduktion, bei der der Prozess stabil und gut charakterisiert ist. Geringerer Programmieraufwand, schnellere Rüstzeiten für Wiederholaufträge und niedrigere Stundensätze führen bei begrenzter Komplexität oft zu besseren Gesamtkosten pro Teil.
Wie viel teurer ist die 5-axis-Bearbeitung pro Teil?
Die Maschinenstundensätze für 5-axis liegen typischerweise 30–60% höher als bei 3-Achsen. Die Kosten pro Teil können jedoch vergleichbar oder sogar niedriger sein, wenn die 5-axis-Bearbeitung die Anzahl der Vorrichtungen, Rüstzeiten und Nacharbeiten reduziert. Vergleichen Sie immer die gesamten Fertigungskosten – Programmierung plus Rüsten plus Bearbeitung plus Nacharbeit – nicht nur den Stundensatz.
Kann die 3+2-Indexbearbeitung die kontinuierliche 5-axis ersetzen?
Für viele Anwendungen ja. Die indexierte 3+2-Bearbeitung bewältigt Schrägbohrungen, geneigte Ebenen und mehrseitige prismatische Merkmale mit einfacherer Programmierung und geringerem Risiko als die vollständige simultane Bewegung. Kontinuierliche 5-axis wird speziell für Freiformflächen, weiche Übergänge über zusammengesetzte Kurven und Bauteile benötigt, bei denen während des gesamten Schnitts eine konstante Werkzeugorientierung erforderlich ist.
Beeinflusst das Produktionsvolumen den ROI einer 5-axis CNC-Maschine?
Erheblich. Der ROI ist am stärksten bei niedrigen bis mittleren Volumina und hoher Teilevielfalt, wo Rüstzeitreduzierung und Erstlauf-Ausbeute am wichtigsten sind. Bei einfachen Teilen in hoher Stückzahl liefert die optimierte 3-Achsen-Bearbeitung in der Regel bessere Wirtschaftlichkeit. Für Prototypen, EVT/DVT-Baumuster und komplexe Kleinserien bietet 5-axis oft schnellere Durchlaufzeiten, geringere Gesamtkosten und bessere Qualitätsergebnisse.


