
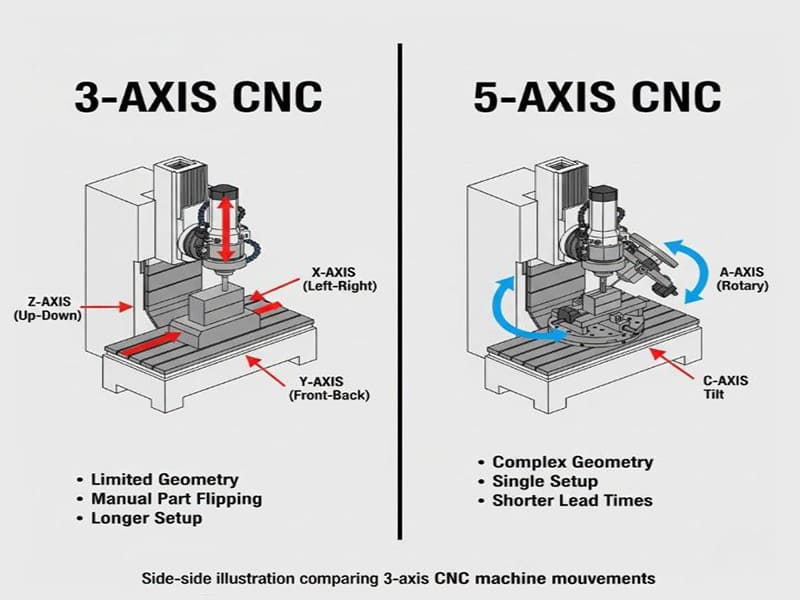
La questione della macchina CNC a 5 assi rispetto alla lavorazione a 3 assi emerge costantemente nello sviluppo di parti personalizzate — e la risposta è raramente semplice come “più assi equivalgono a parti migliori”. La vera domanda è se la geometria del pezzo, i requisiti di tolleranza e il volume di produzione giustifichino la complessità e il costo aggiuntivi. Un componente che sembra semplice in CAD può diventare costoso e lento su una macchina a 3 assi se richiede cinque configurazioni e tre attrezzature per essere completato. La stessa parte potrebbe essere lavorata in un unico bloccaggio su una macchina 5-axis — ma solo se la programmazione CAM, la strategia degli utensili e la pianificazione del processo vengono eseguite correttamente.
Questo articolo affronta il confronto come una decisione ingegneristica piuttosto che come una dimostrazione di capacità. Entrambi i processi hanno chiari punti di forza e limiti ben definiti. Comprendere dove ciascuno offre valore — e dove non lo offre — è ciò che consente a ingegneri e team di approvvigionamento di specificare il processo giusto fin dall'inizio, piuttosto che scoprire quello sbagliato durante l'ispezione del primo articolo.
Cos'è una Macchina 5 Axis CNC e in Cosa Si Differenzia da una a 3 Assi?
Configurazione degli Assi: Libertà Lineare vs Rotazionale
La lavorazione standard a 3 assi muove l'utensile da taglio lungo X, Y e Z — sinistra/destra, avanti/indietro e su/giù. Questo è del tutto adeguato per parti prismatiche, superfici piane e caratteristiche accessibili da una direzione. Il limite appare quando il pezzo ha superfici inclinate, caratteristiche composte o geometria su più lati. L'accesso a queste caratteristiche richiede un nuovo bloccaggio, una nuova impostazione del riferimento e un altro ciclo di verifica dell'allineamento. Ogni riposizionamento introduce un potenziale errore.
Una macchina 5-axis CNC aggiunge due assi rotazionali — tipicamente designati A, B o C a seconda della configurazione della macchina. Questi assi inclinano e ruotano l'utensile o il pezzo, consentendo all'utensile da taglio di avvicinarsi al pezzo praticamente da qualsiasi angolazione senza riposizionarlo fisicamente. Il risultato è un minor numero di configurazioni, un riferimento più coerente e l'accesso a geometrie che semplicemente non possono essere raggiunte in modo efficiente con 3 assi.
Lavorazione Indicizzata 3+2 vs Movimento Continuo a 5 Assi
Non tutte le operazioni 5-axis eseguono tutti gli assi simultaneamente. Nella lavorazione indicizzata (3+2), gli assi rotazionali si bloccano a un angolo fisso mentre il taglio procede solo lungo X, Y e Z. Questo approccio gestisce in modo efficiente fori inclinati, piani inclinati e caratteristiche su più facce — con una programmazione più semplice rispetto al movimento simultaneo completo. La maggior parte del lavoro 5-axis nei laboratori di lavorazione CNC generali è in realtà 3+2 piuttosto che continuo.
La lavorazione continua 5-axis muove tutti gli assi contemporaneamente durante il taglio. Questo è l'approccio giusto per superfici a forma libera, pale di giranti, componenti per turbine e geometrie organiche complesse dove l'orientamento dell'utensile deve cambiare continuamente per mantenere un impegno costante. La complessità di programmazione e i requisiti di verifica sono più elevati, ma per le applicazioni giuste i miglioramenti nella qualità superficiale e nella precisione geometrica sono significativi.
| Capacità | Lavorazione a 3 assi | Lavorazione a 5 assi |
|---|---|---|
| Movimento lineare | X, Y, Z | X, Y, Z |
| Movimento rotazionale | Nessuno | A/B/C (2 assi) |
| Configurazioni tipiche | Multipli | Ridotte / singola |
| Accesso a superfici complesse | Limitato | Eccellente |
| Complessità della programmazione | Basso | Da medio a alto |
Come una Macchina 5 Axis CNC Migliora la Precisione Rispetto alla Lavorazione a 3 Assi
La precisione nella lavorazione CNC non è solo una specifica della macchina — è il prodotto del numero di configurazioni, della coerenza delle attrezzature, della strategia dei riferimenti e delle condizioni di impegno dell'utensile. È qui che il confronto di precisione tra 5-axis e 3 assi diventa concreto.
Lavorazione a Configurazione Singola e Accumulo di Errori
Ogni volta che un pezzo viene nuovamente bloccato nella lavorazione a 3 assi, viene introdotto un nuovo riferimento. Anche con attrezzature di precisione e un attento allineamento, ogni riposizionamento comporta un'incertezza di posizionamento — tipicamente 0,02–0,05 mm per ri-configurazione su un'attrezzatura ben mantenuta. Per un pezzo che richiede quattro configurazioni per essere completato, quell'errore può accumularsi al punto che le tolleranze posizionali tra caratteristiche su facce diverse diventano impossibili da mantenere in modo affidabile.
La lavorazione a cinque assi elimina la maggior parte di queste configurazioni intermedie. Quando tutte le caratteristiche critiche vengono lavorate da un unico bloccaggio, condividono un unico riferimento per tutto il processo. Per una staffa aerospaziale multifaccia in alluminio 6061-T6 con tolleranze posizionali di ±0,02 mm tra i modelli di fori su due facce perpendicolari, la lavorazione 5-axis a configurazione singola è spesso l'unico metodo di produzione affidabile — non perché la macchina sia più precisa in termini assoluti, ma perché lo spostamento del riferimento tra le configurazioni viene eliminato.
La stessa staffa in acciaio inossidabile 316L presenta ulteriori sfide. Il materiale si incrudisce sotto tagli ripetuti, e ogni configurazione reintroduce variazioni delle forze di taglio che possono deflettere pareti sottili o spostare caratteristiche sensibili al riferimento. La capacità della lavorazione a cinque assi di completare il pezzo in meno operazioni riduce il numero di volte in cui il pezzo viene sottoposto a carico e scarico completo della configurazione — il che conta in materiali che rispondono allo stress meccanico.
Orientamento dell'Utensile e Stabilità Dimensionale
Nella lavorazione a 3 assi, cavità profonde e superfici inclinate spesso impongono lunghi sbalzi dell'utensile. Una fresa a candela da 12 mm estesa di 60 mm dal portautensile deflette in modo misurabile sotto le forze di taglio — e questa deflessione si traduce direttamente in errore dimensionale sul pezzo. Per l'alluminio 6061-T6, questo è gestibile con parametri conservativi. Per l'acciaio inossidabile 316L a rapporti di estensione simili, le forze di taglio sono più elevate e la finestra di processo per mantenere tolleranze di ±0,01 mm si restringe significativamente.
La lavorazione a 5 assi affronta questo problema consentendo all'utensile di avvicinarsi alle feature da un angolo più favorevole, riducendo la portata effettiva e diminuendo la deflessione. Invece di immergere un utensile lungo verticalmente in una feature profonda, il pezzo può essere inclinato così che un utensile più corto e più rigido acceda alla stessa geometria con un angolo. Il risultato è una migliore stabilità dimensionale, una finitura superficiale più costante e una ridotta sensibilità alla variazione dell'usura dell'utensile durante una serie di produzione.
Finitura Superficiale e Coerenza Geometrica
Le superfici a forma libera sono dove la lavorazione a 3 assi fatica di più e la lavorazione a 5 assi eccelle in modo più evidente. Nel 3 assi, l'altezza della cresta su superfici curve è controllata dalla distanza di passo — passi più stretti significano migliore finitura ma tempi di ciclo più lunghi. La lavorazione continua a 5 assi può inclinare l'utensile per mantenere un'altezza di cresta effettiva quasi nulla su curve composte, producendo rugosità superficiale di Ra 0,4–0,8 µm direttamente dalla lavorazione, eliminando spesso la lucidatura manuale o le fasi di finitura secondarie.
Per impianti medici e componenti ortopedici dove la coerenza superficiale influisce sia sulla funzione che sull'ispezione normativa, questa capacità ha un valore produttivo reale oltre l'estetica.
Confronto dell'Efficienza: Tempo di Ciclo, Durata Utensile e Produttività
L'efficienza nella lavorazione a 5 assi non riguarda solo la velocità di taglio — è il risultato combinato di tempo di setup, durata utensile, tempo non di taglio e rilavorazioni a valle. Tutti questi fattori cambiano in modo significativo tra processi a 3 assi e a 5 assi.
Tempo di Ciclo: Da Dove Arrivano i Veri Risparmi
Il guadagno di efficienza più visibile nella lavorazione a 5 assi non è il taglio più veloce — è la riduzione del tempo non di taglio. Nella lavorazione a 3 assi, un pezzo complesso che richiede quattro setup spende una frazione significativa del suo tempo di produzione totale per essere pulito, riposizionato, riazzerato e reispezionato tra le operazioni. Per un componente aerospaziale di precisione con un tempo di taglio di 45 minuti per setup, i quattro setup potrebbero aggiungere 3–4 ore di movimentazione e verifica per pezzo.
La lavorazione a 5 assi comprime tutto questo. Un singolo bloccaggio con una verifica del riferimento elimina tre di quei quattro cicli di movimentazione. Per la produzione a basso-medio volume dove il tempo di setup è una grande frazione del tempo totale del pezzo, questa compressione riduce direttamente i tempi di consegna e il costo per pezzo.
Anche l'efficienza del percorso utensile migliora. Il movimento simultaneo a 5 assi consente approcci più corti e più diretti dell'utensile alle feature. Meno tagli a vuoto, meno retrazioni e movimento di taglio continuo riducono il tempo di ciclo sulla macchina stessa — in particolare per componenti sagomati dove i percorsi utensile a 3 assi richiedono molti passaggi segmentati brevi.
Durata Utensile: Angoli di Impegno Controllati
L'usura dell'utensile nella lavorazione a 3 assi è in parte guidata da vincoli geometrici. Utensili a lungo sbalzo impegnati ad angoli non ottimali generano carichi di truciolo irregolari e concentrano il calore in punti specifici del tagliente. In materiali difficili come l'acciaio inossidabile 316L o il Ti-6Al-4V, questo accelera l'usura e rende difficili da prevedere gli intervalli di cambio utensile.
La lavorazione a 5 assi consente di orientare l'utensile così che le forze di taglio agiscano lungo il suo asse più resistente. La distribuzione del carico di truciolo migliora, il calore si diffonde più uniformemente lungo il tagliente e i modelli di usura diventano prevedibili. Per un componente aerospaziale in Ti-6Al-4V, il passaggio dal 3 assi con estensioni utensile lunghe al 5 assi con inclinazione ottimizzata dell'utensile può estendere la durata degli inserti del 30–50% — una riduzione significativa del costo utensile e degli arresti macchina non pianificati su serie di produzione più lunghe.
Il Compromesso tra Programmazione e Setup
La lavorazione a 5 assi carica la complessità in anticipo nella programmazione e nella simulazione piuttosto che sul piano di produzione. Un processo a 3 assi potrebbe richiedere 2 ore di programmazione e 4 ore di setup su più operazioni. Un processo a 5 assi per lo stesso pezzo potrebbe richiedere 5 ore di programmazione ma solo 45 minuti di setup e lavorazione. Su un lotto di 20 pezzi, l'approccio a 5 assi vince significativamente sul tempo totale. Per un singolo prototipo, l'equazione è più equilibrata.
| Fattore Temporale | Lavorazione a 3 assi | Lavorazione a 5 assi |
|---|---|---|
| Tempo di programmazione | Breve | Più lungo |
| Tempo di setup per pezzo | Più lungo (operazioni multiple) | Breve (bloccaggio singolo) |
| Rischio di rilavorazione | Più alto | Più basso |
| Il migliore per | Volume elevato, parti semplici | Volume basso–medio, parti complesse |
Compromessi di costo: quando vale l'investimento in una macchina 5 Axis CNC?
Valutare il costo di una 5-axis rispetto a una a 3 assi richiede di considerare il costo totale di produzione per pezzo — non la tariffa oraria della macchina. La tariffa oraria di una macchina 5-axis è più alta, ma quel numero non indica quanto costa realmente produrre un pezzo.
Costo della macchina, programmazione e requisiti di competenza
Un centro di lavoro 5-axis di produzione comporta un costo capitale significativamente più elevato rispetto a una fresatrice a 3 assi — tipicamente 2–4× superiore a seconda della corsa, della specifica di precisione e del sistema a pallet. Le licenze del software CAM per la programmazione 5-axis aggiungono ulteriori costi generali, così come i post-processori specializzati e gli ambienti di simulazione delle collisioni. Programmazione di un'operazione 5-axis complessa richiede ingegneri che comprendano la cinematica multiasse, le strategie di orientamento dell'utensile e come il comportamento di interpolazione del controllo influenzi la geometria effettiva del taglio.
La lavorazione a 3 assi beneficia di una programmazione più semplice, di un bacino di manodopera più ampio e di un costo delle attrezzature inferiore. Per parti prismatiche semplici prodotte in volume, questi vantaggi sono reali e non dovrebbero essere scartati a favore di una capacità a 5 assi che non aggiunge nulla alla funzione del pezzo.
Quando il 5 assi offre un costo per pezzo inferiore
Il caso economico a favore della lavorazione 5-axis si rafforza all'aumentare della complessità del pezzo. Una staffa strutturale in titanio per applicazioni aerospaziali che richiede quattro fissaggi su una macchina a 3 assi — ciascuno con la propria attrezzatura, verifica del datum e ispezione parziale — potrebbe comportare $180–220 di costi generali di fissaggio per pezzo a basso volume. La stessa staffa su una macchina 5-axis in un unico serraggio potrebbe ridurre tali costi generali a $40–60, compensando ampiamente la tariffa oraria più elevata.
Per le costruzioni di prototipi e le fasi EVT/DVT in cui il costo per pezzo è dominato dal tempo di attrezzaggio e di ingegneria piuttosto che dal costo del materiale, la lavorazione 5-axis spesso produce consegne più rapide e un costo totale in fattura inferiore nonostante le tariffe macchina più elevate.
Al contrario, una semplice staffa in alluminio 6061-T6 con tre facce parallele, schemi di fori standard e tolleranze ±0,1 mm è prodotta efficientemente su una macchina a 3 assi in due fissaggi. Aggiungere complessità 5-axis a questo pezzo aumenta il tempo di programmazione e il costo macchina senza migliorare il risultato.
Costi nascosti: rilavorazioni, ispezioni e scarti
Ogni fissaggio aggiuntivo nella lavorazione a 3 assi rappresenta un rischio di scarto. Un pezzo che supera l'ispezione della prima operazione ma fallisce sulle tolleranze posizionali tra le caratteristiche dopo il secondo fissaggio ha consumato l'intero tempo di lavorazione su entrambe le operazioni prima che il problema venga scoperto. Nella produzione a basso volume di materiali costosi — titanio, Inconel, acciaio inossidabile di grado medicale — questo rischio di scarto ha implicazioni di costo significative.
La lavorazione a 5 assi riduce questo rischio mantenendo il datum coerente durante tutte le operazioni di taglio. Meno fissaggi significano meno punti di controllo dell'ispezione e meno opportunità per l'errore cumulativo di spingere le caratteristiche fuori tolleranza prima che il problema venga rilevato.
| Fattore decisionale | Lavorazione a 3 assi | Lavorazione a 5 assi |
|---|---|---|
| Geometria del pezzo | Semplice, planare | Complesso, multifaccia |
| Volume di produzione | Medio-alto | Basso-medio |
| Complessità del setup | Operazioni multiple | Minimo |
| Rischio di rilavorazione | Più alto | Più basso |
| Vantaggio di costo totale | Parti semplici ad alto volume | Parti complesse a basso volume |
Differenze di materiale e strategia di taglio tra 5 assi e 3 assi
Il comportamento del materiale sotto carichi di taglio amplifica le differenze di processo tra lavorazione a 3 assi e 5-axis. Per le leghe di alluminio standard e i materiali a facile lavorabilità, le differenze sono gestibili. Per materiali difficili e geometrie sensibili alla deformazione, la strategia di taglio ha un impatto diretto sulla stabilità dimensionale e sul tasso di scarto.
Titanio, acciaio inossidabile e leghe ad alta temperatura
Il Ti-6Al-4V e l'acciaio inossidabile 316L condividono due caratteristiche che creano problemi nella lavorazione a 3 assi: bassa conducibilità termica e forze di taglio elevate. Nelle operazioni a 3 assi con sbalzi utensile lunghi, il calore si concentra sulla punta dell'utensile e le forze di taglio fluttuano mentre l'angolo di impegno cambia su una superficie complessa. Per il Ti-6Al-4V, questa combinazione rischia l'incrudimento e la distorsione termica. Per il 316L, l'incrudimento dovuto a carichi di truciolo incoerenti tra le passate indurisce progressivamente la superficie del materiale, rendendo le operazioni di finitura più difficili e il controllo dimensionale meno prevedibile.
La lavorazione a 5 assi affronta entrambi i problemi consentendo all'utensile di mantenere un angolo di impegno coerente durante tutto il taglio. Per i componenti aerospaziali in Ti-6Al-4V, ciò significa che le forze di taglio rimangono allineate con la direzione assiale dell'utensile — l'orientamento in cui gli utensili in carburo sono più resistenti. I parametri raccomandati nella lavorazione 5-axis del Ti-6Al-4V tipicamente prevedono una velocità di taglio di 40–60 m/min con un carico di truciolo di 0,05–0,10 mm/dente, inferiore all'alluminio ma sostenibile su una durata utensile più lunga grazie alla migliore coerenza dell'impegno.
Per l'acciaio inossidabile 316L nelle operazioni 5-axis, mantenere un carico di truciolo coerente previene l'accumulo di incrudimento che trasforma le passate di finitura in operazioni di sgrossatura. I parametri tipici per il 316L in 5-axis prevedono una velocità di taglio di 80–120 m/min con refrigerante a pieno flusso e un carico di truciolo di 0,08–0,15 mm/dente — ottenibile con un orientamento stabile dell'utensile ma difficile da mantenere costantemente nelle operazioni a 3 assi con più fissaggi.
Ottimizzazione del percorso utensile per materiali difficili
Le strategie avanzate di percorso utensile differenziano ulteriormente la 5-axis dalla 3 assi nei materiali difficili. La fresatura trocoidale e i percorsi utensile a impegno costante — strategie che mantengono un carico di truciolo uniforme durante tutto il taglio — sono praticabili nella lavorazione 5-axis perché l'utensile può regolare l'orientamento per mantenere l'impegno coerente anche su superfici complesse. Nella 3 assi, queste strategie sono limitate a profili 2D e tasche perché l'orientamento dell'utensile è fisso.
L'inclinazione utensile continuamente variabile nella lavorazione 5-axis consente inoltre una migliore evacuazione del truciolo su caratteristiche profonde. I trucioli escono dalla zona di taglio invece di essere ritagliati, riducendo l'accumulo di calore, estendendo la durata dell'utensile e producendo una finitura superficiale più coerente sulla passata finale.
Strutture a parete sottile e flessibili
Componenti a parete sottile — nervature sotto i 2 mm, pareti con rapporti altezza/spessore superiori a 8:1 e strutture leggere complesse — sono tra le applicazioni più difficili per le macchine a 3 assi. Le forze di taglio laterali deflettono le pareti sottili durante la lavorazione e il pezzo torna elasticamente in una posizione diversa quando viene svincolato. L'errore dimensionale emerge in fase di ispezione, non durante il taglio.
La lavorazione a cinque assi riduce questo problema dirigendo le forze di taglio verso le sezioni strutturalmente supportate del pezzo. L'utensile può avvicinarsi dall'alto o con un angolo che carica la parete in compressione anziché in flessione. Questo approccio riduce la deflessione elastica durante il taglio e migliora la ripetibilità dimensionale all'ispezione finale — particolarmente prezioso per strutture aerospaziali a nervature e geometrie di impianti medici dove le tolleranze sullo spessore delle pareti sono strette.
| Materiale / Caratteristica | Strategia a 3 assi | Strategia a 5 assi |
|---|---|---|
| Ti-6Al-4V | Prolunghe utensile conservative e lunghe | Inclinazione ottimizzata, carico truciolo stabile |
| Acciaio inox 316L | Rischio di incrudimento | Angolo di impegno controllato |
| Strutture a parete sottile | Passate leggere multiple, rischio di deflessione | Taglio con forza diretta, carico in compressione |
| Superfici a forma libera | Percorsi segmentati, scalloping | Inclinazione continua dell'utensile, finitura costante |
Considerazioni su programmazione e CAM: Perché il 5 assi Richiede un Maggiore Investimento Ingegneristico
I vantaggi in termini di precisione ed efficienza della lavorazione 5-axis non arrivano automaticamente. Derivano da una programmazione accurata, una simulazione approfondita e una pianificazione di processo esperta. Senza questi elementi, una macchina 5-axis produce pezzi non migliori di quelli che avrebbe realizzato una macchina a 3 assi — a costi più elevati.
Requisiti Software CAM per Operazioni a 5 Assi
La programmazione CAM a cinque assi è fondamentalmente diversa da quella a 3 assi. Il software deve calcolare l'orientamento continuo dell'utensile nello spazio tridimensionale, gestire i limiti degli assi rotativi della specifica configurazione macchina e produrre transizioni di movimento fluide su superfici complesse. La precisione del post-processore è critica — una minima discrepanza tra l'output CAM e il modello cinematico della macchina causa errori di posizionamento che si manifestano come difetti superficiali o deviazioni dimensionali.
La logica di prevenzione delle collisioni è un altro livello di complessità. Nella lavorazione 5-axis, l'utensile, il portautensile, il mandrino, la tavola rotante, il fissaggio e la struttura della macchina possono tutti potenzialmente interferire mentre la macchina inclina e ruota. I sistemi CAM devono modellare l'ambiente completo della macchina e verificare lo spazio libero in ogni punto del percorso utensile — un processo computazionalmente intensivo che richiede tempo ma previene costose collisioni in macchina.
Simulazione e Verifica Prima della Lavorazione
La verifica virtuale è imprescindibile per i programmi 5-axis, in particolare per le operazioni simultanee. La simulazione completa della macchina — non solo la visualizzazione del percorso utensile — verifica collisioni, condizioni di superamento corsa e inversioni rapide degli assi che potrebbero causare segni superficiali o problemi strutturali. Questa fase aggiunge tempo alla programmazione ma riduce drasticamente il rischio di scarto al primo articolo.
Per un componente aerospaziale complesso in Ti-6Al-4V, il costo di una collisione prevenuta dalla simulazione è zero. Il costo di scoprire la stessa collisione sulla macchina — con mandrino danneggiato, fissaggio distrutto e billetta di titanio $800 scartata — è immediatamente evidente. Le officine esperte trattano la simulazione come obbligatoria, non opzionale.
La Pianificazione del Processo come Competenza Critica
In definitiva, il successo della lavorazione 5-axis dipende dal giudizio ingegneristico prima che il programma venga scritto. La selezione degli utensili, gli angoli di approccio, la sequenza delle feature e la progettazione dei fissaggi devono essere tutti risolti in fase di pianificazione. La migliore macchina 5-axis al mondo, che esegue un programma mal pianificato, produce risultati mediocri. Un processo ben pianificato su una macchina 5-axis di fascia media supera spesso una macchina premium che esegue un programma non ottimizzato.
Il flusso di lavoro standard 5-axis rafforza questo concetto:
Modello CAD → Programmazione CAM 5-axis → Simulazione completa della macchina → Verifica a vuoto → Lavorazione di produzione
Ogni fase è un punto di controllo ingegneristico, non solo un'operazione software.
Applicazioni Tipiche in Cui la Lavorazione a 5 Assi Supera la Lavorazione a 3 Assi
Diverse categorie di applicazioni dimostrano costantemente dove la capacità 5-axis fornisce un valore produttivo misurabile — non solo flessibilità teorica.
Componenti Strutturali e Motori Aerospaziali
Staffe aerospaziali, alloggiamenti, blisk e nervature strutturali combinano tolleranze geometriche strette, feature su più facce e leghe difficili da lavorare. Una staffa strutturale in titanio con pattern di fori su tre facce ortogonali e tolleranze posizionali di ±0,015 mm tra di esse rappresenta un'applicazione 5-axis semplice. Lavorarla su una macchina a 3 assi richiede almeno tre setup — ciascuno con il proprio errore di riferimento e ciascuno che consuma tempo in cambio fissaggio e re-ispezione.
Oltre alle parti strutturali, giranti e blisk richiedono movimento continuo 5-axis per lavorare i profili delle pale in modo pulito. La lavorazione a tre assi di queste superfici è praticamente impossibile senza accettare una qualità superficiale ben al di sotto dei requisiti aerospaziali. La lavorazione a cinque assi con angoli di inclinazione ottimizzati produce le superfici delle pale lisce e accurate che questi componenti richiedono direttamente dalla macchina.
Impianti Medici e Dispositivi di Precisione
Gli impianti ortopedici — steli femorali, piatti tibiali, gabbie spinali — combinano geometria organica complessa con tolleranze dimensionali strette e requisiti rigorosi di finitura superficiale. Valori Ra di 0,4–0,8 µm sulle superfici portanti e tolleranze posizionali di ±0,05 mm sui pattern di fori di fissaggio sono requisiti tipici che guidano sia la selezione del processo che la strategia di ispezione.
La lavorazione continua 5-axis produce queste superfici con un impegno utensile costante, riducendo le micro-irregolarità che la lucidatura manuale introduce. Meno setup semplificano anche la tracciabilità di produzione — nella produzione medica regolamentata, una sequenza di setup chiara e minima rende la validazione del processo significativamente più semplice.
Componenti Complessi per Automotive e Robotica
I componenti prototipo automobilistici e le parti motorsport spingono frequentemente i limiti del design — packaging compatto, funzioni integrate, geometrie composte che richiederebbero compromessi di progettazione se vincolate alla lavorazione a 3 assi. La lavorazione a cinque assi supporta queste geometrie senza costringere il progettista ad aggiungere spazio per l'accesso dell'utensile a 3 assi, riducendo il peso del pezzo e semplificando l'assemblaggio.
Per la robotica, i bracci strutturali e gli alloggiamenti degli end-effector combinano spesso fori di montaggio su più facce con requisiti stretti di perpendicolarità. La lavorazione 5-axis in setup singolo mantiene queste relazioni in modo più affidabile rispetto al multi-setup a 3 assi, e il turnaround più rapido favorisce i cicli di sviluppo iterativi comuni nella robotica.
| Ambito di applicazione | Sfide principali | Vantaggio del 5 Assi |
|---|---|---|
| Strutturale aerospaziale | Tolleranze strette GD&T, multi-faccia, leghe dure | Precisione in setup singolo, controllo della forza |
| Dispositivi medici | Finitura superficiale, ripetibilità | Lavorazione freeform costante |
| Automotive / robotica | Geometria complessa, iterazione rapida | Setup ridotti, libertà di progettazione |
Come Decidere: Una Guida Pratica alla Selezione
La scelta corretta del processo dipende dall'abbinamento dei requisiti del pezzo con la capacità del processo — non dal ricorso automatico all'opzione più avanzata disponibile.
La lavorazione a cinque assi ha senso quando:
- Il pezzo ha feature su più facce con relazioni geometriche strette (tolleranze posizionali tra setup)
- È richiesta coerenza del riferimento in setup singolo per soddisfare la tolleranza
- Il materiale è difficile da lavorare e beneficia di un orientamento controllato dell'utensile (Ti-6Al-4V, 316L, Inconel)
- Il volume è da basso a medio e il tempo di setup è una frazione significativa del costo totale del pezzo
- Le superfici freeform richiedono orientamento continuo dell'utensile per la qualità superficiale
La lavorazione a tre assi rimane la scelta giusta quando:
- La geometria del pezzo è prismatica con feature accessibili da una o due direzioni
- Le tolleranze sono raggiungibili entro la ripetibilità di setup dei fissaggi standard (±0,05 mm o più larghe)
- Il volume di produzione è elevato e il processo è stabile e ben caratterizzato
- Il tempo di programmazione e la complessità CAM sono vincoli
- Il materiale grezzo è di facile lavorazione e l'impegno utensile è prevedibile con parametri standard
| Domanda | Se Sì → |
|---|---|
| Feature multi-faccia con tolleranze strette GD&T? | Considerare 5-axis |
| Coerenza del riferimento in setup singolo richiesta? | Considerare 5-axis |
| Geometria semplice, alto volume? | Considerare il 3 assi |
| Il tempo di programmazione è un vincolo importante? | Considerare il 3 assi |
| Materiale difficile con requisiti di controllo della forza? | Considerare 5-axis |
Conclusione
La lavorazione a cinque assi CNC e la lavorazione a tre assi non sono tecnologie concorrenti — sono strumenti adatti a diversi problemi di produzione. La lavorazione a tre assi rimane altamente efficiente per parti prismatiche, produzione ad alto volume e geometrie in cui i requisiti di tolleranza rientrano comodamente nella capacità di processo multi-serraggio. La lavorazione a cinque assi trova la sua giusta collocazione quando la geometria del pezzo, le relazioni di tolleranza tra le caratteristiche o il comportamento del materiale superano ciò che i flussi di lavoro a assi lineari possono fornire in modo affidabile.
La decisione pratica si riduce al costo totale di produzione e al rischio di processo, non alla sofisticazione della macchina. Per parti complesse a basso volume — staffe aerospaziali, impianti medici, raccordi di precisione in materiali difficili — la lavorazione a cinque assi riduce i costi di attrezzaggio, migliora la coerenza dei riferimenti e abbassa il rischio di scarti abbastanza da giustificare i maggiori costi di programmazione e attrezzatura. Per parti prismatiche ad alto volume con tolleranze semplici, un processo a tre assi ben ottimizzato offre costantemente una migliore economia. Fare la scelta giusta in fase di progettazione previene la scoperta molto più costosa della scelta sbagliata al primo articolo.
FAQ
Una macchina 5-axis CNC è sempre più precisa della lavorazione a 3 assi?
Non automaticamente. La precisione dipende dall'intero processo — strategia di setup, progettazione delle attrezzature e coerenza dei riferimenti — non solo dal numero di assi. La lavorazione a cinque assi migliora la precisione principalmente riducendo gli errori di riferimento tra un setup e l'altro su parti multi-faccia. Per semplici parti a faccia singola, un processo a 3 assi ben progettato con attrezzature adeguate raggiunge una precisione equivalente a costo inferiore.
Quando la lavorazione a 3 assi è ancora la scelta migliore?
La lavorazione a tre assi rimane ideale per parti prismatiche con geometria semplice, caratteristiche accessibili da una o due direzioni e produzione ad alto volume dove il processo è stabile e ben caratterizzato. Un minore impegno di programmazione, un setup più rapido per lavori ripetuti e tariffe orarie inferiori spesso producono un costo totale per pezzo migliore quando la complessità è limitata.
Quanto è più costosa la lavorazione 5-axis per pezzo?
Le tariffe orarie delle macchine 5-axis sono tipicamente superiori del 30–60% rispetto al 3 assi. Tuttavia, il costo per pezzo può essere comparabile o inferiore quando la lavorazione 5-axis riduce il numero di attrezzature, i tempi di setup e le rilavorazioni. Confronta sempre il costo totale di produzione — programmazione più setup più lavorazione più rilavorazione — non solo la tariffa oraria.
La lavorazione indicizzata 3+2 può sostituire la 5-axis continua?
Per molte applicazioni, sì. La lavorazione indicizzata 3+2 gestisce fori angolati, piani inclinati e caratteristiche prismatiche multi-faccia con programmazione più semplice e rischio minore rispetto al movimento simultaneo completo. La 5-axis continua è specificamente necessaria per superfici a forma libera, transizioni fluide su curve composte e componenti dove è richiesto un orientamento costante dell'utensile durante tutta la lavorazione.
Il volume di produzione influisce sul ROI di una macchina 5-axis CNC?
Significativamente. Il ROI è più forte nella produzione a volume basso-medio e ad alta varietà, dove la riduzione dei setup e la resa al primo passaggio contano di più. Per parti semplici ad alto volume, la lavorazione a 3 assi ottimizzata offre tipicamente un'economia migliore. Per prototipi, build EVT/DVT e brevi serie complesse, la 5-axis spesso garantisce tempi di consegna più rapidi, costo totale inferiore e risultati qualitativi migliori.


