
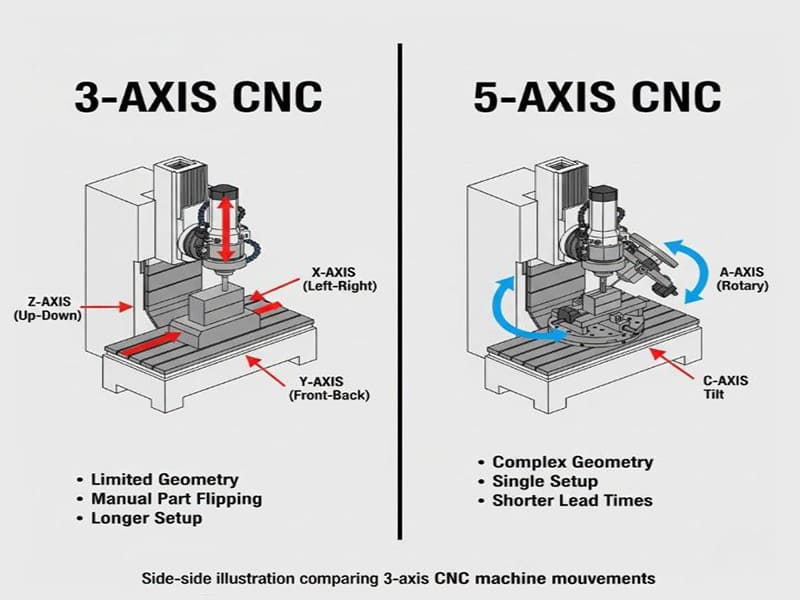
5 eksen CNC makinesi ile 3 eksen işleme karşılaştırması, özel parça geliştirmede sürekli gündeme gelir — ve cevap nadiren “daha fazla eksen daha iyi parçalar demektir” kadar basittir. Asıl soru, parça geometrisinin, tolerans gereksinimlerinin ve üretim hacminin ek karmaşıklığı ve maliyeti haklı çıkarıp çıkarmadığıdır. CAD'de basit görünen bir bileşen, tamamlanması için beş bağlama ve üç fikstür gerekiyorsa, 3 eksenli bir makinede pahalı ve yavaş hale gelebilir. Aynı parça, bir 5-axis makinesinde tek bir bağlamada işlenebilir — ancak yalnızca CAM programlama, takım stratejisi ve süreç planlaması doğru şekilde yürütülürse.
Bu makale, karşılaştırmaya bir yetenek gösterisi olarak değil, bir mühendislik kararı olarak yaklaşmaktadır. Her iki sürecin de net güçlü yönleri ve iyi tanımlanmış sınırları vardır. Her birinin nerede değer sunduğunu — ve nerede sunmadığını — anlamak, mühendislerin ve satın alma ekiplerinin yanlış süreci ilk parça muayenesinde keşfetmek yerine başlangıçtan itibaren doğru süreci belirlemesini sağlar.
5 Axis CNC Makinesi Nedir ve 3 Eksen'den Nasıl Farklıdır?
Eksen Yapılandırması: Doğrusal vs Dönel Serbestlik
Standart 3 eksen işleme, kesici takımı X, Y ve Z boyunca hareket ettirir — sola/sağa, öne/arkaya ve yukarı/aşağı. Bu, prizmatik parçalar, düz yüzeyler ve tek yönden erişilebilen özellikler için tamamen yeterlidir. Sınırlama, parçanın açılı yüzeyleri, bileşik özellikleri veya birden fazla tarafta geometrisi olduğunda ortaya çıkar. Bu özelliklere erişmek yeniden bağlama, yeni bir referans kurulumu ve bir tur daha hizalama doğrulaması gerektirir. Her yeniden konumlandırma potansiyel hata getirir.
Bir 5-axis CNC makinesi iki dönel eksen ekler — makine yapılandırmasına bağlı olarak genellikle A, B veya C olarak adlandırılır. Bu eksenler takımı veya iş parçasını eğer ve döndürür, kesici takımın parçaya fiziksel olarak yeniden konumlandırılmadan neredeyse her açıdan yaklaşmasını sağlar. Sonuç daha az bağlama, daha tutarlı bir referans referansı ve 3 eksende verimli şekilde erişilemeyen geometriye erişimdir.
3+2 Endeksli İşleme vs Sürekli 5 Eksen Hareketi
Her 5-axis operasyonu tüm eksenleri aynı anda çalıştırmaz. Endeksli (3+2) işlemede, dönel eksenler sabit bir açıda kilitlenir ve kesme yalnızca X, Y ve Z boyunca ilerler. Bu yaklaşım açılı delikleri, eğimli düzlemleri ve çok yüzeyli özellikleri verimli şekilde işler — tam eşzamanlı harekete göre daha basit programlama ile. Genel CNC işleme atölyelerindeki 5-axis işlerinin çoğu aslında sürekli değil 3+2'dir.
Sürekli 5-axis işleme, kesim sırasında tüm eksenleri aynı anda hareket ettirir. Bu, serbest formlu yüzeyler, impeller kanatları, türbin bileşenleri ve takım yöneliminin tutarlı teması sürdürmek için sürekli değişmesi gereken karmaşık organik geometriler için doğru yaklaşımdır. Programlama karmaşıklığı ve doğrulama gereksinimleri daha yüksektir, ancak doğru uygulamalar için yüzey kalitesi ve geometrik doğruluk iyileştirmeleri önemlidir.
| Yetenek | 3 Eksenli İşleme | 5 Eksenli İşleme |
|---|---|---|
| Doğrusal hareket | X, Y, Z | X, Y, Z |
| Dönel hareket | Yok | A/B/C (2 eksen) |
| Tipik bağlamalar | Çoklu | Azaltılmış / tek |
| Karmaşık yüzey erişimi | Sınırlı | Mükemmel |
| Programlama karmaşıklığı | Düşük | Orta ila yüksek |
Bir 5 Axis CNC Makinesi 3 Eksen İşlemeye Göre Doğruluğu Nasıl Artırır
CNC işlemede doğruluk yalnızca bir makine spesifikasyonu değildir — bağlama sayısının, fikstür tutarlılığının, referans stratejisinin ve takım temas koşullarının bir ürünüdür. 5-axis ile 3 eksen arasındaki doğruluk karşılaştırmasının somutlaştığı yer burasıdır.
Tek Bağlamada İşleme ve Hata Birikimi
3 eksen işlemede parça her yeniden bağlandığında yeni bir referans referansı devreye girer. Hassas fikstürler ve dikkatli hizalama ile bile, her yeniden konumlandırma konumlandırma belirsizliği taşır — iyi bakımlı bir fikstürde yeniden bağlama başına tipik olarak 0,02–0,05 mm. Tamamlanması için dört bağlama gerektiren bir parça için bu hata, farklı yüzeylerdeki özellikler arasındaki konumsal toleransların güvenilir şekilde tutulmasının imkansız hale geldiği noktaya birikebilir.
Beş eksen işleme bu ara bağlamaların çoğunu ortadan kaldırır. Tüm kritik özellikler tek bir bağlamadan işlendiğinde, baştan sona tek bir referans referansını paylaşırlar. İki dik yüzeydeki delik desenleri arasında ±0,02 mm konumsal toleranslara sahip alüminyum 6061-T6'dan çok yüzeyli bir havacılık braketi için, tek bağlamalı 5-axis işleme genellikle tek güvenilir üretim yöntemidir — makine mutlak anlamda daha doğru olduğu için değil, bağlamalar arasındaki referans kayması ortadan kaldırıldığı için.
316L paslanmaz çelikteki aynı braket ek zorluklar sunar. Malzeme tekrarlanan kesme altında iş sertleşmesine uğrar ve her bağlama, ince duvarları saptırabilecek veya referansa duyarlı özellikleri kaydırabilecek kesme kuvveti varyasyonlarını yeniden getirir. Beş eksen işlemenin parçayı daha az operasyonda tamamlama yeteneği, iş parçasının tam bağlama yükleme ve boşaltma işlemine maruz kaldığı sayıyı azaltır — bu da mekanik strese tepki veren malzemelerde önemlidir.
Takım Yönelimi ve Boyutsal Kararlılık
3 eksenli işlemede, derin boşluklar ve eğimli yüzeyler genellikle uzun takım çıkıntılarını zorunlu kılar. Tutucudan 60 mm uzatılmış 12 mm'lik bir parmak freze, kesme kuvvetleri altında ölçülebilir şekilde sapar — ve bu sapma doğrudan parçadaki boyutsal hataya dönüşür. Alüminyum 6061-T6 için bu, muhafazakâr parametrelerle yönetilebilir. Benzer uzatma oranlarındaki 316L paslanmaz çelik için kesme kuvvetleri daha yüksektir ve ±0,01 mm toleransları korumaya yönelik proses penceresi önemli ölçüde daralır.
Beş eksenli işleme, takımın özelliklere daha uygun bir açıdan yaklaşmasına izin vererek bunu çözer; etkin erişimi kısaltır ve sapmayı azaltır. Uzun bir takımı derin bir özelliğe dikey olarak daldırmak yerine, parça eğilerek daha kısa ve daha rijit bir takımın aynı geometriye açılı olarak erişmesi sağlanabilir. Sonuç, daha iyi boyutsal kararlılık, daha tutarlı yüzey kalitesi ve bir üretim serisi boyunca takım aşınması değişkenliğine karşı azaltılmış hassasiyettir.
Yüzey Kalitesi ve Geometrik Tutarlılık
Serbest formlu yüzeyler, 3 eksenli işlemenin en çok zorlandığı ve 5-axis işlemenin en belirgin şekilde öne çıktığı alandır. 3 eksende, kavisli yüzeylerdeki tarak yüksekliği adım aralığı mesafesiyle kontrol edilir — daha sıkı adım aralıkları daha iyi kalite ancak daha uzun çevrim süresi anlamına gelir. Sürekli 5-axis işleme, bileşik eğrilerde neredeyse sıfır etkin tarak yüksekliğini korumak için takımı eğebilir ve doğrudan işlemeden Ra 0,4–0,8 µm yüzey pürüzlülüğü üreterek genellikle el ile parlatma veya ikincil bitirme adımlarını ortadan kaldırır.
Yüzey tutarlılığının hem işlevi hem de düzenleyici denetimi etkilediği tıbbi implantlar ve ortopedik bileşenler için bu kabiliyet, estetiğin ötesinde gerçek üretim değerine sahiptir.
Verimlilik Karşılaştırması: Çevrim Süresi, Takım Ömrü ve Üretim Verimi
CNC işlemede verimlilik yalnızca kesme hızıyla ilgili değildir — hazırlık süresi, takım ömrü, kesme dışı süre ve alt süreçlerdeki yeniden işlemenin birleşik sonucudur. Bunların tümü 3 eksenli ve 5-axis prosesleri arasında anlamlı şekilde değişir.
Çevrim Süresi: Gerçek Tasarruflar Nereden Geliyor
5-axis işlemede en görünür verimlilik kazancı daha hızlı kesme değil — azaltılmış kesme dışı süredir. 3 eksenli işlemede, dört hazırlık gerektiren karmaşık bir parça, toplam üretim süresinin önemli bir bölümünü operasyonlar arasında temizlenerek, yeniden konumlandırılarak, yeniden sıfırlanarak ve yeniden denetlenerek geçirir. Hazırlık başına 45 dakikalık kesme süresine sahip bir hassas havacılık bileşeni için, dört hazırlık parça başına 3–4 saatlik elleçleme ve doğrulama süresi ekleyebilir.
Beş eksenli işleme bunu sıkıştırır. Tek bir sıkma ve tek bir referans doğrulaması, bu dört elleçleme döngüsünden üçünü ortadan kaldırır. Hazırlık süresinin toplam parça süresinin büyük bir bölümünü oluşturduğu düşük-orta hacimli üretim için bu sıkıştırma, teslim süresini ve parça başı maliyeti doğrudan azaltır.
Takım yolu verimliliği de iyileşir. Beş eksenli eşzamanlı hareket, özelliklere daha kısa ve daha doğrudan takım yaklaşımlarına olanak tanır. Daha az boşta kesme, daha az geri çekilme ve sürekli kesme hareketi, makinenin kendisindeki çevrim süresini azaltır — özellikle 3 eksenli takım yollarının çok sayıda kısa bölümlü geçiş gerektirdiği konturlu bileşenler için.
Takım Ömrü: Kontrollü Temas Açıları
3 eksenli işlemede takım aşınması kısmen geometri kısıtlamalarından kaynaklanır. Optimum olmayan açılarda temas eden uzun erişimli takımlar dengesiz talaş yükleri oluşturur ve ısıyı kesici kenar üzerinde belirli noktalarda yoğunlaştırır. 316L paslanmaz çelik veya Ti-6Al-4V gibi zor malzemelerde bu, aşınmayı hızlandırır ve takım değiştirme aralıklarını tahmin etmeyi zorlaştırır.
Beş eksenli işleme, takımın kesme kuvvetlerinin en güçlü ekseni boyunca etki edecek şekilde yönlendirilmesine olanak tanır. Talaş yükü dağılımı iyileşir, ısı kesici kenar boyunca daha eşit yayılır ve aşınma desenleri öngörülebilir hale gelir. Bir Ti-6Al-4V havacılık bileşeni için, uzun takım uzatmalı 3 eksenden optimize edilmiş takım eğimli 5-axis'ye geçiş, uç ömrünü –50% uzatabilir — bu, takım maliyetinde ve daha uzun üretim serilerinde plansız makine duruşlarında anlamlı bir azalmadır.
Programlama ile Hazırlık Arasındaki Denge
Beş eksenli işleme, karmaşıklığı atölye zeminine değil, programlama ve simülasyona ön yükler. 3 eksenli bir proses, birden fazla operasyon boyunca programlanması 2 saat ve hazırlanması 4 saat sürebilir. Aynı parça için 5-axis prosesi, programlanması 5 saat ancak hazırlanması ve çalıştırılması yalnızca 45 dakika sürebilir. 20 parçalık bir partide, 5-axis yaklaşımı toplam sürede önemli ölçüde kazanır. Tek bir prototip için denklem daha yakındır.
| Zaman Faktörü | 3 Eksenli İşleme | 5 Eksenli İşleme |
|---|---|---|
| Programlama süresi | Kısa | Daha uzun |
| Parça başına hazırlık süresi | Daha uzun (çoklu operasyonlar) | Kısa (tek sıkma) |
| Yeniden işleme riski | Daha yüksek | Daha düşük |
| İçin en iyisi | Yüksek hacim, basit parçalar | Düşük–orta hacim, karmaşık parçalar |
Maliyet Ödünleşimleri: 5 Axis CNC Makine Yatırıma Değer Mi?
5-axis ile 3 eksenli arasındaki maliyet değerlendirmesi, saatlik makine ücretini değil, parça başına toplam üretim maliyetini gerektirir. 5-axis makinenin saatlik ücreti daha yüksektir, ancak bu rakam bir parçanın üretim maliyetinin gerçekte ne olduğunu göstermez.
Makine Maliyeti, Programlama ve Beceri Gereksinimleri
Bir üretim 5-axis işleme merkezi, 3 eksenli frezeleme makinesine kıyasla önemli ölçüde daha yüksek sermaye maliyeti taşır — seyahat, doğruluk spesifikasyonu ve palet sistemine bağlı olarak tipik olarak 2–4 kat daha yüksek. 5-axis programlama için CAM yazılım lisansları, özel post-işlemciler ve çarpışma simülasyon ortamları gibi ek yükler getirir. Karmaşık bir 5-axis operasyonunu programlamak, çok eksenli kinematiği, takım yönlendirme stratejilerini ve denetleyici interpolasyon davranışının gerçek kesim geometrisini nasıl etkilediğini anlayan mühendisler gerektirir.
Üç eksenli işleme, daha basit programlama, daha geniş bir işgücü havuzu ve daha düşük ekipman maliyetinden yararlanır. Hacim olarak üretilen basit prizmatik parçalar için bu avantajlar gerçektir ve parçanın işlevine hiçbir şey katmayan beş eksenli yetenek lehine göz ardı edilmemelidir.
5 Eksenli İşleme Ne Zaman Parça Başına Daha Düşük Maliyet Sağlar
5-axis işlemenin ekonomik gerekçesi, parça karmaşıklığı arttıkça güçlenir. 3 eksenli bir makinede dört bağlama gerektiren bir havacılık uygulaması için yapısal titanyum braket — her biri kendi fikstürü, datum doğrulaması ve kısmi denetimi ile — düşük hacimde parça başına $180–220 kurulum genel gideri taşıyabilir. Aynı braket, 5-axis makinede tek bir bağlamada bu genel gideri $40–60'a düşürebilir ve daha yüksek saatlik ücreti fazlasıyla telafi edebilir.
Parça başına maliyetin malzeme maliyetinden ziyade kurulum ve mühendislik süresi tarafından domine edildiği prototip ve EVT/DVT yapıları için, 5-axis işleme genellikle daha yüksek makine ücretlerine rağmen daha hızlı teslimat ve daha düşük toplam fatura maliyeti üretir.
Tersine, üç paralel yüze, standart delik desenlerine ve ±0,1 mm toleranslara sahip basit bir alüminyum 6061-T6 braket, 3 eksenli bir makinede iki bağlamada verimli bir şekilde üretilir. Bu parçaya 5-axis karmaşıklığı eklemek, sonucu iyileştirmeden programlama süresi ve makine maliyeti ekler.
Gizli Maliyetler: Yeniden İşleme, Denetim ve Hurda
3 eksenli işlemede her ek bağlama bir hurda riskidir. İlk operasyon denetiminden geçen ancak ikinci bağlamadan sonra özellikler arası konumsal toleranslarda başarısız olan bir parça, sorun keşfedilmeden önce her iki operasyonda da tam işleme süresini tüketmiştir. Pahalı malzemenin — titanyum, Inconel, medikal sınıf paslanmaz çelik — düşük hacimli üretiminde bu hurda riski önemli maliyet etkileri taşır.
Beş eksenli işleme, datum'u tüm kesim operasyonları boyunca tutarlı tutarak bu riski azaltır. Daha az bağlama, daha az denetim bekleme noktası ve sorun yakalanmadan önce kümülatif hatanın özellikleri tolerans dışına itmesi için daha az fırsat anlamına gelir.
| Karar Faktörü | 3 Eksenli İşleme | 5 Eksenli İşleme |
|---|---|---|
| Parça geometrisi | Basit, düzlemsel | Karmaşık, çok yüzlü |
| Üretim hacmi | Orta-yüksek | Düşük–orta |
| Kurulum karmaşıklığı | Çoklu operasyonlar | Minimal |
| Yeniden işleme riski | Daha yüksek | Daha düşük |
| Toplam maliyet avantajı | Basit yüksek hacimli parçalar | Karmaşık düşük hacimli parçalar |
5 Eksenli ve 3 Eksenli Arasındaki Malzeme ve Kesim Stratejisi Farklılıkları
Kesim yükleri altında malzeme davranışı, 3 eksenli ve 5-axis işleme arasındaki süreç farklılıklarını büyütür. Standart alüminyum alaşımları ve serbest işlenebilir malzemeler için farklılıklar yönetilebilirdir. Zor malzemeler ve deformasyona duyarlı geometriler için kesim stratejisi, boyutsal stabilite ve hurda oranı üzerinde doğrudan etkiye sahiptir.
Titanyum, Paslanmaz Çelik ve Yüksek Sıcaklık Alaşımları
Ti-6Al-4V ve 316L paslanmaz çelik, 3 eksenli işlemede sorun yaratan iki özelliği paylaşır: düşük termal iletkenlik ve yüksek kesim kuvvetleri. Uzun takım çıkıntılarıyla 3 eksenli operasyonlarda, ısı takım ucunda yoğunlaşır ve karmaşık bir yüzey boyunca temas açısı değiştikçe kesim kuvvetleri dalgalanır. Ti-6Al-4V için bu kombinasyon, iş sertleşmesi ve termal distorsiyon riski taşır. 316L için, geçişler arasında tutarsız talaş yüklerinden kaynaklanan iş sertleşmesi, malzeme yüzeyini giderek sertleştirir ve bitirme operasyonlarını zorlaştırır, boyutsal kontrolü daha az öngörülebilir hale getirir.
Beş eksenli işleme, takımın kesim boyunca tutarlı bir temas açısı korumasına izin vererek her iki sorunu da ele alır. Ti-6Al-4V havacılık bileşenleri için bu, kesim kuvvetlerinin takımın eksenel yönüyle — karbür takımların en güçlü olduğu yön — hizalı kalması anlamına gelir. 5-axis Ti-6Al-4V işlemede önerilen parametreler tipik olarak 40–60 m/dk yüzey hızı ve 0,05–0,10 mm/diş talaş yükü ile çalışır; alüminyumdan daha düşük ancak iyileştirilmiş temas tutarlılığı sayesinde daha uzun takım ömrü boyunca sürdürülebilir.
5-axis operasyonlarında 316L paslanmaz çelik için tutarlı talaş yükünün korunması, bitirme geçişlerini kaba işleme operasyonlarına dönüştüren iş sertleşmesi birikimini önler. Tipik 5-axis 316L parametreleri, taşkın soğutucu ile 80–120 m/dk yüzey hızı ve 0,08–0,15 mm/diş talaş yükü ile çalışır — kararlı takım yönlendirmesi ile elde edilebilir ancak çoklu bağlamalı 3 eksenli operasyonlarda tutarlı bir şekilde sürdürmek zordur.
Zor Malzemeler için Takım Yolu Optimizasyonu
Gelişmiş takım yolu stratejileri, zor malzemelerde 5-axis'yi 3 eksenliden daha da ayırır. Trokoidal frezeleme ve sabit temaslı takım yolları — kesim boyunca tekdüze talaş yükünü koruyan stratejiler — 5-axis işlemede pratiktir çünkü takım, karmaşık yüzeylerde bile teması tutarlı tutmak için yönlendirmeyi ayarlayabilir. 3 eksenlide bu stratejiler 2D profiller ve ceplerle sınırlıdır çünkü takım yönlendirmesi sabittir.
5-axis işlemede sürekli değişken takım eğimi, derin özelliklerde daha iyi talaş tahliyesi de sağlar. Talaşlar kesim bölgesinden temizlenir, yeniden kesilmez; bu ısı birikimini azaltır, takım ömrünü uzatır ve son geçişte daha tutarlı yüzey kalitesi üretir.
İnce Cidar ve Esnek Yapılar
İnce cidarlı bileşenler — 2 mm'nin altındaki kaburgalar, yükseklik-kalınlık oranı 8:1'in üzerinde olan cidarlar ve karmaşık hafif yapılar — en zorlu 3 eksen uygulamaları arasındadır. İşleme sırasında yanal kesme kuvvetleri ince cidarları saptırır ve parça sıkma kuvveti kaldırıldığında farklı bir konuma geri yaylanır. Boyutsal hata, kesme sırasında değil, muayenede ortaya çıkar.
Beş eksen işleme, kesme kuvvetlerini parçanın yapısal olarak desteklenen bölümlerine yönlendirerek bu sorunu azaltır. Takım, cidarı bükme yerine basınç altında yükleyecek şekilde yukarıdan veya bir açıyla yaklaşabilir. Bu yaklaşım, kesme sırasında elastik sapmayı azaltır ve son muayenede boyutsal tekrarlanabilirliği iyileştirir — özellikle cidar kalınlığı toleranslarının dar olduğu havacılık kaburga yapıları ve tıbbi implant geometrileri için değerlidir.
| Malzeme / Özellik | 3 Eksen Stratejisi | 5 Eksen Stratejisi |
|---|---|---|
| Ti-6Al-4V | Muhafazakâr, uzun takım uzantıları | Optimize edilmiş eğim, kararlı talaş yükü |
| 316L paslanmaz | İş sertleşmesi riski | Kontrollü temas açısı |
| İnce cidarlı yapılar | Çoklu hafif geçişler, sapma riski | Kuvvet yönlendirmeli, basınç yüklü kesme |
| Serbest formlu yüzeyler | Bölümlenmiş takım yolları, taraklama | Sürekli takım eğimi, tutarlı yüzey kalitesi |
Programlama ve CAM Değerlendirmeleri: 5 Eksen Neden Daha Fazla Mühendislik Yatırımı Gerektirir
5-axis işlemenin doğruluk ve verimlilik avantajları kendiliğinden gelmez. Dikkatli programlama, kapsamlı simülasyon ve deneyimli süreç planlamasından gelir. Bu unsurlar olmadan, bir 5-axis makinesi, 3 eksen bir makinenin üreteceğinden daha iyi parçalar üretmez — daha yüksek maliyetle.
5 Eksen Operasyonları için CAM Yazılım Gereksinimleri
Beş eksen CAM programlama, 3 eksenden temelde farklıdır. Yazılım, üç boyutlu uzayda sürekli takım yönünü hesaplamalı, belirli makine konfigürasyonunun döner eksen limitlerini yönetmeli ve karmaşık yüzeyler boyunca düzgün hareket geçişleri üretmelidir. Post-işlemci doğruluğu kritiktir — CAM çıktısı ile makinenin kinematik modeli arasındaki küçük bir uyumsuzluk, yüzey kusurları veya boyutsal sapmalar olarak ortaya çıkan konumlandırma hatalarına neden olur.
Çarpışma önleme mantığı bir başka karmaşıklık katmanıdır. 5-axis işlemede, takım, tutucu, iş mili, döner tabla, fikstür ve makine yapısı, makine eğilip dönerken potansiyel olarak birbirine müdahale edebilir. CAM sistemleri tam makine ortamını modellemeli ve takım yolundaki her noktada açıklığı doğrulamalıdır — bu, zaman alan ancak maliyetli makine üzeri çarpışmaları önleyen hesaplama yoğun bir süreçtir.
Kesim Öncesi Simülasyon ve Doğrulama
Sanal doğrulama, 5-axis programları için, özellikle eşzamanlı operasyonlar için tartışmasızdır. Tam makine simülasyonu — yalnızca takım yolu görselleştirmesi değil — çarpışmaları, aşırı hareket koşullarını ve yüzey izlerine veya yapısal sorunlara neden olabilecek hızlı eksen yön değişimlerini kontrol eder. Bu adım programlama süresini artırır ancak ilk parça hurda riskini önemli ölçüde azaltır.
Ti-6Al-4V malzemesinden karmaşık bir havacılık bileşeni için, simülasyonla önlenen bir çarpışmanın maliyeti sıfırdır. Aynı çarpışmanın makine üzerinde keşfedilmesinin maliyeti — hasarlı bir iş mili, çökmüş bir fikstür ve hurdaya çıkmış bir $800 titanyum kütüğü ile — hemen açıktır. Deneyimli atölyeler simülasyonu isteğe bağlı değil, zorunlu olarak değerlendirir.
Kritik Beceri Olarak Süreç Planlaması
Nihayetinde, 5-axis işleme başarısı program yazılmadan önceki mühendislik muhakemesine bağlıdır. Takım seçimi, yaklaşma açıları, özellik sıralaması ve fikstür tasarımı, hepsi planlama aşamasında çözülmelidir. Dünyanın en iyi 5-axis makinesi, kötü planlanmış bir program çalıştırdığında vasat sonuçlar üretir. Orta seviye bir 5-axis makinesinde iyi planlanmış bir süreç, genellikle optimize edilmemiş bir program çalıştıran premium bir makineden daha iyi performans gösterir.
Standart 5-axis iş akışı bunu pekiştirir:
CAD model → 5-axis CAM programlama → Tam makine simülasyonu → Kuru çalıştırma doğrulaması → Üretim işleme
Her adım bir mühendislik kontrol noktasıdır, yalnızca bir yazılım işlemi değil.
5 Eksenin 3 Eksen İşlemeden Daha İyi Performans Gösterdiği Tipik Uygulamalar
Birkaç uygulama kategorisi, 5-axis kabiliyetinin yalnızca teorik esneklik değil, ölçülebilir üretim değeri sağladığı durumları tutarlı biçimde göstermektedir.
Havacılık Yapısal ve Motor Bileşenleri
Havacılık braketleri, muhafazaları, bliskleri ve yapısal kaburgaları, dar geometrik toleransları, çok yüzeyli özellikleri ve işlenmesi zor alaşımları bir araya getirir. Üç ortogonal yüzeyde delik desenlerine ve bunlar arasında ±0,015 mm konumsal toleranslara sahip bir titanyum yapısal braket, basit bir 5-axis uygulamasını temsil eder. Bunu 3 eksenli bir makinede çalıştırmak, en az üç bağlama gerektirir — her biri kendi datum hatasını getirir ve her biri fikstür değişimi ve yeniden muayenede zaman tüketir.
Yapısal parçaların ötesinde, impellerler ve bliskler, kanat profillerini temiz bir şekilde işlemek için sürekli 5-axis hareketi gerektirir. Bu yüzeylerin üç eksenli işlenmesi, havacılık gereksinimlerinin çok altında yüzey kalitesini kabul etmeden pratikte imkansızdır. Optimize edilmiş eğim açılarıyla beş eksenli işleme, bu bileşenlerin gerektirdiği pürüzsüz, doğru kanat yüzeylerini doğrudan makineden üretir.
Tıbbi İmplantlar ve Hassas Cihazlar
Ortopedik implantlar — kalça sapları, diz tibial tepsileri, spinal kafesler — karmaşık organik geometriyi dar boyutsal toleranslar ve sıkı yüzey bitirme gereksinimleriyle birleştirir. Yatak yüzeylerinde 0,4–0,8 µm Ra değerleri ve sabitleme deliği desenlerinde ±0,05 mm konumsal toleranslar, hem süreç seçimini hem de muayene stratejisini yönlendiren tipik gereksinimlerdir.
Sürekli 5-axis işleme, bu yüzeyleri tutarlı takım temasıyla üretir ve el ile parlatmanın getirdiği mikro düzensizlikleri azaltır. Daha az bağlama aynı zamanda üretim denetim izini de basitleştirir — düzenlemeye tabi tıbbi üretimde, açık ve minimal bir bağlama sırası süreç doğrulamasını önemli ölçüde daha kolay hale getirir.
Karmaşık Otomotiv ve Robotik Bileşenleri
Otomotiv prototip bileşenleri ve motorspor parçaları sıklıkla tasarım sınırlarını zorlar — kompakt paketleme, entegre fonksiyonlar, 3 eksenli üretimle sınırlandırıldığında tasarım ödünleri gerektirecek bileşik geometri. Beş eksenli işleme, tasarımcıyı 3 eksenli takım erişimi için boşluk eklemeye zorlamadan bu geometrileri destekler, bu da parça ağırlığını azaltır ve montajı basitleştirir.
Robotik için, yapısal kol bağlantıları ve uç efektör muhafazaları sıklıkla birden fazla yüzeyde montaj deliklerini dar diklik gereksinimleriyle birleştirir. Tek bağlamalı 5-axis işleme, bu ilişkileri çok bağlamalı 3 eksene göre daha güvenilir şekilde korur ve daha hızlı geri dönüş süresi, robotikte yaygın olan yinelemeli geliştirme döngülerine fayda sağlar.
| Uygulama Alanı | Temel Zorluklar | 5 Eksen Avantajı |
|---|---|---|
| Havacılık ve uzay yapıları | Dar GD&T, çok yüzeyli, sert alaşımlar | Tek bağlama doğruluğu, kuvvet kontrolü |
| Tıbbi cihazlar | Yüzey bitirme, tekrarlanabilirlik | Tutarlı serbest form işleme |
| Otomotiv / robotik | Karmaşık geometri, hızlı yineleme | Azaltılmış bağlamalar, tasarım özgürlüğü |
Nasıl Karar Verilir: Pratik Bir Seçim Kılavuzu
Doğru süreç seçimi, parça gereksinimlerini süreç kabiliyetiyle eşleştirmeye bağlıdır — mevcut en gelişmiş seçeneğe varsayılan olarak yönelmeye değil.
Beş eksenli işleme şu durumlarda mantıklıdır:
- Parçanın birden fazla yüzeyde dar geometrik ilişkilere sahip özellikleri vardır (bağlamalar arası konumsal toleranslar)
- Toleransı karşılamak için tek bağlama datum tutarlılığı gereklidir
- Malzeme işlenmesi zordur ve kontrollü takım yöneliminden fayda sağlar (Ti-6Al-4V, 316L, Inconel)
- Hacim düşük-orta düzeydedir ve bağlama süresi toplam parça maliyetinin önemli bir bölümünü oluşturur
- Serbest form yüzeyler, yüzey kalitesi için sürekli takım yönelimi gerektirir
Üç eksenli işleme şu durumlarda doğru seçim olmaya devam eder:
- Parça geometrisi prizmatiktir ve özellikler bir veya iki yönden erişilebilir
- Toleranslar standart fikstürlerin bağlama tekrarlanabilirliği içinde elde edilebilir (±0,05 mm veya daha gevşek)
- Üretim hacmi yüksektir ve süreç kararlı ve iyi karakterize edilmiştir
- Programlama süresi ve CAM karmaşıklığı kısıtlayıcıdır
- Hammadde serbest işlenebilirdir ve takım teması standart parametrelerde öngörülebilirdir
| Soru | Evet ise → |
|---|---|
| Dar GD&T ile çok yüzeyli özellikler mi var? | 5-axis'yi düşünün |
| Tek bağlama datum tutarlılığı gerekli mi? | 5-axis'yi düşünün |
| Basit geometri, yüksek hacim mi? | 3 ekseni düşünün |
| Programlama süresi önemli bir kısıt mı? | 3 ekseni düşünün |
| Kuvvet kontrolü gereksinimleri olan zor malzeme mi? | 5-axis'yi düşünün |
Sonuç
Beş eksenli CNC işleme ve üç eksenli işleme rakip teknolojiler değildir — farklı üretim problemlerine uygun araçlardır. Üç eksenli işleme, prizmatik parçalar, yüksek hacimli üretim ve tolerans gereksinimlerinin çoklu kurulum süreç yetenekleri dahilinde rahatça karşılandığı geometriler için son derece verimli olmaya devam eder. Beş eksenli işleme, parça geometrisi, özellikler arasındaki tolerans ilişkileri veya malzeme davranışı doğrusal eksen iş akışlarının güvenilir şekilde sunabileceğinin ötesine geçtiğinde yerini hak eder.
Pratik karar, makine sofistikasyonuna değil toplam üretim maliyeti ve süreç riskine dayanır. Karmaşık düşük hacimli parçalar için — havacılık braketleri, medikal implantlar, zor malzemelerde hassas bağlantı elemanları — beş eksenli işleme, hazırlık yükünü azaltır, datam tutarlılığını iyileştirir ve hurda riskini yeterince düşürerek daha yüksek programlama ve ekipman maliyetini haklı çıkarır. Basit toleranslara sahip yüksek hacimli prizmatik parçalar için, iyi optimize edilmiş bir 3 eksenli süreç tutarlı olarak daha iyi ekonomi sunar. Tasarım aşamasında bu seçimi doğru yapmak, ilk numunede yanlış seçimin çok daha maliyetli keşfini önler.
Sıkça Sorulan Sorular
5-axis CNC makinesi her zaman 3 eksenli işlemeden daha mı hassastır?
Otomatik olarak değil. Hassasiyet, yalnızca eksen sayısına değil tüm sürece — hazırlık stratejisi, fikstür tasarımı ve datam tutarlılığı — bağlıdır. Beş eksenli işleme, hassasiyeti öncelikle çok yüzeyli parçalarda hazırlıktan hazırlığa datam hatasını azaltarak iyileştirir. Basit tek yüzeyli parçalar için, uygun fikstürlerle iyi tasarlanmış bir 3 eksenli süreç, daha düşük maliyetle eşdeğer hassasiyet elde eder.
3 eksenli işleme ne zaman hâlâ daha iyi bir seçimdir?
Üç eksenli işleme, basit geometriye sahip prizmatik parçalar, bir veya iki yönden erişilebilen özellikler ve sürecin kararlı ve iyi tanımlandığı yüksek hacimli üretim için ideal olmaya devam eder. Daha düşük programlama eforu, tekrarlayan işler için daha hızlı hazırlık ve daha düşük saatlik ücretler, karmaşıklık sınırlı olduğunda genellikle parça başına daha iyi toplam maliyet üretir.
5-axis işleme parça başına ne kadar daha pahalıdır?
5-axis için makine saatlik ücretleri tipik olarak 3 eksenliden 30–60% daha yüksektir. Ancak, 5-axis işleme fikstür sayısını, hazırlık süresini ve yeniden işlemeyi azalttığında parça başına maliyet karşılaştırılabilir veya daha düşük olabilir. Her zaman toplam üretim maliyetini — programlama artı hazırlık artı işleme artı yeniden işleme — karşılaştırın, yalnızca saatlik ücreti değil.
3+2 indeksli işleme sürekli 5-axis'nin yerini alabilir mi?
Birçok uygulama için evet. İndeksli 3+2 işleme, açılı delikleri, eğimli düzlemleri ve çok yüzeyli prizmatik özellikleri tam eşzamanlı harekete göre daha basit programlama ve daha düşük riskle işler. Sürekli 5-axis özellikle serbest formlu yüzeyler, bileşik eğriler boyunca düzgün geçişler ve kesim boyunca sabit takım yönlendirmesi gereken bileşenler için gereklidir.
Üretim hacmi bir 5-axis CNC makinesinin ROI'sini etkiler mi?
Önemli ölçüde. ROI, hazırlık azaltımı ve ilk geçiş veriminin en çok önem taşıdığı düşük-orta hacimli, yüksek karışımlı üretimde en güçlüdür. Yüksek hacimli basit parçalar için, optimize edilmiş 3 eksenli işleme tipik olarak daha iyi ekonomi sunar. Prototipler, EVT/DVT yapıları ve karmaşık kısa seriler için, 5-axis genellikle daha hızlı teslim süresi, daha düşük toplam maliyet ve daha iyi kalite sonuçları sağlar.


