
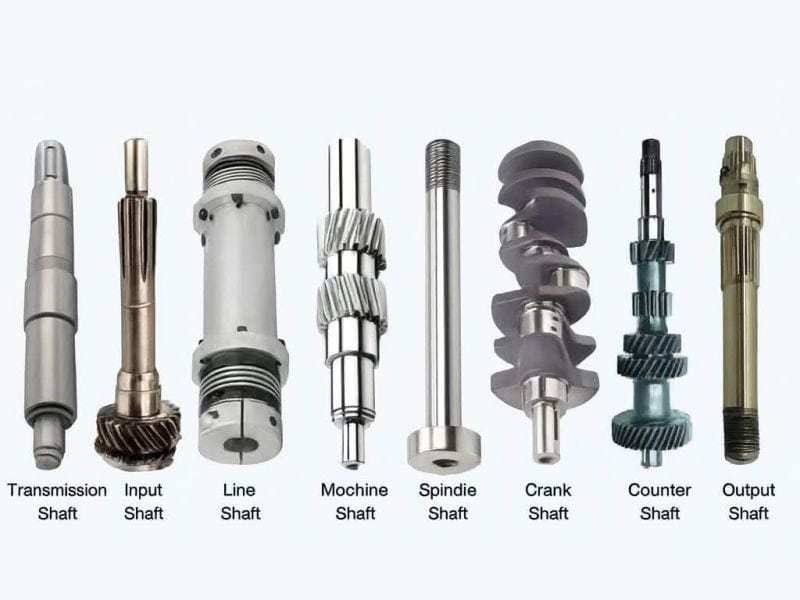
Eine Welle ist die Komponente, die Rotation nutzbar macht. Entfernen Sie das Gehäuse, die Zahnräder, die Lager – und was übrig bleibt, ist die Welle, die still das Drehmoment von dort, wo Energie erzeugt wird, dorthin überträgt, wo sie benötigt wird. Jeder Elektromotor, jedes Getriebe, jede Pumpe und jeder Antriebsstrang hängt von einer ab. Zu verstehen, wofür eine Welle verwendet wird, geht weit über die Beschreibung eines zylindrischen Stabs hinaus; es bedeutet zu verstehen, wie Maschinen tatsächlich Leistung unter Last übertragen, Zyklus für Zyklus, über Jahre im Betrieb.
Für Konstrukteure und Ingenieure definieren Wellen Lastpfade, Steifigkeit und Ermüdungslebensdauer in rotierenden Baugruppen. Für Einkaufsteams steuern Werkstoffgüte, Wärmebehandlung und Fertigungsmethode direkt Kosten, Lieferzeit und Zuverlässigkeit. Dieser Artikel deckt das Gesamtbild ab: Wellenfunktionen in realen Maschinen, Wellentypen und ihre Anwendungen, Materialauswahllogik, Fertigungsprozesse und Toleranzanforderungen für kundenspezifische Wellenspezifikationen.
Technische Definition: Was ist eine Welle?
Im Maschinenbau ist eine Welle ein rotierendes Maschinenelement, dessen Hauptfunktion die Übertragung von Drehmoment und mechanischer Leistung zwischen Komponenten ist. Was eine Welle von anderen zylindrischen Teilen unterscheidet, ist die Funktion, nicht die Form. Wenn eine rotierende Komponente Drehmoment überträgt und etwas anderes antreibt, ist sie eine Welle.
Allerdings werden mehrere verwandte Begriffe in nicht-technischen Kontexten austauschbar verwendet. In der Technik sind die Unterschiede wichtig:
| Komponente | Rotiert | Überträgt Drehmoment | Typische Rolle |
|---|---|---|---|
| Welle | Ja | Ja | Motorwellen, Getriebewellen, Pumpenwellen |
| Achse | Kann, muss aber nicht | Nein | Radträger, tragende Elemente |
| Stange | Nein | Nein | Zugstangen, Gestänge, strukturelle Stützen |
| Spindel | Ja | Ja (leicht–mittel) | CNC-Werkzeugmaschinen, Präzisionsantriebe |
Eine Achse trägt Lasten – selbst wenn sie rotiert, überträgt sie kein Drehmoment auf eine angetriebene Komponente. Eine Stange ist nicht rotierend und strukturell. Eine Spindel ist eine spezialisierte Welle, die für Präzision, Geschwindigkeit und geringen Rundlauf optimiert ist, eher als für hohe Drehmomentkapazität. Diese Rollen während der Konstruktion zu verwechseln, führt zu falscher Materialauswahl, falschen Toleranzangaben und Leistungsproblemen, deren Behebung im Nachhinein teuer ist.
Im Gegensatz zu statischen Strukturelementen arbeiten Wellen unter kombinierter Belastung: Torsion durch übertragenes Drehmoment, Biegung durch Zahnradeingriffskräfte oder Riemenspannung und zyklische Spannungen durch kontinuierliche Rotation. Die Wellenkonstruktion wird daher von Ermüdungsfestigkeit, Steifigkeit und Schwingungsverhalten bestimmt – nicht nur von der statischen Belastbarkeit.
Wofür wird eine Welle in realen Maschinen verwendet?
Die Antwort umfasst drei unterschiedliche Funktionen, und die meisten Wellen erfüllen alle drei gleichzeitig.
Leistungs- und Drehmomentübertragung
Die Kernfunktion ist einfach: Leistung von einer Quelle zu einer Last übertragen. Eine typische industrielle Leistungskette sieht so aus – Elektromotor-Abtriebswelle → Getriebe-Eingangswelle → Getriebe-Ausgangswelle → angetriebene Ausrüstung. Jede Welle in dieser Kette überträgt Drehmoment, während sie die Torsionsschwankungen absorbiert, die mit realen Betriebsbedingungen einhergehen: Anlaufstöße, Lastspitzen, Bremsereignisse.
Torsionssteifigkeit ist hier ebenso wichtig wie Festigkeit. Eine Welle, die sich unter Drehmoment deutlich durchbiegt, erzeugt einen Phasenfehler zwischen Antrieb und angetriebener Ausrüstung. In Präzisionsbewegungssystemen – servogetriebene Achsen, koordinierte Mehrspindelmaschinen – führt dieser Phasenfehler direkt zu Positionierungenauigkeiten oder Synchronisationsstörungen.
Unterstützung und Positionierung rotierender Komponenten
Wellen fungieren auch als strukturelles Rückgrat für die darauf montierten Komponenten. Zahnräder, Riemenscheiben, Kettenräder, Kupplungen und Laufräder werden alle durch die Welle positioniert – gehalten durch Passfedern, Keilwellen, Presssitze oder Positionierschultern. Lager stützen dann die Welle selbst, begrenzen die Durchbiegung und erhalten die Ausrichtung über das gesamte Lastspektrum.
In dieser Rolle ist die Biegesteifigkeit ebenso kritisch wie die Drehmomentkapazität. Eine Zahnradwelle, die sich unter Last durchbiegt, verschiebt das Eingriffsmuster des Zahnrads, erhöht den Geräuschpegel, beschleunigt den Verschleiß und verkürzt die Lebensdauer des Zahnrads. Lagerabstand, Wellendurchmesser und Materialsteifigkeit fließen direkt darin ein, wie gut eine Welle Komponenten unter Betriebslasten an ihrem Platz hält.
Bewegungssteuerung und Synchronisation
Über die reine Leistungsübertragung hinaus synchronisieren Wellen Maschinenelemente. Drehzahlverhältnisse zwischen verbundenen Wellen bestimmen Übersetzungsverhältnisse und Durchsatzraten. Winkelphasenbeziehungen steuern das Timing in Mehrstationenmaschinen. In Verpackungsanlagen, Druckmaschinen und automatisierten Montagelinien verursachen kleine Phasenfehler Produktfehler, Registrierungsfehler oder Staus – weshalb Wellensteifigkeit, Kupplungsauswahl und Torsionsresonanz alle in der Design-Checkliste für diese Anwendungen erscheinen.
Hauptwellentypen und ihre technischen Anwendungen
Die Wellenklassifizierung basiert auf Funktion und Lastbedingung, nicht auf Geometrie. Dasselbe Material und derselbe Durchmesser können sehr unterschiedliche Rollen erfüllen, je nachdem, wie Lasten aufgebracht werden und was die Welle verbindet.
Übertragungswellen
Diese Wellen übertragen Leistung zwischen getrennten Maschinenelementen. Antriebswellen, Kardanwellen und Gelenkwellen gehören alle hierher. Die primäre Belastung ist Torsion, mit sekundärer Biegung durch Winkelversatz oder Zwischenstützpunkte. Anwendungen umfassen Automobil-Antriebsstränge, Industriegetriebe und Fördersysteme. Designpriorität: Drehmomentkapazität, Ermüdungsfestigkeit und Toleranz gegenüber geringfügigem Versatz ohne übermäßige Biegespannung.
Maschinenwellen
Kurbelwellen, Nockenwellen, Motorwellen und Pumpenwellen sind maschinenspezifische Komponenten, die integral für die Funktionsweise einer bestimmten Maschine sind. Diese Wellen tragen komplexe kombinierte Lasten — Torsion, Biegung und axialen Schub, die oft gleichzeitig wirken — und sie haben typischerweise strenge Anforderungen an Oberflächengüte, Auswuchtung, Wärmebehandlung und Maßgenauigkeit. Eine Kurbelwelle in einem Dieselmotor muss beispielsweise Spitzenzylinderdrücke bei jedem Zündzyklus über Millionen von Zyklen bei Betriebstemperatur standhalten. Das ist ein Ermüdungsproblem, kein Problem der statischen Festigkeit.
Linienwellen und Vorgelegewellen
Historisch zur Verteilung von Leistung über Fabrikhallen von einem einzigen Antriebsmotor verwendet, sind Linienwellen in modernen Anlagen weniger verbreitet, kommen aber weiterhin in älteren Industriesystemen und einigen schweren Prozessanlagen vor. Vorgelegewellen dienen als Zwischenelemente für Geschwindigkeits- oder Richtungsänderungen innerhalb von Getriebezügen. Primäre technische Herausforderung: Biegung über lange ungestützte Spannweiten und Torsionsresonanz, wenn das Verhältnis von Wellenlänge zu Durchmesser groß wird.
Spindeln
Spindeln sind Präzisionswellen, die für Genauigkeit, Steifigkeit und Geschwindigkeit statt für Drehmoment optimiert sind. CNC-Bearbeitungszentrumsspindeln arbeiten mit 8.000–30.000 U/min mit Rundlaufanforderungen, die in Mikrometern gemessen werden. Lager-Vorspannung, thermische Stabilität und dynamisches Auswuchten dominieren das Spindeldesign. Diese Komponenten teilen die Grundfunktion der Welle — Rotation und Drehmomentübertragung — aber ihr Design wird von Genauigkeitsanforderungen bestimmt, die über das hinausgehen, was bei konventioneller Kraftübertragung benötigt wird.
Massive vs. Hohlwellen
Massive Wellen sind einfacher herzustellen und bieten hohe Steifigkeit bei einem gegebenen Außendurchmesser. Sie sind die Standardwahl für kleine bis mittlere Antriebssysteme, bei denen Gewicht keine Einschränkung darstellt.
Hohlwellen verteilen Material zum äußeren Radius, wo es am meisten zur Torsions- und Biegesteifigkeit beiträgt. Bei gleicher Masse erreicht eine Hohlwelle einen deutlich höheren Widerstandsmoment als eine massive Welle. Eine Hohlwelle mit Außendurchmesser D und Innendurchmesser d = 0,6D behält beispielsweise etwa 87% der Torsionssteifigkeit der massiven Welle bei nur 64% des Gewichts. In Automobil-Antriebswellen, Luft- und Raumfahrtaktoren und Hochgeschwindigkeits-Werkzeugmaschinenspindeln reduziert diese Gewichtsreduzierung direkt das Rotationsträgheitsmoment und die Lagerbelastungen.
| Wellentyp | Hauptfunktion | Maßgebende Lasten | Häufige Anwendungsbereiche |
|---|---|---|---|
| Übertragungswelle | Leistungsübertragung | Torsion + Biegung | Antriebsstränge, Förderanlagen |
| Maschinenwelle | Maschinenspezifischer Betrieb | Torsion + zyklische Lasten | Motoren, Antriebe, Pumpen |
| Transmissionswelle | Kraftverteilung | Biegedominant | Fabrikanlagen |
| Vorgelegewelle | Drehzahl-/Richtungswechsel | Torsion + Biegung | Zahnradgetriebe |
| Spindel | Präzisionsrotation | Hohe Drehzahl, geringer Rundlauf | CNC-Werkzeugmaschinen |
| Hohlwelle | Effiziente Drehmomentübertragung | Torsion | Automobil, Luft- und Raumfahrt |
Lasten und Spannungen: Was eine Welle im Betrieb tatsächlich erfährt
Die meisten Wellenbrüche werden nicht durch einmalige Überlast verursacht. Sie werden durch Ermüdung verursacht – die Akkumulation von zyklischer Spannungsschädigung über Millionen von Lastzyklen. Das vollständige Verständnis des Lastbildes unterscheidet eine zuverlässige Wellenkonstruktion von einer, die vorzeitig versagt.
Torsionsspannung
Drehmoment erzeugt Scherspannung, die linear von null in der Wellenmitte bis zum Maximum an der Außenfläche variiert. Für eine Vollwelle lautet die Beziehung:
τ = T · r / J
wobei T das Drehmoment, r der Außenradius und J das polare Flächenträgheitsmoment ist. Dies zeigt sofort, warum der Durchmesser so stark ins Gewicht fällt – J skaliert mit d⁴, sodass eine Verdopplung des Wellendurchmessers die Scherspannung bei gleichem Drehmoment um den Faktor 16 reduziert.
Über das stationäre Drehmoment hinaus können Torsionsschwankungen durch Anlaufstöße, variable Lasten oder intermittierende Schläge das 2–3-fache des Nenndrehmoments erreichen. Wellen, die nur für Nennbedingungen ohne Drehmoment-Multiplikationsfaktoren ausgelegt sind, versagen regelmäßig im Betrieb.
Biegebelastungen
Zahnräder, Riemenscheiben und Kettenräder üben alle Radialkräfte auf die Welle aus. Diese Kräfte erzeugen Biegemomente zwischen den Lagerstützpunkten. Bei einer Getriebewelle kombinieren sich radiale Verzahnungskräfte und Tangentialkräfte zu einer resultierenden Radiallast, die ein Vielfaches der nominalen übertragenen Kraft betragen kann. Riemenantriebe sind oft schlimmer – die Riemenspannung übt selbst bei geringer Leistungsübertragung eine erhebliche kontinuierliche Radiallast aus.
Die Biegespannung in der äußeren Faser der Welle addiert sich algebraisch zur Torsionsscherspannung, und die Wechselwirkung ist das, was die Welle bei jeder Umdrehung aushalten muss. Bei einer rotierenden Welle unter konstanter Riemenspannung wechselt jeder Punkt auf der Außenfläche einmal pro Umdrehung von Zug auf Druck – klassische vollständig umgekehrte Biegung, der schlechtestmögliche Zustand für Ermüdung.
Spannungskonzentrationen: Wo Brüche tatsächlich beginnen
Ermüdungsrisse beginnen selten in der Mitte einer glatten Welle. Sie beginnen an Spannungskonzentrationen: Passfedernut-Ecken, Wellenabsätzen, Hinterschnitten, Gewindefußpunkten, Presssitzkanten und Querbohrungen. Spannungskonzentrationsfaktoren (Kt) an diesen Stellen können von 1,3 (großzügiger Übergangsradius) bis 2,5–3,0 (scharfe Ecke oder kleiner Radius am Passfedernut-Ende) reichen. Eine Welle, die basierend auf der Nennspannung angemessen dimensioniert ist, kann an einer Passfedernut durch Ermüdung versagen, wenn der Spannungskonzentrationsfaktor nicht explizit berücksichtigt wird.
Deshalb sind Übergangsradien an Absätzen weitaus wichtiger, als sie auf einer Zeichnung erscheinen. Die Vergrößerung eines Absatz-Übergangsradius von r/d = 0,05 auf r/d = 0,15 kann Kt von ungefähr 2,2 auf 1,5 reduzieren – eine Verbesserung der Ermüdungslebensdauer, die keine Materialaufwertung zu denselben Kosten erreichen kann.
Wellenwerkstoffe: Auswahllogik und Leistungskompromisse
Die Materialauswahl für Wellen folgt einer konsistenten technischen Logik: Passen Sie die Ermüdungsfestigkeit, Zerspanbarkeit und das Korrosionsverhalten des Materials an das Lastspektrum, die Umgebung und die Fertigungsbeschränkungen der Anwendung an.
Kohlenstoffstahl (z. B. AISI 1045, 1040)
Mittelkohlenstoffstähle sind das Arbeitstier der industriellen Wellenfertigung. AISI 1045 normalisiert hat eine Zugfestigkeit von ungefähr 570–700 MPa, eine Streckgrenze von ~380–450 MPa und eine ausreichende Ermüdungsbeständigkeit für allgemeine rotierende Anwendungen. Die Zerspanbarkeit ist gut, die Verfügbarkeit ausgezeichnet und die Kosten sind gering.
Die Einschränkungen sind ebenfalls bekannt: minimale Korrosionsbeständigkeit ohne Oberflächenbehandlung, und die Ermüdungsleistung erreicht bei höheren Festigkeitsniveaus schneller ein Plateau als bei legierten Stählen. Für Wellen im Freien, in feuchten oder chemisch aktiven Umgebungen erfordert blanker Kohlenstoffstahl eine Beschichtung oder Plattierung – was zusätzliche Prozessschritte und Kosten verursacht.
Legierter Stahl (z. B. AISI 4140, 4340)
Die Zugabe von Chrom, Molybdän und Nickel zu Kohlenstoffstahl erzeugt Legierungsqualitäten mit wesentlich besserer Härtbarkeit, Ermüdungsfestigkeit und Zähigkeit. AISI 4140 vergütet auf den Bereich 28–34 HRC erreicht eine Zugfestigkeit von 900–1.000 MPa mit guter Zähigkeit – ungefähr 40–60% höhere Ermüdungsdauerfestigkeit als 1045 normalisiert. AISI 4340 Q&T geht weiter: 1.000–1.200 MPa Zugfestigkeit, ausgezeichnete Zähigkeit und die Härtbarkeit, diese Eigenschaften in größeren Querschnitten zu entwickeln.
Diese Qualitäten sind die richtige Wahl für Getriebewellen, Automobil-Antriebsstränge, schwere Pumpenwellen und jede Anwendung, bei der die Ermüdungslebensdauerberechnung mit Kohlenstoffstahl nicht aufgeht. Der Kostenaufschlag ist real, aber im Vergleich zu den Alternativen moderat – und das Ansprechverhalten auf die Wärmebehandlung ist gut dokumentiert und bei ordnungsgemäßer Prozesskontrolle vorhersehbar.
Edelstahl (z. B. 316L, 17-4 PH)
Edelstahlwellen werden spezifiziert, wenn Korrosionsbeständigkeit nicht verhandelbar ist: Lebensmittel- und Getränkeverarbeitungsanlagen, maritime Anwendungen, pharmazeutische Maschinen und chemische Prozessumgebungen. Die Güte 316L bietet gute Korrosionsbeständigkeit in chloridhaltigen Umgebungen mit einer Zugfestigkeit von ungefähr 485–690 MPa – ausreichend für moderate Wellenlasten, aber nicht konkurrenzfähig mit legiertem Stahl für ermüdungskritische Hochlastanwendungen.
Für höherfeste Edelstahlanforderungen erreicht 17-4 PH (ausscheidungshärtender Edelstahl) im H900-Zustand eine Zugfestigkeit von ungefähr 1.310 MPa mit guter Korrosionsbeständigkeit. Diese Güte ist in Luft- und Raumfahrt- sowie Medizingerätewellen üblich, bei denen sowohl Korrosionsbeständigkeit als auch hohe Ermüdungsfestigkeit gleichzeitig erforderlich sind.
Bei praktischen CNC-Drehbearbeitungen erfordert 316L scharfes Hartmetallwerkzeug, moderate Schnittgeschwindigkeiten (100–180 m/min) und sorgfältige Spansteuerung, um Kaltverfestigung zu vermeiden. 17-4 PH im ausgelagerten Zustand ist härter und abrasiver; die Werkzeugstandzeit pro Schnitt ist kürzer, und die Vorschübe müssen ausreichend sein, um Reiben zu verhindern.
Aluminiumlegierungen (z. B. 6061-T6, 7075-T6)
Aluminiumwellen werden dort eingesetzt, wo eine geringe Rotationsträgheit das Konstruktionsziel ist: servogetriebene Roboterachsen, Hochgeschwindigkeits-Automationsachsen, Luft- und Raumfahrtaktoren. Aluminium 6061-T6 hat eine Dichte von 2,70 g/cm³ gegenüber ~7,85 g/cm³ bei Stahl – eine Welle, die etwa ein Drittel des Gewichts einer Stahlwelle aufweist. Bei Hochbeschleunigungssystemen reduziert dies direkt das Motordrehmoment, das zum Beschleunigen und Abbremsen der Last erforderlich ist.
Der Kompromiss liegt in Steifigkeit und Ermüdungsfestigkeit. Der Elastizitätsmodul von Aluminium (~69 GPa) beträgt etwa ein Drittel von Stahl (~200 GPa). Eine Welle, die für dieselbe Torsionssteifigkeit wie eine Stahlwelle ausgelegt ist, muss einen größeren Durchmesser aufweisen, was die Gewichtseinsparung teilweise aufhebt. Die Ermüdungsfestigkeit ist ebenfalls geringer, und anders als Stahl zeigt Aluminium keine klare Dauerfestigkeit – die Ermüdungslebensdauer nimmt mit steigender Zyklenzahl weiter ab, was eine explizite Berechnung der endlichen Lebensdauer erfordert, anstatt einer Auslegung auf Basis der Dauerfestigkeit.
| Material | Zugfestigkeit (typisch) | Wesentlicher Vorteil | Wesentliche Einschränkung | Anwendungen |
|---|---|---|---|---|
| AISI 1045 (N) | 570–700 MPa | Niedrige Kosten, gute Zerspanbarkeit | Korrosion, mäßige Ermüdung | Allgemeiner Maschinenbau |
| AISI 4140 Q&T | 900–1.000 MPa | Hohe Ermüdungsfestigkeit | Kosten, Wärmebehandlungskontrolle | Getriebe, Antriebsstränge |
| AISI 4340 Q&T | 000–1.200 MPa | Hervorragende Zähigkeit | Höhere Kosten | Luft- und Raumfahrt, Schwerlastwellen |
| Edelstahl 316L | 485–690 MPa | Korrosionsbeständigkeit | Geringere Ermüdung im Vergleich zu legiertem Stahl | Lebensmittel, Marine, Chemie |
| 17-4 PH (H900) | ~1.310 MPa | Festigkeit + Korrosionsbeständigkeit | Bearbeitungsschwierigkeit, Kosten | Luft- und Raumfahrt, Medizin |
| 6061-T6-Aluminium | 270–310 MPa | Geringe Trägheit, leichtgewichtig | Steifigkeit, Ermüdungsgrenze | Robotik, Automatisierung |
Wie Wellen hergestellt werden: Die Prozesskette
Die Wellenleistung wird im Fertigungsprozess aufgebaut, nicht nur im Material. Eine Welle aus der richtigen Legierung, die jedoch mit schlechter Geometriekontrolle, falscher Wärmebehandlungsreihenfolge oder unzureichendem Schleifen bearbeitet wird, fällt unabhängig von der Materialgüte vorzeitig aus. Jeder Prozessschritt baut auf dem nächsten auf.
CNC-Drehen: Geometrieerzeugung
Die meisten Wellen beginnen als Rundstangenmaterial — entweder warmgewalzt oder kaltgezogen — und werden durch CNC-Drehen profiliert. Die Drehmaschine erzeugt Außendurchmesser, Absätze, Schultern, Nuten, Hinterschneidungen, Passfedernuten und Gewindeformen. Bei Präzisionswellenarbeiten wird während des Schruppens und der Halbfertigbearbeitung durchgehend eine Reitstockkörnerspitze verwendet, um die Geradheit zu kontrollieren und durch Durchbiegung verursachte Konizität bei langen Wellen zu verhindern.
Übergangsradien an Durchmesserübergängen werden in dieser Phase bearbeitet. Diese korrekt zu dimensionieren ist wichtiger, als die meisten Zeichnungen vermuten lassen — ein 2-mm-Übergangsradius an einer Schulter kostet keine zusätzliche Bearbeitungszeit, kann aber die Ermüdungslebensdauer an diesem Merkmal im Vergleich zu einem 0,5-mm-Radius verdoppeln. Konstrukteure, die “R nach Bedarf” ohne Mindestwerte spezifizieren, lassen einen bedeutenden Konstruktionshebel undefiniert.
Die Konzentrizität zwischen Merkmalen wird durch Minimierung der Spannfutter-Einrichtungen kontrolliert. Idealerweise werden alle Lagerzapfen und funktionalen Durchmesser von einer einzigen Spannreferenz aus bearbeitet. Jedes erneute Einspannen führt einen Konzentrizitätsfehler ein — typischerweise 0,02–0,05 mm in der Standardpraxis, was für viele Anwendungen akzeptabel, für Präzisions- oder Hochgeschwindigkeitswellen jedoch problematisch sein kann.
Schleifen: Erzielung lagerqualitativer Oberflächen
Wenn Lagerzapfen enge Maßtoleranzen und feine Oberflächengüten erfordern, folgt auf das Drehen das Rundschleifen. Eine CNC-Rundschleifmaschine erreicht Durchmessertoleranzen von ±0,003–0,008 mm und Oberflächenrauheiten Ra 0,2–0,8 µm — deutlich über das hinaus, was das Drehen allein in Produktionsmengen zuverlässig erzeugen kann.
Bei 4140- oder 4340-Legierungsstahlwellen im vergüteten Zustand (28–38 HRC) ist das Schleifen die Standard-Endbearbeitung an Lagerzapfen. Der Schleifprozess entfernt auch die leichte Entkohlungszone, die sich während der Wärmebehandlung bilden kann, und legt frisches, vollständig gehärtetes Material an der Oberfläche frei.
Spitzenloses Schleifen wird für lange Wellen verwendet, bei denen das Schleifen zwischen Spitzen unpraktisch wird. Es erzielt hervorragende Rundheit und Durchmesserkonsistenz, bietet jedoch weniger direkte Kontrolle über die Geradheit — eine Überlegung für Wellen mit strengen Gesamtlaufanforderungen.
Wärmebehandlung: Zeitpunkt und Reihenfolge sind entscheidend
Wärmebehandlungsentscheidungen beeinflussen nicht nur die Festigkeit, sondern auch die Dimensionsstabilität während der gesamten Fertigung. Der Standardansatz für mittel- bis hochfeste legierte Stahlwellen:
Normalisieren nach dem Schmieden oder vor der Bearbeitung: Baut Schmiedespannungen ab und erzeugt eine konsistente Mikrostruktur-Baseline. Die Bearbeitung von normalisiertem Stangenmaterial ergibt ein vorhersehbareres Schnittverhalten als gewalztes Material.
Vorbearbeiten, dann Härten und Anlassen: Entfernt den Großteil des Materials vor der Wärmebehandlung und reduziert das Verzugsrisiko. Dimensionsänderungen nach der Behandlung bei 4140 Q&T liegen typischerweise bei 0,05–0,15 mm im Durchmesser — signifikant genug, dass die Endschleifzugabe diese berücksichtigen muss.
Schleifen nach der Wärmebehandlung: Korrigiert Verzug, erreicht Endtoleranzen und erzeugt den für Lager erforderlichen Oberflächenzustand.
Induktionshärten für Zapfen oder Keilwellen: Wo lokale Oberflächenhärte ohne Beeinträchtigung der Kernzähigkeit erforderlich ist, erreicht das Induktionshärten eine Oberflächenhärte von 55–62 HRC auf mittelgekohltem oder legiertem Stahl, während der Kern eine zähere mittlere Härte behält. Die typische Einsatzhärtetiefe beträgt 1,5–4 mm, abhängig von Wellendurchmesser und Anwendung. Dies ist der Standardprozess für Automobil-Abtriebswellen und schwere Industriegetriebewellen.
Nitrieren: Erzeugt eine sehr geringe (0,1–0,5 mm), extrem harte (900–1.100 HV) Einsatzhärtetiefe mit minimalem Verzug — geeignet für Kurbelwellen und Präzisionsmaschinenwellen, bei denen ein Schleifen nach der Behandlung unerwünscht ist.
Auswuchten und Geradheit
Für rotierende Wellen über etwa 1.000 U/min wird der Auswuchtzustand relevant. Dynamisches Auswuchten reduziert Vibrationen bei Betriebsdrehzahl, Lagerbelastungen und Geräusche. Für Hochgeschwindigkeits-Motorwellen und Lüfterwellen definieren Auswuchtgüten nach ISO 1940-1 die zulässige Restunwucht — typischerweise G2,5 oder G1,0 für Präzisionsmaschinen.
Die Geradheit wird überprüft, indem die Welle an den Lagerzapfen auf V-Blöcken gelagert und der Rundlauf an Zwischenpunkten mit einer Messuhr gemessen wird. Für die meisten Industriewellen sollte der Gesamtrundlauf am Wellenmittelpunkt innerhalb von 0,1 mm/m Länge liegen; Präzisions- und Hochgeschwindigkeitsanwendungen erfordern 0,02–0,05 mm/m oder enger.
Toleranzen und Passungen: Wellenmaße richtig dimensionieren
Toleranzen auf Wellenzeichnungen sind nicht willkürlich — sie werden passend zu Lagertyp, Drehzahl, Last und Montageanforderungen gewählt. Zu enge Spezifikationen erhöhen die Bearbeitungskosten ohne Nutzen; zu lockere Spezifikationen verursachen Reibkorrosion, Vibrationen und Lagerausfälle.
Lagerzapfenpassungen
Die ISO-Passungssystem-Bezeichnungen bestimmen die meisten Wellentoleranzentscheidungen an Lagerstellen. Häufige Szenarien:
Presspassungen (k6, m6): Werden verwendet, wenn der Lagerinnenring unter Last oder Vibration nicht auf der Welle kriechen darf. Eine 40-mm-Welle in k6-Toleranz hat einen Durchmesser von 40,002–40,018 mm – leicht über dem Nennmaß, wodurch der Lagerring leicht auf die Welle gepresst wird. Dies ist Standard für Elektromotorwellen und Getriebewellen mit gleichmäßiger oder mäßiger Stoßbelastung.
Übergangspassungen (j6, h6): Werden verwendet, wenn eine gewisse axiale Bewegung erforderlich ist, ein häufiger Lagerwechsel ansteht oder die thermische Ausdehnungsdifferenz zwischen Welle und Gehäuse erheblich ist. Eine 40-mm-Welle in h6 läuft bei 39,984–40,000 mm – am oder leicht unter dem Nennmaß.
Spielpassungen (g6, f7): Werden angewendet, wenn eine einfache Montage und Demontage erforderlich ist oder wenn der Lageraußenring statt des Innenrings rotiert. Weniger üblich für rotierende Innenringe unter Last.
Die Kombination H7/k6 (Gehäuse H7, Welle k6) ist eine Standard-Presspassung, die häufig für mittlere Lasten und moderate Drehzahlen verwendet wird. Bei schwerer Stoßbelastung – beispielsweise Abtriebswellen in Industriegetrieben – kann eine m6- oder n6-Wellentoleranz geeignet sein, um Ringkriechen unter Spitzendrehmoment zu verhindern.
Geometrische Toleranzen
Die Durchmessertoleranz allein definiert nicht die funktionale Genauigkeit einer Welle. Geometrische Toleranzen sind ebenso wichtig:
Zylindrizität: Unrunde Lagerzapfen erzeugen ungleichmäßigen Lagerkontakt, lokale Spannungskonzentrationen und beschleunigten Verschleiß. Eine Zylindrizitätstoleranz von 0,005–0,010 mm ist typisch für Präzisionswellenzapfen.
Konzentrizität/Koaxialität: Mehrere Lagerzapfendurchmesser auf einer Welle müssen eine gemeinsame Achse teilen. Koaxialitätsfehler zwischen den Zapfen zwingen die Lager, gegeneinander zu arbeiten, was Vorspannung und Wärme erzeugt. Bei geschliffenen Wellen ist eine Koaxialität von 0,010–0,020 mm zwischen den Zapfen in der Standard-Produktionsschleifung erreichbar.
Gesamtplanlauf: Bei Hochgeschwindigkeitswellen sagt der Gesamtplanlauf an den Lagerzapfen direkt die Vibrationsamplitude bei Betriebsdrehzahl voraus. CNC-Spindelwellen werden typischerweise mit 0,002–0,005 mm Gesamtplanlauf spezifiziert; Industriemotorwellen mit 0,010–0,025 mm.
Geradheit: Lange Wellen können während der Wärmebehandlung Verzug entwickeln. Selbst 0,1 mm Verzug auf einer 500-mm-Welle erzeugt bei Betriebsdrehzahl eine signifikante Biegespannung. Das Richten nach der Wärmebehandlung oder die Auslegung von Schleifzugabe zur Korrektur des erwarteten Verzugs ist Standardpraxis für Wellen mit enger Geradheitstoleranz.
Spezifikation einer Welle für kundenspezifische Fertigung
Unvollständige Spezifikationen sind die häufigste Ursache für Verzögerungen, Kostenüberschreitungen und Leistungsüberraschungen bei kundenspezifischen Wellenprojekten. Die Fertigungskapazität ist selten das Problem – mehrdeutige oder fehlende Anforderungen sind es. Eine vollständige Wellenspezifikation umfasst:
Geometrie und Abmessungen: Wellenlänge, alle Durchmesser mit Toleranzen, Absatzpositionen, Passfedernutmaße und -toleranzen, Gewindespezifikationen, Übergangsradien an allen Übergängen (Mindestwerte, nicht “nach Bedarf”) sowie alle Hinterschneidungen oder Entlastungsmerkmale.
Material und Wärmebehandlung: Vollständige Materialbezeichnung (z. B. AISI 4140, gemäß ASTM A108 oder gleichwertig), erforderliche Wärmebehandlung (normalisiert, vergütet auf einen bestimmten Härtebereich, induktionsgehärtet an spezifizierter Stelle auf spezifizierte Tiefe und Härte) sowie alle Nachbehandlungsanforderungen.
Oberflächenbeschaffenheit: Ra-Werte an Lagerzapfen (typischerweise 0,4–0,8 µm Ra), Getriebesitzen, Dichtungskontaktflächen und allgemeinen Drehflächen. Unterschiedliche Merkmale erfordern oft unterschiedliche Oberflächengüten – spezifizieren Sie nach Zone, nicht mit einer einzigen zeichnungsweiten Angabe.
Geometrische Toleranzen: Planlauf, Konzentrizität, Geradheit und Zylindrizität an allen funktional kritischen Merkmalen. Verweisen Sie auf ISO-Toleranzklassen, wo anwendbar, um die Anforderungsabsicht klar zu kommunizieren.
Inspektionsanforderungen: Maßprüfung gemäß Zeichnung, Materialzertifikat, Härteprüfbericht und (für kritische Anwendungen) Magnetpulverprüfung auf Oberflächenrisse oder Ultraschallprüfung auf innere Integrität.
Menge und Lieferung: Losgröße, ob Prototyp- und Serienmengen eine separate Qualifizierung erfordern, sowie alle Rückverfolgbarkeitsanforderungen für Materialcharge oder Los.
Eine Wellenzeichnung, die alle diese Elemente spezifiziert, gibt einem Fertigungslieferanten alles, was für eine genaue Angebotserstellung, korrekte Prozessplanung und die Lieferung von Teilen, die beim ersten Mal funktionieren, erforderlich ist.
Schlussfolgerung
Die Aufgabe einer Welle ist trügerisch einfach zu beschreiben und anspruchsvoll auszuführen. Sie überträgt Drehmoment, widersteht Biegung, übersteht Ermüdungsbelastung über Millionen von Zyklen und hält rotierende Komponenten während der gesamten Lebensdauer der Maschine präzise positioniert. Jede Materialwahl, Geometrieentscheidung, Wärmebehandlung und Toleranzangabe unterstützt diese Funktion oder untergräbt sie.
Zuverlässige Wellenleistung entsteht durch die Behandlung von Konstruktion und Fertigung als verbundenes System: Passen Sie die Ermüdungseigenschaften des Materials an das Lastspektrum an, spezifizieren Sie Toleranzen, die Lager- und Passungsanforderungen widerspiegeln, statt Standardwerte zu verwenden, sequenzieren Sie Wärmebehandlung und Schleifen korrekt und verifizieren Sie das Ergebnis anhand definierter Prüfkriterien. Wenn diese Elemente übereinstimmen – von der anfänglichen Spannungsberechnung bis zur endgültigen Planlaufprüfung – liefern Wellen vorhersehbare, langfristige Zuverlässigkeit ohne die teuren Überraschungen, die aus unvollständigen Spezifikationen oder Prozessabkürzungen entstehen.
FAQ
Was ist die Hauptfunktion einer Welle?
Übertragung von Drehmoment und Leistung zwischen rotierenden Komponenten – vom Motor zum Getriebe, vom Getriebe zur angetriebenen Last oder in jeder ähnlichen Antriebskette. Neben dieser Hauptrolle positionieren und stützen Wellen auch die auf ihnen montierten Komponenten (Zahnräder, Riemenscheiben, Laufräder) und halten die Ausrichtung durch Lagerstützen aufrecht. Wellenversagen bedeutet typischerweise Systemstillstand, nicht allmähliche Verschlechterung.
Was ist der Unterschied zwischen einer Welle und einer Achse?
Drehmomentübertragung. Eine Welle rotiert und treibt etwas an. Eine Achse stützt Lasten – sie kann mit einem Rad rotieren, überträgt aber kein Antriebsdrehmoment auf eine angetriebene Komponente. Ein Fehler hierbei während der Konstruktion führt zu falscher Materialauswahl und Toleranzentscheidungen, die später Probleme verursachen.
Warum werden in Hochgeschwindigkeitsmaschinen Hohlwellen verwendet?
Weil das Material nahe dem Außenradius am meisten zur Torsions- und Biegesteifigkeit beiträgt, während Material nahe der Mitte wenig beiträgt. Das Entfernen von Mittelmaterial reduziert Gewicht und Rotationsträgheit, ohne die Steifigkeit proportional zu verringern. Bei gleicher Masse ist eine gut proportionierte Hohlwelle steifer als eine massive Vergleichswelle – weshalb Antriebswellen im Automobilbau, Aktuatoren in der Luft- und Raumfahrt und Hochgeschwindigkeitsspindeln routinemäßig in Hohlbauweise ausgeführt werden.
Welches Material ist am besten für Wellen geeignet?
Es gibt keine einheitliche Antwort. Hohe Ermüdungsanforderungen mit mäßiger Korrosionsbelastung: AISI 4140 oder 4340 Q&T. Korrosive Umgebung mit mäßigen Lasten: 316L-Edelstahl. Korrosive Umgebung mit hohen Lasten: 17-4 PH-Edelstahl. Allgemeiner Industriebetrieb, bei dem die Kosten eine Rolle spielen: AISI 1045. Gewichtskritische Hochgeschwindigkeitssysteme: 6061-T6 oder 7075-T6-Aluminium. Passen Sie das Material an das Lastspektrum, die Ermüdungsanforderungen, die Umgebung und das Budget an – nicht an Konventionen.
Wie präzise muss eine Welle sein?
Das hängt vollständig von Drehzahl, Lagertyp und Systemempfindlichkeit ab. Lagerzapfen für die meisten industriellen Anwendungen verwenden k6- oder g6-Wellentoleranzen gemäß ISO, mit Rundlaufabweichungen von 0,010–0,025 mm. Hochgeschwindigkeits- oder Präzisionsanwendungen – CNC-Spindeln, Servomotorwellen – erfordern Rundlaufabweichungen im Bereich von 0,002–0,005 mm. Eine Präzision, die enger spezifiziert wird als die Anwendung es erfordert, erhöht die Bearbeitungskosten ohne funktionalen Nutzen; eine lockerere Spezifikation verursacht Lagerausfälle, Vibrationen und Geräusche.


