
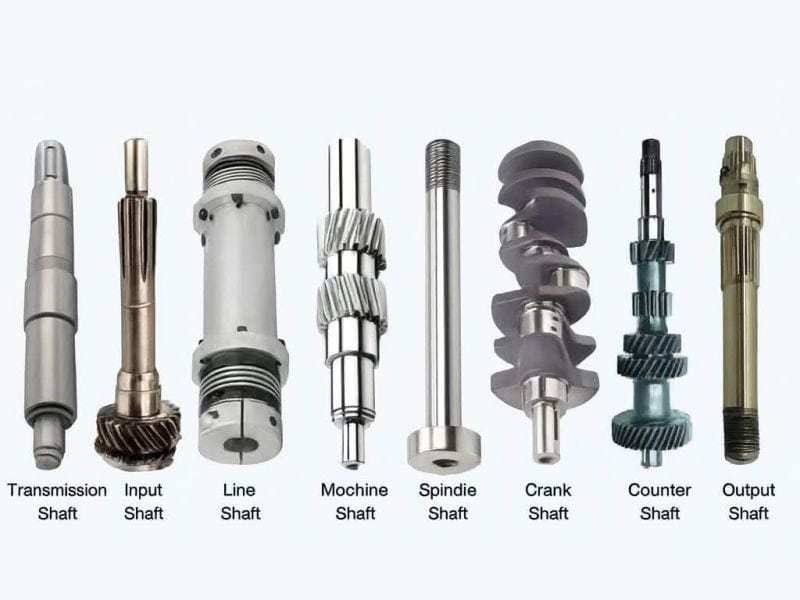
Un eje es el componente que hace útil la rotación. Quite la carcasa, los engranajes, los rodamientos — y lo que queda es el eje, transportando silenciosamente el par desde donde se genera la potencia hasta donde se necesita. Cada motor eléctrico, reductor, bomba y tren de transmisión depende de uno. Comprender para qué se utiliza un eje va mucho más allá de describir una varilla cilíndrica; significa entender cómo las máquinas realmente transmiten potencia bajo carga, ciclo tras ciclo, durante años de servicio.
Para diseñadores e ingenieros, los ejes definen las rutas de carga, la rigidez y la vida a fatiga en conjuntos rotativos. Para los equipos de compras, el grado del material, el tratamiento térmico y el método de fabricación controlan directamente el costo, el plazo de entrega y la confiabilidad. Este artículo cubre el panorama completo: funciones del eje en máquinas reales, tipos de ejes y sus aplicaciones, lógica de selección de materiales, procesos de fabricación y requisitos de tolerancia para especificaciones de ejes personalizados.
Definición de Ingeniería: ¿Qué es un Eje?
En ingeniería mecánica, un eje es un elemento de máquina rotativo cuya función principal es transmitir par y potencia mecánica entre componentes. Lo que distingue a un eje de otras piezas cilíndricas es la función, no la forma. Si un componente rotativo transporta par y acciona otra cosa, es un eje.
Dicho esto, varios términos relacionados se usan indistintamente en contextos no técnicos. En ingeniería, las diferencias importan:
| Componente | Rota | Transmite Par | Rol Típico |
|---|---|---|---|
| Eje | Sí | Sí | Ejes de motor, ejes de reductor, ejes de bomba |
| Eje (Axle) | Puede o no | No | Soportes de rueda, miembros de carga |
| Varilla | No | No | Varillas de acoplamiento, eslabonamientos, soportes estructurales |
| Husillo | Sí | Sí (ligera–moderada) | Máquinas herramienta CNC, accionamientos de precisión |
Un eje (axle) soporta cargas — incluso si rota, no transmite par a un componente accionado. Una varilla es no rotativa y estructural. Un husillo es un eje especializado optimizado para precisión, velocidad y bajo descentramiento en lugar de alta capacidad de par. Confundir estos roles durante el diseño conduce a una selección incorrecta de materiales, indicaciones de tolerancia erróneas y problemas de rendimiento que son costosos de corregir después del hecho.
A diferencia de los miembros estructurales estáticos, los ejes operan bajo carga combinada: torsión por el par transmitido, flexión por fuerzas de engrane o tensión de correas, y esfuerzos cíclicos por la rotación continua. El diseño de ejes se rige por lo tanto por la resistencia a fatiga, la rigidez y el comportamiento vibratorio — no solo por la capacidad de carga estática.
¿Para Qué se Utiliza un Eje en Máquinas Reales?
La respuesta abarca tres funciones distintas, y la mayoría de los ejes realizan las tres simultáneamente.
Transmisión de Potencia y Par
La función principal es sencilla: llevar potencia desde una fuente hasta una carga. Una cadena de potencia industrial típica se ve así — eje de salida del motor eléctrico → eje de entrada del reductor → eje de salida del reductor → equipo accionado. Cada eje en esa cadena transmite par mientras absorbe las fluctuaciones torsionales que vienen con condiciones operativas reales: sobretensiones de arranque, picos de carga, eventos de frenado.
La rigidez torsional importa tanto como la resistencia. Un eje que se deflecta significativamente bajo par introduce error de fase entre el equipo motriz y el accionado. En sistemas de movimiento de precisión — ejes servoaccionados, máquinas multi-husillo coordinadas — ese error de fase se traduce directamente en inexactitud de posicionamiento o fallas de sincronización.
Soporte y Ubicación de Componentes Rotativos
Los ejes también funcionan como la columna vertebral estructural para los componentes montados en ellos. Engranajes, poleas, catarinas, acoplamientos e impulsores están todos ubicados por el eje — mantenidos en posición por chaveteros, estrías, ajustes a presión o hombros de ubicación. Los rodamientos luego soportan el propio eje, restringiendo la deflexión y manteniendo la alineación a lo largo del espectro de carga.
En este rol, la rigidez a la flexión es tan crítica como la capacidad de par. Un eje de engranaje que se deflecta bajo carga desplaza el patrón de contacto del engrane, aumentando el ruido, acelerando el desgaste y reduciendo la vida del engranaje. La distancia entre rodamientos, el diámetro del eje y la rigidez del material alimentan directamente qué tan bien un eje mantiene los componentes donde pertenecen bajo cargas operativas.
Control de Movimiento y Sincronización
Más allá de la transmisión de potencia bruta, los ejes sincronizan elementos de máquina. Las relaciones de velocidad entre ejes conectados determinan las relaciones de transmisión y las tasas de producción. Las relaciones de fase angular gobiernan la sincronización en máquinas de múltiples estaciones. En equipos de empaque, prensas de impresión y líneas de ensamblaje automatizadas, pequeños errores de fase causan defectos de producto, fallas de registro o atascos — razón por la cual la rigidez del eje, la selección de acoplamientos y la resonancia torsional aparecen en la lista de verificación de diseño para estas aplicaciones.
Tipos Principales de Ejes y sus Aplicaciones de Ingeniería
La clasificación de ejes se basa en la función y la condición de carga, no en la geometría. El mismo material y diámetro pueden servir roles muy diferentes dependiendo de cómo se aplican las cargas y qué conecta el eje.
Ejes de Transmisión
Estos ejes transfieren potencia entre elementos de máquina separados. Los ejes de transmisión, ejes de hélice y ejes cardán pertenecen a esta categoría. La carga principal es la torsión, con flexión secundaria debida a desalineación angular o puntos de soporte intermedios. Las aplicaciones abarcan trenes motrices automotrices, cajas de engranajes industriales y sistemas de transporte. Prioridad de diseño: capacidad de torsión, resistencia a la fatiga y tolerancia a desalineaciones menores sin tensión de flexión excesiva.
Ejes de Máquina
Los cigüeñales, árboles de levas, ejes de motor y ejes de bomba son componentes específicos de máquinas que son integrales al funcionamiento de una máquina en particular. Estos ejes soportan cargas combinadas complejas — torsión, flexión y empuje axial actuando a menudo simultáneamente — y típicamente tienen requisitos estrictos de acabado superficial, equilibrio, tratamiento térmico y precisión dimensional. Un cigüeñal en un motor diésel, por ejemplo, debe soportar presiones máximas de cilindro en cada ciclo de combustión durante millones de ciclos a temperatura de operación. Eso es un problema de fatiga, no un problema de resistencia estática.
Ejes de Línea y Contraejes
Utilizados históricamente para distribuir potencia a través de pisos de fábrica desde una sola fuente motriz, los ejes de línea son menos comunes en instalaciones modernas pero aún aparecen en sistemas industriales heredados y en algunos equipos de proceso pesado. Los contraejes sirven como elementos intermedios para cambios de velocidad o dirección dentro de trenes de engranajes. Preocupación principal de ingeniería: flexión en tramos largos sin soporte, y resonancia torsional cuando las relaciones longitud-diámetro del eje se vuelven grandes.
Husillos
Los husillos son ejes de precisión optimizados para exactitud, rigidez y velocidad más que para par. Los husillos de centros de mecanizado CNC operan a 8,000–30,000 RPM con requisitos de excentricidad medidos en micras. La precarga de rodamientos, la estabilidad térmica y el equilibrio dinámico dominan el diseño de husillos. Estos componentes comparten la función básica del eje — rotar y transmitir par — pero su diseño está gobernado por requisitos de exactitud que superan lo necesario en la transmisión de potencia convencional.
Ejes Sólidos vs. Ejes Huecos
Los ejes sólidos son más simples de fabricar y ofrecen alta rigidez para un diámetro exterior dado. Son la opción estándar para sistemas de potencia pequeña a mediana donde el peso no es una restricción.
Los ejes huecos distribuyen el material hacia el radio exterior, donde contribuye más a la rigidez torsional y a la flexión. Para la misma masa, un eje hueco logra un módulo de sección significativamente mayor que uno sólido. Un eje hueco con diámetro exterior D y diámetro interior d = 0.6D, por ejemplo, conserva aproximadamente el 87% de la rigidez torsional del eje sólido con solo el 64% del peso. En ejes de transmisión automotrices, actuadores aeroespaciales y husillos de máquinas herramienta de alta velocidad, esa reducción de peso reduce directamente la inercia rotacional y las cargas en los rodamientos.
| Tipo de Eje | Función principal | Cargas Gobernantes | Aplicaciones comunes |
|---|---|---|---|
| Eje de transmisión | Transmisión de potencia | Torsión + flexión | Transmisiones, transportadores |
| Eje de máquina | Operación específica de la máquina | Torsión + cargas cíclicas | Motores, motores eléctricos, bombas |
| Eje de línea | Distribución de potencia | Dominado por flexión | Sistemas de fábrica |
| Eje intermedio | Cambio de velocidad/dirección | Torsión + flexión | Trenes de engranajes |
| Husillo | Rotación de precisión | Alta velocidad, bajo descentramiento | Máquinas herramienta CNC |
| Eje hueco | Transmisión de par eficiente | Torsión | Automotriz, aeroespacial |
Cargas y esfuerzos: lo que un eje realmente experimenta en servicio
La mayoría de las fallas de ejes no son causadas por sobrecarga de un solo evento. Son causadas por fatiga: la acumulación de daño por esfuerzo cíclico durante millones de ciclos de carga. Comprender el panorama completo de cargas es lo que separa un diseño de eje confiable de uno que falla prematuramente.
Esfuerzo torsional
El par produce un esfuerzo cortante que varía linealmente desde cero en el centro del eje hasta el máximo en la superficie exterior. Para un eje sólido, la relación es:
τ = T · r / J
donde T es el par, r es el radio exterior y J es el momento polar de inercia. Esto muestra inmediatamente por qué el diámetro importa tanto: J escala con d⁴, por lo que duplicar el diámetro del eje reduce el esfuerzo cortante por un factor de 16 para el mismo par.
Más allá del par en estado estacionario, las fluctuaciones torsionales por sobretensiones de arranque, cargas variables o choques intermitentes pueden alcanzar 2–3 veces el par nominal. Los ejes dimensionados solo para condiciones nominales sin factores de multiplicación de par fallan regularmente en servicio.
Cargas de flexión
Engranajes, poleas y catarinas aplican fuerzas radiales al eje. Estas fuerzas crean momentos de flexión entre los puntos de soporte de los rodamientos. En un eje de caja de engranajes, las fuerzas radiales de malla del engranaje y las fuerzas tangenciales se combinan en una carga radial resultante que puede ser varias veces la fuerza transmitida nominal. Las transmisiones por correa suelen ser peores: la tensión de la correa aplica una carga radial continua significativa incluso con transmisión de potencia ligera.
El esfuerzo de flexión en la fibra exterior del eje se suma algebraicamente al esfuerzo cortante torsional, y la interacción es lo que el eje debe soportar en cada revolución. Para un eje giratorio bajo tensión constante de correa, cada punto de la superficie exterior cicla de tensión a compresión una vez por revolución: flexión completamente invertida clásica, la peor condición posible para fatiga.
Concentraciones de esfuerzo: donde realmente comienzan las fallas
Las grietas por fatiga rara vez se inician en el medio de un eje liso. Comienzan en concentraciones de esfuerzo: esquinas de cuñeros, hombros de eje, ranuras, raíces de rosca, bordes de ajuste a presión y orificios transversales. Los factores de concentración de esfuerzo (Kt) en estas características pueden variar de 1.3 (radio de filete generoso) a 2.5–3.0 (esquina afilada o extremo de cuñero de radio pequeño). Un eje dimensionado adecuadamente según el esfuerzo nominal puede fallar por fatiga en un cuñero si el factor de concentración de esfuerzo no se considera explícitamente.
Por eso los radios de filete en los hombros importan mucho más de lo que parecen en un dibujo. Aumentar el radio de filete de un hombro de r/d = 0.05 a r/d = 0.15 puede reducir Kt de aproximadamente 2.2 a 1.5: una mejora en la vida útil por fatiga que ninguna actualización de material puede igualar al mismo costo.
Materiales para ejes: lógica de selección y compensaciones de rendimiento
La selección de materiales para ejes sigue una lógica de ingeniería consistente: hacer coincidir la resistencia a la fatiga, la maquinabilidad y el comportamiento de corrosión del material con el espectro de cargas, el entorno y las restricciones de fabricación de la aplicación.
Acero al carbono (p. ej., AISI 1045, 1040)
Los aceros de medio carbono son el caballo de batalla de la fabricación industrial de ejes. El AISI 1045 normalizado tiene una resistencia a la tracción de aproximadamente 570–700 MPa, límite elástico de ~380–450 MPa y resistencia a la fatiga adecuada para aplicaciones rotativas de uso general. La maquinabilidad es buena, la disponibilidad es excelente y el costo es bajo.
Las limitaciones también son bien conocidas: resistencia mínima a la corrosión sin tratamiento superficial, y el rendimiento de fatiga se estabiliza en niveles de resistencia más altos más rápidamente que los aceros aleados. Para ejes en entornos exteriores, húmedos o químicamente activos, el acero al carbono desnudo requiere recubrimiento o galvanizado, lo que agrega pasos de proceso y costo.
Acero aleado (p. ej., AISI 4140, 4340)
Agregar cromo, molibdeno y níquel al acero al carbono produce grados aleados con templabilidad, resistencia a la fatiga y tenacidad sustancialmente mejores. El AISI 4140 templado y revenido en el rango de 28–34 HRC alcanza una resistencia a la tracción de 900–1,000 MPa con buena tenacidad: aproximadamente 40–60% mayor límite de resistencia a la fatiga que el 1045 normalizado. El AISI 4340 templado y revenido va más allá: 1,000–1,200 MPa de tracción, excelente tenacidad y la templabilidad para desarrollar estas propiedades en secciones transversales más grandes.
Estos grados son la elección correcta para ejes de cajas de engranajes, transmisiones automotrices, ejes de bombas de servicio pesado y cualquier aplicación donde el cálculo de vida por fatiga no se cierre con acero al carbono. La prima de costo es real pero modesta en comparación con las alternativas, y la respuesta al tratamiento térmico está bien documentada y es predecible con un control de proceso adecuado.
Acero inoxidable (p. ej., 316L, 17-4 PH)
Los ejes de acero inoxidable se especifican cuando la resistencia a la corrosión es innegociable: equipos de procesamiento de alimentos y bebidas, aplicaciones marinas, maquinaria farmacéutica y entornos de procesos químicos. El grado 316L proporciona buena resistencia a la corrosión en entornos con cloruros con una resistencia a la tracción de aproximadamente 485–690 MPa: adecuado para cargas moderadas de eje, pero no competitivo con el acero aleado para aplicaciones críticas de fatiga con cargas altas.
Para requisitos de acero inoxidable de mayor resistencia, el 17-4 PH (inoxidable endurecido por precipitación) en condición H900 alcanza una resistencia a la tracción de aproximadamente 1,310 MPa con buena resistencia a la corrosión. Este grado es común en ejes aeroespaciales y de dispositivos médicos donde se requieren simultáneamente resistencia a la corrosión y alta resistencia a la fatiga.
En operaciones prácticas de torneado CNC, el 316L requiere herramientas de carburo afiladas, velocidades de corte moderadas (100–180 m/min) y gestión cuidadosa de virutas para evitar el endurecimiento por trabajo. El 17-4 PH en condición envejecida es más duro y más abrasivo; la vida útil de la herramienta por pasada es más corta, y las velocidades de avance deben ser adecuadas para evitar el roce.
Aleaciones de aluminio (p. ej., 6061-T6, 7075-T6)
Los ejes de aluminio se utilizan cuando la baja inercia rotacional es el factor de diseño principal: articulaciones robóticas servoaccionadas, ejes de automatización de alta velocidad, actuadores aeroespaciales. El aluminio 6061-T6 tiene una densidad de 2.70 g/cm³ frente a ~7.85 g/cm³ del acero — un eje que pesa aproximadamente un tercio del equivalente en acero. Para sistemas de alta aceleración, esto reduce directamente el par motor requerido para acelerar y desacelerar la carga.
La contrapartida es la rigidez y la resistencia a la fatiga. El módulo elástico del aluminio (~69 GPa) es aproximadamente un tercio del acero (~200 GPa). Un eje diseñado con la misma rigidez torsional que un eje de acero debe tener un diámetro mayor, compensando parcialmente el ahorro de peso. La resistencia a la fatiga también es menor y, a diferencia del acero, el aluminio no presenta un límite de fatiga claro — la vida a fatiga continúa disminuyendo con el aumento del número de ciclos, lo que requiere cálculos explícitos de vida finita en lugar de un diseño basado en el límite de fatiga.
| Material | Resistencia a la tracción (típica) | Ventajas clave | Limitación clave | Aplicaciones |
|---|---|---|---|---|
| AISI 1045 (N) | 570–700 MPa | Bajo costo, buena maquinabilidad | Corrosión, fatiga moderada | Maquinaria en general |
| AISI 4140 Q&T | 900–1,000 MPa | Alta resistencia a la fatiga | Costo, control de tratamiento térmico | Cajas de engranajes, trenes de transmisión |
| AISI 4340 Q&T | 1,000–1,200 MPa | Excelente tenacidad | Mayor costo | Aeroespacial, ejes de servicio pesado |
| Acero inoxidable 316L | 485–690 MPa | Resistencia a la corrosión | Menor fatiga en comparación con acero aleado | Alimentos, marino, químico |
| 17-4 PH (H900) | ~1,310 MPa | Resistencia + corrosión | Dificultad de mecanizado, coste | Aeroespacial, médico |
| Aluminio 6061-T6 | 270–310 MPa | Baja inercia, ligereza | Rigidez, límite de fatiga | Robótica, automatización |
Cómo se fabrican los ejes: la cadena de procesos
El rendimiento del eje se construye en el proceso de fabricación, no solo en el material. Un eje fabricado con la aleación correcta pero mecanizado con un control geométrico deficiente, una secuencia de tratamiento térmico incorrecta o un rectificado inadecuado fallará prematuramente independientemente del grado del material. Cada paso del proceso alimenta al siguiente.
CNC Torneado: Creación de geometría
La mayoría de los ejes comienzan como barra redonda — ya sea laminada en caliente o estirada en frío — y se perfilan mediante torneado CNC. El torno crea diámetros exteriores, escalones, hombros, ranuras, socavados, chaveteros y formas de rosca. Para trabajos de precisión en ejes, se utiliza un contrapunto de centro vivo durante todo el desbaste y el semiacabado para controlar la rectitud y prevenir la conicidad inducida por deflexión en ejes largos.
Los radios de empalme en las transiciones de diámetro se mecanizan en esta etapa. Lograr estos correctamente importa más de lo que la mayoría de los planos sugieren — un radio de empalme de 2 mm en un hombro no cuesta tiempo extra de mecanizado pero puede duplicar la vida a fatiga en esa característica en comparación con un radio de 0.5 mm. Los ingenieros que especifican “R según sea necesario” sin valores mínimos dejan una palanca de diseño significativa sin definir.
La concentricidad entre características se controla minimizando las configuraciones de mordazas. Idealmente, todos los muñones de rodamiento y diámetros funcionales se mecanizan desde una sola referencia de sujeción. Cada re-sujeción introduce error de concentricidad — típicamente 0.02–0.05 mm en práctica estándar, lo cual puede ser aceptable para muchas aplicaciones pero problemático para ejes de precisión o alta velocidad.
Rectificado: Logrando superficies de calidad de rodamiento
Cuando los muñones de rodamiento requieren tolerancias dimensionales ajustadas y acabado superficial fino, el rectificado cilíndrico sigue al torneado. Una rectificadora cilíndrica CNC logra tolerancias de diámetro de ±0.003–0.008 mm y rugosidad superficial Ra 0.2–0.8 µm — mucho más allá de lo que el torneado solo puede producir de manera confiable en cantidades de producción.
Para ejes de acero aleado 4140 o 4340 en condición templada y revenida (28–38 HRC), el rectificado es la operación final estándar en los muñones de rodamiento. El proceso de rectificado también elimina la capa ligera de descarburación que puede formarse durante el tratamiento térmico, exponiendo material fresco y completamente endurecido en la superficie.
El rectificado sin centros se utiliza para ejes largos donde el rectificado entre centros se vuelve impráctico. Logra excelente redondez y consistencia de diámetro pero proporciona menos control directo sobre la rectitud — una consideración para ejes con requisitos estrictos de descentramiento total.
Tratamiento térmico: El momento y la secuencia importan
Las decisiones de tratamiento térmico afectan no solo la resistencia sino también la estabilidad dimensional durante toda la fabricación. El enfoque estándar para ejes de acero aleado de rendimiento medio a alto:
Normalizar después del forjado o antes del mecanizado: Alivia las tensiones de forjado y produce una microestructura base consistente. El mecanizado de barra normalizada da un comportamiento de corte más predecible que el material laminado.
Mecanizado en bruto, luego temple y revenido: Elimina la mayor parte del material antes del tratamiento térmico, reduciendo el riesgo de distorsión. Los cambios dimensionales post-tratamiento en 4140 Q&T son típicamente 0.05–0.15 mm en diámetro — lo suficientemente significativos como para que el margen final de rectificado deba tenerlos en cuenta.
Rectificar después del tratamiento térmico: Corrige la distorsión, logra las tolerancias finales y produce la condición superficial requerida para rodamientos.
Endurecimiento por inducción para muñones o estrías: Donde se necesita dureza superficial localizada sin afectar la tenacidad del núcleo, el endurecimiento por inducción logra dureza superficial de 55–62 HRC en acero de medio carbono o aleado mientras mantiene el núcleo a una dureza intermedia más tenaz. La profundidad típica de capa es de 1.5–4 mm dependiendo del diámetro del eje y la aplicación. Este es el proceso estándar para ejes de salida automotrices y ejes de engranajes industriales pesados.
Nitruración: Produce una profundidad de capa muy superficial (0.1–0.5 mm), extremadamente dura (900–1,100 HV) con distorsión mínima — adecuado para cigüeñales y ejes de máquinas de precisión donde el rectificado post-tratamiento es indeseable.
Balanceo y rectitud
Para ejes giratorios por encima de aproximadamente 1,000 RPM, el balanceo se vuelve relevante. El balanceo dinámico reduce la vibración a velocidad de operación, las cargas en los rodamientos y el ruido. Para ejes de motor de alta velocidad y ejes de ventilador, los grados de balanceo según ISO 1940-1 definen el desequilibrio residual aceptable — típicamente G2.5 o G1.0 para maquinaria de precisión.
La rectitud se verifica apoyando el eje en bloques en V en los muñones de rodamiento y midiendo el descentramiento en puntos intermedios con un comparador de carátula. Para la mayoría de los ejes industriales, el descentramiento total en el punto medio del eje debe estar dentro de 0.1 mm/m de longitud; las aplicaciones de precisión y alta velocidad requieren 0.02–0.05 mm/m o más ajustado.
Tolerancias y ajustes: Logrando las dimensiones correctas del eje
Las tolerancias en los planos de ejes no son arbitrarias — se seleccionan para coincidir con el tipo de rodamiento, velocidad, carga y requisitos de ensamblaje. Especificar demasiado ajustado aumenta el costo de mecanizado sin beneficio; especificar demasiado flojo causa desgaste por fricción, vibración y fallas en los rodamientos.
Ajustes de muñones de rodamiento
Las designaciones del sistema de ajustes ISO impulsan la mayoría de las decisiones de tolerancia del eje en las ubicaciones de rodamientos. Escenarios comunes:
Ajustes por interferencia (k6, m6): Se utilizan cuando el anillo interior del rodamiento no debe deslizarse sobre el eje bajo carga o vibración. Un eje de 40 mm con tolerancia k6 tiene un diámetro de 40.002–40.018 mm — ligeramente por encima del nominal, asegurando que el anillo del rodamiento se comprima ligeramente sobre el eje. Esto es estándar para ejes de motores eléctricos y ejes de cajas de engranajes con carga constante o impacto moderado.
Ajustes de transición (j6, h6): Se utilizan cuando se necesita cierto movimiento axial, el reemplazo del rodamiento es frecuente, o la diferencia de expansión térmica entre el eje y la carcasa es significativa. Un eje de 40 mm con tolerancia h6 mide 39.984–40.000 mm — al nominal o ligeramente por debajo.
Ajustes con holgura (g6, f7): Se aplican donde se requiere fácil montaje y desmontaje, o donde el anillo exterior del rodamiento gira en lugar del interior. Menos comunes para anillos interiores giratorios bajo carga.
La combinación H7/k6 (carcasa H7, eje k6) es un ajuste por interferencia estándar ampliamente utilizado para cargas medias y velocidades moderadas. Para cargas de impacto severo — ejes de salida en cajas de engranajes industriales, por ejemplo — la tolerancia del eje m6 o n6 puede ser apropiada para prevenir el deslizamiento del anillo bajo torque máximo.
Tolerancias Geométricas
La tolerancia de diámetro por sí sola no define la precisión funcional de un eje. Las tolerancias geométricas son igualmente importantes:
Cilindricidad: Muñones de rodamiento fuera de redondez crean contacto desigual del rodamiento, concentración localizada de esfuerzos y desgaste acelerado. Una tolerancia de cilindricidad de 0.005–0.010 mm es típica para muñones de ejes de precisión.
Concentricidad/coaxialidad: Múltiples diámetros de muñones de rodamiento en un eje deben compartir un eje común. El error de coaxialidad entre muñones obliga a los rodamientos a trabajar uno contra otro, añadiendo precarga y calor. Para ejes rectificados, la coaxialidad dentro de 0.010–0.020 mm entre muñones es alcanzable en rectificado de producción estándar.
Desviación total (runout total): Para ejes de alta velocidad, la desviación total en los muñones de rodamiento predice directamente la amplitud de vibración a la velocidad de operación. Los ejes de husillo CNC se especifican típicamente con 0.002–0.005 mm de desviación total; los ejes de motores industriales con 0.010–0.025 mm.
Rectitud: Los ejes largos pueden desarrollar curvatura durante el tratamiento térmico. Incluso 0.1 mm de curvatura en un eje de 500 mm crea esfuerzo de flexión significativo a la velocidad de operación. El enderezado después del tratamiento térmico, o el diseño con sobremedida de rectificado para corregir la distorsión esperada, es práctica estándar para ejes donde la tolerancia de rectitud es estricta.
Especificación de un Eje para Fabricación Personalizada
Las especificaciones incompletas son la causa raíz más común de retrasos, sobrecostos y sorpresas de rendimiento en proyectos de ejes personalizados. La capacidad de fabricación rara vez es el problema — los requisitos ambiguos o faltantes lo son. Una especificación completa de eje cubre:
Geometría y dimensiones: Longitud del eje, todos los diámetros con tolerancias, posiciones de hombros, dimensiones y tolerancias de chaveteros, especificaciones de roscas, radios de empalme en todas las transiciones (valores mínimos, no “según sea necesario”), y cualquier característica de socavado o alivio.
Material y tratamiento térmico: Designación completa del material (por ejemplo, AISI 4140, según ASTM A108 o equivalente), tratamiento térmico requerido (normalizado, templado y revenido a un rango de dureza específico, endurecido por inducción en ubicación especificada con profundidad y dureza especificadas), y cualquier requisito post-tratamiento.
Acabado superficial: Valores de Ra en muñones de rodamiento (típicamente 0.4–0.8 µm Ra), asientos de engranajes, áreas de contacto de sellos y superficies torneadas generales. Diferentes características a menudo requieren diferentes acabados — especifique por zona, no con una sola nota en todo el dibujo.
Tolerancias geométricas: Desviación, concentricidad, rectitud y cilindricidad en todas las características funcionalmente críticas. Referencie los grados de tolerancia ISO cuando sea aplicable para comunicar claramente la intención del requisito.
Requisitos de inspección: Inspección dimensional según dibujo, certificación de material, informe de prueba de dureza y (para aplicaciones críticas) inspección por partículas magnéticas para grietas superficiales o inspección ultrasónica para integridad interna.
Cantidad y entrega: Tamaño del lote, si las cantidades de prototipo y producción requieren calificación separada, y cualquier requisito de trazabilidad para el calor o lote del material.
Un dibujo de eje que especifique todos estos elementos le da al proveedor de mecanizado todo lo necesario para cotizar con precisión, planificar el proceso correctamente y entregar piezas que funcionen a la primera.
Conclusión
El trabajo de un eje es engañosamente simple de describir y exigente de ejecutar. Transmite torque, resiste flexión, sobrevive cargas de fatiga a través de millones de ciclos y mantiene los componentes giratorios posicionados con precisión durante toda la vida útil de la máquina. Cada elección de material, decisión de geometría, tratamiento térmico y nota de tolerancia apoya esa función o la socava.
El rendimiento confiable del eje proviene de tratar el diseño y la fabricación como un sistema conectado: haga coincidir las propiedades de fatiga del material con el espectro de carga, especifique tolerancias que reflejen los requisitos de rodamientos y ajustes en lugar de valores predeterminados, secuencie correctamente el tratamiento térmico y el rectificado, y verifique el resultado contra criterios de inspección definidos. Cuando estos elementos se alinean — desde el cálculo inicial de esfuerzos hasta la verificación final de desviación — los ejes ofrecen confiabilidad predecible a largo plazo sin las sorpresas costosas que provienen de especificaciones incompletas o atajos de proceso.
FAQ
¿Cuál es la función principal de un eje?
Transmitir torque y potencia entre componentes giratorios — motor a caja de engranajes, caja de engranajes a carga accionada, o cualquier cadena de potencia similar. Junto con ese rol principal, los ejes también posicionan y soportan los componentes montados en ellos (engranajes, poleas, impulsores) y mantienen la alineación a través de los soportes de rodamientos. La falla del eje típicamente significa parada del sistema, no degradación gradual.
¿Cuál es la diferencia entre un eje y un árbol?
Transmisión de torque. Un eje gira y acciona algo. Un árbol soporta cargas — puede girar con una rueda, pero no transmite torque de accionamiento a un componente conducido. Equivocarse en esto durante el diseño lleva a una selección incorrecta de material y elecciones de tolerancia que causan problemas más adelante.
¿Por qué se utilizan ejes huecos en máquinas de alta velocidad?
Debido a que el material cerca del radio exterior contribuye más a la rigidez torsional y a la rigidez a la flexión, mientras que el material cerca del centro contribuye poco. Eliminar material del centro reduce el peso y la inercia rotacional sin reducir proporcionalmente la rigidez. Para la misma masa, un eje hueco bien proporcionado es más rígido que un eje sólido equivalente — por eso los ejes de transmisión automotrices, los actuadores aeroespaciales y los husillos de alta velocidad utilizan habitualmente construcción hueca.
¿Qué material es mejor para los ejes?
No existe una única respuesta aplicable. Requisito alto de fatiga con exposición moderada a la corrosión: AISI 4140 o 4340 templado y revenido. Ambiente corrosivo con cargas moderadas: acero inoxidable 316L. Ambiente corrosivo con cargas altas: acero inoxidable 17-4 PH. Uso industrial general donde el costo importa: AISI 1045. Sistemas de alta velocidad críticos en peso: aluminio 6061-T6 o 7075-T6. Adapte el material al espectro de carga, requisito de fatiga, ambiente y presupuesto — no a la convención.
¿Qué tan preciso debe ser un eje?
Depende completamente de la velocidad, el tipo de rodamiento y la sensibilidad del sistema. Los muñones de rodamiento para la mayoría de las aplicaciones industriales utilizan tolerancias de eje k6 o g6 según ISO, con descentramiento de 0.010–0.025 mm. Las aplicaciones de alta velocidad o precisión — husillos CNC, ejes de servomotores — requieren descentramiento en el rango de 0.002–0.005 mm. Especificar una precisión más estricta de lo que la aplicación requiere aumenta el costo de mecanizado sin beneficio funcional; especificarla más holgada causa fallas en los rodamientos, vibración y ruido.


