
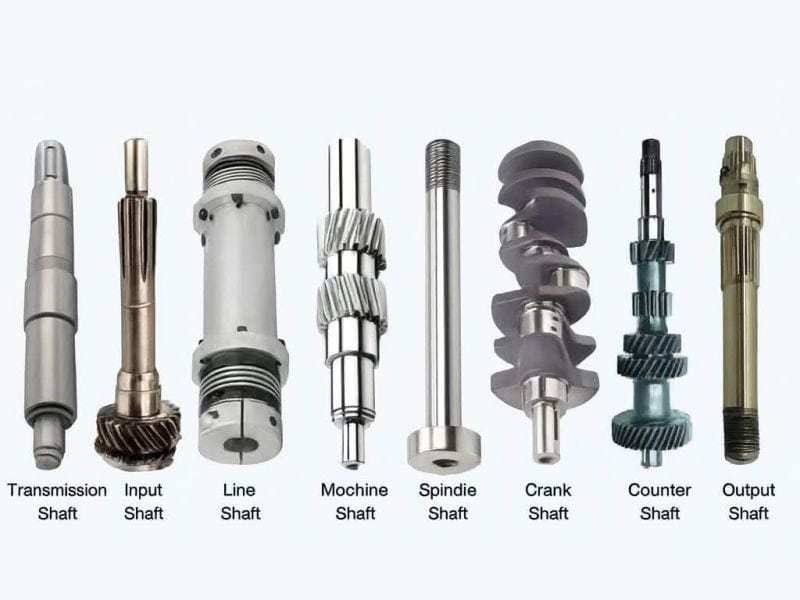
Un arbre est le composant qui rend la rotation utile. Retirez le boîtier, les engrenages, les roulements — et ce qui reste est l'arbre, transportant silencieusement le couple de l'endroit où la puissance est générée à celui où elle est nécessaire. Chaque moteur électrique, boîte de vitesses, pompe et transmission dépend d'un seul. Comprendre à quoi sert un arbre va bien au-delà de la description d'une tige cylindrique ; cela signifie comprendre comment les machines transmettent réellement la puissance sous charge, cycle après cycle, pendant des années de service.
Pour les concepteurs et les ingénieurs, les arbres définissent les chemins de charge, la rigidité et la durée de vie en fatigue dans les ensembles rotatifs. Pour les équipes d'approvisionnement, la nuance de matériau, le traitement thermique et la méthode de fabrication contrôlent directement le coût, le délai et la fiabilité. Cet article couvre l'ensemble du tableau : les fonctions des arbres dans les machines réelles, les types d'arbres et leurs applications, la logique de sélection des matériaux, les processus de fabrication et les exigences de tolérance pour les spécifications d'arbres personnalisés.
Définition technique : Qu'est-ce qu'un arbre ?
En génie mécanique, un arbre est un élément de machine rotatif dont la fonction principale est de transmettre le couple et la puissance mécanique entre les composants. Ce qui distingue un arbre des autres pièces cylindriques est la fonction, pas la forme. Si un composant rotatif transporte du couple et entraîne autre chose, c'est un arbre.
Cela dit, plusieurs termes connexes sont utilisés de manière interchangeable dans des contextes non techniques. En ingénierie, les distinctions comptent :
| Composant | Tourne | Transmet le couple | Rôle typique |
|---|---|---|---|
| Arbre | Oui | Oui | Arbres de moteur, arbres de boîte de vitesses, arbres de pompe |
| Essieu | Peut ou non | Non | Supports de roues, éléments porteurs |
| Tige | Non | Non | Tiges de liaison, tringleries, supports structurels |
| Broche | Oui | Oui (léger à modéré) | Machines-outils CNC, entraînements de précision |
Un essieu supporte des charges — même s'il tourne, il ne transmet pas de couple à un composant entraîné. Une tige est non rotative et structurelle. Une broche est un arbre spécialisé optimisé pour la précision, la vitesse et un faible faux-rond plutôt que pour une capacité de couple élevée. Confondre ces rôles lors de la conception conduit à une sélection de matériaux incorrecte, à des cotes de tolérance erronées et à des problèmes de performance coûteux à corriger après coup.
Contrairement aux éléments structurels statiques, les arbres fonctionnent sous des charges combinées : torsion due au couple transmis, flexion due aux forces d'engrènement ou à la tension des courroies, et contraintes cycliques dues à la rotation continue. La conception des arbres est donc régie par l'endurance en fatigue, la rigidité et le comportement vibratoire — pas seulement par la capacité de charge statique.
À quoi sert un arbre dans les machines réelles ?
La réponse couvre trois fonctions distinctes, et la plupart des arbres remplissent les trois simultanément.
Transmission de puissance et de couple
La fonction principale est simple : transporter la puissance d'une source vers une charge. Une chaîne de puissance industrielle typique ressemble à ceci — arbre de sortie du moteur électrique → arbre d'entrée de la boîte de vitesses → arbre de sortie de la boîte de vitesses → équipement entraîné. Chaque arbre de cette chaîne transmet le couple tout en absorbant les fluctuations de torsion liées aux conditions de fonctionnement réelles : surtensions au démarrage, pics de charge, événements de freinage.
La rigidité en torsion compte ici autant que la résistance. Un arbre qui se déforme de manière significative sous le couple introduit une erreur de phase entre l'équipement moteur et l'équipement entraîné. Dans les systèmes de mouvement de précision — axes asservis, machines multi-broches coordonnées — cette erreur de phase se traduit directement par une imprécision de positionnement ou des défauts de synchronisation.
Support et positionnement des composants rotatifs
Les arbres fonctionnent également comme l'épine dorsale structurelle des composants montés dessus. Les engrenages, poulies, pignons, accouplements et impulseurs sont tous positionnés par l'arbre — maintenus en place par des clavettes, cannelures, ajustements serrés ou épaulements de positionnement. Les roulements supportent ensuite l'arbre lui-même, limitant la déflexion et maintenant l'alignement sur toute la plage de charge.
Dans ce rôle, la rigidité en flexion est aussi critique que la capacité de couple. Un arbre d'engrenage qui se déforme sous charge déplace le schéma de contact de l'engrènement, augmentant le bruit, accélérant l'usure et réduisant la durée de vie des engrenages. La portée des roulements, le diamètre de l'arbre et la rigidité du matériau influencent directement la capacité de l'arbre à maintenir les composants à leur place sous les charges de fonctionnement.
Contrôle du mouvement et synchronisation
Au-delà de la transmission de puissance brute, les arbres synchronisent les éléments de la machine. Les rapports de vitesse entre les arbres connectés déterminent les rapports d'engrenage et les cadences de production. Les relations de phase angulaire régissent le timing dans les machines multi-postes. Dans les équipements d'emballage, les presses d'impression et les lignes d'assemblage automatisées, de petites erreurs de phase provoquent des défauts de produit, des échecs de repérage ou des bourrages — c'est pourquoi la rigidité de l'arbre, la sélection des accouplements et la résonance en torsion figurent toutes dans la liste de contrôle de conception pour ces applications.
Principaux types d'arbres et leurs applications techniques
La classification des arbres est basée sur la fonction et les conditions de charge, pas sur la géométrie. Le même matériau et le même diamètre peuvent servir des rôles très différents selon la manière dont les charges sont appliquées et ce que l'arbre connecte.
Arbres de transmission
Ces arbres transfèrent la puissance entre des éléments de machine séparés. Les arbres de transmission, arbres de propulsion et arbres à cardan appartiennent tous à cette catégorie. La charge principale est la torsion, avec une flexion secondaire due au désalignement angulaire ou aux points de support intermédiaires. Les applications couvrent les transmissions automobiles, les boîtes de vitesses industrielles et les systèmes de convoyeurs. Priorité de conception : capacité de couple, résistance à la fatigue et tolérance aux désalignements mineurs sans contrainte de flexion excessive.
Arbres de machine
Les vilebrequins, les arbres à cames, les arbres de moteur et les arbres de pompe sont des composants spécifiques à une machine, faisant partie intégrante de son fonctionnement. Ces arbres supportent des charges combinées complexes — torsion, flexion et poussée axiale agissant souvent simultanément — et ils présentent généralement des exigences strictes en matière de finition de surface, d'équilibrage, de traitement thermique et de précision dimensionnelle. Un vilebrequin dans un moteur diesel, par exemple, doit résister aux pressions maximales dans les cylindres à chaque cycle de combustion pendant des millions de cycles à la température de fonctionnement. C'est un problème de fatigue, pas un problème de résistance statique.
Arbres de transmission et arbres intermédiaires
Historiquement utilisés pour distribuer la puissance à travers les ateliers à partir d'un moteur principal unique, les arbres de transmission sont moins courants dans les installations modernes, mais ils restent présents dans les systèmes industriels anciens et certains équipements de process lourds. Les arbres intermédiaires servent d'éléments intermédiaires pour les changements de vitesse ou de direction dans les trains d'engrenages. Préoccupation d'ingénierie principale : la flexion sur de longues portées non supportées, et la résonance en torsion lorsque les rapports longueur/diamètre des arbres deviennent importants.
Broches
Les broches sont des arbres de précision optimisés pour la précision, la rigidité et la vitesse plutôt que pour le couple. Les broches de centre d'usinage CNC fonctionnent à 8 000–30 000 tr/min avec des exigences de faux-rond mesurées en microns. La précharge des roulements, la stabilité thermique et l'équilibrage dynamique dominent la conception des broches. Ces composants partagent la fonction de base de l'arbre — rotation et transmission du couple — mais leur conception est régie par des exigences de précision qui dépassent celles nécessaires dans la transmission de puissance conventionnelle.
Arbres pleins vs arbres creux
Les arbres pleins sont plus simples à fabriquer et offrent une rigidité élevée pour un diamètre extérieur donné. Ils constituent le choix standard pour les systèmes de puissance petite à moyenne où le poids n'est pas une contrainte.
Les arbres creux répartissent la matière vers le rayon extérieur, où elle contribue le plus à la rigidité en torsion et en flexion. Pour une même masse, un arbre creux atteint un module de section significativement plus élevé qu'un arbre plein. Un arbre creux avec un diamètre extérieur D et un diamètre intérieur d = 0,6D, par exemple, conserve environ 87% de la rigidité en torsion de l'arbre plein pour seulement 64% du poids. Dans les arbres de transmission automobiles, les actionneurs aérospatiaux et les broches de machines-outils à haute vitesse, cette réduction de poids réduit directement l'inertie en rotation et les charges sur les roulements.
| Type d'arbre | Fonction principale | Charges dominantes | Applications courantes |
|---|---|---|---|
| Arbre de transmission | Transfert de puissance | Torsion + flexion | Transmissions, convoyeurs |
| Arbre de machine | Fonctionnement spécifique à la machine | Torsion + charges cycliques | Moteurs, moteurs électriques, pompes |
| Arbre de transmission | Distribution de puissance | Dominante en flexion | Systèmes d'usine |
| Arbre intermédiaire | Changement de vitesse/sens | Torsion + flexion | Train d'engrenages |
| Broche | Rotation de précision | Haute vitesse, faible faux-rond | Machines-outils CNC |
| Arbre creux | Transmission de couple efficace | Torsion | Automobile, aérospatiale |
Charges et contraintes : ce qu'un arbre subit réellement en service
La plupart des défaillances d'arbres ne sont pas causées par une surcharge ponctuelle. Elles sont causées par la fatigue — l'accumulation de dommages dus aux contraintes cycliques sur des millions de cycles de charge. Comprendre l'ensemble du tableau des charges est ce qui distingue une conception d'arbre fiable d'une conception qui échoue prématurément.
Contrainte de torsion
Le couple produit une contrainte de cisaillement qui varie linéairement de zéro au centre de l'arbre jusqu'au maximum à la surface extérieure. Pour un arbre plein, la relation est :
τ = T · r / J
où T est le couple, r est le rayon extérieur, et J est le moment polaire d'inertie. Cela montre immédiatement pourquoi le diamètre est si important — J évolue avec d⁴, donc doubler le diamètre de l'arbre réduit la contrainte de cisaillement d'un facteur 16 pour le même couple.
Au-delà du couple en régime permanent, les fluctuations de torsion dues aux surtensions de démarrage, aux charges variables ou aux chocs intermittents peuvent atteindre 2 à 3 fois le couple nominal. Les arbres dimensionnés uniquement pour les conditions nominales sans facteurs de multiplication du couple échouent régulièrement en service.
Charges de flexion
Les engrenages, poulies et pignons appliquent tous des forces radiales sur l'arbre. Ces forces créent des moments de flexion entre les points de support des paliers. Dans un arbre de boîte de vitesses, les forces radiales de maillage des engrenages et les forces tangentielles se combinent en une charge radiale résultante qui peut être plusieurs fois la force transmise nominale. Les entraînements par courroie sont souvent pires — la tension de la courroie applique une charge radiale continue significative même à faible transmission de puissance.
La contrainte de flexion dans la fibre extérieure de l'arbre s'ajoute algébriquement à la contrainte de cisaillement de torsion, et c'est cette interaction que l'arbre doit supporter à chaque révolution. Pour un arbre rotatif sous tension de courroie constante, chaque point de la surface extérieure passe de la traction à la compression une fois par révolution — une flexion inversée classique, la pire condition possible pour la fatigue.
Concentrations de contraintes : là où les défaillances commencent réellement
Les fissures de fatigue s'initient rarement au milieu d'un arbre lisse. Elles commencent aux concentrations de contraintes : coins de clavetage, épaulements d'arbre, gorges de dégagement, racines de filetage, bords de frettage et trous transversaux. Les facteurs de concentration de contraintes (Kt) à ces caractéristiques peuvent varier de 1,3 (rayon de raccordement généreux) à 2,5–3,0 (angle vif ou extrémité de clavetage à petit rayon). Un arbre dimensionné de manière adéquate sur la base de la contrainte nominale peut échouer en fatigue au niveau d'un clavetage si le facteur de concentration de contraintes n'est pas explicitement pris en compte.
C'est pourquoi les rayons de raccordement aux épaulements comptent bien plus qu'ils n'y paraissent sur un dessin. Augmenter le rayon de raccordement d'un épaulement de r/d = 0,05 à r/d = 0,15 peut réduire Kt d'environ 2,2 à 1,5 — une amélioration de la durée de vie en fatigue qu'aucun changement de matériau ne peut égaler au même coût.
Matériaux d'arbres : logique de sélection et compromis de performance
La sélection des matériaux pour les arbres suit une logique d'ingénierie cohérente : faire correspondre la résistance à la fatigue, l'usinabilité et le comportement à la corrosion du matériau avec le spectre de charges, l'environnement et les contraintes de fabrication de l'application.
Acier au carbone (par ex., AISI 1045, 1040)
Les aciers à teneur moyenne en carbone sont les chevaux de trait de la fabrication industrielle d'arbres. L'AISI 1045 normalisé a une résistance à la traction d'environ 570–700 MPa, une limite d'élasticité de ~380–450 MPa, et une endurance à la fatigue adéquate pour les applications rotatives à usage général. L'usinabilité est bonne, la disponibilité est excellente et le coût est faible.
Les limitations sont également bien connues : résistance à la corrosion minimale sans traitement de surface, et les performances en fatigue plafonnent à des niveaux de résistance plus élevés plus rapidement que les aciers alliés. Pour les arbres dans des environnements extérieurs, humides ou chimiquement actifs, l'acier au carbone nu nécessite un revêtement ou un placage — ce qui ajoute des étapes de processus et des coûts.
Acier allié (par ex., AISI 4140, 4340)
L'ajout de chrome, de molybdène et de nickel à l'acier au carbone produit des nuances alliées avec une trempabilité, une résistance à la fatigue et une ténacité substantiellement meilleures. L'AISI 4140 trempé et revenu dans la plage de 28–34 HRC atteint une résistance à la traction de 900–1 000 MPa avec une bonne ténacité — environ 40–60% de limite d'endurance en fatigue plus élevée que le 1045 normalisé. L'AISI 4340 Q&T va plus loin : 1 000–1 200 MPa en traction, une excellente ténacité, et la trempabilité pour développer ces propriétés dans des sections transversales plus grandes.
Ces nuances sont le bon choix pour les arbres de boîtes de vitesses, les transmissions automobiles, les arbres de pompes lourdes, et toute application où le calcul de durée de vie en fatigue ne se boucle pas avec l'acier au carbone. La prime de coût est réelle mais modeste par rapport aux alternatives — et la réponse au traitement thermique est bien documentée et prévisible avec un contrôle de processus approprié.
Acier inoxydable (par ex., 316L, 17-4 PH)
Les arbres en acier inoxydable sont spécifiés lorsque la résistance à la corrosion est non négociable : équipements de transformation alimentaire et de boissons, applications marines, machines pharmaceutiques et environnements de traitement chimique. La nuance 316L offre une bonne résistance à la corrosion dans les environnements chlorés avec une résistance à la traction d'environ 485–690 MPa — adéquate pour des charges d'arbre modérées, mais pas compétitive avec l'acier allié pour les applications à haute charge critiques en fatigue.
Pour les exigences d'acier inoxydable à plus haute résistance, le 17-4 PH (acier inoxydable à durcissement par précipitation) dans la condition H900 atteint une résistance à la traction d'environ 1 310 MPa avec une bonne résistance à la corrosion. Cette nuance est courante dans les arbres aérospatiaux et de dispositifs médicaux où la résistance à la corrosion et la résistance élevée à la fatigue sont requises simultanément.
Dans les opérations pratiques de tournage CNC, le 316L nécessite des outils en carbure tranchants, des vitesses de coupe modérées (100–180 m/min) et une gestion minutieuse des copeaux pour éviter l'écrouissage. Le 17-4 PH à l'état vieilli est plus dur et plus abrasif ; la durée de vie de l'outil par passe est plus courte, et les avances doivent être adéquates pour éviter le frottement.
Alliages d'aluminium (par ex., 6061-T6, 7075-T6)
Les arbres en aluminium sont utilisés lorsque la faible inertie de rotation est le critère de conception principal : articulations robotiques à servocommande, axes d'automatisation à haute vitesse, actionneurs aérospatiaux. L'aluminium 6061-T6 a une densité de 2,70 g/cm³ contre environ 7,85 g/cm³ pour l'acier — un arbre qui pèse environ un tiers du poids d'un équivalent en acier. Pour les systèmes à haute accélération, cela réduit directement le couple moteur requis pour accélérer et décélérer la charge.
Le compromis réside dans la rigidité et la résistance à la fatigue. Le module d'élasticité de l'aluminium (~69 GPa) est environ un tiers de celui de l'acier (~200 GPa). Un arbre conçu pour la même rigidité en torsion qu'un arbre en acier doit avoir un diamètre plus important, ce qui compense partiellement l'économie de poids. L'endurance à la fatigue est également plus faible et, contrairement à l'acier, l'aluminium ne présente pas de limite d'endurance claire — la durée de vie en fatigue continue de diminuer avec l'augmentation du nombre de cycles, ce qui nécessite des calculs explicites de durée de vie finie plutôt qu'une conception basée sur la limite d'endurance.
| Matériel | Résistance à la traction (typique) | Avantage clé | Limitation principale | Applications |
|---|---|---|---|---|
| AISI 1045 (N) | 570–700 MPa | Faible coût, bonne usinabilité | Corrosion, fatigue modérée | Machines en général |
| AISI 4140 Q&T | 900–1 000 MPa | Résistance élevée à la fatigue | Coût, contrôle du traitement thermique | Boîtes de vitesses, transmissions |
| AISI 4340 Q&T | 1 000–1 200 MPa | Excellente ténacité | Coût plus élevé | Aérospatiale, arbres lourds |
| acier inoxydable 316L | 485–690 MPa | Résistance à la corrosion | Fatigue plus faible par rapport à l'acier allié | Alimentaire, marine, chimique |
| 17-4 PH (H900) | ~1 310 MPa | Résistance + corrosion | Difficulté d'usinage, coût | Aérospatiale, médical |
| Aluminium 6061-T6 | 270–310 MPa | Faible inertie, léger | Rigidité, limite de fatigue | Robotique, automatisation |
Comment les arbres sont fabriqués : la chaîne de processus
La performance des arbres est intégrée au processus de fabrication, pas seulement au matériau. Un arbre fabriqué dans le bon alliage mais usiné avec un mauvais contrôle géométrique, une séquence de traitement thermique incorrecte ou une rectification inadéquate échouera prématurément, quel que soit le grade du matériau. Chaque étape du processus alimente la suivante.
Tournage CNC : création de la géométrie
La plupart des arbres commencent sous forme de barres rondes — laminées à chaud ou étirées à froid — et sont profilés par tournage CNC. Le tour crée les diamètres extérieurs, les épaulements, les gorges, les contre-dépouilles, les clavetages et les filetages. Pour un travail de précision sur arbres, une contre-pointe à centre tournant est utilisée tout au long de l'ébauche et de la semi-finition pour contrôler la rectitude et prévenir la conicité induite par la déflexion sur les arbres longs.
Les rayons de raccordement aux transitions de diamètre sont usinés à cette étape. Les obtenir correctement est plus important que ce que la plupart des dessins suggèrent — un rayon de raccordement de 2 mm à un épaulement ne coûte rien de plus en temps d'usinage mais peut doubler la durée de vie en fatigue à cet endroit par rapport à un rayon de 0,5 mm. Les ingénieurs qui spécifient “ R selon besoin ” sans valeurs minimales laissent un levier de conception significatif non défini.
La concentricité entre les caractéristiques est contrôlée en minimisant les montages sur mors. Idéalement, tous les portées de roulements et les diamètres fonctionnels sont usinés à partir d'une seule référence de serrage. Chaque re-serrage introduit une erreur de concentricité — typiquement 0,02–0,05 mm en pratique standard, ce qui peut être acceptable pour de nombreuses applications mais problématique pour les arbres de précision ou à haute vitesse.
Rectification : obtention de surfaces de qualité roulement
Lorsque les portées de roulements exigent des tolérances dimensionnelles serrées et un fini de surface fin, la rectification cylindrique suit le tournage. Une rectifieuse cylindrique CNC atteint des tolérances de diamètre de ±0,003–0,008 mm et une rugosité de surface Ra 0,2–0,8 µm — bien au-delà de ce que le tournage seul peut produire de manière fiable en production.
Pour les arbres en acier allié 4140 ou 4340 à l'état trempé et revenu (28–38 HRC), la rectification est l'opération finale standard sur les portées de roulements. Le processus de rectification élimine également la légère couche de décarburation qui peut se former pendant le traitement thermique, exposant un matériau frais et entièrement durci à la surface.
La rectification sans centres est utilisée pour les arbres longs où la rectification entre pointes devient impraticable. Elle atteint une excellente rondeur et une constance de diamètre mais offre un contrôle moins direct sur la rectitude — une considération pour les arbres avec des exigences strictes de faux-rond total.
Traitement thermique : le moment et la séquence comptent
Les décisions de traitement thermique affectent non seulement la résistance mais aussi la stabilité dimensionnelle tout au long de la fabrication. L'approche standard pour les arbres en acier allié de performance moyenne à élevée :
Normalisation après forgeage ou avant usinage : Soulage les contraintes de forgeage et produit une microstructure de base cohérente. L'usinage à partir de barre normalisée donne un comportement de coupe plus prévisible que le matériau laminé brut.
Usinage d'ébauche, puis trempe et revenu : Élimine la majeure partie du matériau avant le traitement thermique, réduisant le risque de déformation. Les changements dimensionnels post-traitement dans le 4140 Q&T sont typiquement de 0,05–0,15 mm sur le diamètre — suffisamment significatifs pour que la marge de rectification finale doive en tenir compte.
Rectification après traitement thermique : Corrige la déformation, atteint les tolérances finales et produit l'état de surface requis pour les roulements.
Durcissement par induction pour les portées ou les cannelures : Lorsqu'une dureté de surface localisée est nécessaire sans affecter la ténacité du cœur, le durcissement par induction atteint une dureté de surface de 55–62 HRC sur l'acier à moyen carbone ou allié tout en maintenant le cœur à une dureté intermédiaire plus tenace. La profondeur de couche typique est de 1,5–4 mm selon le diamètre de l'arbre et l'application. C'est le processus standard pour les arbres de sortie automobiles et les arbres d'engrenages industriels lourds.
Nitruration : Produit une profondeur de couche très faible (0,1–0,5 mm), extrêmement dure (900–1 100 HV) avec une déformation minimale — adaptée aux vilebrequins et aux arbres de machines de précision où la rectification post-traitement est indésirable.
Équilibrage et rectitude
Pour les arbres rotatifs au-dessus d'environ 1 000 tr/min, l'équilibrage devient pertinent. L'équilibrage dynamique réduit les vibrations à la vitesse de fonctionnement, les charges sur les roulements et le bruit. Pour les arbres de moteurs à haute vitesse et les arbres de ventilateurs, les grades d'équilibrage selon ISO 1940-1 définissent le déséquilibre résiduel acceptable — typiquement G2,5 ou G1,0 pour les machines de précision.
La rectitude est vérifiée en supportant l'arbre sur des blocs en V aux portées de roulements et en mesurant le faux-rond aux points intermédiaires avec un comparateur à cadran. Pour la plupart des arbres industriels, le faux-rond total au point médian de l'arbre doit être dans les 0,1 mm/m de longueur ; les applications de précision et à haute vitesse exigent 0,02–0,05 mm/m ou plus serré.
Tolérances et ajustements : obtenir les bonnes dimensions d'arbre
Les tolérances sur les dessins d'arbres ne sont pas arbitraires — elles sont sélectionnées pour correspondre au type de roulement, à la vitesse, à la charge et aux exigences d'assemblage. Spécifier trop serré augmente le coût d'usinage sans bénéfice ; spécifier trop lâche provoque du fretting, des vibrations et des défaillances de roulements.
Ajustements des portées de roulements
Les désignations du système d'ajustements ISO guident la plupart des décisions de tolérance d'arbre aux emplacements des roulements. Scénarios courants :
Ajustements avec serrage (k6, m6) : Utilisés lorsque la bague intérieure du roulement ne doit pas tourner sur l'arbre sous charge ou vibration. Un arbre de 40 mm en tolérance k6 a un diamètre de 40,002–40,018 mm — légèrement au-dessus du nominal, garantissant que la bague du roulement est légèrement comprimée sur l'arbre. C'est standard pour les arbres de moteurs électriques et les arbres de boîtes de vitesses avec charge constante ou chocs modérés.
Ajustements incertains (j6, h6) : Utilisé lorsqu'un certain mouvement axial est nécessaire, que le remplacement des roulements est fréquent, ou que la dilatation thermique différentielle entre l'arbre et le boîtier est significative. Un arbre de 40 mm en h6 mesure 39,984–40,000 mm — au nominal ou légèrement en dessous.
Ajustements avec jeu (g6, f7) : Appliqué lorsque l'assemblage et le démontage faciles sont requis ou lorsque la bague extérieure du roulement tourne plutôt que la bague intérieure. Moins courant pour les bagues intérieures rotatives sous charge.
La combinaison H7/k6 (boîtier H7, arbre k6) est un ajustement avec interférence standard largement utilisé pour les charges moyennes et les vitesses modérées. Pour les charges de choc lourdes — arbres de sortie dans les boîtes de vitesses industrielles, par exemple — une tolérance d'arbre m6 ou n6 peut être appropriée pour empêcher le glissement de la bague sous le couple de pointe.
Tolérances géométriques
La tolérance de diamètre seule ne définit pas la précision fonctionnelle d'un arbre. Les tolérances géométriques sont tout aussi importantes :
Cylindricité : Les portées de roulement hors de rond créent un contact inégal du roulement, une concentration de contraintes localisée et une usure accélérée. Une tolérance de cylindricité de 0,005–0,010 mm est typique pour les portées de roulement de précision.
Concentricité/coaxialité : Plusieurs diamètres de portées de roulement sur un arbre doivent partager un axe commun. Une erreur de coaxialité entre les portées force les roulements à travailler l'un contre l'autre, ajoutant précharge et chaleur. Pour les arbres rectifiés, une coaxialité de 0,010–0,020 mm entre les portées est réalisable en rectification de production standard.
Battement total : Pour les arbres à haute vitesse, le battement total aux portées de roulement prédit directement l'amplitude des vibrations à la vitesse de fonctionnement. Les arbres de broche CNC sont généralement spécifiés à 0,002–0,005 mm de battement total ; les arbres de moteurs industriels à 0,010–0,025 mm.
Rectitude : Les arbres longs peuvent développer une courbure pendant le traitement thermique. Même 0,1 mm de courbure sur un arbre de 500 mm crée une contrainte de flexion significative à la vitesse de fonctionnement. Le redressage après traitement thermique, ou la conception d'une surépaisseur de rectification pour corriger la distorsion attendue, est une pratique standard pour les arbres où la tolérance de rectitude est serrée.
Spécification d'un arbre pour la fabrication sur mesure
Les spécifications incomplètes sont la cause racine la plus courante des retards, des dépassements de coûts et des surprises de performance dans les projets d'arbres sur mesure. La capacité de fabrication est rarement le problème — ce sont les exigences ambiguës ou manquantes. Une spécification complète d'arbre couvre :
Géométrie et dimensions : Longueur de l'arbre, tous les diamètres avec tolérances, positions des épaulements, dimensions et tolérances des clavettes, spécifications des filetages, rayons de raccordement à toutes les transitions (valeurs minimales, pas “ selon besoin ”), et toute caractéristique de dégagement ou de relief.
Matériau et traitement thermique : Désignation complète du matériau (par exemple, AISI 4140, selon ASTM A108 ou équivalent), traitement thermique requis (normalisation, trempe et revenu à une plage de dureté spécifique, durcissement par induction à un emplacement spécifié avec profondeur et dureté spécifiées), et toute exigence post-traitement.
Finition de surface : Valeurs Ra aux portées de roulement (généralement 0,4–0,8 µm Ra), sièges d'engrenages, zones de contact des joints et surfaces tournées générales. Différentes caractéristiques nécessitent souvent différentes finitions — spécifiez par zone, pas par une seule mention sur tout le dessin.
Tolérances géométriques : Battement, concentricité, rectitude et cylindricité à toutes les caractéristiques fonctionnellement critiques. Référencez les classes de tolérance ISO lorsque applicable pour communiquer clairement l'intention des exigences.
Exigences d'inspection : Inspection dimensionnelle selon le dessin, certification du matériau, rapport d'essai de dureté et (pour les applications critiques) inspection par particules magnétiques pour les fissures de surface ou inspection par ultrasons pour l'intégrité interne.
Quantité et livraison : Taille du lot, si les quantités de prototype et de production nécessitent une qualification séparée, et toute exigence de traçabilité pour la coulée ou le lot de matériau.
Un dessin d'arbre qui spécifie tous ces éléments donne au fournisseur d'usinage tout ce dont il a besoin pour chiffrer avec précision, planifier le processus correctement et livrer des pièces qui fonctionnent du premier coup.
Conclusion
Le travail d'un arbre est trompeusement simple à décrire et exigeant à exécuter. Il transmet le couple, résiste à la flexion, survit à la charge de fatigue sur des millions de cycles et maintient les composants rotatifs précisément positionnés tout au long de la durée de vie de la machine. Chaque choix de matériau, décision de géométrie, traitement thermique et mention de tolérance soutient cette fonction ou la compromet.
La fiabilité des arbres provient du traitement de la conception et de la fabrication comme un système connecté : faites correspondre les propriétés de fatigue du matériau au spectre de charge, spécifiez des tolérances qui reflètent les exigences des roulements et des ajustements plutôt que des valeurs par défaut, séquencez correctement le traitement thermique et la rectification, et vérifiez le résultat par rapport à des critères d'inspection définis. Lorsque ces éléments s'alignent — du calcul de contrainte initial au contrôle final du battement — les arbres offrent une fiabilité prévisible et à long terme sans les surprises coûteuses qui proviennent de spécifications incomplètes ou de raccourcis de processus.
FAQ
Quelle est la fonction principale d'un arbre ?
Transmettre le couple et la puissance entre les composants rotatifs — du moteur à la boîte de vitesses, de la boîte de vitesses à la charge entraînée, ou toute chaîne de puissance similaire. En plus de ce rôle principal, les arbres localisent et soutiennent également les composants montés sur eux (engrenages, poulies, impulseurs) et maintiennent l'alignement à travers les supports de roulement. La défaillance d'un arbre signifie généralement l'arrêt du système, pas une dégradation progressive.
Quelle est la différence entre un arbre et un essieu ?
Transmission de couple. Un arbre tourne et entraîne quelque chose. Un essieu supporte des charges — il peut tourner avec une roue, mais il ne transmet pas de couple d'entraînement à un composant entraîné. Se tromper sur ce point lors de la conception conduit à une sélection de matériau et à des choix de tolérance incorrects qui causent des problèmes plus tard.
Pourquoi les arbres creux sont-ils utilisés dans les machines à haute vitesse ?
Parce que le matériau près du rayon extérieur contribue le plus à la rigidité en torsion et en flexion, tandis que le matériau près du centre contribue peu. Retirer le matériau central réduit le poids et l'inertie de rotation sans réduire proportionnellement la rigidité. Pour une même masse, un arbre creux bien proportionné est plus rigide qu'un arbre plein équivalent — c'est pourquoi les arbres de transmission automobiles, les actionneurs aérospatiaux et les broches haute vitesse utilisent couramment une construction creuse.
Quel matériau est le meilleur pour les arbres ?
Aucune réponse unique ne s'applique. Exigence de fatigue élevée avec exposition modérée à la corrosion : AISI 4140 ou 4340 Q&T. Environnement corrosif avec charges modérées : acier inoxydable 316L. Environnement corrosif avec charges élevées : acier inoxydable 17-4 PH. Usage industriel général où le coût importe : AISI 1045. Systèmes haute vitesse critiques en poids : aluminium 6061-T6 ou 7075-T6. Adaptez le matériau au spectre de charge, à l'exigence de fatigue, à l'environnement et au budget — pas à la convention.
Quelle précision un arbre doit-il avoir ?
Cela dépend entièrement de la vitesse, du type de roulement et de la sensibilité du système. Les portées de roulement pour la plupart des applications industrielles utilisent des tolérances d'arbre k6 ou g6 selon l'ISO, avec un faux-rond de 0,010 à 0,025 mm. Les applications haute vitesse ou de précision — broches CNC, arbres de moteurs servo — nécessitent un faux-rond dans la plage de 0,002 à 0,005 mm. Spécifier une précision plus stricte que nécessaire pour l'application augmente le coût d'usinage sans bénéfice fonctionnel ; la spécifier plus lâche provoque des défaillances de roulements, des vibrations et du bruit.


