
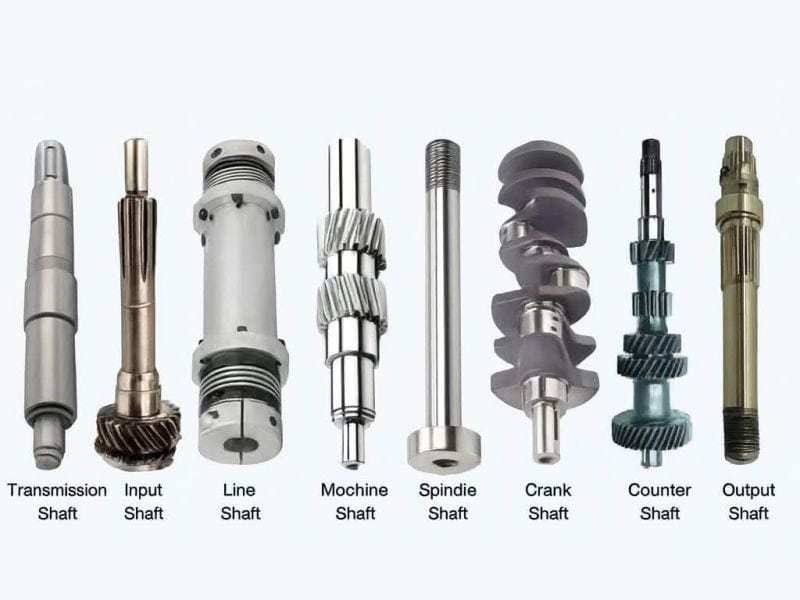
Вал — это компонент, который делает вращение полезным. Уберите корпус, шестерни, подшипники — и останется вал, тихо передающий крутящий момент от места генерации мощности к месту её применения. Каждый электродвигатель, редуктор, насос и трансмиссия зависят от него. Понимание того, для чего используется вал, выходит далеко за рамки описания цилиндрического стержня; это означает понимание того, как машины фактически передают мощность под нагрузкой, цикл за циклом, на протяжении многих лет службы.
Для проектировщиков и инженеров валы определяют пути нагрузки, жёсткость и усталостную долговечность вращающихся узлов. Для отделов закупок марка материала, термообработка и метод изготовления напрямую контролируют стоимость, сроки поставки и надёжность. В этой статье рассматривается полная картина: функции валов в реальных машинах, типы валов и их применение, логика выбора материалов, производственные процессы и требования к допускам для индивидуальных спецификаций валов.
Инженерное определение: что такое вал?
В машиностроении вал — это вращающийся элемент машины, основная функция которого заключается в передаче крутящего момента и механической мощности между компонентами. Что отличает вал от других цилиндрических деталей — это функция, а не форма. Если вращающийся компонент передаёт крутящий момент и приводит в движение что-то ещё, это вал.
Тем не менее, несколько связанных терминов используются взаимозаменяемо в нетехнических контекстах. В инженерии различия имеют значение:
| Компонент | Вращается | Передаёт крутящий момент | Типичная роль |
|---|---|---|---|
| Вал | Да | Да | Валы двигателей, валы редукторов, валы насосов |
| Ось | Может или не может | Нет | Опоры колёс, несущие элементы |
| Стержень | Нет | Нет | Рулевые тяги, тяги, конструктивные опоры |
| Шпиндель | Да | Да (лёгкая–умеренная) | Станки CNC, прецизионные приводы |
Ось воспринимает нагрузки — даже если она вращается, она не передаёт крутящий момент на приводимый компонент. Стержень не вращается и является конструктивным элементом. Шпиндель — это специализированный вал, оптимизированный для точности, скорости и низкого биения, а не для высокой несущей способности по крутящему моменту. Путаница этих ролей при проектировании приводит к неправильному выбору материала, ошибочным указаниям допусков и проблемам с производительностью, которые дорого исправлять после факта.
В отличие от статических конструктивных элементов, валы работают при комбинированном нагружении: кручение от передаваемого крутящего момента, изгиб от сил зацепления шестерён или натяжения ремня, а также циклические напряжения от непрерывного вращения. Поэтому проектирование валов определяется усталостной выносливостью, жёсткостью и вибрационным поведением — а не только статической несущей способностью.
Для чего используется вал в реальных машинах?
Ответ охватывает три различные функции, и большинство валов выполняют все три одновременно.
Передача мощности и крутящего момента
Основная функция проста: передавать мощность от источника к нагрузке. Типичная промышленная цепочка мощности выглядит так — выходной вал электродвигателя → входной вал редуктора → выходной вал редуктора → приводимое оборудование. Каждый вал в этой цепочке передаёт крутящий момент, поглощая крутильные колебания, которые сопровождают реальные условия эксплуатации: пусковые броски, пики нагрузки, торможения.
Крутильная жёсткость здесь так же важна, как и прочность. Вал, который значительно деформируется под действием крутящего момента, вносит фазовую ошибку между приводом и приводимым оборудованием. В прецизионных системах движения — осях с сервоприводом, координированных многошпиндельных станках — эта фазовая ошибка напрямую转化为 неточность позиционирования или сбои синхронизации.
Поддержка и定位 вращающихся компонентов
Валы также служат конструктивной основой для компонентов, установленных на них. Шестерни, шкивы, звёздочки, муфты и рабочие колёса — все они定位 валом — удерживаются в положении шпонками, шлицами, прессовыми посадками или установочными буртиками. Подшипники затем поддерживают сам вал, ограничивая деформацию и поддерживая соосность во всём спектре нагрузок.
В этой роли изгибная жёсткость так же критична, как и несущая способность по крутящему моменту. Вал шестерни, который деформируется под нагрузкой, смещает контактную картину зацепления, увеличивая шум, ускоряя износ и сокращая срок службы шестерни. Расстояние между подшипниками, диаметр вала и жёсткость материала напрямую влияют на то, насколько хорошо вал удерживает компоненты на своих местах под рабочими нагрузками.
Управление движением и синхронизация
Помимо прямой передачи мощности, валы синхронизируют элементы машины. Передаточные отношения между соединёнными валами определяют передаточные числа и производительность. Угловые фазовые соотношения управляют синхронизацией в многостанционных машинах. В упаковочном оборудовании, печатных машинах и автоматизированных сборочных линиях небольшие фазовые ошибки вызывают дефекты продукции, сбои совмещения или заклинивания — поэтому жёсткость вала, выбор муфты и крутильный резонанс все фигурируют в контрольном списке проектирования для этих применений.
Основные типы валов и их инженерное применение
Классификация валов основана на функции и условиях нагрузки, а не на геометрии. Один и тот же материал и диаметр могут служить совершенно разным целям в зависимости от того, как приложены нагрузки и что соединяет вал.
Трансмиссионные валы
Эти валы передают мощность между разнесёнными элементами машины. Сюда относятся карданные валы, приводные валы и валы с карданными шарнирами. Основная нагрузка — кручение, с вторичным изгибом от углового несоосности или промежуточных опор. Применения охватывают автомобильные трансмиссии, промышленные редукторы и конвейерные системы. Приоритет проектирования: несущая способность по крутящему моменту, усталостная прочность и допуск незначительной несоосности без чрезмерных изгибных напряжений.
Машинные валы
Коленчатые валы, распределительные валы, валы электродвигателей и насосные валы — это компоненты, специфичные для конкретных машин, неотъемлемые для работы данной машины. Эти валы несут сложные комбинированные нагрузки — кручение, изгиб и осевое усилие, часто действующие одновременно — и обычно имеют строгие требования к чистоте поверхности, балансировке, термообработке и точности размеров. Коленчатый вал дизельного двигателя, например, должен выдерживать пиковые давления в цилиндрах каждый рабочий цикл на протяжении миллионов циклов при рабочей температуре. Это усталостная проблема, а не проблема статической прочности.
Трансмиссионные валы и промежуточные валы
Исторически использовавшиеся для распределения мощности по цехам от единого первичного двигателя, трансмиссионные валы менее распространены на современных предприятиях, но всё ещё встречаются в устаревших промышленных системах и некотором тяжёлом технологическом оборудовании. Промежуточные валы служат промежуточными элементами для изменения скорости или направления в зубчатых передачах. Основная инженерная проблема: изгиб на длинных неподдерживаемых пролётах и крутильный резонанс, когда отношения длины вала к диаметру становятся большими.
Шпиндели
Шпиндели — это прецизионные валы, оптимизированные для точности, жёсткости и скорости, а не для крутящего момента. Шпиндели обрабатывающих центров CNC работают при 8 000–30 000 об/мин с требованиями к биению, измеряемыми в микронах. Предварительный натяг подшипников, термическая стабильность и динамическая балансировка доминируют в конструкции шпинделя. Эти компоненты разделяют основную функцию вала — вращение и передачу крутящего момента — но их конструкция определяется требованиями к точности, превышающими потребности обычной передачи мощности.
Сплошные и полые валы
Сплошные валы проще в изготовлении и обеспечивают высокую жёсткость при заданном наружном диаметре. Они являются стандартным выбором для малых и средних энергетических систем, где вес не является ограничением.
Полые валы распределяют материал к наружному радиусу, где он вносит наибольший вклад в крутильную и изгибную жёсткость. При той же массе полый вал достигает значительно более высокого момента сопротивления сечения, чем сплошной. Полый вал с наружным диаметром D и внутренним диаметром d = 0,6D, например, сохраняет около 87% крутильной жёсткости сплошного вала при всего 64% веса. В автомобильных карданных валах, аэрокосмических приводах и высокоскоростных шпинделях станков это снижение веса напрямую уменьшает момент инерции вращения и нагрузки на подшипники.
| Тип вала | Основная функция | Определяющие нагрузки | Типичные области применения |
|---|---|---|---|
| Трансмиссионный вал | Передача мощности | Кручение + изгиб | Приводы, конвейеры |
| Вал машины | Эксплуатация конкретной машины | Кручение + циклические нагрузки | Двигатели, моторы, насосы |
| Трансмиссионный вал | Распределение мощности | Преобладающий изгиб | Заводские системы |
| Промежуточный вал | Изменение скорости/направления | Кручение + изгиб | Зубчатые передачи |
| Шпиндель | Прецизионное вращение | Высокая скорость, низкое биение | Станки CNC |
| Полый вал | Эффективная передача крутящего момента | Кручение | Автомобилестроение, аэрокосмическая отрасль |
Нагрузки и напряжения: что вал фактически испытывает в процессе эксплуатации
Большинство отказов валов вызваны не однократной перегрузкой. Они вызваны усталостью — накоплением циклического повреждения от напряжений за миллионы циклов нагружения. Понимание полной картины нагрузок — это то, что отличает надёжную конструкцию вала от той, которая преждевременно выходит из строя.
Касательное напряжение
Крутящий момент создаёт касательное напряжение, которое изменяется линейно от нуля в центре вала до максимума на наружной поверхности. Для сплошного вала зависимость имеет вид:
τ = T · r / J
где T — крутящий момент, r — наружный радиус, J — полярный момент инерции. Это сразу показывает, почему диаметр имеет такое большое значение — J масштабируется как d⁴, поэтому удвоение диаметра вала снижает касательное напряжение в 16 раз при том же крутящем моменте.
Помимо установившегося крутящего момента, крутильные колебания от пусковых скачков, переменных нагрузок или периодических ударов могут достигать 2–3× номинального крутящего момента. Валы, рассчитанные только на номинальные условия без коэффициентов умножения крутящего момента, регулярно выходят из строя в эксплуатации.
Изгибающие нагрузки
Зубчатые колёса, шкивы и звёздочки создают радиальные силы, действующие на вал. Эти силы создают изгибающие моменты между точками опор подшипников. В валу редуктора радиальные силы зацепления и тангенциальные силы складываются в результирующую радиальную нагрузку, которая может в несколько раз превышать номинальную передаваемую силу. Ременные передачи часто ещё хуже — натяжение ремня создаёт значительную непрерывную радиальную нагрузку даже при лёгкой передаче мощности.
Изгибное напряжение в наружном волокне вала алгебраически складывается с касательным напряжением от кручения, и именно это взаимодействие вал должен выдерживать при каждом обороте. Для вращающегося вала при постоянном натяжении ремня каждая точка наружной поверхности циклически переходит от растяжения к сжатию один раз за оборот — классический знакопеременный изгиб, наихудшее возможное условие для усталости.
Концентрации напряжений: где на самом деле начинаются разрушения
Усталостные трещины редко зарождаются в середине гладкого вала. Они начинаются в местах концентрации напряжений: углы шпоночных пазов, ступени вала, подрезы, впадины резьбы, кромки прессовых посадок и поперечные отверстия. Коэффициенты концентрации напряжений (Kt) в этих местах могут составлять от 1,3 (щедрый радиус галтели) до 2,5–3,0 (острый угол или малый радиус конца шпоночного паза). Вал, адекватно рассчитанный по номинальному напряжению, может разрушиться от усталости в шпоночном пазу, если коэффициент концентрации напряжений не учтён явно.
Вот почему радиусы галтелей на ступенях вала имеют гораздо большее значение, чем кажется на чертеже. Увеличение радиуса галтели ступени с r/d = 0,05 до r/d = 0,15 может снизить Kt примерно с 2,2 до 1,5 — улучшение усталостной долговечности, которое никакое улучшение материала не может обеспечить при той же стоимости.
Материалы валов: логика выбора и компромиссы по характеристикам
Выбор материала для валов следует последовательной инженерной логике: соответствие усталостной прочности материала, обрабатываемости и коррозионного поведения спектру нагрузок, условиям окружающей среды и производственным ограничениям применения.
Углеродистая сталь (например, AISI 1045, 1040)
Среднеуглеродистые стали — рабочая лошадка промышленного производства валов. AISI 1045 в нормализованном состоянии имеет предел прочности примерно 570–700 МПа, предел текучести ~380–450 МПа и достаточный предел выносливости для универсальных вращающихся применений. Обрабатываемость хорошая, доступность отличная, стоимость низкая.
Ограничения также хорошо известны: минимальная коррозионная стойкость без поверхностной обработки, и усталостные характеристики выходят на плато при более высоких уровнях прочности быстрее, чем у легированных сталей. Для валов в наружных, влажных или химически активных средах необработанная углеродистая сталь требует покрытия или гальванизации — что добавляет технологические операции и стоимость.
Легированная сталь (например, AISI 4140, 4340)
Добавление хрома, молибдена и никеля к углеродистой стали даёт легированные марки с существенно лучшей прокаливаемостью, усталостной прочностью и вязкостью. AISI 4140, закалённая и отпущенная до диапазона 28–34 HRC, достигает предела прочности 900–1 000 МПа с хорошей вязкостью — примерно на 40–60% выше предел выносливости, чем у 1045 в нормализованном состоянии. AISI 4340 Q&T идёт дальше: 1 000–1 200 МПа предел прочности, отличная вязкость и прокаливаемость, позволяющая развить эти свойства в крупных сечениях.
Эти марки являются правильным выбором для валов редукторов, автомобильных трансмиссий, валов тяжёлых насосов и любого применения, где расчёт усталостной долговечности не сходится с углеродистой сталью. Надбавка к стоимости реальна, но умеренна по сравнению с альтернативами — а реакция на термообработку хорошо документирована и предсказуема при надлежащем контроле процесса.
Нержавеющая сталь (например, 316L, 17-4 PH)
Нержавеющие валы назначаются, когда коррозионная стойкость не подлежит обсуждению: оборудование для пищевой и beverage промышленности, морские применения, фармацевтическое оборудование и химические технологические среды. Марка 316L обеспечивает хорошую коррозионную стойкость в хлоридных средах с пределом прочности примерно 485–690 МПа — достаточно для умеренных нагрузок на вал, но не конкурентоспособна с легированной сталью для усталостно-критичных высоконагруженных применений.
Для более высокопрочных требований к нержавеющей стали 17-4 PH (дисперсионно-твердеющая нержавеющая сталь) в состоянии H900 достигает предела прочности примерно 1 310 МПа с хорошей коррозионной стойкостью. Эта марка распространена в валах аэрокосмических и медицинских изделий, где одновременно требуются коррозионная стойкость и высокая усталостная прочность.
В практических токарных операциях CNC сталь 316L требует острого твердосплавного инструмента, умеренных скоростей резания (100–180 м/мин) и тщательного управления стружкой во избежание наклёпа. 17-4 PH в состаренном состоянии твёрже и более абразивна; стойкость инструмента за проход короче, и подачи должны быть достаточными для предотвращения трения.
Алюминиевые сплавы (например, 6061-T6, 7075-T6)
Алюминиевые валы применяются там, где определяющим фактором конструкции является низкая инерция вращения: сервоприводные шарниры роботов, высокоскоростные оси автоматизации, аэрокосмические исполнительные механизмы. Алюминий 6061-T6 имеет плотность 2,70 г/см³ против ~7,85 г/см³ у стали — вал весит примерно одну треть от стального аналога. Для систем с высоким ускорением это напрямую снижает крутящий момент двигателя, необходимый для разгона и торможения нагрузки.
Компромисс — жёсткость и усталостная прочность. Модуль упругости алюминия (~69 ГПа) составляет примерно одну треть от стального (~200 ГПа). Вал, спроектированный на ту же крутильную жёсткость, что и стальной, должен иметь больший диаметр, что частично нивелирует экономию веса. Усталостная выносливость также ниже, и, в отличие от стали, алюминий не имеет чёткого предела выносливости — усталостная долговечность продолжает снижаться с увеличением числа циклов, что требует явных расчётов на конечный ресурс, а не проектирования на основе предела выносливости.
| Материал | Прочность на разрыв (типичное значение) | Ключевое преимущество | Ключевое ограничение | Приложения |
|---|---|---|---|---|
| AISI 1045 (N) | 570–700 МПа | Низкая стоимость, хорошая обрабатываемость | Коррозия, умеренная усталость | Общее машиностроение |
| AISI 4140 Q&T | 900–1 000 МПа | Высокая усталостная прочность | Стоимость, контроль термообработки | Коробки передач, трансмиссии |
| AISI 4340 Q&T | 1 000–1 200 МПа | Отличная вязкость | Более высокая стоимость | Аэрокосмическая отрасль, тяжелонагруженные валы |
| Нержавеющая сталь 316L | 485–690 МПа | Устойчивость к коррозии | Более низкая усталостная прочность по сравнению с легированной сталью | Пищевая промышленность, морская среда, химическая промышленность |
| 17-4 PH (H900) | ~1 310 МПа | Прочность + коррозионная стойкость | Сложность обработки, стоимость | Аэрокосмическая отрасль, медицина |
| Алюминий 6061-T6 | 270–310 МПа | Низкая инерция, малый вес | Жёсткость, предел выносливости | Робототехника, автоматизация |
Как производятся валы: технологическая цепочка
Эксплуатационные характеристики вала закладываются в процессе производства, а не только в материале. Вал, изготовленный из правильного сплава, но обработанный с плохим контролем геометрии, неправильной последовательностью термообработки или недостаточным шлифованием, выйдет из строя преждевременно независимо от марки материала. Каждый этап процесса влияет на следующий.
CNC Точение: создание геометрии
Большинство валов начинают как круглый прутковый прокат — горячекатаный или холоднотянутый — и профилируются токарной обработкой CNC. Токарный станок создаёт наружные диаметры, ступени, буртики, канавки, подрезы, шпоночные пазы и резьбовые профили. Для точных валовых работ задняя бабка с вращающимся центром используется на протяжении черновой и получистовой обработки для контроля прямолинейности и предотвращения конусности длинных валов, вызванной прогибом.
Радиусы галтелей в местах перехода диаметров обрабатываются на этом этапе. Их правильное выполнение важнее, чем предполагает большинство чертежей — радиус галтели 2 мм у буртика не требует дополнительных затрат времени на обработку, но может удвоить усталостную долговечность в этом месте по сравнению с радиусом 0,5 мм. Инженеры, указывающие “R по необходимости” без минимальных значений, оставляют значительный конструктивный рычаг неопределённым.
Соосность между элементами контролируется минимизацией переустановок в патроне. В идеале все шейки под подшипники и функциональные диаметры обрабатываются от единой установочной базы в патроне. Каждая переустановка вносит погрешность соосности — обычно 0,02–0,05 мм в стандартной практике, что может быть приемлемо для многих применений, но проблематично для точных или высокоскоростных валов.
Шлифование: достижение поверхностей подшипникового качества
Когда шейки под подшипники требуют жёстких размерных допусков и тонкой шероховатости поверхности, после точения выполняется круглое шлифование. Круглошлифовальный станок CNC обеспечивает допуски по диаметру ±0,003–0,008 мм и шероховатость поверхности Ra 0,2–0,8 мкм — значительно превосходя то, что точение само по себе может надёжно обеспечить в производственных объёмах.
Для валов из легированной стали 4140 или 4340 в закалённом и отпущенном состоянии (28–38 HRC) шлифование является стандартной финишной операцией на шейках под подшипники. Процесс шлифования также удаляет лёгкий слой обезуглероживания, который может образоваться при термообработке, обнажая свежий, полностью закалённый материал на поверхности.
Бесцентровое шлифование используется для длинных валов, где шлифование в центрах становится непрактичным. Оно обеспечивает отличную круглость и постоянство диаметра, но даёт меньше прямого контроля над прямолинейностью — это следует учитывать для валов с жёсткими требованиями к суммарному биению.
Термообработка: timing и последовательность имеют значение
Решения по термообработке влияют не только на прочность, но и на размерную стабильность на протяжении всего производства. Стандартный подход для валов из легированной стали средней и высокой производительности:
Нормализация после ковки или перед обработкой: Снимает напряжения от ковки и создаёт согласованную базовую микроструктуру. Обработка нормализованного прутка даёт более предсказуемое поведение при резании, чем материал в состоянии после прокатки.
Черновая обработка, затем закалка и отпуск: Удаляет основную массу материала перед термообработкой, снижая риск деформации. Размерные изменения после обработки в 4140 Q&T обычно составляют 0,05–0,15 мм по диаметру — достаточно значительные, чтобы припуск на финишное шлифование должен их учитывать.
Шлифование после термообработки: Корректирует деформацию, достигает финальных допусков и создаёт состояние поверхности, необходимое для подшипников.
Индукционная закалка для шеек или шлицев: Когда требуется локальная поверхностная твёрдость без влияния на вязкость сердцевины, индукционная закалка обеспечивает поверхностную твёрдость 55–62 HRC на среднеуглеродистой или легированной стали, сохраняя сердцевину на более вязком промежуточном уровне твёрдости. Типичная глубина закалённого слоя составляет 1,5–4 мм в зависимости от диаметра вала и применения. Это стандартный процесс для автомобильных выходных валов и тяжёлых промышленных валов шестерён.
Азотирование: Создаёт очень мелкую (0,1–0,5 мм), чрезвычайно твёрдую (900–1 100 HV) глубину закалённого слоя с минимальной деформацией — подходит для коленчатых валов и точных машинных валов, где шлифование после термообработки нежелательно.
Балансировка и прямолинейность
Для вращающихся валов выше примерно 1 000 об/мин балансировка становится актуальной. Динамическая балансировка снижает вибрацию на рабочей скорости, нагрузки на подшипники и шум. Для высокоскоростных валов двигателей и валов вентиляторов классы балансировки по ISO 1940-1 определяют допустимый остаточный дисбаланс — обычно G2.5 или G1.0 для точного машиностроения.
Прямолинейность проверяется путём установки вала на призмы в местах шеек под подшипники и измерения биения в промежуточных точках индикатором часового типа. Для большинства промышленных валов суммарное биение в средней точке вала должно быть в пределах 0,1 мм/м длины; точные и высокоскоростные применения требуют 0,02–0,05 мм/м или жёстче.
Допуски и посадки: правильные размеры вала
Допуски на чертежах валов не произвольны — они выбираются в соответствии с типом подшипника, скоростью, нагрузкой и требованиями сборки. Слишком жёсткое указание увеличивает стоимость обработки без выгоды; слишком свободное вызывает фреттинг, вибрацию и отказы подшипников.
Посадки шеек под подшипники
Обозначения системы посадок ISO определяют большинство решений по допускам вала в местах установки подшипников. Типичные сценарии:
Посадки с натягом (k6, m6): Применяются, когда внутреннее кольцо подшипника не должно проворачиваться на валу под нагрузкой или вибрацией. Вал диаметром 40 мм с допуском k6 имеет диаметр 40,002–40,018 мм — немного выше номинального, что обеспечивает лёгкое сжатие кольца подшипника на валу. Это стандарт для валов электродвигателей и валов редукторов при равномерной или умеренной ударной нагрузке.
Переходные посадки (j6, h6): Применяются там, где требуется некоторое осевое перемещение, замена подшипников производится часто или существенно различие теплового расширения вала и корпуса. Вал диаметром 40 мм с допуском h6 имеет размер 39,984–40,000 мм — на уровне или немного ниже номинального.
Посадки с зазором (g6, f7): Применяются там, где требуется лёгкая сборка и разборка или где вращается наружное кольцо подшипника, а не внутреннее. Менее распространены для вращающихся внутренних колец под нагрузкой.
Комбинация H7/k6 (корпус H7, вал k6) представляет собой стандартную посадку с натягом, широко используемую для средних нагрузок и умеренных скоростей. Для тяжёлых ударных нагрузок — например, выходных валов промышленных редукторов — может быть целесообразен допуск вала m6 или n6 для предотвращения проворачивания кольца при пиковом крутящем моменте.
Геометрические допуски
Допуск по диаметру сам по себе не определяет функциональную точность вала. Геометрические допуски столь же важны:
Цилиндричность: Неправильная форма (некруглость) шеек под подшипники создаёт неравномерный контакт подшипника, локальную концентрацию напряжений и ускоренный износ. Допуск цилиндричности 0,005–0,010 мм типичен для точных шеек валов.
Соосность/коаксиальность: Несколько диаметров шеек под подшипники на валу должны иметь общую ось. Погрешность соосности между шейками заставляет подшипники работать друг против друга, добавляя предварительный натяг и нагрев. Для шлифованных валов соосность в пределах 0,010–0,020 мм между шейками достижима при стандартном производственном шлифовании.
Полное биение: Для высокоскоростных валов полное биение на шейках под подшипники напрямую определяет амплитуду вибрации на рабочей скорости. Для шпиндельных валов CNC обычно задаётся полное биение 0,002–0,005 мм; для валов промышленных двигателей — 0,010–0,025 мм.
Прямолинейность: Длинные валы могут приобретать изгиб при термической обработке. Даже изгиб 0,1 мм на валу длиной 500 мм создаёт значительное напряжение изгиба на рабочей скорости. Правка после термической обработки или проектирование с припуском на шлифование для компенсации ожидаемой деформации является стандартной практикой для валов с жёстким допуском прямолинейности.
Задание параметров вала для изготовления на заказ
Неполные технические требования — наиболее частая первопричина задержек, перерасхода средств и неожиданных проблем с производительностью в проектах изготовления валов на заказ. Производственные возможности редко являются проблемой — неоднозначные или отсутствующие требования являются ею. Полная спецификация вала охватывает:
Геометрия и размеры: Длина вала, все диаметры с допусками, положения буртиков, размеры и допуски шпоночных пазов, спецификации резьбы, радиусы скруглений во всех переходах (минимальные значения, а не “по необходимости”), а также любые элементы с подрезкой или разгрузкой.
Материал и термическая обработка: Полное обозначение материала (например, AISI 4140 по ASTM A108 или эквивалент), требуемая термическая обработка (нормализация, закалка и отпуск до определённого диапазона твёрдости, индукционная закалка в указанном месте на заданную глубину и твёрдость), а также любые требования к послеобработке.
Отделка поверхности: Значения Ra на шейках под подшипники (обычно 0,4–0,8 мкм Ra), посадочных местах под зубчатые колёса, контактных поверхностях уплотнений и общих токарных поверхностях. Различные элементы часто требуют различной чистоты обработки — указывайте по зонам, а не единым обозначением на весь чертёж.
Геометрические допуски: Биение, соосность, прямолинейность и цилиндричность на всех функционально критичных элементах. Ссылайтесь на степени допусков ISO там, где это применимо, чтобы чётко передать суть требований.
Требования к инспекции: Размерный контроль по чертежу, сертификация материала, протокол испытания твёрдости и (для критичных применений) магнитопорошковый контроль поверхностных трещин или ультразвуковой контроль внутренней целостности.
Количество и поставка: Размер партии, требуется ли отдельная квалификация для прототипа и серийного количества, а также любые требования к прослеживаемости плавки или партии материала.
Чертёж вала, в котором указаны все эти элементы, даёт поставщику механической обработки всё необходимое для точного расчёта стоимости, правильного планирования процесса и поставки деталей, работающих с первого раза.
Заключение
Задача вала обманчиво проста в описании и требовательна в исполнении. Он передаёт крутящий момент, сопротивляется изгибу, выдерживает усталостное нагружение на протяжении миллионов циклов и обеспечивает точное позиционирование вращающихся компонентов на протяжении всего срока службы машины. Каждый выбор материала, геометрическое решение, термическая обработка и назначение допуска либо поддерживают эту функцию, либо подрывают её.
Надёжная работа вала достигается при рассмотрении проектирования и производства как связанной системы: соответствие усталостных свойств материала спектру нагрузок, назначение допусков, отражающих требования к подшипникам и посадкам, а не значения по умолчанию, правильная последовательность термической обработки и шлифования, а также проверка результата по определённым критериям контроля. Когда эти элементы согласованы — от начального расчёта напряжений до финальной проверки биения — валы обеспечивают предсказуемую долгосрочную надёжность без дорогостоящих сюрпризов, возникающих из-за неполных спецификаций или сокращения технологических операций.
Часто задаваемые вопросы
Какова основная функция вала?
Передача крутящего момента и мощности между вращающимися компонентами — от двигателя к редуктору, от редуктора к приводимой нагрузке или в любой аналогичной силовой цепи. Помимо этой основной роли, валы также позиционируют и поддерживают установленные на них компоненты (зубчатые колёса, шкивы, рабочие колёса) и сохраняют соосность через подшипниковые опоры. Отказ вала обычно означает остановку системы, а не постепенную деградацию.
В чём разница между валом и осью?
Передача крутящего момента. Вал вращается и приводит что-то в движение. Ось воспринимает нагрузки — она может вращаться вместе с колесом, но не передаёт приводной крутящий момент приводимому компоненту. Ошибка в этом при проектировании ведёт к неправильному выбору материала и допусков, что вызывает проблемы в дальнейшем.
Почему в высокоскоростных машинах используются полые валы?
Поскольку материал вблизи наружного радиуса вносит наибольший вклад в крутильную и изгибную жёсткость, а материал вблизи центра — незначительный. Удаление материала из центра снижает массу и момент инерции без пропорционального снижения жёсткости. При одинаковой массе правильно спрофилированный полый вал жёстче сплошного аналога — именно поэтому автомобильные карданные валы, аэрокосмические приводы и высокоскоростные шпиндели повсеместно используют полую конструкцию.
Какой материал лучше всего подходит для валов?
Единого ответа не существует. Высокие требования к усталостной прочности при умеренном воздействии коррозии: AISI 4140 или 4340 после закалки и отпуска. Коррозионная среда при умеренных нагрузках: нержавеющая сталь 316L. Коррозионная среда при высоких нагрузках: нержавеющая сталь 17-4 PH. Общее промышленное применение, где важна стоимость: AISI 1045. Высокоскоростные системы с критичной массой: алюминий 6061-T6 или 7075-T6. Подбирайте материал под спектр нагрузок, требования к усталостной прочности, условия эксплуатации и бюджет — а не по традиции.
Насколько точным должен быть вал?
Это полностью зависит от скорости, типа подшипника и чувствительности системы. Подшипниковые шейки для большинства промышленных применений используют допуски вала k6 или g6 по ISO с биением 0,010–0,025 мм. Высокоскоростные или прецизионные применения — шпиндели CNC, валы серводвигателей — требуют биения в диапазоне 0,002–0,005 мм. Указание точности выше, чем требуется для применения, увеличивает стоимость обработки без функциональной выгоды; указание более свободной точности приводит к отказам подшипников, вибрации и шуму.


