
Die Pulverbeschichtung ist ein weit verbreitetes Veredelungsverfahren für Aluminiumteile, das dauerhaften Korrosionsschutz, ein einheitliches Erscheinungsbild und eine lange Lebensdauer bietet. Um jedoch zuverlässige Ergebnisse zu erzielen, reicht das bloße Auftragen einer Beschichtung nicht aus – entscheidend ist das Verständnis des Materialverhaltens von Aluminium, des Oberflächenzustands sowie der Wechselwirkungen zwischen dem Beschichtungsverfahren und den konstruktiven sowie fertigungstechnischen Gegebenheiten der Teile.
Dieser Artikel erläutert die Grundlagen der Pulverbeschichtung von Aluminium, einschließlich der wichtigsten Prozessschritte, materialspezifischer Überlegungen und häufiger Kompromisse bei den Eigenschaften. Außerdem werden bewährte Verfahren vorgestellt, die Herstellern helfen, eine gleichbleibende Beschichtungsqualität zu erzielen und gleichzeitig die Kosten, die Auswirkungen auf die Toleranzen und die langfristige Haltbarkeit zu kontrollieren.
Was ist Pulverbeschichtung und warum stellt Aluminium einen Sonderfall dar?
Die Pulverbeschichtung findet in der Fertigungsindustrie breite Anwendung, aber Aluminium verhält sich anders als Stähle und andere Werkstoffe. Das Verständnis des Beschichtungsmechanismus – und der Oberflächenchemie von Aluminium – ist entscheidend für eine dauerhafte Haftung und eine gleichbleibende Leistungsfähigkeit bei CNC-bearbeiteten Bauteilen.
Grundprinzip der Pulverbeschichtung
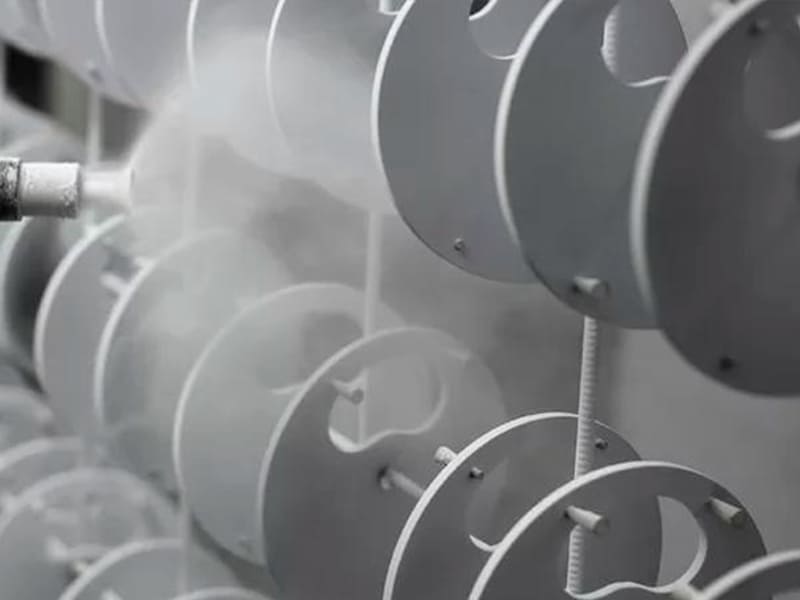
Im Kern ist die Pulverbeschichtungsverfahren trägt ein trockenes, fein gemahlenes duroplastisches Pulver auf eine leitfähige Metalloberfläche unter Verwendung von elektrostatische Anziehung. Geladene Pulverpartikel werden auf das geerdete Aluminiumteil gesprüht, wo sie gleichmäßig haften bleiben. Das beschichtete Teil wird anschließend in einem Ofen erhitzt, wodurch das Pulver schmelzen, fließen und chemisch vernetzen zu einem durchgehenden Film.
Aus technischer Sicht bietet dieses Verfahren gegenüber Flüssiglackierungen mehrere Vorteile: keine Lösungsmittel, hohe Übertragungsleistung und vorhersehbare Schichtdicke. Die ausgehärtete Beschichtung bildet eine zähe, chemisch beständige Schicht, die Korrosionsschutz und mechanische Beständigkeit gewährleistet. Der Erfolg dieses Mechanismus hängt jedoch in hohem Maße von Zustand und Vorbereitung der Oberfläche, insbesondere bei Aluminium.
Das einzigartige Oberflächenverhalten von Aluminium
Aluminium ist ein Sonderfall, da es bildet auf natürliche Weise eine Oxidschicht (Al₂O₃) fast sofort, sobald es der Luft ausgesetzt wird. Dieser Oxidfilm ist dünn, hart und chemisch stabil. Aus Sicht der Beschichtung ist er ein zweischneidiges Schwert.
Positiv zu vermerken ist, dass die Aluminiumoxidschicht die Haftung der Beschichtung verbessern durch die Bereitstellung einer Oberfläche mit hoher Energie, die eine mechanische Verriegelung ermöglicht—falls Es ist sauber, einheitlich und ordnungsgemäß vorbereitet. Auf der negativen Seite können unkontrolliertes Oxidwachstum, Oberflächenverunreinigungen oder Rückstände von Bearbeitungsölen den Haftmechanismus schwächen, was nach der Aushärtung oder während des Betriebs zu Blasenbildung oder Ablösung führt.
Aus diesem Grund ist die Leistungsfähigkeit von Aluminiumpulverbeschichtungen sehr empfindlich gegenüber der Vorbehandlung. Verfahren wie Entfetten, Ätzen und Konversionsbeschichtung sind keine optionalen Zusatzschritte, sondern unverzichtbar, um sicherzustellen, dass die elektrostatische Abscheidung und Aushärtung zu einer stabilen Verbindung führen.
Technik zum Mitnehmen: Die Pulverbeschichtung haftet auf Aluminium nicht, indem sie dessen Oxidschicht durchbricht, sondern indem sie es zu kontrollieren. Für eine erfolgreiche Anwendung muss die Beschichtungsphysik auf das Oberflächenverhalten von Aluminium abgestimmt werden – so wird ein potenzielles Risiko in einen Zuverlässigkeitsvorteil verwandelt.
Wie funktioniert die Pulverbeschichtung von Aluminium? Schritt-für-Schritt-Anleitung
Das Pulverbeschichten von Aluminium ist ein kontrollierter, mehrstufiger Herstellungsprozess wobei jeder Schritt direkten Einfluss auf die Haftung, den Korrosionsschutz und die Maßhaltigkeit hat. Das Überspringen oder die unzureichende Kontrolle einer beliebigen Phase führt häufig zu Fehlern, die später nicht mehr behoben werden können. Im Folgenden finden Sie eine praxisorientierte, technisch ausgerichtete Aufschlüsselung des Prozesses und der wichtigsten Parameter.
Oberflächenvorbereitung: Reinigung, Strahlen und Vorbehandlung
Vorbereitung der Oberfläche ist der entscheidende Faktor bei der Pulverbeschichtung von Aluminium. CNC-bearbeitete Teile weisen in der Regel Öl-, Kühlmittel- und Oxidrückstände auf, die vor der Beschichtung entfernt werden müssen.
-
Entfetten und Reinigen Bearbeitungsöle und Verunreinigungen entfernen, die andernfalls die Haftung beeinträchtigen würden.
-
Entfernung von Oxidschichten und kontrollierte Aufrauhung werden durch chemisches Ätzen oder leichtes Strahlen erzielt. Durch das Strahlen entsteht eine Rauheit im Mikrobereich, die die mechanische Verriegelung verbessert; eine zu hohe Rauheit kann jedoch die Gleichmäßigkeit der Beschichtung beeinträchtigen.
-
Konversionsbeschichtungen (Phosphat, Chromat oder moderne chromfreie Systeme) stabilisieren die Aluminiumoberfläche chemisch. Diese Schichten verbessern die Korrosionsbeständigkeit und bieten eine gleichmäßige, hochenergetische Oberfläche für die Pulverhaftung.
Aus technischer Sicht ist die Vorbehandlung keine reine Kosmetik – sie ist entscheidend für die langfristige Haftfestigkeit und Korrosionsbeständigkeit.
Elektrostatische Pulverbeschichtung
Während elektrostatisches Sprühen, werden die Pulverpartikel elektrisch aufgeladen und vom geerdeten Aluminiumteil angezogen. Zu den wichtigsten Parametern gehören:
-
Abstand zwischen Pistole und Werkstück und angewandte Spannung, die sich auf die Abscheideeffizienz und die Schichtdicke auswirken.
-
Gleichmäßigkeit der Abdeckung, insbesondere an Kanten, Aussparungen und inneren Strukturen.
Komplexe Geometrien bringen Herausforderungen mit sich, wie zum Beispiel die Faraday-Käfig-Effekt, wo das Pulver nur schwer in tiefe Ecken oder enge Hohlräume gelangt. Eine erfahrene Prozesssteuerung – durch Anpassung von Spannung, Sprühwinkel und Durchlaufreihenfolge – ist unerlässlich, um eine gleichmäßige Beschichtung von Präzisionsteilen zu erzielen.
Aushärtung: Temperatur- und Zeitsteuerung
Nach dem Auftragen werden die Teile in einem Ofen ausgehärtet, um die Beschichtung zu schmelzen und zu vernetzen. Typischerweise Die Aushärtungstemperaturen liegen zwischen 160 und 200 °C, wobei die Verweilzeiten sowohl von der Teilemasse als auch von der Beschichtungschemie abhängen.
-
Unzureichende Aushärtung Dies führt zu einer unzureichenden Vernetzung, einer geringeren Härte und einem schwachen Korrosionsschutz.
-
Überhärtung kann zu Verfärbungen, Versprödung oder einer verminderten Schlagfestigkeit führen – und dünne Aluminiumprofile verziehen.
Technik zum Mitnehmen: Die Pulverbeschichtung von Aluminium ist dann erfolgreich, wenn Die Oberflächenvorbereitung, der elektrostatische Auftrag und die Aushärtung werden als ein einziger integrierter Prozess behandelt. Es sind die kontrollierten Parameter – und nicht nur die Wahl der Beschichtung –, die darüber entscheiden, ob die Oberflächenbehandlung dauerhaften Schutz und eine gleichbleibende Fertigungsqualität gewährleistet.
Wie Pulverbeschichtungen auf Aluminium haften: Material- und Grenzflächenverhalten
Die Haftung von Pulverbeschichtungen auf Aluminium wird nicht durch einen einzigen Mechanismus bestimmt, sondern durch die das kombinierte Verhalten der Aluminiumoberfläche, der Oxidschicht und der durch die Vorbehandlung hervorgerufenen Grenzfläche. Dies ist einer der am häufigsten missverstandenen Aspekte der Pulverbeschichtung – und ein Hauptgrund dafür, dass optisch ansprechende Beschichtungen im Einsatz dennoch vorzeitig versagen können.
Die Rolle von Aluminiumoxid und Konversionsbeschichtungen
Aluminium ist niemals wirklich “blank”. Schon innerhalb von Sekunden nach dem Kontakt mit Luft bildet es eine dünne, dichte Aluminiumoxidschicht. Dieses Oxid ist chemisch stabil und fest mit dem Grundmetall verbunden, was sich positiv auf die Korrosionsbeständigkeit auswirkt – jedoch problematisch ist, wenn es unkontrolliert bleibt.
-
A stabile, gleichmäßige Oxidschicht kann als zuverlässige Grundlage für die Haftung der Beschichtung dienen.
-
Ein unregelmäßige, verunreinigte oder übermäßig dicke Oxidschicht schwächt die Grenzfläche und begünstigt die Delaminierung, insbesondere nach Temperaturwechselbeanspruchung.
Hier ist, wo Konversionsbeschichtungen spielen eine entscheidende technische Rolle. Phosphat-, Chromat- und moderne chromfreie Behandlungen “reinigen” die Oberfläche nicht einfach nur; sie die Oxidschicht chemisch modifizieren und stabilisieren, wodurch eine kontrollierte Grenzfläche mit einheitlicher Oberflächenchemie entsteht. Das Ergebnis ist:
-
Verbesserte Korrosionsbeständigkeit an Beschichtungsfehlern
-
Geringeres Korrosionskriechen unter der Folie
-
Gleichmäßigere Haftung über verschiedene Produktionschargen hinweg
Aus fertigungstechnischer Sicht verwandeln Konversionsbeschichtungen Aluminium von einem variablen Substrat in ein Plattform für reproduzierbare Beschichtungen.
Mechanische Verriegelung vs. chemische Bindung
Die Haftung von Pulverlack auf Aluminium hängt ab von zwei sich ergänzende Mechanismen:
-
Mechanische Verriegelung Eine durch Ätzen oder leichtes Strahlen erzeugte Oberflächenrauheit im Mikrobereich ermöglicht es, dass geschmolzenes Pulver während der Aushärtung in die Vertiefungen der Oberfläche fließt. Nach der Verfestigung entsteht dadurch eine physikalische Verankerung. Eine zu starke Rauheit kann jedoch Luft einschließen oder die Gleichmäßigkeit der Beschichtung beeinträchtigen, weshalb eine genaue Steuerung unerlässlich ist.
-
Chemische Bindungen und Oberflächenenergieeffekte Während des Aushärtens hängt eine gute Haftung ab von Oberflächenenergie und Benetzungsverhalten. Eine ordnungsgemäß vorbereitete Aluminiumoberfläche ermöglicht es dem geschmolzenen Pulver, sich gleichmäßig auszubreiten und den Untergrund zu benetzen. Eine schlechte Oberflächenenergie – häufig verursacht durch Ölrückstände oder instabile Oxide – führt zu schwachen Grenzschichten, selbst wenn die Rauheit akzeptabel erscheint.
Technisches Verständnis: Haftversagen sind selten allein auf eine unzureichende Rauheit zurückzuführen. Sie werden häufiger verursacht durch mangelhafte Kontrolle der Oberflächenchemie, wo zwar eine mechanische Verriegelung vorliegt, die chemische Bindung jedoch beeinträchtigt ist.
In der Praxis lässt sich eine dauerhafte Pulverbeschichtung auf Aluminium erzielen, wenn Oxidstabilität, Chemie der Konversionsbeschichtung, Oberflächenrauheit und Aushärtungsverhalten sind aufeinander abgestimmt. Die Betrachtung der Haftung als ein Problem der Grenzflächentechnik – und nicht als eine Frage der Schichtdicke – ist der Schlüssel zu langfristiger Leistungsfähigkeit und gleichbleibender Fertigungsqualität.
Welche Leistungsvorteile bietet die Pulverbeschichtung bei Aluminium?
Bei korrekter Anwendung und Aushärtung bietet die Pulverbeschichtung messbare Leistungsvorteile bei Aluminium, die weit über das äußere Erscheinungsbild hinausgehen. Aus technischer Sicht lassen sich diese Vorteile wie folgt zusammenfassen: längere Lebensdauer, geringerer Wartungsaufwand und ein gleichmäßigeres Verhalten über verschiedene Produktionschargen hinweg—vor allem in anspruchsvollen Umgebungen.
Korrosionsbeständigkeit und Umweltbeständigkeit
Einer der Hauptgründe für die Pulverbeschichtung von Aluminium ist verbesserte Korrosionsbeständigkeit. Die natürliche Oxidschicht von Aluminium bietet zwar einen Grundschutz, kann jedoch in chloridreichen, feuchten oder verschmutzten Umgebungen beschädigt werden.
Ordnungsgemäß vorbehandelte und pulverbeschichtete Aluminiumsysteme erreichen regelmäßig Hunderte bis Tausende von Stunden in Salznebelprüfungen nach ASTM B117, je nach chemischer Zusammensetzung und Schichtdicke der Beschichtung. Noch wichtiger ist jedoch, dass Pulverbeschichtungen in realen Außen- und Industrieumgebungen als durchgehende Barriere die das Eindringen von Feuchtigkeit begrenzt, die Oxidzerstörung verlangsamt und die Korrosionsausbreitung unter der Beschichtung an Kanten und Befestigungselementen verringert.
Auswirkungen auf die Technik:
-
Verbesserte Haltbarkeit für Außengehäuse, Rahmen und Bauteile
-
Geringerer Bedarf an häufigen Inspektionen oder Neuanstrichen
-
Vorhersehbarere Leistung in Küstengebieten, Industrieumgebungen oder Umgebungen mit Chemikalienbelastung
Verschleißfestigkeit und ästhetische Beständigkeit
Pulverbeschichtungen bilden in der Regel eine dickere und widerstandsfähigere Folie als Flüssiglacke. Die üblichen Schichtdicken für Aluminiumteile liegen im Bereich von 60–120 μm Sortiment, das einen zuverlässigen Schutz vor Abrieb, Handhabungsschäden und leichten Stößen während der Montage und Wartung bietet.
Neben der mechanischen Beständigkeit bieten Pulverbeschichtungen hervorragende ästhetische Stabilität:
-
Gleichbleibende Farbe und Glanz bei großen Chargen
-
Gute UV-Beständigkeit für den Außenbereich
-
Stabile Texturoptionen (glatt, matt, strukturiert), die kleinere Oberflächenunregelmäßigkeiten kaschieren
Einblick in die Anwendung: Die Pulverbeschichtung eignet sich besonders gut für Aluminiumkomponenten, die häufig in Berührung kommen, Gleitkontakt ausgesetzt sind oder optisch im Vordergrund stehen – wie beispielsweise Gehäuse, Blenden, Halterungen und Rahmen –, bei denen sowohl funktionale Haltbarkeit und Erhaltung des Aussehens Sache.
Unterm Strich: Die Pulverbeschichtung wertet Aluminium auf, indem sie Korrosionsschutz, mechanische Beständigkeit und langfristige optische Beständigkeit. Bei richtiger Vorbehandlung, richtiger Schichtdicke und richtiger Aushärtung wird es zu einem zuverlässiges technisches Oberflächensystem, und nicht nur eine dekorative Oberfläche.
Wie schneidet die Pulverbeschichtung im Vergleich zur Eloxierung und zur Nasslackierung ab?
Bei Aluminiumteilen kommen Pulverbeschichtung, Eloxierung und Nasslackierung gleichermaßen häufig zum Einsatz – doch sie bieten sehr unterschiedliche Leistungsprofile und Auswirkungen auf die Fertigung. Um den richtigen Prozess auszuwählen, muss man über den ersten Eindruck hinausblicken und Folgendes bewerten: Schutzgrad, Prozessrobustheit, Kostenstruktur und Skalierbarkeit der Produktion.
Vergleich von Leistung und Schutz
| Aspekt | Pulverbeschichtung | Eloxieren | Nassmalerei |
| Korrosionsbeständigkeit | Hoch (Barrierschutz; hervorragend bei richtiger Vorbehandlung) | Hoch (mit Aluminium integrierte Oxidschicht) | Mäßig bis hoch (abhängig vom Lacksystem und der Untergrundvorbereitung) |
| Mechanischer Schutz | Hervorragend (dicke, schlag- und abriebfeste Folie) | Begrenzt (dünne, harte, aber spröde Schicht) | Gering bis mäßig (dünnere, weichere Folien) |
| Oberflächenbeschaffenheit | Sehr gleichmäßige Dicke (≈60–120 μm) | Sehr dünn und gleichmäßig (≈5–25 μm) | Variabel; neigt zu Läufen und Schwankungen in der Dicke |
Aus technischer Sicht, Die Pulverbeschichtung bietet den robustesten mechanischen Schutz., wodurch es sich für Teile eignet, die bei der Handhabung, Montage oder durch leichten Verschleiß beansprucht werden. Das Eloxieren spielt seine Stärken dort aus, wo Maßgenauigkeit und ein metallähnliches Erscheinungsbild entscheidend sind, weist jedoch eine geringere Schlagfestigkeit auf. Nassmalerei kann einen akzeptablen Schutz bieten, ist jedoch stärker von den Fähigkeiten des Bedieners und den Umgebungsbedingungen abhängig.
Abwägungen zwischen Kosten, Umweltaspekten und Fertigungsaspekten
Abgesehen von der Leistung sind es oft fertigungstechnische Überlegungen, die die endgültige Entscheidung beeinflussen:
-
VOC und Umweltauswirkungen Pulverbeschichtungen enthalten keine Lösungsmittel und setzen nahezu VOC-frei, was die Einhaltung der Vorschriften vereinfacht. Beim Nasslackieren kommen Lösungsmittel zum Einsatz, was höhere Kosten für die Umweltüberwachung mit sich bringt. Das Eloxieren erfordert chemische Bäder und eine Abwasserbehandlung, kommt jedoch ohne organische Lösungsmittel aus.
-
Nachbearbeitung und Reparatur Pulverbeschichtungen sind zwar langlebig, lassen sich jedoch nur schwer punktuell ausbessern; Nachbesserungen erfordern oft das Abbeizen und erneute Beschichten. Nasslack lässt sich am einfachsten ausbessern. Eloxierte Oberflächen können nach einer Beschädigung nicht mehr punktuell repariert werden.
-
Eignung für die Serienfertigung Die Pulverbeschichtung ist sehr gut verträglich mit Kleinserien- und Massenproduktion, was eine gleichbleibende Qualität und eine hohe Materialausnutzung gewährleistet. Das Eloxieren lässt sich bei einheitlichen Teilen gut skalieren, ist jedoch empfindlich gegenüber Schwankungen in der Legierungszusammensetzung. Das Nasslackieren lässt sich aufgrund von Schwankungen und Nacharbeitsquoten weniger effizient skalieren.
Leitfaden zur Entscheidungsfindung:
-
Wählen Sie Pulverbeschichtung wenn Langlebigkeit, Korrosionsbeständigkeit und gleichbleibende Produktionsqualität im Vordergrund stehen.
-
Wählen Sie Eloxieren wenn enge Toleranzen, ein metallisches Erscheinungsbild oder elektrische Isolierung entscheidend sind.
-
Wählen Sie Nassmalerei wenn geringe Anschaffungskosten, Flexibilität bei der Farbwahl oder einfache Reparaturmöglichkeiten gegenüber der langfristigen Haltbarkeit überwiegen.
Für Beschaffungs- und Engineering-Teams liegt die optimale Wahl in einem ausgewogenen Verhältnis zwischen Funktionsschutz, Einhaltung von Umweltvorschriften und Produktionseffizienz—nicht nur das äußere Erscheinungsbild oder den Stückpreis.
Qualitätskontroll- und Prüfnormen für pulverbeschichtetes Aluminium
Bei pulverbeschichteten Aluminiumteilen, Die Qualität lässt sich nicht allein anhand des Aussehens beurteilen.. Eine glatte, gleichmäßige Oberfläche kann dennoch vorzeitig versagen, wenn die Schichtdicke, die Haftung oder die Qualität der Vorbehandlung unzureichend ist. Eine zuverlässige Qualitätskontrolle beruht auf standardisierte Prüf- und Testverfahren die die Beschichtungsleistung direkt mit den Betriebsanforderungen verknüpfen.
Schichtdicke, Haftfestigkeit und Sichtprüfung
Die Qualitätskontrolle beginnt in der Regel mit einfache, aber entscheidende Überprüfungen:
-
Messung der Schichtdicke Die Trockenfilmdicke wird in der Regel mit Magnet- oder Wirbelstrommessgeräten gemessen. Die typische Dicke von Pulverbeschichtungen auf Aluminium liegt zwischen 60–120 μm (≈2,5–5 mil).
-
Zu dünn: verminderter Korrosionsschutz und vorzeitiger Verschleiß
-
Zu dick: schlechte Aushärtung, Randaufbau und Maßabweichungen
-
-
Haftfestigkeitsprüfung (Querschnitt / Gitter) Die Querschnittstest bewertet, wie gut die Beschichtung nach dem Ritzen und dem Abziehen des Klebebands auf dem Substrat haftet. Schlechte Ergebnisse deuten häufig eher auf eine unzureichende Oberflächenvorbereitung oder instabile Oxid-/Konversionsschichten hin als auf Probleme mit der Beschichtungschemie.
-
Sichtprüfung Prüfung auf Mängel wie Nadellöcher, Orangenhaut, Läufer, dünne Ränder oder unvollständige Bedeckung – insbesondere an Ecken und vertieften Stellen, die vom Faraday-Käfig-Effekt betroffen sind.
Diese Kontrollen gewährleisten Prozesskonsistenz und sofortige Fehlererkennung bevor zeitaufwändigere Haltbarkeitstests durchgeführt werden.
Korrosions- und Haltbarkeitsprüfungen
Um die Langzeitbeständigkeit zu überprüfen, werden pulverbeschichtete Aluminiumsysteme folgenden Tests unterzogen: Umwelt- und mechanische Prüfungen:
-
Salzsprühtest Durchgeführt gemäß Standards wie ASTM B117, Dieser Test dient zur Bewertung der Korrosionsbeständigkeit und der Kriechbeständigkeit unter der Beschichtung. Auch wenn die Anzahl der Salznebelstunden kein direkter Indikator für die Lebensdauer im Einsatz ist, sind sie dennoch nützlich für Prozessvergleich und Validierung der Vorbehandlung.
-
Schlag- und Biegeprüfungen Diese Prüfungen dienen der Beurteilung der Flexibilität der Beschichtung sowie ihrer Beständigkeit gegen Rissbildung oder Ablösung unter Verformung. Schlechte Ergebnisse deuten häufig auf eine zu lange Aushärtungszeit, eine zu hohe Schichtdicke oder spröde Beschichtungsformulierungen hin.
Das Wichtigste aus der technischen Checkliste:
-
Die Dicke bestätigt Schutzpotenzial
-
Die Adhäsion bestätigt Schnittstellenqualität
-
Korrosions- und mechanische Prüfungen bestätigen langfristige Zuverlässigkeit
Für Planer und Einkäufer gilt bei der Auswahl Die Festlegung, welche Tests anzuwenden sind – und welche Akzeptanzkriterien gelten –, verringert Unklarheiten und das Lieferantenrisiko.. Für Hersteller schließt eine konsequente Prüfung den Kreis zwischen Oberflächenvorbereitung, Steuerung des Beschichtungsprozesses und der Leistung unter realen Bedingungen.
Eine wirksame Qualitätskontrolle macht die Pulverbeschichtung von einer rein optischen Oberflächenbehandlung zu einer überprüfbares Oberflächensystem in Ingenieursqualität.
Häufige Mängel bei der Pulverbeschichtung von Aluminium und wie man sie vermeidet
Mängel bei der Pulverbeschichtung von Aluminium sind selten auf das Beschichtungsmaterial selbst zurückzuführen. In den meisten Fällen sind sie das Ergebnis von Oberflächenbeschaffenheit, eingeschlossene Gase, Grenzen der elektrostatischen Abscheidung oder Fehler bei der Aushärtung. Das Verständnis der Grundursache → Prozesskorrektur Diese Beziehung ist für eine stabile Produktion und gleichbleibende Qualität von entscheidender Bedeutung.
Blasenbildung (Ausgasung)
Fehler: Blasen oder kleine Löcher, die während oder nach dem Aushärten auftreten. Grundlegende Ursache: Beim Erhitzen aus den Poren des Aluminiums oder aus Gussfehlern freigesetzte eingeschlossene Gase (Feuchtigkeit, Öle). Dies tritt häufig bei Gussstücken oder porösen Aluminiumlegierungen auf. Prävention:
-
Verwendung gründliche Entfettung und Trocknung vor dem Beschichten
-
Bewerben Vorbacken (Entgasungsbacken) um flüchtige Stoffe zu entfernen
-
Auswählen ausgasungstolerante Pulverformulierungen
-
Vermeiden Sie eine zu große Schichtdicke, in der sich Gase ansammeln können
Abblättern / Delaminierung
Fehler: Die Beschichtung löst sich vom Aluminiumträgermaterial, häufig nach dem Aushärten oder während des Betriebs. Grundlegende Ursache: Schlechte Haftung aufgrund unzureichender Oberflächenvorbereitung, instabiler Oxidschichten oder fehlender Konversionsbeschichtung. Prävention:
-
Stellen Sie sicher, dass richtige Vorbehandlung (Ätzen + Schutzbeschichtung)
-
Vermeiden Sie eine Kontamination zwischen den Vorbereitungs- und Beschichtungsschritten
-
Überprüfen Haftfestigkeit im Kreuzschnitt-Test vor der Veröffentlichung
Orangenschalen-Effekt
Fehler: Unebene, strukturierte Oberfläche, die an Orangenschale erinnert. Grundlegende Ursache: Schlechter Pulverfluss und schlechte Nivellierung während des Aushärtungsvorgangs, was häufig auf eine falsche Viskosität, eine zu große Schichtdicke oder eine ungeeignete Aushärtungstemperatur zurückzuführen ist. Prävention:
-
Optimieren Aushärtungstemperatur und Verweilzeit
-
Steuerung Schichtdicke innerhalb des empfohlenen Bereichs
-
Verwenden Sie Pulver, die für einen gleichmäßigeren Fluss auf Aluminium entwickelt wurden.
Ungleichmäßige Beschichtung / Dünne Kanten
Fehler: Uneinheitliche Dicke, insbesondere an Ecken, Aussparungen oder tiefen Strukturen. Grundlegende Ursache: Einschränkungen durch elektrostatische Felder (Faraday-Käfig-Effekt) und eine ungünstige Sprühgeometrie. Prävention:
-
Anpassen Spritzpistolen-Spannung, Spritzdistanz und Spritzwinkel
-
Verwendung Mehrdurchlauf- oder Spannungsreduktionsverfahren für komplexe Geometrien
-
Konstruieren Sie Bauteile mit beschichtungsfreundliche Radien und Zugänge
Technik zum Mitnehmen: Die meisten Fehler bei der Pulverbeschichtung sind Probleme bei der Prozesssteuerung, keine Materialfehler. Um bei Aluminium stabile Ergebnisse zu erzielen, ist eine Ausrichtung erforderlich Oberflächenvorbereitung, elektrostatischer Auftrag und Aushärtungsverhalten. Vorbeugende Maßnahmen sind stets kostengünstiger als das Abbeizen und erneute Beschichten – insbesondere bei präzisionsgefertigten CNC-Teilen.
Konstruktions- und Fertigungsaspekte bei pulverbeschichteten Aluminiumteilen
Eine Pulverbeschichtung sollte in Betracht gezogen werden bereits bei der Konstruktion des Bauteils – nicht erst nach der Bearbeitung. Bei kundenspezifischen CNC-Aluminiumteilen sorgt eine frühzeitige Abstimmung zwischen Konstruktionsvorgaben und Beschichtungsverfahren dafür, dass Nacharbeiten vermieden, Toleranzen eingehalten und die Lieferzeit verkürzt werden. Ziel ist es, sicherzustellen, dass die Beschichtung sowohl Schutz als auch ein ansprechendes Erscheinungsbild bietet ohne Abstriche bei Passform oder Funktion zu machen.
Konstruktion von Aluminiumteilen für die Pulverbeschichtung
Wichtige geometrische Merkmale beeinflussen die Qualität und Gleichmäßigkeit der Beschichtung:
-
Löcher und Gewinde: Das Pulver verleiht allen freiliegenden Oberflächen mehr Dicke. Kleine Löcher, Gewindebohrungen und Präzisionsbohrungen sollten verdeckt oder mit einem Spielraum ausgelegt. Als Faustregel gilt: Planen Sie +60–120 μm pro beschichteter Oberfläche sofern nicht anders angegeben.
-
Kanten und Ecken: Scharfe Kanten ziehen weniger Puder an und neigen zu einer dünnen Abdeckung. Durch Hinzufügen von kleine Radien oder Fasen verbessert die Kantenbildung und den Korrosionsschutz.
-
Maskierungsbereiche: Legen Sie die nicht zu beschichtenden Bereiche (elektrische Kontakte, Erdungspunkte, Pressverbindungen) eindeutig fest. Unklare Anweisungen zur Abdeckung sind eine häufige Ursache für Ausschuss.
-
Toleranzstapel: Bei zusammenpassenden Teilen ist die Beschichtungsdicke beider Bauteile zu berücksichtigen. Bei kritischen Passungen ist Folgendes anzugeben: Bearbeitung nach der Beschichtung oder selektive Maskierung.
Design-Fazit: Vorteile der Pulverbeschichtung barrierefreie Geometrie, kontrollierte Kanten und gezielte Maskierung. Eine prozessorientierte Konstruktion verbessert sowohl die Qualität als auch die Ausbeute.
Anforderungen an Lieferanten für die CNC-Bearbeitung kommunizieren
Durch klare Kommunikation wird die Beschichtung von einem Risiko zu einem planbaren Vorgang:
-
Zeichnungsbeschriftungen: Geben Sie die Beschichtungsart (Pulver), Farbe/Struktur an, Ziel-Dickenbereich, sowie die geltenden Normen. Ermitteln Sie funktionale Oberflächen die ausgeblendet werden sollen.
-
Referenzwert für die Oberflächenbeschaffenheit: Geben Sie die Anforderungen an die Vorbeschichtungsoberfläche an (z. B. bearbeitete Oberfläche vs. gestrahlte Oberfläche). Die Oberflächenrauheit beeinflusst das Aussehen und die Haftung der Beschichtung.
-
Klarheit der Sequenz: Bestätigen Sie den Auftragsablauf—Maschine → Vorbehandlung → Beschichtung → Aushärtung—und notieren Sie alle Arbeitsschritte nach dem Lackieren.
-
Abnahmekriterien: Legen Sie Prüfverfahren für Dicke, Haftfestigkeit und Aussehen fest, um Streitigkeiten zu vermeiden.
Einblicke in das Beschaffungswesen: Eine frühzeitige Einbindung von CNC-Zulieferern ermöglicht realistische Toleranzen, präzise Angebote und weniger Überarbeitungsrunden. Wenn die Anforderungen an Konstruktion, Bearbeitung und Beschichtung aufeinander abgestimmt sind, erreichen pulverbeschichtete Aluminiumteile gleichbleibende Leistung, einheitliches Erscheinungsbild und Kostenkontrolle.
Zusammenfassung: Wichtige technische Erkenntnisse zur Pulverbeschichtung von Aluminium
Die Pulverbeschichtung von Aluminium ist in erster Linie ein Verfahren zur Oberflächenbehandlung und nicht nur eine kosmetische Veredelung. Die Leistungsfähigkeit der Beschichtung hängt in hohem Maße von der richtigen Oberflächenvorbereitung ab, einschließlich Reinigung, Oxidkontrolle und Konversionsbehandlungen, die für die Haftung und den langfristigen Korrosionsschutz entscheidend sind. Die natürliche Oxidschicht des Aluminiums und die unterschiedlichen Legierungen machen den Prozess besonders empfindlich gegenüber dem Zustand der Oberfläche und der Konsistenz des Verfahrens.
Zuverlässige Ergebnisse erfordern einen integrierten Fertigungsansatz. Konstruktion, Bearbeitung, Vorbehandlung, Beschichtung und Aushärtung müssen aufeinander abgestimmt sein, um Beschichtungsdicke, Haftung und Haltbarkeit zu gewährleisten. Werden diese Faktoren frühzeitig aufeinander abgestimmt, wird die Pulverbeschichtung zu einer stabilen, reproduzierbaren Lösung, die den Schutz, die Lebensdauer und die allgemeine Produktionseffizienz verbessert.
FAQ
Können alle Aluminiumlegierungen pulverbeschichtet werden?
Die meisten Aluminiumlegierungen lassen sich pulverbeschichten, doch die Beschichtungsqualität hängt von der Legierungszusammensetzung und dem Oberflächenzustand ab. Die bei der CNC-Bearbeitung üblicherweise verwendeten Knetlegierungen (wie die Serien 5xxx, 6xxx und 7xxx) lassen sich nach einer ordnungsgemäßen Vorbehandlung im Allgemeinen gut beschichten. Einige Aluminiumgusslegierungen weisen eine höhere Porosität oder einen höheren Siliziumgehalt auf, was das Risiko von Ausgasungen und Blasenbildung erhöht, sofern sie nicht vorgebrannt und sorgfältig vorbereitet werden. Aus technischer Sicht beeinflusst die Wahl der Legierung die Anforderungen an die Prozesssteuerung, nicht jedoch die grundsätzliche Durchführbarkeit der Pulverbeschichtung.
Wie dick ist die Pulverbeschichtung auf Aluminiumteilen?
Die typische Dicke einer Pulverbeschichtung auf Aluminium liegt zwischen 60 und 120 μm (etwa 2,5–5 mil). Diese Dicke sorgt für ein ausgewogenes Verhältnis zwischen Korrosionsschutz, mechanischer Beständigkeit und Optik. Dünnere Beschichtungen können den Schutz beeinträchtigen, während eine zu große Dicke zu Aushärtungsproblemen, Kantenansammlungen oder Toleranzproblemen führen kann. Die Schichtdicke sollte stets als Bereich und nicht als Einzelwert angegeben werden.
Hat die Pulverbeschichtung Auswirkungen auf die Toleranzen von Aluminium?
Ja. Bei der Pulverbeschichtung werden die freiliegenden Oberflächen gleichmäßig mit Material bedeckt, wodurch ein Teil der Maßtoleranz aufgebraucht werden kann. Bei Präzisionsmerkmalen wie Bohrungen, Gewinden oder Passflächen sollten Konstrukteure die Beschichtungsdicke berücksichtigen, eine Abdeckung vorsehen oder eine Nachbearbeitung nach der Beschichtung einplanen. Das Ignorieren dieses Effekts ist eine häufige Ursache für Pass- und Montageprobleme bei beschichteten Aluminiumteilen.
Eignet sich die Pulverbeschichtung für Aluminiumteile im Außenbereich?
Ja. Die Pulverbeschichtung wird aufgrund ihrer hohen Korrosionsbeständigkeit, UV-Beständigkeit und Langlebigkeit häufig für Aluminiumkomponenten im Außenbereich eingesetzt. In Kombination mit einer geeigneten Vorbehandlung und der richtigen Beschichtungschemie erweist sich pulverbeschichtetes Aluminium in feuchten Umgebungen, Küstenregionen und Industriegebieten als sehr leistungsfähig. Es wird häufig für Gehäuse, Rahmen, architektonische Bauteile und Außengehäuse von Geräten verwendet.
Kann pulverbeschichtetes Aluminium nachbearbeitet oder repariert werden?
Pulverbeschichtetes Aluminium lässt sich nachbearbeiten, doch sind Reparaturen aufwendiger als bei Nasslackierungen. Kleinere Mängel können durch punktuelles Abbeizen und erneutes Beschichten behoben werden, doch sind punktuelle Ausbesserungen oft sichtbar. Bei kritischen optischen oder funktionalen Bauteilen wird in der Regel ein vollständiges Abbeizen und Neulackieren empfohlen. Aus diesem Grund ist die Fehlervermeidung durch geeignete Konstruktion und Prozesskontrolle weitaus kostengünstiger als eine Reparatur nach der Beschichtung.


