
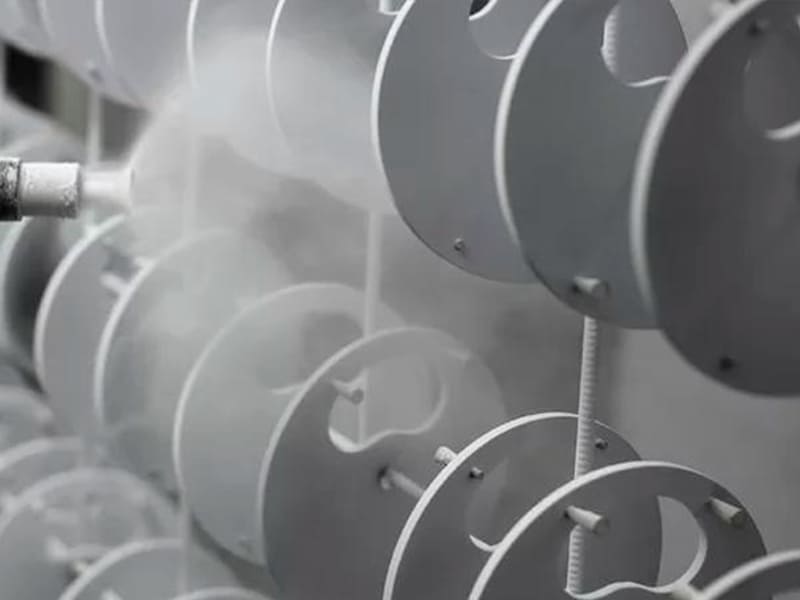
El recubrimiento en polvo es un proceso de acabado ampliamente utilizado para piezas de aluminio, que ofrece protección duradera contra la corrosión, apariencia uniforme y larga vida útil. Sin embargo, lograr resultados confiables requiere más que aplicar un recubrimiento: depende de comprender el comportamiento del material del aluminio, su condición superficial y cómo el proceso de recubrimiento interactúa con el diseño de la pieza y las restricciones de fabricación.
Este artículo explica los fundamentos del recubrimiento en polvo de aluminio, incluyendo los pasos clave del proceso, consideraciones específicas del material y las compensaciones de rendimiento comunes. También describe las mejores prácticas que ayudan a los fabricantes a lograr una calidad de recubrimiento consistente mientras controlan el costo, el impacto en las tolerancias y la durabilidad a largo plazo.
¿Qué es el recubrimiento en polvo y por qué el aluminio es un caso especial?
El recubrimiento en polvo se utiliza ampliamente en la fabricación, pero el aluminio se comporta de manera diferente a los aceros y otros sustratos. Comprender el mecanismo de recubrimiento—y la química superficial del aluminio—es esencial para lograr una adhesión duradera y un rendimiento consistente en piezas mecanizadas CNC.
Principio básico del recubrimiento en polvo
En esencia, el proceso de recubrimiento en polvo aplica un polvo termoendurecible seco y finamente molido a una superficie metálica conductora mediante atracción electrostática. Las partículas de polvo cargadas se rocían sobre la pieza de aluminio conectada a tierra, donde se adhieren uniformemente. La pieza recubierta se calienta luego en un horno, lo que hace que el polvo se funda, fluya y entrecruce químicamente formando una película continua.
Desde un punto de vista de ingeniería, este proceso ofrece varias ventajas sobre los recubrimientos líquidos: sin solventes, alta eficiencia de transferencia y espesor de película predecible. El recubrimiento curado forma una capa resistente y químicamente estable que proporciona protección contra la corrosión y durabilidad mecánica. Sin embargo, el éxito de este mecanismo depende en gran medida de la condición superficial y la preparación, particularmente para el aluminio.
Comportamiento superficial único del aluminio
El aluminio es un caso especial porque forma naturalmente una capa de óxido (Al₂O₃) casi inmediatamente al exponerse al aire. Esta película de óxido es delgada, dura y químicamente estable. Desde la perspectiva del recubrimiento, es una espada de doble filo.
En el lado positivo, la capa de óxido de aluminio puede mejorar la adhesión del recubrimiento al proporcionar una superficie de alta energía que favorece el anclaje mecánico—si está limpia, uniforme y adecuadamente preparada. En el lado negativo, el crecimiento descontrolado del óxido, la contaminación superficial o los aceites residuales de mecanizado pueden debilitar el mecanismo de adhesión, provocando ampollas o delaminación después del curado o durante el servicio.
Por eso el rendimiento del recubrimiento en polvo de aluminio es altamente sensible al pretratamiento. Procesos como el desengrasado, el grabado y el recubrimiento de conversión no son complementos opcionales; son integrales para garantizar que la deposición electrostática y el curado resulten en una unión estable.
Ingeniería para llevar: El recubrimiento en polvo funciona sobre el aluminio no superando su capa de óxido, sino controlándola. Una aplicación exitosa requiere alinear la física del recubrimiento con el comportamiento superficial del aluminio—convirtiendo un riesgo potencial en una ventaja de confiabilidad.
¿Cómo funciona el recubrimiento en polvo de aluminio? Proceso paso a paso
El recubrimiento en polvo de aluminio es un proceso de fabricación controlado y de múltiples etapas en el que cada paso influye directamente en la adhesión, la protección contra la corrosión y la consistencia dimensional. Omitir o controlar insuficientemente cualquier etapa a menudo conduce a fallas que no pueden corregirse después. A continuación se presenta un desglose práctico y orientado a la ingeniería del proceso y los parámetros que más importan.
Preparación de la superficie: limpieza, granallado y pretratamiento
La preparación de la superficie es el factor más crítico en el recubrimiento en polvo de aluminio. Las piezas mecanizadas CNC generalmente contienen aceites, refrigerantes y residuos de óxido que deben eliminarse antes del recubrimiento.
-
El desengrasado y la limpieza eliminan los aceites de mecanizado y los contaminantes que de otro modo bloquearían la adhesión.
-
La eliminación de óxido y el rugosidad controlada se logran mediante grabado químico o granallado abrasivo ligero. El granallado introduce rugosidad a microescala que mejora el anclaje mecánico, pero una rugosidad excesiva puede reducir la uniformidad del recubrimiento.
-
Recubrimientos de conversión (fosfato, cromato o sistemas modernos libres de cromo) estabilizan químicamente la superficie del aluminio. Estas capas mejoran la resistencia a la corrosión y proporcionan una superficie consistente y de alta energía para la adhesión del polvo.
Desde un punto de vista de ingeniería, el pretratamiento no es cosmético: define la adhesión a largo plazo y el rendimiento frente a la corrosión.
Aplicación electrostática de polvo
Durante la pulverización electrostática, las partículas de polvo se cargan eléctricamente y se atraen hacia la pieza de aluminio conectada a tierra. Los parámetros clave incluyen:
-
Distancia entre pistola y pieza y voltaje aplicado, que afectan la eficiencia de deposición y el espesor de la película.
-
Uniformidad de cobertura, especialmente en bordes, huecos y características internas.
Las geometrías complejas introducen desafíos como el Efecto jaula de Faraday, donde el polvo tiene dificultades para alcanzar esquinas profundas o cavidades estrechas. Un control de proceso experimentado—ajustando voltaje, ángulo de pulverización y secuencia de pasadas—es esencial para lograr una cobertura consistente en piezas de precisión.
Curado: Control de temperatura y tiempo
Después de la aplicación, las piezas se curan en un horno para fundir y reticular el recubrimiento. Las temperaturas de curado típicas oscilan entre 160–200 °C, con tiempos de permanencia definidos tanto por la masa de la pieza como por la química del recubrimiento.
-
Sub-curado resulta en una reticulación deficiente, menor dureza y una protección contra la corrosión débil.
-
Sobre-curado puede causar decoloración, fragilización o reducción de la resistencia al impacto—y puede deformar secciones delgadas de aluminio.
Ingeniería para llevar: el recubrimiento en polvo de aluminio tiene éxito cuando la preparación de la superficie, la aplicación electrostática y el curado se tratan como un único proceso integrado. Los parámetros controlados—no solo la elección del recubrimiento—determinan si el acabado ofrece una protección duradera y consistencia de fabricación.
Cómo se adhiere el recubrimiento en polvo al aluminio: Comportamiento del material y de la interfaz
La adhesión del recubrimiento en polvo sobre aluminio no se rige por un solo mecanismo, sino por el comportamiento combinado de la superficie del aluminio, la capa de óxido y la interfaz inducida por el pretratamiento. Este es uno de los aspectos más malinterpretados del recubrimiento en polvo—y una razón importante por la que recubrimientos visualmente aceptables pueden fallar prematuramente en servicio.
Papel del óxido de aluminio y los recubrimientos de conversión
El aluminio nunca está realmente “desnudo”. En cuestión de segundos de exposición al aire, forma una capa delgada y densa de óxido de aluminio. Este óxido es químicamente estable y está firmemente unido al metal base, lo que lo hace beneficioso para la resistencia a la corrosión—pero problemático si no se controla.
-
A una capa de óxido estable y uniforme puede actuar como una base confiable para la adhesión del recubrimiento.
-
En una capa de óxido irregular, contaminada o excesivamente gruesa debilita la interfaz y promueve la delaminación, especialmente después de ciclos térmicos.
Aquí es donde los recubrimientos de conversión juegan un papel crítico en ingeniería. Los tratamientos de fosfato, cromato y los modernos libres de cromo no simplemente “limpian” la superficie; ellos modifican y estabilizan químicamente la capa de óxido, creando una interfaz controlada con una química superficial consistente. El resultado es:
-
Mejor resistencia a la corrosión en defectos del recubrimiento
-
Reducción del avance de la corrosión bajo la película
-
Adhesión más predecible entre lotes de producción
Desde un punto de vista de fabricación, los recubrimientos de conversión transforman el aluminio de un sustrato variable a una plataforma de recubrimiento repetible.
Interbloqueo mecánico vs unión química
La adherencia del recubrimiento en polvo al aluminio se basa en dos mecanismos complementarios:
-
Anclaje mecánico La rugosidad superficial a microescala—introducida mediante grabado o lijado ligero—permite que el polvo fundido fluya hacia los valles de la superficie durante el curado. Una vez solidificado, esto crea un anclaje físico. Sin embargo, una rugosidad excesiva puede atrapar aire o reducir la uniformidad del recubrimiento, por lo que el control es esencial.
-
Enlace químico y efectos de energía superficial Durante el curado, la adherencia efectiva depende de la energía superficial y el comportamiento de humectación. Una superficie de aluminio preparada adecuadamente permite que el polvo fundido se extienda y humecte el sustrato de manera uniforme. Una energía superficial deficiente—a menudo causada por aceites residuales u óxidos inestables—conduce a capas límite débiles incluso si la rugosidad parece aceptable.
Perspectiva de ingeniería: Las fallas de adherencia rara vez resultan únicamente de una rugosidad insuficiente. Más a menudo son causadas por un control deficiente de la química superficial, donde existe anclaje mecánico pero el enlace químico está comprometido.
En la práctica, un recubrimiento en polvo duradero sobre aluminio se logra cuando la estabilidad del óxido, la química del recubrimiento de conversión, la rugosidad superficial y el comportamiento de curado están alineados. Tratar la adherencia como un problema de ingeniería de interfaz—en lugar de un problema de espesor del recubrimiento—es la clave para el rendimiento a largo plazo y la consistencia de fabricación.
¿Qué Beneficios de Rendimiento Proporciona el Recubrimiento en Polvo sobre el Aluminio?
Cuando se aplica y cura correctamente, el recubrimiento en polvo ofrece beneficios de rendimiento medibles sobre el aluminio que van mucho más allá de la apariencia. Desde un punto de vista de ingeniería, estos beneficios se traducen en una vida útil más larga, menor mantenimiento y un comportamiento más consistente entre lotes de producción—especialmente en entornos exigentes.
Resistencia a la Corrosión y Durabilidad Ambiental
Una de las razones principales para recubrir aluminio con polvo es la resistencia a la corrosión mejorada. Si bien la capa de óxido natural del aluminio proporciona protección básica, es vulnerable a la degradación en entornos ricos en cloruros, húmedos o contaminados.
Los sistemas de aluminio correctamente pretratados y recubiertos con polvo alcanzan rutinariamente cientos a miles de horas en pruebas de niebla salina ASTM B117, dependiendo de la química y el espesor del recubrimiento. Más importante aún, en entornos exteriores e industriales reales, el recubrimiento en polvo actúa como una barrera continua que limita la entrada de humedad, retarda la alteración del óxido y reduce la propagación de la corrosión bajo la película en bordes y sujetadores.
Repercusiones en el ámbito de la ingeniería:
-
Mayor durabilidad para gabinetes exteriores, marcos y piezas estructurales
-
Menor necesidad de inspección frecuente o repintado
-
Rendimiento más predecible en entornos costeros, industriales o de exposición química
Resistencia al Desgaste y Estabilidad Estética
Los recubrimientos en polvo generalmente forman una película más gruesa y resistente que las pinturas líquidas. Los espesores comunes de recubrimiento para piezas de aluminio se encuentran en el 60–120 μm rango, proporcionando resistencia significativa a la abrasión, daños por manipulación e impactos menores durante el ensamblaje y el servicio.
Además de la durabilidad mecánica, los recubrimientos en polvo ofrecen excelente estabilidad estética:
-
Color y brillo consistentes en lotes grandes
-
Buena resistencia a los rayos UV para uso exterior
-
Opciones de textura estables (liso, mate, texturizado) que ocultan imperfecciones superficiales menores
Perspectiva de aplicación: El recubrimiento en polvo es adecuado para componentes de aluminio que se manipulan con frecuencia, están expuestos a contacto deslizante o son visualmente prominentes—como carcasas, paneles, soportes y marcos—donde tanto la durabilidad funcional como la retención de apariencia asunto.
Conclusión: El recubrimiento en polvo mejora el aluminio combinando protección contra la corrosión, durabilidad mecánica y estabilidad visual a largo plazo. Cuando se especifica con el pretratamiento, espesor y condiciones de curado correctos, se convierte en un sistema de superficie de ingeniería confiable, no solo un acabado decorativo.
¿Cómo se compara el recubrimiento en polvo con el anodizado y la pintura húmeda?
Para piezas de aluminio, el recubrimiento en polvo, el anodizado y la pintura húmeda son ampliamente utilizados, pero ofrecen perfiles de rendimiento y implicaciones de fabricación muy diferentes. Elegir el proceso correcto requiere mirar más allá de la apariencia para evaluar el nivel de protección, la robustez del proceso, la estructura de costos y la escalabilidad de producción.
Comparación de rendimiento y protección
| Aspecto | Recubrimiento en polvo | anodizado | Pintura húmeda |
| Resistencia a la corrosión | Alta (protección de barrera; excelente con un pretratamiento adecuado) | Alta (capa de óxido integrada con el aluminio) | Moderada a alta (depende del sistema de pintura y la preparación) |
| Protección mecánica | Excelente (película gruesa, resistente a impactos y abrasión) | Limitada (capa delgada, dura pero frágil) | Limitada a moderada (películas más delgadas y blandas) |
| Consistencia superficial | Espesor muy consistente (≈60–120 μm) | Muy delgada y uniforme (≈5–25 μm) | Variable; propensa a corridas y variación de espesor |
Desde el punto de vista de la ingeniería, el recubrimiento en polvo proporciona la protección mecánica más robusta, lo que lo hace adecuado para piezas expuestas a manipulación, ensamblaje o desgaste leve. El anodizado destaca donde la precisión dimensional y la apariencia metálica son críticas, pero ofrece menor resistencia a impactos. La pintura húmeda puede lograr una protección aceptable, pero es más sensible a la habilidad del operador y al control ambiental.
Costos, impacto ambiental y compensaciones de fabricación
Más allá del rendimiento, las consideraciones de fabricación a menudo impulsan la decisión final:
-
VOC e impacto ambiental El recubrimiento en polvo no contiene solventes y emite VOC casi nulos, lo que simplifica el cumplimiento normativo. La pintura húmeda implica solventes y mayores costos de control ambiental. El anodizado requiere baños químicos y tratamiento de aguas residuales, pero evita solventes orgánicos.
-
Retrabajo y reparación El recubrimiento en polvo es duradero pero más difícil de reparar en puntos específicos; el retrabajo a menudo requiere decapado y recubrimiento nuevamente. La pintura húmeda es la más fácil de retocar. Las superficies anodizadas no se pueden reparar localmente una vez dañadas.
-
Idoneidad para producción por lotes El recubrimiento en polvo es altamente compatible con producción por lotes y en volumen, ofreciendo calidad repetible y alta utilización de material. El anodizado escala bien para piezas uniformes, pero es sensible a la composición de la aleación. La pintura húmeda escala de manera menos eficiente debido a la variabilidad y las tasas de retrabajo.
Guía de decisión:
-
Elija recubrimiento en polvo cuando la durabilidad, la resistencia a la corrosión y la consistencia de producción son prioridades.
-
Elija anodizado cuando las tolerancias ajustadas, la apariencia metálica o el aislamiento eléctrico son críticos.
-
Elija pintura húmeda cuando el bajo costo inicial, la flexibilidad de color o la facilidad de reparación superan la durabilidad a largo plazo.
Para los equipos de compras e ingeniería, la elección óptima equilibra protección funcional, cumplimiento ambiental y eficiencia de fabricación—no solo la apariencia inicial o el precio unitario.
Estándares de control de calidad y pruebas para aluminio recubierto en polvo
Para piezas de aluminio recubiertas en polvo, la calidad no se puede verificar solo por la apariencia. Un acabado liso y uniforme puede fallar prematuramente si el espesor del recubrimiento, la adhesión o la calidad del pretratamiento son inadecuados. Un control de calidad robusto se basa en métodos de inspección y pruebas estandarizados que vinculen el rendimiento del recubrimiento directamente con los requisitos de servicio.
Espesor, adhesión e inspección visual
El control de calidad generalmente comienza con inspecciones básicas pero críticas:
-
Medición del espesor del recubrimiento El espesor de película seca generalmente se mide con medidores magnéticos o de corrientes de Eddy. El espesor típico de recubrimiento en polvo sobre aluminio varía entre 60–120 μm (≈2.5–5 mil).
-
Demasiado delgado: protección contra la corrosión reducida y desgaste prematuro
-
Demasiado grueso: curado deficiente, acumulación en bordes y problemas dimensionales
-
-
Prueba de adhesión (corte en cruz / enrejado) En prueba de corte en cruz evalúa qué tan bien se adhiere el recubrimiento al sustrato después del rayado y el desprendimiento con cinta. Los resultados deficientes a menudo indican una preparación inadecuada de la superficie o capas de óxido/conversión inestables, más que problemas de química del recubrimiento.
-
Inspección visual Verifica defectos como poros, piel de naranja, chorreos, bordes delgados o cobertura incompleta, especialmente en esquinas y áreas rebajadas afectadas por el efecto jaula de Faraday.
Estas inspecciones garantizan consistencia del proceso y detección inmediata de defectos antes de realizar pruebas de durabilidad más prolongadas.
Pruebas de corrosión y durabilidad
Para validar el rendimiento a largo plazo, los sistemas de aluminio con recubrimiento en polvo se someten a pruebas ambientales y mecánicas:
-
Prueba de niebla salina Realizada según normas como ASTM B117, esta prueba evalúa la resistencia a la corrosión y al avance bajo película. Si bien las horas de niebla salina no son un predictor directo de la vida útil en campo, son útiles para comparación de procesos y validación del pretratamiento.
-
Pruebas de impacto y flexión Estas pruebas evalúan la flexibilidad del recubrimiento y su resistencia al agrietamiento o deslaminación bajo deformación. Un rendimiento deficiente a menudo revela sobrecurado, espesor excesivo de película o formulaciones de recubrimiento frágiles.
Resumen de la lista de verificación de ingeniería:
-
El espesor confirma el potencial de protección
-
La adhesión confirma la calidad de la interfaz
-
Las pruebas de corrosión y mecánicas confirman la fiabilidad a largo plazo
Para diseñadores y compradores, especificar qué pruebas aplican—y con qué criterios de aceptación—reduce la ambigüedad y el riesgo del proveedor. Para los fabricantes, las pruebas consistentes cierran el ciclo entre la preparación de la superficie, el control del proceso de recubrimiento y el rendimiento en el mundo real.
Un control de calidad eficaz convierte el recubrimiento en polvo de un acabado visual a un sistema de superficie verificable y de grado ingenieril.
Defectos comunes en el recubrimiento en polvo de aluminio y cómo prevenirlos
Los defectos del recubrimiento en polvo sobre aluminio rara vez se originan en el propio material de recubrimiento. En la mayoría de los casos, son el resultado de la condición de la superficie, gases atrapados, limitaciones de deposición electrostática o un control deficiente del curado. Comprender la relación causa raíz → corrección del proceso es esencial para una producción estable y una calidad consistente.
Ampollar (desgasificación)
Defecto: Burbujas o poros que aparecen durante o después del curado. Causa raíz: Gases atrapados (humedad, aceites) liberados de los poros del aluminio o defectos de fundición durante el calentamiento. Esto es común en aleaciones de aluminio fundido o poroso. Prevención:
-
Uso desengrasado y secado exhaustivo antes del recubrimiento
-
Aplicar pre-cocido (horneado de desgasificación) para eliminar los compuestos volátiles
-
Seleccionar formulaciones de polvo tolerantes a la desgasificación
-
Evite el espesor excesivo de película que atrapa gases
Desprendimiento / Delaminación
Defecto: El recubrimiento se separa del sustrato de aluminio, a menudo después del curado o en servicio. Causa raíz: Mala adherencia debido a una preparación de superficie inadecuada, capas de óxido inestables o falta de conversión química. Prevención:
-
Asegúrate de que pretratamiento adecuado (grabado + conversión química)
-
Evite la contaminación entre los pasos de preparación y recubrimiento
-
Verifique la adherencia con prueba de corte en cruz antes de la liberación
Efecto de piel de naranja
Defecto: Superficie irregular y texturizada que se asemeja a la piel de naranja. Causa raíz: Flujo y nivelación deficientes del polvo durante el curado, a menudo relacionados con viscosidad incorrecta, espesor excesivo o temperatura de curado inadecuada. Prevención:
-
Optimice la temperatura de curado y el tiempo de permanencia
-
Control el espesor de película dentro del rango recomendado
-
Use polvos formulados para un flujo más suave sobre aluminio
Recubrimiento desigual / Bordes delgados
Defecto: Espesor inconsistente, especialmente en esquinas, huecos o características profundas. Causa raíz: Limitaciones del campo electrostático (efecto jaula de Faraday) y mala geometría de pulverización. Prevención:
-
Ajuste el voltaje de la pistola, la distancia y el ángulo de pulverización
-
Uso técnicas de múltiples pasadas o voltaje reducido para geometrías complejas
-
Diseñe piezas con radios y accesos favorables al recubrimiento
Ingeniería para llevar: La mayoría de los defectos del recubrimiento en polvo son problemas de control de proceso, no fallas de material. Los resultados estables en aluminio requieren alinear la preparación de superficie, la aplicación electrostática y el comportamiento de curado. El control preventivo siempre es más rentable que decapar y recubrir nuevamente, especialmente para piezas mecanizadas de precisión CNC.
Consideraciones de diseño y fabricación para piezas de aluminio con recubrimiento en polvo
El recubrimiento en polvo debe considerarse durante el diseño de la pieza, no después del mecanizado. Para piezas personalizadas de aluminio CNC, la alineación temprana entre la intención de diseño y el proceso de recubrimiento reduce el retrabajo, protege las tolerancias y acorta el plazo de entrega. El objetivo es garantizar que el recubrimiento brinde protección y apariencia sin comprometer el ajuste o la función.
Diseño de piezas de aluminio para recubrimiento en polvo
Las características geométricas clave influyen en la calidad y consistencia del recubrimiento:
-
Orificios y roscas: El polvo agrega espesor a todas las superficies expuestas. Los orificios pequeños, las características roscadas y los agujeros de precisión deben enmascararse o diseñarse con tolerancia. Como regla general, planifique +60–120 μm por superficie recubierta salvo que se especifique lo contrario.
-
Bordes y esquinas: Los bordes afilados atraen menos polvo y son propensos a una cobertura delgada. Agregar pequeños radios o chaflanes mejora la acumulación en bordes y la protección contra la corrosión.
-
Zonas de enmascarado: Defina claramente las áreas sin recubrimiento (contactos eléctricos, puntos de conexión a tierra, ajustes a presión). Las instrucciones ambiguas de enmascarado son una causa común de piezas desechadas.
-
La acumulación de tolerancias: Para piezas de acoplamiento, considere el espesor del recubrimiento en ambos componentes. Si un ajuste es crítico, especifique mecanizado posterior al recubrimiento o enmascarado selectivo.
Diseño para llevar: el recubrimiento en polvo favorece geometrías accesibles, bordes controlados y enmascarado intencional. Diseñar para el proceso mejora tanto la calidad como el rendimiento.
Comunicación de requisitos con proveedores de mecanizado CNC
Una comunicación clara convierte el recubrimiento de un riesgo en una operación predecible:
-
Indicaciones en el plano: Especifique el tipo de recubrimiento (polvo), color/textura, rango de espesor objetivo, y normas aplicables. Identifique las zonas superficies funcionales a enmascarar.
-
Referencia de acabado superficial: Indique el requisito de superficie previo al recubrimiento (p. ej., tal como mecanizado vs. granallado). La rugosidad superficial influye en la apariencia y adhesión del recubrimiento.
-
Claridad de la secuencia: Confirme el orden del proceso—mecanizado → pretratamiento → recubrimiento → curado—y anote cualquier operación posterior al recubrimiento.
-
Criterios de aceptación: Defina métodos de inspección para espesor, adhesión y apariencia para evitar disputas.
Visión de las adquisiciones: involucrar a los proveedores CNC desde el inicio permite tolerancias realistas, cotizaciones precisas y menos iteraciones. Cuando el diseño, el mecanizado y los requisitos de recubrimiento están alineados, las piezas de aluminio con recubrimiento en polvo logran rendimiento consistente, apariencia y control de costos.
Resumen: Conclusiones clave de ingeniería sobre el recubrimiento en polvo de aluminio
El recubrimiento en polvo de aluminio es principalmente un proceso de ingeniería de superficies, no solo un acabado cosmético. El rendimiento del recubrimiento depende en gran medida de una preparación superficial adecuada, incluida la limpieza, el control de óxidos y los tratamientos de conversión, que determinan la adhesión y la protección contra la corrosión a largo plazo. La capa de óxido natural del aluminio y las variaciones de aleación hacen que el proceso sea especialmente sensible a la condición superficial y a la consistencia del proceso.
Los resultados confiables requieren un enfoque de fabricación integrado. El diseño, el mecanizado, el pretratamiento, el recubrimiento y el curado deben estar alineados para controlar el espesor del recubrimiento, la adhesión y la durabilidad. Cuando estos factores se coordinan desde el inicio, el recubrimiento en polvo se convierte en una solución estable y repetible que mejora la protección, la vida útil y la eficiencia general de producción.
FAQ
¿Se pueden recubrir en polvo todas las aleaciones de aluminio?
La mayoría de las aleaciones de aluminio se pueden recubrir en polvo, pero el rendimiento del recubrimiento depende de la composición de la aleación y la condición superficial. Las aleaciones forjadas comúnmente utilizadas en el mecanizado CNC (como las series 5xxx, 6xxx y 7xxx) generalmente se recubren bien después de un pretratamiento adecuado. Algunas aleaciones de aluminio fundido contienen mayor porosidad o contenido de silicio, lo que aumenta el riesgo de desgasificación y ampollas a menos que se pre-horneen y preparen cuidadosamente. Desde un punto de vista de ingeniería, la selección de la aleación influye en los requisitos de control del proceso, no en si el recubrimiento en polvo es fundamentalmente posible.
¿Qué espesor tiene el recubrimiento en polvo en piezas de aluminio?
El espesor típico del recubrimiento en polvo sobre aluminio varía de 60 a 120 μm (aproximadamente 2.5–5 mil). Este espesor proporciona un equilibrio entre protección contra la corrosión, durabilidad mecánica y apariencia. Los recubrimientos más delgados pueden reducir la protección, mientras que un espesor excesivo puede provocar problemas de curado, acumulación en bordes o problemas de tolerancia. El espesor siempre debe especificarse como un rango, no como un valor único.
¿El recubrimiento en polvo afecta las tolerancias del aluminio?
Sí. El recubrimiento en polvo añade material de manera uniforme a las superficies expuestas, lo que puede consumir parte de la tolerancia dimensional. Para características de precisión como orificios, roscas o superficies de acoplamiento, los diseñadores deben considerar el espesor del recubrimiento, especificar enmascarado o planificar mecanizado posterior al recubrimiento. Ignorar este efecto es una causa común de problemas de ajuste y ensamblaje en piezas de aluminio recubiertas.
¿Es adecuado el recubrimiento en polvo para piezas de aluminio para exteriores?
Sí. El recubrimiento en polvo se utiliza ampliamente en componentes de aluminio para exteriores debido a su fuerte resistencia a la corrosión, estabilidad UV y durabilidad. Cuando se combina con un pretratamiento adecuado y una química de recubrimiento apropiada, el aluminio con recubrimiento en polvo funciona bien en entornos húmedos, costeros e industriales. Se utiliza comúnmente en gabinetes, marcos, componentes arquitectónicos y carcasas de equipos externos.
¿Se puede retrabajar o reparar el aluminio con recubrimiento en polvo?
El aluminio con recubrimiento en polvo se puede retrabajar, pero las reparaciones son más complejas que con pintura húmeda. Los defectos menores pueden corregirse mediante decapado localizado y nuevo recubrimiento, pero los retoques puntuales suelen ser visibles. Para piezas críticas cosméticas o funcionales, generalmente se recomienda el decapado completo y nuevo recubrimiento. Por esta razón, la prevención de defectos mediante un diseño adecuado y control del proceso es mucho más rentable que la reparación después del recubrimiento.


