
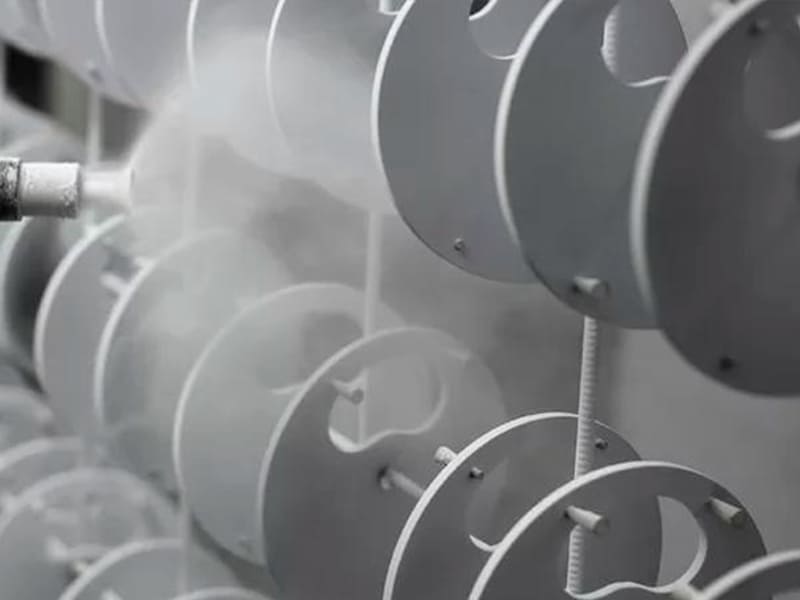
Порошковое покрытие — широко используемый отделочный процесс для алюминиевых деталей, обеспечивающий долговечную защиту от коррозии, однородный внешний вид и длительный срок службы. Однако для достижения надёжных результатов недостаточно просто нанести покрытие — это зависит от понимания поведения алюминия как материала, состояния поверхности и того, как процесс нанесения покрытия взаимодействует с конструкцией детали и производственными ограничениями.
В этой статье объясняются основы порошкового покрытия алюминия, включая ключевые этапы процесса, особенности, связанные с материалом, и распространённые компромиссы по эксплуатационным характеристикам. Также описаны лучшие практики, помогающие производителям достигать стабильного качества покрытия при контроле затрат, влияния на допуски и долгосрочной долговечности.
Что такое порошковое покрытие и почему алюминий — особый случай?
Порошковое покрытие широко используется в производстве, но алюминий ведёт себя иначе, чем сталь и другие подложки. Понимание механизма нанесения покрытия — и поверхностной химии алюминия — необходимо для достижения долговечной адгезии и стабильных характеристик на деталях, обработанных на станках с ЧПУ.
Основной принцип порошкового покрытия
В своей основе процесс порошкового покрытия наносит сухой, мелкоизмельчённый термореактивный порошок на проводящую металлическую поверхность с использованием электростатического притяжения. Заряженные частицы порошка распыляются на заземлённую алюминиевую деталь, где они равномерно оседают. Затем покрытая деталь нагревается в печи, что заставляет порошок плавиться, растекаться и химически сшиваться в сплошную плёнку.
С инженерной точки зрения этот процесс имеет несколько преимуществ перед жидкими покрытиями: отсутствие растворителей, высокая эффективность переноса и предсказуемая толщина плёнки. Отверждённое покрытие образует прочный, химически стойкий слой, обеспечивающий защиту от коррозии и механическую долговечность. Однако успех этого механизма во многом зависит от состояния и подготовки поверхности, особенно для алюминия.
Уникальное поведение поверхности алюминия
Алюминий — особый случай, потому что он естественным образом образует оксидный слой (Al₂O₃) почти сразу при контакте с воздухом. Эта оксидная плёнка тонкая, твёрдая и химически стабильная. С точки зрения нанесения покрытия это палка о двух концах.
С положительной стороны, оксидный слой алюминия может улучшать адгезию покрытия , обеспечивая высокоэнергетическую поверхность, которая поддерживает механическое сцепление—если он чистый, однородный и правильно подготовленный. С отрицательной стороны, неконтролируемый рост оксида, загрязнение поверхности или остаточные масла от механической обработки могут ослаблять механизм адгезии, приводя к образованию пузырей или расслоению после отверждения или в процессе эксплуатации.
Именно поэтому характеристики порошкового покрытия алюминия крайне чувствительны к предварительной обработке. Такие процессы, как обезжиривание, травление и конверсионное покрытие, не являются дополнительными опциями; они неотъемлемы для обеспечения того, чтобы электростатическое осаждение и отверждение приводили к стабильному соединению.
Выводы для инженеров: порошковое покрытие работает на алюминии не путём преодоления его оксидного слоя, а путём контроля над ним. Успешное применение требует согласования физики покрытия с поведением поверхности алюминия — превращая потенциальный риск в преимущество надёжности.
Как работает порошковое покрытие алюминия? Пошаговый процесс
Порошковое покрытие алюминия — это контролируемый многоэтапный производственный процесс , в котором каждый этап напрямую влияет на адгезию, защиту от коррозии и размерную точность. Пропуск или недостаточный контроль любого этапа часто приводит к дефектам, которые невозможно исправить позже. Ниже представлен практический, ориентированный на инженерию разбор процесса и параметров, которые имеют наибольшее значение.
Подготовка поверхности: очистка, пескоструйная обработка и предварительная обработка
Подготовка поверхности является единственным наиболее критическим фактором при порошковой окраске алюминия. Детали, обработанные на станках CNC, обычно несут на себе масла, охлаждающие жидкости и оксидные остатки, которые необходимо удалить перед нанесением покрытия.
-
Обезжиривание и очистка удаляют технологические масла и загрязнения, которые в противном случае блокировали бы адгезию.
-
Удаление оксидов и контролируемое создание шероховатости достигаются путём химического травления или лёгкой абразивной обработки. Абразивная обработка создаёт микрошероховатость, улучшающую механическое сцепление, но чрезмерная шероховатость может снизить равномерность покрытия.
-
Конверсионные покрытия (фосфатные, хроматные или современные бесхромовые системы) химически стабилизируют поверхность алюминия. Эти слои повышают коррозионную стойкость и обеспечивают однородную высокоэнергетическую поверхность для сцепления порошка.
С инженерной точки зрения предварительная обработка — это не косметика: она определяет долговременную адгезию и коррозионные характеристики.
Электростатическое нанесение порошка
Во время электростатического распыления, частицы порошка электрически заряжаются и притягиваются к заземлённой алюминиевой детали. Ключевые параметры включают:
-
Расстояние от пистолета до детали и приложенное напряжение, которые влияют на эффективность осаждения и толщину плёнки.
-
Равномерность покрытия, особенно на кромках, углублениях и внутренних элементах.
Сложные геометрии создают такие проблемы, как Эффект клетки Фарадея, когда порошок с трудом достигает глубоких углов или узких полостей. Опытный контроль процесса — регулировка напряжения, угла распыления и последовательности проходов — необходим для достижения равномерного покрытия на прецизионных деталях.
Отверждение: контроль температуры и времени
После нанесения детали отверждаются в печи для плавления и сшивания покрытия. Типичные температуры отверждения составляют от 160–200 °C, при этом время выдержки определяется как массой детали, так и химией покрытия.
-
Недоотверждение приводит к плохому сшиванию, снижению твёрдости и слабой коррозионной защите.
-
Переотверждение может вызвать изменение цвета, охрупчивание или снижение ударной стойкости — и может деформировать тонкие алюминиевые сечения.
Выводы для инженеров: Порошковая окраска алюминия успешна, когда подготовка поверхности, электростатическое нанесение и отверждение рассматриваются как единый интегрированный процесс. Контролируемые параметры — а не только выбор покрытия — определяют, обеспечивает ли отделка долговечную защиту и производственную стабильность.
Как порошковое покрытие сцепляется с алюминием: поведение материала и границы раздела
Адгезия порошкового покрытия на алюминии определяется не единым механизмом, а совокупным поведением поверхности алюминия, оксидного слоя и границы раздела, созданной предварительной обработкой. Это один из наиболее часто неправильно понимаемых аспектов порошковой окраски — и главная причина того, что визуально приемлемые покрытия всё равно могут преждевременно выходить из строя в эксплуатации.
Роль оксида алюминия и конверсионных покрытий
Алюминий никогда не бывает по-настоящему “голым”. В течение секунд после контакта с воздухом он образует тонкий, плотный слой оксида алюминия. Этот оксид химически стабилен и прочно связан с основным металлом, что делает его полезным для коррозионной стойкости — но проблематичным, если оставить его неконтролируемым.
-
A стабильный, однородный оксидный слой может служить надёжной основой для адгезии покрытия.
-
А нерегулярный, загрязнённый или чрезмерно толстый оксидный слой ослабляет границу раздела и способствует расслоению, особенно после термических циклов.
Именно здесь конверсионные покрытия играют критическую инженерную роль. Фосфатные, хроматные и современные бесхромовые обработки не просто “очищают” поверхность; они химически модифицируют и стабилизируют оксидный слой, создавая контролируемую границу раздела с однородной поверхностной химией. Результат:
-
Повышенная коррозионная стойкость в местах дефектов покрытия
-
Снижение ползучести подплёночной коррозии
-
Более предсказуемая адгезия across производственных партий
С точки зрения производства, конверсионные покрытия превращают алюминий из переменной подложки в воспроизводимую платформу для нанесения покрытий.
Механическое зацепление vs химическое связывание
Адгезия порошкового покрытия к алюминию relies on два взаимодополняющих механизма:
-
Механическое зацепление Шероховатость поверхности на микроуровне—introduced by etching or light blasting—allows molten powder to flow into surface valleys during curing. Once solidified, this creates physical anchoring. However, excessive roughness can trap air or reduce coating uniformity, so control is essential.
-
Химическое связывание и эффекты поверхностной энергии Во время отверждения эффективная адгезия зависит от поверхностной энергии и поведения смачивания. Правильно подготовленная поверхность алюминия позволяет расплавленному порошку равномерно растекаться и смачивать подложку. Низкая поверхностная энергия—часто вызванная остаточными маслами или нестабильными оксидами—приводит к слабым граничным слоям, даже если шероховатость кажется приемлемой.
Инженерные знания: Отказы адгезии редко возникают только из-за недостаточной шероховатости. Они чаще вызваны плохим контролем поверхностной химии, где механическое зацепление существует, но химическое связывание нарушено.
На практике долговечное порошковое покрытие на алюминии достигается, когда стабильность оксида, химия конверсионного покрытия, шероховатость поверхности и поведение при отверждении согласованы. Рассмотрение адгезии как задачи инженерии интерфейса—а не как вопроса толщины покрытия—является ключом к долгосрочной производительности и производственной согласованности.
Какие эксплуатационные преимущества обеспечивает порошковое покрытие на алюминии?
При правильном нанесении и отверждении порошковое покрытие обеспечивает измеримые эксплуатационные преимущества на алюминии, которые выходят далеко за пределы внешнего вида. С инженерной точки зрения эти преимущества выражаются в более длительном сроке службы, снижении затрат на обслуживание и более согласованном поведении across производственных партий—особенно в требовательных условиях эксплуатации.
Коррозионная стойкость и экологическая долговечность
Одной из основных причин нанесения порошкового покрытия на алюминий является повышенная коррозионная стойкость. Хотя естественный оксидный слой алюминия обеспечивает базовую защиту, он уязвим к разрушению в средах с высоким содержанием хлоридов, влажных или загрязнённых условиях.
Правильно предварительно обработанные и покрытые порошком алюминиевые системы регулярно достигают от сотен до тысяч часов в испытаниях в соляном тумане по ASTM B117, в зависимости от химии и толщины покрытия. Что ещё важнее, в реальных наружных и промышленных условиях порошковое покрытие действует как непрерывный барьер , который ограничивает проникновение влаги, замедляет разрушение оксида и снижает распространение подплёночной коррозии на кромках и крепёжных элементах.
Инженерное влияние:
-
Повышенная долговечность для наружных корпусов, рам и конструктивных деталей
-
Снижение потребности в частых проверках или перекрашивании
-
Более предсказуемая производительность в прибрежных, промышленных условиях или условиях химического воздействия
Износостойкость и эстетическая стабильность
Порошковые покрытия обычно образуют более толстую и прочную плёнку , чем жидкие краски. Типичная толщина покрытия для алюминиевых деталей находится в 60–120 мкм диапазоне, обеспечивая значительную стойкость к истиранию, повреждениям при обращении и незначительным ударам во время сборки и эксплуатации.
В дополнение к механической долговечности, порошковые покрытия обеспечивают превосходную эстетическую стабильность:
-
Стабильный цвет и глянец across больших партий
-
Хорошая УФ-стойкость для наружного применения
-
Стабильные варианты текстуры (гладкая, матовая, текстурированная), которые маскируют minor surface imperfections
Практический совет: Порошковое покрытие хорошо подходит для алюминиевых компонентов, которые часто подвергаются обращению, воздействию скользящего контакта или визуально заметны—таких как корпуса, панели, кронштейны и рамы—где как функциональная долговечность, так и сохранение внешнего вида имеют значение.
Итог: Порошковое покрытие улучшает алюминий, сочетая защиту от коррозии, механическую прочность и долговременную визуальную стабильность. При соблюдении правильной предварительной обработки, толщины и условий отверждения оно становится надёжной инженерной поверхностной системой, а не просто декоративной отделкой.
Как порошковое покрытие соотносится с анодированием и мокрой окраской?
Для алюминиевых деталей порошковое покрытие, анодирование и мокрая окраска широко применяются — но они обеспечивают совершенно разные эксплуатационные характеристики и производственные implications. Выбор правильного процесса требует выходить за рамки внешнего вида для оценки уровня защиты, надёжности процесса, структуры затрат и масштабируемости производства.
Сравнение эксплуатационных характеристик и защиты
| Аспект | Порошковое покрытие | Анодирование | Мокрая окраска |
| Устойчивость к коррозии | Высокая (барьерная защита; отличная при правильной предварительной обработке) | Высокая (оксидный слой, интегрированный с алюминием) | Умеренная до высокой (зависит от системы краски и подготовки) |
| Механическая защита | Отличная (толстая, ударопрочная и износостойкая плёнка) | Ограниченная (тонкий, твёрдый, но хрупкий слой) | Ограниченная до умеренной (более тонкие, мягкие плёнки) |
| Однородность поверхности | Очень однородная толщина (≈60–120 мкм) | Очень тонкая и равномерная (≈5–25 мкм) | Переменная; подвержена потёкам и колебаниям толщины |
С инженерной точки зрения, порошковое покрытие обеспечивает наиболее надёжную механическую защиту, что делает его пригодным для деталей, подвергающихся обработке, сборке или лёгкому износу. Анодирование превосходит там, где критичны точность размеров и металлический внешний вид, но обеспечивает меньшую ударопрочность. Мокрая окраска может обеспечить приемлемую защиту, но более чувствительна к квалификации оператора и контролю окружающей среды.
Компромиссы в стоимости, экологии и производстве
Помимо эксплуатационных характеристик, производственные соображения часто определяют окончательное решение:
-
ЛОС и воздействие на окружающую среду Порошковое покрытие не содержит растворителей и выделяет практически нулевые ЛОС, что упрощает соблюдение нормативов. Мокрая окраска включает растворители и более высокие затраты на контроль окружающей среды. Анодирование требует химических ванн и очистки сточных вод, но избегает органических растворителей.
-
Переделка и ремонт Порошковое покрытие долговечно, но сложнее поддаётся точечному ремонту; переделка часто требует снятия и повторного нанесения покрытия. Мокрая краска легче всего поддаётся подкраске. Анодированные поверхности не могут быть отремонтированы локально после повреждения.
-
Пригодность для серийного производства Порошковое покрытие хорошо совместимо с серийным и массовым производством, обеспечивая воспроизводимое качество и высокое использование материала. Анодирование хорошо масштабируется для однородных деталей, но чувствительно к составу сплава. Мокрая окраска масштабируется менее эффективно из-за изменчивости и доли переделок.
Рекомендации по выбору:
-
Выбрать порошковое покрытие когда приоритетами являются долговечность, коррозионная стойкость и производственная стабильность.
-
Выбрать анодированием когда критичны жёсткие допуски, металлический внешний вид или электрическая изоляция.
-
Выбрать мокрая окраска когда низкая первоначальная стоимость, гибкость цвета или лёгкость ремонта перевешивают долговременную долговечность.
Для отделов закупок и инженерных команд оптимальный выбор балансирует функциональную защиту, экологическое соответствие и эффективность производства— а не только первоначальный внешний вид или цену за единицу.
Контроль качества и стандарты испытаний для алюминия с порошковым покрытием
Для деталей из алюминия с порошковым покрытием, качество нельзя проверить только по внешнему виду. Гладкое, равномерное покрытие может всё равно преждевременно выйти из строя, если толщина покрытия, адгезия или качество предварительной обработки недостаточны. Надёжный контроль качества опирается на стандартизированные методы inspection and testing которые связывают эксплуатационные характеристики покрытия напрямую с требованиями к условиям работы.
Толщина, адгезия и визуальный контроль
Контроль качества обычно начинается с базовых, но критически важных проверок:
-
Измерение толщины покрытия Толщина сухой плёнки обычно измеряется с помощью магнитных или вихретоковых толщиномеров. Типичная толщина порошкового покрытия на алюминии составляет от 60–120 мкм (≈2,5–5 мил).
-
Слишком тонкое: сниженная коррозионная защита и ранний износ
-
Слишком толстое: плохое отверждение, утолщение на кромках и проблемы с размерами
-
-
Испытание на адгезию (решетчатый надрез / перекрестная насечка) Сайт испытание методом решетчатого надреза оценивает, насколько хорошо покрытие сцепляется с подложкой после нанесения насечек и отрыва ленты. Плохие результаты часто указывают на недостаточную подготовку поверхности или нестабильные оксидные/конверсионные слои, а не на проблемы с химией покрытия.
-
Визуальный контроль Проверка на наличие таких дефектов, как точечные поры, апельсиновая корка, потёки, тонкие кромки или неполное покрытие — особенно на углах и в углублениях, подверженных эффекту клетки Фарадея.
Эти проверки обеспечивают стабильность процесса и немедленное обнаружение дефектов до проведения более трудоёмких испытаний на долговечность.
Испытания на коррозию и долговечность
Для подтверждения долгосрочных эксплуатационных характеристик системы порошкового покрытия на алюминии подвергаются экологическим и механическим испытаниям:
-
Испытание в соляном тумане Проводится в соответствии со стандартами, такими как ASTM B117, это испытание оценивает стойкость к коррозии и подплёночной ползучести. Хотя часы в соляном тумане не являются прямым прогнозом срока службы в реальных условиях, они полезны для сравнения процессов и валидации предварительной обработки.
-
Испытания на удар и изгиб Эти испытания оценивают гибкость покрытия и стойкость к растрескиванию или расслоению при деформации. Плохие результаты часто выявляют переотверждение, чрезмерную толщину плёнки или хрупкие составы покрытия.
Ключевой вывод инженерного чек-листа:
-
Толщина подтверждает потенциал защиты
-
Адгезия подтверждает качество границы раздела
-
Испытания на коррозию и механические испытания подтверждают долгосрочную надёжность
Для проектировщиков и покупателей указание какие испытания применимы — и с какими критериями приёмки — снижает неоднозначность и риск поставщика. Для производителей последовательное тестирование замыкает цикл между подготовкой поверхности, контролем процесса нанесения покрытия и реальными эксплуатационными характеристиками.
Эффективный контроль качества превращает порошковое покрытие из визуальной отделки в проверяемую поверхностную систему инженерного класса.
Типичные дефекты порошкового покрытия алюминия и способы их предотвращения
Дефекты порошкового покрытия на алюминии редко возникают из-за самого материала покрытия. В большинстве случаев они являются результатом состояния поверхности, захваченных газов, ограничений электростатического осаждения или нарушения режима отверждения. Понимание причинно-следственная связь → коррекция процесса взаимосвязи имеет важное значение для стабильного производства и постоянного качества.
Образование пузырей (газовыделение)
Дефект: Пузыри или точечные поры, появляющиеся во время или после отверждения. Основная причина: Захваченные газы (влага, масла), выделяющиеся из пор алюминия или дефектов литья при нагреве. Это характерно для литых или пористых алюминиевых сплавов. Предотвращение:
-
Используйте тщательное обезжиривание и сушка перед нанесением покрытия
-
Применяйте предварительный прогрев (прогрев для дегазации) для удаления летучих веществ
-
Выбрать порошковые составы, устойчивые к газовыделению
-
Избегайте чрезмерной толщины плёнки, которая задерживает газы
Отслаивание / Расслоение
Дефект: Покрытие отделяется от алюминиевой подложки, часто после отверждения или в процессе эксплуатации. Основная причина: Плохая адгезия из-за недостаточной подготовки поверхности, нестабильных оксидных слоёв или отсутствия конверсионного покрытия. Предотвращение:
-
Убедитесь, что надлежащая предварительная обработка (травление + конверсионное покрытие)
-
Избегайте загрязнения между этапами подготовки и нанесения покрытия
-
Проверяйте адгезию методом решётчатых надрезов перед выпуском
Эффект апельсиновой корки
Дефект: Неравномерная, текстурированная поверхность, напоминающая апельсиновую кожуру. Основная причина: Плохое течение и выравнивание порошка при отверждении, часто связано с неправильной вязкостью, чрезмерной толщиной или неправильной температурой отверждения. Предотвращение:
-
Оптимизируйте температуру и время выдержки при отверждении
-
Управление толщину плёнки в пределах рекомендуемого диапазона
-
Используйте порошки, разработанные для более гладкого течения на алюминии
Неравномерное покрытие / Тонкие края
Дефект: Непостоянная толщина, особенно на углах, углублениях или глубоких элементах. Основная причина: Ограничения электростатического поля (эффект клетки Фарадея) и плохая геометрия распыления. Предотвращение:
-
Регулируйте напряжение пистолета, расстояние и угол распыления
-
Используйте методы многопроходного нанесения или с пониженным напряжением для сложной геометрии
-
Проектируйте детали с удобными для покрытия радиусами и доступом
Выводы для инженеров: Большинство дефектов порошкового покрытия — это проблемы контроля процесса, а не отказы материала. Стабильные результаты на алюминии требуют согласования подготовки поверхности, электростатического нанесения и поведения при отверждении. Превентивный контроль всегда более экономичен, чем удаление и повторное нанесение покрытия — особенно для прецизионных деталей, обработанных на станках CNC.
Конструктивные и производственные соображения для алюминиевых деталей с порошковым покрытием
Порошковое покрытие следует учитывать на этапе проектирования детали — а не после механической обработки. Для заказных алюминиевых деталей CNC раннее согласование проектного замысла и процесса нанесения покрытия снижает доработки, защищает допуски и сокращает сроки изготовления. Цель — обеспечить защиту и внешний вид покрытия без ущерба для посадки или функциональности.
Проектирование алюминиевых деталей для порошкового покрытия
Ключевые геометрические особенности влияют на качество и однородность покрытия:
-
Отверстия и резьба: Порошок добавляет толщину на все открытые поверхности. Малые отверстия, резьбовые элементы и прецизионные расточки следует маскировать или спроектированы с припуском. Как правило, планируйте +60–120 мкм на покрытую поверхность если не указано иное.
-
Кромки и углы: Острые кромки притягивают меньше порошка и склонны к тонкому покрытию. Добавление малых радиусов или фасок улучшает наращивание на кромках и защиту от коррозии.
-
Зоны маскирования: Чётко определите зоны без покрытия (электрические контакты, точки заземления, прессовые посадки). Неоднозначные инструкции по маскированию — распространённая причина брака.
-
Накопление допусков: Для сопрягаемых деталей учитывайте толщину покрытия на обоих компонентах. Если посадка критична, укажите механическую обработку после покрытия или селективное маскирование.
Ключевой вывод по проектированию: порошковое покрытие благоприятствует доступной геометрии, контролируемым кромкам и намеренному маскированию. Проектирование с учётом процесса повышает как качество, так и выход годной продукции.
Коммуникация требований с поставщиками механической обработки CNC
Чёткая коммуникация превращает покрытие из риска в предсказуемую операцию:
-
Указания на чертеже: Укажите тип покрытия (порошковое), цвет/текстуру, диапазон целевой толщины, и применимые стандарты. Определите функциональные поверхности , подлежащие маскированию.
-
Базовые требования к шероховатости поверхности: Укажите требования к поверхности перед покрытием (например, после механической обработки или после дробеструйной обработки). Шероховатость поверхности влияет на внешний вид и адгезию покрытия.
-
Чёткость последовательности: Подтвердите порядок процесса —механическая обработка → предварительная подготовка → нанесение покрытия → отверждение—и отметьте любые операции после покрытия.
-
Критерии приёмки: Определите методы контроля толщины, адгезии и внешнего вида во избежание разногласий.
Рекомендация по закупкам: раннее привлечение поставщиков CNC обеспечивает реалистичные допуски, точные расценки и меньше итераций. Когда требования к проектированию, механической обработке и покрытию согласованы, детали из алюминия с порошковым покрытием достигают стабильных эксплуатационных характеристик, внешнего вида и контроля затрат.
Резюме: Ключевые инженерные выводы по порошковому покрытию алюминия
Порошковое покрытие алюминия — это прежде всего процесс поверхностной инженерии, а не просто декоративная отделка. Эксплуатационные характеристики покрытия во многом зависят от надлежащей подготовки поверхности, включая очистку, контроль оксидного слоя и конверсионные обработки, которые определяют адгезию и долгосрочную защиту от коррозии. Естественный оксидный слой алюминия и различия сплавов делают процесс особенно чувствительным к состоянию поверхности и стабильности процесса.
Надёжные результаты требуют интегрированного производственного подхода. Проектирование, механическая обработка, предварительная подготовка, нанесение покрытия и отверждение должны быть согласованы для контроля толщины покрытия, адгезии и долговечности. Когда эти факторы координируются на раннем этапе, порошковое покрытие становится стабильным, воспроизводимым решением, которое повышает защиту, срок службы и общую эффективность производства.
Часто задаваемые вопросы
Можно ли наносить порошковое покрытие на все алюминиевые сплавы?
На большинство алюминиевых сплавов можно наносить порошковое покрытие, но эксплуатационные характеристики покрытия зависят от состава сплава и состояния поверхности. Деформируемые сплавы, обычно используемые в механической обработке CNC (такие как серии 5xxx, 6xxx и 7xxx), как правило, хорошо покрываются после надлежащей предварительной подготовки. Некоторые литейные алюминиевые сплавы содержат повышенную пористость или содержание кремния, что увеличивает риск газовыделения и образования пузырей, если не провести предварительный прогрев и тщательную подготовку. С инженерной точки зрения выбор сплава влияет на требования к контролю процесса, а не на принципиальную возможность порошкового покрытия.
Какова толщина порошкового покрытия на алюминиевых деталях?
Типичная толщина порошкового покрытия на алюминии составляет от 60 до 120 мкм (примерно 2,5–5 мил). Эта толщина обеспечивает баланс между защитой от коррозии, механической долговечностью и внешним видом. Более тонкие покрытия могут снизить защиту, тогда как чрезмерная толщина может привести к проблемам отверждения, наращиванию на кромках или проблемам с допусками. Толщину всегда следует указывать как диапазон, а не как одно значение.
Влияет ли порошковое покрытие на допуски алюминия?
Да. Порошковое покрытие равномерно добавляет материал на открытые поверхности, что может расходовать часть размерного допуска. Для точных элементов, таких как отверстия, резьба или сопрягаемые поверхности, проектировщики должны учитывать толщину покрытия, указывать маскирование или планировать механическую обработку после покрытия. Игнорирование этого эффекта — распространённая причина проблем с посадкой и сборкой алюминиевых деталей с покрытием.
Подходит ли порошковое покрытие для наружных алюминиевых деталей?
Да. Порошковое покрытие широко используется для наружных алюминиевых компонентов благодаря высокой коррозионной стойкости, УФ-стабильности и долговечности. В сочетании с надлежащей предварительной подготовкой и подходящей химией покрытия алюминий с порошковым покрытием хорошо работает во влажных, прибрежных и промышленных средах. Оно обычно используется для корпусов, рам, архитектурных компонентов и наружных корпусов оборудования.
Можно ли переделывать или ремонтировать алюминий с порошковым покрытием?
Алюминий с порошковым покрытием можно переделывать, но ремонт сложнее, чем при использовании жидкой краски. Незначительные дефекты можно исправить локальным удалением покрытия и повторным нанесением, но точечные подкраски часто заметны. Для критичных по внешнему виду или функциональности деталей обычно рекомендуется полное удаление и повторное нанесение покрытия. Именно поэтому предотвращение дефектов за счёт надлежащего проектирования и контроля процесса гораздо экономичнее, чем ремонт после покрытия.


