
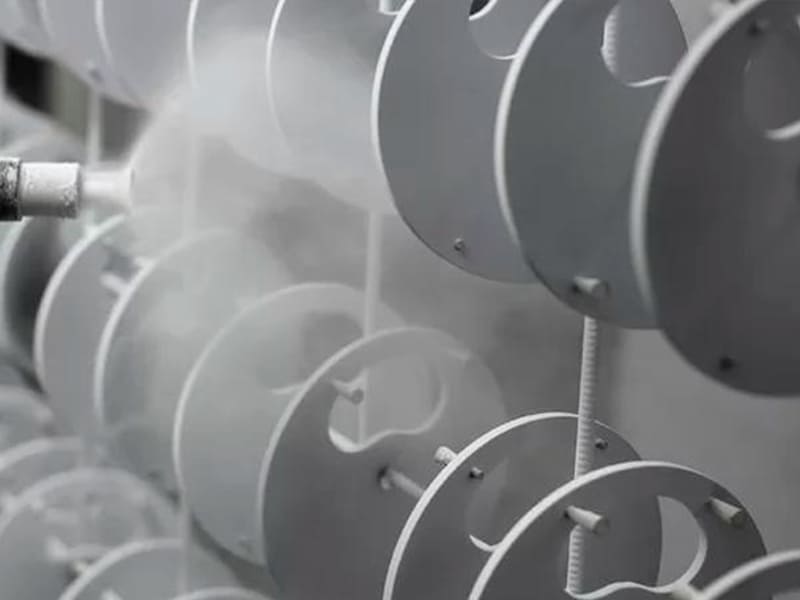
Toz boya, alüminyum parçalar için yaygın olarak kullanılan bir yüzey işlem sürecidir; dayanıklı korozyon koruması, homojen görünüm ve uzun hizmet ömrü sunar. Ancak güvenilir sonuçlar elde etmek, bir kaplama uygulamaktan daha fazlasını gerektirir—alüminyumun malzeme davranışını, yüzey durumunu ve kaplama sürecinin parça tasarımı ve üretim kısıtlamalarıyla nasıl etkileşime girdiğini anlamaya bağlıdır.
Bu makale, alüminyum toz boyanın temellerini açıklamaktadır; temel süreç adımları, malzemeye özgü hususlar ve yaygın performans ödünleşimleri dahil. Ayrıca, üreticilerin maliyet, tolerans etkisi ve uzun vadeli dayanıklılığı kontrol ederken tutarlı kaplama kalitesi elde etmelerine yardımcı olan en iyi uygulamaları da özetlemektedir.
Toz Boya Nedir ve Alüminyum Neden Özel Bir Durumdur?
Toz boya üretim genelinde yaygın olarak kullanılmaktadır, ancak alüminyum çeliklerden ve diğer alt tabakalardan farklı davranır. Kaplama mekanizmasını—ve alüminyumun yüzey kimyasını—anlamak, CNC işlenmiş parçalarda dayanıklı yapışma ve tutarlı performans elde etmek için esastır.
Toz Boyanın Temel Prensibi
Özünde, toz boya süreci kuru, ince öğütülmüş bir termoset tozunu elektrostatik çekim kullanarak iletken bir metal yüzeye uygular. Yüklü toz parçacıkları topraklanmış alüminyum parçaya püskürtülür ve burada homojen olarak yapışırlar. Kaplanan parça daha sonra bir fırında ısıtılır ve tozun erimesine, akmasına ve kimyasal olarak çapraz bağlanmasına neden olarak sürekli bir film oluşturur.
Mühendislik açısından bakıldığında, bu süreç sıvı kaplamalara göre birkaç avantaj sunar: çözücü yok, yüksek transfer verimliliği ve öngörülebilir film kalınlığı. Kürlenmiş kaplama, korozyon koruması ve mekanik dayanıklılık sağlayan sert, kimyasal olarak dirençli bir katman oluşturur. Ancak bu mekanizmanın başarısı büyük ölçüde yüzey durumu ve hazırlığına, bağlıdır, özellikle alüminyum için.
Alüminyumun Benzersiz Yüzey Davranışı
Alüminyum özel bir durumdur çünkü havaya maruz kaldığında neredeyse anında doğal olarak bir oksit tabakası (Al₂O₃) oluşturur Bu oksit filmi ince, sert ve kimyasal olarak kararlıdır. Kaplama açısından bakıldığında, iki ucu keskin bir kılıçtır.
Olumlu tarafta, alüminyum oksit tabakası mekanik kilitlemeyi destekleyen yüksek enerjili bir yüzey sağlayarak kaplama yapışmasını artırabilir —eğer temiz, homojen ve uygun şekilde hazırlanmışsa. Olumsuz tarafta, kontrolsüz oksit büyümesi, yüzey kirlenmesi veya kalıntı işleme yağları yapışma mekanizmasını zayıflatabilir, ve kürleme sonrasında veya kullanım sırasında kabarcıklanma veya delaminasyona yol açabilir.
Bu nedenle alüminyum toz boya performansı ön işleme karşı son derece hassastır. Yağ giderme, dağlama ve dönüşüm kaplama gibi süreçler isteğe bağlı eklemeler değildir; elektrostatik biriktirme ve kürlemenin kararlı bir bağ ile sonuçlanmasını sağlamak için ayrılmaz parçalardır.
Mühendislik çıkarımı: toz boya alüminyum üzerinde oksit tabakasını aşarak değil, onu kontrol ederek. çalışır. Başarılı uygulama, kaplama fiziğini alüminyumun yüzey davranışıyla uyumlu hale getirmeyi gerektirir—potansiyel bir riski güvenilirlik avantajına dönüştürerek.
Toz Boya Alüminyum Nasıl Çalışır? Adım Adım Süreç
Alüminyum toz boya, kontrollü, çok aşamalı bir üretim sürecidir ve her adım yapışmayı, korozyon korumasını ve boyutsal tutarlılığı doğrudan etkiler. Herhangi bir aşamanın atlanması veya yetersiz kontrol edilmesi genellikle daha sonra düzeltilemeyecek arızalara yol açar. Aşağıda, sürecin pratik, mühendislik odaklı bir dökümü ve en çok önem taşıyan parametreler yer almaktadır.
Yüzey Hazırlığı: Temizleme, Kumlama ve Ön İşlem
Yüzey hazırlığı alüminyumun toz boyanmasında en kritik tek faktördür. CNC ile işlenmiş parçalar genellikle kaplama öncesinde giderilmesi gereken yağlar, soğutma sıvıları ve oksit kalıntıları taşır.
-
Yağ giderme ve temizleme yapışmayı engelleyecek işleme yağlarını ve kirleticileri uzaklaştırır.
-
Oksit giderme ve kontrollü pürüzlendirme kimyasal dağlama veya hafif aşındırıcı kumlama yoluyla elde edilir. Kumlama, mekanik kilitlenmeyi iyileştiren mikro ölçekli pürüzlülük oluşturur, ancak aşırı pürüzlülük kaplama homojenliğini azaltabilir.
-
Dönüşüm kaplamaları (fosfat, kromat veya modern kromsuz sistemler) alüminyum yüzeyi kimyasal olarak stabilize eder. Bu katmanlar korozyon direncini artırır ve toz bağlanması için tutarlı, yüksek enerjili bir yüzey sağlar.
Mühendislik açısından bakıldığında, ön işlem kozmetik değildir—uzun vadeli yapışma ve korozyon performansını tanımlar.
Elektrostatik Toz Uygulaması
Sırasında elektrostatik püskürtme, toz parçacıkları elektriksel olarak yüklenir ve topraklanmış alüminyum parçaya çekilir. Temel parametreler şunları içerir:
-
Tabanca-parça mesafesi ve uygulanan voltaj, bunlar biriktirme verimliliğini ve film kalınlığını etkiler.
-
Kaplama homojenliği, özellikle kenarlarda, girintilerde ve iç özelliklerde.
Karmaşık geometriler, Faraday kafesi etkisi, gibi zorluklar ortaya çıkarır; burada toz derin köşelere veya dar boşluklara ulaşmakta zorlanır. Deneyimli proses kontrolü—voltaj, püskürtme açısı ve geçiş sırasının ayarlanması—hassas parçalarda tutarlı kaplama elde etmek için esastır.
Kürleme: Sıcaklık ve Süre Kontrolü
Uygulamadan sonra parçalar, kaplamayı eritmek ve çapraz bağlamak için bir fırında kürlenir. Tipik kürleme sıcaklıkları 160–200 °C aralığındadır, bekleme süreleri hem parça kütlesi hem de kaplama kimyası ile tanımlanır.
-
Yetersiz kürleme zayıf çapraz bağlanma, azalmış sertlik ve zayıf korozyon koruması ile sonuçlanır.
-
Aşırı kürleme renk değişimi, gevrekleşme veya azalmış darbe direncine neden olabilir—ve ince alüminyum bölümleri deforme edebilir.
Mühendislik çıkarımı: alüminyumun toz boyanması şu durumda başarılı olur: yüzey hazırlığı, elektrostatik uygulama ve kürleme tek bir entegre proses olarak ele alındığında. Kontrollü parametreler—sadece kaplama seçimi değil—kaplamanın dayanıklı koruma ve üretim tutarlılığı sağlayıp sağlamadığını belirler.
Toz Boyama Alüminyuma Nasıl Bağlanır: Malzeme ve Arayüz Davranışı
Alüminyum üzerinde toz boyama yapışması tek bir mekanizma tarafından değil, alüminyum yüzeyin, oksit katmanının ve ön işlemle oluşturulan arayüzün birleşik davranışı. tarafından yönetilir. Bu, toz boyamanın en yaygın yanlış anlaşılan yönlerinden biridir—ve görsel olarak kabul edilebilir kaplamaların hizmette neden erken bozulabileceğinin önemli bir nedenidir.
Alüminyum Oksit ve Dönüşüm Kaplamalarının Rolü
Alüminyum asla gerçekten “çıplak” değildir. Havaya maruz kaldıktan saniyeler sonra ince, yoğun bir alüminyum oksit katmanı. oluşturur. Bu oksit kimyasal olarak stabildir ve ana metale sıkıca bağlıdır, bu da onu korozyon direnci için faydalı kılar—ancak kontrolsüz bırakılırsa sorunludur.
-
A stabil, homojen oksit katmanı kaplama yapışması için güvenilir bir temel oluşturabilir.
-
Bir düzensiz, kirletilmiş veya aşırı kalın oksit katmanı arayüzü zayıflatır ve özellikle termal döngüden sonra delaminasyonu teşvik eder.
İşte burada dönüşüm kaplamaları kritik bir mühendislik rolü oynar. Fosfat, kromat ve modern kromsuz işlemler yüzeyi basitçe “temizlemez”; oksit katmanını kimyasal olarak değiştirir ve stabilize eder, tutarlı yüzey kimyası ile kontrollü bir arayüz oluşturur. Sonuç:
-
Kaplama kusurlarında iyileştirilmiş korozyon direnci
-
Azaltılmış film altı korozyon yayılması
-
Üretim partileri arasında daha öngörülebilir yapışma
Üretim açısından bakıldığında, dönüşüm kaplamaları alüminyumu değişken bir alt tabakadan tekrarlanabilir bir kaplama platformuna dönüştürür.
Mekanik Kilitleme ile Kimyasal Bağlanma Karşılaştırması
Alüminyuma toz kaplama yapışması iki tamamlayıcı mekanizmaya dayanır:
-
Mekanik kilitleme Mikro ölçekte yüzey pürüzlülüğü—dağlama veya hafif kumlama ile oluşturulan—kürleme sırasında erimiş tozun yüzey vadilerine akmasını sağlar. Katılaştıktan sonra bu, fiziksel ankraj oluşturur. Ancak aşırı pürüzlülük hava hapsedebilir veya kaplama homojenliğini azaltabilir, bu nedenle kontrol esastır.
-
Kimyasal bağlanma ve yüzey enerjisi etkileri Kürleme sırasında etkili yapışma yüzey enerjisi ve ıslatma davranışına. bağlıdır. Doğru şekilde hazırlanmış bir alüminyum yüzey, erimiş tozun alt tabakaya eşit şekilde yayılmasını ve ıslatmasını sağlar. Zayıf yüzey enerjisi—genellikle kalıntı yağlar veya kararsız oksitlerden kaynaklanan—pürüzlülük kabul edilebilir görünse bile zayıf sınır tabakalarına yol açar.
Mühendislik bilgisi: Yapışma arızaları nadiren tek başına yetersiz pürüzlülükten kaynaklanır. Daha sıklıkla zayıf yüzey kimyası kontrolünden, kaynaklanır; burada mekanik kilitleme mevcuttur ancak kimyasal bağlanma zayıflamıştır.
Pratikte, alüminyum üzerinde dayanıklı toz kaplama, oksit kararlılığı, dönüşüm kaplama kimyası, yüzey pürüzlülüğü ve kürleme davranışı uyumlu olduğunda. elde edilir. Yapışmayı bir kaplama kalınlığı sorunu yerine bir arayüz mühendisliği problemi olarak ele almak, uzun vadeli performans ve üretim tutarlılığının anahtarıdır.
Toz Kaplama Alüminyumda Hangi Performans Avantajlarını Sağlar?
Doğru şekilde uygulandığında ve kürlendiğinde, toz kaplama ölçülebilir performans avantajları sunar; bu avantajlar alüminyumda görünümün çok ötesine geçer. Mühendislik açısından bakıldığında, bu avantajlar daha uzun hizmet ömrü, azaltılmış bakım ve üretim partileri arasında daha tutarlı davranışanlamına gelir—özellikle zorlu ortamlarda.
Korozyon Direnci ve Çevresel Dayanıklılık
Alüminyuma toz kaplama yapılmasının başlıca nedenlerinden biri gelişmiş korozyon direncidir. Alüminyumun doğal oksit tabakası temel koruma sağlasa da, klorür açısından zengin, nemli veya kirli ortamlarda bozulmaya karşı hassastır.
Doğru şekilde ön işleme tabi tutulmuş ve toz kaplanmış alüminyum sistemleri rutin olarak ASTM B117 tuz spreyi testinde yüzlerce ila binlerce saat, dayanır; bu, kaplama kimyasına ve kalınlığına bağlıdır. Daha da önemlisi, gerçek dünya dış mekan ve endüstriyel ortamlarında, toz kaplama sürekli bir bariyer görevi görerek nem girişini sınırlar, oksit bozulmasını yavaşlatır ve kenarlarda ve bağlantı elemanlarında film altı korozyon sürünmesini azaltır.
Mühendislik etkisi:
-
Dış mekan muhafazaları, çerçeveler ve yapısal parçalar için gelişmiş dayanıklılık
-
Sık muayene veya yeniden boyama ihtiyacının azalması
-
Kıyı, endüstriyel veya kimyasal maruziyet ortamlarında daha öngörülebilir performans
Aşınma Direnci ve Estetik Kararlılık
Toz kaplamalar tipik olarak sıvı boyalardan daha kalın ve daha dayanıklı bir film oluşturur. Alüminyum parçalar için yaygın kaplama kalınlıkları 60–120 μm aralığına düşer ve montaj ile servis sırasında aşınma, taşıma hasarı ve küçük darbelere karşı anlamlı direnç sağlar.
Mekanik dayanıklılığa ek olarak, toz kaplamalar mükemmel estetik kararlılık:
-
Büyük partiler arasında tutarlı renk ve parlaklık
-
Dış mekan kullanımı için iyi UV direnci
-
Küçük yüzey kusurlarını maskeleyen kararlı doku seçenekleri (pürüzsüz, mat, dokulu)
Uygulama içgörüsü: Toz kaplama, sık tutulan, kayma temasına maruz kalan veya görsel olarak öne çıkan alüminyum bileşenler—muhafazalar, paneller, braketler ve çerçeveler gibi—için çok uygundur; burada hem fonksiyonel dayanıklılık hem de görünüm koruması önemlidir.
Sonuç: Toz boyama, alüminyumu birleştirerek geliştirir korozyon koruması, mekanik dayanıklılık ve uzun vadeli görsel stabilite. Doğru ön işlem, kalınlık ve kürleme koşullarıyla belirtildiğinde, güvenilir bir mühendislik yüzey sistemi, haline gelir, sadece dekoratif bir kaplama değil.
Toz Boyama, Eloksal ve Islak Boyama ile Nasıl Karşılaştırılır?
Alüminyum parçalar için toz boyama, eloksal ve ıslak boyama yaygın olarak kullanılır—ancak bunlar çok farklı performans profilleri ve üretim etkileri sunar. Doğru prosesi seçmek, görünümün ötesine bakarak koruma seviyesi, proses sağlamlığı, maliyet yapısı ve üretim ölçeklenebilirliğini değerlendirmeyi gerektirir.
Performans ve Koruma Karşılaştırması
| Aspect | Toz Boya | Eloksal | Islak Boyama |
| Korozyon direnci | Yüksek (bariyer koruması; uygun ön işlemle mükemmel) | Yüksek (alüminyum ile bütünleşik oksit tabakası) | Orta ila yüksek (boya sistemine ve hazırlığa bağlıdır) |
| Mekanik koruma | Mükemmel (kalın, darbeye ve aşınmaya dayanıklı film) | Sınırlı (ince, sert ancak kırılgan tabaka) | Sınırlı ila orta (daha ince, daha yumuşak filmler) |
| Yüzey tutarlılığı | Çok tutarlı kalınlık (≈60–120 μm) | Çok ince ve tekdüze (≈5–25 μm) | Değişken; akma ve kalınlık varyasyonuna eğilimli |
Mühendislik perspektifinden, toz boyama en sağlam mekanik korumayı sağlar, bu da onu taşıma, montaj veya hafif aşınmaya maruz kalan parçalar için uygun kılar. Eloksal, boyutsal hassasiyet ve metal benzeri görünümün kritik olduğu yerlerde üstündür, ancak daha az darbe direnci sunar. Islak boyama kabul edilebilir koruma sağlayabilir ancak operatör becerisine ve çevresel kontrole daha duyarlıdır.
Maliyet, Çevresel ve Üretim Ödünleşimleri
Performansın ötesinde, üretim hususları genellikle nihai kararı yönlendirir:
-
VOC ve çevresel etki Toz boyama çözücü içermez ve neredeyse sıfır VOC yayar, uyumluluğu basitleştirir. Islak boyama çözücüler ve daha yüksek çevresel kontrol maliyetleri içerir. Eloksal kimyasal banyolar ve atık su arıtımı gerektirir ancak organik çözücülerden kaçınır.
-
Yeniden işleme ve onarım Toz boyama dayanıklıdır ancak nokta onarımı daha zordur; yeniden işleme genellikle sıyırma ve yeniden kaplama gerektirir. Islak boya rötuş için en kolaydır. Eloksal yüzeyler hasar gördükten sonra yerel olarak onarılamaz.
-
Parti üretim uygunluğu Toz boyama, parti ve hacim üretimi, ile yüksek düzeyde uyumludur, tekrarlanabilir kalite ve yüksek malzeme kullanımı sunar. Eloksal tekdüze parçalar için iyi ölçeklenir ancak alaşım bileşimine duyarlıdır. Islak boyama, değişkenlik ve yeniden işleme oranları nedeniyle daha az verimli ölçeklenir.
Karar rehberi:
-
Seçin toz boyama dayanıklılık, korozyon direnci ve üretim tutarlılığı öncelikli olduğunda.
-
Seçin anodizasyon sıkı toleranslar, metalik görünüm veya elektriksel yalıtım kritik olduğunda.
-
Seçin ıslak boyama düşük başlangıç maliyeti, renk esnekliği veya kolay onarım uzun vadeli dayanıklılıktan daha önemli olduğunda.
Tedarik ve mühendislik ekipleri için optimal seçim, fonksiyonel koruma, çevresel uyumluluk ve üretim verimliliğini dengeler—sadece ilk görünüm veya birim fiyat değil.
Toz Boyalı Alüminyum için Kalite Kontrol ve Test Standartları
Toz boyalı alüminyum parçalar için, kalite yalnızca görünümle doğrulanamaz. Pürüzsüz ve homojen bir yüzey, kaplama kalınlığı, yapışma veya ön işlem kalitesi yetersizse yine de erken bozulabilir. Sağlam kalite kontrol, standartlaştırılmış muayene ve test yöntemlerine dayanır ve kaplama performansını doğrudan servis gereksinimlerine bağlar.
Kalınlık, Yapışma ve Görsel Muayene
Kalite kontrol genellikle temel ancak kritik muayenelerle:
-
başlar. Kaplama kalınlığı ölçümü Kuru film kalınlığı genellikle manyetik veya girdap akımı ölçüm cihazları kullanılarak ölçülür. Alüminyum üzerinde tipik toz kaplama kalınlığı 60–120 μm (≈2,5–5 mil).
-
Çok ince: azalmış korozyon koruması ve erken aşınma
-
Çok kalın: zayıf kürlenme, kenar birikmesi ve boyutsal sorunlar
-
-
Yapışma testi (Çapraz kesim / Çapraz tarama) Bu çapraz kesim testi çizme ve bant çekme sonrasında kaplamanın alt tabakaya ne kadar iyi bağlandığını değerlendirir. Zayıf sonuçlar genellikle kaplama kimyası sorunlarından ziyade yetersiz yüzey hazırlığına veya kararsız oksit/dönüşüm katmanlarına işaret eder.
-
Görsel muayene İğne delikleri, portakal kabuğu, akmalar, ince kenarlar veya eksik kaplama gibi kusurları kontrol eder—özellikle Faraday kafesi etkisinden etkilenen köşeler ve girintili bölgelerde.
Bu muayeneler, süreç tutarlılığını ve anında kusur tespitini daha zaman alıcı dayanıklılık testlerinden önce sağlar.
Korozyon ve Dayanıklılık Testleri
Uzun vadeli performansı doğrulamak için, toz boyalı alüminyum sistemler çevresel ve mekanik testlere:
-
tabi tutulur. Tuz püskürtme testi gibi standartlara göre ASTM B117, yapılır; bu test korozyon direncini ve film altı sürünmeyi değerlendirir. Tuz püskürtme süresi saha ömrünün doğrudan bir göstergesi olmasa da, süreç karşılaştırması ve ön işlem doğrulaması.
-
için faydalıdır. Darbe ve bükme testleri Bu testler, deformasyon altında kaplama esnekliğini ve çatlama veya delaminasyon direncini değerlendirir. Zayıf performans genellikle aşırı kürlenme, aşırı film kalınlığı veya kırılgan kaplama formülasyonlarını ortaya koyar.
Mühendislik kontrol listesi çıkarımı:
-
Kalınlık, koruma potansiyelini
-
doğrular. Yapışma, arayüz kalitesini
-
doğrular. Korozyon ve mekanik testler, uzun vadeli güvenilirlik
doğrular. Tasarımcılar ve alıcılar için, hangi testlerin geçerli olduğunu—ve hangi kabul kriterlerine göre—belirtmek belirsizliği ve tedarikçi riskini azaltır. Üreticiler için tutarlı testler, yüzey hazırlığı, kaplama süreç kontrolü ve gerçek dünya performansı arasındaki döngüyü kapatır.
Etkili kalite kontrol, toz kaplamayı görsel bir yüzeyden doğrulanabilir, mühendislik sınıfı bir yüzey sistemine.
dönüştürür. Toz Boyama Alüminyumda Yaygın Kusurlar ve Bunları Önleme Yöntemleri
Alüminyum üzerindeki toz kaplama kusurları nadiren kaplama malzemesinin kendisinden kaynaklanır. Çoğu durumda bunlar yüzey durumu, hapsolmuş gazlar, elektrostatik biriktirme sınırları veya kürlenme kontrol hatası. sonucudur. Kök neden → süreç düzeltmesi ilişkisini anlamak, istikrarlı üretim ve tutarlı kalite için.
esastır. Kabarcıklanma (Gaz Çıkışı)
Kusur: Kürleme sırasında veya sonrasında ortaya çıkan kabarcıklar veya iğne delikleri. Temel neden: Isıtma sırasında alüminyum gözeneklerinden veya döküm kusurlarından salınan hapsolmuş gazlar (nem, yağlar). Bu durum döküm veya gözenekli alüminyum alaşımlarında yaygındır. Önleme:
-
Kullanım kapsamlı yağ alma ve kurutma kaplamadan önce
-
Uygulayın ön pişirme (gaz giderme pişirmesi) uçucu maddeleri uzaklaştırmak için
-
Seç gaz gidermeye dayanıklı toz formülasyonları
-
Gazları hapseden aşırı film kalınlığından kaçının
Soyulma / Delaminasyon
Kusur: Kaplama alüminyum alt tabakadan ayrılır, genellikle kürlemeden sonra veya kullanım sırasında. Temel neden: Yetersiz yüzey hazırlığı, kararsız oksit katmanları veya eksik dönüşüm kaplaması nedeniyle zayıf yapışma. Önleme:
-
Sağlayın uygun ön işlem (dağlama + dönüşüm kaplaması)
-
Hazırlık ve kaplama adımları arasında kirlenmeden kaçının
-
Doğrulayın çapraz kesim testi ile yapışma serbest bırakmadan önce
Portakal Kabuğu Etkisi
Kusur: Portakal kabuğuna benzeyen düzensiz, dokulu yüzey. Temel neden: Kürleme sırasında zayıf toz akışı ve düzleşme, genellikle yanlış viskozite, aşırı kalınlık veya uygun olmayan kürleme sıcaklığı ile ilişkilidir. Önleme:
-
Optimize edin kürleme sıcaklığı ve bekleme süresi
-
Kontrol film kalınlığı önerilen aralıkta
-
Alüminyum üzerinde daha pürüzsüz akış için formüle edilmiş tozlar kullanın
Düzensiz Kaplama / İnce Kenarlar
Kusur: Tutarsız kalınlık, özellikle köşelerde, girintilerde veya derin özelliklerde. Temel neden: Elektrostatik alan sınırlamaları (Faraday kafesi etkisi) ve zayıf püskürtme geometrisi. Önleme:
-
Ayarlayın tabanca voltajı, mesafe ve püskürtme açısı
-
Kullanım çok geçişli veya düşük voltajlı teknikler karmaşık geometri için
-
Parçaları şu şekilde tasarlayın: kaplamaya uygun yarıçaplar ve erişim
Mühendislik çıkarımı: Çoğu toz kaplama kusuru malzeme arızaları değil, süreç kontrol sorunlarıdır. Alüminyum üzerinde kararlı sonuçlar şunları uyumlu hale getirmeyi gerektirir: yüzey hazırlığı, elektrostatik uygulama ve kürleme davranışı. Önleyici kontrol her zaman sıyırma ve yeniden kaplamadan daha maliyet etkindir—özellikle hassas CNC işlenmiş parçalar için.
Toz Kaplamalı Alüminyum Parçalar için Tasarım ve Üretim Hususları
Toz kaplama düşünülmelidir parça tasarımı sırasında—işlemeden sonra değil. Özel CNC alüminyum parçalar için, tasarım amacı ile kaplama süreci arasındaki erken uyum, yeniden işlemeyi azaltır, toleransları korur ve teslim süresini kısaltır. Amaç, kaplamanın koruma ve görünüm sağlamasını sağlamaktır uyum veya işlevden ödün vermeden.
Toz Kaplama için Alüminyum Parçaların Tasarlanması
Temel geometrik özellikler kaplama kalitesini ve tutarlılığını etkiler:
-
Delikler ve dişler: Toz tüm açık yüzeylere kalınlık ekler. Küçük delikler, dişli özellikler ve hassas delikler maskelenmiş veya pay bırakılarak tasarlanmış. Genel bir kural olarak, şunu planlayın kaplanan yüzey başına +60–120 μm aksi belirtilmediği sürece.
-
Kenarlar ve köşeler: Keskin kenarlar daha az toz çeker ve ince kaplamaya eğilimlidir. küçük yarıçaplar veya pahlar eklemek kenar yapısını ve korozyon korumasını iyileştirir.
-
Maskeleme bölgeleri: Kaplama yapılmayacak alanları (elektrik kontakları, topraklama noktaları, pres geçmeleri) net bir şekilde tanımlayın. Belirsiz maskeleme talimatları yaygın bir hurda nedenidir.
-
Tolerans yığılması: Eşleşen parçalar için her iki bileşendeki kaplama kalınlığını hesaba katın. Geçme kritikse, belirtin kaplama sonrası işleme veya seçici maskeleme.
Tasarım çıkarımı: toz kaplama şunları tercih eder erişilebilir geometri, kontrollü kenarlar ve kasıtlı maskeleme. Süreç için tasarım yapmak hem kaliteyi hem de verimi artırır.
CNC İşleme Tedarikçileriyle Gereksinimleri İletme
Net iletişim kaplamayı bir riskten öngörülebilir bir operasyona dönüştürür:
-
Çizim notları: Kaplama tipini (toz), renk/dokuyu, hedef kalınlık aralığını, ve geçerli standartları belirtin. fonksiyonel yüzeyleri maskelenecek olarak tanımlayın.
-
Yüzey bitiş temeli: Kaplama öncesi yüzey gereksinimini belirtin (örn., işlenmiş halde vs. kumlanmış). Yüzey pürüzlülüğü kaplama görünümünü ve yapışmasını etkiler.
-
Sıra netliği: Süreç sırasını onaylayın—işleme → ön işlem → kaplama → kürleme—ve kaplama sonrası işlemleri not edin.
-
Kabul kriterleri: Anlaşmazlıkları önlemek için kalınlık, yapışma ve görünüm için muayene yöntemlerini tanımlayın.
Tedarik içgörüsü: CNC tedarikçilerini erken sürece dahil etmek gerçekçi toleranslar, doğru teklifler ve daha az iterasyon sağlar. Tasarım, işleme ve kaplama gereksinimleri uyumlu olduğunda, toz kaplanmış alüminyum parçalar tutarlı performans, görünüm ve maliyet kontrolü.
Özet: Alüminyum Toz Kaplama Üzerine Temel Mühendislik Çıkarımları
Alüminyum toz kaplama öncelikle bir yüzey mühendisliği sürecidir, sadece kozmetik bir bitiş değildir. Kaplama performansı büyük ölçüde uygun yüzey hazırlığına bağlıdır; buna temizleme, oksit kontrolü ve dönüşüm işlemleri dahildir ve bunlar yapışma ile uzun vadeli korozyon korumasını belirler. Alüminyumun doğal oksit tabakası ve alaşım varyasyonları, süreci yüzey durumuna ve süreç tutarlılığına karşı özellikle hassas hale getirir.
Güvenilir sonuçlar entegre bir üretim yaklaşımı gerektirir. Tasarım, işleme, ön işlem, kaplama ve kürleme; kaplama kalınlığını, yapışmayı ve dayanıklılığı kontrol etmek için uyumlu olmalıdır. Bu faktörler erken koordine edildiğinde, toz kaplama korumayı, hizmet ömrünü ve genel üretim verimliliğini artıran istikrarlı, tekrarlanabilir bir çözüm haline gelir.
Sıkça Sorulan Sorular
Tüm alüminyum alaşımları toz kaplanabilir mi?
Çoğu alüminyum alaşımı toz kaplanabilir, ancak kaplama performansı alaşım bileşimine ve yüzey durumuna bağlıdır. CNC işlemede yaygın olarak kullanılan dövme alaşımları (5xxx, 6xxx ve 7xxx serileri gibi) uygun ön işlemden sonra genellikle iyi kaplanır. Bazı döküm alüminyum alaşımları daha yüksek gözeneklilik veya silikon içeriği barındırır; bu da ön pişirme ve dikkatli hazırlık yapılmadıkça gaz çıkışı ve kabarcık riskini artırır. Mühendislik açısından, alaşım seçimi toz kaplamanın temelde mümkün olup olmadığını değil, süreç kontrol gereksinimlerini etkiler.
Alüminyum parçalarda toz kaplama ne kadar kalındır?
Alüminyum üzerinde tipik toz kaplama kalınlığı 60 ila 120 μm (yaklaşık 2,5–5 mil) arasındadır. Bu kalınlık korozyon koruması, mekanik dayanıklılık ve görünüm arasında bir denge sağlar. Daha ince kaplamalar korumayı azaltabilirken, aşırı kalınlık kürleme sorunlarına, kenar birikmesine veya tolerans problemlerine yol açabilir. Kalınlık her zaman tek bir değer olarak değil, bir aralık olarak belirtilmelidir.
Toz kaplama alüminyum toleranslarını etkiler mi?
Evet. Toz kaplama açık yüzeylere eşit şekilde malzeme ekler ve bu da boyutsal toleransın bir kısmını tüketebilir. Delikler, dişler veya eşleşen yüzeyler gibi hassas özellikler için tasarımcılar kaplama kalınlığını hesaba katmalı, maskeleme belirtmeli veya kaplama sonrası işleme planlamalıdır. Bu etkiyi göz ardı etmek, kaplanmış alüminyum parçalarda geçme ve montaj sorunlarının yaygın bir nedenidir.
Toz kaplama dış mekan alüminyum parçalar için uygun mu?
Evet. Toz kaplama, güçlü korozyon direnci, UV stabilitesi ve dayanıklılığı nedeniyle dış mekan alüminyum bileşenleri için yaygın olarak kullanılır. Uygun ön işlem ve uygun kaplama kimyası ile birleştirildiğinde, toz kaplanmış alüminyum nemli, kıyı ve endüstriyel ortamlarda iyi performans gösterir. Yaygın olarak muhafazalar, çerçeveler, mimari bileşenler ve harici ekipman kasaları için kullanılır.
Toz kaplanmış alüminyum yeniden işlenebilir veya onarılabilir mi?
Toz kaplanmış alüminyum yeniden işlenebilir, ancak onarımlar ıslak boyaya göre daha zahmetlidir. Küçük kusurlar yerel sıyırma ve yeniden kaplama ile düzeltilebilir, ancak nokta rötuşlar genellikle görünür. Kritik kozmetik veya fonksiyonel parçalar için genellikle tam sıyırma ve yeniden kaplama önerilir. Bu nedenle, uygun tasarım ve süreç kontrolü yoluyla kusur önleme, kaplama sonrası onarımdan çok daha maliyet etkindir.


