
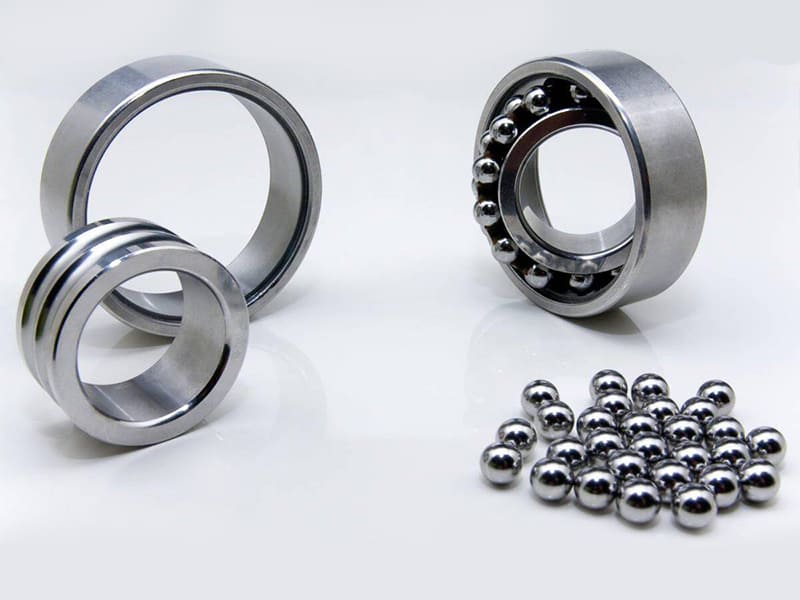
Ein Hersteller von Präzisionslagern stellt bei Laufringen für Rillenkugellager von der Stahlsorte 4140 auf 52100 um. Die Laufringe aus 4140 mit einer Härte von HRC 32 weisen nach 8.000 Stunden Dauerbetrieb messbaren Laufbahnverschleiß auf – die Oberflächenbeschädigung verursacht Vibrationen und Geräusche. Im Gegensatz dazu laufen 52100-Laufringe, die auf HRC 62 wärmebehandelt und mit supergeschliffenen Laufbahnen (Ra 0,1 µm) versehen sind, mehr als 45.000 Stunden, bevor messbarer Verschleiß auftritt – eine 5,6-fache Verlängerung der Lebensdauer. Dieser Leistungsunterschied ist ausschließlich auf den höheren Kohlenstoffgehalt von 52100 zurückzuführen (~1,01 TP17T gegenüber ~0,401 TP17T bei 4140), der die Bildung feiner Chromkarbide in einer gehärteten martensitischen Matrix ermöglicht – wodurch eine Oberfläche entsteht, die der Rollkontakt-Ermüdung weitaus besser widersteht, als dies bei legierten Stählen mit mittlerem Kohlenstoffgehalt möglich ist. Wir empfehlen 52100 für Lager und hochverschleißfeste, bearbeitete Bauteile, wenn Rollkontaktermüdung oder abrasiver Verschleiß die vorherrschende Versagensart ist. 52100-Stahl (AISI 52100 / EN 100Cr6) ist ein hochkohlenstoffhaltiger Chromlegierungsstahl, der speziell für hohe Härte (~60–67 HRC), außergewöhnliche Verschleißfestigkeit und hervorragende Lebensdauer bei Rollkontaktermüdung entwickelt wurde – der Standard-Lagerstahl, der in der Automobilindustrie, der Luft- und Raumfahrt, im Maschinenbau und bei Präzisionsgeräten zum Einsatz kommt.
Dieser Leitfaden behandelt die Zusammensetzung, die mechanischen und physikalischen Eigenschaften, den Wärmebehandlungsprozess, die Zerspanbarkeit und Überlegungen zu CNC, Anwendungsbereiche, Vorteile und Einschränkungen, einen Vergleich mit D2, 440C und 4140, Kostenfaktoren sowie einen praktischen Entscheidungsrahmen.
Chemische Zusammensetzung
| Element | Reichweite | Funktion |
|---|---|---|
| Kohlenstoff (C) | 0.98–1.10% | Hohe Härte, Karbidbildung |
| Chrom (Cr) | 1.30–1.60% | Härtbarkeit, Karbidstabilität |
| Mangan (Mn) | 0.25–0.45% | Härtbarkeit, Desoxidation |
| Silizium (Si) | 0.15–0.30% | Festigkeit, Desoxidation |
| Phosphor (P) | ≤0,025% | Kontrollierte Verunreinigung |
| Schwefel (S) | ≤0,025% | Kontrollierte Verunreinigung |
Die Kombination aus ~1,01 TP17T Kohlenstoff und ~1,51 TP17T Chrom macht den Stahl 52100 unter den Konstruktionsstählen einzigartig. Kohlenstoff in dieser Konzentration bildet reichlich Karbide – sowohl Eisenkarbide als auch chromreiche (Fe,Cr)₃C-Partikel. Diese feinen, harten Karbide, die nach der Wärmebehandlung in eine martensitische Matrix eingebettet sind, sorgen für die Oberflächenhärte und die Rollkontakt-Ermüdungsbeständigkeit, die die Leistungsmerkmale von Lagerstahl ausmachen.
Wichtige Unterscheidung: Der Chromgehalt von ~1,5% bei 52100 verbessert die Härtbarkeit und die Karbidstabilität, liegt jedoch weit unter dem für die Passivierung von Edelstahl erforderlichen Mindestwert von ~10,5%. 52100 ist nicht korrosionsbeständig – in feuchten Umgebungen sind Schmierung oder Schutzbeschichtungen erforderlich. Basierend auf unseren Produktionsdaten lassen sich etwa 15% der von uns untersuchten Ausfälle bei 52100-Bauteilen auf Korrosion aufgrund unzureichender Schmierung oder ungeeigneter Lagerbedingungen zurückführen und nicht auf mechanischen Verschleiß – dies ist die am besten vermeidbare Ausfallursache bei diesem Werkstoff.
Eigenschaften
| Eigentum | Wert | Technik Bedeutung |
|---|---|---|
| Dichte | ~7,81 g/cm³ | Standarddichte von Stahl |
| Elastizitätsmodul | 190–210 GPa | Hohe Steifigkeit, minimale Durchbiegung |
| Härte (wärmebehandelt) | ~60–67 HRC | Außergewöhnliche Verschleißfestigkeit |
| Wärmeleitfähigkeit | ~46,6 W/m·K | Mäßige Wärmeübertragung |
| Bearbeitbarkeit | ~40% (im Vergleich zu zerspanungsfreundlichem Werkstoff) | Schwierig, besonders hartnäckig |
| Korrosionsbeständigkeit | Begrenzt | Nicht rostfrei, muss geschützt werden |
Härte und Verschleiß (Kernkompetenz)
Nach dem Härten und Anlassen erreicht 52100 einen Härtewert von 60–67 HRC – einer der höchsten Werte unter allen Konstruktionsstählen. Feine Chromkarbide sorgen für eine hervorragende Abriebfestigkeit und Oberflächenbeständigkeit. Dank dieser Kombination können Lagerlaufbahnen, Rollen und Kugeln Millionen von Belastungszyklen unter hohem Anpressdruck standhalten, ohne dass eine messbare Verschlechterung der Oberfläche auftritt.
Ermüdung durch Wälzkontakt
Der wichtigste technische Vorteil von 52100. Eine saubere Mikrostruktur (wenig Einschlüsse) in Verbindung mit hoher Härte und feiner Karbidverteilung verhindert die Rissbildung unter zyklischer hertzscher Kontaktbelastung. Aus diesem Grund dominiert 52100 die Lagerindustrie – die Ermüdungslebensdauer unter Rollkontakt ist der wichtigste Leistungskennwert für Lager, und kein anderer Stahl zu vergleichbaren Kosten erreicht die Leistung von 52100 in diesem Bereich.
Einschränkungen
Nicht korrosionsbeständig (erfordert Schmierung/Beschichtung). Schlechte Schweißbarkeit (hoher Kohlenstoffgehalt → Rissbildung in der Wärmeeinflusszone). Im Vergleich zu legierten Stählen mit mittlerem Kohlenstoffgehalt eingeschränkte Duktilität und Zähigkeit.
Wärmebehandlung
Durch die Wärmebehandlung wird 52100 von einem zerspanbaren, weichen Zustand in einen hochleistungsfähigen, gehärteten Werkstoff umgewandelt. Jede Eigenschaft – Härte, Ermüdungslebensdauer, Maßhaltigkeit – hängt von der richtigen Steuerung der Wärmebehandlung ab.
| Schritt | Temperatur | Zweck | Ergebnis |
|---|---|---|---|
| Kugelglühen | ~750–800 °C | Zum Bearbeiten weich machen | ~HB 180–220 |
| Austenitisierung | 800–840 °C | Karbide in Austenit auflösen | Regelt die Endhärte |
| Ölabschreckung | — | Martensit bilden | ~64–67 HRC maximal |
| Anlassen | 150–200 °C | Stress abbauen, Haarbruch reduzieren | ~60–64 HRC (Betriebshärte) |
| Kryogen (optional) | −80 bis −196 °C | Umwandlung von Restaustenit | +1–2 HRC, verbesserte Stabilität |
Austenitisierung löst einen Teil der Karbide auf – eine zu niedrige Temperatur führt zu unzureichender Härte, eine zu hohe Temperatur verursacht Kornwachstum und eine verminderte Zähigkeit. Abschrecken In Öl bildet sich die harte martensitische Struktur. Anlassen Bei 150–200 °C ist dies entscheidend – es verringert die Sprödigkeit und baut innere Spannungen ab, während gleichzeitig eine hohe Härte erhalten bleibt. Bei den meisten Lageranwendungen wird nach dem Anlassen ein Härtewert von 60–64 HRC angestrebt.
Kryobehandlung wandelt den Restaustenit in Martensit um – wodurch die Maßhaltigkeit verbessert und die Härte um 1–2 HRC erhöht wird. Unverzichtbar für Präzisionslagerringe und Spindeln, bei denen Maßabweichungen im Submikronbereich nicht akzeptabel sind. Eine häufig auftretende Fehlerquelle: Der Verzicht auf die kryogene Behandlung von Präzisionslagerringen aus Kostengründen – was später zu Maßinstabilität führt, da sich der Restaustenit während des Betriebs langsam umwandelt und so Monate nach dem Einbau Passungs- und Geräuschprobleme verursacht.
Hauptrisiko: Verformungen beim Abschrecken. Asymmetrische oder dünnwandige Teile sind besonders anfällig. Bei der Konstruktion muss eine Schleifzugabe (in der Regel 0,2–0,5 mm pro Seite) vorgesehen werden, um die Geometrie nach dem Abschrecken zu korrigieren.
Bearbeitbarkeit und CNC
Prozessablauf (Branchenstandard)
Grobbearbeitung (geglüht/sphäroidisiert, ~HB 180–220) → Wärmebehandlung (Härten + Anlassen auf 60–64 HRC) → Endbearbeitung durch Schleifen oder Hartdrehen (CBN-/Keramikwerkzeuge).
Diese Bearbeitungsfolge ist für Präzisionsteile nach 52100 unverzichtbar. Eine Bearbeitung nach dem Härten mit herkömmlichen Hartmetallwerkzeugen ist bei Härtegraden über 55 HRC nicht praktikabel – das Material zerstört die Schneidkanten sehr schnell.
Bearbeitung im geglühten Zustand
Lässt sich mit Hartmetallwerkzeugen bei ~40% in der gleichen Geschwindigkeit wie schnellschneidende Stähle bearbeiten. Chromkarbide wirken selbst im weichen Zustand abrasiv – der Werkzeugverschleiß ist höher als bei vergleichbaren Kohlenstoffstählen. Bei allen Präzisionsmerkmalen ist ein Schleifzuschlag vorzusehen.
Oberflächenbehandlung im gehärteten Zustand
Das Schleifen ist das Standardverfahren zur Endbearbeitung von Lagerlaufbahnen – dabei wird eine Rauheit von Ra ≤ 0,4 µm bei hervorragender geometrischer Genauigkeit erreicht. Das Hartdrehen mit CBN-Einsätzen ist eine Alternative für bestimmte Geometrien, erfordert jedoch eine starre Maschineneinrichtung und eine sorgfältige Parametersteuerung. Das Superfinishing (Ra ≤ 0,1 µm) wird für hochwertige Lagerlaufbahnen eingesetzt. Nach unseren Erfahrungen in der Fertigung hat die Oberflächenintegrität von 52100-Lagerlaufbahnen (Restspannungsprofil, Fehlen von Anlauffarben) einen größeren Einfluss auf die Ermüdungslebensdauer als die letzten 1–2 HRC an Härte – Schleifparameter müssen ebenso sorgfältig kontrolliert werden wie die Parameter der Wärmebehandlung.
Anwendungen
| Anwendung | Typische Bauteile | Warum 52100? |
|---|---|---|
| Lager | Bälle, Rennen, Rollen | Ermüdungsfestigkeit bei Rollkontakt |
| Maschinen | Wellen, Hülsen, Buchsen | Verschleißfestigkeit + Formstabilität |
| Automobil | Radlager, Getrieberollen | Zyklische Belastung + Hochgeschwindigkeitskontakt |
| Luft- und Raumfahrt | Präzisions-Drehbaugruppen | Zuverlässigkeit + Ermüdungsfestigkeit |
| Werkzeugbau | Verschleißplatten, Stempel, Matrizen | Hohe Härte + Abriebfestigkeit |
| Industriell | Zahnräder, Führungsstifte, Spindeln | Hohe Kontaktbelastbarkeit |
Lager sind die wichtigste und charakteristische Anwendung – 52100 ist der weltweite Standard für Kugel- und Rollenlagerkomponenten. Das gesamte Eigenschaftenprofil des Werkstoffs (hohe Härte, feine Karbide, Ermüdungsbeständigkeit, Maßhaltigkeit) ist für diesen Anwendungsfall optimiert. Andere Anwendungsbereiche (Wellen, Werkzeuge, Zahnräder) nutzen dieselben Eigenschaften, wenn Roll- oder Gleitkontakt unter hoher Beanspruchung die Hauptursache für Versagen ist.
Vorteile und Einschränkungen
| Vorteile | Einschränkungen |
|---|---|
| Hohe Härte (60–67 HRC) | Nicht korrosionsbeständig |
| Hervorragende Verschleißfestigkeit | Nach dem Härten schwer zu bearbeiten |
| Hervorragende Rollermüdungslebensdauer | Schlechte Schweißbarkeit (hoher Kohlenstoffgehalt) |
| Gute Dimensionsstabilität | Gefahr von Sprödigkeit bei Überhärtung |
| Bewährtes Lagerwerkstoff | Risiko von Verformungen durch Wärmebehandlung |
52100 im Vergleich zu D2, 440C, 4140
| Material | Am besten für | Korrosion | Abnutzung | Zähheit |
|---|---|---|---|---|
| 52100 | Lager, Rollermüdung | Niedrig | Hoch | Mäßig |
| D2 | Matrizen, Schneidwerkzeuge | Mäßig | Sehr hoch | Unter |
| 440C | Korrosionsbeständige Lager | Hoch | Hoch | Mäßig |
| 4140 | Strukturelle Belastung, Stoßbelastung | Niedrig | Mäßig | Hoch |
52100 gegen D2: Beide sind hochfeste, verschleißfeste Stähle. Der Chromgehalt von D2 (~12%) sorgt für größere Karbide und damit für eine hervorragende Abriebfestigkeit bei Schneid- und Stanzanwendungen. Die feinere Karbidstruktur von 52100 bietet eine bessere Rollkontakt-Ermüdungsfestigkeit – die entscheidende Kennzahl für Lager. Rollkontakt → 52100. Abrasives Schneiden → D2.
52100 vs. 440C: 440C ist rostfrei (~16–18% Cr) – und bietet eine hervorragende Korrosionsbeständigkeit, die 52100 nicht aufweist. 52100 bietet eine bessere Ermüdungslebensdauer und geringere Kosten in geschmierten, kontrollierten Umgebungen. Trocken/korrosiv → 440C. Geschmiert/kontrolliert → 52100.
52100 gegen 4140: Völlig unterschiedliche Leistungsklassen. 4140 bietet höhere Zähigkeit und Schlagfestigkeit bei geringerer Härte (typischerweise ~28–35 HRC). 52100 bietet höhere Härte und Verschleißfestigkeit bei geringerer Zähigkeit. Verschleiß + Ermüdung → 52100. Schlagbeanspruchung + strukturelle Beanspruchung → 4140. Basierend auf unseren Produktionsdaten sind etwa 25% der bei uns eingehenden Anfragen für 52100 besser mit 4140 bedient – die Anwendung beinhaltet eher strukturelle Beanspruchung als Kontaktverschleiß, und 4140 liefert angemessene Leistung bei deutlich geringeren Kosten für Wärmebehandlung und Endbearbeitung.
Kosten
Die Rohstoffkosten sind moderat – vergleichbar mit denen anderer legierter Stähle. Die Gesamtkosten für Präzisionsbauteile aus 52100 werden jedoch durch die Bearbeitung bestimmt: Wärmebehandlung (Abschrecken + Anlassen + optional Kryobehandlung), Schleifen/Superfinish und Qualitätsprüfung (Härte, Oberflächenbeschaffenheit, Maßhaltigkeit) machen in der Regel 50–70% der Kosten für das Fertigteil aus. Der Materialanteil beträgt oft weniger als 30–40% der Gesamtkosten.
Kostenbegründung: 52100 ist wirtschaftlich, wenn Verschleiß und Ermüdungslebensdauer die Lebenszykluskosten bestimmen. Ein Lagerlaufring, dessen Herstellung 30% mehr kostet, der aber fünfmal länger hält, sorgt für deutlich niedrigere Kosten pro Betriebsstunde. Für allgemeine Bauteile ohne Anforderungen an die Kontaktermüdung ist 52100 überdimensioniert – 4140 oder ein gleichwertiger legierter Stahl mit mittlerem Kohlenstoffgehalt bietet eine ausreichende Leistung bei geringeren Gesamtkosten.
Entscheidungshilfe
| Anforderung | Wählen Sie |
|---|---|
| Ermüdung durch Wälzkontakt (Lager) | 52100 |
| Hoher abrasiver Verschleiß (Matrizen, Werkzeuge) | D2 |
| Korrosionsbeständiges Lager | 440C |
| Festigkeit + Schlagfestigkeit | 4140 / 4340 |
| Präzisionsdrehteile | 52100 (mit Schleifen) |
| Schweißkonstruktion | 52100 vermeiden → 4140 verwenden |
Entscheidungslogik: Beginnen Sie mit dem Ausfallmodus → Wälz- oder Oberflächenverschleiß = 52100. Korrosionsrisiko = 440C. Stoßbelastung/strukturelle Beanspruchung = 4140. Abrasives Schneiden = D2. Wenn 52100 ausgewählt wird, planen Sie die gesamte Prozesskette: Weichbearbeitung → Wärmebehandlung → Schleifen → Prüfung.
Schlussfolgerung
Stahl 52100 ist der Industriestandard unter den Lagermaterialien – entwickelt für hohe Härte (60–67 HRC), außergewöhnliche Rollkontakt-Ermüdungsbeständigkeit und hervorragende Verschleißfestigkeit dank seiner Zusammensetzung aus ca. 1,01 TP17T Kohlenstoff und ca. 1,51 TP17T Chrom. Seine Leistungsfähigkeit hängt vollständig von einer kontrollierten Wärmebehandlung und einer präzisen Endbearbeitung ab – das Material allein liefert ohne die richtige Verarbeitung keine Ergebnisse.
52100 ist kein Allzweckstahl. Er ist nicht korrosionsbeständig, nicht schweißbar und für Bauteile ohne Anforderungen an die Kontaktermüdung nicht kosteneffizient. Wenn Rollkontakt, Oberflächenverschleiß und Ermüdungslebensdauer die Hauptursachen für den Versagen sind, kann kein anderer Stahl zu vergleichbaren Kosten mit der Leistung von 52100 mithalten. Benötigen Sie Unterstützung bei der Auslegung von 52100 für Lager oder verschleißkritische Bauteile? [Wenden Sie sich an unser Ingenieurteam], um Unterstützung bei der Werkstoffauswahl, der Planung der Wärmebehandlung und der Fertigung zu erhalten.
FAQ
Was ist 52100-Stahl?
Chromlegierter Stahl mit hohem Kohlenstoffgehalt (~1,0% C, ~1,5% Cr), der für Lager und verschleißkritische Bauteile entwickelt wurde. Erreicht nach der Wärmebehandlung eine Härte von 60–67 HRC. Wird auch als 100Cr6 (europäische Norm) bezeichnet. Der weltweite Standard für Komponenten von Kugel- und Rollenlagern.
Ist 52100 rostfrei?
Nein – Der Chromgehalt von ~1,51 TP17T liegt weit unter dem für die Passivierung von Edelstahl erforderlichen Mindestwert von ~10,51 TP17T. In feuchten Umgebungen ist eine Schmierung oder Beschichtung erforderlich. Für korrosionsbeständige Lageranwendungen sollten Sie stattdessen Edelstahl 440C in Betracht ziehen.
Wie schwer ist 52100?
60–67 HRC nach ordnungsgemäßer Abschreckung und Anlassung. Bei den meisten Lageranwendungen wird ein Härtebereich von 60–64 HRC angestrebt, um ein optimales Verhältnis zwischen Härte und Zähigkeit zu erzielen. Die Härte hängt von der Austenitisierungstemperatur, dem Abschreckverfahren und den Anlassparametern ab.
Lässt sich 52100 leicht bearbeiten?
Im geglühten Zustand mäßig schwer zu bearbeiten (~40% im Vergleich zu Automatenstahl). Nach dem Härten (>60 HRC) ist eine konventionelle Bearbeitung nicht mehr praktikabel – es ist ein Schleifen oder Hartdrehen mit CBN-Werkzeugen erforderlich. Standardverfahren: Weichbearbeitung → Wärmebehandlung → Schleifen.
Wann sollte ich mich für 52100 statt für 4140 entscheiden?
52100 für Ermüdung durch Wälzkontakt und Oberflächenverschleiß (Lager, Rollen, Verschleißhülsen). 4140 für Festigkeit, Schlagzähigkeit und Anwendungen, die Schweißen erfordern. Unterschiedliche Versagensarten → unterschiedliche Stahlsorten.


