
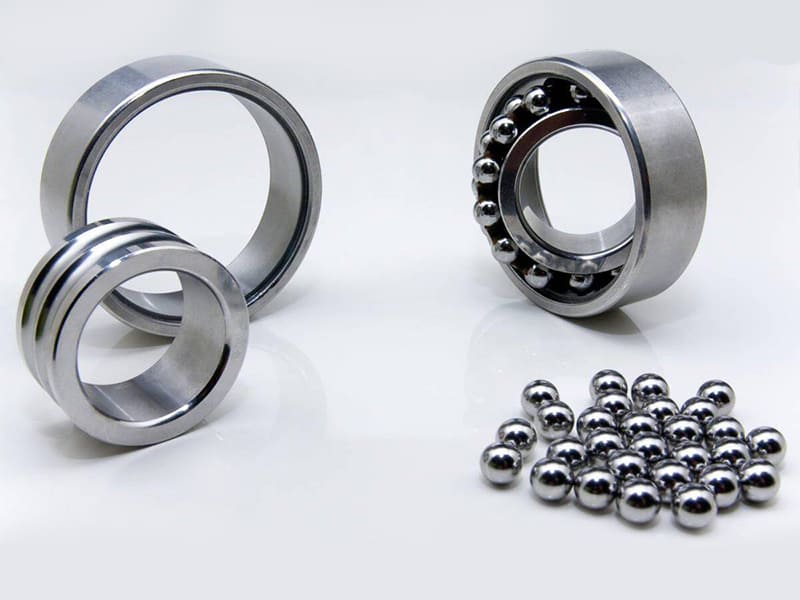
Un fabricante de rodamientos de precisión cambia el acero aleado 4140 por el 52100 para las pistas de los rodamientos de bolas de ranura profunda. Las pistas de 4140 con una dureza HRC 32 presentan un desgaste apreciable tras 8.000 horas de funcionamiento continuo; la degradación de la superficie genera vibraciones y ruido. Por el contrario, las pistas de 52100, sometidas a un tratamiento térmico hasta HRC 62 y con superficies de rodadura superacabadas (Ra 0,1 µm), funcionan más de 45 000 horas antes de que aparezca un desgaste apreciable, lo que supone una mejora de 5,6 veces en la vida útil. Esta diferencia de rendimiento se debe íntegramente al mayor contenido en carbono del 52100 (~1,01 TP17T frente al ~0,401 TP17T del 4140), lo que permite la formación de finos carburos de cromo en una matriz martensítica endurecida, creando así una superficie que resiste la fatiga por contacto rodante mucho más allá de lo que pueden alcanzar los aceros aleados de carbono medio. Recomendamos el 52100 para rodamientos y componentes mecanizados CNC sometidos a un alto desgaste cuando la fatiga por contacto rodante o el desgaste abrasivo son los principales modos de fallo. El acero 52100 (AISI 52100 / EN 100Cr6) es un acero de aleación de cromo con alto contenido en carbono diseñado específicamente para ofrecer una dureza elevada (aprox. 60–67 HRC), una resistencia excepcional al desgaste y una vida útil sobresaliente frente a la fatiga por contacto rodante; es el acero estándar para rodamientos utilizado en los sectores de la automoción, la aeronáutica, la maquinaria industrial y los equipos de precisión.
Esta guía aborda la composición, las propiedades mecánicas y físicas, el proceso de tratamiento térmico, la mecanizabilidad y las consideraciones relativas al CNC, las aplicaciones, las ventajas y limitaciones, la comparación con los aceros D2, 440C y 4140, los factores de coste y un marco práctico para la toma de decisiones.
Composición química
| Elemento | Gama | Función |
|---|---|---|
| Carbono (C) | 0.98–1.10% | Alta dureza, formación de carburos |
| Cromo (Cr) | 1.30–1.60% | Capacidad de templado, estabilidad de los carburos |
| Manganeso (Mn) | 0.25–0.45% | Templabilidad, desoxidación |
| Silicio (Si) | 0.15–0.30% | Resistencia, desoxidación |
| Fósforo (P) | ≤0,025% | Impureza controlada |
| Azufre (S) | ≤0,025% | Impureza controlada |
La combinación de ~1,01 TP17T de carbono + ~1,51 TP17T de cromo es lo que hace que el 52100 sea único entre los aceros de ingeniería. El carbono en este nivel forma abundantes carburos, tanto carburos de hierro como partículas de (Fe,Cr)₃C ricas en cromo. Estos carburos finos y duros, incrustados en una matriz martensítica tras el tratamiento térmico, proporcionan la dureza superficial y la resistencia a la fatiga por contacto rodante que definen el rendimiento propio de los rodamientos.
Distinción importante: El contenido de cromo de ~1,5% del 52100 mejora la templabilidad y la estabilidad de los carburos, pero está muy por debajo del mínimo de ~10,5% necesario para la pasivación del acero inoxidable. El 52100 no es resistente a la corrosión, por lo que requiere lubricación o recubrimientos protectores en entornos húmedos. Según nuestros datos de producción, aproximadamente el 15% de los fallos en piezas de 52100 que investigamos se deben a la corrosión provocada por una lubricación o unas condiciones de almacenamiento inadecuadas, más que al desgaste mecánico, lo que constituye el modo de fallo más evitable para este material.
Características
| Propiedad | Valor | Ingeniería Significado |
|---|---|---|
| Densidad | ~7,81 g/cm³ | Densidad estándar del acero |
| Módulo de elasticidad | 190–210 GPa | Alta rigidez, deformación mínima |
| Dureza (tras el tratamiento térmico) | ~60–67 HRC | Resistencia excepcional al desgaste |
| Conductividad térmica | ~46,6 W/m·K | Transferencia de calor moderada |
| Maquinabilidad | ~40% (frente al de corte libre) | Difícil, sobre todo para los más curtidos |
| Resistencia a la corrosión | Limitado | No es de acero inoxidable, necesita protección |
Dureza y desgaste (ventaja clave)
Tras el temple y el revenido, el acero 52100 alcanza una dureza de 60-67 HRC, una de las más altas entre todos los aceros para ingeniería. Los carburos finos de cromo proporcionan una resistencia a la abrasión y una durabilidad superficial superiores. Esta combinación permite que las pistas de rodamiento, los rodillos y las bolas soporten millones de ciclos de esfuerzo bajo una elevada presión de contacto sin que se produzca una degradación superficial apreciable.
Fatiga por contacto rodante
El principal valor técnico del 52100. Su microestructura limpia (bajo contenido en inclusiones), combinada con una elevada dureza y una distribución fina de los carburos, resiste la aparición de grietas bajo tensiones cíclicas de contacto hertzianas. Por eso el 52100 domina el sector de los rodamientos: la vida útil a fatiga bajo contacto rodante es el parámetro de rendimiento más crítico para los rodamientos, y ningún otro acero de coste comparable iguala el rendimiento del 52100 en este ámbito.
Limitaciones
No es resistente a la corrosión (requiere lubricación o recubrimiento). Sueldeabilidad deficiente (alto contenido en carbono → fisuración en la zona afectada por el calor). Ductilidad y tenacidad limitadas en comparación con los aceros aleados de carbono medio.
Tratamiento térmico
El tratamiento térmico transforma el acero 52100, que pasa de ser un material blando y mecanizable a un material endurecido de alto rendimiento. Todas sus propiedades —dureza, resistencia a la fatiga, estabilidad dimensional— dependen de un control adecuado del tratamiento térmico.
| Paso | Temperatura | Propósito | Resultado |
|---|---|---|---|
| Recocido esferoidal | ~750–800 °C | Ablandar para el mecanizado | ~HB 180–220 |
| Austenitización | 800-840 °C | Disolver los carburos en la austenita | Controla la dureza final |
| Templado en aceite | — | Formar martensita | ~64–67 HRC como máximo |
| Templado | 150–200 °C | Alivia el estrés y reduce la fragilidad | ~60–64 HRC (en servicio) |
| Criogénico (opcional) | de −80 a −196 °C | Convertir la austenita residual | +1–2 HRC, mayor estabilidad |
Austenitización disuelve parte de los carburos: una temperatura demasiado baja da lugar a una dureza insuficiente, mientras que una temperatura demasiado alta provoca el crecimiento del grano y una menor tenacidad. Templado en aceite forma la estructura martensítica dura. Templado a una temperatura de entre 150 y 200 °C es fundamental, ya que reduce la fragilidad y alivia las tensiones internas, al tiempo que mantiene una dureza elevada. La mayoría de las aplicaciones de rodamientos tienen como objetivo alcanzar una dureza de entre 60 y 64 HRC tras el revenido.
Tratamiento criogénico Convierte la austenita retenida en martensita, lo que mejora la estabilidad dimensional y aumenta la dureza entre 1 y 2 HRC. Es esencial para las pistas de rodamientos de precisión y los husillos, donde no se puede tolerar una desviación dimensional inferior a una micra. Un error habitual que observamos es omitir el tratamiento criogénico en las pistas de rodamientos de precisión para ahorrar costes, lo que provoca inestabilidad dimensional a medida que la austenita retenida se transforma lentamente durante el uso, causando problemas de ajuste y ruido meses después de la instalación.
Riesgo principal: Deformación durante el temple. Las piezas asimétricas o de sección delgada son especialmente vulnerables. El diseño debe incluir un margen de rectificado (normalmente de 0,2 a 0,5 mm por cada lado) para corregir la geometría tras el temple.
Mecanizabilidad y CNC
Ruta del proceso (norma del sector)
Mecanizado en bruto (recocido/esferoidizado, ~HB 180–220) → Tratamiento térmico (templado + revenido a 60–64 HRC) → Acabado mediante rectificado o torneado en duro (herramientas de CBN/cerámicas).
Esta secuencia es imprescindible para las piezas de precisión 52100. El mecanizado tras el endurecimiento con herramientas convencionales de metal duro no resulta viable por encima de 55 HRC, ya que el material desgasta rápidamente los filos de corte.
Mecanizado en estado recocido
Se puede mecanizar con herramientas de metal duro a una velocidad similar a la de los aceros de corte libre (~40%). Los carburos de cromo son abrasivos incluso en estado blando; el desgaste de la herramienta es mayor que en los aceros al carbono equivalentes. Deje margen de rectificado para todos los elementos de precisión.
Acabado en estado endurecido
El rectificado es el método de acabado estándar para las superficies de rodamientos, ya que permite alcanzar un Ra ≤ 0,4 µm con una excelente precisión geométrica. El torneado duro con plaquitas de CBN es una alternativa para determinadas geometrías, pero requiere una configuración rígida de la máquina y un control minucioso de los parámetros. El superacabado (Ra ≤ 0,1 µm) se utiliza para las pistas de rodamiento de alta calidad. Según nuestra experiencia en el taller, la integridad de la superficie de las pistas de rodamiento de 52100 (perfil de tensión residual, ausencia de quemaduras por temple) influye más en la vida útil a fatiga que los últimos 1-2 HRC de dureza; por lo tanto, los parámetros de rectificado deben controlarse con el mismo cuidado que los del tratamiento térmico.
Aplicaciones
| Solicitud | Piezas habituales | ¿Por qué 52100? |
|---|---|---|
| Rodamientos | Bolas, carreras, rodillos | Resistencia a la fatiga por contacto rodante |
| Maquinaria | Ejes, manguitos, casquillos | Resistencia al desgaste + estabilidad dimensional |
| Automotor | Cojinetes de rueda, rodillos de transmisión | Carga cíclica + contacto a alta velocidad |
| Aeroespacial | Conjuntos giratorios de precisión | Fiabilidad + resistencia a la fatiga |
| Herramientas | Placas de desgaste, punzones, matrices | Alta dureza + resistencia a la abrasión |
| Industrial | Engranajes, pasadores guía, husillos | Excelente rendimiento ante tensiones de contacto |
Los rodamientos constituyen la aplicación principal y más característica: el 52100 es el estándar mundial para los componentes de rodamientos de bolas y de rodillos. Todo el perfil de propiedades del material (alta dureza, carburos finos, resistencia a la fatiga, estabilidad dimensional) está optimizado para este caso de uso. Otras aplicaciones (ejes, herramientas, engranajes) aprovechan estas mismas propiedades cuando el modo de fallo viene determinado por el contacto rodante o deslizante bajo elevadas tensiones.
Ventajas y limitaciones
| Ventajas | Limitaciones |
|---|---|
| Alta dureza (60-67 HRC) | No es resistente a la corrosión |
| Excelente resistencia al desgaste | Difícil de mecanizar tras el endurecimiento |
| Excelente resistencia a la fatiga por rodadura | Escasa soldabilidad (alto contenido en carbono) |
| Buena estabilidad dimensional | Riesgo de fragilidad en caso de endurecimiento excesivo |
| Material de rodamiento de probada eficacia | Riesgo de deformación por tratamiento térmico |
52100 frente a D2, 440C, 4140
| Material | Lo mejor para | Corrosión | Desgaste | Resistencia |
|---|---|---|---|---|
| 52100 | Rodamientos, fatiga por rodadura | Bajo | Alta | Moderado |
| D2 | Matrices, herramientas de corte | Moderado | Muy alta | Baja |
| 440C | Rodamientos resistentes a la corrosión | Alta | Alta | Moderado |
| 4140 | Cargas estructurales y de impacto | Bajo | Moderado | Alta |
52100 contra D2: Ambos son aceros de alta dureza y alta resistencia al desgaste. El cromo del D2 (~12%) produce carburos de mayor tamaño, lo que le confiere una resistencia superior al desgaste abrasivo en aplicaciones de corte y troquelado. La estructura de carburos más fina del 52100 ofrece una mejor resistencia a la fatiga por contacto rodante, un parámetro fundamental para los rodamientos. Contacto rodante → 52100. Corte abrasivo → D2.
52100 frente a 440C: El 440C es un acero inoxidable (aprox. 16–18 % de Cr) que ofrece una excelente resistencia a la corrosión de la que carece el 52100. El 52100 ofrece una mayor vida útil frente a la fatiga y un menor coste en entornos lubricados y controlados. Condiciones secas/corrosivas → 440C. Condiciones lubricadas/controladas → 52100.
52100 frente a 4140: Son categorías de rendimiento totalmente diferentes. El 4140 ofrece mayor tenacidad y resistencia al impacto con una dureza menor (normalmente entre 28 y 35 HRC). El 52100 ofrece mayor dureza y resistencia al desgaste, pero con menor tenacidad. Desgaste + fatiga → 52100. Impacto + carga estructural → 4140. Según nuestros datos de producción, aproximadamente el 25% de las consultas que recibimos sobre el 52100 se resolverían mejor con el 4140: la aplicación implica una carga estructural más que un desgaste por contacto, y el 4140 ofrece un rendimiento adecuado con unos costes de tratamiento térmico y acabado significativamente menores.
Coste
El coste de la materia prima es moderado, comparable al de otros aceros aleados. Sin embargo, el coste total de las piezas de precisión fabricadas en 52100 viene determinado por el procesamiento: el tratamiento térmico (templado + revenido + criogénico opcional), el rectificado/superacabado y el control de calidad (dureza, integridad de la superficie y dimensiones) suelen representar entre el 50 y el 70% del coste total de la pieza acabada. El coste del material suele representar menos del 30-40 % del total.
Justificación de los costes: El 52100 resulta económico cuando el desgaste y la vida útil por fatiga determinan el coste del ciclo de vida. Una pista de rodamiento cuya fabricación cuesta 30% más, pero que dura 5 veces más, ofrece un coste por hora de funcionamiento significativamente menor. Para piezas estructurales generales sin requisitos de fatiga por contacto, el 52100 resulta excesivo: el 4140 o un acero aleado de carbono medio equivalente ofrece un rendimiento adecuado a un coste total menor.
Guía para la toma de decisiones
| Requisito | Elija |
|---|---|
| Fatiga por contacto rodante (rodamientos) | 52100 |
| Desgaste abrasivo elevado (matrices, herramientas) | D2 |
| Rodamiento resistente a la corrosión | 440C |
| Resistencia estructural + resistencia al impacto | 4140 / 4340 |
| Piezas giratorias de precisión | 52100 (con rectificado) |
| Conjunto soldado | Evita el 52100 → utiliza el 4140 |
Lógica de decisión: Empezar por el modo de fallo → contacto rodante o desgaste superficial = 52100. Riesgo de corrosión = 440C. Impacto/estructural = 4140. Corte abrasivo = D2. Si se selecciona el 52100, planificar toda la cadena de procesos: mecanizado en caliente → tratamiento térmico → rectificado → inspección.
Conclusión
El acero 52100 es el material estándar de la industria para rodamientos, diseñado para ofrecer una alta dureza (60-67 HRC), una resistencia excepcional a la fatiga por contacto rodante y un rendimiento superior frente al desgaste gracias a su composición de aproximadamente 1,01 TP17T de carbono y aproximadamente 1,51 TP17T de cromo. Su rendimiento depende por completo de un tratamiento térmico controlado y de un acabado de precisión; el material por sí solo no ofrece los resultados esperados sin un procesamiento adecuado.
El 52100 no es un acero de uso general. No es resistente a la corrosión, no es soldable y no resulta rentable para piezas estructurales que no requieran resistencia a la fatiga por contacto. Cuando el modo de fallo viene determinado principalmente por el contacto por rodadura, el desgaste superficial y la vida útil a fatiga, ningún otro acero de coste comparable iguala el rendimiento del 52100. ¿Necesita ayuda para especificar el 52100 para rodamientos o componentes en los que el desgaste es un factor crítico? [Póngase en contacto con nuestro equipo de ingeniería] para la selección de materiales, la planificación del tratamiento térmico y el apoyo en la fabricación.
FAQ
¿Qué es el acero 52100?
Acero aleado al cromo con alto contenido en carbono (~1,0% C, ~1,5% Cr) diseñado para rodamientos y piezas sometidas a un desgaste intenso. Alcanza una dureza de 60–67 HRC tras el tratamiento térmico. También se denomina 100Cr6 (norma europea). El estándar mundial para componentes de rodamientos de bolas y de rodillos.
¿El 52100 es de acero inoxidable?
No — El contenido de cromo de ~1,51 TP17T está muy por debajo del mínimo de ~10,51 TP17T necesario para la pasivación del acero inoxidable. Requiere lubricación o recubrimiento en entornos húmedos. Para aplicaciones de rodamientos resistentes a la corrosión, se recomienda utilizar acero inoxidable 440C en su lugar.
¿Qué nivel de dificultad tiene el 52100?
60-67 HRC tras un proceso adecuado de temple y revenido. La mayoría de las aplicaciones en rodamientos se orientan a un rango de 60-64 HRC para lograr un equilibrio óptimo entre dureza y tenacidad. La dureza depende de la temperatura de austenización, del método de temple y de los parámetros de revenido.
¿Es fácil mecanizar el 52100?
De dificultad moderada en estado recocido (mecanizabilidad similar a la del acero ~40% frente al acero de corte fácil). Tras el endurecimiento (>60 HRC), el mecanizado convencional resulta inviable; requiere rectificado o torneado en duro con herramientas de CBN. Proceso estándar: mecanizado en blando → tratamiento térmico → rectificado.
¿Cuándo debería elegir el 52100 en lugar del 4140?
52100 para fatiga por contacto rodante y desgaste superficial (rodamientos, rodillos, manguitos de desgaste). 4140 para resistencia estructural, resistencia al impacto y aplicaciones que requieran soldadura. Diferentes modos de fallo → diferentes aceros.


